Porque é importante o acabamento de superfície?
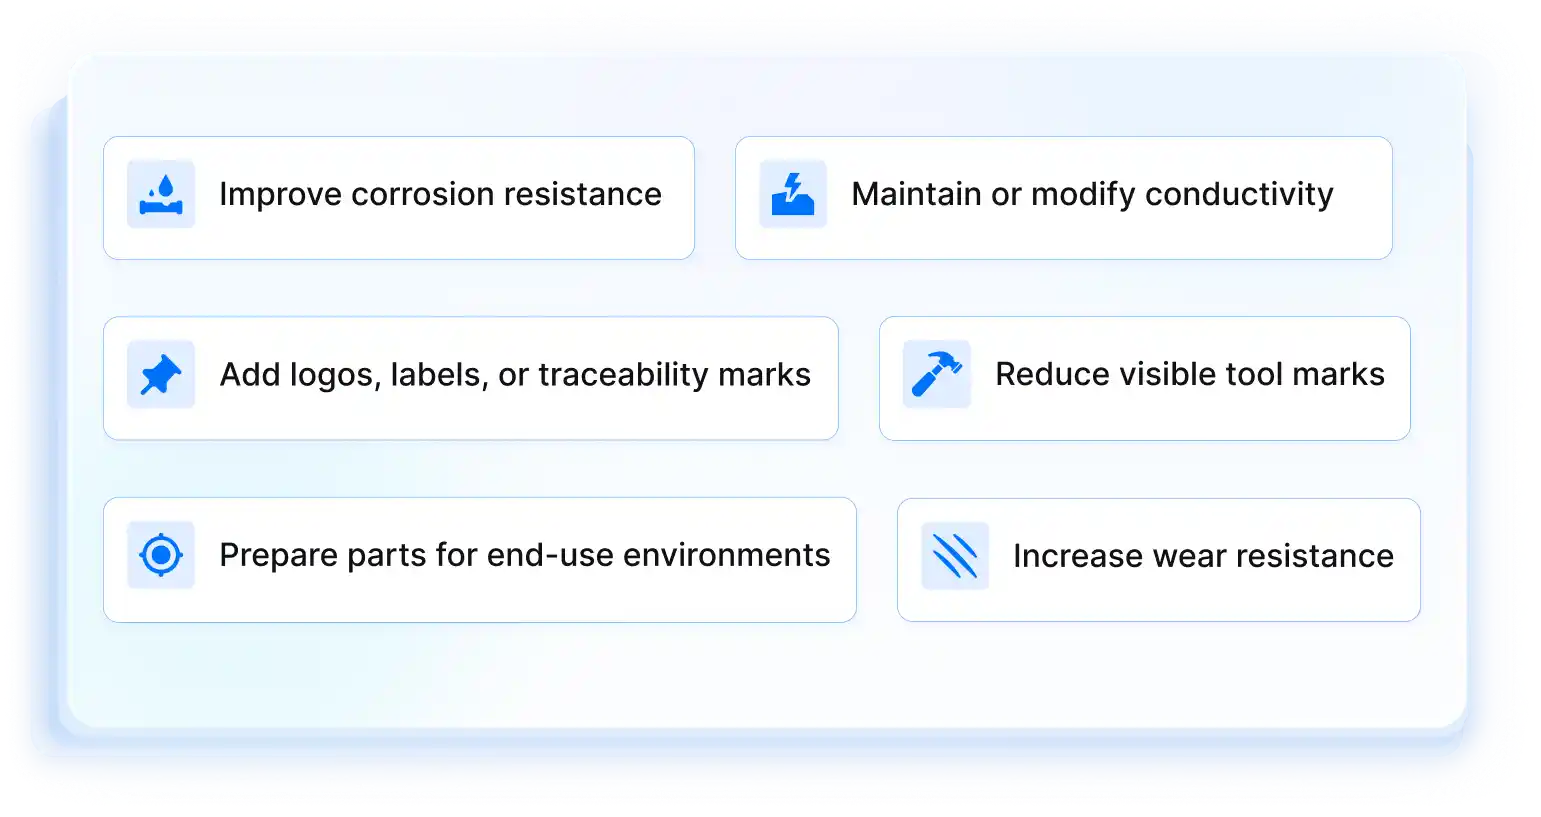
O acabamento de superfície não se resume ao aspeto. Nas peças maquinadas por CNC e de chapa metálica, o pós-processamento pode alterar a resistência à corrosão, o desempenho ao desgaste, a condutividade elétrica, a textura da superfície, a legibilidade das marcações e a perceção de qualidade. O acabamento adequado depende do material, do processo de fabrico, dos requisitos funcionais e das condições de montagem subsequentes.
Todos os acabamentos
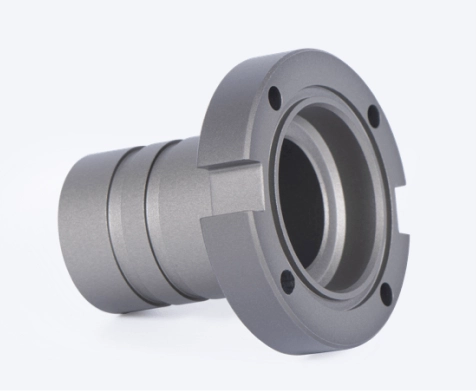
Anodização
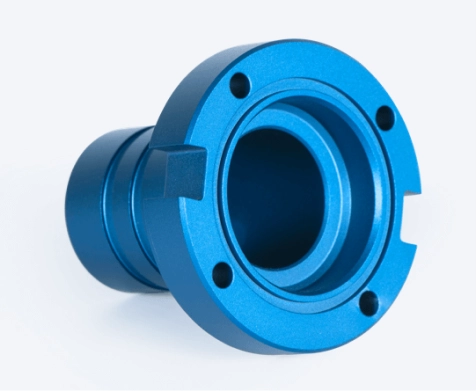
Forma uma camada de óxido no alumínio para melhorar a resistência à corrosão e o aspeto da superfície, com uma espessura típica de 8–25 μm.
- · Finalidade: Resistência à corrosão e aspeto
- · Aspeto: Técnico/colorido
- · Impacto: Pode afetar as tolerâncias e a condutividade
- · Materiais aplicáveis: Alumínio
Anodização dura
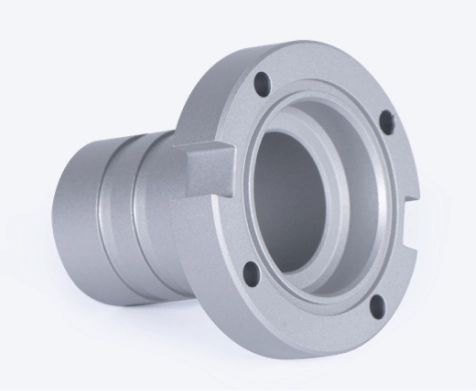
Forma uma camada de óxido mais espessa e dura em peças de alumínio que exigem maior resistência ao desgaste, normalmente com 25–150 μm.
- · Finalidade: Resistência ao desgaste
- · Aspeto: Acabamento técnico mais escuro
- · Impacto: Maior efeito dimensional do que a anodização padrão
- · Materiais aplicáveis: Alumínio
Anodização condutiva
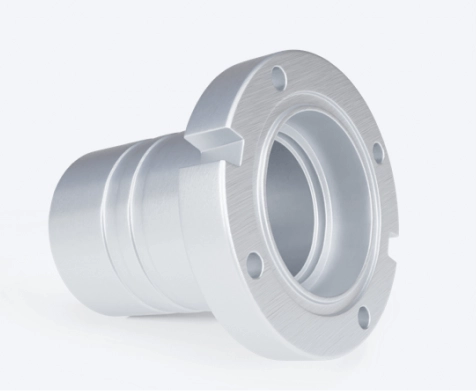
Permite o tratamento anódico de peças de alumínio nas quais é necessária uma condutividade elétrica controlada, com uma espessura típica de 3–5 μm.
- · Finalidade: Acabamento funcional condutor
- · Aspeto: Técnico
- · Impacto: As áreas de contacto devem ser especificadas
- · Materiais aplicáveis: Alumínio
Escovamento
Cria um grão acetinado direcional em superfícies metálicas visíveis.
- · Finalidade: Aspeto
- · Aspeto: Linear / acetinado
- · Impacto: A direção do grão deve ser especificada
- · Materiais aplicáveis: Alumínio, aço inoxidável
Marcação a laser
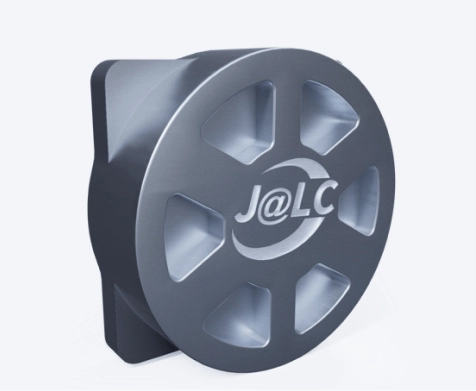
Cria texto, códigos ou logótipos permanentes para identificação e rastreabilidade.
- · Finalidade: Marcação permanente
- · Aspeto: Marca fina de contraste
- · Impacto: A legibilidade depende da superfície e do material
- · Materiais aplicáveis: Alumínio, Aço Inoxidável, Liga de Aço
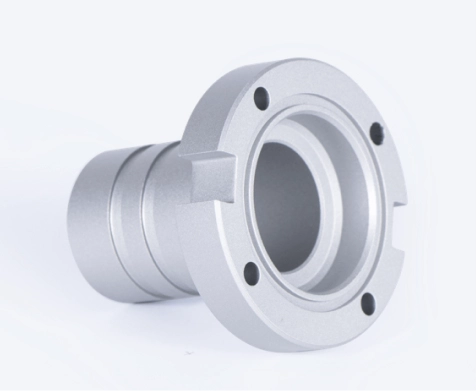
Jateamento de esferas
Cria uma textura mate uniforme para reduzir as marcas de maquinação visíveis.
- · Finalidade: Textura estética
- · Aspeto: Mate
- · Impacto: Alteração dimensional mínima
- · Materiais aplicáveis: Alumínio, aço inoxidável, liga de aço, liga de cobre
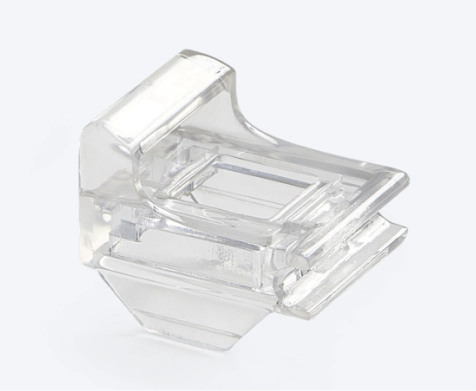
Polimento transparente
Melhora a suavidade e a transparência, mantendo um acabamento de superfície limpo e cristalino.
- · Finalidade: Aperfeiçoamento do aspeto
- · Aspeto: Liso/brilhante
- · Impacto: Os defeitos da superfície podem continuar visíveis
- · Materiais aplicáveis: Plásticos
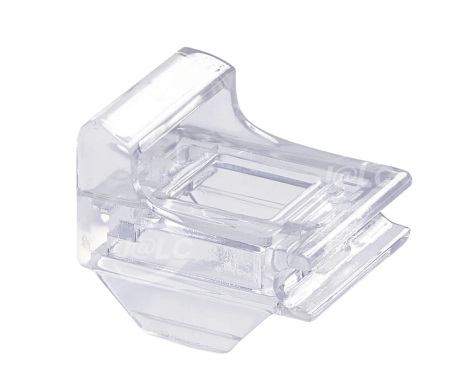
Polimento por vapor com tonalidade azulada
Melhora a suavidade da superfície e a transparência ótica, com um subtil acabamento transparente azulado em peças de plástico.
- · Finalidade: Acabamento estético decorativo
- · Aspeto: Brilhante / azulado
- · Impacto: Principalmente estético
- · Materiais aplicáveis: Plásticos
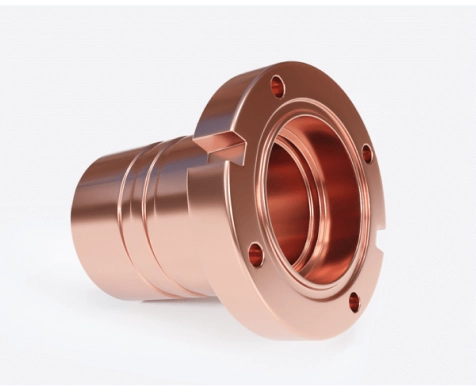
Polimento Espelhado
Produz uma superfície altamente refletora para peças visíveis de qualidade superior.
- · Finalidade: Acabamento estético de alto brilho
- · Aspeto: Espelhado
- · Impacto: Melhora a consistência visual, tornando mais evidente a qualidade da superfície.
- · Materiais aplicáveis: Plásticos
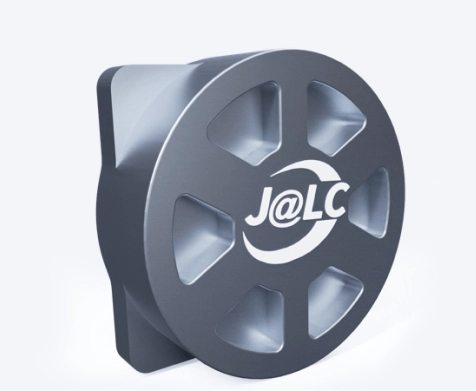
Impressão UV
Aplica gráficos coloridos, logótipos e etiquetas diretamente na superfície da peça.
- · Finalidade: Marcação gráfica
- · Aspeto: Cor impressa
- · Impacto: Mais adequado para áreas visíveis não funcionais
- · Materiais aplicáveis: Alumínio, plásticos
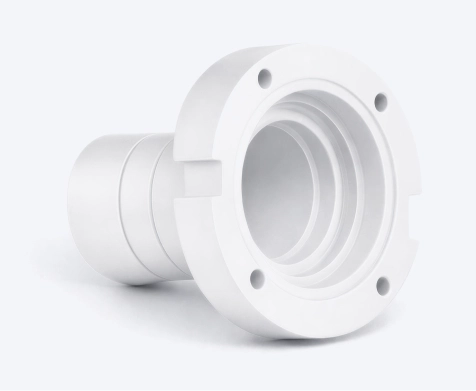
Pintura por pulverização
Aplica uma camada de tinta colorida para melhorar o aspeto e proporcionar proteção básica da superfície.
- · Finalidade: Revestimento estético
- · Aspeto: Uniforme/colorido
- · Impacto: Acrescenta espessura de revestimento
- · Materiais aplicáveis: Plásticos
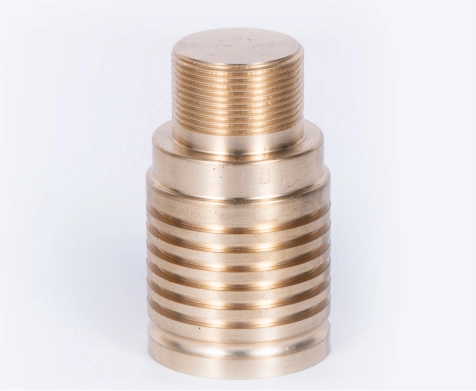
Passivação
Forma uma fina camada protetora de conversão para melhorar a resistência à corrosão sem alterar significativamente as dimensões da peça; no cobre, a espessura típica é de 0,5–2 μm.
- · Finalidade: Resistência à corrosão
- · Aspeto: Natural/alteração visual mínima
- · Impacto: Efeito dimensional mínimo
- · Materiais aplicáveis: Liga de cobre
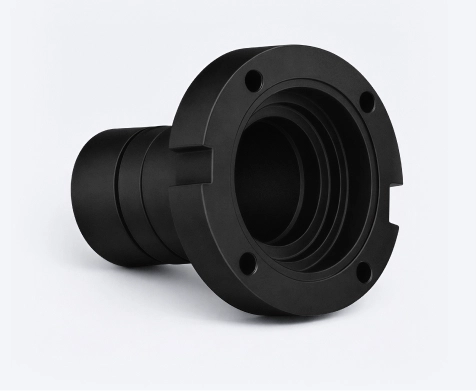
Escurecimento químico
Cria uma fina camada de óxido negro em peças de aço para proporcionar uma ligeira proteção contra a corrosão e um aspeto técnico escuro; no aço 45, a espessura típica é de 0,5–2 μm.
- · Finalidade: Aspeto + proteção básica
- · Aspeto: Preto / mate
- · Impacto: Efeito dimensional mínimo
- · Materiais aplicáveis: Liga de Aço
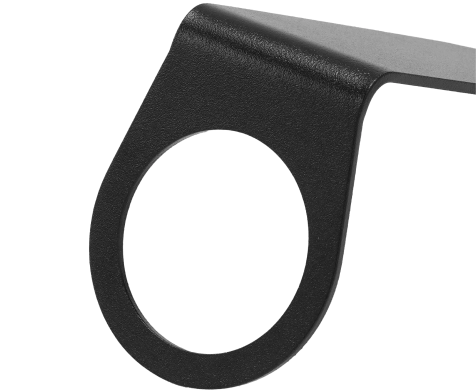
Pintura em Pó
Aplica um revestimento colorido durável para proteção e consistência visual em peças de chapa metálica, normalmente com 60–120 μm de espessura.
- · Finalidade: Proteção e aspeto
- · Aspeto: Cor de revestimento uniforme
- · Impacto: Acrescenta espessura de revestimento
- · Materiais aplicáveis: Alumínio, Aço Inoxidável, Liga de Aço
Serigrafia, Marcação a laser, Polimento Manual.
Imprime legendas, etiquetas de interface e símbolos nas superfícies dos painéis.
- · Finalidade: Etiquetagem impressa
- · Aspeto: Texto/símbolos gráficos
- · Impacto: Ideal para áreas gráficas definidas
- · Materiais aplicáveis: Alumínio, Aço Inoxidável, Liga de Aço
Tabela comparativa de acabamentos de superfície
Acabamento | Processo | Resistência à corrosão | Resistência ao desgaste | Impacto na condutividade | Impacto dimensional | Estético ou funcional |
|---|
Anodização | CNC / chapa metálica | Média a elevada | Média | Reduzida | Sim | Aspeto/identificação |
Anodização dura | CNC / chapa metálica | Alta | Alta | Reduzida | Mais significativo | Funcional |
Anodização condutiva | CNC / chapa metálica | Média | Média | Preservada ou controlada | Sim | Funcional |
Escovamento | CNC / chapa metálica | Baixa por si só | Baixa | Mínimo | Mínimo | Aspeto |
Marcação a laser | CNC / chapa metálica | Baixa | Baixa | Mínimo | Mínimo | Identificação |
Jateamento de esferas | CNC | Baixa por si só | Baixa | Mínimo | Mínimo | Aspeto |
Polimento transparente | CNC | Baixa por si só | Baixa a moderada | Mínimo | Mínimo | Aspeto |
Polimento por vapor com tonalidade azulada | CNC | Moderada | Baixa a moderada | Reduzida | Pequeno | Aspeto |
Polimento Espelhado | CNC | Baixa por si só | Baixa | Mínimo | Mínimo | Aspeto |
Impressão UV | CNC | Baixa | Baixa | Mínimo | Mínimo | Aspeto/identificação |
Pintura por pulverização | CNC | Média | Média | Isolante | Moderada | Aspeto/identificação |
Passivação | CNC | Boa | Baixa | Mínimo | Insignificante | Funcional |
Escurecimento químico | CNC | Moderada | Baixa | Mínimo | Insignificante | Aspeto/identificação |
Pintura em Pó | fabricação de chapas metálicas | Alta | Média a elevada | Isolante | Sim | Aspeto/identificação |
Serigrafia, Marcação a laser, Polimento Manual. | fabricação de chapas metálicas | Baixa | Baixa | Mínimo | Mínimo | Identificação |
Como selecionar o acabamento adequado
Definir o requisito principal
A seleção do acabamento de superfície deve basear-se nos requisitos principais da peça, como resistência à corrosão, resistência ao desgaste, condutividade elétrica, aspeto, marcação permanente ou identidade da marca.
Verificar a compatibilidade do processo
Considerar a sensibilidade dimensional
Rever as expectativas visuais
Definir zonas especiais
Diretrizes de conceção para engenheiros

Elementos com tolerâncias críticas
Se a peça incluir ajustes de precisão, alojamentos de rolamentos, roscas, contactos elétricos ou interfaces de vedação, a espessura do acabamento e os efeitos da conversão da superfície devem ser considerados durante a conceção.

Comportamento das arestas e dos cantos
Cantos vivos, cavidades profundas, ranhuras estreitas e arestas dobradas podem apresentar resultados de acabamento não uniformes. Se a consistência do aspeto for importante, a geometria deve ser analisada tendo em conta o comportamento do acabamento.

Posicionamento da marcação
A marcação a laser, a impressão UV e a serigrafia devem ser colocadas em áreas legíveis, acessíveis e funcionalmente seguras. Evite superfícies de vedação, superfícies deslizantes e interfaces elétricas críticas, salvo indicação expressa em contrário.

Nível de expectativa estética
Para as peças, defina a face visível, a direção do grão, o nível de brilho pretendido e a variação aceitável. Isto é especialmente importante para superfícies escovadas, polidas, anodizadas e revestidas.

Dependência do material
O desempenho do acabamento pode variar consoante a liga e o estado do substrato. O mesmo nome de acabamento nem sempre produz um aspeto ou desempenho idêntico em materiais diferentes.

Acessibilidade do acabamento
Cavidades profundas e geometrias complexas podem resultar numa cobertura de acabamento irregular. Assegure um acesso adequado para obter um acabamento uniforme.
Perguntas frequentes sobre acabamentos de superfície
Qual é a diferença entre anodização e anodização dura?
A anodização é utilizada principalmente para melhorar a resistência à corrosão e o aspeto de peças de alumínio maquinadas por CNC e de chapa metálica. A anodização dura cria uma camada de óxido mais espessa e dura, sendo a melhor opção para peças que necessitam de maior resistência ao desgaste e durabilidade.
A anodização afeta as dimensões?
Que acabamento de superfície mantém o alumínio condutor?
Qual é o melhor acabamento de superfície para peças de alumínio?
Qual é a diferença entre marcação a laser e serigrafia?