Procesos de mecanizado EDM compatibles
Capacidades de EDM por hilo
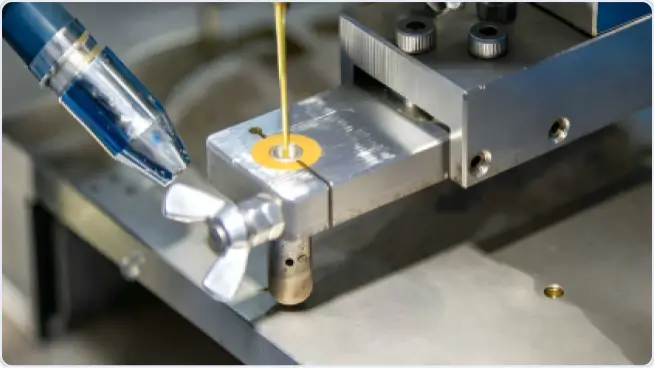
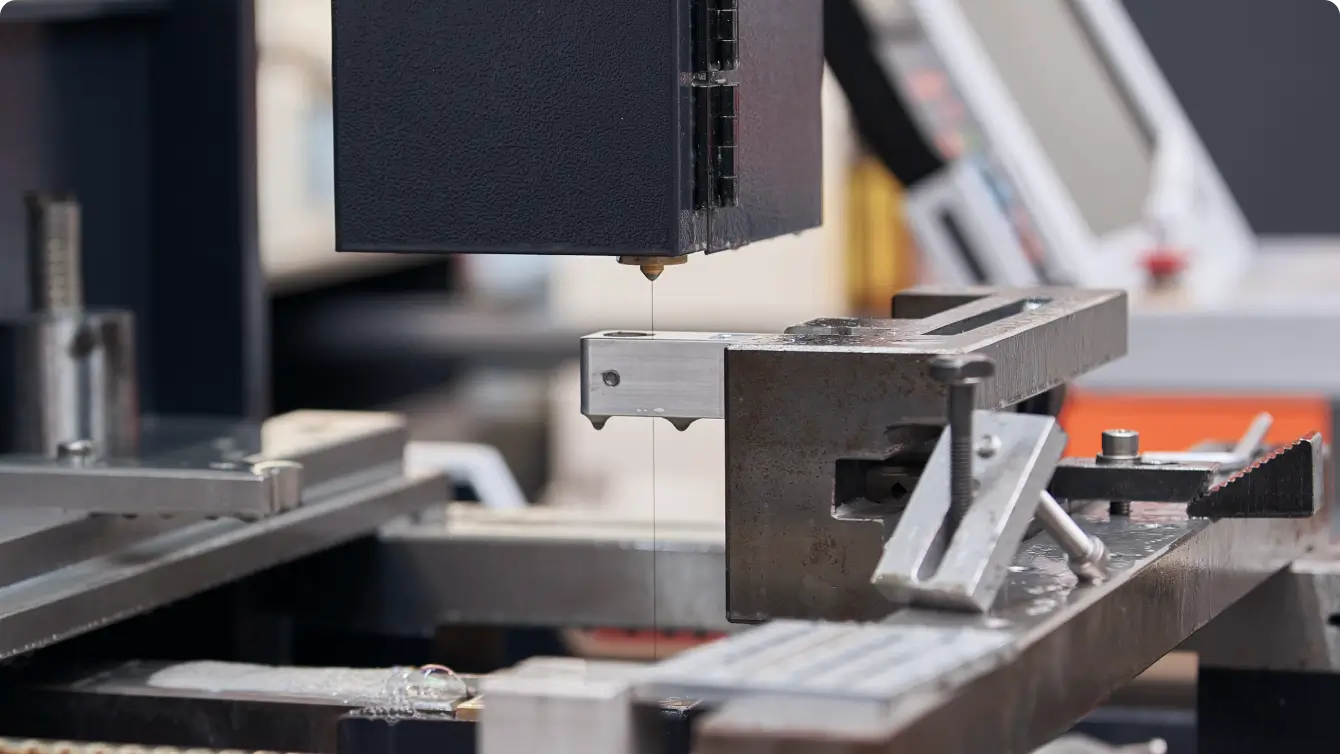
- La electroerosión por hilo utiliza un hilo de electrodo fino para cortar perfiles precisos y realizar mecanizados pasantes en materiales conductores.
- Apto para materiales conductores
- Tolerancia habitual: ISO 2768-M; ±0,05 mm; ±0,02 mm
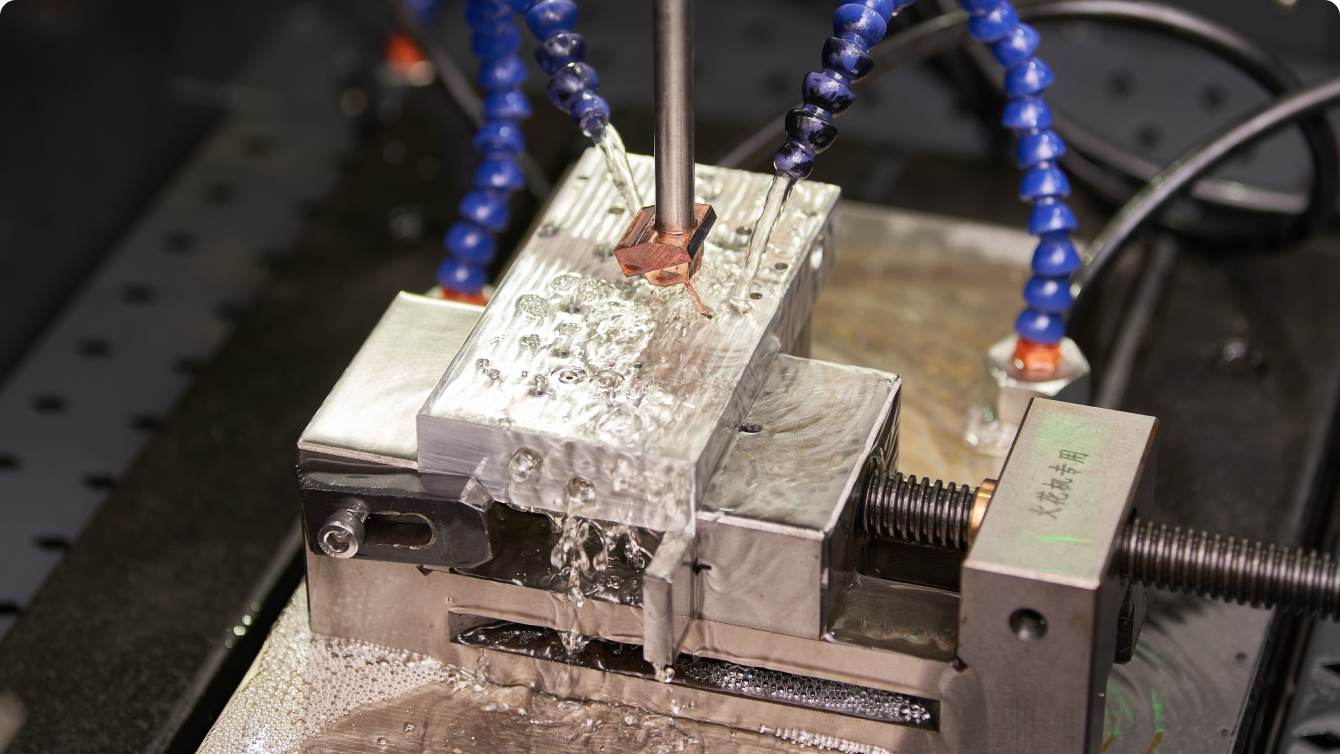
Capacidades de electroerosión por penetración
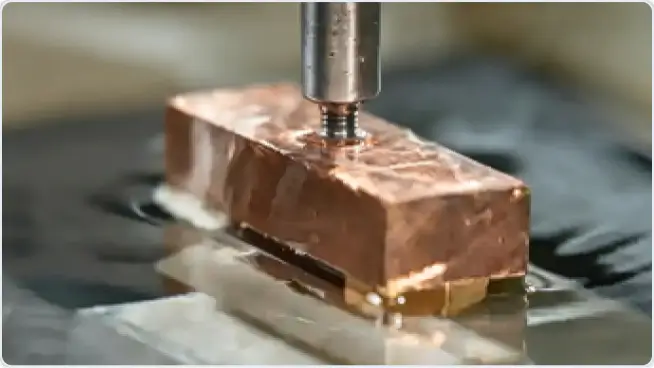
- La electroerosión por penetración utiliza un electrodo de forma específica para producir cavidades y detalles internos complejos en materiales conductores.
- Apto para materiales conductores
- Tolerancia habitual: ISO 2768-M; ±0,05 mm; ±0,02 mm
Características de las piezas y retos de fabricación adecuados para la electroerosión (EDM)
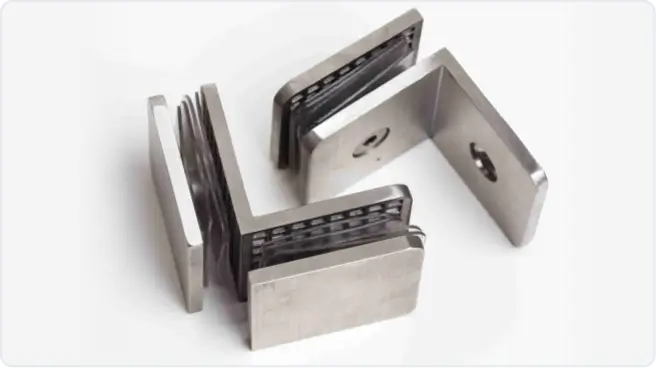
Esquinas internas pronunciada
La electroerosión (EDM) se utiliza habitualmente cuando se requieren esquinas internas mucho más precisas y de menor radio de lo que permite el fresado convencional. Al no estar limitada de la misma forma por el radio de una herramienta de corte giratoria, la EDM resulta especialmente adecuada para mecanizar detalles finos en las esquinas y perfiles internos estrechos.
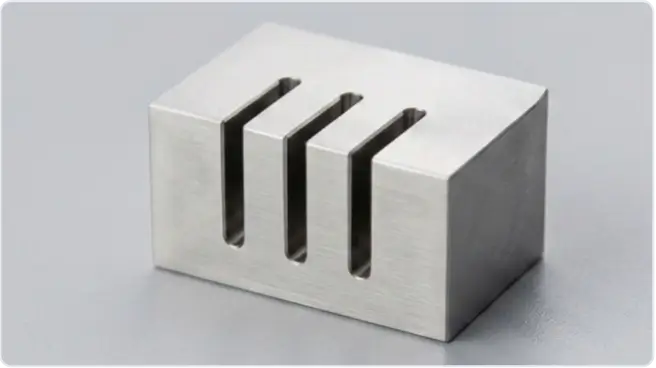
Ranuras estrechas y profundas
Las ranuras profundas y estrechas son un motivo frecuente para recurrir a la electroerosión (EDM), especialmente cuando las herramientas convencionales presentan dificultades de alcance, desviación o control del ancho de la ranura. La electroerosión por hilo es especialmente útil para mecanizar ranuras pasantes de alta precisión y perfiles con detalles finos en materiales conductores.
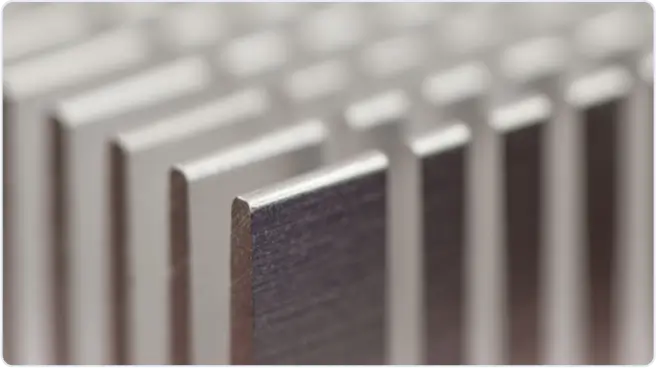
Secciones delicadas o de paredes delgadas
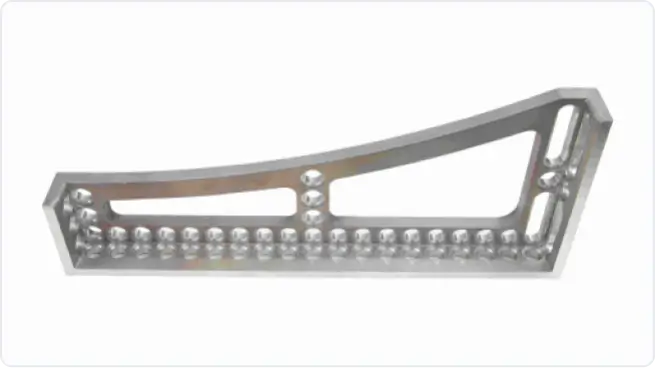
La electroerosión (EDM) elimina el material sin contacto físico directo durante el corte, por lo que suele ser más adecuada para mecanizar secciones delgadas, elementos delicados y piezas que podrían deformarse bajo las fuerzas de corte convencionales. Esto resulta especialmente importante cuando la estabilidad de la geometría es tan importante como la precisión dimensional.
Materiales conductores endurecidos
La electroerosión (EDM) se utiliza ampliamente para mecanizar aceros endurecidos y otros materiales conductores que resultan difíciles de mecanizar de forma eficiente después del tratamiento térmico. Suele elegirse cuando es necesario mantener una alta precisión en las características de la pieza sin sufrir el desgaste de las herramientas ni las dificultades de corte asociadas al mecanizado convencional.
Electroerosión por hilo vs. electroerosión por penetración
Parámetro | Electroerosión por hilo | Electroerosión por penetración |
|---|
Más adecuado para | Perfiles de corte pasante y geometrías abiertas | Cavidades ciegas y geometrías internas cerradas |
Tipo de electrodo | Hilo de corte fino en movimiento | Electrodo conformado |
Acceso a la geometría | Necesita una trayectoria de corte pasante | Puede crear cavidades internas complejas |
Aplicaciones habituales | Punzones, matrices, placas y perfiles de corte de precisión | Cavidades de moldes, insertos y detalles de utillaje |
La principal limitación | No permite crear cavidades ciegas | Requiere un electrodo personalizado |
Dimensiones máximas de la pieza | 400*300*300 | 400*300*300 |
Dimensiones mínimas de la pieza | 5*5*1 | 5*5*1 |
Typical tolerance | 0.05 | 0.05 |
Tolerancias más ajustadas | 0.02 | 0.02 |
Materiales aptos para el mecanizado por electroerosión (EDM)
La electroerosión (EDM) requiere materiales eléctricamente conductores
Material | Compatibilidad con la electroerosión (EDM) | Características principales | Consideraciones del proceso |
|---|
Aluminio 6061 | Electroerosión por hilo y aplicaciones seleccionadas de electroerosión por penetración | Material ligero y ampliamente utilizado en la fabricación de piezas de precisión para aplicaciones generales. | Es necesario evaluar la geometría y la profundidad de las características para determinar la viabilidad del proceso. |
Aluminio 7075 | Electroerosión por hilo y aplicaciones seleccionadas de electroerosión por penetración | Mayor resistencia que el 6061, ideal para aplicaciones exigentes | A menudo se selecciona cuando la resistencia de la pieza es más importante que la facilidad de mecanizado. |
SUS304 | Electroerosión por hilo y electroerosión por penetración (EDM) | Resistente a la corrosión y adecuado para piezas conductoras con geometrías complejas | Una opción habitual para componentes de precisión sometidos a condiciones exigentes. |
Acero 45# | Electroerosión por hilo y electroerosión por penetración (EDM) | Material práctico para ejes, engranajes y componentes mecánicos | Ampliamente utilizado en aplicaciones de electroerosión (EDM) que requieren elementos estructurales y de utillaje. |
Latón H59 | Electroerosión por hilo y electroerosión por penetración (EDM) | Conductivo y adecuado para determinados componentes de precisión. | Excelente rendimiento de corte y apto para mecanizado de precisión. |
Consideraciones sobre el acabado superficial de las piezas mecanizadas por electroerosión (EDM)
Acabado | Materiales aplicables | Finalidad |
|---|
Anodizado | Aluminio | Mejora la resistencia a la corrosión y al desgaste, al tiempo que optimiza el acabado y la apariencia superficial. |
Cepillado | Aluminio, acero inoxidable, acero 45# | Consigue una textura superficial más uniforme y minimiza la visibilidad de pequeñas imperfecciones. |
Márcado Láser | Aluminio, acero inoxidable, acero 45# | Permite incorporar marcas permanentes de identificación, trazabilidad o personalización. |
Granallado | Aluminio, acero inoxidable, acero 45#, latón H59 | Elimina los residuos superficiales, proporciona un acabado mate más uniforme y mejora la homogeneidad visual. |
Anodizado Conductivo | Aluminio | Proporciona protección contra la corrosión y mantiene la conductividad eléctrica en superficies específicas. |
Anodizado duro | Aluminio | Mejora la resistencia al desgaste, la dureza superficial y la durabilidad en aplicaciones exigentes. |
Pavonado | Acero 45# | Mejora la resistencia a la corrosión y proporciona un acabado protector oscuro. |
Pulido Espejo | Latón H59 | Consigue una superficie lisa y reflectante, mejorando el acabado y la apariencia estética. |
Pasivado | Latón H59 | Mejora la resistencia a la corrosión al reducir la reactividad de la superficie, sin alterar las dimensiones ni el aspecto de la pieza. |
Aplicaciones habituales del mecanizado por electroerosión (EDM)
 Piezas de precisión cortadas y perfiladas
La electroerosión (EDM) también se emplea en la fabricación de piezas de precisión y placas perfiladas que requieren bordes definidos, contornos exactos y una alta estabilidad dimensional.
 Componentes de moldes
 Componentes industriales de precisión
Preguntas frecuentes sobre las capacidades de mecanizado por electroerosión (EDM)
¿Qué es la electroerosión (EDM)?
¿Cómo funciona la electroerosión (EDM)?
¿Cuál es la diferencia entre la electroerosión por hilo y la electroerosión por penetración?
¿Qué materiales se pueden mecanizar mediante electroerosión (EDM)?
¿Qué tipo de geometrías son más adecuadas para el mecanizado por electroerosión (EDM)?
¿Cuándo es preferible utilizar la electroerosión (EDM) frente al mecanizado convencional?
Guías sobre mecanizado por descarga eléctrica (EDM)
Electroerosión por penetración: proceso, capacidades y aplicaciones
20 de abril de 2026
Taladrado por electroerosión (EDM) frente a taladrado convencional: comparación de precisión y aplicaciones
24 de julio de 2025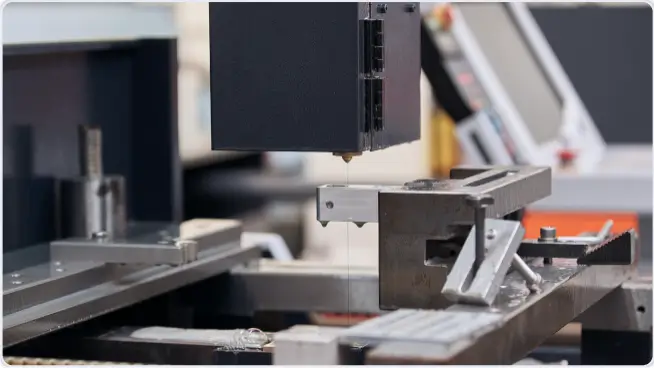
Cómo funciona la electroerosión por hilo: guía completa del corte de precisión CNC por hilo
20 de julio de 2025