Warum ist die Oberflächenveredelung wichtig?
Die Oberflächenveredelung dient nicht nur der Optik. Für CNC-gefertigte und Blechbauteile kann die Nachbearbeitung Korrosionsbeständigkeit, Verschleißverhalten, elektrische Leitfähigkeit, Oberflächenstruktur, Lesbarkeit von Kennzeichnungen sowie die wahrgenommene Produktqualität erheblich beeinflussen. Die passende Veredelung hängt vom Werkstoff, dem Fertigungsverfahren, den funktionalen Anforderungen und den Bedingungen der späteren Montage bzw. Anwendung ab.
Alle Oberflächenveredelungen
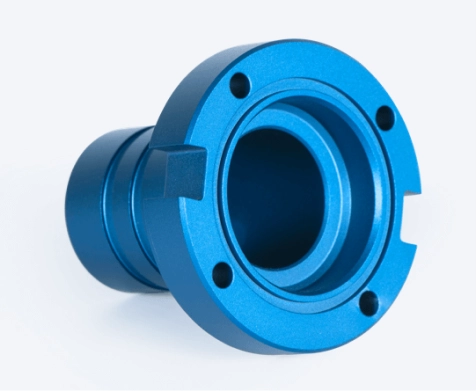
Eloxieren
Bildet eine Oxidschicht auf Aluminium, um die Korrosionsbeständigkeit und das Erscheinungsbild zu verbessern. Die typische Schichtdicke liegt zwischen 8 und 25 μm.
- · Zweck: Korrosionsschutz und Optik
- · Erscheinungsbild: Technische oder farbige Oberfläche
- · Auswirkung: Kann Toleranzen und elektrische Leitfähigkeit beeinflussen
- · Geeignete Materialien: Aluminium
Harteloxieren
Erzeugt eine dickere und härtere Oxidschicht für Aluminiumbauteile mit höheren Anforderungen an die Verschleißfestigkeit. Die typische Schichtdicke liegt zwischen 25 und 150 μm.
- · Zweck: Verschleißfestigkeit erhöhen
- · Erscheinungsbild: Dunklere technische Oberfläche
- · Auswirkung: Stärkerer Einfluss auf die Bauteilmaße als Standard-Eloxieren
- · Geeignete Materialien: Aluminium
Leitfähiges Eloxieren
Unterstützt anodische Oberflächenbehandlungen für Aluminiumbauteile, bei denen eine definierte elektrische Leitfähigkeit erforderlich ist. Die typische Schichtdicke liegt zwischen 3 und 8 μm.
- · Zweck: Funktionale leitfähige Oberfläche
- · Erscheinungsbild: Technische Oberfläche
- · Auswirkung: Kontaktflächen sollten angegeben werden.
- · Geeignete Materialien: Aluminium
Bürsten
Erzeugt eine gerichtete, satinierte Oberflächenstruktur für sichtbare Metalloberflächen.
- · Zweck: Erscheinungsbild
- · Erscheinungsbild: Linear / satiniert
- · Auswirkung: Die Bürstrichtung sollte angegeben werden.
- · Geeignete Materialien: Aluminium, Edelstahl
Lasermarkierung
Erzeugt dauerhafte Texte, Codes oder Logos zur Identifikation und Rückverfolgbarkeit.
- · Zweck: Dauerhafte Kennzeichnung
- · Erscheinungsbild: Feine Kontrastmarkierung
- · Auswirkung: Die Lesbarkeit hängt von der Oberfläche und dem Material ab.
- · Geeignete Materialien: Aluminium, Edelstahl, Stahllegierung
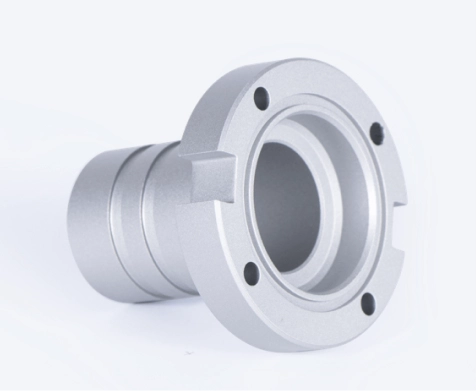
Strahlen mit Glasperlen
Erzeugt eine gleichmäßige matte Oberflächenstruktur, um sichtbare Bearbeitungsspuren zu reduzieren.
- · Zweck: Oberflächenoptik und -struktur
- · Erscheinungsbild: Matt
- · Auswirkung: Minimale Maßänderung
- · Geeignete Materialien: Aluminium, Edelstahl, Stahllegierungen, Kupferlegierungen
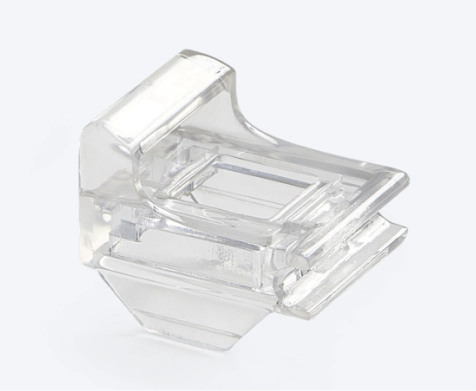
transparente Politur
Verbessert die Glätte und Klarheit der Oberfläche und sorgt für eine saubere, hochglänzende Optik.
- · Zweck: Veredelung des Erscheinungsbilds
- · Erscheinungsbild: Glatt / glänzend
- · Auswirkung: Oberflächenfehler können weiterhin sichtbar bleiben.
- · Geeignete Materialien: Kunststoffe
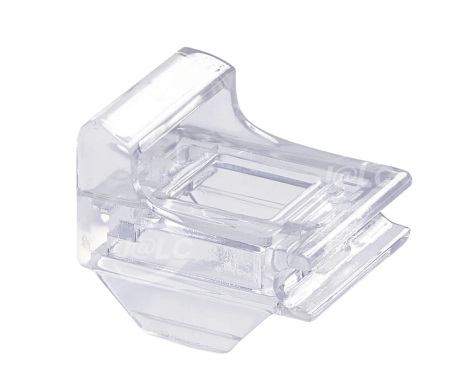
Blau getönte Dampfpolitur
Verbessert die Oberflächenglätte und optische Klarheit durch eine transparente, leicht bläulich getönte Beschichtung auf Kunststoffteilen.
- · Zweck: Dekorative Oberflächenveredelung
- · Erscheinungsbild: Glänzend / bläulich getönt
- · Auswirkung: In erster Linie für optische Zwecke
- · Geeignete Materialien: Kunststoffe
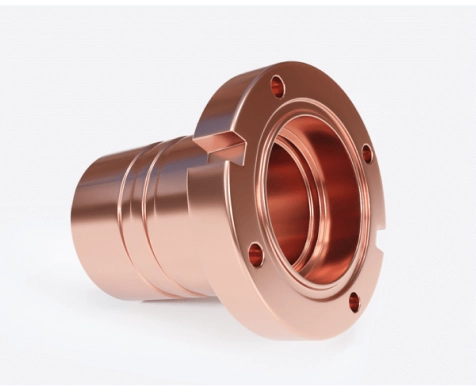
Spiegelpolieren
Erzeugt eine hochreflektierende Oberfläche für hochwertige Sichtteile.
- · Zweck: Hochglanz-Oberfläche
- · Erscheinungsbild: Spiegelglanz
- · Auswirkung: Verbessert die optische Einheitlichkeit und macht die Oberflächenqualität stärker sichtbar.
- · Geeignete Materialien: Kunststoffe
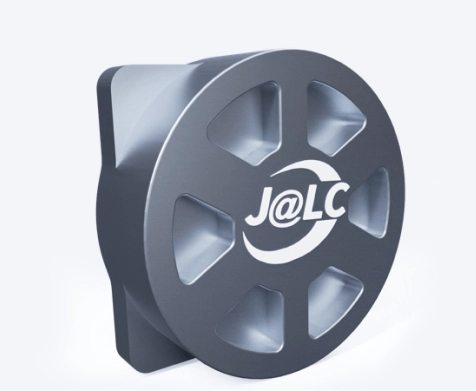
UV-Druck
Bringt farbige Grafiken, Logos und Beschriftungen direkt auf die Bauteiloberfläche auf.
- · Zweck: Grafische Kennzeichnung
- · Erscheinungsbild: Farbdruck
- · Auswirkung: Am besten für sichtbare, nicht funktionale Bereiche geeignet
- · Geeignete Materialien: Aluminium, Kunststoffe
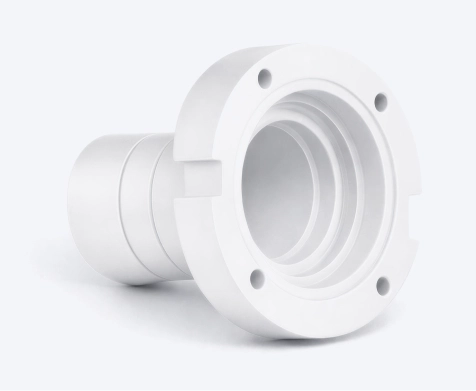
Lackieren
Trägt eine farbige Lackschicht auf, um das Erscheinungsbild zu verbessern und einen grundlegenden Oberflächenschutz zu bieten.
- · Zweck: Optische Beschichtung
- · Erscheinungsbild: Gleichmäßig / farbig
- · Auswirkung: Erhöht die Schichtdicke
- · Geeignete Materialien: Kunststoffe
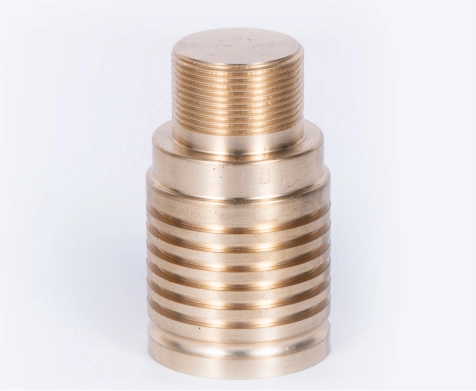
Passivierung
Bildet eine dünne Schutzschicht durch Konversionsbehandlung, um die Korrosionsbeständigkeit zu verbessern, ohne die Bauteilmaße wesentlich zu verändern. Bei Kupfer beträgt die typische Schichtdicke 0,5–2 μm.
- · Zweck: Korrosionsschutz
- · Erscheinungsbild: Natürlich / minimale optische Veränderung
- · Auswirkung: Minimaler Einfluss auf die Bauteilmaße
- · Geeignete Materialien: Kupferlegierungen
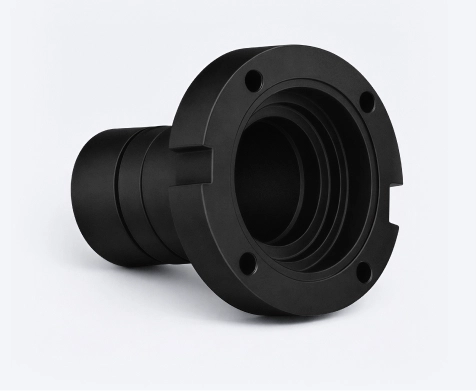
Schwärzen
Erzeugt eine dünne Schwarzoxidschicht auf Stahlteilen für leichten Korrosionsschutz und eine dunkle technische Optik. Bei C45-Stahl beträgt die typische Schichtdicke 0,5–2 μm.
- · Zweck: Optik und Basisschutz
- · Erscheinungsbild: Schwarz / matt
- · Auswirkung: Minimaler Einfluss auf die Bauteilmaße
- · Geeignete Materialien: Stahllegierung
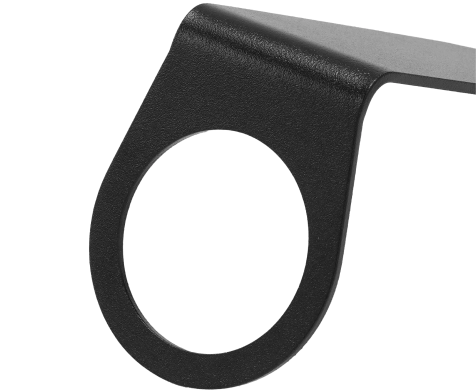
Pulverbeschichten
Trägt eine langlebige Farbbeschichtung auf, die Schutz und ein einheitliches Erscheinungsbild für Blechteile bietet. Die Schichtdicke liegt typischerweise zwischen 60 und 120 μm.
- · Zweck: Schutz und Optik
- · Erscheinungsbild: Gleichmäßige beschichtete Farbe
- · Auswirkung: Erhöht die Schichtdicke
- · Geeignete Materialien: Aluminium, Edelstahl, Stahllegierung
Siebdruck, Lasermarkierung, Handpolieren.
Druckt Beschriftungen, Schnittstellenkennzeichnungen und Symbole direkt auf die Oberfläche von Frontplatten und Gehäusen.
- · Zweck: Aufgedruckte Kennzeichnung
- · Erscheinungsbild: Grafiken, Texte und Symbole
- · Auswirkung: Ideal für klar definierte Druckbereiche
- · Geeignete Materialien: Aluminium, Edelstahl, Stahllegierung
Vergleichstabelle der Oberflächenveredelungen
Oberflächenveredelungen | Verfahren | Korrosionsbeständigkeit | Verschleißfestigkeit | Einfluss auf die elektrische Leitfähigkeit | Einfluss auf die Bauteilmaße | Optisch oder funktional |
|---|
Eloxieren | CNC / Blechbearbeitung | Mittel bis hoch | Mittel | Reduziert | Ja | Optik / Kennzeichnung |
Harteloxieren | CNC / Blechbearbeitung | Hoch | Hoch | Reduziert | Stärker ausgeprägt | Funktionale |
Leitfähiges Eloxieren | CNC / Blechbearbeitung | Mittel | Mittel | Erhalten oder kontrolliert | Ja | Funktionale |
Bürsten | CNC / Blechbearbeitung | Gering | Gering | Minimale | Minimale | Erscheinungsbild |
Lasermarkierung | CNC / Blechbearbeitung | Gering | Gering | Minimale | Minimale | Kennzeichnung |
Strahlen mit Glasperlen | CNC-Bearbeitung | Gering | Gering | Minimale | Minimale | Erscheinungsbild |
transparente Politur | CNC-Bearbeitung | Gering | Gering bis mittel | Minimale | Minimale | Erscheinungsbild |
Blau getönte Dampfpolitur | CNC-Bearbeitung | Mittel | Gering bis mittel | Reduziert | Gering | Erscheinungsbild |
Spiegelpolieren | CNC-Bearbeitung | Gering | Gering | Minimale | Minimale | Erscheinungsbild |
UV-Druck | CNC-Bearbeitung | Gering | Gering | Minimale | Minimale | Optik / Kennzeichnung |
Lackieren | CNC-Bearbeitung | Mittel | Mittel | Isolierend | Mittel | Optik / Kennzeichnung |
Passivierung | CNC-Bearbeitung | Gut | Gering | Minimale | Vernachlässigbar | Funktionale |
Schwärzen | CNC-Bearbeitung | Mittel | Gering | Minimale | Vernachlässigbar | Optik / Kennzeichnung |
Pulverbeschichten | Blechbearbeitung | Hoch | Mittel bis hoch | Isolierend | Ja | Optik / Kennzeichnung |
Siebdruck, Lasermarkierung, Handpolieren. | Blechbearbeitung | Gering | Gering | Minimale | Minimale | Kennzeichnung |
So wählen Sie die richtige Oberflächenveredelung aus
Primäre Anforderung definieren
Die Auswahl der Oberflächenveredelung sollte auf den wichtigsten Anforderungen des Bauteils basieren, beispielsweise Korrosionsbeständigkeit, Verschleißfestigkeit, elektrische Leitfähigkeit, Optik, dauerhafte Kennzeichnung oder Markenpräsentation.
Prozesskompatibilität prüfen
Maßempfindlichkeit berücksichtigen
Optische Anforderungen bewerten
Spezielle Bereiche festlegen
Konstruktionsrichtlinien für Ingenieure

Toleranzkritische Bereiche
Wenn das Bauteil Präzisionspassungen, Lagersitze, Gewinde, elektrische Kontakte oder Dichtflächen enthält, müssen Schichtdicken und Oberflächenumwandlungen bereits während der Konstruktion berücksichtigt werden.

Verhalten an Kanten und Ecken
Scharfe Kanten, tiefe Taschen, schmale Schlitze und gebogene Kanten können zu ungleichmäßigen Oberflächenergebnissen führen. Wenn ein einheitliches Erscheinungsbild wichtig ist, sollte die Geometrie unter Berücksichtigung des Veredelungsprozesses gestaltet werden.

Platzierung von Kennzeichnungen
Laserbeschriftungen, UV-Drucke und Siebdrucke sollten auf gut lesbaren, leicht zugänglichen und funktional unkritischen Bereichen angebracht werden. Dichtflächen, Gleitflächen und wichtige elektrische Kontaktstellen sollten vermieden werden, sofern dies nicht ausdrücklich vorgesehen ist.

Anforderungen an das Erscheinungsbild
Bei sichtbaren Bauteilen sollten die Sichtseite, die Bürstrichtung, der gewünschte Glanzgrad sowie das akzeptable Maß an Abweichungen definiert werden. Dies ist besonders wichtig bei gebürsteten, polierten, eloxierten und beschichteten Oberflächen.

Materialabhängigkeit
Die Wirkung einer Oberflächenveredelung kann je nach Legierung und Materialzustand variieren. Dieselbe Veredelung führt nicht zwangsläufig bei allen Werkstoffen zu identischen optischen oder funktionalen Ergebnissen.

Verfügbarkeit der Oberflächenveredelung
Tiefe Kavitäten und komplexe Geometrien können zu einer ungleichmäßigen Oberflächenbehandlung führen. Stellen Sie sicher, dass die betreffenden Bereiche für eine gleichmäßige Veredelung ausreichend zugänglich sind.
Häufig gestellte Fragen zu Oberflächenveredelungen
Was ist der Unterschied zwischen Eloxieren und Harteloxieren?
Eloxieren wird hauptsächlich eingesetzt, um die Korrosionsbeständigkeit und das Erscheinungsbild von Aluminiumteilen aus CNC-Bearbeitung und Blechfertigung zu verbessern. Harteloxieren erzeugt eine dickere und härtere Oxidschicht und eignet sich daher besser für Bauteile, die eine höhere Verschleißfestigkeit und Lebensdauer erfordern.
Beeinflusst Eloxieren die Bauteilmaße?
Welche Oberflächenveredelung erhält die elektrische Leitfähigkeit von Aluminium?
Welche Oberflächenveredelung eignet sich am besten für Aluminiumbauteile?
Was ist der Unterschied zwischen Laserbeschriftung und Siebdruck?