為什麼表面處理如此重要?
表面處理不只是為了改善外觀。對 CNC 加工件與鈑金件而言,後處理會改變零件的耐蝕性、耐磨表現、導電性、表面紋理、標示可讀性及品質觀感。合適的表面處理取決於材料、製造方式、功能需求及後續組裝條件。合適的表面處理取決於材料、製造方式、功能需求及後續組裝條件。
所有表面處理
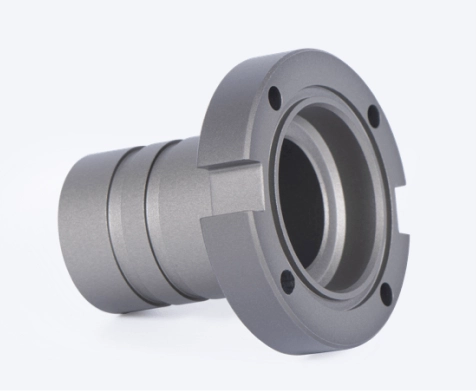
陽極處理
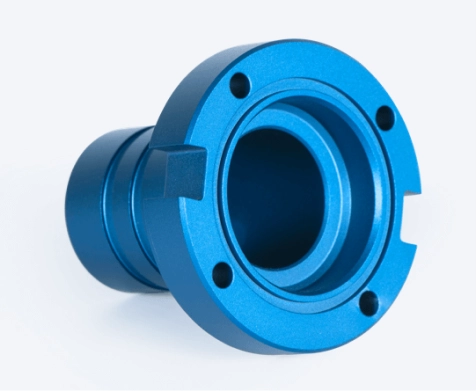
在鋁材表面形成氧化層,以提升耐蝕性與表面外觀,典型厚度為 8–25 μm。
- · 用途: 耐蝕性與外觀
- · 外觀: 技術型/彩色
- · 效果: 可能影響尺寸公差與導電性
- · 適用材料: 鋁
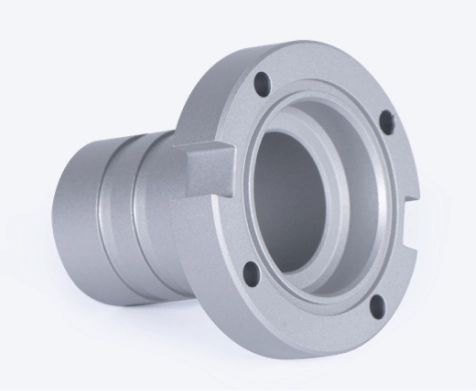
硬塗層陽極處理
為需要更高耐磨性的鋁製零件形成較厚且較硬的氧化層,典型厚度為 25–150 μm。
- · 用途: 耐磨性
- · 外觀: 較深色的技術型表面
- · 效果: 對尺寸的影響大於標準陽極處理
- · 適用材料: 鋁
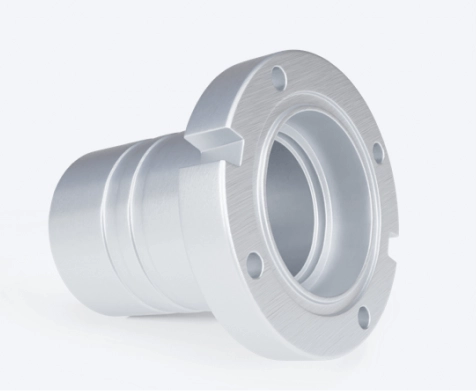
導電陽極處理
適用於需要控制導電性的鋁製零件陽極處理,典型厚度為 3–8 μm。
- · 用途: 具導電功能的表面處理
- · 外觀: 技術型
- · 效果: 應指定接觸區域
- · 適用材料: 鋁
拉絲
在外觀可見的金屬表面形成具方向性的緞面紋理。
- · 用途: 外觀
- · 外觀: 線性/緞面
- · 效果: 應指定紋理方向
- · 適用材料: 鋁、不鏽鋼
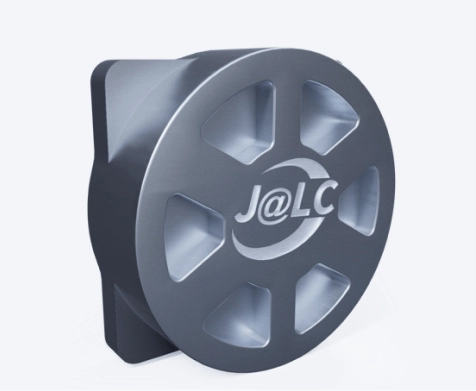
雷射打標
建立永久性的文字、代碼或標誌,用於識別與追溯。
- · 用途: 永久性標記
- · 外觀: 細緻的高對比標記
- · 效果: 可讀性取決於表面與材料
- · 適用材料: 鋁、不鏽鋼、合金鋼
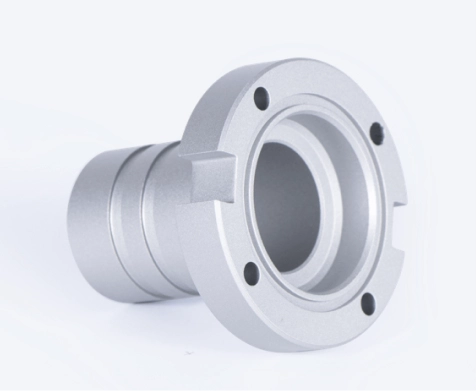
噴砂
形成均勻的霧面紋理,以減少明顯的加工刀痕。
- · 用途: 外觀紋理
- · 外觀: 霧面
- · 效果: 尺寸變化極小
- · 適用材料: 鋁、不鏽鋼、合金鋼、銅合金
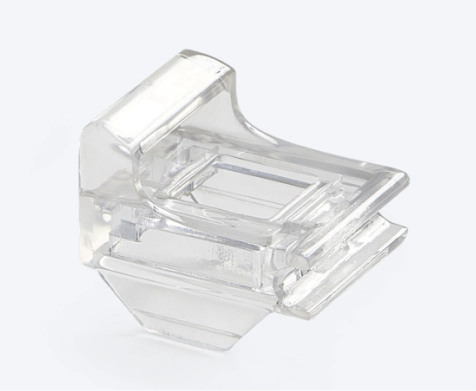
透明拋光
在維持潔淨、晶瑩剔透的表面效果之餘,提升表面光滑度與透明度。
- · 用途: 外觀精修
- · 外觀: 光滑/亮面
- · 效果: 表面缺陷仍可能清晰可見
- · 適用材料: 塑膠
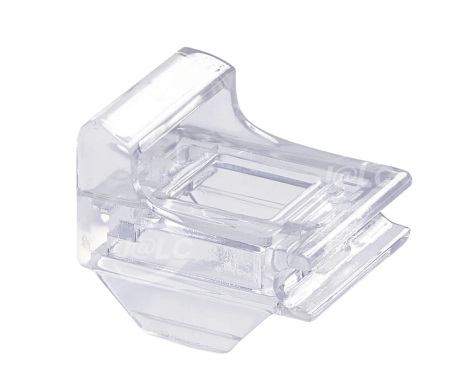
藍調蒸汽拋光
提升塑膠零件的表面光滑度與光學透明度,呈現略帶藍色調的透明表面效果。
- · 用途: 裝飾性外觀處理
- · 外觀: 亮面/略帶藍色調
- · 效果: 主要用於美化外觀
- · 適用材料: 塑膠
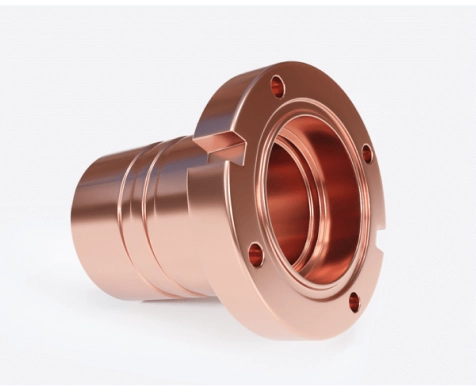
鏡面拋光
為高階外觀件打造高反射率的表面。
- · 用途: 高光澤外觀處理
- · 外觀: 鏡面
- · 效果: 提升視覺一致性,使表面品質更加突出。
- · 適用材料: 塑膠
UV 印刷
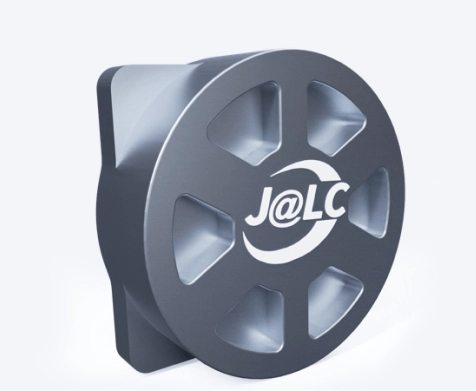
直接在零件表面加上彩色圖案、標誌與標籤。
- · 用途: 圖文標示
- · 外觀: 印刷色彩
- · 效果: 最適合非功能性的外觀可見區域
- · 適用材料: 鋁、塑膠
噴漆
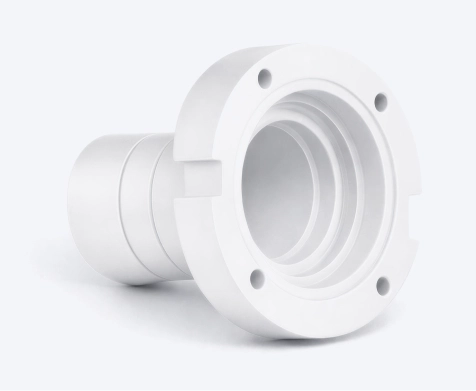
施作彩色漆層,以改善外觀並提供基本的表面防護。
- · 用途: 外觀塗層
- · 外觀: 均勻/彩色
- · 效果: 增加塗層厚度
- · 適用材料: 塑膠
鈍化
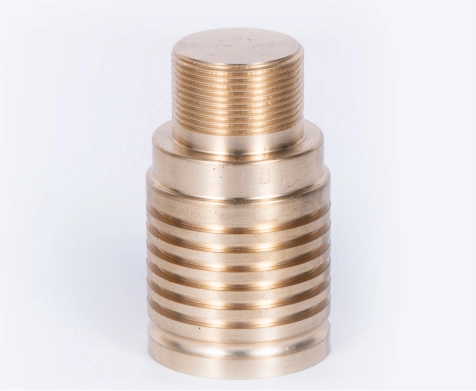
形成薄型保護性化成皮膜,在不明顯改變零件尺寸的情況下提升耐蝕性;銅材的典型厚度為 0.5–2 μm。
- · 用途: 耐蝕性
- · 外觀: 自然/外觀變化極小
- · 效果: 對零件尺寸的影響極小
- · 適用材料: 銅合金
發黑處理
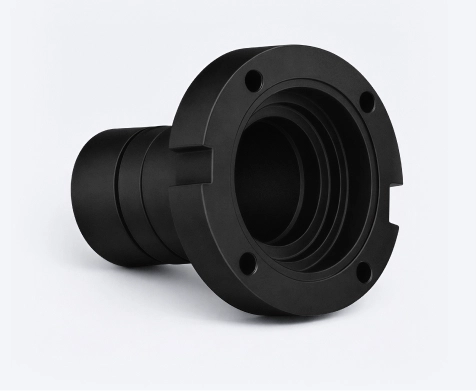
在鋼製零件表面形成薄型黑色氧化膜,提供基本的防蝕保護與深色工業質感;S45C 中碳鋼的典型厚度為 0.5–2 μm。
- · 用途: 外觀+基本防護
- · 外觀: 黑色/霧面
- · 效果: 對零件尺寸的影響極小
- · 適用材料: 合金鋼
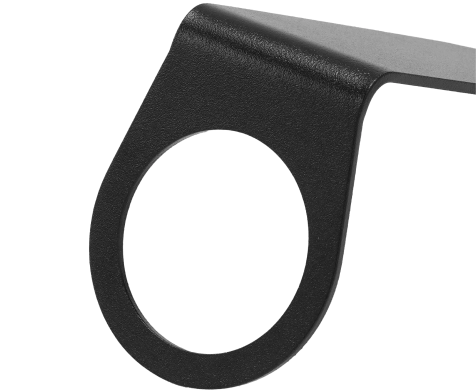
粉體塗裝
在鈑金零件表面施作耐用的彩色塗層,以提供防護並維持一致的外觀,典型厚度為 60–120 μm。
- · 用途: 防護與外觀
- · 外觀: 均勻的塗層色彩
- · 效果: 增加塗層厚度
- · 適用材料: 鋁、不鏽鋼、合金鋼
絲印、雷射打標、手工拋光
在面板表面印製說明文字、介面標籤與符號。
- · 用途: 印刷標示
- · 外觀: 圖文/符號
- · 效果: 最適合指定的圖稿區域
- · 適用材料: 鋁、不鏽鋼、合金鋼
表面處理比較表
表面處理 | 製程 | 耐蝕性 | 耐磨性 | 對導電性的影響 | 對尺寸的影響 | 外觀/功能 |
|---|
陽極處理 | CNC/鈑金 | 中至高 | 中 | 降低 | Yes | 外觀/識別 |
硬塗層陽極處理 | CNC/鈑金 | 高 | 高 | 降低 | 較顯著 | 功能性 |
導電陽極處理 | CNC/鈑金 | 中 | 中 | 維持或受控 | Yes | 功能性 |
拉絲 | CNC/鈑金 | 單獨使用時為低 | 低 | 極小 | 極小 | 外觀 |
雷射打標 | CNC/鈑金 | 低 | 低 | 極小 | 極小 | 識別 |
噴砂 | CNC | 單獨使用時為低 | 低 | 極小 | 極小 | 外觀 |
透明拋光 | CNC | 單獨使用時為低 | 低至中 | 極小 | 極小 | 外觀 |
藍調蒸汽拋光 | CNC | 中 | 低至中 | 降低 | 小 | 外觀 |
鏡面拋光 | CNC | 單獨使用時為低 | 低 | 極小 | 極小 | 外觀 |
UV 印刷 | CNC | 低 | 低 | 極小 | 極小 | 外觀/識別 |
噴漆 | CNC | 中 | 中 | 絕緣 | 中 | 外觀/識別 |
鈍化 | CNC | 良好 | 低 | 極小 | 可忽略不計 | 功能性 |
發黑處理 | CNC | 中 | 低 | 極小 | 可忽略不計 | 外觀/識別 |
粉體塗裝 | 鈑金 | 高 | 中至高 | 絕緣 | Yes | 外觀/識別 |
絲印、雷射打標、手工拋光 | 鈑金 | 低 | 低 | 極小 | 極小 | 識別 |
如何選擇合適的表面處理
確認主要需求
表面處理的選擇應以零件的主要需求為依據,例如耐蝕性、耐磨性、導電性、外觀、永久性標記或品牌識別。
確認製程相容性
考量尺寸敏感度
檢視外觀預期
指定特殊區域
工程師設計指南

公差關鍵特徵
若零件包含精密配合、軸承座、螺紋、電氣接點或密封介面,設計時必須考量表面處理厚度及表面轉化所造成的影響。

邊緣與轉角的處理效果
尖角、深腔、狹槽及折彎邊緣可能出現表面處理不均的情況。若重視外觀一致性,檢視幾何設計時應將表面處理特性納入考量。

標記位置
雷射標記、UV 印刷及網版印刷應配置在容易辨識、便於加工且不影響功能的區域。除非設計明確要求,否則應避開密封面、滑動面及關鍵電氣介面。

外觀要求等級
應針對零件定義可見面、紋理方向、目標光澤度及可接受的差異範圍。這對拉絲、拋光、陽極處理及塗層表面尤其重要。

材料相依性
表面處理的效能可能因合金種類及基材狀況而異。即使表面處理名稱相同,應用於不同材料時也不一定會呈現相同的外觀或效能。

表面處理可及性
深腔與複雜的幾何形狀可能造成表面處理覆蓋不均。應確保各區域具有足夠的可及性,以獲得一致的處理效果。
表面處理常見問題
陽極處理與硬質陽極處理有何不同?
陽極處理主要用於提升鋁製 CNC 加工件與鈑金件的耐蝕性及外觀。硬質陽極處理會形成較厚且較硬的氧化層,因此更適合需要較高耐磨性與耐用性的零件。
陽極處理會影響零件尺寸嗎?
哪種表面處理可以維持鋁材的導電性?
鋁製零件最適合哪種表面處理?
雷射標記與網版印刷有何不同?