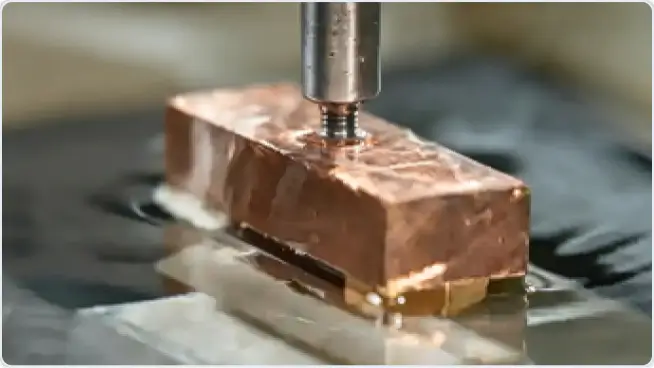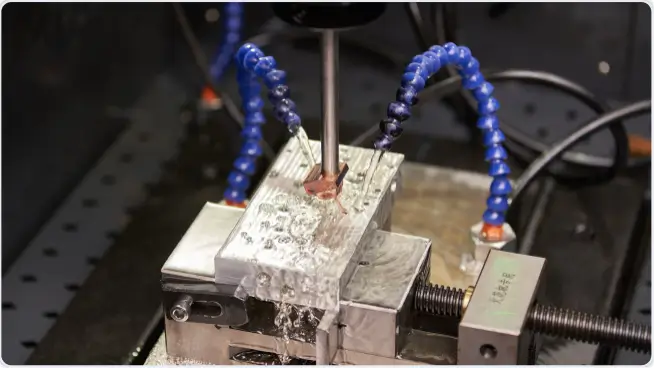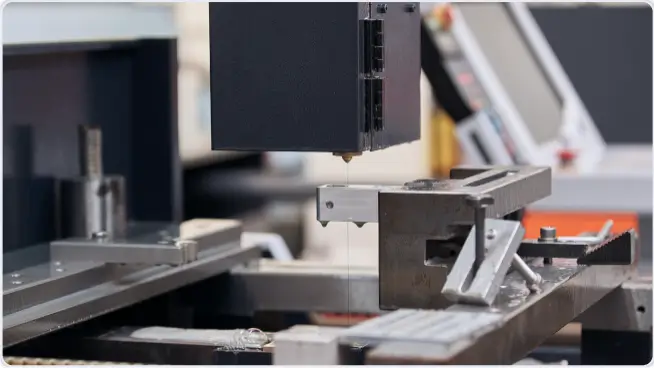
可提供的 EDM 加工製程
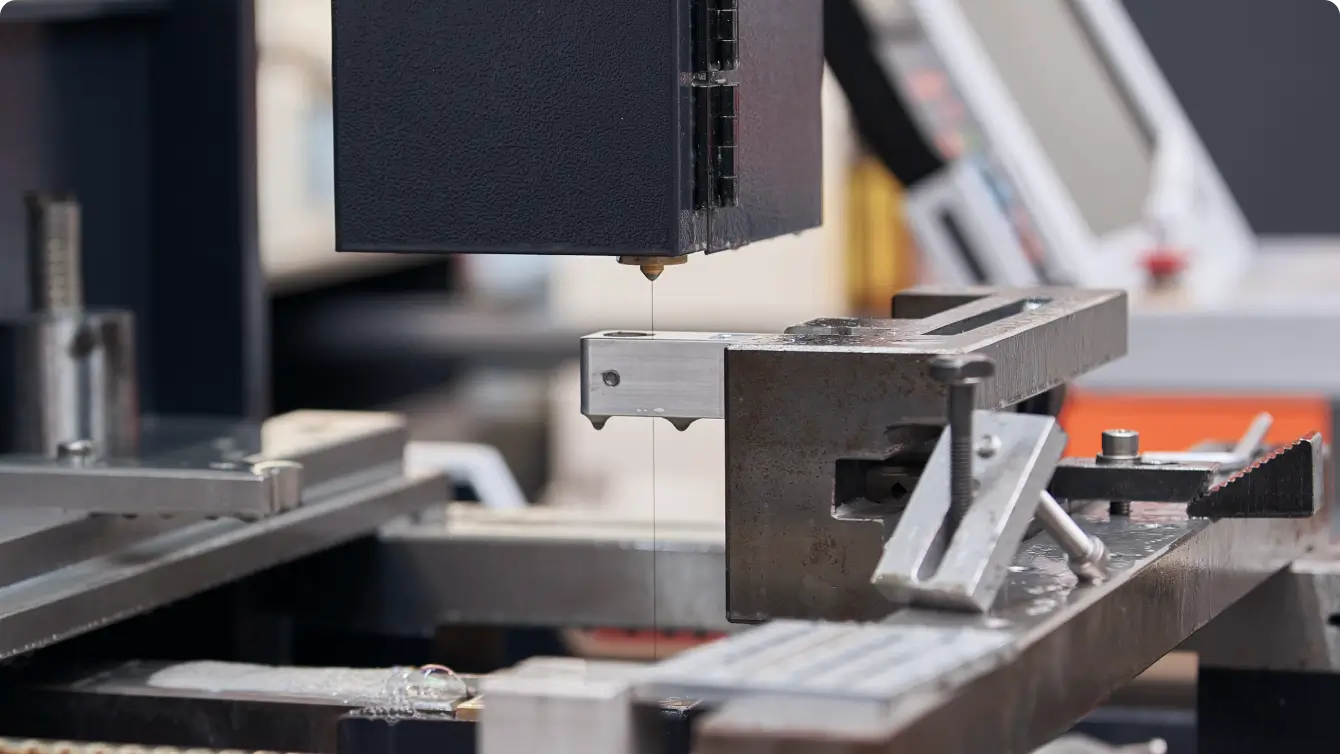
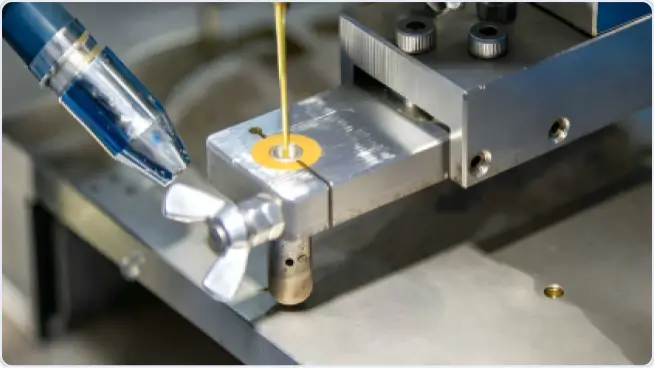
線切割放電加工能力
- 線切割放電加工使用細線電極,在導電材料上切割出精密輪廓與貫穿特徵。
- 適用於導電材料
- 一般公差:ISO-2768-M;±0.05mm;±0.02mm
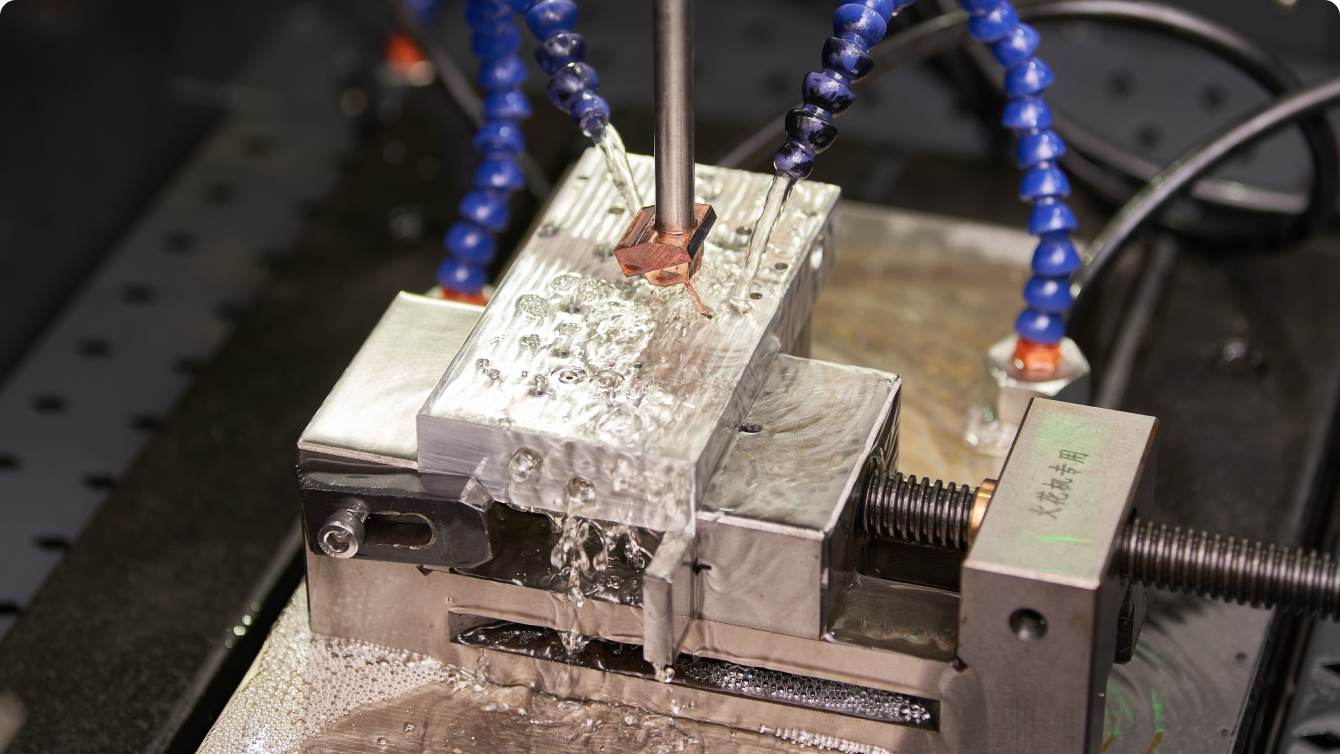
成形放電加工能力
- 成形放電加工使用具有特定形狀的電極,在導電材料上製作型腔與精細的內部特徵。
- 適用於導電材料
- 一般公差:ISO-2768-M;±0.05mm;±0.02mm
適合採用 EDM 的零件特徵與製造難題
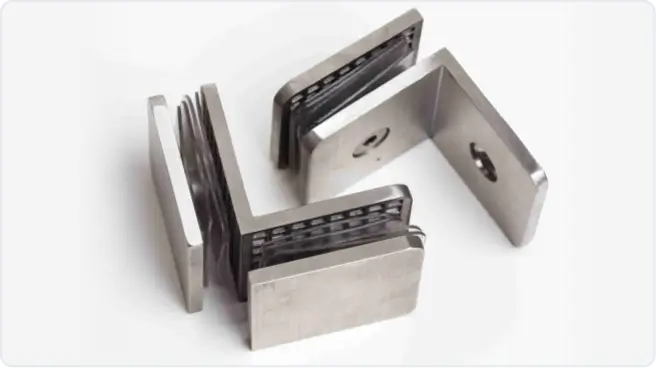
銳利內角
當零件的內角需要比傳統銑削所能製作的更加銳利時,通常會採用 EDM。此製程不像傳統銑削那樣受到旋轉刀具半徑的限制,因此更適合加工精細的轉角細節與狹窄的內部輪廓。
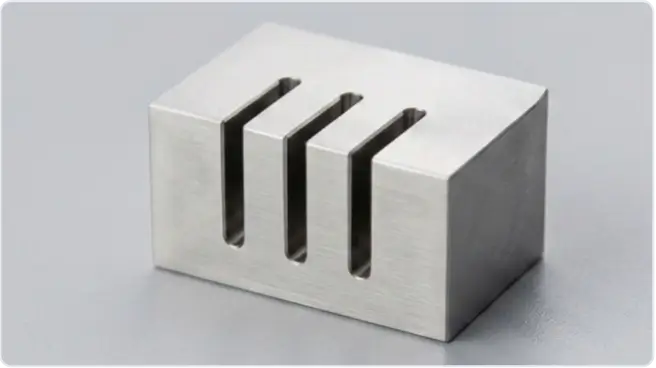
高深寬比槽
深而窄的槽是考慮採用 EDM 的常見原因,尤其是在傳統刀具難以伸入加工位置、容易撓曲,或難以控制槽寬的情況下。線切割放電加工特別適合在導電材料上製作精密貫穿槽與精細輪廓特徵。
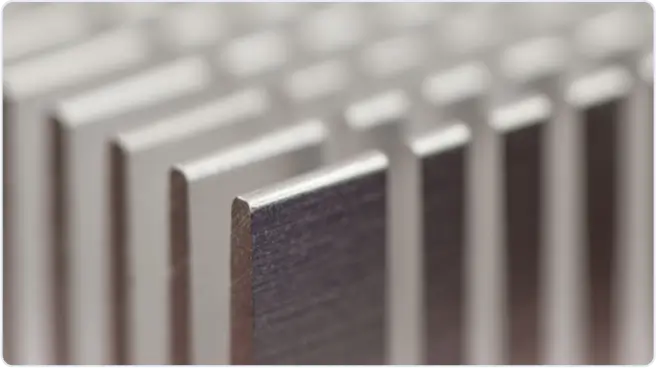
脆弱或薄壁部位
EDM 去除材料時不需直接接觸切削,因此通常更適合加工薄截面、脆弱特徵,以及在傳統切削力作用下可能變形的零件。當形狀穩定性與尺寸精度同樣重要時,這項特性可能相當關鍵。
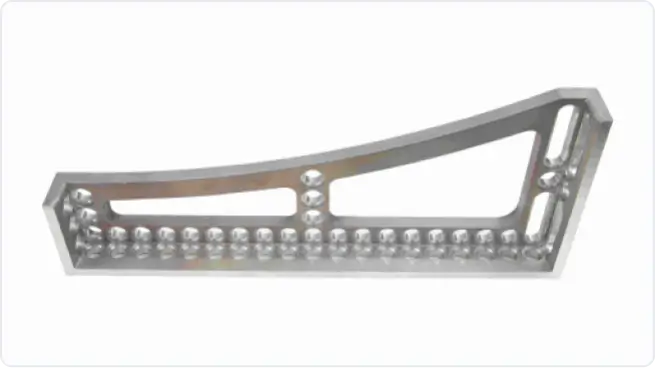
硬化導電材料
EDM 廣泛用於硬化鋼材,以及其他在熱處理後難以高效率加工的導電材料。當需要維持特徵精度,同時避免傳統加工所伴隨的刀具磨耗或切削困難時,通常會選擇 EDM。
線切割放電加工與成形放電加工比較
參數 | 線切割放電加工 | 成形放電加工 |
|---|
最適合的加工對象 | 貫穿切割輪廓與開放式幾何形狀 | 盲腔與封閉式內部特徵 |
電極類型 | 移動的細線電極 | 具有特定形狀的電極 |
形狀的加工可達性 | 需要貫穿切割路徑 | 可製作內部型腔形狀 |
典型應用 | 沖頭、沖模、板件與精密切割輪廓件 | 模具型腔、鑲件與工模具細部特徵 |
主要限制 | 無法製作盲腔 | 需要客製化電極 |
最大零件尺寸 | 400*300*300 | 400*300*300 |
最小零件尺寸 | 5*5*1 | 5*5*1 |
一般公差 | 0.05 | 0.05 |
更嚴格的公差 | 0.02 | 0.02 |
可進行 EDM 加工的材料
EDM 需要使用具有導電性的材料。
材料 | EDM 適用性 | 主要特性 | 製程注意事項 |
|---|
鋁 6061 | 線切割放電加工、部分成形放電加工應用 | 重量輕,廣泛用於一般精密零件 | 應評估幾何形狀與特徵深度,以確認製程是否適用 |
鋁 7075 | 線切割放電加工、部分成形放電加工應用 | 強度高於 6061,適合要求嚴苛的零件 | 當零件強度比一般切削加工性更重要時,常會選用此材料 |
SUS304 | 線切割放電加工、成形放電加工 | 耐腐蝕,適合具有精細特徵的導電零件 | 常用於需承受嚴苛環境的精密零組件 |
45# 鋼 (S45C) | 線切割放電加工、成形放電加工 | 適用於軸、齒輪及機械零件的實用材料 | 廣泛用於涉及結構特徵與工模具特徵的放電加工應用 |
H59 黃銅 | 線切割放電加工、成形放電加工 | 具導電性,適用於部分精密零組件 | 切削性能優異,適合精密加工 |
放電加工零件的表面狀況與後處理考量
表面處理 | 適用材料 | 用途 |
|---|
陽極處理 | 鋁 | 提升耐腐蝕性、增加耐磨性並改善表面外觀 |
拉絲 | 鋁、不鏽鋼、45# 鋼 | 使表面紋理更均勻,並減少細微表面痕跡的可見程度 |
雷射打標 | 鋁、不鏽鋼、45# 鋼 | 加上永久性的識別、追溯或品牌標記 |
噴砂 | 鋁、不鏽鋼、45# 鋼、H59 黃銅 | 去除表面殘留物,形成更均勻的霧面效果,並提升外觀一致性 |
導電陽極處理 | 鋁 | 提供防腐蝕保護,同時維持指定表面的導電性 |
硬塗層陽極處理 | 鋁 | 提升嚴苛應用環境下的耐磨性、表面硬度與耐用性 |
發黑處理 | 45# 鋼 (S45C) | 提升耐腐蝕性,並形成深色保護層 |
鏡面拋光 | H59 黃銅 | 形成平滑且具反光效果的表面,並改善外觀 |
鈍化 | H59 黃銅 | 藉由降低表面反應活性來提升耐腐蝕性,同時維持零件尺寸與外觀 |
放電加工的典型應用
 精密切割零件與輪廓零件
放電加工也用於精密切割零件與輪廓板件,這類零件需要可控的邊緣品質、精準的輪廓及穩定的尺寸表現。
 模具零組件
 工業精密零組件