EDM 鑽孔加工:製程、加工能力、應用與限制
2 分鐘
- 什麼是 EDM 鑽孔加工?
- EDM 鑽孔的運作原理
- EDM 鑽孔加工類型
- EDM 鑽孔加工實際能達到什麼效果?
- 影響 EDM 鑽孔品質的因素
- EDM 鑽孔與傳統鑽孔比較
- 什麼情況下必須使用 EDM 鑽孔?
- EDM 鑽孔的限制與取捨
- EDM 鑽孔常見問題及解決方法
- EDM 鑽孔設計指南(DFM)
- EDM 鑽孔的典型應用
- JLCCNC 的 EDM 鑽孔加工服務
- EDM 鑽孔常見問題(FAQ)
EDM 鑽孔加工重點整理
- EDM 鑽孔是一種非接觸式加工製程,透過受控電火花放電去除材料。
- 適用於工具鋼、硬化鋼、鈦合金及碳化鎢等硬度較高或經過熱處理的導電材料,尤其適合傳統加工難以處理的情況。
- 適合加工深度較大、直徑較小的孔洞,可有效解決傳統刀具容易斷裂及磨損的問題。
- 常見應用包括模具、渦輪機組件,以及精密冷卻孔與線切割起始孔加工。
當材料硬度、加工深度或幾何形狀限制令傳統鑽孔難以完成時,EDM 鑽孔便可用於加工各種導電金屬。
EDM 鑽孔透過管狀電極產生受控電火花放電來去除材料,而不是使用旋轉刀具進行機械切削。因此,它適合加工硬化鋼、碳化鎢零件,以及深而狹窄的孔洞。在這些加工情況下,傳統鑽孔容易因刀具接觸不穩定而出現問題。
在 CNC 加工環境中,EDM 鑽孔主要用於線切割 EDM 的起始孔、模具內部的深層冷卻通道,以及高精度零件上的微細孔。
由於整個製程不依賴機械切削力,因此刀具斷裂及切削應力不再是主要限制。相反,加工穩定性主要取決於放電能量、沖液效率及電極狀態。
本文將介紹:
- 小孔 EDM 鑽孔在實際加工環境中的運作原理。
- 工業上常見的 EDM 鑽孔製程類型。
- 實際可達到的孔徑及加工深度。
- 如何控制孔洞品質,以及傳統鑽孔在哪些情況下會失效。
- 什麼情況下應選擇 EDM,而不是其他加工技術。
什麼是 EDM 鑽孔加工?
EDM 鑽孔是一種非接觸式的 CNC 加工製程。它利用管狀電極與工件之間受控的電火花放電來形成孔洞,而不是透過機械切削力進行加工。
在這個製程中,電極不會直接以機械方式切削材料。材料去除是透過電火花放電完成,因此不會對零件施加機械負載。這使 EDM 鑽孔能夠穩定加工硬化鋼、碳化鎢及其他容易令傳統鑽頭磨損或斷裂的材料。
EDM 鑽孔的運作原理
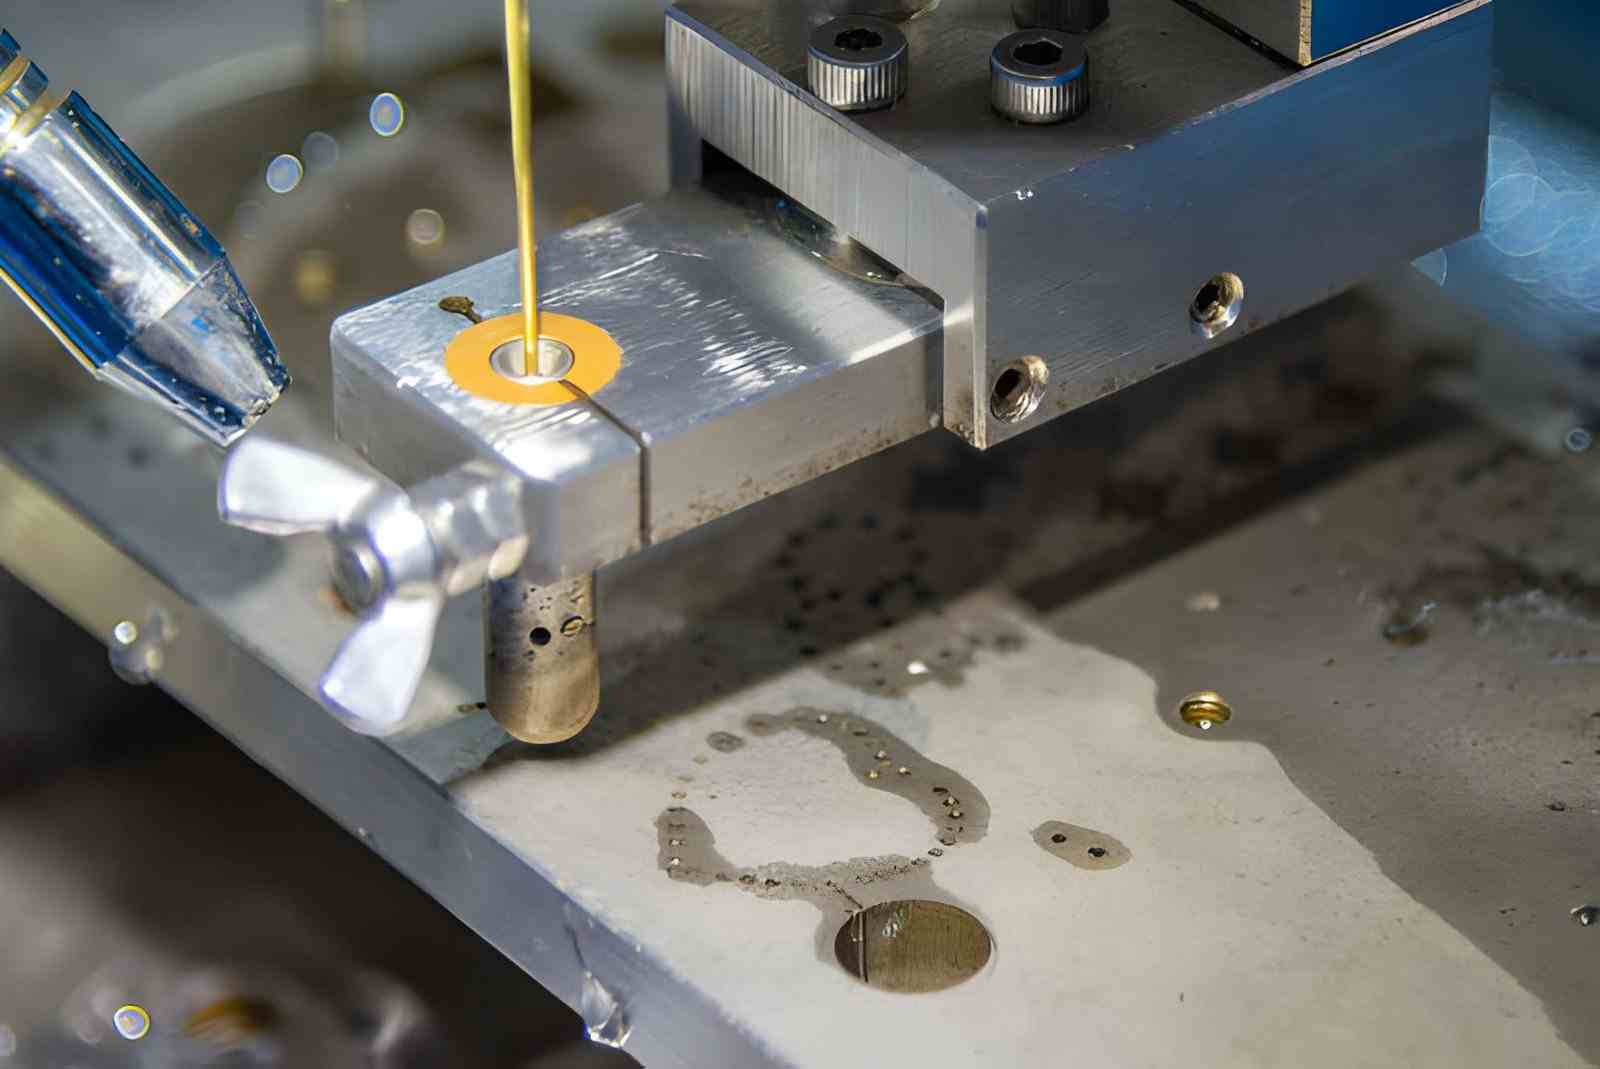
圖片展示自動 EDM 機台對金屬工件進行放電加工的近距離畫面。(iStock)
EDM 鑽孔透過受控電火花放電去除材料。整個製程取決於放電能量、電極幾何形狀及沖液流量,以形成精確的孔洞。每個因素都會直接影響加工穩定性、孔洞深度及表面狀態。
電火花放電蝕除機制
- 電極與工件之間會維持受控的電壓間隙,通常處於微米級範圍,約為 0.01–0.05 mm,並透過這個間隙產生電火花放電。
- 每次放電都可能產生數千攝氏度的局部高溫,使微小區域內的材料熔化及汽化。
- 透過重複的脈衝放電,並以微秒為單位控制脈衝開啟及關閉時間,逐步形成孔洞。如果脈衝參數不穩定,可能導致孔洞出現錐度或不均勻蝕除。
管狀電極結構與沖液通道
- EDM 鑽孔使用中空電極,讓介電液(通常為去離子水或油)能夠經由電極中心直接流入加工區域。
- 高壓沖液通常設定在 5 至 20 bar,實際數值視乎機台配置而定。其作用是將深孔內的碎屑排出,避免電弧不穩定及短路。
- 持續沖液有助於穩定放電間隙,直接影響高深寬比鑽孔的孔洞直線度及深度一致性。
沒有切削力及其實際應用優勢
- 電極在加工時不會與工件產生實際接觸,因此工件表面基本上不會承受機械切削力。
- 薄壁結構、硬化鋼(高於 50 至 60 HRC)及脆性材料,都可以在沒有刀具偏移或斷裂風險的情況下進行鑽孔。
- 加工穩定性主要取決於電流、脈衝時間等電氣參數,以及沖液效率,而不是進給力或刀具剛性。
EDM 鑽孔加工類型
EDM 鑽孔會根據孔徑、加工深度及生產速度需求,採用不同的機台配置及加工方式。
部分 EDM 鑽孔機專門用於提高厚材料的穿透速度,而其他機台則針對小孔徑及高精度加工進行配置。此外,孔洞類型亦會影響實際生產中的製程控制方式。
快速孔 EDM(Hole Popper 系統)
- 適合快速加工中至大型孔洞,通常可在鋼材及硬化材料上加工約 0.3 mm 至 3.0 mm 的孔徑。
- 材料去除速度較快,主要用於需要為其他加工製程預先建立起始孔的情況,例如線切割 EDM。
- 適合加工厚板及模具基座,尤其是在加工速度比表面品質更重要時。
- 此模式下電極磨損較快,因此通常用於加工週期較短的工序,而不是精細表面加工。
小孔 EDM 鑽孔(精密加工配置)
- 適用於非常細小的孔洞,通常介乎 0.1 mm 至 0.5 mm,而傳統鑽孔難以穩定加工這類尺寸。
- 使用較低的放電能量,以便在深度加工過程中維持孔洞形狀穩定。
- 常見應用包括燃油噴嘴、冷卻通道,以及模具上的精細排氣孔。
- 加工速度較慢,但在長而狹窄的孔洞加工中,能夠更好地控制孔洞直線度。
通孔與盲孔加工的差異
- 通孔可以讓流體完全穿過材料,有助於將加工區域內的碎屑持續排出。
- 盲孔會將碎屑困在孔底,因此需要控制沖液壓力及適當暫停加工,以維持製程穩定。
- 在深孔加工中,通孔通常更容易控制,因為放電區域能夠保持較乾淨。
- 盲孔加工需要更加注意電極磨損,因為孔底碎屑累積可能隨時間影響孔洞形狀。
表 01:EDM 鑽孔加工方式比較
在實際加工中,不同 EDM 鑽孔模式之間的差異,不只是孔徑或加工速度,而是主要取決於放電能量的輸出方式、沖液控制,以及隨著加工深度增加時維持放電穩定性所需的控制程度。
| 比較參數 | 快速孔 EDM(Hole Popper) | 小孔 EDM | 通孔鑽孔 | 盲孔鑽孔 |
|---|---|---|---|---|
| 典型孔徑範圍 | 0.3 至 3.0 mm | 0.1 至 0.5 mm | 0.2 至 3.0 mm | 0.2 至 3.0 mm |
| 加工速度 | 材料去除速度快,適合短加工週期 | 速度較慢,透過受控加工確保精度 | 中等速度,沖液穩定 | 因需要處理孔內碎屑,速度較慢 |
| 主要用途 | 起始孔及深孔入口加工 | 精細冷卻孔及微細結構 | 工件上的完整貫穿孔 | 不貫穿工件的內部孔洞 |
| 沖液方式 | 透過電極持續供液 | 透過細小通道控制流量 | 穩定排出加工碎屑 | 需要控制壓力以清除碎屑 |
| 孔洞穩定性 | 短時間加工時較穩定 | 小孔徑加工時具有較高穩定性 | 深度一致性良好 | 容易受到孔底碎屑累積影響 |
EDM 鑽孔加工實際能達到什麼效果?
當加工深度、材料硬度或幾何形狀令傳統鑽孔難以維持穩定時,便會使用 EDM 鑽孔。其加工能力主要取決於能否在整個加工深度內維持穩定放電,而不是單純取決於切削速度或表面品質。
孔徑範圍與可達深寬比
- 常見加工孔徑範圍為 0.1 mm 至 3.0 mm,主要取決於電極管徑及沖液壓力。
- 一般可在 15:1 至 25:1 的深寬比範圍內維持穩定鑽孔;如果需要更高比例,則必須進一步控制加工條件。
深孔加工的精度限制與錐度變化
- 淺孔的孔徑控制通常可達 ±0.02–0.05 mm,但隨著加工孔深增加及電極磨損,公差可能逐漸接近 ±0.1 mm。
- 深孔加工時,隨著加工深度增加,放電能量及沖液強度可能逐漸減弱,因此孔洞自然容易產生錐度。
表面光潔度與重鑄層
- 孔壁表面透過材料熔化及重新凝固形成,因此與機械鑽孔相比,表面紋理通常較為粗糙。
- 加工後可能會殘留一層薄薄的重鑄層,這可能影響精密應用中的密封或流體性能,因此部分情況需要進行後續加工。
影響 EDM 鑽孔品質的因素
EDM 鑽孔品質取決於加工過程中的電火花放電是否保持穩定。放電能量、電極狀態及沖液流量即使只有細微變化,也可能迅速反映在孔洞形狀、深度穩定性及表面狀態上。
放電能量與脈衝穩定性
- 較高的放電能量可以加快材料去除速度,但亦會增加側向蝕除,令孔洞直徑略微超出設定尺寸。
- 如果脈衝時間不穩定,放電間隙便會出現波動,並可能令孔壁沿著加工深度出現不均勻痕跡。
電極磨損與尺寸補償
- 電極在鑽孔過程中會逐漸損耗材料,如果沒有透過控制設定進行補償,孔洞尺寸便會直接受到影響。
- 在長時間加工或批量生產中,需要使用尺寸補償,確保後續加工的孔洞與第一個孔洞維持接近的直徑。
沖液效率與碎屑排出
- 當沖液不足時,細小顆粒會殘留在孔洞內,干擾電火花放電路徑,進而影響孔洞直線度。
- 良好的沖液效果能夠保持加工區域清潔,尤其是在深孔加工中,因為碎屑自然容易在孔底累積。
EDM 鑽孔與傳統鑽孔比較
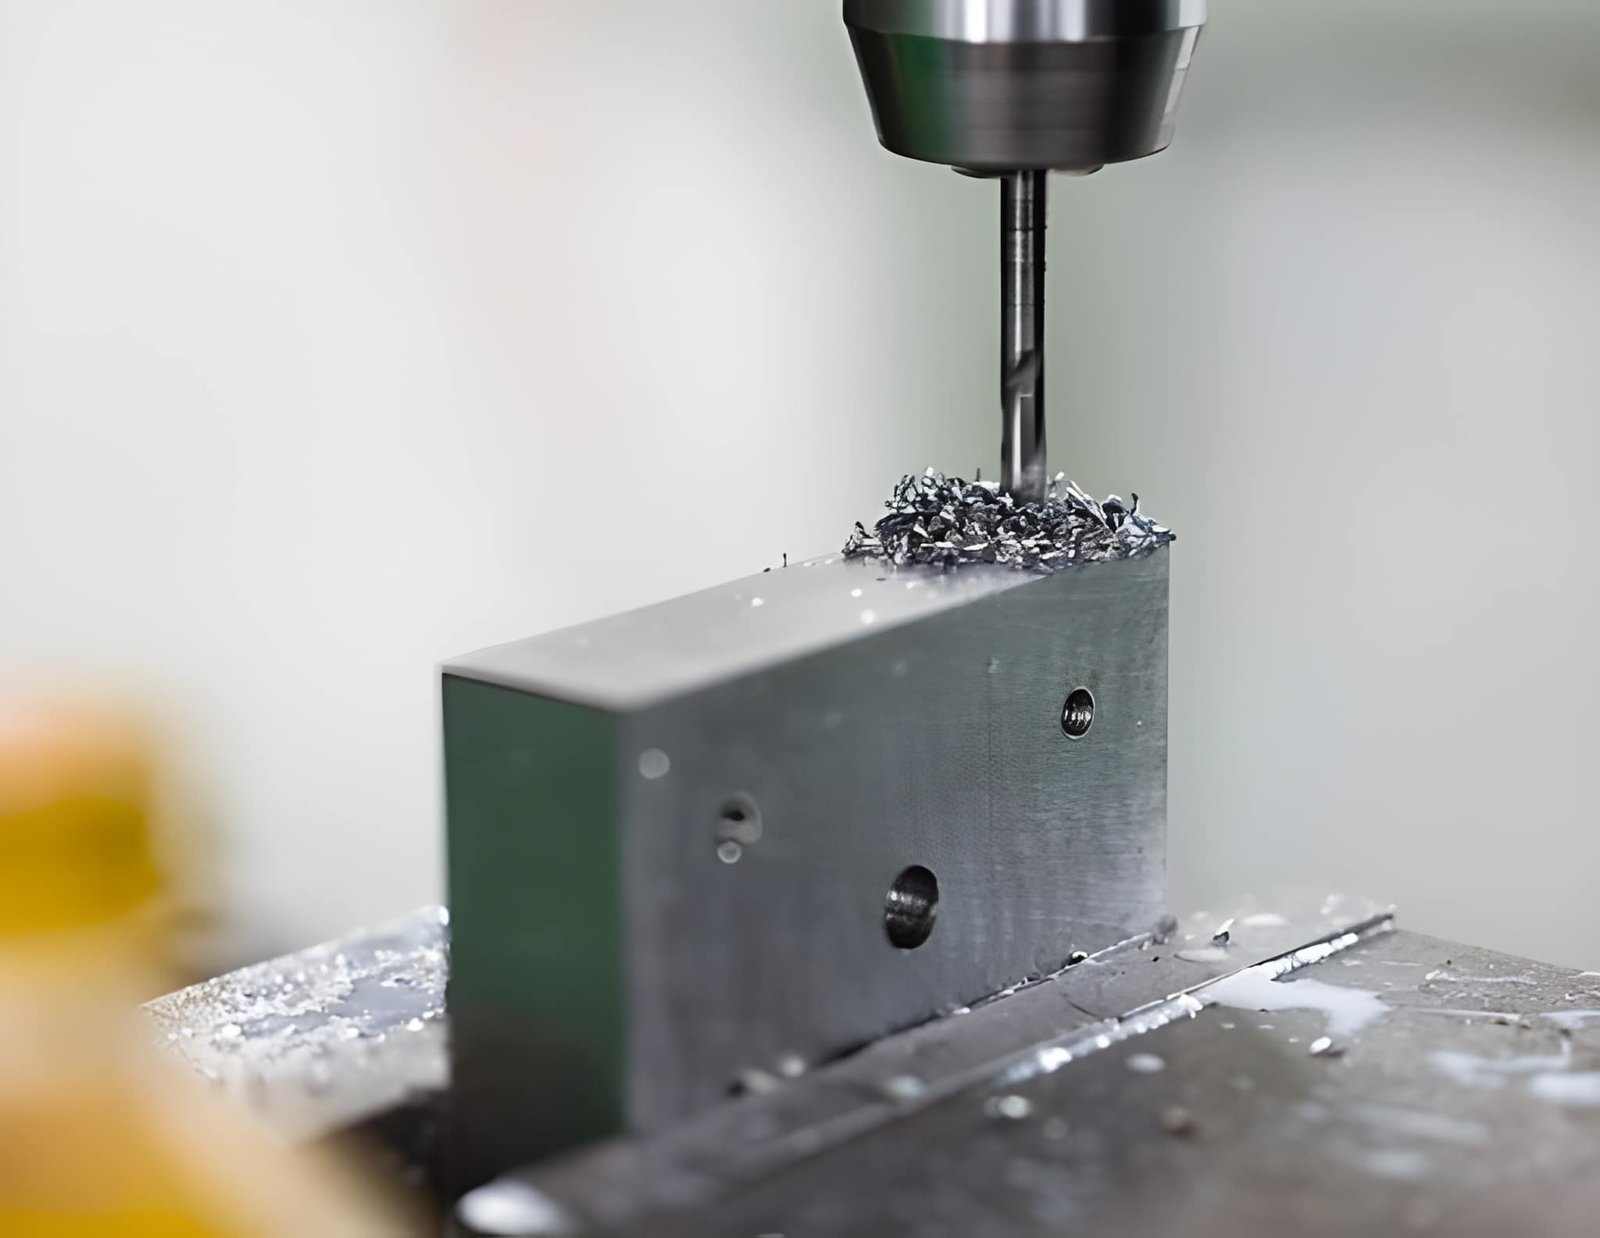
傳統鑽孔機正在金屬工件上加工孔洞(iStock)
這兩種製程都用於孔洞加工,但當材料硬度及加工深度增加時,兩者的表現便會出現明顯差異。傳統鑽孔依靠旋轉刀具切削材料,並將切屑排出。
相反,EDM 鑽孔透過受控電火花放電去除材料,因此材料本身的狀態比機械切削力更加重要。
在實際生產環境中,選擇並不是單純比較「哪一種更好」,而是需要考慮刀具磨損或失效風險、孔洞深度穩定性,以及加工過程中的碎屑排出效果。
EDM 鑽孔選擇指南:何時使用 EDM 而不是其他加工方式?
- 當硬化鋼及工具鋼零件在定位孔或深孔加工時,出現鑽頭過早損壞的情況,應考慮使用 EDM 鑽孔。
- 當孔洞深度較大,而且傳統鑽孔的切屑排出開始阻礙刀具前進時,應考慮使用 EDM 鑽孔。
- 當加工鋁材、低碳鋼或其他易切削材料上的標準尺寸孔洞時,應優先使用傳統鑽孔。
- 當需要大量生產,而且每個孔洞的加工週期會直接影響成本時,應優先考慮傳統鑽孔。
表 02:EDM 鑽孔與傳統鑽孔比較
在實際應用中,加工方式的選擇主要取決於加工失效風險,而不是個人偏好。
| 比較因素 | EDM 鑽孔 | 傳統鑽孔 |
|---|---|---|
| 加工方式 | 沒有實際機械接觸,透過電火花去除材料 | 使用旋轉鑽頭直接切削材料 |
| 材料反應 | 適用於硬化及熱處理金屬,材料硬度不會明顯改變加工方式 | 材料硬度越高,切削阻力通常越大 |
| 深孔加工表現 | 只要沖液穩定,即使在較高深寬比下仍可維持加工 | 深孔加工可能出現鑽頭偏移、熱量累積及切屑堵塞 |
| 小孔徑加工能力 | 可以加工非常細小的孔洞,沒有傳統刀具斷裂風險 | 細小鑽頭較脆弱,在硬質材料中容易斷裂 |
| 孔洞路徑控制 | 取決於電極磨損及沖液穩定性 | 取決於刀具剛性及機台校準 |
| 孔壁表面 | 因材料熔化及重新凝固,表面會略為粗糙 | 透過機械切削形成,孔壁通常較平滑 |
| 工具消耗 | 電極會逐漸磨損,但磨損情況相對容易預測 | 硬質材料會令鑽頭磨損速度明顯增加 |
| 生產速度 | 單孔加工速度較慢,尤其是深孔加工 | 在材料及加工深度合適時速度較快 |
| 設定敏感度 | 取決於電氣設定及沖液壓力 | 取決於進給速度、轉速及切屑排出效果 |
加工方式選擇提示
- 當傳統鑽孔無法維持穩定加工時,便應考慮使用 EDM 鑽孔。這通常出現在硬化材料、深孔及極小孔徑加工中,因為鑽頭容易斷裂或偏離加工路徑。
- 在大部分 CNC 加工中,傳統鑽孔仍然是預設選擇,因為只要材料能夠順利排屑,傳統鑽孔通常速度更快,也更容易控制。
實際上,EDM 並不是用來完全取代傳統鑽孔,而是在加工需求超出機械刀具能夠安全、穩定處理的範圍時使用。
什麼情況下必須使用 EDM 鑽孔?
在大部分 CNC 加工中,EDM 鑽孔並不是首選。只有當傳統鑽孔在實際生產中開始出現問題時,才會變得必要。常見原因包括刀具斷裂、孔洞路徑不穩定,或者孔徑太小,令機械刀具無法承受加工負荷。
傳統鑽孔失效時(刀具斷裂及偏移)
當鑽頭在零件內部斷裂,或者隨著加工深度增加而逐漸失去對準位置時,EDM 鑽孔便會成為實際可行的選擇。這種情況通常發生在硬化鋼、深型腔或間斷切削等加工環境中,因為鑽頭無法維持穩定的加工路徑。與其不斷更換刀具,EDM 可以在沒有機械切削負載的情況下維持較穩定的加工過程。
微細孔與高深寬比加工需求
非常細小的孔洞會帶來不同的加工問題。隨著孔徑縮小,標準鑽頭的強度會逐漸下降,而深度增加亦會提高彎曲或斷裂風險。EDM 鑽孔更適合處理這些情況,因為孔徑主要由電極尺寸決定,而不是取決於刀具剛性。它常用於長而狹窄的孔洞加工,尤其是孔洞深度遠大於直徑的情況。
線切割 EDM 加工前的預鑽孔
線切割 EDM 需要先建立一個起始孔,讓電極線能夠穿過材料。在硬化或厚重零件中,傳統鑽孔可能無法安全地達到所需深度。此時便會使用 EDM 鑽孔建立乾淨的入口,讓後續線切割加工能夠順利開始,同時避免材料承受不必要的應力,或在入口加工階段出現刀具失效。
EDM 鑽孔的限制與取捨
EDM 鑽孔能夠解決許多難以加工的問題,但同時亦存在明確的生產取捨。它比機械鑽孔速度慢,使用過程中會消耗電極,而且熱蝕除作用亦會改變孔壁表面。這些因素都會直接影響加工週期、成本及後續加工需求。
材料去除率較低及加工週期影響
- EDM 透過重複電火花放電去除材料,因此每個孔洞的加工時間通常比機械鑽孔更長。
- 在深孔加工中,為避免製程中斷,必須維持穩定的能量設定,因此加工週期會進一步增加。
電極消耗與工具成本
- 管狀電極會在鑽孔過程中逐漸磨損,長時間加工或批量生產時,通常需要定期更換電極或進行尺寸補償。
- 對於小孔徑加工,電極製造及操作本身亦會增加每個加工項目的成本。
表面完整性(重鑄層與熱影響區)
- 孔壁由熔化及重新凝固的材料形成,因此表面會殘留一層薄薄的重鑄層。
- 這個熱影響層可能影響密封或流體性能,因此在要求較高的應用中,可能需要進行二次精加工。
EDM 鑽孔常見問題及解決方法
EDM 鑽孔問題通常並不是由單一加工參數造成。在大部分情況下,問題來自沖液條件、放電穩定性,以及隨著加工深度增加而產生的電極磨損等多種因素。
關鍵不只是了解問題為什麼發生,更重要的是能夠識別這些問題在實際加工過程中的表現。
深孔加工出現錐度
當孔洞深度增加,而底部的放電條件開始比入口位置弱時,便會逐漸出現錐度。孔洞上方的區域仍然相對穩定,但下方區域會逐漸產生偏差。
這通常與沖液效率下降,以及加工深度增加後的能量損失有關。
常見解決方法:
- 提高沖液壓力,或改善內部流道設計。
- 在較深的加工區域降低進給速度。
- 調整脈衝能量,以維持放電一致性。
電極磨損導致孔徑過大
隨著加工持續進行,電極的幾何形狀會逐漸改變。如果沒有對這些磨損進行補償,後續加工的孔洞尺寸便可能比前面的孔洞略大。
這種情況在批量生產或長時間鑽孔加工中會更加明顯。
常見解決方法:
- 在 CNC 控制系統中設定磨損補償。
- 使用材料及狀態一致的電極。
- 在長時間加工過程中監測電極長度。
放電不穩定
放電不穩定通常表現為電火花狀態不一致,並可能透過不規則的表面紋理或加工進度中斷顯現出來。
這通常與脈衝設定不正確或放電間隙不穩定有關。
常見解決方法:
- 調整脈衝開啟及關閉時間。
- 降低放電能量,以提升加工穩定性。
- 檢查放電間隙控制及機台參數是否一致。
深孔內部碎屑堵塞
當沖液不足時,加工碎屑便會在孔洞內部累積。這會干擾放電路徑,並可能導致突然出現加工不穩定或穿透速度下降的情況。
這個問題在盲孔或高深寬比鑽孔中更加常見。
常見解決方法:
- 提高沖液壓力,或改善電極內部流道。
- 在深孔加工期間適當暫停,以便排出碎屑。
- 如果幾何形狀允許,優先採用通孔加工方式。
以上介紹了 EDM 鑽孔在實際生產中常見的失效模式,以及工程師通常如何改善製程穩定性。
EDM 鑽孔設計指南(DFM)
EDM 鑽孔設計主要需要確保孔洞在深度加工過程中保持穩定,同時讓加工碎屑能夠順利離開加工區域。大部分生產問題都來自幾何形狀過於緊密、沖液通道不足,或圖紙對加工深度提出不切實際的要求。
建議孔徑與加工深度組合
- 對大部分需要穩定量產的加工項目而言,孔徑介乎 0.3 mm 至 1.0 mm,且深寬比維持在 15:1 至 20:1 時,通常能夠獲得較穩定的加工結果。
- 當加工深度超過 20:1 時,製程仍然可以進行,但需要降低進給速度,而且孔洞直線度會對沖液效果更加敏感。
- 孔徑大於 1.5 mm 的較大孔洞,在深度加工時通常更容易控制,因為孔內自然具有較大的沖液空間。
- 孔徑小於 0.3 mm 的極細小孔洞亦可以加工,但通常更適合較短深度的結構,而不是長距離通道。
預留後續精加工餘量
- 如果孔洞涉及密封或流體接觸表面,預留約 0.02 mm 至 0.05 mm 的加工餘量,有助於避免後續裝配問題。
- 如果孔洞之後需要進行鉸孔或珩磨,便應將 EDM 視為初步成形工序,而不是最終尺寸加工。
- 直接透過 EDM 達到嚴格的最終公差是可行的,但會增加加工週期,亦會令批量生產時的製程穩定性下降。
- 實際加工中,預留少量加工餘量,通常比單次加工直接達到最終尺寸更容易在多個零件之間維持一致結果。
設計有效的沖液通道
- 直線或開放式流道能夠明顯改善孔洞加工穩定性,尤其是在深孔加工時。
- 封閉或容易困住碎屑的幾何結構,會增加碎屑累積,影響孔洞直線度並加劇電極磨損。
- 入口位置應預留足夠空間,讓電極能夠準確對準而不受阻礙,否則加工起始位置可能出現偏差。
- 在多孔排列設計中,孔洞之間應保留適當間距,以確保所有加工位置的沖液壓力保持平衡。
表 03:EDM 鑽孔設計參考表
| 設計因素 | 實際加工範圍 | 主要影響因素 |
|---|---|---|
| 孔徑 | 0.3 mm 至 3.0 mm | 孔徑越小,越依賴穩定的沖液條件 |
| 深徑比 | 15:1(較安全)、20:1(常見上限)、25:1(受控加工) | 碎屑排出能力下降時,深度加工穩定性會受到影響 |
| 加工餘量 | 0.02 mm 至 0.05 mm | 適用於需要密封、配合或後續精加工的情況 |
| 沖液條件 | 優先採用開放式或貫通流道 | 沖液不足是造成錐度及加工不穩定的主要原因 |
| 幾何可達性 | 需要保留清晰的入口路徑 | 入口受阻會降低加工起始位置的精度 |
| 孔洞類型選擇 | 優先選擇通孔而不是盲孔 | 盲孔需要更嚴格的控制及較慢的進給速度 |
EDM 鑽孔的典型應用
當孔洞尺寸較小、深度較大,或位於硬質材料內部,令傳統鑽孔無法維持穩定時,便會使用 EDM 鑽孔。選擇這種加工方式主要取決於零件的實際功能,而不只是所屬產業。
模具及沖模的排氣孔與冷卻孔
EDM 鑽孔常用於模具及沖模加工,製作傳統鑽頭無法觸及的排氣孔及冷卻孔。這些孔洞有助於排出成型過程中被困住的空氣,並控制模具溫度。此外,它亦適合加工硬化工具鋼,避免傳統鑽頭出現過度磨損。
航太渦輪機及燃油噴嘴組件
EDM 鑽孔可用於渦輪葉片及燃油噴嘴上的細小冷卻孔加工。這些零件通常使用耐熱合金製造,因此傳統機械鑽孔容易受到刀具壽命及加工穩定性限制。EDM 能夠在不對零件施加機械切削力的情況下,加工這些細小而深的孔洞。
線切割 EDM 起始孔加工
EDM 鑽孔可用於製作起始孔,讓電極線穿過工件。這種方式主要適用於厚重或硬化零件,因為傳統鑽孔未必能夠安全地達到所需深度。起始孔會成為線切割 EDM 開始切割路徑時的入口。
JLCCNC 的 EDM 鑽孔加工服務
在 JLCCNC,我們提供EDM 放電加工服務,適用於硬化材料、深孔及小孔徑結構。工程團隊會檢查每份設計,並根據加工要求設定合適的電極尺寸、沖液方式及製程參數,以達到預期加工效果。
我們支援原型製作及批量生產,並能穩定處理深孔鑽孔、線切割 EDM 起始孔,以及模具和精密組件中的冷卻通道。服務支援包括:
- 加工前提供免費 DFM 可製造性評估。
- 提供孔徑、加工深度及沖液配置方面的工程支援。
- 支援硬化鋼、工具鋼及碳化鎢的 EDM 鑽孔加工。
上傳你的 CAD 檔案,即可透過 JLCCNC 獲取即時免費線上報價,價格低至 US$1 起,合適零件的交期最快可達 3 天。
精密 CNC 加工服務
專業製造、快速交付及品質保證。
EDM 鑽孔常見問題(FAQ)
問:EDM 鑽孔主要用於哪些用途?
EDM 鑽孔主要用於在硬質材料上加工細小及深層孔洞,尤其適合傳統鑽孔無法維持穩定加工的情況。常見應用包括冷卻孔、排氣孔,以及線切割 EDM 的起始孔。
問:EDM 鑽孔機可以加工硬化鋼嗎?
可以。EDM 鑽孔能夠加工硬化鋼,而且不會像傳統切削一樣受到材料硬度的明顯限制。由於沒有機械切削力,因此刀具硬度不會成為製程限制。
問:EDM 最小可以加工多大的孔洞?
EDM 鑽孔可以加工直徑約 0.1 mm 的孔洞,實際能力取決於電極尺寸及機台控制能力。更小的孔洞加工速度較慢,而且需要穩定的沖液條件才能維持孔洞形狀。
問:EDM 鑽孔是否比傳統鑽孔更精確?
EDM 鑽孔在硬質材料及深孔加工中具有較高的穩定性,但並不代表它在表面光潔度方面一定更精確。對於較軟的材料,傳統鑽孔通常能夠形成更平滑的孔壁,而 EDM 則更適合難加工材料的深度控制。
問:為什麼線切割 EDM 加工前需要先進行 EDM 鑽孔?
EDM 鑽孔可以先建立一個起始孔,讓電極線穿過零件。對於厚重或實心組件,由於電極線無法直接進入,因此需要先加工起始孔。
持續學習
EDM 鑽孔加工:製程、加工能力、應用與限制
EDM 鑽孔加工重點整理 EDM 鑽孔是一種非接觸式加工製程,透過受控電火花放電去除材料。 適用於工具鋼、硬化鋼、鈦合金及碳化鎢等硬度較高或經過熱處理的導電材料,尤其適合傳統加工難以處理的情況。 適合加工深度較大、直徑較小的孔洞,可有效解決傳統刀具容易斷裂及磨損的問題。 常見應用包括模具、渦輪機組件,以及精密冷卻孔與線切割起始孔加工。 當材料硬度、加工深度或幾何形狀限制令傳統鑽孔難以完成時,EDM 鑽孔便可用於加工各種導電金屬。 EDM 鑽孔透過管狀電極產生受控電火花放電來去除材料,而不是使用旋轉刀具進行機械切削。因此,它適合加工硬化鋼、碳化鎢零件,以及深而狹窄的孔洞。在這些加工情況下,傳統鑽孔容易因刀具接觸不穩定而出現問題。 在 CNC 加工環境中,EDM 鑽孔主要用於線切割 EDM 的起始孔、模具內部的深層冷卻通道,以及高精度零件上的微細孔。 由於整個製程不依賴機械切削力,因此刀具斷裂及切削應力不再是主要限制。相反,加工穩定性主要取決於放電能量、沖液效率及電極狀態。 本文將介紹: 小孔 EDM 鑽孔在實際加工環境中的運作原理。 工業上常見的 EDM 鑽孔製程類型。 實際可達到的孔徑及加工深度。......
Sinker EDM:加工流程、加工能力及適用時機
型腔放電加工過程中的銅電極 什麼是型腔放電加工(Sinker EDM)? 型腔放電加工(Sinker EDM)是一種非接觸式加工製程,利用特定形狀的電極及受控電火花放電,蝕除導電工件上的材料,通常用於加工深型腔及複雜的內部幾何結構。型腔放電加工亦稱為模具放電加工(Die Sinking EDM)、沖頭式放電加工(Ram EDM)或沉入式放電加工(Plunge EDM)。當 CNC 加工無法觸及或維持複雜的內部幾何形狀時,這種製程便特別有用。 型腔放電加工只是 EDM 的其中一種核心技術。這篇關於三種 EDM 放電加工類型的文章,將介紹型腔放電加工與線切割放電加工及鑽孔放電加工之間的差異。 型腔放電加工的運作原理,以及與 CNC 加工的差異 (AI 生成)型腔放電加工運作原理示意圖 假設你需要在一塊經過硬化處理的工具鋼上加工方形孔洞,使用 CNC 銑削可能會變得非常困難。你可能會折斷尺寸極小的端銑刀,或者當刀具接觸到內角時,便會立即產生偏移。這時,材料去除方式便需要由傳統切削轉為電火花蝕除。 型腔放電加工首先需要製作具有特定形狀的電極,再透過受控的電火花放電,將電極的幾何形狀轉移至工件。在型腔放電加......
CNC 銑削與 CNC 車削:哪一種更好?
CNC 銑削與 CNC 車削的差異 CNC 銑削與 CNC 車削是兩種不同的加工方式,用於製造各種零件與元件。以下我們將從操作方式、工件形狀與運動軸向來區分兩者。 比較這兩種製程,銑削是透過旋轉的多刃刀具,從靜止的工件上移除材料。刀具沿多軸(通常為 X、Y、Z)移動,在工件上加工出複雜外形、溝槽與特徵。車削則是讓工件旋轉,再以固定的單刃刀具移除材料。刀具沿兩軸(通常為 X 與 Z)移動,將工件加工成圓柱形,如軸、銷、環等。 就工件形狀而言,銑削適合製作幾何形狀複雜的零件,包括不規則外形、曲面與型腔,因為它能同時加工內外特徵。車削則主要用於生產圓柱形零件,擅長製作對稱的圓形工件,如軸、圓柱與圓盤。 比較兩者的運動軸向,銑床通常具備三軸或更多軸向,讓刀具可沿 X、Y、Z 移動,得以創造複雜的三維形狀。車床則通常只有兩軸(X 與 Z),刀具沿這兩軌跡移動,以塑造旋轉中的工件。 CNC 銑削 CNC 銑削(電腦數值控制銑削)是一種利用電腦控制旋轉多刃刀具,從工件上移除材料的加工方法。這種方式極具彈性且精度高,廣泛應用於製造、航太、汽車與工程領域。 CNC 銑削透過電腦程式控制銑床與刀具的運動。程式定義刀具......
三種 EDM 放電加工類型及其差異
什麼是放電加工,我們為何使用它 EDM,即放電加工,在處理堅硬材料(尤其是難以切削的耐熱金屬與複雜形狀)時,可作為傳統加工方法的替代方案。線切割放電加工能實現傳統方式無法達到的精密公差;鑽孔放電加工則在精確直徑與真圓度方面表現優異。 整體而言,EDM 可確保極高精度與極低的 Ra 值,帶來高品質的表面光潔度,從而減少大量後續加工需求,最終降低製造這些 notoriously 難加工零件的成本。 技術 1:鑽孔放電加工 鑽孔放電加工(Hole Drilling EDM),又稱 EDM 鑽孔或 EDM 微鑽孔,是放電加工(EDM)的專門變體,專門設計用於在各種材料(包括金屬與合金)上製造精確且準確的孔。 在鑽孔放電加工中,使用小直徑電極(通常為旋轉的黃銅或銅管)產生一系列快速電火花。這些電火花在電極與工件之間發生,造成可控的侵蝕,逐漸在材料上鑽出孔洞。 過程中會將去離子水等介電液體沖洗通過電極,以帶走碎屑並冷卻工件;該介電液同時也作為電火花的導電介質。 我們重視鑽孔放電加工,因為它能在傳統鑽孔方法難以加工的材料上,打出高精度且公差嚴格的孔。航太、醫療、汽車與電子等產業常將其用於冷卻通道、燃油噴射嘴或渦......
CNC 加工與傳統加工方法有何不同?
最大化精度與節省成本:CNC 加工的優勢 CNC 加工,又稱電腦數值控制加工,是一種現代製造工藝,徹底革新了加工領域。它在多個方面與傳統加工方式有顯著差異,於精度、效率與自動化帶來諸多優勢與進步。本文將探討 CNC 加工與傳統加工方法之間的關鍵差異,凸顯 CNC 加工在製造領域中的獨特特色與效益。透過理解這些區別,我們能更深刻體會 CNC 加工對產業的變革性影響,以及其在塑造未來製造技術中所扮演的角色。 什麼是傳統加工? 傳統加工指的是製造過程中採用的歷史悠久之材料移除與成形方法,包含車削、銑削、鑽孔、研磨與鋸切等技術。這些方法通常由技術純熟的機械師手動操作機床;切削參數依賴經驗與專業知識進行調整與控制。機械師手動引導刀具移除材料,使工件達到所需規格。 傳統加工方法已沿用多年,在製造業中扮演關鍵角色。它們需要熟練的操作者,具備深厚的加工原理知識,並能在加工過程中即時調整。 儘管傳統加工仍具持久價值且被廣泛使用,但與 CNC 加工相比,在精度、重複性與自動化方面存在一定限制。 然而,CNC 加工的出現為製造業帶來了革命性轉變。透過電腦控制操作,CNC 加工在精度、效率與自動化方面顯著提升。這項技術使......
相較於手動加工,CNC 加工有哪些優勢?
簡介 在現代製造業中,選擇 CNC(電腦數值控制)加工還是手動加工,是工程師與製造商最重要的決策之一。這個選擇直接影響成本、效率、產品品質與設計彈性。 CNC 加工利用電腦驅動的控制系統自動完成切削與成型,而手動加工則仰賴操作員的技術與經驗來執行類似任務。了解每種方法的優勢、限制與適用情境,可確保專案同時達到技術與預算目標。 什麼是 CNC 加工? CNC 加工是一種利用預先編寫的電腦指令自動處理金屬、塑膠與複合材料的技術。CAD(電腦輔助設計)模型會被轉換成 G-code 或 CAM(電腦輔助製造)指令,引導 CNC 機床的移動、換刀與轉速。 CNC 加工的主要特點包括: 多軸移動:CNC 機床通常可在 X、Y、Z 軸運作,先進機型支援 4–5 軸,以應對複雜幾何。 高精度與再現性:CNC 機床可達 ±0.001 英寸的公差,確保大批量一致品質。 材料多樣性:透過不同刀具與轉速,可加工金屬(鋼、鋁、鈦)、塑膠、複合材料等。 自動化:程式設定完成後,CNC 機床可幾乎無人值守運行,降低人力成本與錯誤。 CNC 加工特別適合高精度、複雜或大量生產,對一致性與效率要求高的場合。 什麼是手動加工? 手動......