表面処理が重要な理由とは?
表面仕上げは、単に外観を左右するだけのものではありません。CNC加工部品や板金部品の場合、後処理によって耐食性、耐摩耗性、導電性、表面粗さ、マーキングの可読性、そして品質の印象などが変化します。適切な仕上げ方法は、材料、製造プロセス、機能要件、およびその後の組立条件によって異なります。
すべての仕上げ
陽極酸化処理
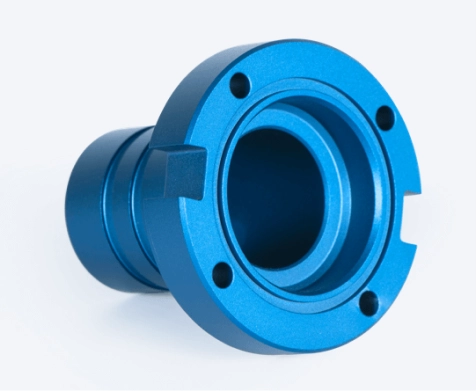
アルミニウムの表面に酸化膜を形成し、耐食性と表面外観を向上させる。その厚さは通常8~25 μmである。
- · 用途: 腐食および外観
- · 外観: 技術仕様/着色
- · 効果: 公差および導電率に影響を与える可能性があります
- · 適用可能な素材: アルミニウム
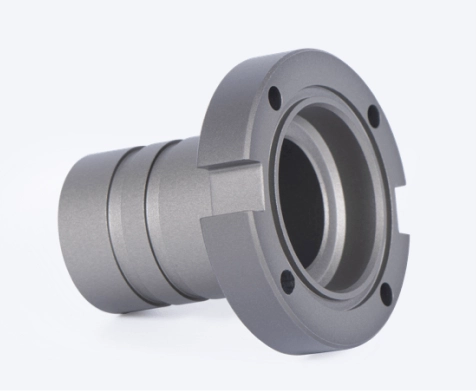
ハードコートアルマイト
より高い耐摩耗性が求められるアルミニウム部品に対して、通常25~150 μmの厚さで、より厚く硬い酸化皮膜を形成します。
- · 用途: 耐摩耗性
- · 外観: より濃い色合いのテクニカル仕上げ
- · 効果: 標準的な陽極酸化処理よりも際立った立体感
- · 適用可能な素材: アルミニウム
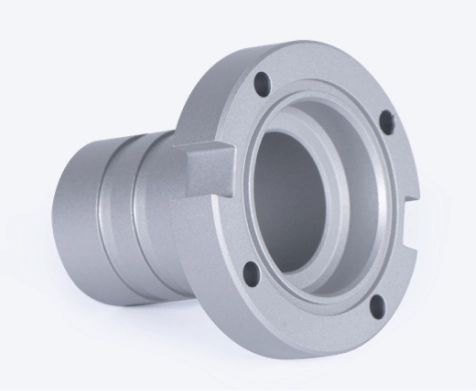
導電性アルマイト処理
電気伝導率の制御が必要なアルミニウム部品の陽極酸化処理に対応しており、一般的な皮膜厚は3~8 μmです。
- · 用途: 導電性機能仕上げ
- · 外観: 技術仕様
- · 効果: 接触箇所を指定する必要があります
- · 適用可能な素材: アルミニウム
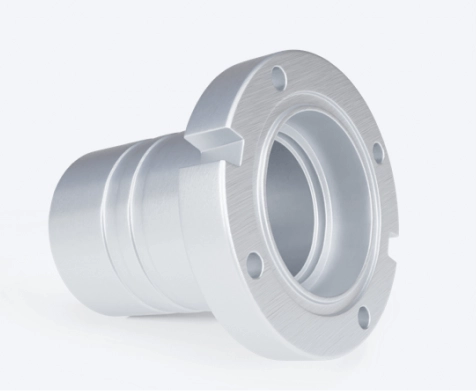
ブラッシング
露出する金属表面に、方向性のあるサテン仕上げを施します。
- · 用途: 外観
- · 外観: リニア/サテン
- · 効果: 木目の方向を指定する必要があります
- · 適用可能な素材: アルミニウム、ステンレス鋼
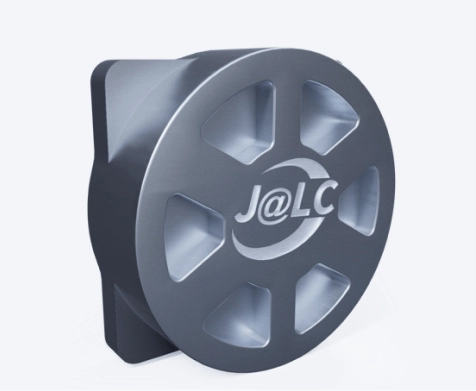
レーザーマーキング
識別や追跡のために、テキスト、コード、ロゴなどを恒久的に刻印します。
- · 用途: 恒久的なマーキング
- · 外観: コントラストの高い刻印
- · 効果: 可読性は表面や素材によって異なります
- · 適用可能な素材: アルミニウム、ステンレス鋼、鋼合金
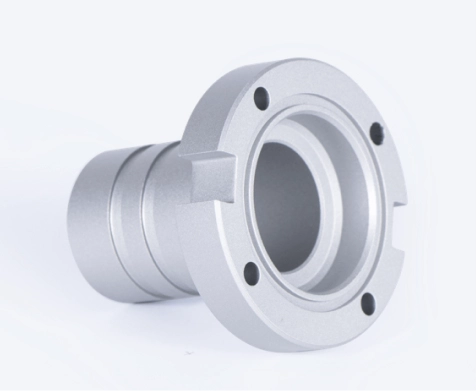
シルクスクリーン
均一なマットな質感を作り出し、目立つ加工跡を軽減します。
- · 用途: 外観・質感
- · 外観: マット
- · 効果: 寸法変化は最小限
- · 適用可能な素材: アルミニウム、ステンレス鋼、鋼合金、銅合金
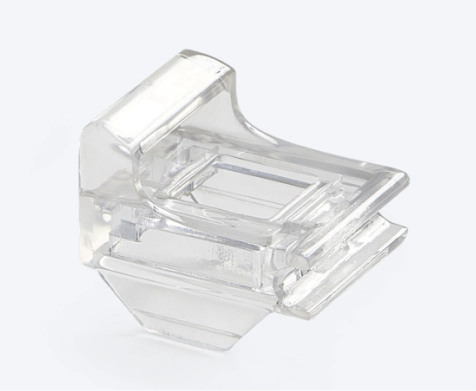
ブルーティント蒸気研磨
滑らかさと透明感を高めつつ、清潔で透き通るような表面仕上げを維持します。
- · 用途: 外観の仕上げ
- · 外観: 滑らか/光沢あり
- · 効果: 表面の欠陥が依然として目立つ場合があります
- · 適用可能な素材: プラスチック
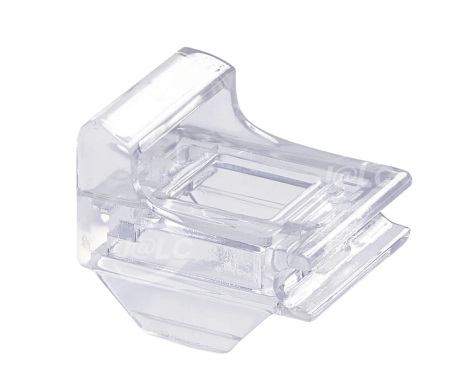
ブルーティント蒸気研磨
プラスチック部品の表面を滑らかにし、透明感を高め、ほのかな青みがかった透明な仕上がりを実現します。
- · 用途: 装飾用表面仕上げ
- · 外観: 光沢あり/青みがかった
- · 効果: 主に美観を目的とする
- · 適用可能な素材: プラスチック
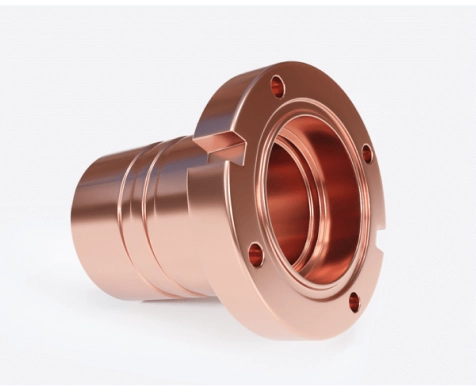
鏡面研磨
高級感のある外装部品向けに、高反射性の表面を実現します。
- · 用途: 光沢感のある美しい仕上げ
- · 外観: 鏡
- · 効果: 視覚的な統一感を高め、表面の質感をより際立たせます。
- · 適用可能な素材: プラスチック
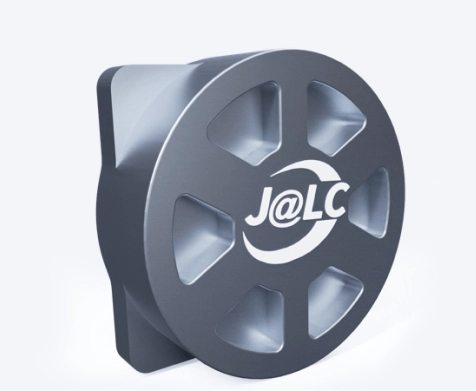
UV印刷
部品の表面に、カラーグラフィック、ロゴ、ラベルを直接追加します。
- · 用途: グラフィックマーキング
- · 外観: カラー印刷
- · 効果: 機能的ではない目立つ部分に最適です
- · 適用可能な素材: アルミニウム、プラスチック
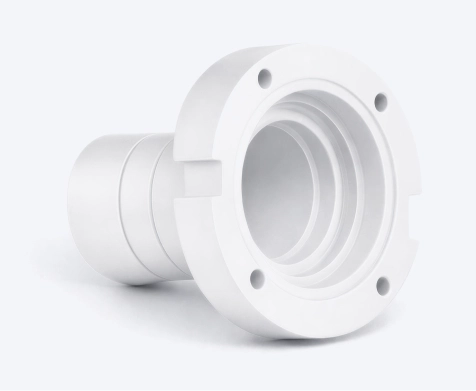
スプレー塗装
外観を向上させ、表面を基本的に保護するために、着色された塗装層を施します。
- · 用途: 外観コーティング
- · 外観: 均一/着色
- · 効果: コーティングの厚みを増す
- · 適用可能な素材: プラスチック
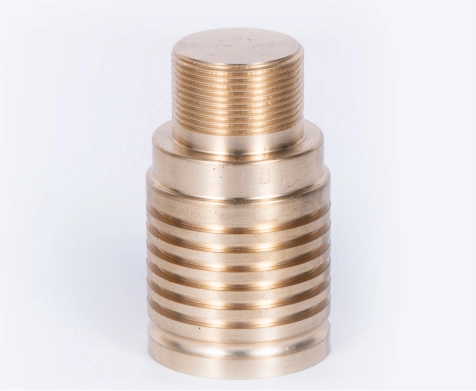
パシベーション
部品の寸法を大幅に変えることなく、耐食性を向上させるための薄い保護変換層を形成する。銅の場合、その厚さは通常0.5~2 μmである。
- · 用途: 耐食性
- · 外観: 外観の変化がほとんどない/最小限
- · 効果: 寸法への影響が最小限
- · 適用可能な素材: 銅合金
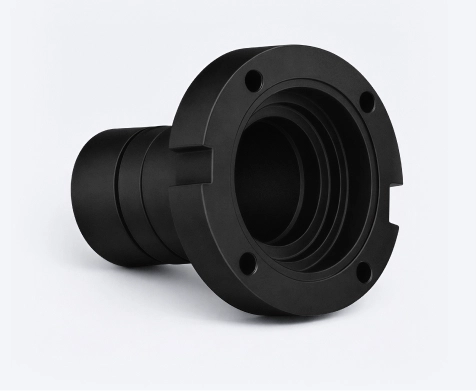
ブラックニング
鋼製部品表面に薄い黒色の酸化皮膜を形成し、軽度の腐食防止とダークな工業的な外観を実現します。45鋼の場合、その厚さは通常0.5~2 μmです。
- · 用途: 外観+基本的な保護機能
- · 外観: ブラック/マット
- · 効果: 寸法への影響が最小限
- · 適用可能な素材: 鋼合金
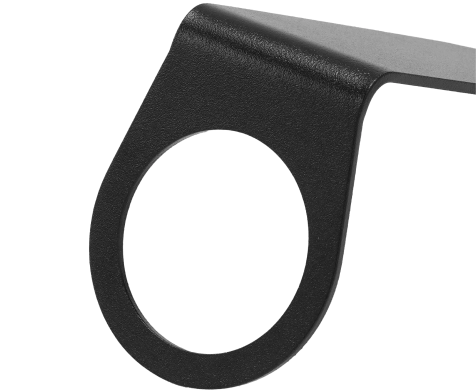
粉体塗装
板金部品に、保護と外観の統一を図るため、通常60~120 μmの厚さの耐久性のある着色コーティングを施します。
- · 用途: 保護と外観
- · 外観: 均一なコーティング色
- · 効果: コーティングの厚みを増す
- · 適用可能な素材: アルミニウム、ステンレス鋼、鋼合金
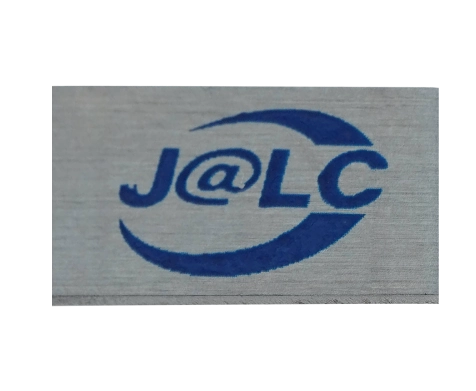
シルクスクリーン
パネル表面に文字、インターフェースラベル、記号を印刷します。
- · 用途: 印刷ラベル
- · 外観: グラフィックテキスト/記号
- · 効果: 所定のアートワーク領域に最適
- · 適用可能な素材: アルミニウム、ステンレス鋼、鋼合金
表面仕上げ比較表
仕上げ | 工程 | 耐食性 | 耐摩耗性 | 導電性への影響 | 寸法精度への影響 | 外観または機能性 |
|---|
陽極酸化処理 | CNC/板金加工 | 中~高 | 中 | 低下 | はい | 外観/識別 |
ハードコートアルマイト | CNC/板金加工 | 高い | 高い | 低下 | より顕著 | 機能性 |
導電性アルマイト処理 | CNC/板金加工 | 中 | 中 | 維持または制御 | はい | 機能性 |
ブラッシング | CNC/板金加工 | それ自体では低 | 低 | 最小限 | 最小限 | 外観 |
レーザーマーキング | CNC/板金加工 | 低 | 低 | 最小限 | 最小限 | 識別 |
シルクスクリーン | CNC | それ自体では低 | 低 | 最小限 | 最小限 | 外観 |
ブルーティント蒸気研磨 | CNC | それ自体では低 | 低~中 | 最小限 | 最小限 | 外観 |
ブルーティント蒸気研磨 | CNC | 中 | 低~中 | 低下 | 小 | 外観 |
鏡面研磨 | CNC | それ自体では低 | 低 | 最小限 | 最小限 | 外観 |
UV印刷 | CNC | 低 | 低 | 最小限 | 最小限 | 外観/識別 |
スプレー塗装 | CNC | 中 | 中 | 絶縁性 | 中 | 外観/識別 |
パシベーション | CNC | 良好 | 低 | 最小限 | 無視できる程度 | 機能性 |
ブラックニング | CNC | 中 | 低 | 最小限 | 無視できる程度 | 外観/識別 |
粉体塗装 | 板金 | 高い | 中~高 | 絶縁性 | はい | 外観/識別 |
シルクスクリーン | 板金 | 低 | 低 | 最小限 | 最小限 | 識別 |
適切な仕上げの選び方
主要な要件を定義する
表面仕上げの選定は、耐食性、耐摩耗性、導電性、外観、恒久的なマーキング、またはブランド表示など、部品の主な要件に基づいて行う必要があります。
プロセスの互換性を確認する
次元に対する感度を考慮する
視覚的な期待値を確認する
特別区域を定める
技術者向け設計ガイドライン

公差が重要な形状要素
部品に精密嵌合部、軸受座、ねじ部、電気接点、またはシール面が含まれる場合は、設計時に仕上げの厚みや表面処理の影響を考慮する必要があります。

エッジおよびコーナーでの挙動
鋭い角、深いポケット、狭いスリット、および曲がったエッジでは、仕上げ結果にばらつきが生じる可能性があります。外観の一貫性が重要な場合は、仕上げの挙動を考慮して形状を見直す必要があります。

マーキングの位置決め
レーザーマーキング、UV印刷、およびシルクスクリーン印刷は、読み取り可能で、アクセスしやすく、機能的に安全な箇所に施す必要があります。特に意図されていない限り、シール面、摺動面、および重要な電気的インターフェースへの施用は避けてください。

外観の期待水準
部品については、見える面、木目の方向、目標光沢度、および許容されるばらつきの程度を定義してください。これは、ブラッシング、研磨、陽極酸化処理、およびコーティングが施された表面において特に重要です。

材料の依存性
仕上げの性能は、合金や母材の状態によって異なる場合があります。同じ仕上げ名であっても、異なる材料では必ずしも同じ外観や性能が得られるとは限りません。

アクセシビリティの仕上げ
深い窪みや複雑な形状があると、仕上げ剤の塗布が不均一になる可能性があります。均一な仕上げを行うため、十分な作業スペースを確保してください。
表面仕上げに関するよくある質問
陽極酸化処理とハードコート陽極酸化処理の違いは何ですか?
陽極酸化処理は、主にアルミニウム製のCNC加工部品や板金部品の耐食性や外観を向上させるために用いられます。ハードコート陽極酸化処理では、より厚く硬い酸化皮膜が形成されるため、高い耐摩耗性や耐久性が求められる部品に適しています。
陽極酸化処理は寸法に影響を与えますか?
どのような表面仕上げであれば、アルミニウムの導電性を維持できるのでしょうか?
アルミニウム部品には、どのような表面仕上げが最適ですか?
レーザーマーキングとシルクスクリーンにはどのような違いがありますか?