曲げ加工・DFM・アルミニウム部品の板金設計ガイドライン
1 min
- 板金設計とは?定義と具体例
- 板金設計の基本ルール(早見表)
- 板金部品設計の主要形状
- 板金設計の計算方法:曲げ代とKファクター
- コストを削減する実用的な板金設計のポイント
- アルミニウムの板金設計
- 避けるべき一般的な板金設計ミス
- 板金設計に関するよくある質問
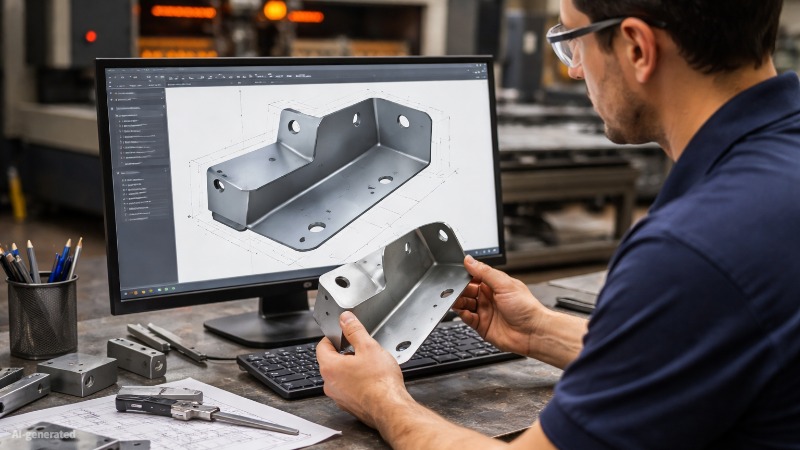
(AI生成)CADモデルを確認するエンジニア
CAD上では問題なく見える板金部品でも、その形状が実際の工具や加工限界に適合していないため、製造時に不具合が生じることがあります。代表的な問題として、曲げRが小さすぎる、フランジが短すぎる、形状が曲げ線に近すぎる、といった点が挙げられます。
こうした設計と製造条件の不整合は、部品の不合格、再設計、生産遅延につながります。製造上の制約が考慮されていない場合、加工業者は部品を修正、または製造不可として差し戻さなければならず、コストとリードタイムが増加します。
本記事では、実際の製造現場に即した板金設計について解説します。実用的な設計ルール、計算方法、DFM(製造性考慮設計)の原則を学ぶことで、製造しやすく、コスト効率と量産信頼性に優れた部品を設計できるようになります。
板金設計とは?定義と具体例
(出典:Freepik)板金材を設置する作業者
板金設計とは、平らな金属板に切断、曲げ、成形などの加工を施し、部品を作るための設計です。効率よく製造できるように、形状、寸法、公差、各部の仕様を決定します。
この設計手法は、現代の製造業のあらゆる分野で活用されています。自動車用筐体、電子機器ケース、HVAC(暖房・換気・空調)パネル、機械カバー、航空宇宙用ブラケットなどは、いずれも慎重な板金部品設計を必要とします。
目的は、不要なコストや加工上の問題を発生させず、機能を備えた立体部品へ成形できる平板形状を設計することです。
板金設計の定義と対象範囲
板金設計とは、平板から始まり、成形後に構造部品となる製品を計画・設計することです。
産業用板金の板厚は、用途にもよりますが、一般に0.5~6 mmです。設計者は鋼、ステンレス鋼などを選定し、軽量化が重要な場合にはアルミニウム板金設計を採用します。
設計では、次の物理的条件を考慮する必要があります。
・板厚
・曲げR
・曲げ代(ベンドアローワンス)
・製造公差
・工具・金型の制約
これらを無視すると、加工中に部品が破損したり、再設計が必要になったりする可能性があります。
経験豊富なエンジニアは、CADモデルを完成させる前から製造性を検討します。つまり、設計の完了前に、実際の製造方法まで考慮しているのです。
製造性考慮設計(DFM)が重要な理由
Design for Manufacturability、すなわちDFM(製造性考慮設計)とは、実際の設備で製造可能な部品を設計することです。
実績のある板金設計ガイドラインに従うと、次の点を改善できます。
・生産時間の短縮
・材料ロスの削減
・加工不良の低減
・組立性の向上
これらはメーカーの収益性にも直接影響します。設備で加工しにくい形状を設計段階で排除することにより、具体的な改善効果が得られます。
板金設計の基本ルール(早見表)
実績のある板金設計ガイドラインに従えば、加工上の問題の大部分を回避できます。以下のルールは、切断・曲げ加工時における金属材料の挙動に基づいています。板金部品設計を行う際に考慮してください。
| 設計ルール | 推奨値 | 重要な理由 |
|---|---|---|
| 最小曲げR | 板厚の1倍以上(合金、調質、圧延方向、工具・金型によって異なる) | 曲げ時の割れや過度な応力を防ぎます。成形性の高い材料は比較的小さなRで曲げられますが、硬質合金では通常、より大きなRが必要です。 |
| 最小穴径 | 板厚以上 | レーザー切断やパンチ加工時に、穴の変形を防ぎ、きれいに加工できるようにします。 |
| 穴縁から板端までの距離 | 板厚の1.5倍以上(大きな成形を伴う場合や高荷重部では距離を広げる) | 穴周辺の材料強度を維持し、端部の破れを防ぎます。 |
| 穴縁から曲げ接線までの距離 | 板厚の2倍以上(厳しい公差が必要な場合は距離を広げる) | 穴の近傍を曲げた際の穴変形を防ぎます。 |
| 最小フランジ長さ | 板厚の3倍以上(プレスブレーキの工具・ダイ幅によって異なる) | プレスブレーキの工具に十分なクリアランスを確保し、正確に曲げられるようにします。 |
これらのガイドラインは、設備で安定して製造できる部品の設計に役立ちます。設計初期から適用することで、加工不良と再設計を防ぎ、生産コストを管理できます。
製造現場では板金設計をどのように判断するか
加工業者は、CADモデルの表示どおりに板金設計を解釈するだけではありません。各形状について、保有設備、工具・金型、切断・曲げ・成形などの標準工程で実際に製造できるかを評価します。
実務では、曲げの可否、工具クリアランス、材料挙動、公差管理などが重視されます。設計上は問題なく見える小さな曲げR、短いフランジ、間隔の狭い穴なども、生産時には問題となり、調整が必要になる場合があります。
設計意図を実際の製造工程へ落とし込む流れを理解することで、理論と現場の差を埋められます。これにより、設計上正しいだけでなく、量産にも適した部品を実現できます。
板金部品設計の主要形状
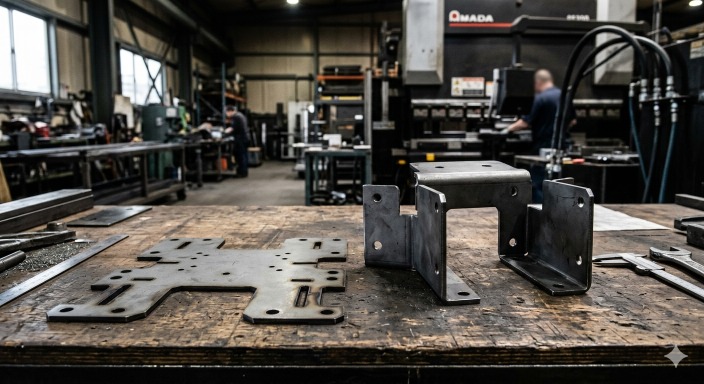
(AI生成)平板ブランクとCNC加工後の同一部品
以下では、多くの板金部品設計を構成する主要な構造形状について解説します。
曲げ、フランジ、コーナー
曲げ加工によって、平板は構造部品へ変わります。最新のCNCプレスブレーキは再現性の高い曲げ加工が可能ですが、最終精度は工具・金型、段取り、材料のばらつき、曲げ順序にも左右されます。
主に次の3種類の曲げ関連形状を設計します。
曲げ
曲げは板材の方向を変える加工です。内側曲げRは一般に板厚の1倍が目安ですが、アルミニウムでは材質によって、より小さなRで曲げられる場合もあります。
曲げRが小さいほど応力が増加し、脆い材料では割れが生じる可能性があります。通常は、曲げRを大きくする、曲げ方向を調整する、または成形性の高い材料を選ぶことで対処します。
フランジ
フランジは取付面を作るとともに、部品の剛性を高めます。
一般的な板金設計ガイドラインでは、最小フランジ長さを板厚の約3倍とすることが推奨されます。この長さがあれば、プレスブレーキの工具に十分なクリアランスを確保し、適切に曲げられます。
これより短いフランジは、パンチやダイと干渉することがあります。
コーナー
コーナーは、2つの曲げが交差する箇所に生じます。通常、この交差部には曲げ逃げや小さなRを設けます。
曲げ逃げがないと、曲げ加工時に材料が重なって盛り上がり、変形や割れの原因になります。
穴、長穴、切り欠き
切断形状は、部品をほかの部品へ取り付け、接続し、相互に機能させる方法を決定します。
現在、多くの板金加工ではファイバーレーザー切断が使用されています。設計ルールを適用することで、こうした形状の製造性を確保できます。
穴
穴径は通常、板厚以上にします。これより小さい穴は、切断やパンチ加工時に変形する可能性があります。
穴は板端からも離して配置します。穴縁から板端までの安全な距離の目安は、板厚の1.5倍です。
長穴
長穴は、組立時の位置合わせに役立ちます。部品位置の調整が必要な場合によく使用されます。
部品に振動や熱膨張が生じる場合、長穴は小さな丸穴より応力を分散しやすくなります。
切り欠き
大きな切り欠きは、重量と材料使用量を削減します。筐体や構造用ブラケットによく採用されます。
また、曲げ加工時に応力を逃がし、反りを防ぐ効果もあります。
タブ、ノッチ、ヘミング形状
小さな形状の違いが、組立を容易にするか、取付作業を困難にするかを左右することがあります。
タブ
タブは板材から突出し、長穴や相手部品にはめ込む形状です。組立時の位置合わせを容易にします。
多くの板金技術者は、溶接や締結前の部品位置決めにタブを使用します。
ノッチ
ノッチは、曲げが交差する箇所の材料を除去する形状です。材料の重なりを防ぎ、曲げ精度を向上させます。
一般的なノッチ幅は、板厚の1~2倍です。
ヘミング
ヘミングは、板金の端部を折り返して重ねる加工です。主に2つの実用的な目的があります。
一つは鋭利な端部をなくすこと、もう一つは部品外周の強度を高めることです。
板金筐体設計では、ヘミングによって端部の局所剛性を大幅に高めると同時に、鋭利なエッジをなくせます。
展開図と曲げ代
あらゆる板金部品設計は、平らな展開図から始まります。
展開図は、曲げる前の部品を平面に展開した形状です。加工設備は、この形状を素材から切り出します。
曲げ加工時には、金属の外側表面がわずかに伸び、内側が圧縮されます。この変形によって、部品の最終寸法が変化します。
設計者は、曲げ代(ベンドアローワンス)と曲げ控除(ベンドディダクション)を用いて、この挙動を計算に反映します。
曲げ代は、曲げ部に必要な材料長さを算出するものです。値は次の要因によって決まります。
板厚
曲げR
曲げ角度
材料の種類
アルミニウムと軟鋼では挙動が異なります。また、曲げ挙動は合金と調質によっても変わるため、アルミニウム部品では軟鋼部品とは異なる曲げ代が必要になる場合があります。
最新のCADソフトウェアは曲げ代を自動計算しますが、正しいパラメータを入力するのは設計者の責任です。
値を正しく設定すれば、展開図と最終的な成形形状が一致します。曲げ位置と穴位置が正確になり、想定どおりに組み立てられます。
この工程は、初回の加工で部品が完成するか、高コストな再設計が必要になるかを左右します。
きれいなCADモデルであっても、製造可能とは限りません。曲げR、穴間隔、展開寸法の計算によって、そのまま生産へ進めるか、修正のために差し戻されるかが決まります。
これらのルールを実際の部品で検証するには、オンラインの製造性レビューが有効です。生産前に曲げや工具・金型に関する問題を発見できます。ファイルをアップロードすると、JLCCNCによる即時の製造性レビュー、正確な価格算出、基本部品なら1ドルからのプロフェッショナルな板金加工をご利用いただけます。
板金設計の計算方法:曲げ代とKファクター
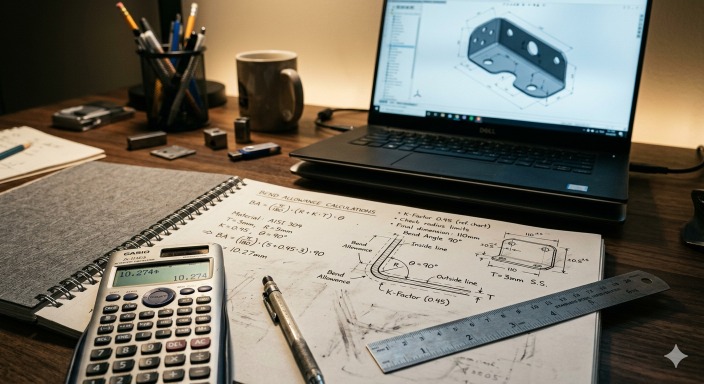
(AI生成)板金の曲げ代とKファクターを計算するエンジニア
板金設計における曲げ代とは
曲げ代は、部品を成形する際に、曲げ部で必要となる材料長さを示します。
プレスブレーキで金属を曲げると、外側表面は伸び、内側表面は圧縮されます。材料内部には、元の長さを維持する中立層があります。
曲げ代は、曲げ部におけるこの中立層の長さを算出したものです。
設計者は展開図にこの長さを加え、成形後の部品が意図した寸法になるようにします。
一般に、曲げ代は次の要因によって決まります。
・板厚
・曲げ角度
・曲げR
・材料の種類
アルミニウムは軟鋼より伸びやすく、ステンレス鋼にはさらに異なる挙動があります。そのため、板金設計ガイドラインでは正確な材料データが必要です。
Kファクターとは?重要な理由
Kファクターは、板厚内における中立軸の位置を示す係数です。
中立軸までの距離と板厚全体との比率で表します。
一般的なKファクターの初期設定範囲は次のとおりです(実際の量産値は試し曲げで検証する必要があります)。
軟鋼:0.30~0.40
アルミニウム:0.33~0.50
ステンレス鋼:0.40~0.50
Kファクターが小さいほど、中立軸は曲げの内側へ移動します。値が大きいほど、板厚の中央に近づきます。
SolidWorksやAutodesk Fusion 360などの最新CADツールは、Kファクターを使用して板金部品設計の展開図を自動生成します。
それでも、経験豊富なエンジニアは実際の加工テストに基づいてKファクターを補正します。わずかな値の違いでも最終寸法に影響するためです。
曲げ控除と曲げ代の違い
曲げ代と曲げ控除は、いずれも曲げ加工中の材料挙動を表しますが、異なる方向から計算します。
曲げ代
曲げ部における中立軸の長さです。展開寸法を計算する際、この値を加算します。
曲げ控除
各フランジの外寸合計と展開長との差を示します。
実務上は、次のように扱います。
曲げ代 → 展開寸法に長さを加算
曲げ控除 → フランジ寸法の合計から減算
最新のCADツールは通常、どちらの計算にも自動対応します。設計者は、正しい板厚、曲げR、Kファクターを入力する必要があります。
展開長の計算方法
展開図は、曲げ加工前に設備が切断する正確な形状を示します。
直線部のフランジ長と曲げ代を組み合わせて計算します。
単純化した計算式は次のとおりです。
1か所だけを曲げる単純な部品では、直線部の長さと曲げ代を加えて展開長を算出します。実際の結果は工具・金型と材料挙動に左右されるため、加工現場では補正済みの曲げ表や曲げ控除値を使用することが一般的です。
展開長 = フランジ長の合計 + 曲げ代
例:
各100 mmのフランジ2面
90度曲げ1か所
曲げ代3 mm
展開長 = 203 mm
ここでのわずかな誤差は、曲げ箇所が増えるほど急速に累積します。複数の曲げを持つ複雑な部品では、計算を誤ると数mmのずれが生じることがあります。
そのため、信頼性の高い板金設計のポイントでは、正確な曲げデータが常に重視されます。
計算誤差が組立不良につながる理由
曲げ計算を誤ると、組立工程で問題が発生します。
代表的な問題は次のとおりです。
取付穴の位置ずれ
筐体寸法の誤差
部品同士を組み立てられない
精密アセンブリでは、1~2 mmの寸法誤差でも重大な問題となる可能性があります。
製造技術者は、量産前に試験片を用いて曲げ条件を確認することがあります。正しい曲げ代とKファクターを確認した後、その値を量産用CADモデルへ反映します。
正確な計算によって展開図の精度が保たれ、最終的な板金部品設計の一貫性も確保できます。
コストを削減する実用的な板金設計のポイント
(AI生成)複雑な板金形状を加工する産業用レーザー切断機
優れた板金設計のノウハウは、製造現場の実務経験から得られることが少なくありません。板金技術者は、同じような設計ミスを日常的に目にしています。
こうしたミスを早期に修正すれば、部品強度を高め、生産コストを削減し、製造遅延を防げます。
以下の方法を採用することで、板金部品設計の品質を継続的に向上させられます。
曲げ回数を減らす
曲げが1か所増えるたびに、成形時間、ハンドリング、検査が増加します。曲げ回数が少ない部品はプレスブレーキ工程を短時間で通過でき、位置変更も少なく、公差の累積も通常は小さくなります。
可能であれば、複数の機能を少ない曲げに集約するか、全体形状を単純化します。部品の用途を変えずに板金加工費を削減するには、曲げ回数の削減が特に効果的です。
曲げ方向を統一すれば、成形中に作業者が部品を何度も反転させる必要がなくなり、ハンドリング時間も短縮できます。
曲げRを統一する
部品またはアセンブリ全体で同じ曲げRを使用すると、段取り時間と工具交換を削減できます。曲げ結果も予測しやすくなり、生産時のばらつきを抑えられます。
曲げごとに異なる工具や段取りが必要になると、製造時間とコストが増加します。曲げRの標準化は、板金生産の効率を高める最も簡単な方法の一つです。
微細・複雑な形状を避ける
極小穴、細いスリット、小さな内側R、不規則な切り欠きは、加工速度を低下させ、不良リスクを高めます。低速での切断、追加仕上げ、より厳密な工程管理が必要になる場合もあります。
原則として、板厚に対して現実的な形状寸法を採用し、不要な幾何学的ディテールを避けます。単純な切断形状は、通常、短時間で加工でき、公差内にも収めやすくなります。
二次工程を減らす
タップ加工、溶接、研削、機械加工などの二次工程は、時間、人件費、コストを増加させます。切断と曲げだけで完成し、追加加工が少ない部品ほど、一般に経済的です。
設計を工夫すれば、こうした工程を削減できます。タブとスロットで溶接を減らし、セルフクリンチングファスナーでタップ穴を置き換え、ヘミングで手作業によるバリ取りを行わずに端部の安全性を高めることができます。
アルミニウムの板金設計
アルミニウムは一見、扱いやすい材料です。切断しやすく、短時間で成形でき、軽量化にも適しています。しかし、問題は後から現れます。曲げ位置が想定どおりにならない、端部に割れが生じる、計画以上に剛性が不足するといったケースです。そのため、アルミニウムの板金設計では、初回ロットで不具合が発生してからではなく、設計初期から厳密に管理する必要があります。
板金加工におけるアルミニウムの材料特性
アルミニウムは荷重を受けた際に鋼と同じ挙動を示しません。一般に鋼より軟らかく、材種によって延性が高いものもあれば、曲げ加工に注意が必要なものもあります。
板金部品設計では、成形しやすい一方、十分な補強がなければ形状を維持しにくい点を考慮します。特に薄肉部や高応力用途では、剛性と繰返し荷重への対応に一層注意する必要があります。
これらは例外的な問題ではなく、アルミニウムに板金設計ガイドラインを適用する際の基本条件です。
曲げRとスプリングバックの考慮事項
多くの設計で問題が発生するのが、この部分です。
アルミニウムは、軟鋼ほど小さな曲げRに耐えられません。Rを小さくしすぎると、曲げ線に沿って微小亀裂が発生し始めます。同時に、スプリングバックによって最終角度も変化します。
アルミニウムは通常、軟鋼よりスプリングバックが大きく、除荷後に曲げ角度がわずかに開きます。加工現場では、オーバーベンドを行うか、試し曲げで角度を確認して補正します。事前に考慮しなければ、この差によって手直しが発生します。一般には、曲げRを大きくし、工具角度を早期に調整することで、後工程での修正を防ぎます。
アルミニウム部品の板厚選定
板厚の決定は、それだけで完結するものではなく、後続工程のすべてに影響します。
薄くすれば成形しやすくなる一方、安定性が低下します。厚くすれば剛性は高まりますが、成形荷重とスプリングバックが増加します。このトレードオフは生産時にすぐ表面化します。
多くの板金設計では、まず荷重に基づいて板厚を決め、その後、割れや変形を生じずに曲げられるかを確認します。
設計におけるアルミニウムと鋼の比較
これは単なる材料選択ではなく、コストと性能に関する判断です。
アルミニウムの密度は鋼のおよそ3分の1であるため、同じ体積の部品なら約3分の2軽くなり、筐体やパネルに適しています。一方で、強度と耐摩耗性では鋼に劣ります。鋼は荷重下でも形状を維持しやすく、構造部品の厳しい公差にも対応しやすい材料です。
板金部品設計では、軽量性と成形性ならアルミニウム、強度と耐久性なら鋼が優れています。
5052と6061の一般的な曲げR
合金の選択によって、曲げ加工性は大きく変わります。
一般に5052-H32は、6061-T6より曲げ加工性に優れています。5052は内側Rを板厚の約1倍(1t)として曲げられる場合が多い一方、6061-T6は曲げ方向や仕上げ要件にもよりますが、特に曲げ線が圧延方向に直角となる場合、2t~3tなどのより大きな内側Rが必要になることがあります。
実務では、より小さな曲げRが必要な部品には5052、曲げ加工性より強度を重視する場合には6061が選ばれる傾向があります。
アルミニウムの板金設計では、板厚だけを考慮すればよいわけではありません。どこまで複雑な形状を実現できるかは、合金の選択にも左右されます。
スプリングバックの補正方法
スプリングバック自体をなくすことはできません。発生を前提に補正します。
一般的な方法はオーバーベンドです。作業者は目標角度を超えて曲げ、除荷後に目的の角度へ戻るようにします。ただし、正確な補正値の設定が必要で、わずかな誤差でもロット全体に影響します。
より厳密な工程では、シミュレーションや試し曲げによって量産前に挙動を予測します。これにより試行回数を減らし、角度を公差内に維持できます。
このような場面で、適切な板金設計ガイドラインが効果を発揮します。スプリングバックを設計初期から考慮しなければ、後からすべての部品で対応することになります。
避けるべき一般的な板金設計ミス
| 板金設計のミス | 生産時に発生する問題 | 簡単な対策 |
|---|---|---|
| 曲げRとKファクターを無視する | 曲げ線に割れが発生する。展開図から製作した部品が短くなったり、位置ずれしたりする。 | 材料ごとの曲げRと、検証済みのKファクター表を使用する。 |
| 曲げ部の近くに穴を配置する | 成形中に穴が変形・楕円化し、位置がずれたり、周囲の端部強度が低下したりする。 | 曲げ線から穴まで、板厚の1.5~2倍以上の距離を確保する。 |
| 公差が厳しすぎる | 生産速度が低下し、検査が増え、加工コストが大幅に上昇する。 | はめあいや組立に必要な箇所だけに厳しい公差を指定する。 |
| 材料選定が不適切 | 硬い材料は割れやすく、曲げ加工に時間がかかる。軟らかい材料は荷重支持部で強度が不足する。 | 機能に合わせて材料を選ぶ(例:軽量パネルにはアルミニウム、構造部品には鋼)。 |
ここまで、曲げR、穴間隔、展開図、Kファクターなどの基本ルールを説明しました。これらの詳細が、板金部品設計が実際の製造で機能するか、加工時に不具合となるかを左右します。
次は、実際の製造条件に照らして設計を検証しましょう。
CADファイルをJLCCNCへアップロードすると、即時見積もり、製造性レビュー、鋼・ステンレス鋼・アルミニウム板金部品のプロフェッショナルな加工サービスをご利用いただけます。設計が実績のある板金設計ガイドラインに適合しているか、生産開始前にどこを改善すべきかを迅速に確認できます。
板金設計に関するよくある質問
Q:板金設計の基本ルールは何ですか?
形状を単純にし、不要な曲げを避け、外観だけでなく製造性を考慮して設計することです。
Q:最小曲げRはどの程度ですか?
一般的な目安は板厚の約1倍ですが、硬い材料では割れを防ぐために、より大きな曲げRが必要です。
Q:曲げ代はどのように計算しますか?
板厚、曲げ角度、内側曲げR、Kファクターを用いて、展開長を予測・算出します。
Q:板金設計に適した材料は何ですか?
荷重やコスト要件によって異なります。強度と構造性を重視する場合は鋼、軽量化を重視する場合はアルミニウムが適しています。
Q:板金の曲げRは、どの程度から検討すればよいですか?
初期検討では、内側曲げRを板厚と同じ約1tとするのが一般的です。ただし、適切なRは材料、調質、曲げ方向、工具・金型によって異なります。6061-T6アルミニウムなどの硬質合金では、より大きなRが必要になる場合があります。
Q:板金加工におけるKファクターとは何ですか?
曲げ加工時における材料内部の中立軸位置を示す係数で、展開図の正確な曲げ代を計算するために使用します。
学び続ける
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......
自動車試作で起こりやすい5つのCNC加工ミスとその防止策
CNC技術は、自動車試作における高精度部品の製造を支える中核的な加工技術です。しかし、経験豊富なエンジニアであっても、プログラミングや操作中のミスを完全に避けることはできません。ミスの内容によっては、部品の廃棄、設備の損傷、さらには人身事故など、重大な結果につながる可能性があります。本記事では、自動車試作でよく見られる5つのCNC加工ミスと、潜在的なリスクを回避するための実用的な対策をご紹介します。 I. 座標系の設定ミス:工具・工作機械・ワークの損傷につながる可能性 CNC加工では、工具を正しい経路で動かすために座標系を適切に設定する必要があります。座標系の設定を誤ると、工具が意図したツールパスから外れ、ワークが不良品になるだけでなく、設備を損傷するおそれがあります。 回避方法: 予期しない干渉を防ぐため、ワーク座標系の原点は、素材形状、基準面、クランプ方法を考慮した明確な基準位置に設定してください。設定後は、安全な退避位置と工具・ワーク・治具間のクリアランスも必ず確認します。 プログラミング時には座標系の設定を再確認し、シミュレーションやドライランを実施して、ツールパスが正しいことを検証してく......
金属加工の廃棄物を削減する5つのCNC加工手法
金属材料は決して安価ではなく、加工時間にもコストがかかります。CNC加工における廃棄物は、単なる厄介な副産物ではありません。コストを増やし、利益率を低下させ、生産効率の悪化を示す要因です。高級合金を加工する場合でも、一般的な板材を加工する場合でも、発生するスクラップの一つひとつが収益に影響します。 しかし、工程全体を抜本的に変更しなくても、廃棄物を大幅に削減できる実績のあるCNC加工手法があります。必要なのは、より適切な段取り、綿密な計画、用途に合った工具の選択です。 ここでは、加工量を増やしながら廃棄物を減らし、コストを管理するための5つのCNC加工戦略をご紹介します。 1. ネスティングソフトウェアで板金スクラップを削減する (出典:Deepnest) 板材から部品を切り出す際、今も手作業や目測で配置と間隔を決めているのであれば、材料を有効に活用できていない可能性があります。 ネスティングソフトウェアは、未使用領域を最小限に抑えるよう部品を自動配置します。さまざまな形状を隙間なく組み合わせることで、材料を節約するだけでなく、切断時間と工具摩耗を低減し、板金廃棄物の処理コストも削減できます。 ほ......
CNC加工用CADファイルの準備方法【完全ガイド】
CADで優れた設計を完成させたら、次はそれを実物の部品にする段階です。しかし、CNC工作機械でその形状を加工する前に、設計データを適切に準備し、正しい形式で書き出す必要があります。ここでは、CADからCNC加工へ移行する具体的な手順、加工現場で受け付けられるファイル形式、高額なミスを避けるためのポイントを詳しく解説します。 適切なCAD形式の選定からCNC加工用ファイルの作成まで、一連のプロセス全体をご紹介します。コストのかかるミスを防ぎ、生産を円滑に進めるためにお役立てください。 JLCCNCは、さまざまな経験レベルの設計者、エンジニア、メイカーの皆様をサポートしています。その中で、回避可能なCADデータの準備ミスが繰り返し発生していることを確認しています。このため、JLCCNCのオンラインアップロードシステムは複数のファイル形式に対応し、互換性を確認したうえで、加工工程へ進む前に問題となる可能性のある箇所を通知します。 CADファイルを適切に準備することが重要な理由 単品の試作品でも大量生産でも、精度はファイルデータから始まります。CNC工作機械は1 mm未満の細かな指令にも従って動作するため......