Procédés d’usinage EDM pris en charge
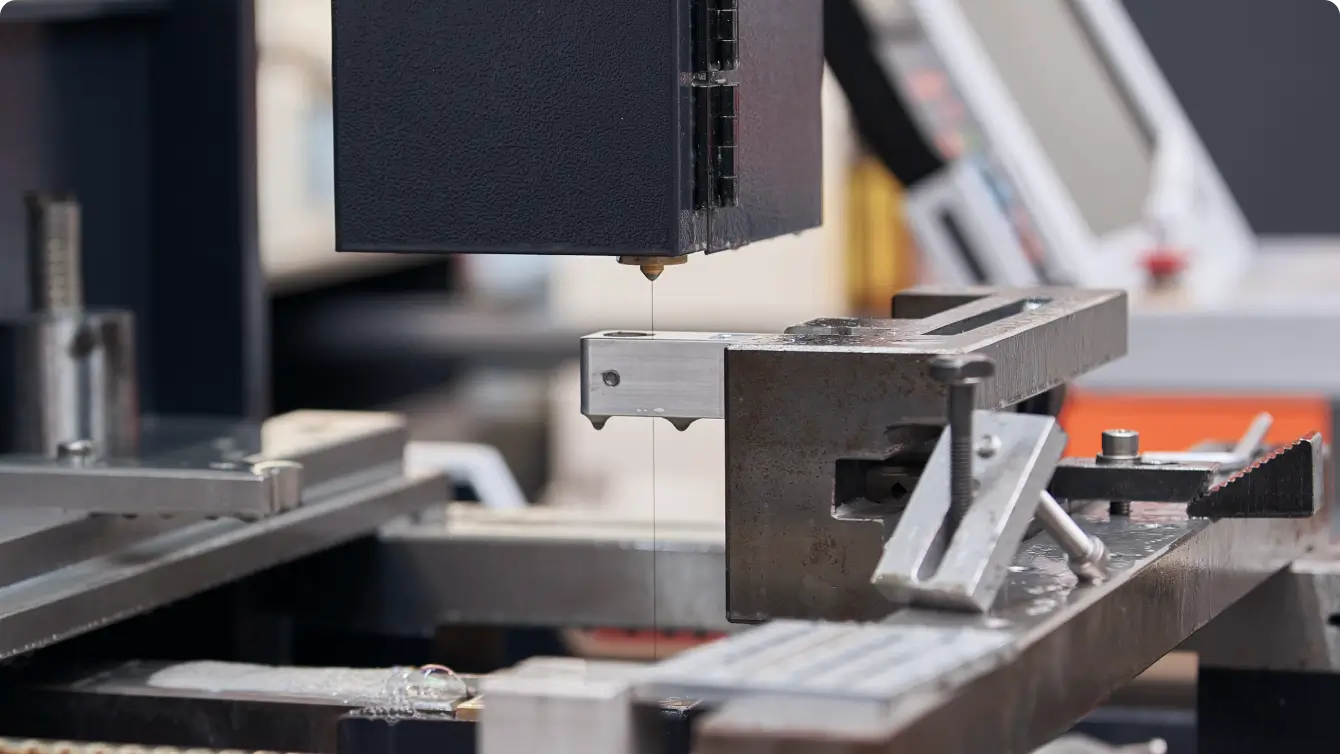
Capacités d’EDM à fil
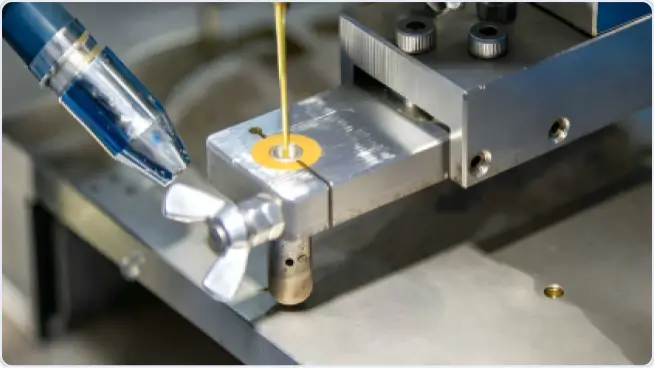
- L’EDM à fil utilise un fil-électrode fin pour découper avec précision des profils et des formes traversantes dans des matériaux conducteurs.
- Adapté aux matériaux conducteurs
- Tolérance typique : ISO-2768-M ; ±0,05 mm ; ±0,02 mm
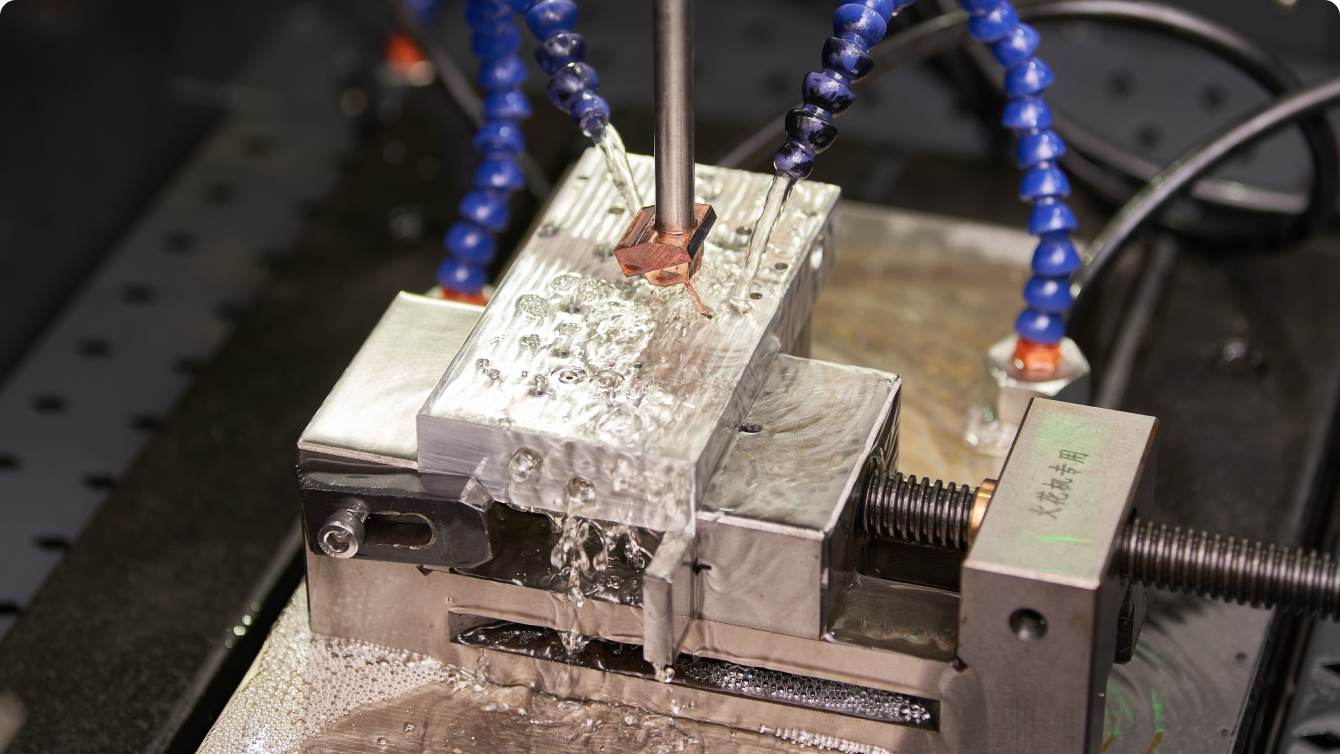
Capacités d’EDM par enfonçage
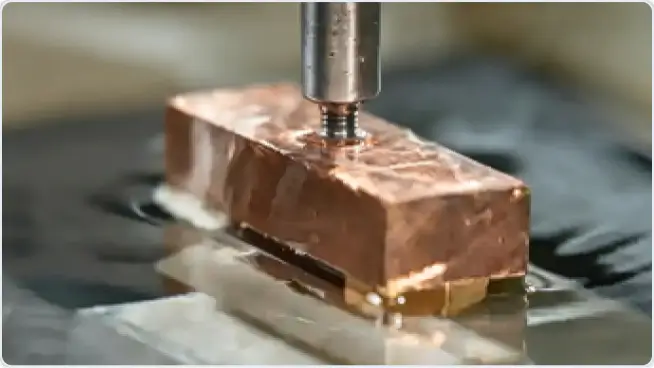
- L’EDM par enfonçage utilise une électrode de forme spécifique pour réaliser des cavités et des détails internes précis dans des matériaux conducteurs.
- Adapté aux matériaux conducteurs
- Tolérance typique : ISO-2768-M ; ±0,05 mm ; ±0,02 mm
Caractéristiques des pièces et défis de fabrication adaptés à l’EDM
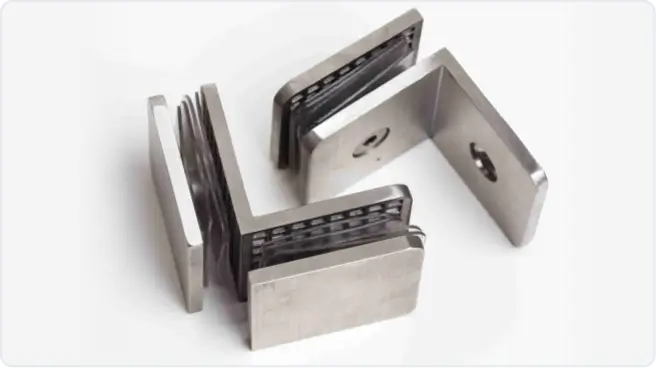
Angles intérieurs vifs
L’EDM est souvent utilisée lorsque les angles intérieurs doivent être beaucoup plus vifs que ce que permet le fraisage conventionnel. Comme ce procédé n’est pas limité de la même manière par le rayon d’un outil de coupe rotatif, il est mieux adapté aux détails fins dans les angles et aux profils intérieurs étroits.
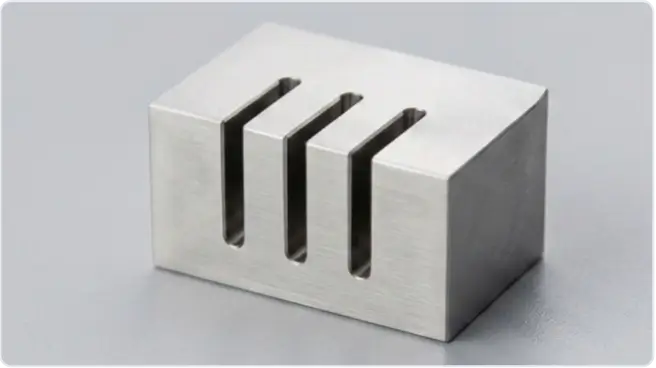
Rainures à rapport d’aspect élevé
Les rainures profondes et étroites constituent une raison courante d’envisager l’EDM, notamment lorsque les outils conventionnels rencontrent des difficultés en matière de portée, de déflexion ou de contrôle de la largeur des rainures. L’EDM à fil est particulièrement adaptée à la réalisation précise de rainures traversantes et de profils fins dans des matériaux conducteurs.
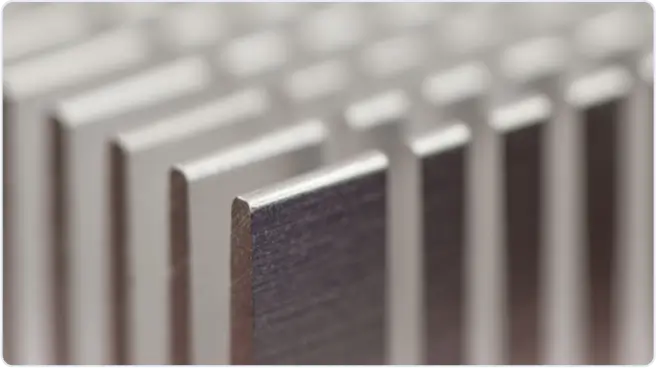
Sections délicates ou à parois minces
Comme l’EDM enlève de la matière sans contact direct avec un outil de coupe, elle est souvent mieux adaptée aux sections minces, aux éléments fragiles et aux pièces susceptibles de se déformer sous l’effet des forces de coupe conventionnelles. Cela peut être particulièrement important lorsque la stabilité géométrique est aussi essentielle que la précision dimensionnelle.
Matériaux conducteurs durcis
L’EDM est largement utilisée pour les aciers trempés et autres matériaux conducteurs difficiles à usiner efficacement après un traitement thermique. Elle est souvent choisie lorsqu’il est nécessaire de préserver la précision des caractéristiques sans subir l’usure des outils ou les difficultés de coupe associées à l’usinage conventionnel.
EDM à fil vs EDM par enfonçage
Paramètres | EDM à fil | EDM par enfonçage |
|---|
Idéal pour | Profils traversants et géométries ouvertes | Cavités borgnes et formes internes fermées |
Type d’électrode | Fil fin en mouvement | Électrode de forme spécifique |
Accès à la géométrie | Nécessite un passage traversant pour la découpe | Peut créer des formes de cavités internes |
Applications typiques | Poinçons, matrices, plaques et profils découpés avec précision | Cavités de moules, inserts et détails d’outillage |
Principale limitation | Ne permet pas de réaliser des cavités borgnes | Nécessite une électrode sur mesure |
Dimensions maximales de la pièce | 400*300*300 | 400*300*300 |
Dimensions minimales de la pièce | 5*5*1 | 5*5*1 |
Tolérance typique | 0.05 | 0.05 |
Tolérance plus stricte | 0.02 | 0.02 |
Matériaux compatibles avec l’usinage EDM
L’EDM nécessite des matériaux électriquement conducteurs.
Matériau | Compatibilité EDM | Caractéristiques principales | Remarques sur le procédé |
|---|
Aluminium 6061 | EDM à fil, certaines applications d’EDM par enfonçage | Léger et largement utilisé pour les pièces de précision courantes | La géométrie et la profondeur des caractéristiques doivent être vérifiées afin de déterminer leur compatibilité avec le procédé |
Aluminium 7075 | EDM à fil, certaines applications d’EDM par enfonçage | Résistance mécanique supérieure à celle du 6061 et adapté aux pièces soumises à des contraintes élevées | Souvent choisi lorsque la résistance de la pièce est plus importante que la facilité d’usinage |
SUS304 | EDM à fil, EDM par enfonçage | Résistant à la corrosion et adapté aux pièces conductrices présentant des détails précis | Choix courant pour les composants de précision exposés à des environnements exigeants |
Acier 45# | EDM à fil, EDM par enfonçage | Matériau adapté aux arbres, engrenages et pièces mécaniques | Largement utilisé pour les applications EDM impliquant des éléments structurels et d’outillage |
Laiton H59 | EDM à fil, EDM par enfonçage | Conducteur et adapté à certains composants de précision | Excellentes performances de coupe et adapté à l’usinage de précision |
État de surface et considérations de finition pour les pièces usinées par EDM
Finition | Matériaux compatibles | Objectif |
|---|
Anodisation | Aluminium | Améliorer la résistance à la corrosion, augmenter la résistance à l’usure et améliorer l’aspect de la surface |
Brossage | Aluminium, acier inoxydable, acier 45# | Créer une texture de surface plus uniforme et réduire la visibilité des petites marques superficielles |
Gravure laser | Aluminium, acier inoxydable, acier 45# | Ajouter des marquages permanents pour l’identification, la traçabilité ou le branding |
Sablage par microbilles | Aluminium, acier inoxydable, acier 45#, laiton H59 | Éliminer les résidus de surface, créer une finition mate plus uniforme et améliorer l’homogénéité visuelle |
Anodisation conductrice | Aluminium | Assurer une protection contre la corrosion tout en maintenant la conductivité électrique sur certaines surfaces |
Anodisation dure | Aluminium | Améliorer la résistance à l’usure, la dureté de surface et la durabilité dans les applications exigeantes |
Brunissage | Acier 45# | Améliorer la résistance à la corrosion et créer une finition protectrice foncée |
Polissage miroir | Laiton H59 | Créer une surface lisse et réfléchissante et améliorer l’aspect visuel |
Passivation | Laiton H59 | Améliorer la résistance à la corrosion en réduisant la réactivité de la surface tout en préservant les dimensions et l’aspect de la pièce |
Applications typiques de l’usinage EDM
 Pièces découpées et profilées avec précision
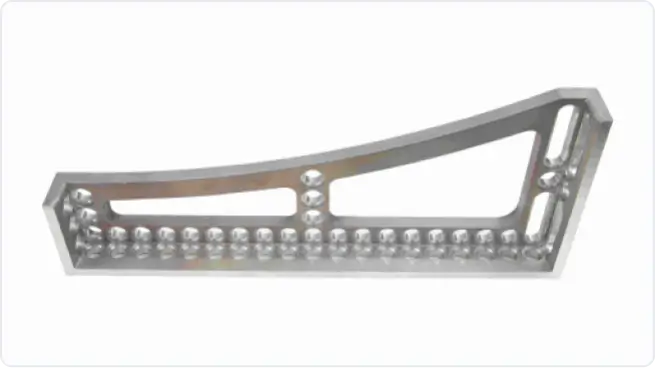
L’EDM est également utilisée pour les pièces découpées avec précision et les plaques profilées nécessitant des arêtes maîtrisées, des contours précis et une bonne stabilité dimensionnelle.
 Composants de moules
 Composants industriels de précision
FAQ sur les capacités d’usinage EDM
Qu’est-ce que l’EDM ?
Comment fonctionne l’EDM ?
Quelle est la différence entre l’EDM à fil et l’EDM par enfonçage ?
Quels matériaux peuvent être usinés par EDM ?
Quels types de caractéristiques sont les mieux adaptés à l’EDM ?
Quand privilégier l’EDM par rapport à l’usinage conventionnel ?
Guides sur l’usinage par électroérosion (EDM)
EDM par enfonçage : procédé, capacités et cas d’utilisation
20 avr. 2026
Perçage par EDM vs perçage conventionnel : comparaison de la précision et des cas d’utilisation
24 juil. 2025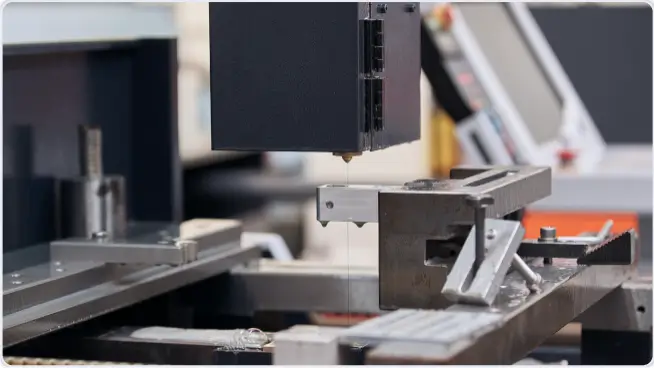
Fonctionnement de la découpe EDM à fil : guide complet de la découpe CNC de précision par fil
20 juil. 2025