Pourquoi la finition de surface est-elle importante ?
La finition de surface ne concerne pas uniquement l'apparence. Pour les pièces usinées CNC et les pièces de tôlerie, les post-traitements peuvent améliorer la résistance à la corrosion, les performances à l'usure, la conductivité électrique, la texture de surface, la lisibilité des marquages et la qualité perçue. Le choix de la finition dépend du matériau, du procédé de fabrication, des exigences fonctionnelles et des conditions d'assemblage en aval.
Toutes les finitions
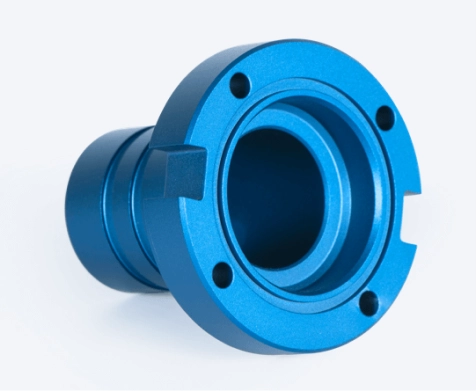
Anodisation
Forme une couche d'oxyde sur l'aluminium afin d'améliorer la résistance à la corrosion et l'aspect de surface, avec une épaisseur typique de 8 à 25 μm.
- · Objectif: Résistance à la corrosion et esthétique
- · Apparence: Technique / colorée
- · Impact: Peut affecter les tolérances et la conductivité
- · Matériaux compatibles: Aluminium
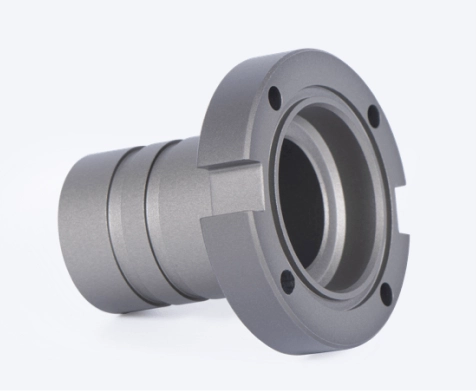
Anodisation dure
Crée une couche d'oxyde plus épaisse et plus dure sur les pièces en aluminium nécessitant une meilleure résistance à l'usure, avec une épaisseur typique de 25 à 150 μm.
- · Objectif: Résistance à l'usure
- · Apparence: Finition technique plus foncée
- · Impact: Impact dimensionnel plus important que l'anodisation standard
- · Matériaux compatibles: Aluminium
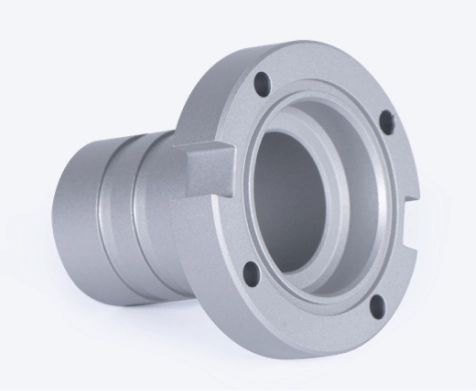
Anodisation conductrice
Permet un traitement anodique des pièces en aluminium lorsqu'une conductivité électrique contrôlée est requise, avec une épaisseur typique de 3 à 8 μm.
- · Objectif: Finition fonctionnelle conductrice
- · Apparence: Technique
- · Impact: Les zones de contact doivent être spécifiées.
- · Matériaux compatibles: Aluminium
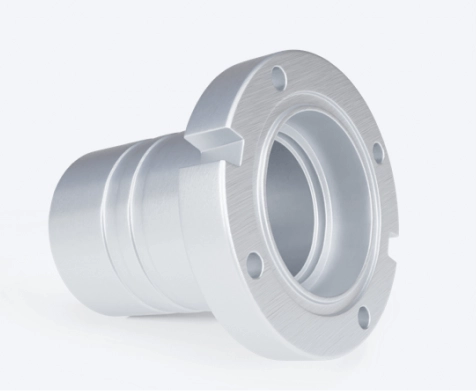
Brossage
Produit un grain satiné directionnel sur les surfaces métalliques visibles.
- · Objectif: Apparence
- · Apparence: Linéaire / satiné
- · Impact: La direction du grain doit être spécifiée.
- · Matériaux compatibles: Aluminium, acier inoxydable
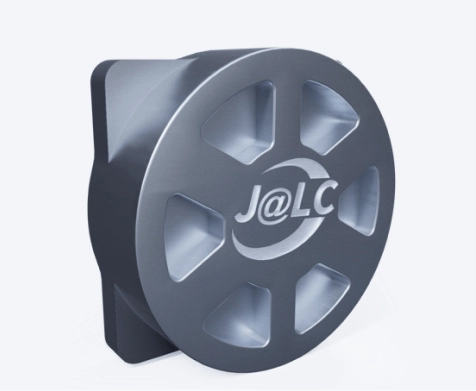
Gravure laser
Crée des textes, des codes ou des logos permanents pour l'identification et la traçabilité.
- · Objectif: Marquage permanent
- · Apparence: Marquage à contraste fin
- · Impact: La lisibilité dépend de la surface et du matériau.
- · Matériaux compatibles: Aluminium, acier inoxydable, alliage d’acier
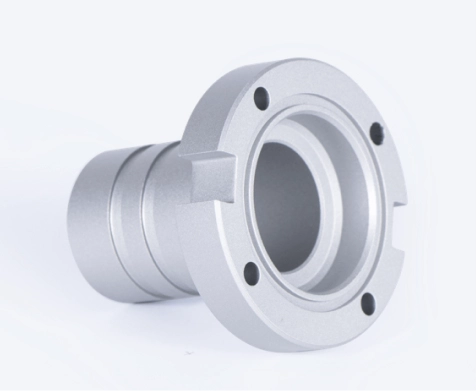
Sablage par microbilles
Crée une texture mate uniforme afin de réduire les marques d'usinage visibles.
- · Objectif: Texture de surface
- · Apparence: Mat
- · Impact: Modification dimensionnelle minimale
- · Matériaux compatibles: Aluminium, acier inoxydable, alliage d'acier, alliage de cuivre
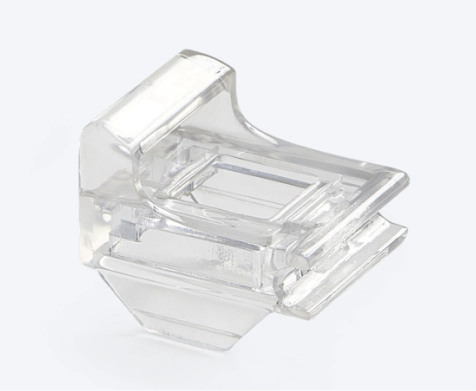
Polissage transparent
Améliore la douceur et la transparence de la surface tout en conservant une finition propre et parfaitement limpide.
- · Objectif: Amélioration de l'aspect de surface
- · Apparence: Lisse / brillant
- · Impact: Les défauts de surface peuvent rester visibles.
- · Matériaux compatibles: Plastiques
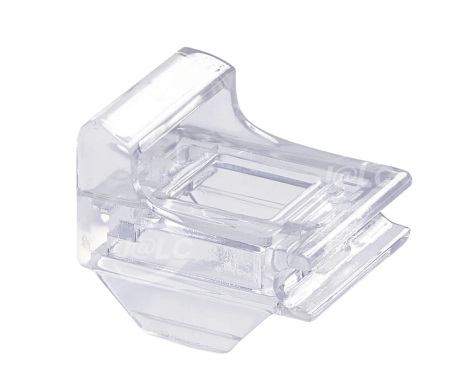
Polissage par vapeur teinté bleu
Améliore la douceur de la surface et la clarté optique grâce à une finition transparente légèrement teintée de bleu sur les pièces en plastique.
- · Objectif: Finition décorative
- · Apparence: Brillant / légèrement teinté de bleu
- · Impact: Principalement esthétique
- · Matériaux compatibles: Plastiques
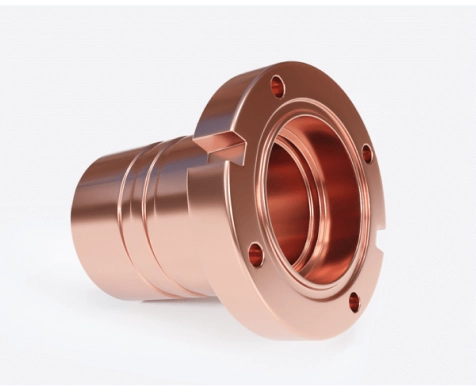
Polissage miroir
Produit une surface hautement réfléchissante pour les pièces visibles haut de gamme.
- · Objectif: Finition esthétique haute brillance
- · Apparence: Effet miroir
- · Impact: Améliore l'uniformité visuelle et met davantage en valeur la qualité de la surface.
- · Matériaux compatibles: Plastiques
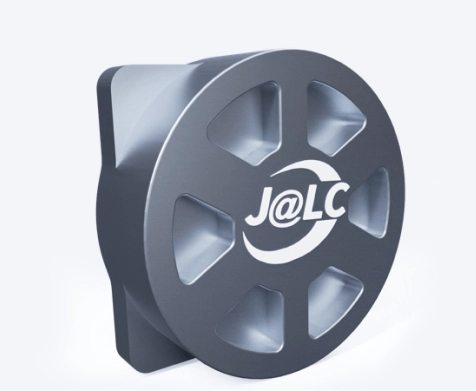
Impression UV
Ajoute des graphiques, des logos et des étiquettes en couleur directement sur la surface de la pièce.
- · Objectif: Marquage graphique
- · Apparence: Impression couleur
- · Impact: Convient principalement aux zones visibles non fonctionnelles.
- · Matériaux compatibles: Aluminium, plastiques
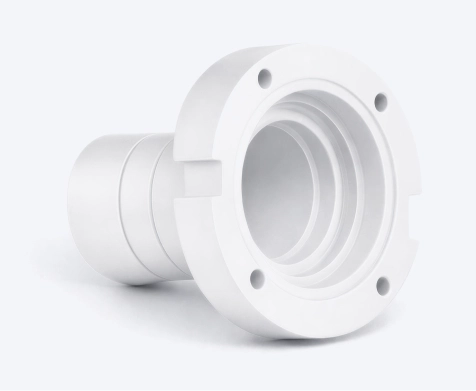
Peinture par pulvérisation
Applique une couche de peinture colorée afin d'améliorer l'apparence et d'offrir une protection de base de la surface.
- · Objectif: Revêtement esthétique
- · Apparence: Uniforme / coloré
- · Impact: Ajoute une épaisseur de revêtement.
- · Matériaux compatibles: Plastiques
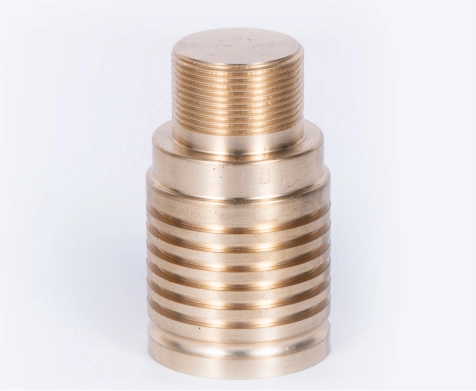
Passivation
Forme une fine couche de conversion protectrice afin d'améliorer la résistance à la corrosion sans modifier significativement les dimensions de la pièce ; pour le cuivre, l'épaisseur typique est de 0,5 à 2 μm.
- · Objectif: Résistance à la corrosion
- · Apparence: Aspect naturel / modification visuelle minimale
- · Impact: Impact dimensionnel minimal
- · Matériaux compatibles: Alliage de cuivre
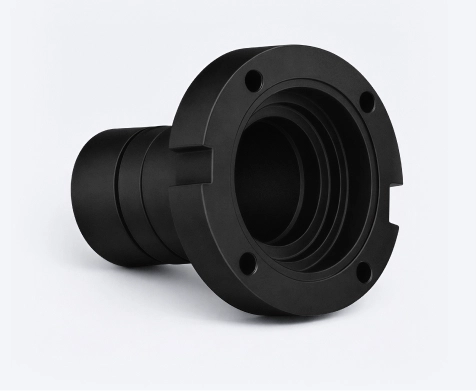
Brunissage
Crée une fine couche d'oxyde noir sur les pièces en acier afin d'offrir une légère protection contre la corrosion et un aspect technique sombre ; pour l'acier 45, l'épaisseur typique est de 0,5 à 2 μm.
- · Objectif: Aspect esthétique + protection de base
- · Apparence: Noir / mat
- · Impact: Impact dimensionnel minimal
- · Matériaux compatibles: Alliage d’acier
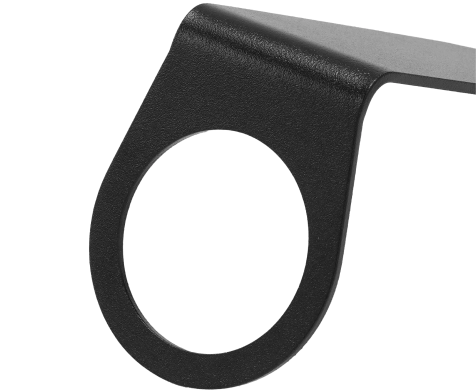
Peinture en poudre
Applique un revêtement coloré durable offrant une protection et un aspect visuel homogène sur les pièces de tôlerie, avec une épaisseur typique de 60 à 120 μm.
- · Objectif: Protection et esthétique
- · Apparence: Couleur de revêtement uniforme
- · Impact: Ajoute une épaisseur de revêtement.
- · Matériaux compatibles: Aluminium, acier inoxydable, alliage d’acier
Sérigraphie, Gravure laser, Polissage manuel
Imprime des légendes, des étiquettes d'interface et des symboles sur la surface des panneaux.
- · Objectif: Marquage imprimé
- · Apparence: Texte / symboles graphiques
- · Impact: Idéal pour les zones comportant des éléments graphiques définis
- · Matériaux compatibles: Aluminium, acier inoxydable, alliage d’acier
Tableau comparatif des finitions de surface
Finition | Procédé | Résistance à la corrosion | Résistance à l'usure | Impact sur la conductivité | Impact dimensionnel | Esthétique ou fonctionnelle |
|---|
Anodisation | Usinage CNC / Tôlerie | Moyenne à élevée | Moyenne | Réduite | Oui | Esthétique / Identification |
Anodisation dure | Usinage CNC / Tôlerie | Élevée | Élevée | Réduite | Plus important | Fonctionnelle |
Anodisation conductrice | Usinage CNC / Tôlerie | Moyenne | Moyenne | Préservée ou contrôlée | Oui | Fonctionnelle |
Brossage | Usinage CNC / Tôlerie | Faible à elle seule | Faible | Minime | Minime | Apparence |
Gravure laser | Usinage CNC / Tôlerie | Faible | Faible | Minime | Minime | Identification |
Sablage par microbilles | CNC | Faible à elle seule | Faible | Minime | Minime | Apparence |
Polissage transparent | CNC | Faible à elle seule | Faible à modérée | Minime | Minime | Apparence |
Polissage par vapeur teinté bleu | CNC | Modérée | Faible à modérée | Réduite | Faible | Apparence |
Polissage miroir | CNC | Faible à elle seule | Faible | Minime | Minime | Apparence |
Impression UV | CNC | Faible | Faible | Minime | Minime | Esthétique / Identification |
Peinture par pulvérisation | CNC | Moyenne | Moyenne | Isolante | Modérée | Esthétique / Identification |
Passivation | CNC | Bonne | Faible | Minime | Négligeable | Fonctionnelle |
Brunissage | CNC | Modérée | Faible | Minime | Négligeable | Esthétique / Identification |
Peinture en poudre | tôlerie | Élevée | Moyenne à élevée | Isolante | Oui | Esthétique / Identification |
Sérigraphie, Gravure laser, Polissage manuel | tôlerie | Faible | Faible | Minime | Minime | Identification |
Comment choisir la finition adaptée
Définir l'exigence principale
Le choix de la finition de surface doit être basé sur les exigences principales de la pièce, telles que la résistance à la corrosion, la résistance à l'usure, la conductivité électrique, l'esthétique, le marquage permanent ou l'identité visuelle.
Vérifier la compatibilité avec le procédé
Prendre en compte les contraintes dimensionnelles
Définir les exigences esthétiques
Définir les zones spécifiques
Recommandations de conception pour les ingénieurs

Éléments à tolérances critiques
Si la pièce comporte des ajustements de précision, des portées de roulement, des filetages, des contacts électriques ou des surfaces d'étanchéité, l'épaisseur de la finition et les effets de conversion de surface doivent être pris en compte dès la conception.

Comportement des arêtes et des angles
Les arêtes vives, les poches profondes, les rainures étroites et les bords pliés peuvent présenter une finition non uniforme. Si l'uniformité de l'aspect est importante, la géométrie de la pièce doit être étudiée en tenant compte du comportement de la finition.

Emplacement des marquages
Le marquage laser, l'impression UV et la sérigraphie doivent être placés sur des zones lisibles, accessibles et sans impact sur la fonctionnalité de la pièce. Évitez les surfaces d'étanchéité, les surfaces de glissement et les interfaces électriques critiques, sauf si cela est explicitement prévu.

Niveau d'exigence esthétique
Pour les pièces visibles, définissez la face apparente, le sens du brossage, le niveau de brillance souhaité et les variations acceptables. Cela est particulièrement important pour les finitions brossées, polies, anodisées et revêtues.

Dépendance au matériau
Les performances d'une finition peuvent varier selon l'alliage et l'état du matériau. Une même finition ne produit pas toujours le même aspect ou les mêmes performances sur différents matériaux.

Accessibilité de la finition
Les cavités profondes et les géométries complexes peuvent entraîner une couverture de finition non uniforme. Veillez à ce que la pièce permette un accès suffisant pour garantir une finition homogène.
FAQ sur les finitions de surface
Quelle est la différence entre l'anodisation et l'anodisation dure ?
L'anodisation est principalement utilisée pour améliorer la résistance à la corrosion et l'apparence des pièces en aluminium usinées CNC ou en tôlerie. L'anodisation dure crée une couche d'oxyde plus épaisse et plus dure, ce qui en fait un meilleur choix pour les pièces nécessitant une résistance accrue à l'usure et une plus grande durabilité.
L'anodisation affecte-t-elle les dimensions ?
Quelle finition de surface permet de conserver la conductivité de l'aluminium ?
Quelle est la meilleure finition de surface pour les pièces en aluminium ?
Quelle est la différence entre le marquage laser et la sérigraphie ?