公差とアローワンスの違い
2 min
- 公差とは
- アローワンスとは
- 公差とアローワンスの違い
- アローワンスとすきまは同じものか
- 公差とアローワンスの関係
- 公差とアローワンスがCNC加工に与える影響
- 機械図面における公差とアローワンスの指示方法
- 公差とアローワンスの設計指針
- 公差とアローワンスの設計例
- 公差とアローワンスに関するよくある質問
要点
- 公差は単一寸法に許容されるばらつきを規制するのに対し、アローワンスは、はめあいの種類を決定するために、互いにはまり合う2部品間に意図的に設定する寸法差です。
- 公差とアローワンスは密接に関係していますが、寸法管理における役割は異なります。公差は単一寸法の許容変動範囲を定義し、アローワンスは要求されるはめあいを実現するため、組み合わされる部品間の意図的な寸法差を定義します。
- 両者を混同すると、部品を組み立てられない、すきまが大きすぎて機能しない、または必要以上に製造コストが高くなるといった問題が生じます。
公差とアローワンスは製造性に直接影響するため、経験豊富なメーカーは加工開始のかなり前からこれらを検討します。JLCCNCでは、すべてのCNC加工案件について技術レビューを行い、最初の切削を始める前に、不要に厳しい精度要件の特定、製造性の改善、製造コストの削減を支援します。
公差とは
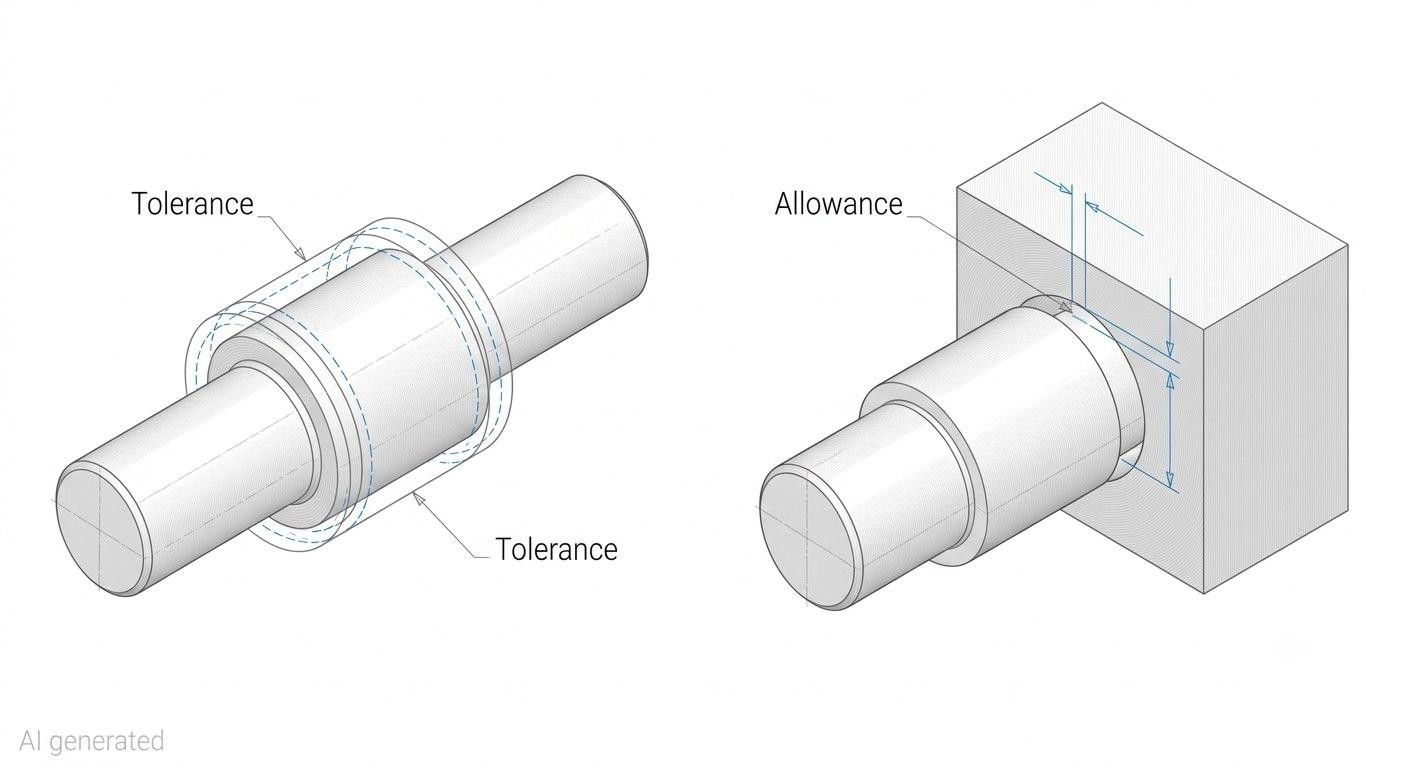
公差とアローワンスの違いを示す技術図
公差とは、単一寸法に許容される変動量の合計、すなわち1つの部品形体における最大許容寸法と最小許容寸法の差です。
製造される部品には必ずばらつきがあります。どの加工方法でも、毎回まったく同じ寸法を得ることはできません。25.000 mmで加工プログラムを作成しても、ある部品は25.003 mm、次の部品は24.997 mmになることがあります。公差は、部品が仕様外となるまでに、このような自然なばらつきをどの程度許容できるかを定義します。
軸の寸法が25.00 ±0.02 mmの場合、公差の合計は0.04 mmです。軸径が24.98~25.02 mmの範囲であれば仕様内であり、この範囲を外れたものは不合格となります。
公差は、単独の部品に適用されます。その部品と別の部品との関係は表しません。軸の公差から分かるのは軸径の許容範囲であり、その軸が穴にどのようにはまるかまでは分かりません。
公差とアローワンスの関係において、公差は製造側の条件に相当します。工程で安定して実現できる精度、機能上必要な精度、精密さと実用性のコストバランスを反映します。公差を厳しくすると、より高精度な加工が必要になり、検査工数と製造コストも増加します。公差を緩くすれば生産速度を高め、コストを抑えられますが、機能上許容できる場合に限られます。
CNC加工における公差については、こちらの詳細ガイドをご覧ください。
アローワンスとは
アローワンスとは、2つの部品を組み立てたときに特定のはめあいを実現するため、互いにはまり合う部品の寸法間に設計者が意図的に設定する差です。本記事では、これを「はめあい差」とも表記します。
公差が1つの部品に生じるばらつきを扱うのに対し、アローワンスは2部品間の寸法関係を扱います。穴と軸の組合せにおけるアローワンスは、最大実体状態の軸、すなわち最大軸径と、最大実体状態の穴、すなわち最小穴径との差から求めます。この値によって、すきまをもって組み立てられる「すきまばめ」、わずかなすきままたはしめしろが生じる「中間ばめ」、力を加えて組み立てる「しまりばめ」のいずれになるかが決まります。
機械図面におけるアローワンスとは、意図する組立状態を定義する数値です。通常はH7/g6やH7/p6などの標準的なはめあい記号から求め、算出した寸法範囲として示すか、図面の寸法指示や注記に、はめあい記号として直接指定します。
アローワンスは、使用時に組立品へ求められる挙動に基づき、製造開始前に設定します。自由に回転する必要がある軸受には、正のアローワンス、すなわちすきまが必要です。所定位置に固定する必要があるブッシュには、負のアローワンス、すなわちしめしろが必要です。アローワンスは機能要件であり、各部品の公差は、その機能要件を量産で安定して満たすために製造工程が実現すべき範囲です。
公差とアローワンスの違いを簡潔に言えば、公差は1部品内で許容する寸法のばらつき、アローワンスは2部品間に計画的に設けるすきま、またはしめしろです。
公差とアローワンスの違い
工学的な目的
公差の工学的な目的は、単一形体に生じる製造ばらつきについて、合格と不合格の境界を定義することです。「この寸法はどの程度重要で、どれほど正確に加工する必要があるか」という問いに答えます。
アローワンスの工学的な目的は、所定の組立状態を実現するため、互いにはまり合う部品間に意図的な寸法関係を設定することです。「完成品で、この2つの部品をどのようにはめ合わせるべきか」という問いに答えます。
両者は寸法に関係し、いずれも機械図面に記載されますが、目的と答えるべき問いが異なるため、別の概念として扱います。
寸法管理
公差は、製造工程における単一部品の形体寸法を規制し、加工によって収めるべき許容範囲を定義します。
アローワンスは、異なる2部品にある2つの形体間の寸法関係を規定します。一方の形体の公差だけでアローワンスが直接決まるわけではなく、両部品が最大実体状態にあるときの組合せから求めます。
ここに、公差とアローワンスを区別する実務上の重要性があります。軸と穴の両方に厳しい公差を指定しても、基準となる寸法が不適切であれば、意図したアローワンスは得られません。最初に必要なアローワンスを決め、それを安定して実現できるように各部品へ公差を配分する必要があります。
| 比較項目 | 公差 | アローワンス |
|---|---|---|
| 規制対象 | 1つの寸法に許容されるばらつき | 互いにはまり合う2寸法間の意図的な差 |
| 適用関係 | 単一部品に適用 | 2部品間の関係によって定義 |
| 目的 | 製造ばらつきを許容範囲内に管理する | 部品間のはめあいの種類を決定する |
| 値の性質 | 常に正の範囲 | 正(すきま)または負(しめしろ) |
| 設定根拠 | 製造能力と機能要件 | 組立品の機能要件 |
| 図面上の表記 | 寸法公差 | はめあい記号または算出寸法 |
| 影響 | 1つの形体に必要な加工精度 | 部品がすきま、摩擦、または圧入力を伴って組み立てられるか |
アローワンスとすきまは同じものか
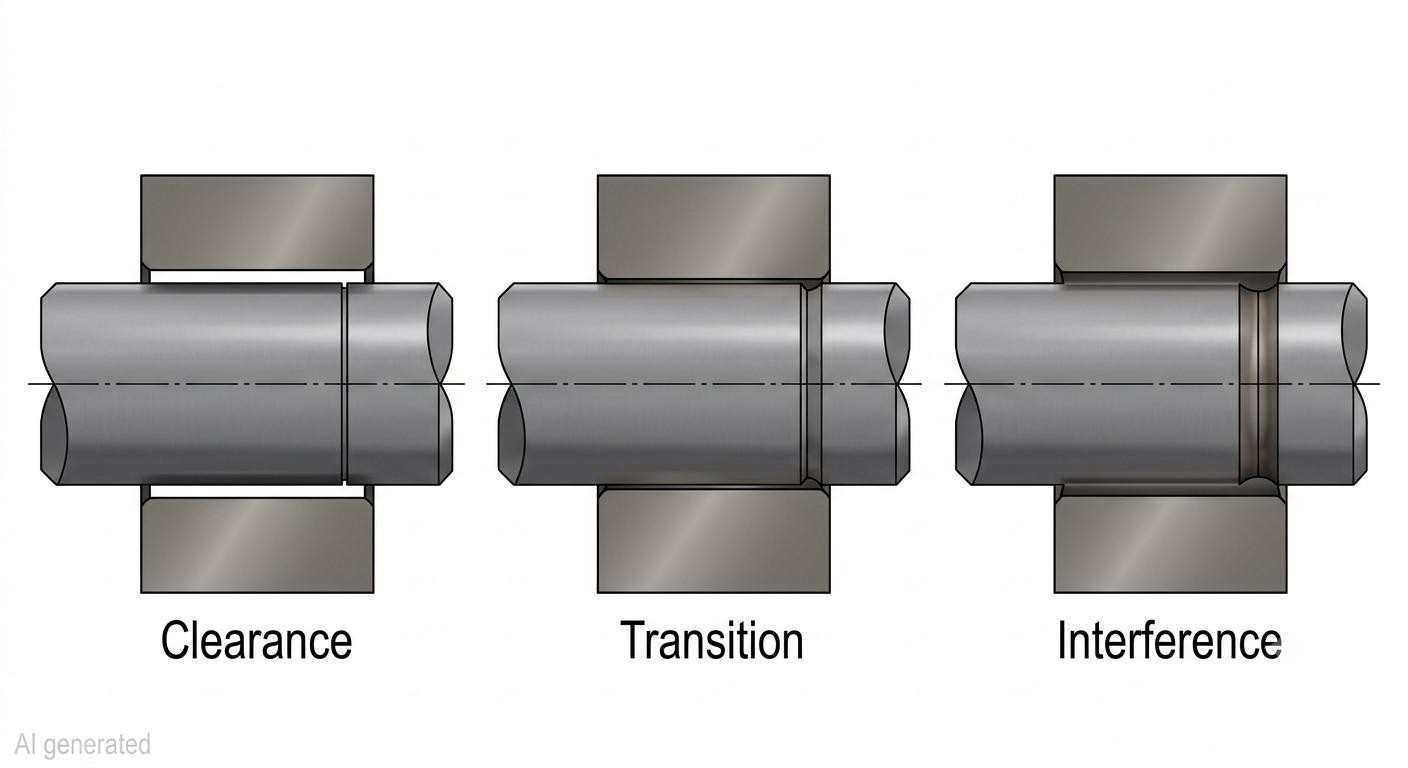
すきまばめ・中間ばめ・しまりばめの比較図
同じではありません。アローワンスとすきまが同じかという疑問はよくありますが、簡潔に言えば、アローワンスははめあいの種類を決定する設計値であり、すきまはその結果として生じ得る状態の1つです。
すきまとは
すきまとは、組み立てられた2つの部品間に実際に存在する空間です。穴にはめる軸が穴径より小さい場合、組立時の寸法差がすきまとなり、相対運動を可能にする正の間隔が生じます。
すきまは実際の部品を組み立てたときに生じるのに対し、アローワンスは各部品の最大実体状態に基づいて事前に設計します。例えば、アローワンスを+0.02 mm、すなわち最小すきまを0.02 mmとするすきまばめでは、最も厳しい寸法条件である最大軸径と最小穴径の組合せでも、0.02 mmのすきまが残ります。実際の穴と軸が同時に最大実体状態となることは少ないため、組立後の実すきまは、この最小アローワンス以上になります。
アローワンスがすきまに与える影響
アローワンスは、設計公差によって生じるすきまばめの最小すきま、またはしまりばめの最大しめしろを設定します。これは、設計上想定する最悪条件です。
すきまばめでは、「最小穴径-最大軸径=最小すきま=アローワンス」となります。それ以外の実寸法の組合せでは、すきまはアローワンスより大きくなります。
しまりばめでは、「最大軸径-最小穴径=最大しめしろ」に相当し、負のアローワンスとして表せます。実寸法におけるしめしろは、この最大値より小さくなる場合がありますが、これを超えることはありません。
すきまばめは、工学的なはめあいの1分類にすぎません。実用的なすきま値と実際の加工例については、スリップフィットの公差に関する詳細ガイドをご覧ください。
すきまばめ・中間ばめ・しまりばめ
アローワンスは設計時に定める値であり、すきままたはしめしろは、実際に組み立てたときの物理的な状態です。アローワンスを正しく設計することで、組立時のすきままたはしめしろを用途に必要な範囲へ収められます。
| はめあいの種類 | アローワンス | 組立時の状態 | 代表的な用途 |
|---|---|---|---|
| すきまばめ | 正(すきまを保証) | 自由に動く | 回転軸、摺動部品、緩い組立 |
| 中間ばめ | 実寸法に応じて、わずかなすきままたはしめしろ | 密接にはまり、軽い圧入が必要な場合もある | 位置決め形体、中精度の組立 |
| しまりばめ | 負(寸法の重なり) | 組立に力または温度変化が必要 | 圧入ブッシュ、永久組立、トルク伝達 |
公差とアローワンスの関係
公差とアローワンスは、それぞれ独立して機能するものではありません。あらゆる製造ばらつきの範囲において組立品が正しく機能するかを決定する、1つのシステムとして関連しています。
限界寸法、はめあい、寸法ばらつき
ISOおよびASME規格では、はめあい方式によって公差とアローワンスの関係を体系化しています。ISO 286では、文字記号(H、g、pなど)と公差等級の数字(5、6、7など)を組み合わせ、穴と軸の正確な公差域を指定します。H7/g6という指示では、穴の公差域をH7、すなわち基準寸法に対する所定の上側寸法差として、軸の公差域をg6、すなわち所定の負の寸法差として定義します。これら2つの公差域の組合せによって、はめあいの状態を決めるアローワンスが得られます。
この方式では、公差とアローワンスが直接関連付けられます。はめあい記号によって両方を同時に表し、各部品の公差を個別に決めるのではなく、はめあい要件から導きます。
はめあい部品の設計
適切な公差とアローワンスの設計は、組立機能の確認から始まります。この部品の組合せには、自由な回転、確実な固定、無理なく組み立てられる正確な位置決めのうち、どの機能が必要でしょうか。必要なはめあい状態を定義した後、設計者は適切なアローワンスを選定します。次に、両部品が同時に最悪条件の寸法に近づいても、量産全体でアローワンスを安定して確保できるよう、各部品の公差を指定します。
すきままたはしめしろを必ず確保する必要がある用途では、設計するアローワンスを合成公差より大きくする必要があります。計画したすきまのアローワンスが0.01 mmで、各部品の公差が0.008 mm、合計0.016 mmである設計は、最悪条件でしまりばめになる可能性があります。これは製造不良ではなく、設計上の誤りです。
公差とアローワンスがCNC加工に与える影響
加工精度と工程能力
CNC加工には、特別な対策を行わずに工程が安定して実現できる固有の能力範囲があります。適切に管理されたCNCフライス加工では、加工しやすい形体に対して通常±0.025 mm程度を実現でき、一般的な加工公差は±0.05 mm程度です。CNC旋削では、多くの形体で±0.010~0.025 mmを維持できます。研削加工では、±0.005 mm未満の精度も可能です。
公差とアローワンスの仕様は、工程が安定して実現できる能力に合わせる必要があります。フライス加工のポケットに±0.005 mmの公差を指定すると、仕上げ加工、工程内測定、温度管理が必要になり、いずれもコスト増加につながります。一方、研削面では同じ公差が標準的な場合もあります。製造工程を考慮せずに公差とアローワンスを指定すると、実現不可能な図面になるか、機能上必要な水準を大幅に上回るコストの部品になります。
工具、段取り、検査
公差を厳しくすると、製造のあらゆる段階に影響します。確認作業が厳格になるため段取り時間が増加し、緩い公差なら抜取検査で足りる箇所でも工程内測定が必要になります。手持ち測定器による検査は三次元測定機(CMM)による検査へ置き換わり、不合格品も増加するため、追加工程を考慮する前の段階でも実質コストが上昇します。
はめあい部品に厳しいアローワンス要件がある場合、ゲージ設計も製造計画の一部になります。軸径用の通り・止まりゲージ、穴径用のプラグゲージ、組立状態を直接確認する機能ゲージなどが、公差とアローワンスの厳しい品質管理計画で使用されます。
製造コストとリードタイム
公差とコストの関係は線形ではありません。±0.25 mmから±0.1 mmへの変更によるコスト増は比較的小さく、標準的な加工条件と抜取検査で対応できます。±0.1 mmから±0.025 mmに厳しくすると、加工時間と検査によってコストが約2倍になる場合があります。さらに±0.025 mmから±0.005 mmに厳しくすると、研削、ラッピング、専用設備が必要となり、コストが3~4倍になることもあります。
アローワンスの仕様は、必要な公差を通じてコストを左右します。厳しいしまりばめのアローワンスには、軸と穴の両方に厳しい公差が必要です。大きなすきまを許容できる場合は、両部品の公差を広げられます。したがって、アローワンスの適切な設計は、機能面だけでなく、直接的なコスト管理上の判断でもあります。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
機械図面における公差とアローワンスの指示方法
寸法公差
図面上の公差は、両側公差(±0.025)、片側公差(+0.050/−0.000)、または限界寸法(25.025/24.975)で示します。いずれも同じ情報を異なる形式で伝えます。両側公差は対称のばらつき、片側公差は一方向だけに偏差を許容する場合、限界寸法は読み手の解釈によらず許容範囲を明確に示す場合に使用します。
はめあい指示
機械図面でアローワンスを効率的に伝える方法は、ISOのはめあい記号です。組み合わされる穴と軸にH7/g6と指示すれば、公差とアローワンスの体系を完全に定義できます。ISO 286の表を参照することで、任意の基準寸法に対する正確な寸法範囲を確認できます。ASME規格では、RC、LC、LT、LN、FNなどのはめあい区分によって、同様に公差とアローワンスの関係を表します。
アローワンスを直接指定する方法もあります。軸と穴の両方について上限・下限寸法を明記し、あらゆる公差の組合せで生じ得るすきままたはしめしろの全範囲を定義します。
機械図面とCADの表記方法
最新のCADシステムでは、公差とアローワンスの仕様をモデル形状へ直接関連付けます。パラメトリックな公差表、はめあい注記、GD&T指示を、平面図上の数値としてだけでなく、モデル形状へ付与できます。この統合により解釈の誤りを低減でき、組立モデル上で公差解析を行って、寸法ばらつきの全範囲において計画したアローワンスが必要なはめあいを実現するかを検証できます。
表題欄の普通公差欄では、個別に公差が記載されていない寸法や形体に適用する既定の公差を定義します。図面上で個別に指定される、最も厳しい公差およびアローワンス要件と照合し、必ず確認してください。
投影法を理解することも、製造時に公差指示、はめあい、寸法を設計意図どおりに正確に解釈するうえで役立ちます。
公差とアローワンスの設計指針
必要な精度だけを指定する
公差とアローワンスの指定で最も多く、かつ最もコストのかかる設計ミスは、機能上必要な水準より公差を厳しくすることです。締結部品用のクリアランス穴に±0.025 mmは必要ありません。締結部品を通せる十分な大きさがあればよく、±0.5 mmでも要件を満たせる場合があります。不必要に厳しい公差は、機能的な価値を加えることなく、加工時間、検査時間、コストを増加させます。
各公差について、「この形体が公差域の限界にあった場合、何が起こるか」を検討してください。「重大な影響はない」のであれば、公差が厳しすぎます。機能上必要な箇所だけ公差を厳しくしてください。
機能要件に基づいてはめあいを選定する
アローワンスの設計は、特定のはめあい区分を先に選ぶのではなく、組立機能から始めます。軸受の内輪を軸に対して回転させる必要があるなら、軸受仕様に応じたアローワンスを持つすきまばめが必要です。ダウエルピンで部品を繰り返し正確に位置決めするなら、中間ばめまたは軽いしまりばめが適しています。圧入ブッシュを使用荷重下で固定するなら、必要な保持力からアローワンスを算出したしまりばめが必要です。
機能から逆算します。組立品にどのような挙動が必要か、その挙動を得られるはめあいの種類は何か、そのはめあいを実現するアローワンスはいくつか、さらにそのアローワンスを保証するため各部品にどの公差を指定すべきか、という順序で検討します。
製造能力を早期に考慮する
公差とアローワンスは、製造に関する知識と切り離さずに選定する必要があります。標準的なCNCフライス盤で加工する部品にH6/p5のはめあいを指定すると、工程で安定して実現できない図面になる可能性があります。設計の早い段階で製造能力を公差とアローワンスの判断に反映するほど、後工程で高コストな変更が必要になる可能性を低減できます。
公差とアローワンスの設計例
軸受のはめあい
軸受の取付けは、公差とアローワンスの代表的な適用例です。軸受の内輪を軸に、外輪をハウジング穴に取り付けますが、用途に応じて各接合部に異なるはめあいが必要です。
回転軸に取り付ける深溝玉軸受では、一般に軸側をしまりばめとして内輪のクリープを防止し、ハウジング側をすきまばめとして熱膨張を許容します。軸受寸法と使用条件に応じて、軸側のアローワンスは0.010~0.025 mmのしめしろになる場合があります。軸の公差域クラスにはk5またはm5、ハウジングにはH7を使用する場合があります。これらの標準記号にはアローワンスと個別公差の両方が含まれ、軸受メーカーが軸受寸法ごとに推奨値を指定しています。
圧入組立
アルミニウム製ハウジングに圧入する青銅ブッシュは、取付け時にハウジングを損傷せず、使用荷重下でも所定位置を維持する必要があります。しめしろは、必要な保持力、材料特性、接触面積から算出します。この用途における代表的なしめしろは、ブッシュ径と保持要件に応じて0.015~0.060 mmです。
ブッシュが最小径、穴が最大径となる場合でも、最小しめしろによって必要な保持力を確保できるよう、各部品の公差を十分に厳しくする必要があります。公差が緩すぎると、一部の組合せでしめしろが不足し、使用中にブッシュが回転するおそれがあります。
公差とアローワンスに関するよくある質問
Q:公差とアローワンスの違いは何ですか?
公差とは、単一部品の寸法に許容されるばらつき、すなわち最大許容寸法と最小許容寸法の間の範囲です。アローワンスとは、特定のはめあいを実現するため、互いにはまり合う2部品の寸法間に意図的に設ける差です。公差は1部品に適用され、アローワンスは2部品間の関係を表します。つまり、公差は製造ばらつきを管理する概念であり、アローワンスは組立時の挙動を設計する概念です。
Q:工学におけるアローワンスとは何ですか?
機械図面におけるアローワンスとは、最大実体状態の軸と、組み合わされる最大実体状態の穴との間に計画的に設ける寸法差です。部品をすきまのある状態で組み立てるか、密接にはめ合わせるか、または力を加えて圧入するかを決定します。正のアローワンスはすきまばめ、ゼロ付近ではわずかなすきままたはしめしろを伴う中間ばめ、負のアローワンスはしまりばめとなります。設計者が組立品に必要な機能に基づいて設定します。
Q:アローワンスとすきまは同じですか?
同じではありません。アローワンスは、最大実体状態(MMC)にある組合せ部品間の意図的な寸法差であり、設計で指定する最小すきま、または最大しめしろを表します。一方、すきまは組み立てられた部品間の実際の間隔で、穴と軸がそれぞれの公差限界内でどの寸法に加工されたかによって変化します。
Q:アローワンスは、はめあいにどのような影響を与えますか?
はめあいの種類はアローワンスによって決まります。正のアローワンスではすきまが保証されるすきまばめ、ゼロに近いアローワンスではわずかなすきままたはしめしろが生じる中間ばめ、負のアローワンスでは組立に力または温度変化を必要とするしまりばめになります。アローワンスの値と両部品の公差を組み合わせることで、量産品の各組合せに生じるすきままたはしめしろの全範囲が決まります。
Q:CNC加工で公差が重要なのはなぜですか?
CNC加工における公差は、形体に必要な加工精度を定義し、必要となる加工条件、検査要件、製造時間を左右します。厳しい公差とアローワンスの仕様には、送り速度の低下、加工回数の増加、工程内測定、より多くの検査が必要となり、コストが増加します。加工開始前に公差とアローワンスの要件を把握することで、適切な加工方法、工具、品質管理計画を決定できます。
Q:機械図面では、公差とアローワンスをどのように示しますか?
公差は、両側公差(±0.025)、片側公差(+0.05/−0.00)、または限界寸法として示します。機械図面のアローワンスは、通常、H7/g6やRC3などのISOまたはASMEのはめあい記号を、注記またははめあい形体の寸法に併記して示します。また、互いにはまり合う両部品の寸法範囲を直接指定し、2つの範囲の組合せからアローワンスを定義することもできます。
Q:公差を厳しくすると加工コストは上がりますか?
はい、大幅に上昇する場合があります。公差とコストの関係は線形ではありません。±0.1~0.25 mmの標準的な公差は、一般的なCNC加工で実現できます。±0.025 mm未満の公差には、通常、追加の仕上げ加工、工程内測定、より厳格な検査が必要です。±0.010 mm未満では、研削などの精密仕上げ工程が必要になる場合があります。アローワンスの設計は、はめあい部品に必要な公差を直接左右します。不必要に厳しいアローワンスは、不必要に厳しい公差と余分なコストにつながります。
Q:設計者は適切な公差をどのように選定しますか?
公差とアローワンスの選定は、形体にどのような機能が必要で、その機能がどの程度のばらつきを許容できるかという機能要件の確認から始めます。次に、その要件と、指定する製造工程が安定して実現できる能力を比較します。適切な公差は、機能上許容でき、かつ工程で安定して実現できる範囲内で最も緩い値です。機能要件より厳しければコストの無駄となり、工程能力に対して厳しすぎれば不合格品が増加します。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
公差とアローワンスのまとめ
公差とアローワンスは、設計・製造における最も基本的な概念の2つです。公差は単一部品の寸法ばらつきを管理し、アローワンスは2部品の組立状態を管理します。どちらも重要であり、一方でもう一方を代替することはできません。
設計の初期段階で公差とアローワンスを適切に設定すれば、コストを削減し、製造上の問題を抑え、量産時の寸法ばらつきがあっても安定して機能する組立品を実現できます。設定を誤ると、部品同士を組み立てられない、必要以上に製造コストが高くなる、またはその両方が発生します。
実務上のポイントは、まず機能からアローワンスを定義し、次に製造工程の能力範囲内でそのアローワンスを安定して実現できるよう、各部品へ公差を配分することです。用途上必要な水準より、公差とアローワンスを厳しく指定しないでください。製造能力を加工担当者だけの課題とせず、設計のできるだけ早い段階から考慮することが重要です。
JLCCNCでは、すべてのご注文に対する技術レビューで、公差とアローワンスの実現可能性を評価します。指定公差が工程で安定して実現できる範囲より厳しい箇所や、アローワンスの設計によって組立上の問題が生じる可能性を、生産開始前に確認します。
学び続ける
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......
自動車試作で起こりやすい5つのCNC加工ミスとその防止策
CNC技術は、自動車試作における高精度部品の製造を支える中核的な加工技術です。しかし、経験豊富なエンジニアであっても、プログラミングや操作中のミスを完全に避けることはできません。ミスの内容によっては、部品の廃棄、設備の損傷、さらには人身事故など、重大な結果につながる可能性があります。本記事では、自動車試作でよく見られる5つのCNC加工ミスと、潜在的なリスクを回避するための実用的な対策をご紹介します。 I. 座標系の設定ミス:工具・工作機械・ワークの損傷につながる可能性 CNC加工では、工具を正しい経路で動かすために座標系を適切に設定する必要があります。座標系の設定を誤ると、工具が意図したツールパスから外れ、ワークが不良品になるだけでなく、設備を損傷するおそれがあります。 回避方法: 予期しない干渉を防ぐため、ワーク座標系の原点は、素材形状、基準面、クランプ方法を考慮した明確な基準位置に設定してください。設定後は、安全な退避位置と工具・ワーク・治具間のクリアランスも必ず確認します。 プログラミング時には座標系の設定を再確認し、シミュレーションやドライランを実施して、ツールパスが正しいことを検証してく......
金属加工の廃棄物を削減する5つのCNC加工手法
金属材料は決して安価ではなく、加工時間にもコストがかかります。CNC加工における廃棄物は、単なる厄介な副産物ではありません。コストを増やし、利益率を低下させ、生産効率の悪化を示す要因です。高級合金を加工する場合でも、一般的な板材を加工する場合でも、発生するスクラップの一つひとつが収益に影響します。 しかし、工程全体を抜本的に変更しなくても、廃棄物を大幅に削減できる実績のあるCNC加工手法があります。必要なのは、より適切な段取り、綿密な計画、用途に合った工具の選択です。 ここでは、加工量を増やしながら廃棄物を減らし、コストを管理するための5つのCNC加工戦略をご紹介します。 1. ネスティングソフトウェアで板金スクラップを削減する (出典:Deepnest) 板材から部品を切り出す際、今も手作業や目測で配置と間隔を決めているのであれば、材料を有効に活用できていない可能性があります。 ネスティングソフトウェアは、未使用領域を最小限に抑えるよう部品を自動配置します。さまざまな形状を隙間なく組み合わせることで、材料を節約するだけでなく、切断時間と工具摩耗を低減し、板金廃棄物の処理コストも削減できます。 ほ......
CNC加工用CADファイルの準備方法【完全ガイド】
CADで優れた設計を完成させたら、次はそれを実物の部品にする段階です。しかし、CNC工作機械でその形状を加工する前に、設計データを適切に準備し、正しい形式で書き出す必要があります。ここでは、CADからCNC加工へ移行する具体的な手順、加工現場で受け付けられるファイル形式、高額なミスを避けるためのポイントを詳しく解説します。 適切なCAD形式の選定からCNC加工用ファイルの作成まで、一連のプロセス全体をご紹介します。コストのかかるミスを防ぎ、生産を円滑に進めるためにお役立てください。 JLCCNCは、さまざまな経験レベルの設計者、エンジニア、メイカーの皆様をサポートしています。その中で、回避可能なCADデータの準備ミスが繰り返し発生していることを確認しています。このため、JLCCNCのオンラインアップロードシステムは複数のファイル形式に対応し、互換性を確認したうえで、加工工程へ進む前に問題となる可能性のある箇所を通知します。 CADファイルを適切に準備することが重要な理由 単品の試作品でも大量生産でも、精度はファイルデータから始まります。CNC工作機械は1 mm未満の細かな指令にも従って動作するため......