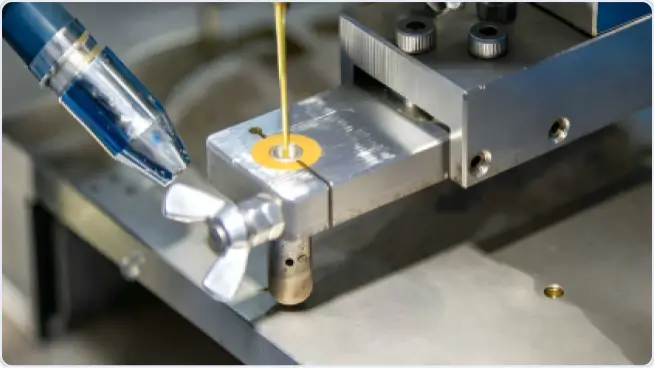
Unterstützte EDM-Bearbeitungsverfahren
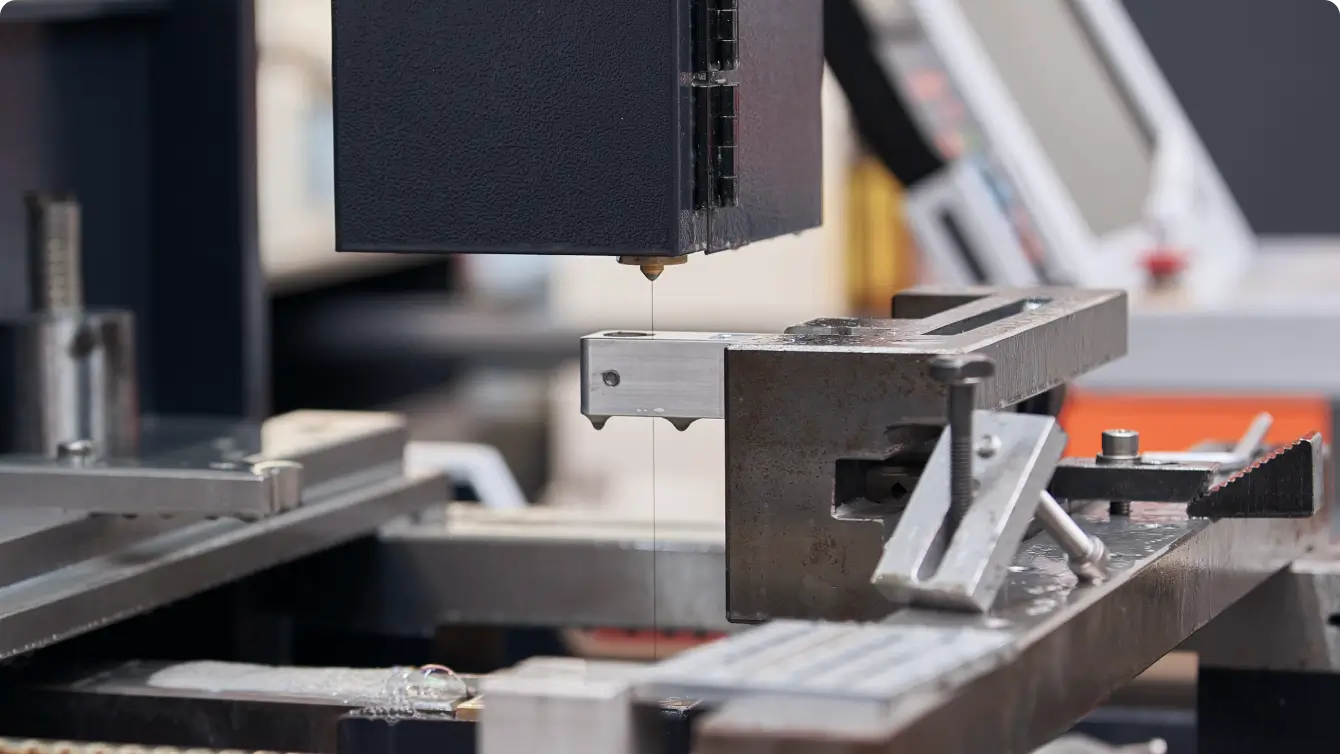
Möglichkeiten des Drahterodierens
- Beim Drahterodieren wird eine dünne Drahtelektrode verwendet, um präzise Konturen und Durchgangsmerkmale in elektrisch leitfähigen Materialien zu schneiden.
- Geeignet für elektrisch leitfähige Materialien
- Typische Toleranz: ISO-2768-M; ±0,05 mm; ±0,02 mm
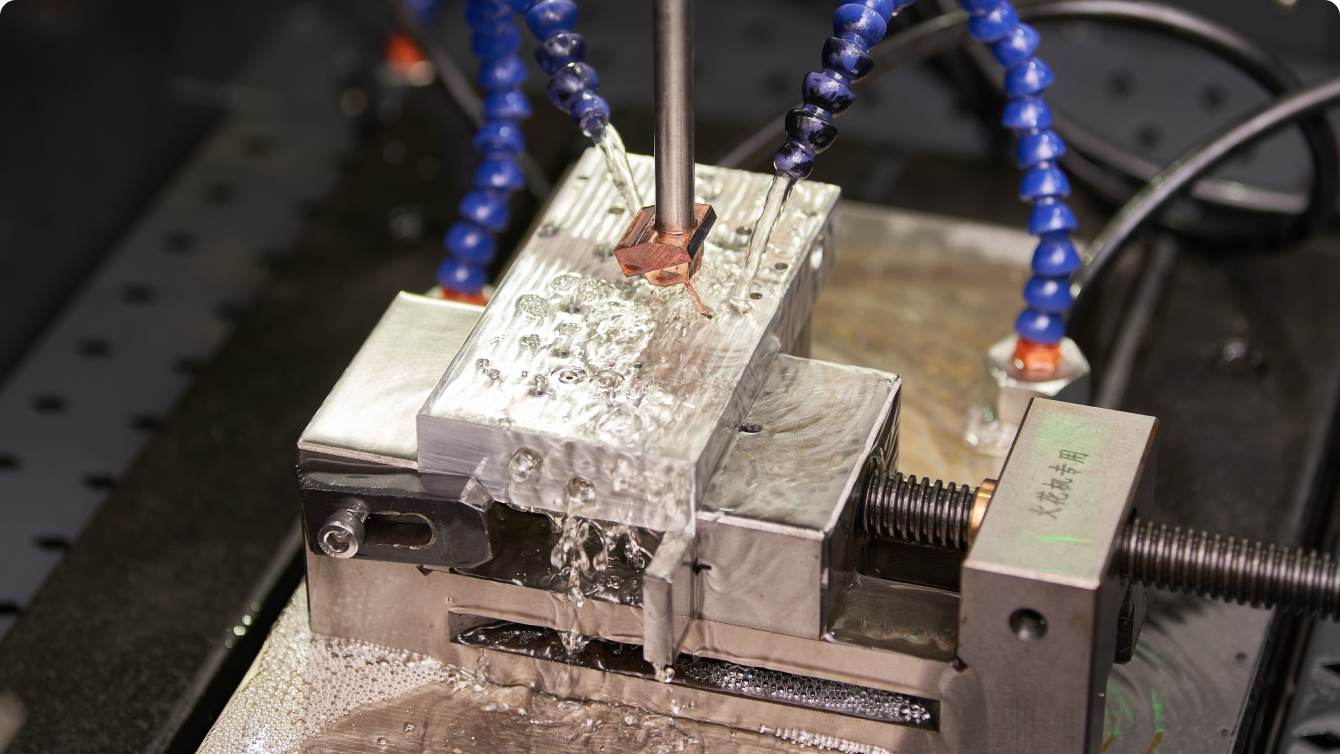
Möglichkeiten des Senkerodierens
- Beim Senkerodieren wird eine geformte Elektrode verwendet, um Kavitäten und detaillierte Innenmerkmale in elektrisch leitfähigen Materialien herzustellen.
- Geeignet für elektrisch leitfähige Materialien
- Typische Toleranz: ISO-2768-M; ±0,05 mm; ±0,02 mm
Für EDM geeignete Teilemerkmale und fertigungstechnische Herausforderungen
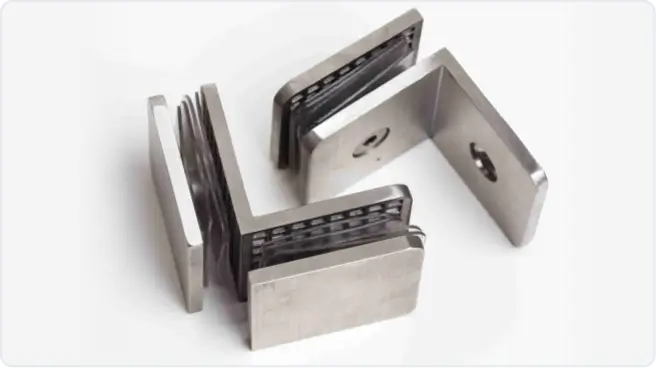
Scharfe Innenecken
EDM wird häufig eingesetzt, wenn Innenecken deutlich schärfer ausgeführt werden müssen, als dies mit konventionellem Fräsen möglich ist. Da das Verfahren nicht in gleicher Weise durch den Radius eines rotierenden Fräswerkzeugs begrenzt ist, eignet es sich besser für feine Eckdetails und schmale Innenkonturen.
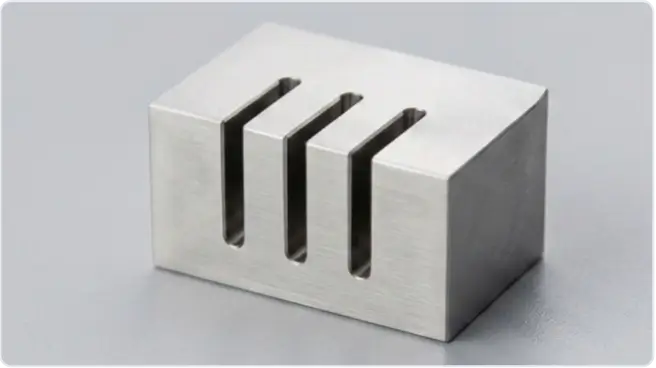
Nuten mit hohem Aspektverhältnis
Tiefe, schmale Nuten sind ein häufiger Grund für den Einsatz von EDM, insbesondere wenn konventionelle Werkzeuge bei Reichweite, Durchbiegung oder der Kontrolle der Nutbreite an ihre Grenzen stoßen. Drahterodieren eignet sich besonders für präzise durchgehende Nuten und feine Konturen in elektrisch leitfähigen Materialien.
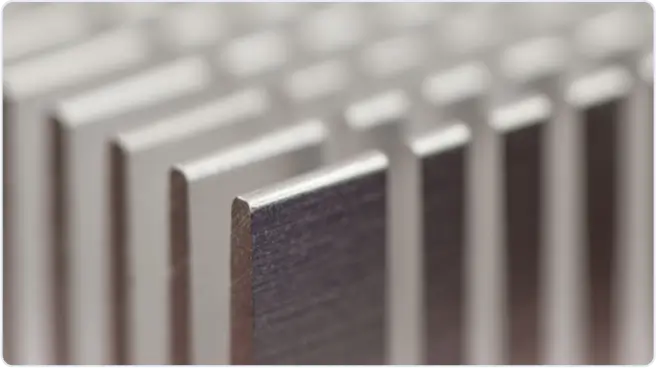
Empfindliche oder dünnwandige Bereiche
Da beim EDM Material ohne direkten Schneidkontakt abgetragen wird, eignet sich das Verfahren häufig besser für dünne Bereiche, empfindliche Merkmale und Bauteile, die sich unter konventionellen Schnittkräften verformen könnten. Dies kann besonders wichtig sein, wenn die Formstabilität ebenso entscheidend ist wie die Maßgenauigkeit.
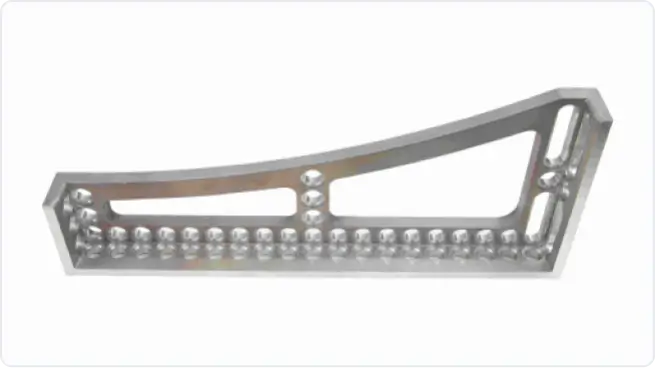
Gehärtete leitfähige Materialien
EDM wird häufig für gehärtete Stähle und andere elektrisch leitfähige Materialien eingesetzt, die sich nach einer Wärmebehandlung nur schwer effizient bearbeiten lassen. Das Verfahren wird oft gewählt, wenn die Genauigkeit der Merkmale erhalten bleiben muss, ohne dass Werkzeugverschleiß oder Bearbeitungsschwierigkeiten wie bei konventionellen Verfahren auftreten.
Drahterodieren vs. Senkerodieren
Parameter | Drahterodieren | Senkerodieren |
|---|
Am besten geeignet für | Durchgehende Schnittkonturen und offene Geometrien | Blindkavitäten und geschlossene Innenmerkmale |
Elektrodentyp | Dünner, beweglicher Draht | Geformte Elektrode |
Zugänglichkeit der Geometrie | Erfordert einen durchgehenden Schnittpfad | Kann interne Kavitätenformen erzeugen |
Typische Anwendungen | Stempel, Matrizen, Platten und präzise geschnittene Konturen | Formkavitäten, Einsätze und Werkzeugdetails |
Haupteinschränkung | Kann keine Blindkavitäten erzeugen | Erfordert eine kundenspezifische Elektrode |
Maximale Bauteilgröße | 400*300*300 | 400*300*300 |
Minimale Bauteilgröße | 5*5*1 | 5*5*1 |
Typische Toleranz | 0.05 | 0.05 |
Engere Toleranz | 0.02 | 0.02 |
Unterstützte Materialien für die EDM-Bearbeitung
EDM erfordert elektrisch leitfähige Materialien.
Material | EDM-Kompatibilität | Wichtige Eigenschaften | Hinweise zum Verfahren |
|---|
Aluminium 6061 | Drahterodieren, ausgewählte Anwendungen des Senkerodierens | Leicht und weit verbreitet für allgemeine Präzisionsteile | Geometrie und Merkmalstiefe sollten auf ihre Eignung für das Verfahren geprüft werden |
Aluminium 7075 | Drahterodieren, ausgewählte Anwendungen des Senkerodierens | Höhere Festigkeit als 6061 und für anspruchsvolle Bauteile geeignet | Wird häufig gewählt, wenn die Festigkeit des Bauteils wichtiger ist als die allgemeine Bearbeitbarkeit |
SUS304 | Drahterodieren, Senkerodieren | Korrosionsbeständig und für detaillierte leitfähige Bauteile geeignet | Häufige Wahl für Präzisionsbauteile, die anspruchsvollen Umgebungsbedingungen ausgesetzt sind |
45# Stahl | Drahterodieren, Senkerodieren | Praktisches Material für Wellen, Zahnräder und mechanische Bauteile | Weit verbreitet für EDM-Anwendungen mit Struktur- und Werkzeugmerkmalen |
Messing H59 | Drahterodieren, Senkerodieren | Leitfähig und für ausgewählte Präzisionsbauteile geeignet | Hervorragende Schneideigenschaften und für die Präzisionsbearbeitung geeignet |
Oberflächenzustand und Nachbearbeitungsmöglichkeiten für EDM-Teile
Oberflächenveredelungen | Geeignete Materialien | Zweck |
|---|
Eloxieren | Aluminium | Verbessert die Korrosionsbeständigkeit, erhöht die Verschleißfestigkeit und optimiert das Erscheinungsbild der Oberfläche |
Bürsten | Aluminium, Edelstahl, 45#-Stahl | Erzeugt eine gleichmäßigere Oberflächenstruktur und reduziert die Sichtbarkeit kleiner Oberflächenspuren |
Lasermarkierung | Aluminium, Edelstahl, 45#-Stahl | Ermöglicht dauerhafte Kennzeichnungen, Rückverfolgbarkeit oder Markenmarkierungen |
Strahlen mit Glasperlen | Aluminium, Edelstahl, 45#-Stahl, Messing H59 | Entfernt Oberflächenrückstände, erzeugt ein gleichmäßigeres mattes Finish und verbessert die optische Einheitlichkeit |
Leitfähiges Eloxieren | Aluminium | Bietet Korrosionsschutz und erhält gleichzeitig die elektrische Leitfähigkeit ausgewählter Oberflächen |
Harteloxieren | Aluminium | Verbessert Verschleißfestigkeit, Oberflächenhärte und Haltbarkeit bei anspruchsvollen Anwendungen |
Schwärzen | 45# Stahl | Verbessert die Korrosionsbeständigkeit und erzeugt eine dunkle Schutzschicht |
Spiegelpolieren | Messing H59 | Erzeugt eine glatte, reflektierende Oberfläche und verbessert das optische Erscheinungsbild |
Passivierung | Messing H59 | Verbessert die Korrosionsbeständigkeit durch Verringerung der Oberflächenreaktivität, während Abmessungen und Erscheinungsbild des Bauteils erhalten bleiben |
Typische Anwendungen der EDM-Bearbeitung
 Präzisionsgeschnittene Teile und Profilbauteile
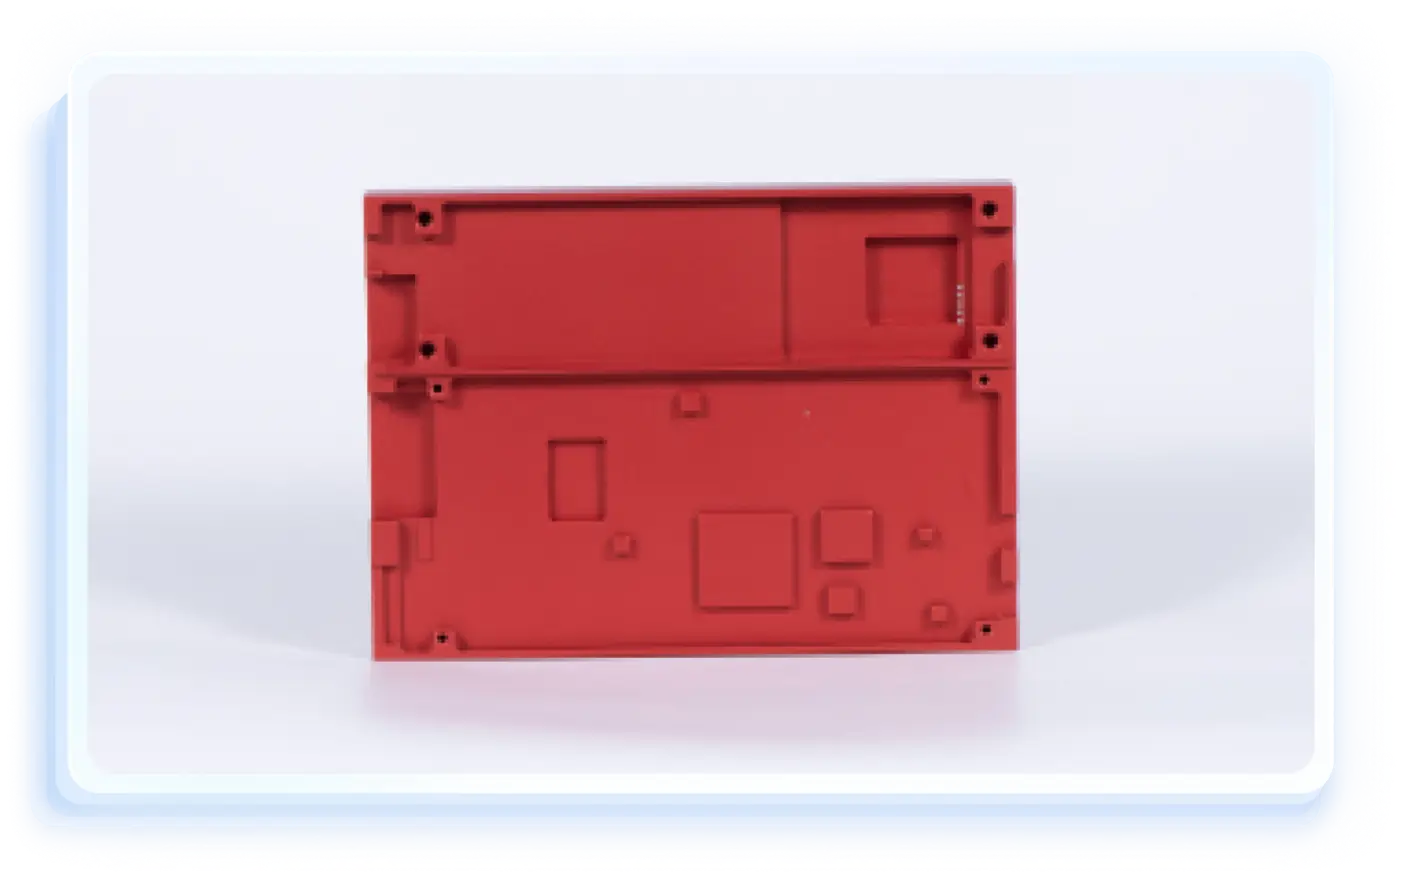
EDM wird auch für präzisionsgeschnittene Teile und Profilplatten eingesetzt, die kontrollierte Kanten, präzise Konturen und eine hohe Maßhaltigkeit erfordern.
 Formenbau-Komponenten
 Industrielle Präzisionsbauteile
FAQs zu den EDM-Bearbeitungsmöglichkeiten
Was ist EDM?
Wie funktioniert EDM?
Was ist der Unterschied zwischen Drahterodieren und Senkerodieren?
Welche Materialien können mit EDM bearbeitet werden?
Welche Merkmale eignen sich besonders für EDM?
Wann wird EDM gegenüber konventioneller Bearbeitung bevorzugt?
Leitfäden zum Funkenerodieren (EDM)
Senkerodieren: Verfahren, Möglichkeiten und Einsatzbereiche
20. Apr. 2026
EDM-Bohrerodieren vs. konventionelles Bohren: Präzision und Anwendungsfälle im Vergleich
24. Juli 2025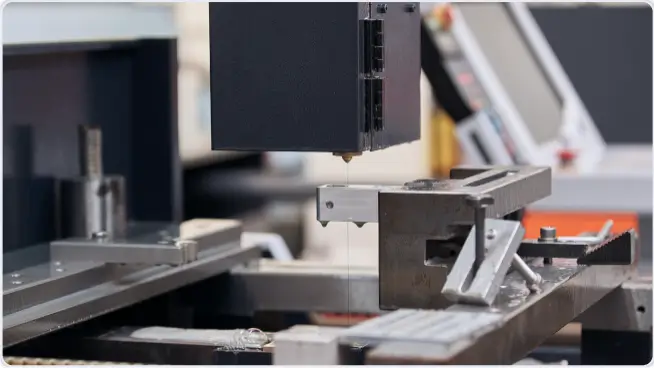
So funktioniert Drahterodieren: Kompletter Leitfaden zum präzisen CNC-Drahtschneiden
20. Juli 2025