壓克力拋光指南:如何達到清晰、光滑的壓克力表面
1 分鐘
- 什麼是壓克力拋光
- 為何拋光對加工壓克力件至關重要
- 壓克力常見製造拋光方法
- 如何拋光壓克力
- 拋光後常見壓克力表面等級
- 常見問題:壓克力破裂與預防
- DIY vs 機器 vs CNC:該如何選?
- JLCCNC的壓克力拋光與CNC加工
- 為什麼選擇 JLCCNC 的壓克力表面處理
- 常見問題 FAQ
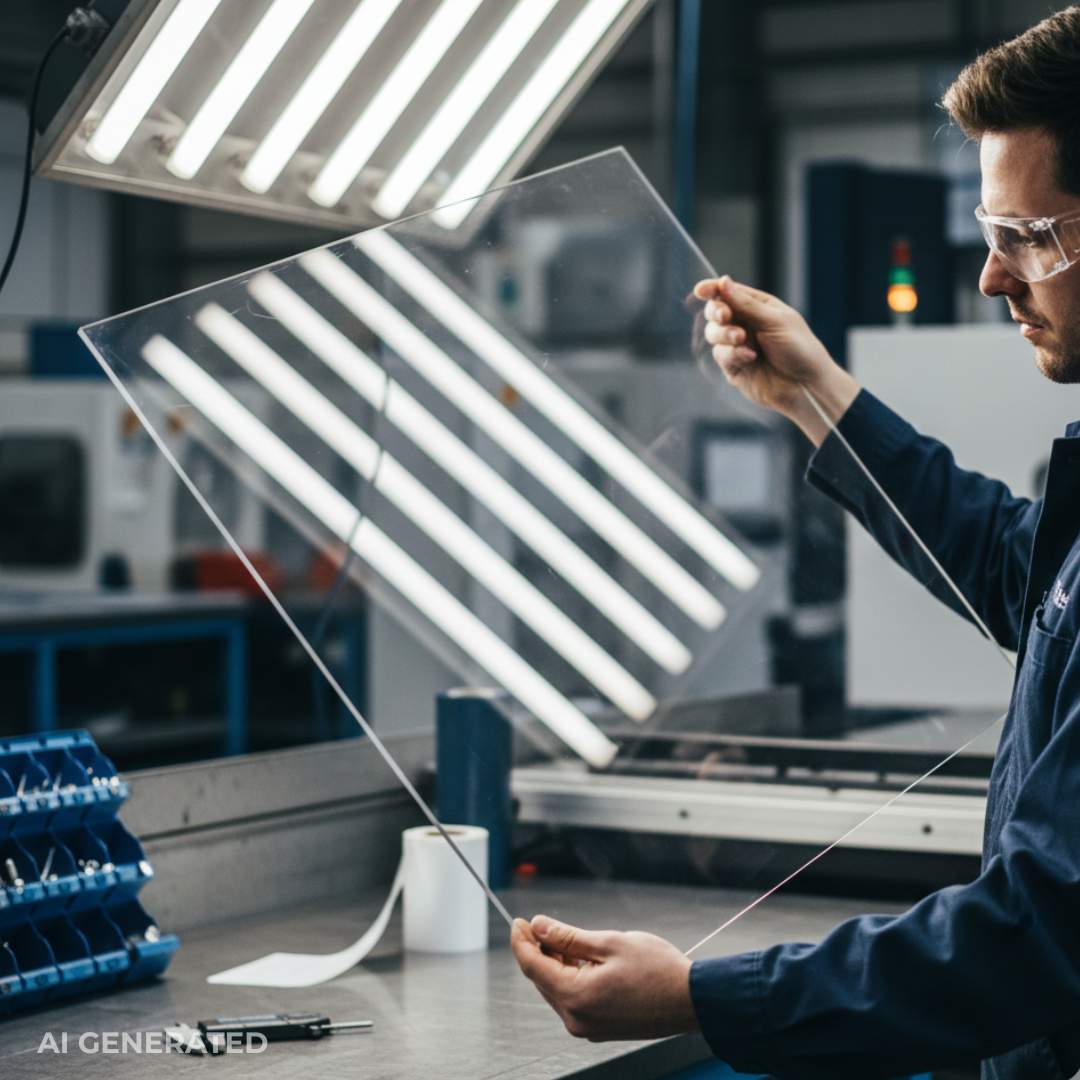
技術人員在工廠燈光下檢查透明壓克力板,確認表面拋光品質。
壓克力拋光是一項關鍵的表面處理製程,用於提升CNC加工壓克力(PMMA)零件的透明度、外觀與性能。從簡單的手工拋光到機器拋光,再到工業級CNC壓克力拋光,不同方法會產生截然不同的表面光潔度、一致性,以及諸如蓄熱與龜裂等風險。本指南說明何謂壓克力拋光、為何拋光對加工件至關重要、常見拋光方法、CNC加工最佳實務,以及何時將CNC拋光外包才能最可靠地達到量產品質。
這正是JLCCNC的優勢所在。憑藉量產級CNC加工、受控的拋光流程,以及處理光學與外觀級壓克力零件的經驗,JLCCNC排除了常導致霧化、應力痕或邊緣破裂的猜測。無需反覆試錯拋光,即可獲得與工程與視覺要求一致且穩定的表面品質。
什麼是壓克力拋光
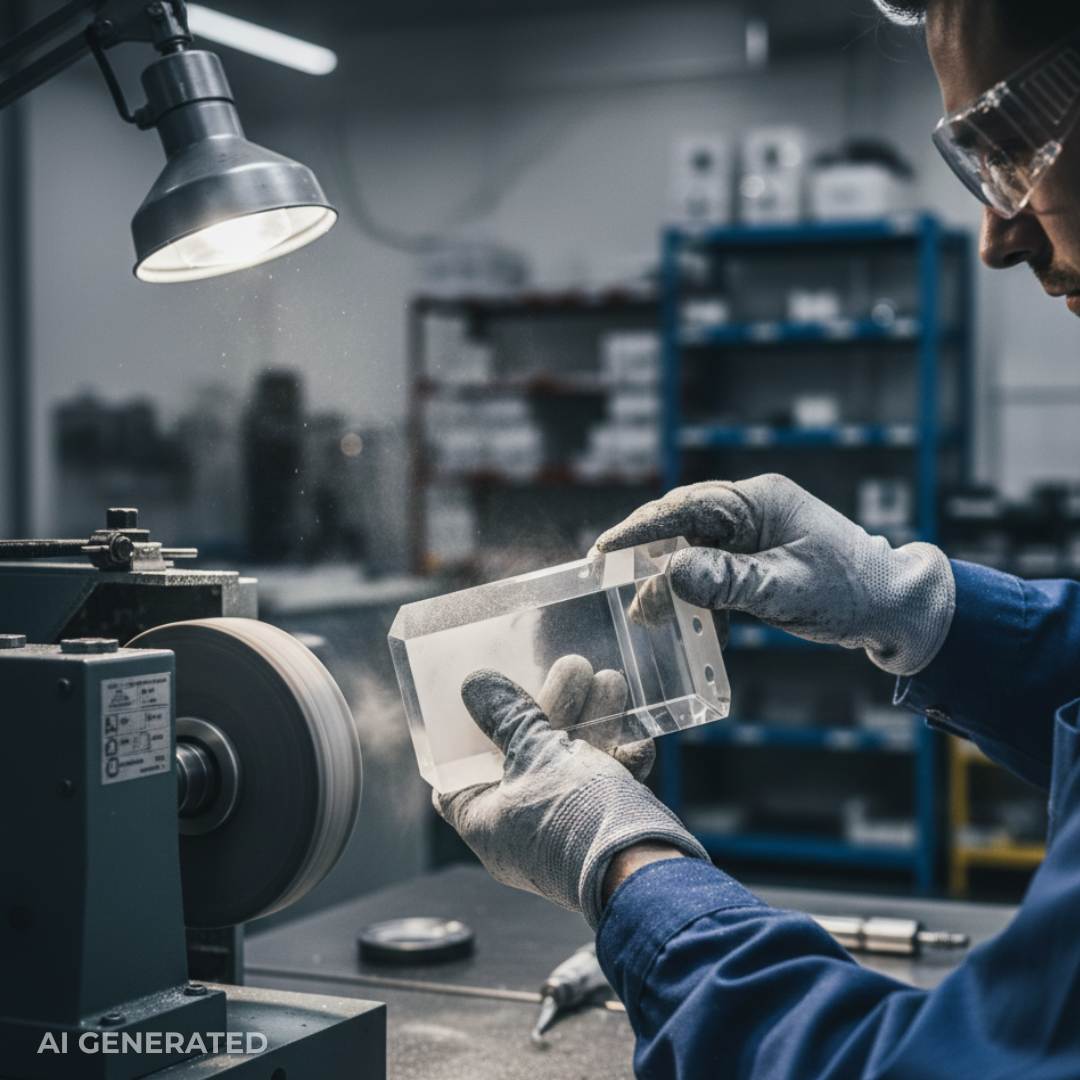
工廠作業員對CNC加工後的壓克力件進行拋光,以提高透明度與表面品質。
CNC加工PMMA必然會留下表面霧氣、微脊與刀紋,破壞材料原有的透明度。拋光正是解決此問題的關鍵,透過物理方式將微觀峰谷整平,使光線得以無散射地穿透,讓零件從原始的「銑削」外觀升級為真正的光學級透明度。
除了視覺效果,乾淨的壓克力拋光還能透過消除邊緣應力集中點,提升零件的結構完整性。然而,技術門檻極高:壓克力對熱負載極為敏感。施壓過大或摩擦速度錯誤,零件會瞬間「龜裂」(微裂)或泛白。要在CNC加工後的PMMA上獲得玻璃般的光澤,不只是拋光輪的問題,更需對該聚合物如何承受摩擦與熱有高度掌控。
為何拋光對加工壓克力件至關重要
技術人員檢查CNC加工壓克力邊緣,確認是否需要拋光以提升透明度與強度。
生產現場展示多種壓克力拋光方法,包括手工、機器與CNC拋光工作站。
若放任PMMA表面的微溝槽與殘留應力不處理,不只是「霧化」問題,更會使零件易於提早破裂與光學變形。
透明壓克力的表面品質與光學清晰度
透明壓克力要發揮功能,表面必須均勻到足以防止光散射。即使最細的刀痕也會成為微小稜鏡造成霧氣。拋光將微觀峰谷整平,去除散射,使光線精確穿透。這是導光板、透鏡或檢視窗等應用的成敗關鍵,即使極小變形也會毀掉零件效用。
除了物理層面,一致性也是問題。兩個零件可能紙上達到相同尺寸公差,但若缺乏標準化壓克力拋光,外觀會完全不同。拋光彌補了這道鴻溝,確保每個單元都具高階、消費級的完成面。
機械應力與壓克力破裂風險
每個邊緣與刀具接觸點都是潛在失效區。加工本質上會「撞傷」材料,產生局部應力集中。當零件進入實際環境,面對振動、溫差或化學接觸,這些微缺陷會變成全面裂縫。受控拋光能有效「鈍化」這些起裂點,使表面平滑並均勻分散負載,主動阻止「龜裂」產生,大幅延長功能性壓克力組件壽命。
壓克力常見製造拋光方法
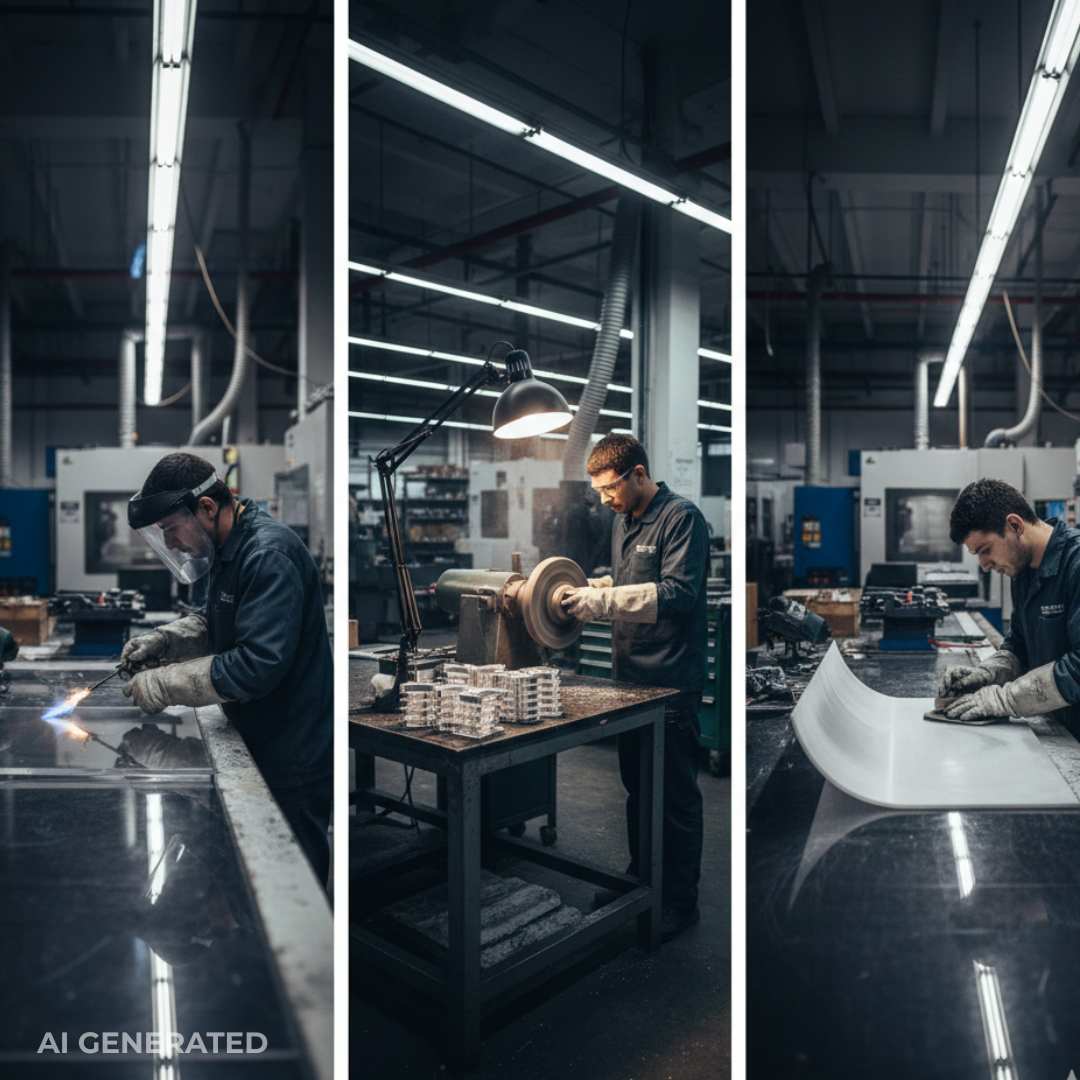
生產現場展示火焰拋光、機器拋光與手工打磨等壓克力拋光工站。
選擇合適拋光方法,通常取決於零件幾何與可容忍的「缺陷風險」之間的平衡。
手工 vs. 機器拋光
手工拋光適合局部修補或一次性原型,操作者可手感表面,但再現性極差。機器拋光(使用軌道或輪式站)解決速度問題,但較為激進;若未監控表面溫度,會留下「燒痕」或熔膠拖痕,毀掉透明度。
量產級CNC拋光
對於光學元件或高可見度外殼,自動化CNC壓克力拋光是黃金標準。鎖定刀具路徑與進給率,可保持摩擦熱低且結果可預測,是達到一致表面粗糙度目標最可靠的方法。
高風險選項
火焰與溶劑蒸氣拋光視覺效果驚人,因為它們熔化表面「重流」刮痕,但極難掌控。熱衝擊常導致內應力與延遲破裂(龜裂),因此應僅限於裝飾邊緣,而非承載件。
如何拋光壓克力
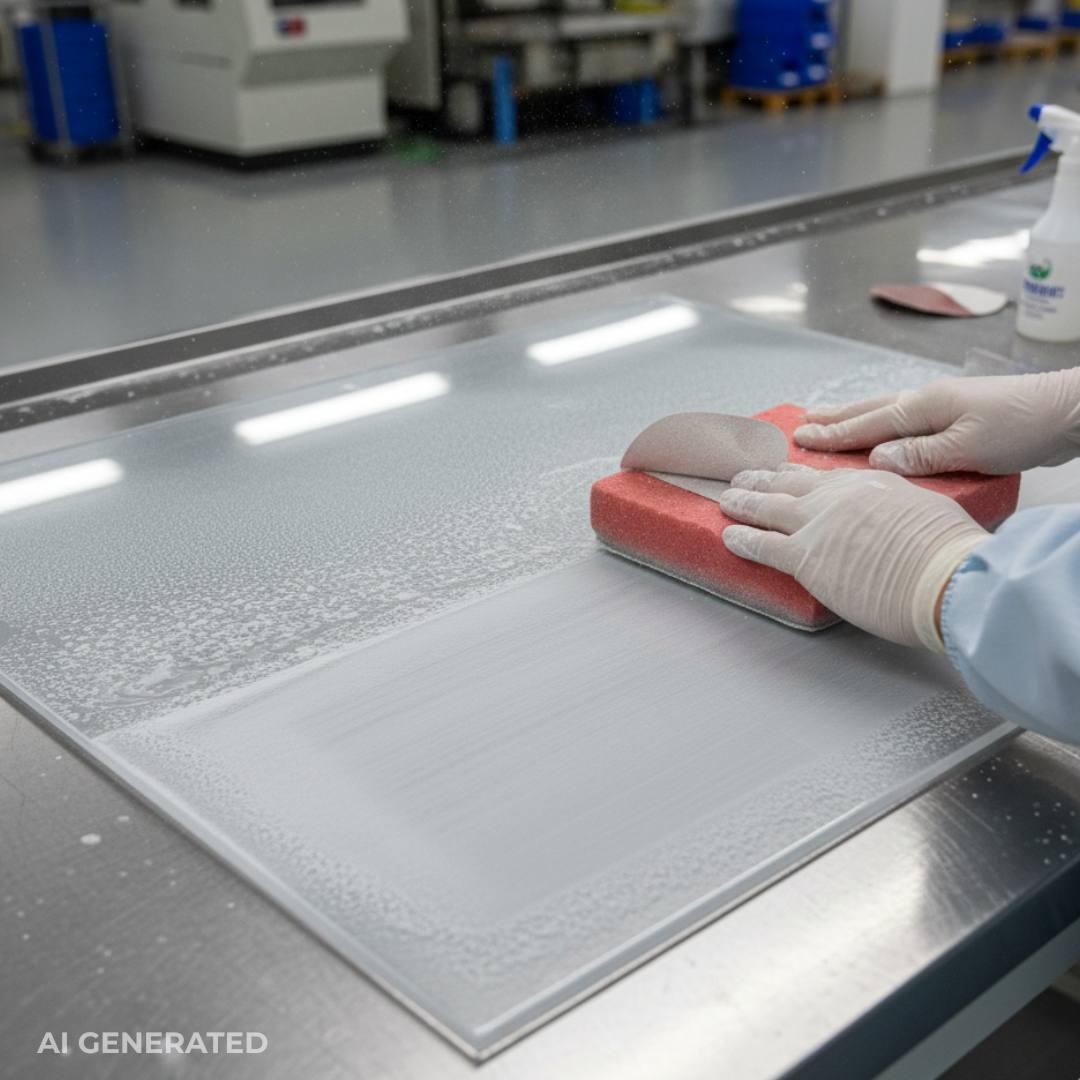
俯視圖:逐步使用越來越細的砂紙打磨壓克力板。
要達到量產級表面,重點不是更用力擦,而是控熱與「砂紙紀律」。
建立基準:接觸零件前,需有明確的檢驗標準。過度拋光不僅浪費時間,更會導致零件翹曲或微裂。
預處理與漸進研磨:拋光無法消除深溝。先清除加工油與碎屑,再循序漸進使用砂紙。訣竅是確保每道更細的砂紙完全取代前一道刮痕。跳級或直接用高速拋光膏,通常只是把缺陷「藏」在霧層下,之後又會浮現。
最終清潔與保護:表面達到最終透明度後,需立即清除殘留。拋光後的壓克力極易留下指紋與微刮,若需運輸,必須使用保護膜或專用包材。
這正是JLCCNC的價值所在。與其加工後再猜拋光步驟,JLCCNC將壓克力表面處理視為加工流程的一環,刀具路徑、應力控制與拋光參數同步規劃。結果是更少破裂、更少重工,表面品質可預測。
若關心成本:JLCCNC基礎CNC加工件最低僅需1美元起,拋光選項報價透明,無來回議價,無隱藏「表面處理驚喜」。
上傳檔案,選擇壓克力,幾分鐘內即可看到加工+拋光價格,再決定是否下單。
拋光後常見壓克力表面等級
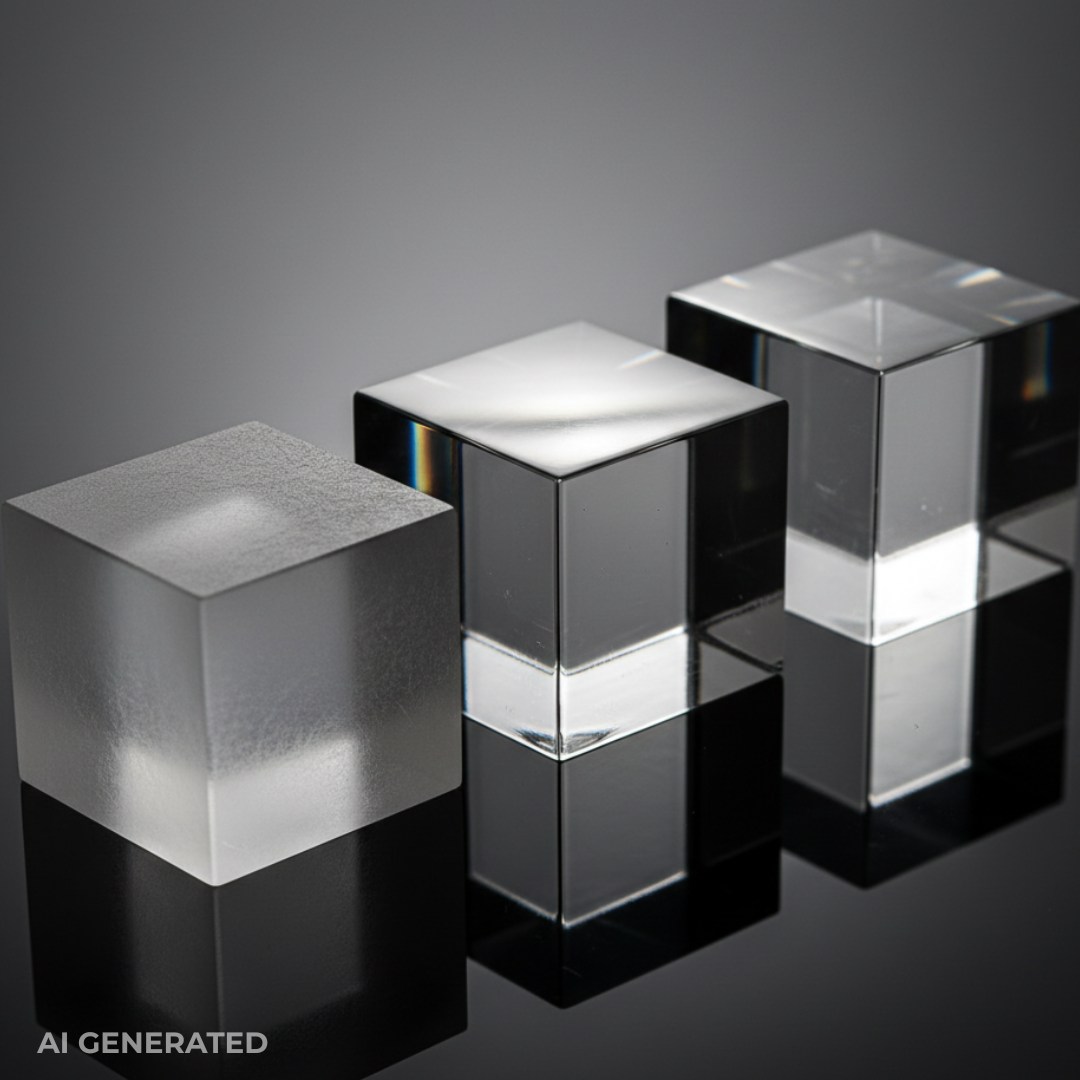
三個壓克力方塊展示不同拋光效果:霧面、亮面與光學純淨。
表面等級概覽與規格指南
| 壓克力表面等級 | 視覺外觀 | 典型表面品質 | 達成方式 | 常見應用 | 檢驗/規格方法 |
| 亮面 | 具深度光澤,強光下可能見微霧 | 平滑,但強光下仍有微霧 | 細砂紙+機器或手工拋光 | 外殼、顯示板、裝飾件 | 受控光源下目視 |
| 透明 | 低霧度,可透視文字 | 散射極低,表面均勻 | 漸進砂紙+受控拋光 | 視窗、燈罩、防護板 | 目視+功能透明度檢查 |
| 光學純淨 | 近玻璃級清晰度,變形極小 | 極低表面粗糙度,極平滑 | CNC壓克力拋光或嚴格控管流程 | 透鏡、光學窗、精密外殼 | 光學檢測、Ra量測、變形測試 |
影響可達表面等級的因素
| 因素 | 對最終表面的影響 |
| 初始加工品質 | 深刀痕限制可達透明度並增加拋光時間 |
| 壓克力等級(PMMA類型) | 鑄造壓克力比擠出壓克力更易拋光 |
| 拋光方法 | 手工與機器一致性不同;機器拋光再現性最佳 |
| 熱控制 | 過熱導致霧化、拖痕或內應力 |
| 零件幾何 | 銳角與薄壁較難無缺陷拋光 |
| 檢驗標準 | 未定義標準易導致過拋或欠拋 |
常見問題:壓克力破裂與預防
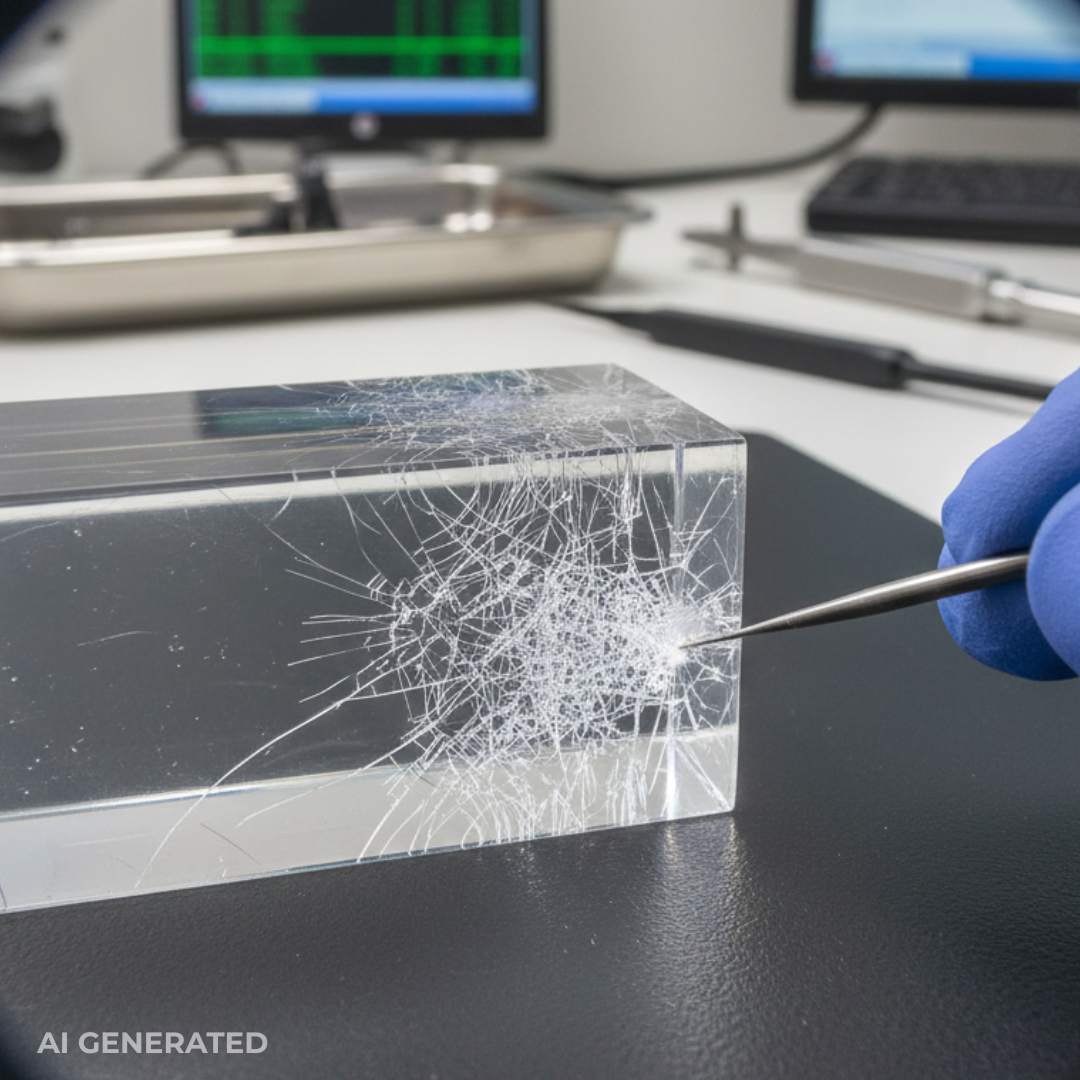
顯微鏡檢查拋光中的應力裂紋,以識別缺陷。
拋光中出現的破裂、龜裂、霧化、燒痕,多因過熱、加工殘留應力、過激材料移除、化學接觸及流程控管不良。CNC量產需透過控壓、妥善前置、熱管理與拋光前的可製造性設計(DFM)決策來預防。
破裂與龜裂
壓克力破裂與龜裂屬應力相關失效。PMMA不像金屬可塑性變形,一旦內應力超過極限即斷裂。
常見原因
● 拋光時局部過熱
● 殘留加工應力(尤其刀具磨損或高轉速)
● 溶劑接觸(清潔劑、蒸氣拋光殘留)
● 銳角內圓或薄壁區域
拋光後才出現的原因
拋光不會創造應力,而是釋放應力。移除表面材料後,被困應力釋放,使微裂紋或龜裂在數小時或數天後顯現。
最佳實務
● CNC加工後進行退火以消除應力
● 避免對高應力件使用激進火焰或蒸氣拋光
● 設計時內角做圓角
● 控制拋光溫度與停留時間
霧化、旋紋與燒痕
這些缺陷屬表面能量與熱管理問題。
霧化
● 表面微熔造成
● 多因轉速、壓力過高或跳砂
旋紋
● 研磨漸進不均造成
● 常見於砂紙直接跳至拋光
燒痕
● 呈現為泛黃或霧斑
● 局部過熱所致
最佳實務
● 循序漸進,不跳砂
● 最終拋光降低轉速
● 保持拋光輪清潔與良好狀態
● 道次間留冷卻時間
污染與再刮傷
壓克力表面極易刮傷,即使「乾淨」處理也一樣。
典型來源
● 拋光墊髒污
● 殘留磨粒
● 拋光後處理或包裝不當
最佳實務
● 各道次墊片分開使用
● 換砂紙時徹底沖洗
● 使用無塵手套與非研磨包裝膜
預防檢查表:流程控制與DFM要點
✔ 應力消除加工策略
✔ 定義完成目標(亮面 vs 光學純淨)
✔ 控制拋光速度與壓力
✔ 拋光時監控熱量
✔ 內角倒圓與均勻壁厚
✔ 最終拋光後無塵室等級處理
DIY vs 機器 vs CNC:該如何選?
DIY、機器拋光與CNC拋光在可達表面、一致性、破裂風險與擴展性上差異顯著。選擇依據零件幾何、數量、公差要求,以及表面品質是裝飾性或功能性而定。
壓克力拋光方法比較表
| 方法 | 表面效果 | 一致性 | 破裂風險 | 適用情境 |
| DIY/手工 | 亮面至半透 | 低 | 高 | 原型、一次性外觀件 |
| 機器拋光 | 透至高光 | 中 | 中 | 小批量、簡單幾何 |
| CNC拋光 | 透至光學純淨 | 高 | 低 | 量產、嚴公差、光學件 |
決策流程:選擇合適壓克力拋光法
先問:需要何種表面?
● 僅裝飾亮面?
→ 少量、簡單幾何
→ DIY或機器拋光
● 需透明?
→ 中量
→ 受控機器拋光
● 需光學純淨或嚴公差?
→ 量產
→ CNC拋光
再問:零件幾何
● 平面、厚壁、易觸及 → 機器拋光可行
● 薄壁、口袋、內部特徵 → 優先CNC拋光
最終篩選:風險承受度
● 可接受外觀失效 → DIY/機器
● 不可接受破裂、霧化、變形 → CNC拋光
何時外包CNC拋光
以下情況適合外包:
● 光學清晰度屬功能需求而非裝飾
● 零件具嚴格尺寸公差
● 數量超出手動可控範圍
● 重工成本高於拋光成本
● 一致性重於速度
對量產級壓克力件,CNC拋光不只是表面處理,更是流程控制決策。
JLCCNC的壓克力拋光與CNC加工
JLCCNC提供從CNC加工到拋光的一條龍服務,嚴格控制加工參數、應力管理與後處理流程,使透明壓克力(PMMA)件在不破裂、不霧化、不變形的前提下,穩定達到裝飾、透明或光學純淨等級。
拋光前,JLCCNC先聚焦壓克力如何被加工:刀具、主軸轉速、切屑負載與切削策略,皆優化以最小化內應力。因為拋光無法修復不良加工,只會暴露問題。將加工與拋光視為連續流程,可避免量產後期才出現的失效模式。
CNC加工與拋光能力
JLCCNC支援從早期原型到量產的壓克力件,拋光流程依幾何、公差與表面目標匹配。
CNC加工能力
● 高速CNC銑削PMMA與工程塑膠
● 低應力刀徑,適用透明與光學應用
● 拋光前嚴格公差控制
● 幾何導向DFM審查(邊緣、壁厚、內特徵)
壓克力拋光能力
● 受控機器拋光,均勻透明表面
● CNC拋光,量產級再現性
● 多道研磨漸進(不跳砂)
● 熱管理拋光,避免霧化、燒痕、龜裂
● 定義表面目標(亮面/透明/光學純淨)
拋光參數——壓力、速度、停留時間——皆標準化,非即興發揮。這確保批次間表面品質一致,而非「一件好一件壞」。
為什麼選擇 JLCCNC 的壓克力表面處理
壓克力拋光之所以經常失敗,是因為它往往被視為外觀裝飾的事後補救。JLCCNC 則將其視為一項「工程受控程序」。
JLCCNC 的獨到之處
- 加工與拋光是同步規劃,而非各行其事
- 應力緩解在拋光前即已完成,而非等到裂紋出現才處理
- 表面處理等級是經過檢測,而非憑空假設
- 量產重現性比單一零件的外觀更為重要
針對用於外蓋、機殼、導光件或顯示零件的透明壓克力組件,這種方法能有效減少報廢、重工與不可預測的失效,在大規模量產時尤為顯著。
常見問題 FAQ
壓克力在 CNC 加工後可以拋光嗎?
是的。事實上,在 CNC 加工後進行壓克力拋光是標準做法。關鍵在於確保低應力加工,並在拋光開始前進行正確的表面預處理。
哪種拋光劑最適合壓克力?
沒有所謂「最好的」拋光劑。結果更多取決於磨料遞進程序、熱量控制與技術,而非單純的拋光化合物。工業製程依賴分段磨料程序,而非單一步驟的解決方案。
機械拋光會導致壓克力裂開嗎?
機械拋光本身不會導致裂開。裂紋通常發生在存在內應力、過熱或材料切削過猛的情況下。受控的機械或 CNC 拋光能將此風險降至最低。
透明壓克力可以達到什麼樣的表面精度?
視幾何形狀與厚度而定,表面處理等級可從高光澤的外觀級清晰度,到近乎光學級的透明度。應在事前定義可達成的精度目標。
可以拋光內部結構或複雜幾何形狀嗎?
外表面最容易預測結果。內部結構、深口袋孔或窄道可能需要設計上的調整,或採用替代的表面處理策略,以達成均勻的效果。
火焰拋光 vs 機械拋光:哪種更適合生產?
火焰拋光雖然快速,但其過程不可控,且容易產生應力與裂紋。機械或 CNC
持續學習
什麼是表面粗糙度值
表面粗糙度值是衡量加工零件表面不規則與偏差程度的指標,定義為粗糙度輪廓相對於平均線的偏差算術平均值。表面粗糙度值通常以微米(μm)或微英寸(μin)表示。 表面粗糙度對工件有何影響? 工件的表面粗糙度會顯著影響其性能、功能與耐用性。以下為表面粗糙度對工件的一些影響: 1.摩擦與磨損:粗糙表面會增加兩配合面之間的摩擦與磨損,導致工件提前失效;相反地,光滑表面可降低摩擦與磨損,提升性能並延長壽命。 2.腐蝕:粗糙表面可能形成凹陷,積聚濕氣或其他腐蝕性物質,加速工件腐蝕;光滑表面有助於減少這些凹陷,降低腐蝕風險。 3.潤滑:粗糙表面會阻礙潤滑劑的均勻分布,導致摩擦、熱量與磨損增加;光滑表面則有助於潤滑劑分布,提升性能並減少磨損。 4.表面接合:粗糙表面可能妨礙膠黏劑、塗層或油漆的適當接合,導致附著力差與耐用性降低;光滑表面則能促進良好接合,提高這些處理的效果。 5.外觀:表面粗糙度亦會影響工件的外觀,改變表面光潔度與產品外觀。更光滑的表面能提升整體外觀與 perceived 品質。 不同加工方法可達到的表面粗糙度 不同加工方法所達到的表面粗糙度會因材料種類、切削參數、刀具及其他因素而異。以下為常見加工方......
如何選擇雷射打標與 UV 印刷?
在 CNC 加工服務中選擇雷射標記還是 UV 印刷,取決於多種因素,包括專案的具體需求。以下是一些考量要點,幫助您做出明智的決定: (左:雷射標記/右:UV 印刷) 材料相容性: 雷射標記:適用於多種材料,包括金屬、塑膠、陶瓷等,精度高,適合細緻標記。 UV 印刷:適用於塑膠、金屬、玻璃、陶瓷、木材及塗層表面等多種材料,可呈現鮮豔的全彩圖像,非常適合標誌、文字與細緻設計。 耐久性與抗性: 雷射標記:通常更耐磨損、化學品與環境因素,標記多為永久性。 UV 印刷:具備良好耐久性,附著力強,抗褪色、抗刮與防潮。然而與雷射標記相比,在重度磨損、強烈化學品或長期戶外曝曬下可能較不持久(除非加保護塗層)。 精度與細節: 雷射標記:精度高,可製作精細圖案與小型標記,適合序號、標誌或條碼。 UV 印刷:提供高解析度印刷,邊緣銳利、細節豐富,適合小字、標誌與複雜圖形。然而與雷射標記相比,在極精細的微標記或極小條碼上精度可能略低。 速度與效率: 雷射標記:通常比網版印刷快,尤其適合中小批量生產。非接觸式製程有助於提高效率。 UV 印刷:在中小批量、全彩設計上通常快速且高效。UV 即時固化無需乾燥時間,可縮短交期並順暢......
CNC 加工表面粗糙度:實用指南
為什麼表面粗糙度在 CNC 加工中如此重要? 當我們談到 CNC 加工時,精度不僅僅是指達到正確的尺寸,還包括表面的觸感與性能。表面粗糙度描述了加工表面上殘留的細微不規則性,它直接影響零件在實際應用中的表現。 那麼,什麼是表面粗糙度?簡單來說,它是切削過程中產生的微小峰谷的測量值。雖然肉眼可能看起來光滑,但這些微觀缺陷決定了軸承中軸的滑動方式,或密封件在高壓下是否會洩漏。 不良的加工表面光潔度可能帶來重大問題:更高的摩擦力、過早磨損、密封性能差,甚至在某些情況下導致產品完全失效。更別提成本了,修正不良表面通常需要額外的拋光、研磨或返工。在航空航太或醫療設備等高精度行業中,這意味著金錢和時間的損失。因此,製造商以及像我們這樣的加工夥伴(JLCCNC),從第一刀開始就高度重視表面品質。 了解表面粗糙度參數 工程師不會用「光滑」或「亮麗」這類模糊的詞來衡量表面品質,而是依賴定義明確的參數,最常見的是 Ra 和 Rz。 Ra(粗糙度平均值):Ra 是測量表面上所有偏離平均線的算術平均值。可以把它想成「平均粗糙度」值。它在工程圖紙中被廣泛使用,因為能為不同零件提供一致且可比較的數據。 Rz(平均粗糙度深度)......
什麼是去毛刺?去毛刺工具與去毛刺機終極指南
機加工零件可能看起來已經完成,但在切割後通常仍會留下銳邊與凸起材料。這些缺陷稱為毛邊。去毛邊是一種製造工藝,用於移除它們,使零件達到最終可用狀態。毛邊看似微不足道,卻可能帶來大麻煩。 工業輸送帶式表面處理機上的金屬零件在去毛邊前後 去毛邊是一種製造精整工藝,用於去除機加工零件上不需要的銳邊或凸起材料(毛邊),以確保安全、尺寸精度與可靠裝配。 選擇合適的去毛邊方法取決於您的生產批量、公差與零件幾何形狀。本指南將幫助您了解什麼是去毛邊,比較去毛邊工具與設備,甚至不同材料的去毛邊方式,並協助您判斷應該購買設備還是外包給 JLCCNC 這樣的公司。 什麼是去毛邊? 去毛邊是一種精整工藝,用於移除機加工後殘留的小塊多餘材料(毛邊)。 其主要目的是在裝配或後續工序前,提高零件的安全性、尺寸精度與功能可靠性。 自動化刷式去毛邊與金屬零件表面精整 去毛邊的定義與目的 去毛邊是移除機加工零件上銳邊、鬆散材料與不需要凸起的工藝。 其主要目的是確保尺寸精度、安全搬運與後續裝配的可靠性能。實際上,去毛邊是將機加工零件轉變為可用成品的最後一步。 毛邊有哪些類型? 「毛邊」是一個通用術語,描述製造過程中因材料變形、撕裂或熱效......
CNC 加工零件的 EMI/RFI 屏蔽:方法、材料與導電表面處理
CNC 加工零件中的 EMI/RFI 屏蔽是指利用導電材料、表面處理與外殼設計來阻擋、吸收或重新導向電磁干擾,確保敏感電子系統的穩定性能。不同於鈑金或塑膠成型外殼,CNC 加工零件因更緊的公差、複雜幾何形狀與精密接地需求,必須採用客製化的屏蔽方案。 電子系統日益小型化、高速化與高靈敏度,控制電磁干擾(EMI)與射頻干擾(RFI)不僅愈發重要,也成為設計階段就必須考量的要素。 這些零件可能以外殼、箱體、連接器或結構件的形式被 CNC 加工出來,必須能阻擋、吸收或重新導向電磁能量。與鈑金或成型塑膠件不同,CNC 加工零件通常需要獨特的 EMI/RFI 屏蔽設計,取決於其幾何形狀、材料選擇、表面處理與接地設計。 CNC 加工零件的 EMI/RFI 屏蔽:方法、材料與導電表面處理 [AI-GENERATED] 本完整指南說明: ● 什麼是 EMI 與 RFI 屏蔽,其工作原理為何? ● 為何 CNC 加工零件必須採用客製化屏蔽方法。 ● CNC 機台中最常見的屏蔽技術。 ● 導電表面處理對屏蔽的影響。 ● 利用 CNC 零件設計最大化 EMI 效果。 ● JLCCNC 整合 EMI 屏蔽與 CNC 加工的......
壓克力拋光指南:如何達到清晰、光滑的壓克力表面
技術人員在工廠燈光下檢查透明壓克力板,確認表面拋光品質。 壓克力拋光是一項關鍵的表面處理製程,用於提升CNC加工壓克力(PMMA)零件的透明度、外觀與性能。從簡單的手工拋光到機器拋光,再到工業級CNC壓克力拋光,不同方法會產生截然不同的表面光潔度、一致性,以及諸如蓄熱與龜裂等風險。本指南說明何謂壓克力拋光、為何拋光對加工件至關重要、常見拋光方法、CNC加工最佳實務,以及何時將CNC拋光外包才能最可靠地達到量產品質。 這正是JLCCNC的優勢所在。憑藉量產級CNC加工、受控的拋光流程,以及處理光學與外觀級壓克力零件的經驗,JLCCNC排除了常導致霧化、應力痕或邊緣破裂的猜測。無需反覆試錯拋光,即可獲得與工程與視覺要求一致且穩定的表面品質。 什麼是壓克力拋光 工廠作業員對CNC加工後的壓克力件進行拋光,以提高透明度與表面品質。 CNC加工PMMA必然會留下表面霧氣、微脊與刀紋,破壞材料原有的透明度。拋光正是解決此問題的關鍵,透過物理方式將微觀峰谷整平,使光線得以無散射地穿透,讓零件從原始的「銑削」外觀升級為真正的光學級透明度。 除了視覺效果,乾淨的壓克力拋光還能透過消除邊緣應力集中點,提升零件的結構完......