製造性を考慮した設計(DFM)とは?基本原則、設計ガイドライン、コスト削減手法
2 min
- 製造性を考慮した設計(DFM)とは
- DFMが重要な理由
- DFMによる製造コストの削減
- DFMの基本原則
- 製造工程別のDFM検討事項
- DFMにおける材料選定
- 製造コストを増加させる一般的な設計形体
- DFMのまとめ
- DFMに関するFAQ
DFMの要点
- 製造性を考慮した設計(DFM)とは、より容易に、短期間かつ低コストで製造できるように製品を設計するプロセスです。
- 適切なDFM設計は、部品が製造現場へ移行するよりもはるかに前の段階で、生産コストを削減します。
- 製造コストの大部分は、生産工程ではなく設計段階で決まります。
- 実績のあるDFMガイドラインに従うことで、加工時間、材料廃棄、工具の複雑化、組立上の問題を低減できます。
- 効果的なDFMは、製品品質を向上させ、リードタイムと生産リスクを低減します。
- わずかな設計変更によって後工程で発生する多額の製造コストを回避できるため、DFMは投資対効果の高いエンジニアリング活動の1つです。
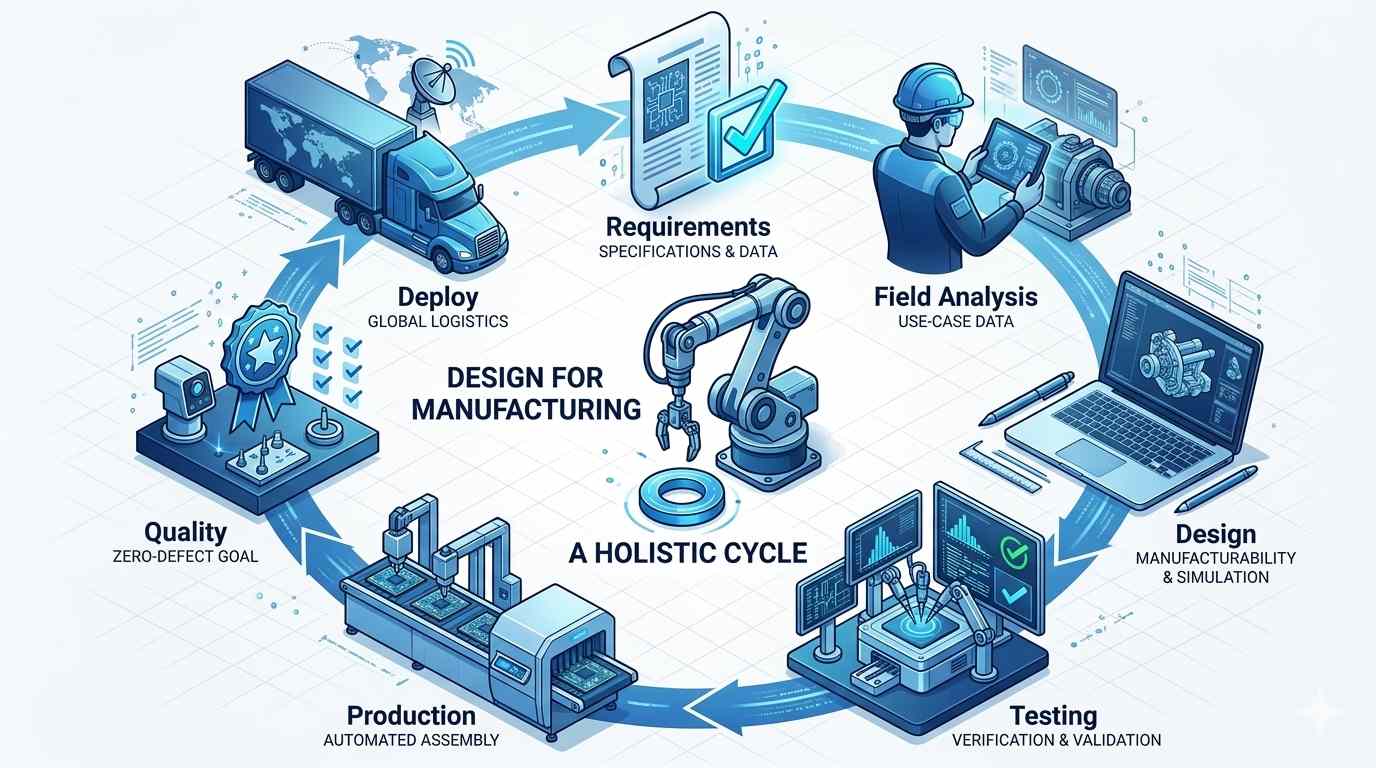
(AI生成)DFMのワークフローと生産サイクル
画面上では完璧に見えるCADモデルを見積もりに出したところ、予算の3倍もの金額が提示されることがあります。その後、加工担当者から設計変更を求める連絡が相次ぎ、リードタイムは倍増し、CAD上では問題のなかった形体が生産現場で大きな障害となります。
DFMが重要なのはこのためです。シミュレーション結果だけで部品を評価することはできません。量産を想定し、現実的に加工できる設計である必要があります。性能面で完璧でも、製造コストが過大な設計は、実用的な設計とはいえません。
優れたDFMとは、設計の初期段階から工作機械による加工を考慮することです。形状上のボトルネックを早期に発見すれば、実現困難な公差や複雑な段取りに余分なコストをかけることなく、部品の機能と信頼性を維持できます。
製造性を考慮した設計(DFM)とは
製造性を考慮した設計(DFM)とは、要求性能と品質を維持しながら、より容易に、安定して、費用対効果の高い方法で製造できるように製品を設計するエンジニアリング手法です。
DFMでは、次のシンプルな問いを検討します。
「この製品は、実際の製造現場で効率的に生産できるか」
シミュレーションでは完全に機能する設計でも、実際には製造が困難で、時間やコストがかかる場合があります。DFMは、生産開始前にこのような問題を特定します。
適切な製造性設計では、工具、加工、生産を開始してから制約を発見するのではなく、製品開発段階で製造上の制約を考慮します。
設計者は、DFMを用いて次の項目を評価します。
- 材料選定
- 形体の複雑さ
- 製造工程
- 公差要件
- 組立要件
- 生産規模の拡張性
DFM設計の目的は、製品性能を妥協することではありません。
性能要件を満たしながら、可能な限り製造上の複雑さを低減することが目的です。
そのため、経験豊富なメーカーは、生産開始前にDFMレビューを実施します。多くの高コストな問題は、製造現場よりもCAD上の方がはるかに容易に修正できます。
DFMと組立性を考慮した設計(DFA)の違い
DFMとDFAは併用されることが多いものの、それぞれが解決する課題は異なります。
製造性を考慮した設計は、個々の部品を製造しやすくすることに重点を置きます。
組立性を考慮した設計(DFA)は、製品を組み立てやすくすることに重点を置きます。
例えば、次のような違いがあります。
内部形状を簡素化したCNC加工ハウジングは、加工時間を短縮できるため、適切なDFMガイドラインに沿った設計です。
締結部品を12個から4個に削減した製品は、組立時間を短縮できるため、DFAの原則に沿った設計です。
優れた製品では、この2つの手法が組み合わせて用いられます。
多くの組織では、この統合手法をDFMA(製造性・組立性を考慮した設計)と呼びます。
製造部門は、部品をどれだけ容易に生産できるかを重視します。
組立部門は、各部品をどれだけ容易に組み合わせられるかを重視します。
効果的なDFM設計では、その両方を考慮します。
DFMが重要な理由
製造コストに関する最も大きな誤解は、コストが購買部門や生産管理者によって決まるという考えです。
実際はそうではありません。
製造コストの大部分は、生産開始の数か月前に行われる設計上の判断によって決まります。
穴の位置。
公差指示。
材料の選定。
肉厚。
隅R。
一見わずかに思える各判断が、製造に必要な工数へ影響します。
多くの調査では、製品コストの大部分が、最初の試作品を製作する以前の設計段階で決定されることが示されています。
そのため、製造性を考慮した設計は収益性に大きな影響を与えます。
適切なDFMの原則を早期に適用することで、後工程での高コストな再設計、納期遅延、品質問題、生産上のボトルネックを防げます。
製品品質
優れた製造は、優れた設計から始まります。
品質問題の多くは、生産上の問題として現れる設計上の問題です。
すべての形体に不必要に厳しい公差を指定したアルミニウム加工部品を例に考えます。
加工自体は可能です。
しかし、工程ばらつきの管理は難しくなります。
検査も複雑になります。
不良率が上昇します。
コストも増加します。
より適切なDFM設計では、真に重要な寸法を特定し、重要度の低い要件の公差を緩和します。
その結果、ばらつきを抑え、総合的な品質を向上できることが多くあります。
確立されたDFMガイドラインに従うことで、生産ロット間の再現性も向上します。
製造しやすい部品ほど、安定して生産できます。
成熟した製造組織が、製品リリース前のDFMレビューへ重点的に取り組む理由の1つです。
生産効率
すべての製造工程には、それぞれ固有の制約があります。
| 製造工程 | 設計上の制約 | DFMに適した設計方法 | 製造上のメリット |
|---|---|---|---|
| CNC加工 | 工具アクセス要件 | 標準エンドミル径に適した内隅Rを使用し、深いポケットを減らし、不要なアンダーカットを避ける | サイクルタイムの短縮、工具コストの削減、加工性の向上 |
| 射出成形 | 抜き勾配の要件 | 適切な抜き勾配を設け、部品形状を簡素化する | 離型性の向上、金型摩耗の低減、不良の削減 |
| 板金加工 | 曲げ加工の制約 | 最小曲げ半径を考慮し、成形形体を簡素化する | 曲げ精度の向上、変形の低減、加工時間の短縮 |
| 積層造形(3Dプリント) | サポートと造形方向の制約 | 造形方向を最適化し、サポートを必要とする形体を最小限に抑える | サポート材の削減、造形時間の短縮、後処理の簡素化 |
| 製造工程共通のDFM原則 | 製造能力上の制約 | 選定した工程の長所と制約に合わせて形状を設計する | 生産の複雑さとコストを低減し、製造性を向上 |
製造リスク
不要な複雑さは、すべてリスクを高めます。
一般に、複雑な部品には次の項目が多くなります。
- 段取り要件
- 加工工程
- 検査工程
- 誤りが発生する機会
製造リスクは、不良品の発生だけではありません。
次のような問題も含まれます。
- 納期遅延
- 工具の破損
- サプライチェーン上の問題
- 歩留まりの低下
- 組立不良
DFM設計の主な目的の1つは、リスクの低減です。
実績のあるDFMガイドラインに従うことで、脆弱な形体、難しい工程、不要な生産上の課題が高コストな問題へ発展する前に取り除くことができます。
最適なDFM戦略では、予測可能性を重視します。
安定した製造工程は、品質、納期、コストの予測可能性につながります。
製造現場において、予測可能性は非常に大きな価値を持ちます。
DFMによる製造コストの削減
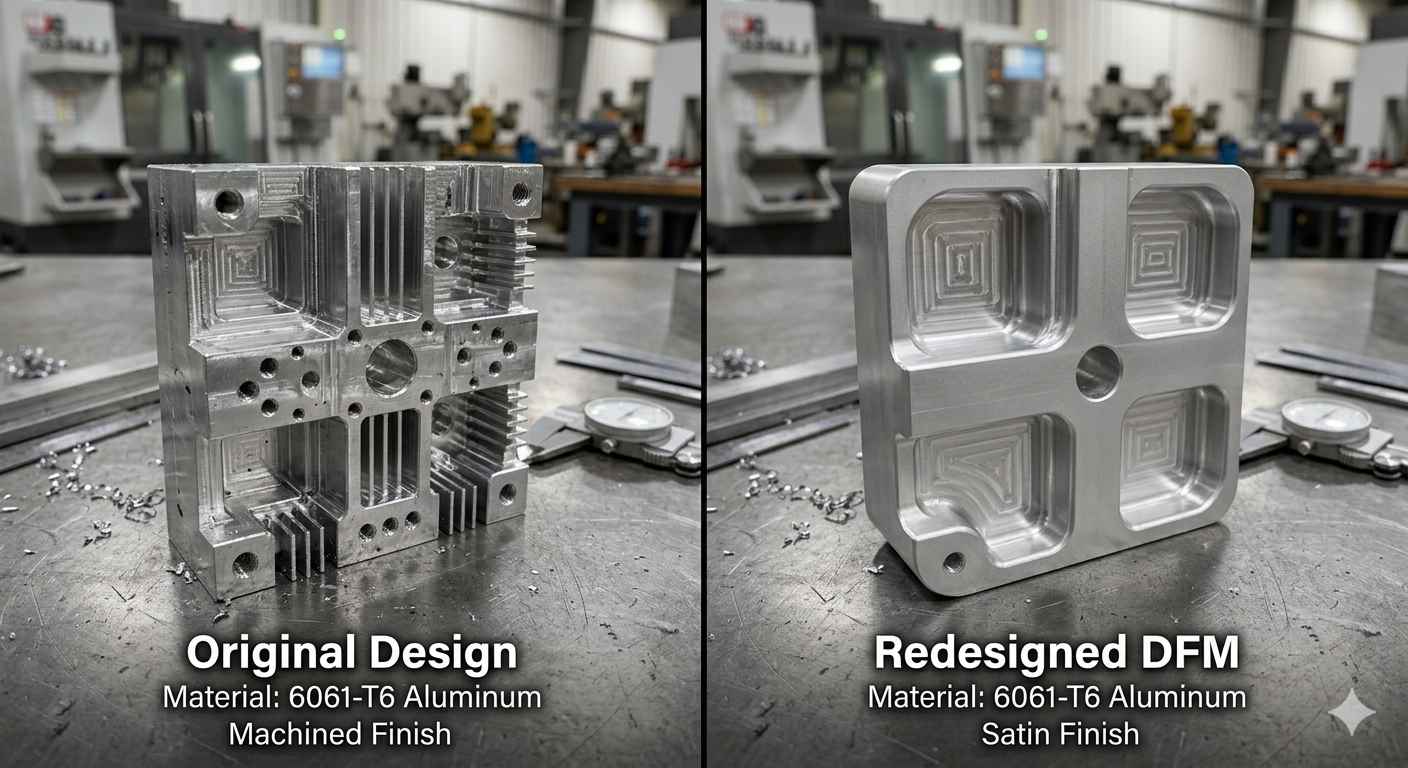
(AI生成)アルミニウム6061加工部品のDFM再設計比較
多くのCNC加工プロジェクトでは、簡単なDFM改善によって加工コストを20~50%削減できます。
代表的な改善例は次のとおりです。
- 内隅Rを大きくする
- 不必要に厳しい公差を緩和する
- 標準規格の素材寸法を使用する
- 深いポケット形状を簡素化する
JLCCNCのエンジニアは、生産開始前のDFMレビューで、このような改善機会を日常的に特定しています。
材料コストの削減
材料選定は、多くの場合、最初に検討すべき大きなコスト要因です。
設計者は、製造への影響を考慮せず、性能要件だけに基づいて材料を選定することがあります。
実際には、材料の選択は次の項目に影響します。
- 素材コスト
- 工具摩耗
- 加工速度
- 不良率
- 入手性
- リードタイム
適切なDFM設計では、高価な高性能材料が本当に必要かを評価します。
例えば、実際の性能要件を低コストな材料で満たせるにもかかわらず、高価な合金が指定されている場合があります。
性能差はわずかかもしれません。
しかし、製造コストには大きな差が生じる可能性があります。
適切なDFMガイドラインでは、設計要件を満たせる範囲で、最もコスト効率の高い材料を選定します。
これは、単に安価な材料を選ぶという意味ではありません。
用途に適した材料を選ぶということです。
コスト削減につながる判断の多くは、生産開始よりもはるかに前に行われます。コストを重視した設計判断については、コストを考慮した設計(DFC)のガイドで、製品開発においてDFCがDFMをどのように補完するかを詳しく解説しています。
機械加工・製作コストの削減
形状が製造工程に適していなければ、加工コストは高くなります。
特にCNC加工では、この問題が多く発生します。
深いポケット。
極端に小さい内隅R。
非常に薄い肉厚。
過度に厳しい公差。
いずれも生産コストを増加させます。
効果的なDFMでは、可能な限り形状を簡素化します。
隅Rを1 mmから3 mmへ大きくすると、より大径の切削工具を使用できる場合があります。
この変更だけでも、加工時間を大幅に短縮できる可能性があります。
同様に、不要な意匠形体を減らすことで、性能に影響を与えずに製作コストを削減できることがあります。
優れたDFMでは、必要な機能を、実用上最も単純な形状で実現することを重視します。
これは、非常に効果の高いコスト削減手法の1つです。
段取り・工具コストの削減
製造コストの多くは、実際の生産を開始する前に発生します。
治具を製作する必要があります。
加工プログラムを作成する必要があります。
工具を選定する必要があります。
工作機械の設定も必要です。
段取りが増えるたびに、コストとリスクの両方が増加します。
適切なDFM設計では、可能な限り段取り回数を削減します。
複数回の段取りが必要な形体よりも、1方向から加工できる形体の方が一般に低コストです。
また、標準工具を使用できる設計にすることで、専用工具のコストを回避できます。
標準工具、標準素材寸法、標準的な製造方法を優先するDFMガイドラインが多く採用されるのは、これらの選択によって生産コストを安定して削減できるためです。
不良・手直しの削減
不良品が1個発生するだけでもコストがかかります。
100個の不良品が発生すれば、プロジェクトの収益性を大きく損なう可能性があります。
不良は、製造工程の実用的な限界を超える設計に起因することがよくあります。
厳しい公差。
壊れやすい形体。
難しい組立要件。
安定しない工程能力。
これらはすべて、歩留まり低下の要因となります。
詳細なDFMレビューにより、生産開始前にこれらのリスクを特定できます。
多くのメーカーが製造性を考慮した設計を、コスト改善と同時に品質改善の取り組みとして位置付けているのはこのためです。
不良の削減は、次の効果につながります。
- 材料使用量の削減
- 機械稼働時間の短縮
- 納期遅延の削減
- 利益率の改善
特に大量生産では、大幅なコスト削減効果が期待できます。
リードタイムの短縮
DFMを検討する際、リードタイムは見落とされがちですが、財務面へ直接影響します。
一般に、複雑な部品には次の作業が多く必要です。
- 加工プログラムの作成
- 段取り
- 検査
- 加工工程
工程が1つ増えるたびに、生産期間は長くなります。
適切なDFM設計は、ワークフローを簡素化します。
簡素なワークフローほど、短期間で製造できます。
製造期間を短縮することで、納期遵守率、在庫効率、顧客満足度を向上できます。
多くの場合、実績のあるDFMガイドラインに従うことで、製品機能を一切変更せずにリードタイムを短縮できます。
設計された機能はそのまま維持されます。
製造しやすくなる点だけが異なります。
これこそが、DFMの本質です。
CAD上では優れた設計でも、生産へ移行すると急激にコストが増える場合があります。簡単なDFMレビューによって、同じ部品をより単純な方法で切削、曲げ、製造し、コストとリードタイムを削減できる方法が見つかることがあります。
JLCCNCでは、すべての見積もりで製造性レビューを実施し、生産開始前に潜在的なコスト要因を特定できるようサポートしています。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
DFMの基本原則
最適なDFM上の判断は、通常、詳細なCAD設計を始める前に行われます。多くの調査では、製品ライフサイクルコストの大部分(一般に70~80%)が設計段階で決まると推定されています。そのため、効果的なDFMでは、後から問題を修正するのではなく、未然に防ぐことを重視します。
部品形状の簡素化
複雑な形状は、ほぼ確実に製造コストを増加させます。
ポケット、輪郭、アンダーカット、特殊形体が増えるたびに、加工時間、プログラム作成工数、検査要件、工具面の課題が増加します。単純なブラケットであれば15分で加工できても、過度に最適化された有機形状では、追加価値がほとんどないにもかかわらず1時間以上かかる場合があります。
適切なDFM設計は、「この形体は本当に機能を向上させるのか」というシンプルな問いから始まります。
答えが「いいえ」であれば、その形体を取り除きます。
効果的なDFMガイドラインの多くは、非常に明快です。一般に、形体数を減らすことで、コストとリードタイムを削減し、品質の予測可能性を高められます。
工程能力を考慮した設計
DFMの最も重要な原則の1つは、実際に採用する製造工程に合わせて設計することです。
射出成形では容易に製作できる形体でも、CNC加工では高コストになる場合があります。積層造形に適した形状でも、板金では成形できない可能性があります。
例えば、多くのCNC加工現場では、内隅Rを切削工具半径以上に設定することが推奨されます。内隅Rを1 mmにすると、小径工具、長いサイクルタイム、高い加工コストが必要になる場合があります。
適切なDFMでは、製造能力へ無理に適合させるのではなく、製品形状を製造能力に合わせます。
すべての製造工程には物理的な制約があります。一般的な製造上の設計限界を理解することで、効率的な製造が困難、高コスト、または不可能となる形体を回避できます。
形体と材料の標準化
特殊な形体が増えるたびに、ばらつき要因が増加します。
特殊な材料が増えるたびに、サプライチェーンは複雑になります。
そのため、成熟した製造組織では、可能な限り標準化を進めます。
一般的な穴径、ねじ規格、標準板厚、実績のある材料を使用することで、調達リスクと生産コストを削減できます。
優れたDFM設計では、再現性を重視します。標準部品は、調達、加工、検査のいずれも容易です。
不要な複雑さの排除
設計者は、完璧さを求めるあまり、設計を複雑にしてしまうことがあります。
そのコストを負担するのは、通常、製造工程です。
必要以上に厳しい公差。誰にも見えない意匠形体。標準ねじと同じ機能しか持たない特殊ねじ。
いずれの判断もコストを増加させます。
効果的なDFMガイドラインでは、すべての形体と要件について、本当に必要かを検討します。
性能、信頼性、安全性の向上に寄与しないのであれば、その形体を設ける必要はない可能性があります。
製造工程別のDFM検討事項
適切なDFMの考え方は、製造方法によって異なります。
ある工程には適した部品でも、別の工程にはまったく適さない場合があります。
CNC加工
DFMの原則はさまざまな製造方法に適用できますが、CNC加工では形状に関する判断が工具選定や段取り回数へ直接影響するため、特に分かりやすい例が多くあります。
CNC加工におけるDFMは、主に不要な製造工数を減らすことを目的とします。部品は、単にサイズが大きいという理由だけで高コストになるわけではありません。むしろ、切削工具のアクセスを制限し、サイクルタイムを延ばし、段取りを追加させる形体が主なコスト要因となります。
CNC加工コストを増加させやすい設計上の特徴は次のとおりです。
- ロングネック工具を必要とする深いポケット
- 標準的な切削工具径より小さい内隅R
- 切削中にたわむ薄肉部
- 重要度の低い形体に指定された厳しい公差
- 複数方向からのワーク保持を必要とする形体
例えば、深さ50 mm、幅8 mmしかないポケットには、剛性の低いロングエンドミルが必要になる場合があります。その結果、材料除去率は低下し、工具のたわみが増加し、サイクルタイムが大幅に長くなります。多くの場合、ポケット幅をわずかに広げるか、深さを浅くすることで、部品機能へ影響を与えずに加工コストを削減できます。
肉厚にも同様の影響があります。非常に薄い壁は、加工中に振動し、材料除去後に変形する場合があります。肉厚が0.8 mm以下に近づくと、製造性は材料特性に大きく左右され、特殊な加工方法が必要になる可能性があります。樹脂の肉厚が約1.5 mm未満になると、安定した加工はさらに難しくなります。
内隅形状も一般的な問題です。CNC切削工具は円形であるため、完全に鋭い内隅を直接加工することはできません。内隅Rを大きくすると、より大径の工具を使用でき、加工時間の短縮と工具寿命の向上につながることがよくあります。
公差の選定もコストへ大きな影響を与えます。部品全体に±0.01 mmの公差を指定すると、検査要件と加工時間が増加します。より効果的なDFMでは、はめあい、機能、組立へ直接影響する形体だけに厳しい公差を適用します。
肉厚、穴深さ、隅R、ねじ設計、加工アクセス性に関するその他の推奨事項については、CNC加工設計ガイドラインをご覧ください。
板金加工
板金加工のDFMでは、曲げ形状、穴位置、不要な二次加工の削減を重視します。標準工具を使用できるように設計された部品は、一般に短時間で製作でき、寸法管理も容易です。
穴位置は、設計レビューで繰り返し指摘される問題の1つです。曲げ線に近い穴は、曲げ加工後に伸び、変形し、位置がわずかにずれる場合があります。図面上では正しく見えても、加工結果を予測しにくくなります。穴を曲げ線から遠ざけるだけで、部品機能を変えずに問題を完全に解消できる場合があります。
曲げを含む板金部品を設計する場合は、曲げ半径、穴位置、その他の製造性を向上させる実用的な規則を解説した板金設計ガイドラインもご覧ください。
射出成形
射出成形では、抜き勾配、均一な肉厚、リブ設計、ひけ防止を特に重視します。金型には多額の投資が必要となるため、設計段階で決定した形状が金型寿命全体の生産コストへ影響します。
問題の多くは、肉厚から生じます。剛性を高めるために材料を追加する設計もありますが、実際には厚肉部の冷却は周囲より遅くなります。その結果、意匠面に目立つひけが生じたり、離型後に反りが発生したりする場合があります。部品全体の肉厚を増やすのではなく、リブで構造を補強することで、筐体の寸法安定性を向上できることがよくあります。
ダイカスト
ダイカストには、射出成形と共通するDFM原則が多くあります。抜き勾配も重要ですが、通常は肉厚管理の方が鋳造品質へ大きく影響します。
肉厚が大きく変化すると、鋳造品の内部に局所的なホットスポットが生じる場合があります。この領域は周囲の材料より遅く凝固するため、引け巣が発生しやすくなります。肉厚を均一にするため、リブ配置の変更や材料分布の見直しがよく行われます。外形をほとんど変えずに、鋳造歩留まりを大幅に改善できる場合があります。
積層造形(3Dプリント)
積層造形では、従来のDFMに関する前提が一部変わります。切削加工では困難な形状でも、容易に造形できる場合があります。一方、造形方向はコスト、造形時間、後処理工数へ影響します。
代表例はサポート材です。水平方向に大きなオーバーハングを持つブラケットも造形できますが、サポート構造によって大量の材料を消費し、造形後の仕上げ工程も増加します。部品の向きを変えるか、一部の面を修正することで、サポート量を大幅に削減できることがあります。形状の変化はわずかでも、製造ワークフローは大きく改善します。
DFMにおける材料選定
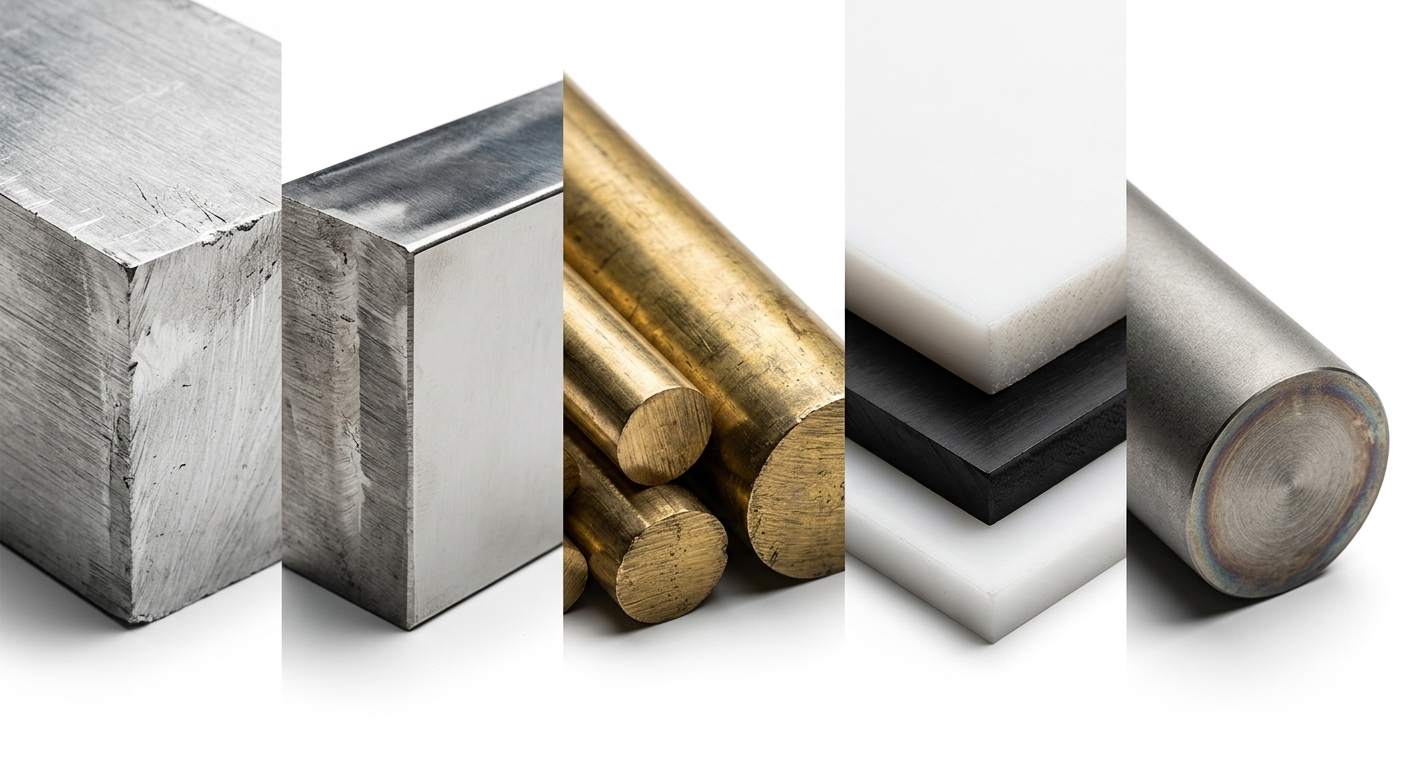
(AI生成)製造に使用される各種工業材料
材料選定は、性能以外にも多くの項目へ影響します。
DFMで選定した材料は、加工速度、工具摩耗、リードタイム、調達リスク、最終的な部品コストへ影響します。
多くの場合、材料の選定は形状以上にコストへ大きな影響を与えます。
材料の入手性
仕様上最適な材料が、生産においても最適とは限りません。
例えば、アルミニウム6061は世界中で入手でき、ほぼすべての機械加工工場が在庫しています。一方、航空宇宙用の特殊合金は、調達に数週間かかる場合があります。
適切なDFMレビューでは、エンジニアリング要件と併せて、サプライチェーンの実情も考慮します。
入手しやすい材料を選定することで、リードタイムを大幅に短縮できる場合があります。
被削性と成形性
材料によって、加工のしやすさは異なります。
アルミニウム6061は、チタンよりおよそ3~5倍速く切削できます。一般にステンレス鋼は、送り速度を抑える必要があり、発熱量と工具摩耗も増加します。
同じ考え方は板金加工にも当てはまります。一般に軟質材料は、曲げ結果を予測しやすく、必要な成形荷重も小さくなります。
効果的なDFMでは、材料性能と製造効率のバランスを取ります。
性能と製造コストのバランス
すべての用途で、最高性能の材料が必要となるわけではありません。
構造部品ではない筐体にチタンを使用すると、明確なメリットがないにもかかわらず、製造コストが2~3倍になる場合があります。
DFM設計の主要な目的の1つは、材料特性を実際の機能要件に合わせることです。
最も安価な材料が、必ずしも適切とは限りません。
同様に、最も高価な材料が適切とも限りません。
製造コストを増加させる一般的な設計形体
DFMレビューでは、部品性能を向上させないにもかかわらず、製造を複雑にする設計が繰り返し問題となります。
| 設計形体 | コストが増加する理由 | より適切なDFM手法 |
|---|---|---|
| 過度に厳しい公差 | 低速加工、追加検査、特殊な段取りが必要となり、不良リスクも高まります。±0.005 mmの公差は、±0.05 mmより大幅に高コストです。 | 高精度が本当に必要な機能形体だけに厳しい公差を適用します。 |
| 深いキャビティと制限された工具アクセス | たわみや振動が大きく、材料除去速度の低いロング工具が必要です。 | ポケット深さを適切に設定し、可能な限り良好な工具アクセス性を確保します。 |
| 薄肉部と壊れやすい形体 | 加工中に肉厚部がたわみ、製作時に変形して、不良率が高まる可能性があります。 | 材料と製造工程に応じた十分な肉厚を確保します。 |
| 複数回の段取りと複雑な形状 | 段取りごとに作業工数、検査時間、治具要件、位置決めばらつきが増加します。 | 可能な限り少ない段取りで機械加工または製作できる部品を設計します。 |
| 特殊な形体寸法 | 非標準工具、専用治具、追加のプログラム作成が必要になる場合があります。 | 標準穴径、標準ねじ、標準R、標準素材寸法を使用します。 |
| 不要な意匠上の詳細 | 機能を向上させずに、加工時間と複雑さを増加させます。 | 性能、組立性、外観へ寄与しない形体を取り除きます。 |
DFMのまとめ
生産へ円滑に移行できる製品は、通常、設計の初期段階から製造上の制約を考慮しています。設計時のわずかな判断によって、追加の段取りをなくし、材料廃棄を減らし、リードタイムを短縮して、生産コストを大幅に削減できます。
適切なDFMプロセスでは、容易に修正できる段階で製造上の課題を特定するため、後工程での想定外のコスト発生を防げます。
JLCCNCでは、生産開始前に製造性をレビューし、CNC加工、板金加工、射出成形、積層造形に適した設計への最適化をサポートしています。試作品の製作でも量産準備でも、早期にDFMフィードバックを受けることで、部品を1個も製作しない段階からコストを削減し、製造結果を改善できます。
設計の製造性を検証する準備はできていますか?CADファイルをJLCCNCへアップロードすると、専門的なDFMフィードバックを含む即時見積もりをご確認いただけます。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
DFMに関するFAQ
Q:製造性を考慮した設計(DFM)とは何ですか?
製造性を考慮した設計(DFM)とは、性能要件を満たしながら、より容易に、安定して、費用対効果の高い方法で製造できるように製品を設計するプロセスです。
Q:DFMとDFAの違いは何ですか?
DFMは個々の部品を製造しやすくすることに重点を置くのに対し、DFA(組立性を考慮した設計)は製品をより容易かつ短時間で組み立てられるようにすることに重点を置きます。
Q:製造においてDFMが重要なのはなぜですか?
DFMは、生産コストの削減、品質向上、リードタイム短縮、製造リスク低減に役立ち、製品ライフサイクルの後半で高コストな設計変更が発生することを防ぎます。
Q:DFMはどのように製造コストを削減しますか?
DFMは、形状の簡素化、段取り回数の削減、廃棄物の低減、工程効率の向上、適切な材料選定、不要な製造上の複雑さの排除によってコストを削減します。
Q:CNC加工における一般的なDFMガイドラインは何ですか?
CNC加工に関する一般的なDFMガイドラインには、現実的な公差の設定、適切な肉厚の確保、深く狭いポケットの回避、内隅Rの拡大、段取り回数の削減などがあります。
Q:板金加工における一般的なDFMガイドラインは何ですか?
板金加工に関する一般的なDFMガイドラインには、適切な曲げ半径の採用、穴と端面間の適切な距離の確保、曲げ逃げの追加、可能な限り二次加工を削減することなどがあります。
Q:DFMレビューはいつ実施すべきですか?
DFMレビューは、製品開発のできるだけ早い段階、理想的には試作、工具・金型の準備、生産計画を開始する前に実施します。
Q:DFMの主な原則は何ですか?
DFMの主な原則には、形状の簡素化、製造工程の能力に合わせた設計、材料と形体の標準化、生産上の複雑さの低減、製品性能を損なわない範囲での製造コスト削減などがあります。
学び続ける
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......
自動車試作で起こりやすい5つのCNC加工ミスとその防止策
CNC技術は、自動車試作における高精度部品の製造を支える中核的な加工技術です。しかし、経験豊富なエンジニアであっても、プログラミングや操作中のミスを完全に避けることはできません。ミスの内容によっては、部品の廃棄、設備の損傷、さらには人身事故など、重大な結果につながる可能性があります。本記事では、自動車試作でよく見られる5つのCNC加工ミスと、潜在的なリスクを回避するための実用的な対策をご紹介します。 I. 座標系の設定ミス:工具・工作機械・ワークの損傷につながる可能性 CNC加工では、工具を正しい経路で動かすために座標系を適切に設定する必要があります。座標系の設定を誤ると、工具が意図したツールパスから外れ、ワークが不良品になるだけでなく、設備を損傷するおそれがあります。 回避方法: 予期しない干渉を防ぐため、ワーク座標系の原点は、素材形状、基準面、クランプ方法を考慮した明確な基準位置に設定してください。設定後は、安全な退避位置と工具・ワーク・治具間のクリアランスも必ず確認します。 プログラミング時には座標系の設定を再確認し、シミュレーションやドライランを実施して、ツールパスが正しいことを検証してく......
金属加工の廃棄物を削減する5つのCNC加工手法
金属材料は決して安価ではなく、加工時間にもコストがかかります。CNC加工における廃棄物は、単なる厄介な副産物ではありません。コストを増やし、利益率を低下させ、生産効率の悪化を示す要因です。高級合金を加工する場合でも、一般的な板材を加工する場合でも、発生するスクラップの一つひとつが収益に影響します。 しかし、工程全体を抜本的に変更しなくても、廃棄物を大幅に削減できる実績のあるCNC加工手法があります。必要なのは、より適切な段取り、綿密な計画、用途に合った工具の選択です。 ここでは、加工量を増やしながら廃棄物を減らし、コストを管理するための5つのCNC加工戦略をご紹介します。 1. ネスティングソフトウェアで板金スクラップを削減する (出典:Deepnest) 板材から部品を切り出す際、今も手作業や目測で配置と間隔を決めているのであれば、材料を有効に活用できていない可能性があります。 ネスティングソフトウェアは、未使用領域を最小限に抑えるよう部品を自動配置します。さまざまな形状を隙間なく組み合わせることで、材料を節約するだけでなく、切断時間と工具摩耗を低減し、板金廃棄物の処理コストも削減できます。 ほ......
CNC加工用CADファイルの準備方法【完全ガイド】
CADで優れた設計を完成させたら、次はそれを実物の部品にする段階です。しかし、CNC工作機械でその形状を加工する前に、設計データを適切に準備し、正しい形式で書き出す必要があります。ここでは、CADからCNC加工へ移行する具体的な手順、加工現場で受け付けられるファイル形式、高額なミスを避けるためのポイントを詳しく解説します。 適切なCAD形式の選定からCNC加工用ファイルの作成まで、一連のプロセス全体をご紹介します。コストのかかるミスを防ぎ、生産を円滑に進めるためにお役立てください。 JLCCNCは、さまざまな経験レベルの設計者、エンジニア、メイカーの皆様をサポートしています。その中で、回避可能なCADデータの準備ミスが繰り返し発生していることを確認しています。このため、JLCCNCのオンラインアップロードシステムは複数のファイル形式に対応し、互換性を確認したうえで、加工工程へ進む前に問題となる可能性のある箇所を通知します。 CADファイルを適切に準備することが重要な理由 単品の試作品でも大量生産でも、精度はファイルデータから始まります。CNC工作機械は1 mm未満の細かな指令にも従って動作するため......