GD&Tにおける位置度:記号・計算式・公差・製造での適用例
2 min
- GD&Tにおける位置度とは
- 位置度記号と幾何公差記入枠
- 位置度公差の仕組み
- 位置度の計算式と計算例
- 位置度の測定方法
- 位置度の代表的な用途
- 位置度とCNC加工
- CNC加工中に位置精度を維持する方法
- 位置度を適用する際によくある誤り
- GD&Tにおける位置度のまとめ
- 位置度に関するFAQ
位置度の要点
- 位置度は、理論的に正確な寸法(基本寸法)で定められた位置に対し、形体の位置に許容される偏差を規定します。
- 位置度は、穴、溝、ピン、ねじ形体、データム形体に適用されます。
- 2次元では円形の公差域で形体を規制し、3次元では円筒状公差域で形体の軸線を規制します。
- データム参照によって、加工と検査に使用する座標系を確立します。
- 最大実体公差方式(MMC)を適用すると、形体が最大実体寸法から離れるにつれてボーナス公差が加算されます。
- 一般的な検査方法には、三次元測定機(CMM)、画像測定システム、機能ゲージがあります。
- 位置度を用いることで座標寸法の記載を減らし、機械図面上で明確な位置要件を示せます。
形体の寸法だけでは、部品の幾何形状を完全には定義できません。穴、溝、ピン、軸受穴、ねじ形体の位置も、組立、検査、加工に影響します。寸法公差を満たしている形体でも、その中心が指定位置から許容範囲を超えてずれている場合があります。
位置度は、形体の理論位置と実際に加工された位置との許容距離を定め、この位置偏差を規制します。X座標とY座標に個別の限界値を指定する代わりに、GD&Tでは、1つのデータム系を基準とする単一の公差域を設定します。
機械図面 では、穴パターン、ダウエルピン位置、軸受取付け部、取付け面、コネクタ配置、治具位置などに位置度を多く適用します。この方法により寸法指示が簡潔になり、一貫した検査要件を設定でき、製造ロット間で部品の互換性を確保しやすくなります。
本記事では、位置度記号、公差域、計算方法、MMCによるボーナス公差、検査方法、加工上の留意点、代表的な用途について解説します。
GD&Tにおける位置度とは
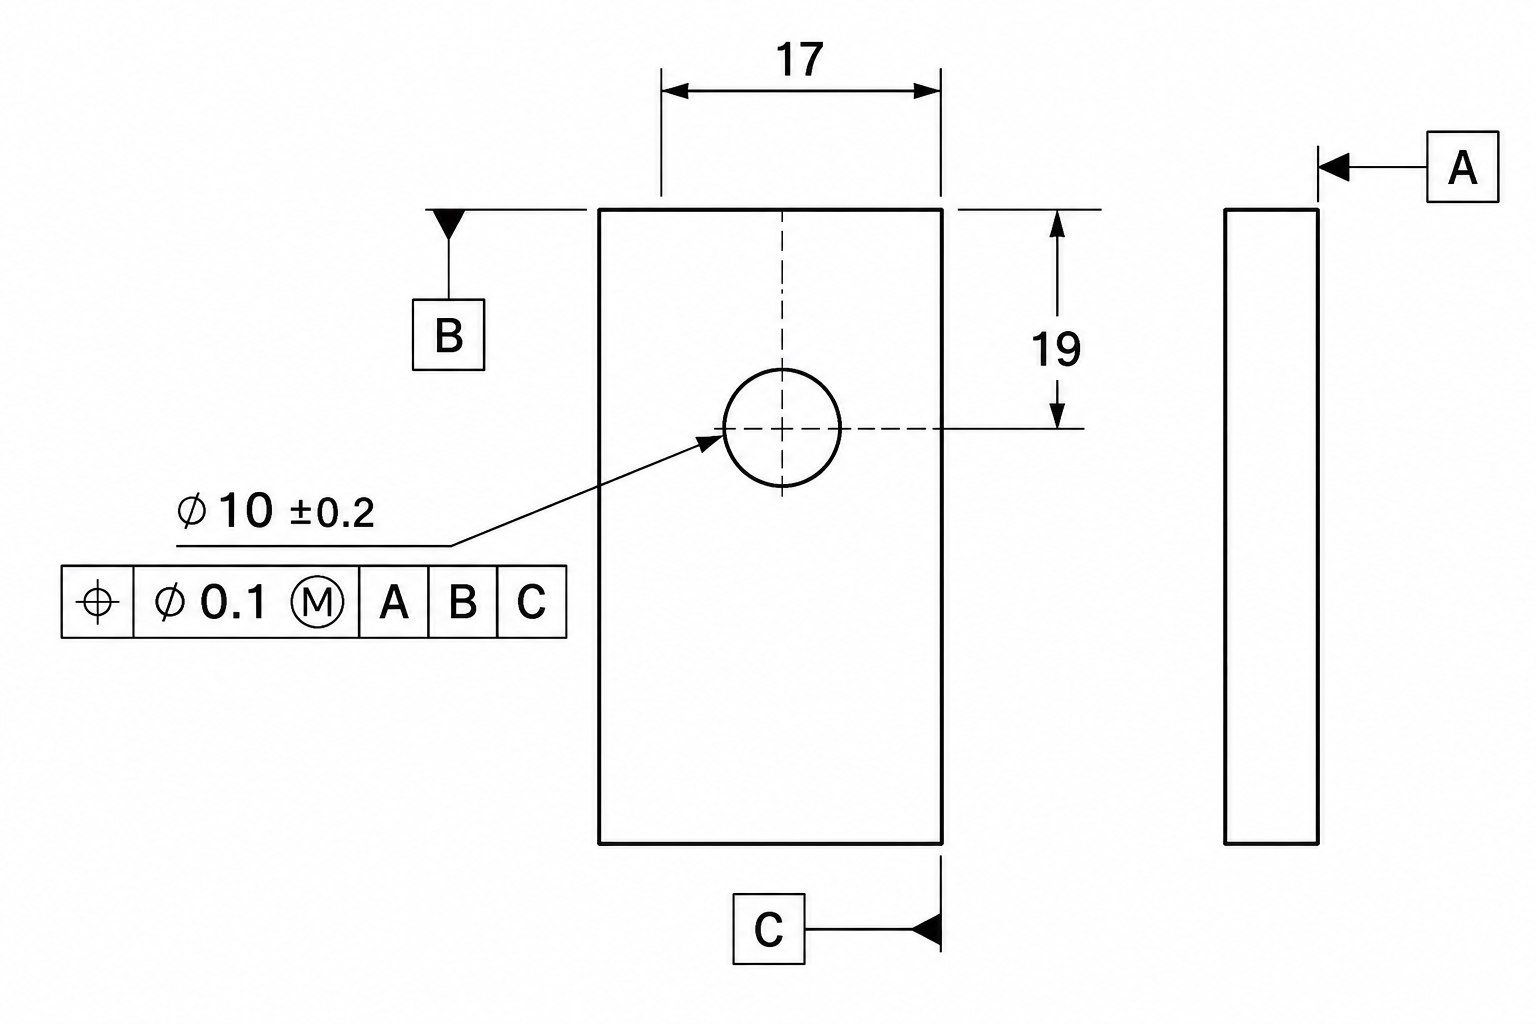
GD&Tにおける位置度(Mechademic)
製造されたすべての形体は、部品上の物理的な位置を占めます。公称寸法が変わらなくても、製造時には自然に小さなばらつきが生じます。位置度は、指定されたデータム参照枠を測定原点として、形体に許容される最大の位置偏差を定めます。X方向とY方向の寸法を個別に規制するのではなく、図面上で形体の意図した位置を表す1つの幾何学的要件を定義します。
位置度は、穴、溝、位置決めピン、軸受穴、ねじ形体、多数穴パターンなど、周辺形状との位置関係を維持する必要がある形体に適用します。図面では、理論的に正確な寸法(基本寸法)で理論位置を定め、幾何公差記入枠で許容位置偏差を指定します。加工、検査、組立で同じデータム構造を参照するため、生産工程全体における解釈の相違を低減できます。
「位置度とは、指定されたデータム参照枠を用い、理論的に正確な寸法で定められた位置に対する形体の許容位置偏差を規定するGD&Tの幾何公差です。」
位置度が基本的なGD&T規制である理由
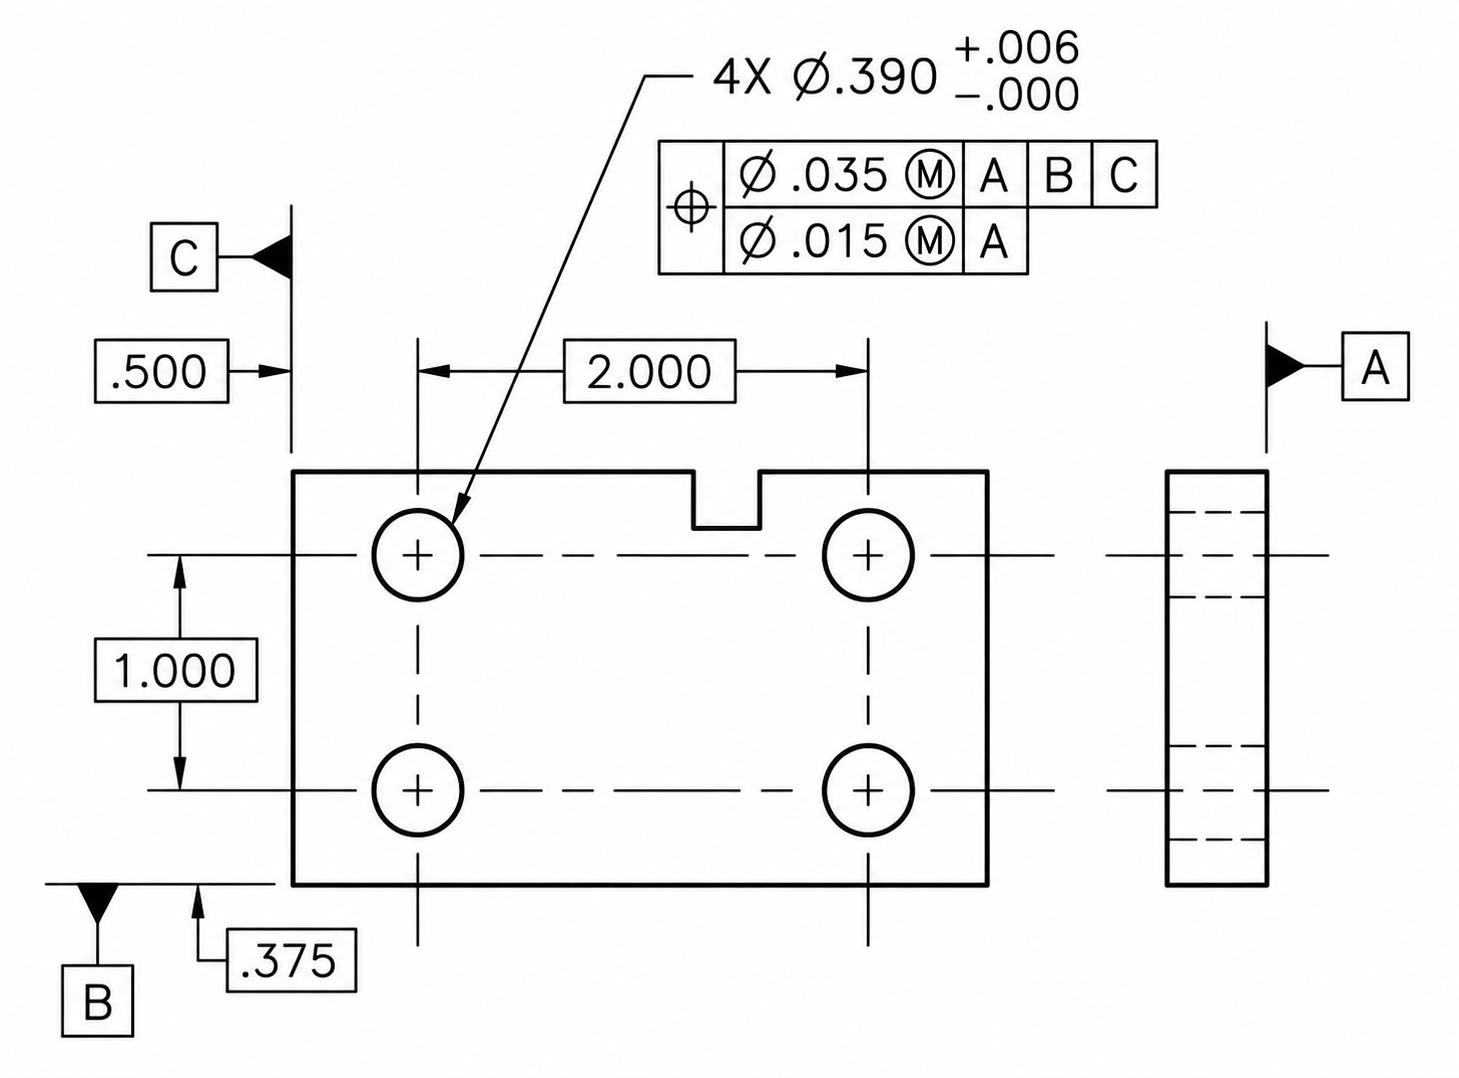
複合位置度公差(CMM Manager)
部品寸法から分かるのは、形体の大きさです。しかし、その形体が部品上の意図した位置にあるかどうかは分かりません。穴径が仕様を満たしていても、穴中心がずれると、ダウエルピン、軸受、締結部品、相手プレート、治具位置などの位置合わせに影響する場合があります。寸法検査だけでは、この状態を検出できません。
位置度を追加すれば、図面を複雑にすることなく、寸法とは独立した位置要件を設定できます。すべての規制対象形体が同じデータム系を参照するため、複数の直線寸法ではなく、一貫した1つの座標系に基づいて検査できます。複雑な配置でも、各間隔寸法に個別の公差を指定せず、1つの位置度指示で穴パターン全体を規制できるため、設計の自由度も高まります。
位置度と座標寸法方式の違い
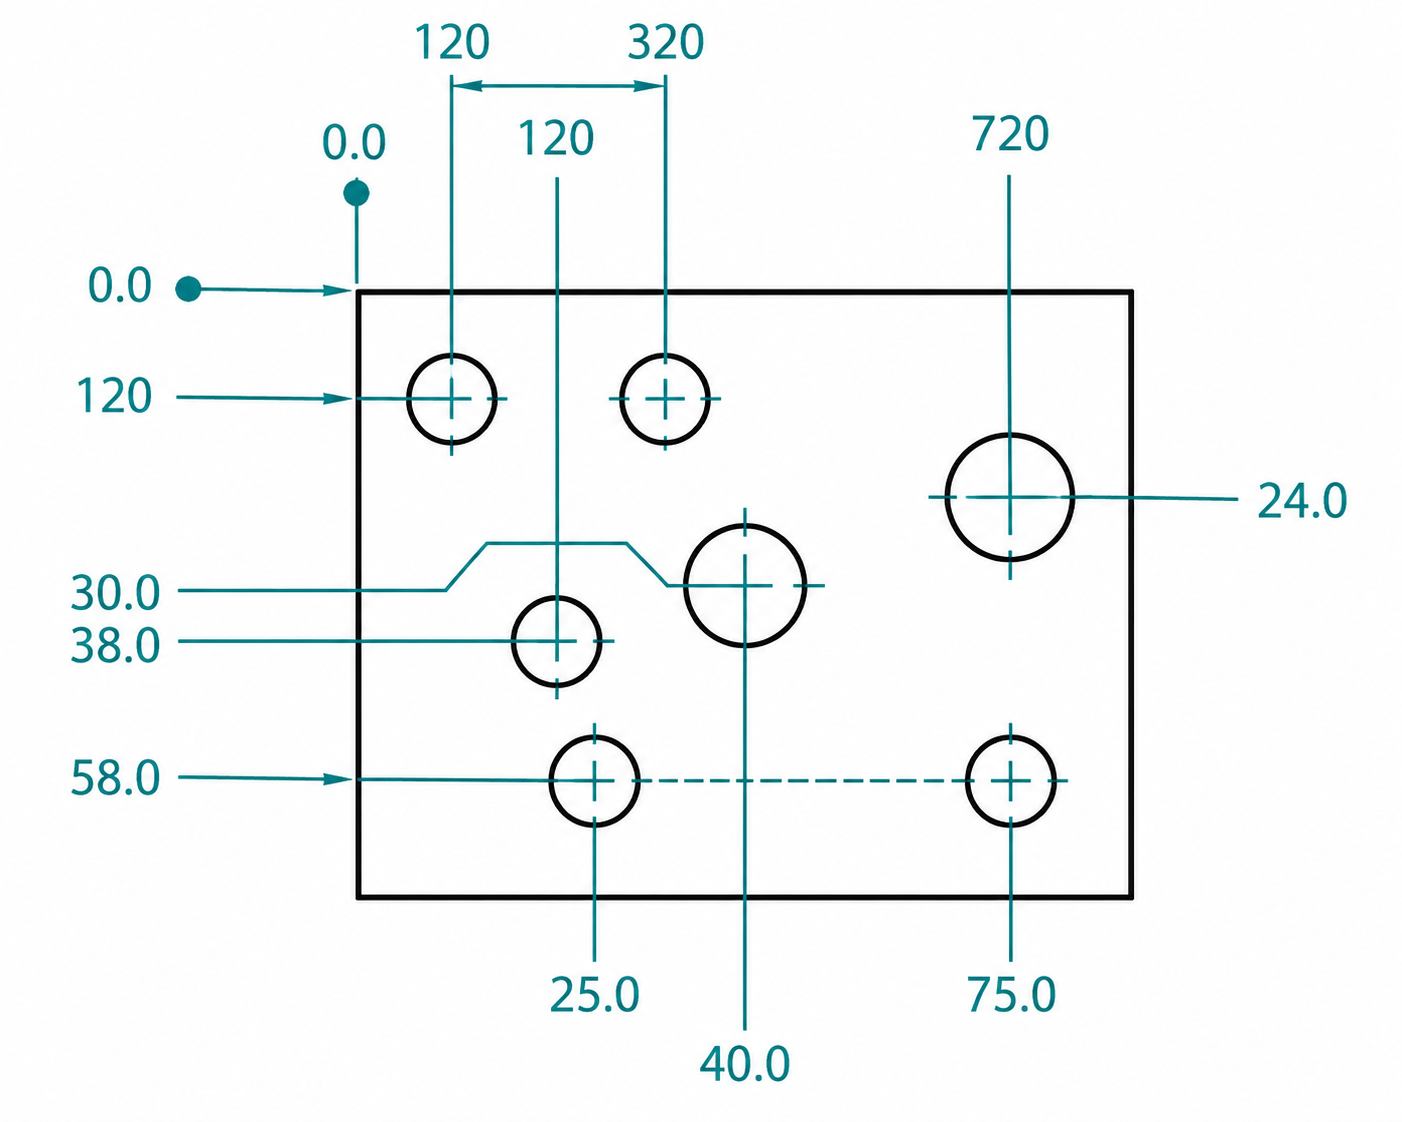
座標寸法方式(soliddna.com)
座標寸法方式では、各直線寸法を個別に評価します。X方向とY方向の各寸法にそれぞれ公差を付けるため、検査担当者は形体位置が図面要件を満たすか判断する前に、多数の寸法を確認しなければなりません。穴や位置決め形体が増えるほど、寸法指示と検査は複雑になります。
位置度では、同じ要件を異なる方法で規制します。理論的に正確な寸法によって形体の正確な位置を定め、その周囲に許容される偏差を1つの幾何公差で定義します。個別の座標値ではなく形体全体を評価するため、CNC加工、CMM検査、機能ゲージ、自動測定システムで一貫した合否判定が可能です。
| 比較項目 | 位置度 | 座標寸法方式 |
|---|---|---|
| 形体の定義 | 形体位置全体を規制する | 各直線座標を個別に規制する |
| 図面指示 | 理論的に正確な寸法と1つの幾何公差記入枠を使用 | 複数の座標寸法に個別の公差を使用 |
| 検査方法 | データムに対する形体全体を評価 | 各座標寸法を個別に検証 |
| 穴パターン | 1つの位置度指示でパターン全体を規制 | 各間隔寸法を個別に検証する必要がある |
| 公差の累積 | 寸法ばらつきの累積を低減 | 複数の座標公差が配置全体で累積する可能性がある |
| 図面の明確さ | 寸法数が少なく、体系化されたGD&T指示 | 寸法と公差値の記載数が多い |
| 代表的な用途 | 精密位置決め形体、軸受穴、ダウエルピン穴、取付け穴パターン | 位置要件が限定的な単純配置 |
位置度記号と幾何公差記入枠
位置度の要件は、通常の寸法公差ではなく、幾何公差記入枠内に示します。この指示によって、許容位置偏差、データム参照の順序、加工と検査で用いる実体公差方式の修飾記号を定義します。理論的に正確な寸法と幾何公差記入枠の両方によって位置要件全体が定まるため、併せて読み取る必要があります。
幾何公差記入枠内の各記号には、それぞれ固有の役割があります。幾何特性記号は適用する規制を示し、公差値は許容偏差を定め、データム参照は測定原点を確立し、任意の修飾記号は公差の評価方法を変更します。これらを正しい順序で読み取ることで、加工、検査、組立時の図面解釈ミスを防止できます。
位置度記号
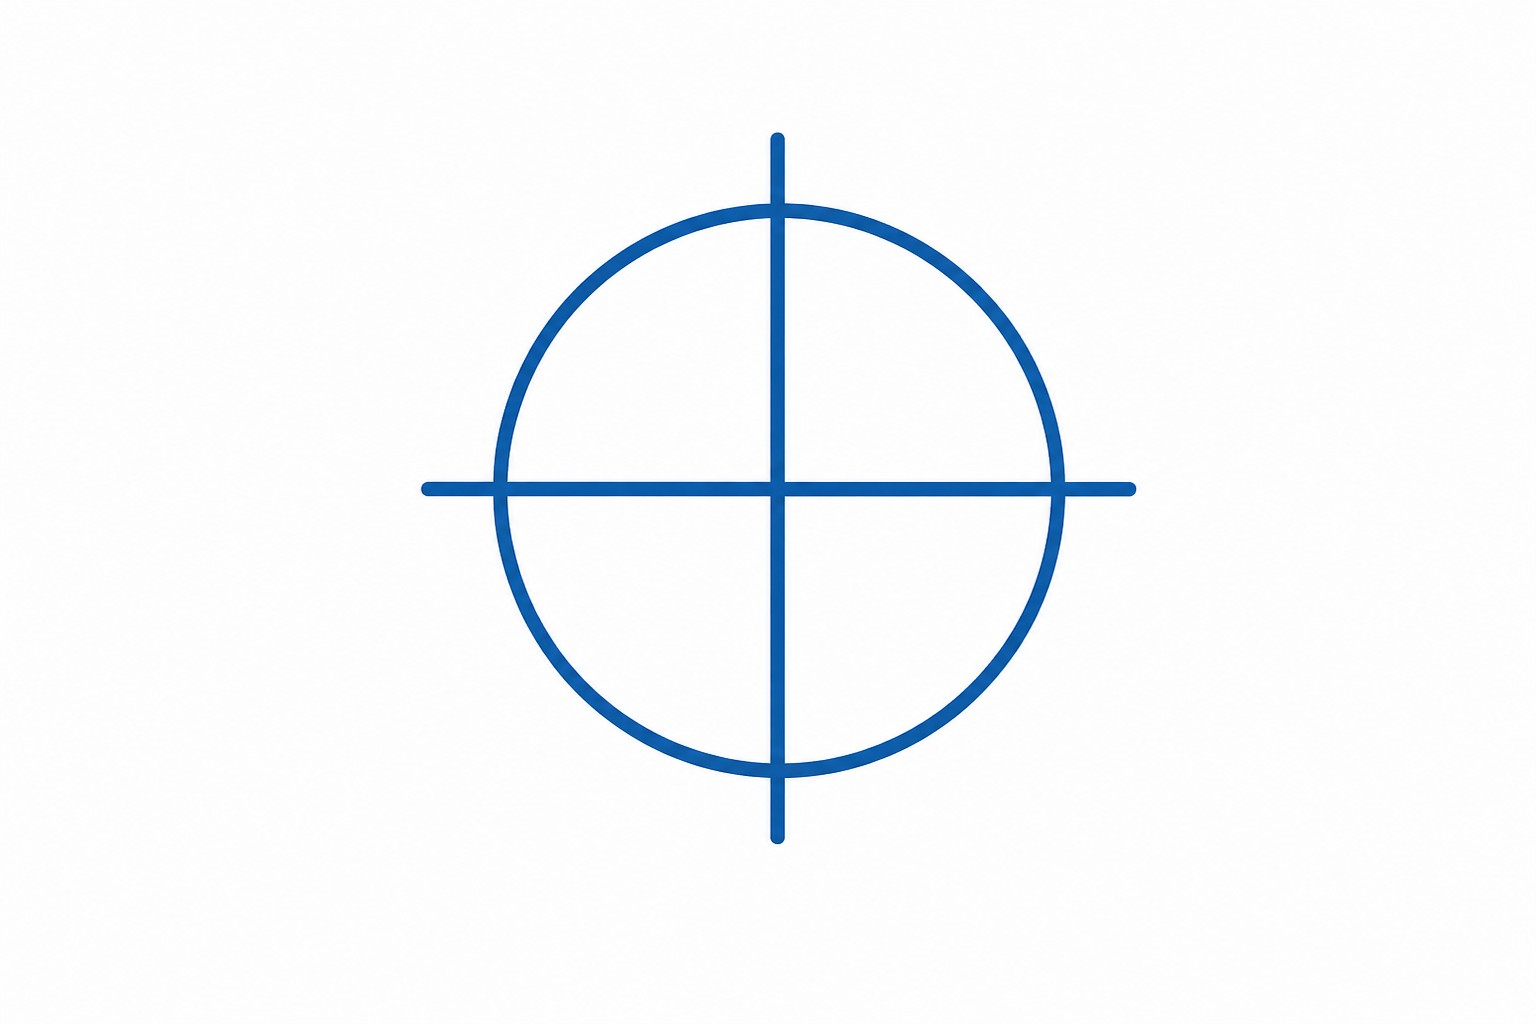
GD&Tの位置度記号(Amazon S3)
位置度記号は、幾何公差記入枠の最初の区画に記載し、選択した形体に適用する幾何公差を示します。
- 位置度記号(⌖)は、寸法、平面度、平行度、傾斜度などではなく、位置を規制することを示します。
- 穴、ピン、溝、突起、ねじ形体、データムターゲット、中心平面、形体パターンに適用できます。
- 図面に示された形体の種類に応じて、形体の軸線、中心点、中心平面を規制します。
- 位置度は必ず、寸法公差を付けず四角い枠で囲んだ理論的に正確な寸法(基本寸法)を基準とします。
- 円筒形体には一般に円筒状公差域を用い、非円筒形体には図面規格で指定される別の公差域を適用する場合があります。
- 位置度記号は直線寸法へ直接付記せず、必ず幾何公差記入枠内に記載します。
幾何公差記入枠の構成要素
幾何公差記入枠には、形体位置を評価するために必要な要件をまとめて記載します。記号を左から右へ読むことで、検査要件全体を把握できます。
- 幾何特性記号(⌖)は、位置度を適用することを示します。
- 公差値(⌀0.20、0.10など)は、許容される位置偏差を指定します。
- 直径記号(⌀)は、理論軸線を中心とする円筒状公差域を示します。
- 実体公差方式の修飾記号であるⓂ(MMC)やⓁ(LMC)は、形体サイズに応じて利用できる位置度公差を変化させます。
- データム参照(A、B、C)は、加工と検査で使用する座標系を確立します。
- データムの優先順位は、一次、二次、三次データムの順に、部品を拘束する順序を定めます。
- 異なる形体に個別の位置規制が必要な場合は、1枚の図面に複数の幾何公差記入枠を記載することがあります。
データム参照と形体位置
- 一次データム(A)は3自由度を拘束し、主要な位置決め面を確立します。
- 二次データム(B)は部品の姿勢を定めながら、さらに2自由度を拘束します。
- 三次データム(C)は残る自由度を拘束し、データム参照枠を完成させます。
- すべての規制対象形体は、理論的に正確な寸法によって、選択したデータム参照枠から位置決めされます。
- 位置の一貫性を維持するため、穴パターン、溝、位置決めピン、軸受穴、取付け面では、同じデータム構造を参照するのが一般的です。
- データムには、測定しやすい外周エッジではなく、通常、組立、加工、検査で実際に機能する面を選定します。
位置度指示の読み方
位置度の指示は、各区画が固有の検査要件を追加するため、左から右へ読み取ります。
- 位置度記号(⌖)を確認し、適用する幾何公差を特定します。
- 公差値を読み取り、直径記号(⌀)が円筒状公差域を定義しているか確認します。
- 形体サイズを評価する前に、MMC(Ⓜ)、LMC(Ⓛ)、形体サイズに無関係(RFS)のいずれが適用されるか確認します。
- A|B|Cなどのデータム参照を順番に読み取ります。この順序によって測定座標系が確立されます。
- 関連する理論的に正確な寸法を確認します。これはプラス・マイナス公差を付けず、形体の理論位置を定義する寸法です。
- 検査で位置度を評価する前に、形体サイズが寸法公差を満たしていることを確認します。
位置度公差の仕組み
GD&Tの位置度公差は、形体が理論的に正確な位置からどの程度偏差してよいかを定めます。
位置度公差は、理論的に正確な寸法で示される形体の正確な位置の周囲に、所定の幾何学的境界を設定します。水平方向と垂直方向の距離に個別の限界値を与えるのではなく、選択したデータム系を基準とする1つの位置要件を設定します。各形体はデータムに整列させた後、この境界に対して評価されるため、生産全体を通して加工部門と検査部門が同じ合否基準を使用できます。
円筒状公差域
穴やピンに適用する位置度指示では、形体が中心軸線を基準に形成されるため、多くの場合、円筒状公差域を使用します。指定された公差値は、理論位置を中心とする仮想円筒の直径を表します。検査時には、測定された軸線全体がこの円筒内に収まらなければなりません。軸線が円筒境界を越えない限り、あらゆる方向への小さな偏差が許容されます。この評価方法は、X方向とY方向の限界値を個別に確認するよりも、円形形体の機能的な挙動を適切に反映します。
穴に対する位置度公差
穴は外縁ではなく、中心軸線によって評価します。ドリル加工、中ぐり加工、リーマ加工、仕上げ加工後も、穴径が仕様内である一方、軸線が意図した位置からわずかにずれることがあるため、この区別は重要です。位置度公差は、この2つの要件を分離します。直径は形体サイズを規制し、位置度は軸線位置を規制します。部品が図面仕様を満たすには、両方を個別に検証する必要があります。
穴パターンの位置規制
機械図面では、各穴に個別の座標公差を指定する代わりに、穴パターン全体へ1つの位置度指示を適用することがよくあります。この方法により、穴同士の意図した位置関係を維持しながら、すべての形体が同じデータム構造を参照できます。組立は1つの穴ではなくパターン全体の位置に左右されるため、ボルト円、取付けプレート、電子機器筐体、治具ベースなどに多く使用されます。
ピンおよび外側形体の位置要件
位置度の規制対象は穴だけではありません。円筒ピン、位置決めボス、軸、スタッドなどの外側形体にも理論中心軸線があるため、同じ位置度の原則で検査します。データム参照枠を確立した後、その軸線を評価します。形体が内側形体から外側形体へ変わっても、位置要件は同じGD&Tの概念に従います。
位置度の計算式と計算例
位置度の測定値は、実測した形体位置と、理論的に正確な寸法で定められた理論位置を比較して算出します。X方向とY方向の偏差を1つの位置偏差値へ換算するため、個別の座標測定値ではなく1つの幾何公差に対して形体を評価できます。この方法は、CMM検査報告書、初品検査、量産品質検証で広く使用されます。
位置度の計算式
形体中心の理論座標と実測座標との差から、位置偏差を求めます。両方の座標偏差を組み合わせ、1つの位置偏差値として算出します。
一般的な計算式は次のとおりです。
位置度の測定値=2 × √[(ΔX)²+(ΔY)²]
各記号の意味:
- ΔX=X方向の理論位置と実測位置との差
- ΔY=Y方向の理論位置と実測位置との差
- 2 ×=GD&Tの位置度公差は直径値で指定するため、半径方向の偏差を直径値へ換算する係数
計算結果を、幾何公差記入枠に指定された位置度公差と比較します。
位置偏差の計算方法
まず、理論的に正確な寸法から形体中心の理論位置を求めます。次に、検査装置でデータム参照枠を確立した後、形体中心の実測位置を記録します。
位置度の計算式を適用する前に、各座標の差を個別に求めます。各座標は最終値に影響しますが、合否判定はX方向とY方向の個別偏差ではなく、合成した位置偏差に基づいて行います。この方法により、座標ごとの合否限界が不要になり、1つの位置偏差値で形体を評価できます。
位置度の評価例
穴の理論位置がX=50.00 mm、Y=30.00 mmであるとします。
検査で測定された中心位置:
- 実測X=50.08 mm
- 実測Y=29.95 mm
各座標の偏差:
- ΔX=0.08 mm
- ΔY=−0.05 mm
計算式への代入:
位置度の測定値=2 × √[(0.08)²+(0.05)²]
=2 × √(0.0064+0.0025)
=2 × 0.094
=0.188 mm
図面で「⌖ ⌀0.20」と指定されている場合、実測位置度0.188 mmは位置要件を満たします。
計算結果の読み方
算出した位置度は、理論位置に対する形体の総位置偏差を表します。検査ソフトウェアは、この値を幾何公差記入枠に指定された公差値と自動的に比較します。
- 計算値が指定公差以下であれば合格です。
- 計算値が指定公差を超える場合は、図面要件を満たしません。
- 図面でMMCを適用している場合、形体の実測サイズに応じてボーナス公差が加算され、許容位置偏差が大きくなることがあります。
実体公差方式の修飾記号によって許容限界が変わるため、報告値は必ず幾何公差記入枠と併せて解釈してください。
実測位置度と位置度公差の違い
両者は密接に関係していますが、検査工程における異なる要素を表します。
| 用語 | 説明 |
|---|---|
| 実測位置度 | 形体の実測座標から算出した位置偏差 |
| 位置度公差 | 機械図面で許容される最大位置偏差 |
| 発生源 | 検査測定によって得られる |
| 値 | 測定する形体ごとに変化する |
| 目的 | 加工された形体位置を数値化する |
| 合否判定 | 指定された位置度公差と直接比較する |
機械図面では、位置度公差によって、形体位置に許容される偏差を定義します。
位置度公差は、加工能力と検査方法の両方に密接に関係します。生産開始前に図面を確認し、データム参照、公差値、形体配置を、不必要に複雑化せず加工・検証できることを確認することが重要です。
JLCCNCでは、GD&T要件を含むCNC加工部品について、見積もり時に技術レビューとDFMフィードバックを提供します。CADファイルをアップロードして、お見積もりと設計レビューをご依頼ください。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
位置度の測定方法
位置度の検証は、図面に定義されたデータム参照枠に部品を整列させてから開始します。検査方法は、形体の幾何形状、生産数量、検査時間、報告要件に応じて選定します。数値による測定データを取得する方法もあれば、形体が指定された位置要件を満たしているかだけを確認する方法もあります。
CMM検査
- 三次元測定機(CMM)は、各形体の中心位置を測定し、理論的に正確な寸法で定義された理論座標と比較します。ソフトウェアが位置度の測定値を自動的に算出して報告します。
- 精密部品、初品検査、多数の形体を持つ部品、完全な寸法測定報告書が必要な用途で多く採用されます。
機能ゲージによる検査
- 機能ゲージは、実際の位置偏差を計算せず、ピン、穴、相手形体を正しく組み立てられるか確認します。結果は合格または不合格で判定します。
- 測定システムのプログラミングを行わず数秒で部品を検査できるため、生産ラインで広く使用されます。
光学式測定システム
- カメラと光学センサーを用いて非接触で形体位置を取得するため、研磨面、薄肉部、繊細な部品に適しています。
- 複数の穴や形体パターンを1回の検査サイクルで測定でき、量産時の検査時間を短縮できます。
厳しい位置度公差を検査する際の課題
- データム面にバリ、切りくず、表面損傷がある場合や、固定が不適切な場合は、形体を検査する前に測定基準がずれる可能性があります。
- 工具摩耗、熱膨張、工作機械の校正、プロービング方法によって、特に精密加工部品では小さな測定差が生じることがあります。
位置度の代表的な用途
位置度公差は、その位置が完成部品の幾何形状を決める形体に指定します。図面には数十個の寸法が含まれる場合がありますが、位置度を指定するのは、組立、検査、加工、二次加工で基準点となる重要な形体に限られます。CNC加工部品では、以下の用途が多く見られます。
締結穴パターン
8個の取付け穴を持つフランジは、位置度を適用する代表例です。各穴は、穴径公差を満たすだけでなく、相手側フランジの対応する穴パターンと一致しなければなりません。理論的に正確な寸法でボルト円の理論位置を定め、1つの位置度指示でパターン全体を規制します。この方法により、穴間隔ごとに公差を個別指定する必要がなくなり、図面も読みやすくなります。
組立品の位置決め形体
位置決め穴とダウエルピンは、ボルトを締め付ける前に部品位置を確立します。これらの形体はほかの形状に対する組立基準となるため、設計者は通常、最初に位置度を指定します。位置決め形体がかみ合った後、クリアランス穴は部品の位置合わせではなく、締結部品を通す役割だけを担います。
自動車・航空宇宙向けCNC部品
エンジンハウジングは、最終検査までにフライス加工、穴あけ、中ぐり、タップ加工、仕上げ加工を経ることがあります。すべての工程で、機械図面に示された同一のデータム構造を参照します。位置度公差によって、加工工程全体を通して、軸受穴、めねじ穴、ダウエルピン位置、取付け面の意図した位置関係を維持します。
高精度CNC加工部品
ツーリングプレート、半導体用治具、油圧マニホールド、医療機器には、個別の加工工程で形成される交差穴のネットワークが多く見られます。位置度を用いることで、各座標寸法を個別に確認せず、完成した形体配置を1つのデータム参照枠に対して検証できます。数十個の個別寸法ではなく、規制対象形体ごとに位置偏差を報告できるため、検査報告書も確認しやすくなります。
位置度とCNC加工
位置度公差は、仕上がり寸法だけでなく、製造工程全体に影響します。最初の切削工程を開始する前に、治具選定、加工順序、検査計画、工程能力をすべて検討する必要があります。位置要件が厳しくなるほど、各工程における加工ばらつきの管理が難しくなります。
位置度公差と加工精度
- すべての重要形体が同じ加工原点を参照できるよう、最初のCNC段取りでデータム面を確立します。
- 材料除去による位置変化を抑えるため、荒フライス加工後に位置決め穴と精密穴を加工します。
- 段取りを追加するたびに新たな位置合わせが必要になるため、可能な限り部品を同じ治具に保持します。
- 加工基準を一貫させるため、位置度を規制する形体より先にデータム形体を仕上げます。
検査要件と品質管理
- 誤った基準はすべての測定に影響するため、形体位置を検査する前にデータム設定を確認します。
- 形体サイズと形体位置は図面上で独立した要件として示されるため、別々に評価します。
- 段取りの修正点を早期に特定するため、量産を継続する前に最初の完成品を検査します。
- 1回の測定だけで判断せず、複数部品の位置度結果を確認します。
位置度公差がコストに与える影響
- 位置度公差値を小さくすると、治具をより正確に位置合わせする必要があり、段取り時間が増加します。
- 荒加工後の形体位置を改善するため、追加の仕上げ工程が必要になる場合があります。
- 規制対象形体が増えると、検証項目も増加し、長い検査サイクルが生産工程に加わります。
- 図面全体に同一値を適用せず、形体の機能目的に応じて位置要件を設定する必要があります。
製造性を高める設計上の推奨事項
- 位置合わせ、組立、部品位置を左右する形体だけに位置度公差を適用します。
- 基準系を変更せず、加工、検査、組立のすべてに使用できるデータム形体を選定します。
- 複数の独立した座標寸法連鎖を作らず、1つのデータム構造から形体パターン全体を寸法指示します。
- 機能上重要でない形体には十分に広い位置公差を与え、重要形状の加工に時間を集中させます。
CNC加工中に位置精度を維持する方法
データム形体を早期に計画する
位置度公差の信頼性は、部品加工に使用するデータム構造によって決まります。実務では、多くの加工現場が最初の段取りで一次データムを確立し、工程上必要な場合を除いて基準を変更しません。データム面を仕上げた後は、残りの位置度規制形体について、生産全体を通して同じ座標系を参照できます。
複数工程を経る部品では、これがさらに重要になります。各段取りでワーク座標を設定し直すと、個々の段取りが工作機械の能力内にあっても、小さな位置ずれが生じる可能性が高まります。
段取り間の位置誤差を低減する
段取りを追加したからといって、必ずしも位置精度が低下するわけではありません。しかし、ワークを再配置するたびに、新たなばらつきが生じる可能性があります。治具の繰返し精度、位置決めピン、クランプ力、熱安定性は、いずれも最終的な形体位置に影響します。
例えば、ある段取りでハウジングを荒フライス加工し、その後ワークを反転して反対側を加工する場合があります。各加工工程がそれぞれの寸法要件を満たしていても、工程間で位置決め面が変われば穴位置がずれる可能性があります。可能であれば、データム参照を確立した同一段取り内で、重要な位置決め穴と精密穴を仕上げます。
位置ずれが生じる前に工具摩耗を管理する
位置誤差の原因は、治具の位置合わせだけではありません。切削工具が摩耗すると、工具径の変化、工具たわみの増加、長時間生産時の熱変位によって加工条件が変わり、形体位置が徐々に移動することがあります。
多くの加工現場では、摩耗補正を調整する前に、量産初期の部品を監視します。厳しい位置度公差では、寸法ばらつきが指定限界に達する前に形体位置を確認するため、プローブ測定や定期的な工程内検査を行う場合があります。
同じデータム参照で位置を検証する
検査では、測定しやすい面ではなく、加工時に確立したデータム参照に従う必要があります。三次元測定機、機能ゲージ、光学式測定システムでは、位置偏差を算出する前に指定データムを確立します。
検査計画は、多くの場合、加工開始前に策定します。重要な穴の周囲にプローブが干渉せず到達できる空間を設けたり、仕上げ加工後も接触可能な基準面を残したりします。こうした小さな設計判断により、特に複数の位置度規制形体を持つ部品では、量産検査の繰返し性を高められます。
位置度を適用する際によくある誤り
位置度公差は、単にGD&T要件を追加するためではなく、形体の機能を反映して指定する必要があります。検査上の問題の多くは、データム選定、公差配分、実体公差方式の修飾記号、工程計画など、設計段階で生じます。これらをわずかに見直すだけでも、不要な検査負担を避けながら製造を簡素化できる場合があります。
不適切なデータム構造の選定
- 未仕上げ面、曲面、不安定な面をデータムに選ぶと、加工と検査で部品の位置合わせが一貫しません。
- データム形体には、単に寸法を参照しやすい面ではなく、完成品の組立で部品を位置決めする機能面を選定します。
- 関連形体間でデータム参照を変更すると、同じ部品でも相反する測定結果が生じる場合があります。
過度に厳しい位置度公差の指定
- すべての形体に同じ位置度公差値を指定すると、機能的な価値を加えることなく、加工と検査の負担が増加します。
- 通常、クリアランス穴には、位置決め穴、ダウエルピン穴、軸受穴と同等の位置規制は必要ありません。
- 図面全体に共通値を適用せず、形体の目的に合った位置度公差を指定します。
MMCとボーナス公差に対する誤解
- ボーナス公差を利用できるのは、幾何公差記入枠にMMC修飾記号がある場合だけです。
- 利用できる位置度公差が増加しても、形体サイズの限界は変わりません。
- 追加の位置偏差が意図した組立時のはめあいに影響しない場合に限り、MMCを選択します。
製造能力を考慮しない
- 複数回の加工段取り、長い工具、薄肉部、部品の変形は、生産中の形体位置に影響する可能性があります。
- 図面を発行する前に、実際の加工工程、ワーク保持方法、検査能力を反映した位置度公差値を設定します。
- 設計の早い段階で製造部門と品質部門を交えて図面を確認することで、生産開始後の設計変更を削減できます。
GD&Tにおける位置度のまとめ
正確な位置合わせが組立に不可欠な場合、位置度は形体位置を実用的に規制する方法です。複数の座標寸法を個別に管理せず、安定したデータム系を基準とする1つのGD&T規制によって、許容位置偏差を定義できます。
位置度を効果的に適用するには、公差値を選ぶだけでは不十分です。指定要件を量産で安定して実現できるかどうかは、データム選定、加工方法、検査計画、形体の機能によって左右されます。位置度公差を実際の設計要件に合わせることで、加工・検証しやすい工程を構築できます。
位置度を規制する形体では、図面に定義されたものと同じデータム方針で加工と検査を行う必要があります。生産前にデータム選定、形体へのアクセス性、公差要件を確認することで、潜在的な製造上の問題を早期に発見できます。
JLCCNCは、試作品、少量生産、量産品のCNC加工に対応しています。図面に位置度などのGD&T規制が含まれる場合、当社のエンジニアが部品の製造性を確認し、見積もり工程の一環として製造性を考慮した設計(DFM)に関するフィードバックを提供します。
CADファイルをアップロードすると、生産開始前にCNC加工のお見積もりと技術レビューをご依頼いただけます。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
位置度に関するFAQ
Q:GD&Tにおける位置度とは何ですか?
位置度は、理論的に正確な寸法で定められた位置に対し、形体の位置に許容される偏差を定義するGD&Tの幾何公差です。指定されたデータム参照枠を基準に評価し、図面に示された形体の幾何形状に応じて、形体の中心、軸線、中心平面に適用します。
Q:位置度の計算式は何ですか?
一般的な計算式は次のとおりです。
位置度の測定値=2 × √[(ΔX)²+(ΔY)²]
この式では、X方向とY方向の偏差を1つの位置偏差値に合成します。通常、検査ソフトウェアが形体座標の測定後に自動計算します。
平面上の穴位置を検査する一般的な計算ではX方向とY方向の偏差を使用します。3次元用途では、形体要件と検査方法に応じてZ方向の偏差を含める場合もあります。
Q:位置度記号とは何ですか?
位置度記号は「⌖」です。幾何公差記入枠の最初に記載し、その後に公差値、任意の実体公差方式の修飾記号、必要なデータム参照を続けます。
Q:実測位置度と位置度公差の違いは何ですか?
実測位置度は形体位置について測定された偏差であり、位置度公差は図面に指定された許容限界です。
Q:CNC加工で位置度公差を実現できますか?
はい。データム設定、治具固定、工具管理、検査方法を適切に計画すれば、CNC加工で位置度要件を実現できます。
Q:位置度はどのように測定しますか?
最初に図面に示されたデータム参照枠を確立します。次に、CMM、機能ゲージ、光学式測定システムなどで形体位置を測定し、指定された位置度公差と比較します。
Q:ボーナス公差とは何ですか?
ボーナス公差とは、形体が最大実体状態(MMC)から離れることで追加される位置度公差です。ボーナス公差値は、実際の形体サイズとMMCサイズとの差に等しく、その分だけ利用できる位置度公差の合計が増加します。
Q:位置度公差におけるMMCとは何ですか?
最大実体状態(MMC)とは、形体に含まれる材料量が最大となるサイズです。穴では許容される最小径、ピンでは許容される最大径がMMCです。MMC修飾記号を付けて位置度公差を指定すると、実測した形体がMMCから離れるにつれてボーナス公差を得られます。
Q:位置度と座標公差方式の違いは何ですか?
座標公差方式では、プラス・マイナス値を用いて各直線寸法を個別に規制します。位置度では、理論的に正確な寸法とデータム形体を基準とする1つの幾何公差で、形体位置全体を規制します。穴パターンや位置決め形体を含む複雑な図面を簡潔にできます。
Q:位置度公差はCNC加工コストにどのように影響しますか?
位置度公差は、段取り方法、治具、加工順序、検査時間に影響します。公差値が小さくなるほど、追加の段取り確認、厳密な工程管理、長い検査サイクルが必要になるのが一般的です。位置度公差を機能要件に合わせることで、意図した部品機能を維持しながら、不要な製造コストを抑えられます。
学び続ける
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......
自動車試作で起こりやすい5つのCNC加工ミスとその防止策
CNC技術は、自動車試作における高精度部品の製造を支える中核的な加工技術です。しかし、経験豊富なエンジニアであっても、プログラミングや操作中のミスを完全に避けることはできません。ミスの内容によっては、部品の廃棄、設備の損傷、さらには人身事故など、重大な結果につながる可能性があります。本記事では、自動車試作でよく見られる5つのCNC加工ミスと、潜在的なリスクを回避するための実用的な対策をご紹介します。 I. 座標系の設定ミス:工具・工作機械・ワークの損傷につながる可能性 CNC加工では、工具を正しい経路で動かすために座標系を適切に設定する必要があります。座標系の設定を誤ると、工具が意図したツールパスから外れ、ワークが不良品になるだけでなく、設備を損傷するおそれがあります。 回避方法: 予期しない干渉を防ぐため、ワーク座標系の原点は、素材形状、基準面、クランプ方法を考慮した明確な基準位置に設定してください。設定後は、安全な退避位置と工具・ワーク・治具間のクリアランスも必ず確認します。 プログラミング時には座標系の設定を再確認し、シミュレーションやドライランを実施して、ツールパスが正しいことを検証してく......
金属加工の廃棄物を削減する5つのCNC加工手法
金属材料は決して安価ではなく、加工時間にもコストがかかります。CNC加工における廃棄物は、単なる厄介な副産物ではありません。コストを増やし、利益率を低下させ、生産効率の悪化を示す要因です。高級合金を加工する場合でも、一般的な板材を加工する場合でも、発生するスクラップの一つひとつが収益に影響します。 しかし、工程全体を抜本的に変更しなくても、廃棄物を大幅に削減できる実績のあるCNC加工手法があります。必要なのは、より適切な段取り、綿密な計画、用途に合った工具の選択です。 ここでは、加工量を増やしながら廃棄物を減らし、コストを管理するための5つのCNC加工戦略をご紹介します。 1. ネスティングソフトウェアで板金スクラップを削減する (出典:Deepnest) 板材から部品を切り出す際、今も手作業や目測で配置と間隔を決めているのであれば、材料を有効に活用できていない可能性があります。 ネスティングソフトウェアは、未使用領域を最小限に抑えるよう部品を自動配置します。さまざまな形状を隙間なく組み合わせることで、材料を節約するだけでなく、切断時間と工具摩耗を低減し、板金廃棄物の処理コストも削減できます。 ほ......
CNC加工用CADファイルの準備方法【完全ガイド】
CADで優れた設計を完成させたら、次はそれを実物の部品にする段階です。しかし、CNC工作機械でその形状を加工する前に、設計データを適切に準備し、正しい形式で書き出す必要があります。ここでは、CADからCNC加工へ移行する具体的な手順、加工現場で受け付けられるファイル形式、高額なミスを避けるためのポイントを詳しく解説します。 適切なCAD形式の選定からCNC加工用ファイルの作成まで、一連のプロセス全体をご紹介します。コストのかかるミスを防ぎ、生産を円滑に進めるためにお役立てください。 JLCCNCは、さまざまな経験レベルの設計者、エンジニア、メイカーの皆様をサポートしています。その中で、回避可能なCADデータの準備ミスが繰り返し発生していることを確認しています。このため、JLCCNCのオンラインアップロードシステムは複数のファイル形式に対応し、互換性を確認したうえで、加工工程へ進む前に問題となる可能性のある箇所を通知します。 CADファイルを適切に準備することが重要な理由 単品の試作品でも大量生産でも、精度はファイルデータから始まります。CNC工作機械は1 mm未満の細かな指令にも従って動作するため......