座ぐり穴とは?記号・図面指示・寸法・用途を解説
1 min
- 座ぐりとは
- 座ぐりの記号と図面指示
- 座ぐり穴の寸法
- 座ぐり穴の例
- 座ぐり・皿穴・スポットフェイスの違い
- 座ぐり穴の加工方法
- 座ぐり穴の設計
- 座ぐり設計でよくある誤り
- 座ぐりに関するよくある質問
要点
- 座ぐりは、締結部品の頭部が部品表面から突出しないよう、穴の上部に追加の空間を設ける加工です。
- 六角穴付きボルトは、その頭部形状とくぼみの形状が適合するため、座ぐり穴に多く使用されます。
- 座ぐり穴は、下穴径、座ぐり径、座ぐり深さの3つの寸法で定義します。
- 下穴と座ぐり部は同一中心軸上に加工し、穴と座面の適切な位置合わせを確保します。
- 多くの場合、先に下穴をあけ、その後、座ぐりカッター、エンドミル、またはボーリング工具で座ぐり部を加工します。
- 機械製図では、通常「⌴」記号に必要寸法を続けて座ぐりを指示します。
- 標準寸法を採用すると、工具選定や検査が容易になり、市販の標準締結部品にも交換しやすくなります。
- 座ぐり穴は、治具、金型、機械フレーム、ツーリングプレート、油圧部品をはじめ、多くの組立部品に使用されています。
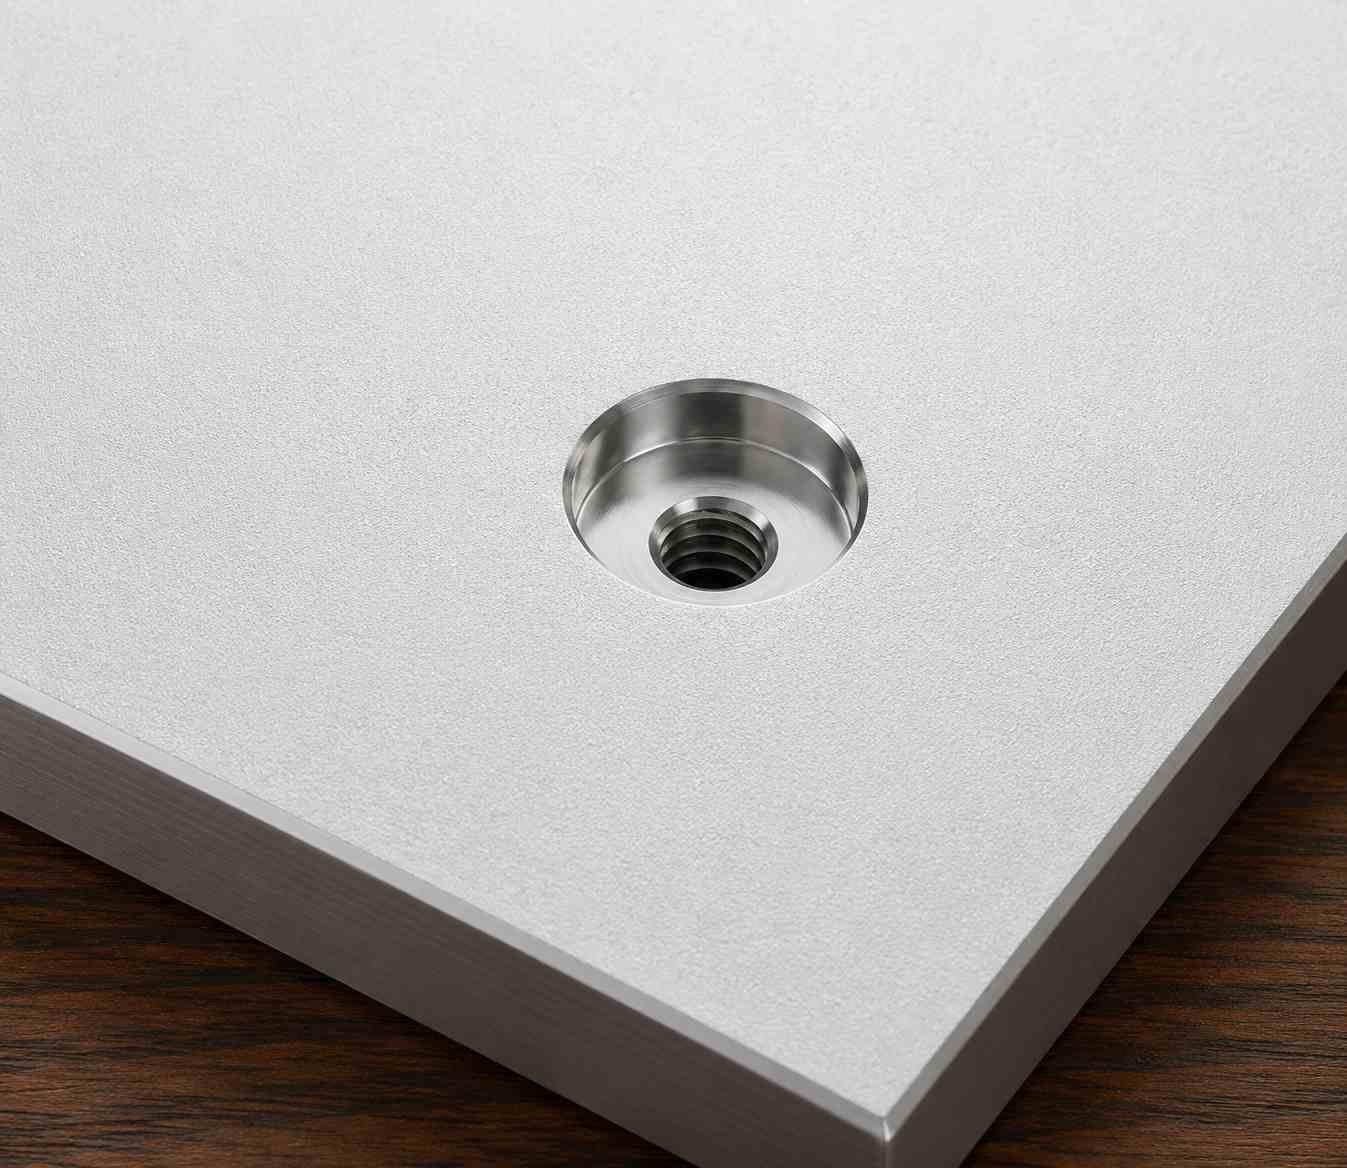
座ぐり穴(Wikipedia)
多くの機械部品では、締結部品の頭部を仕上げ面から突出させないことが求められます。通常の穴だけでは頭部を収める空間が不足するため、穴の上部に追加の円筒状のくぼみを加工します。このくぼみを「座ぐり」と呼びます。
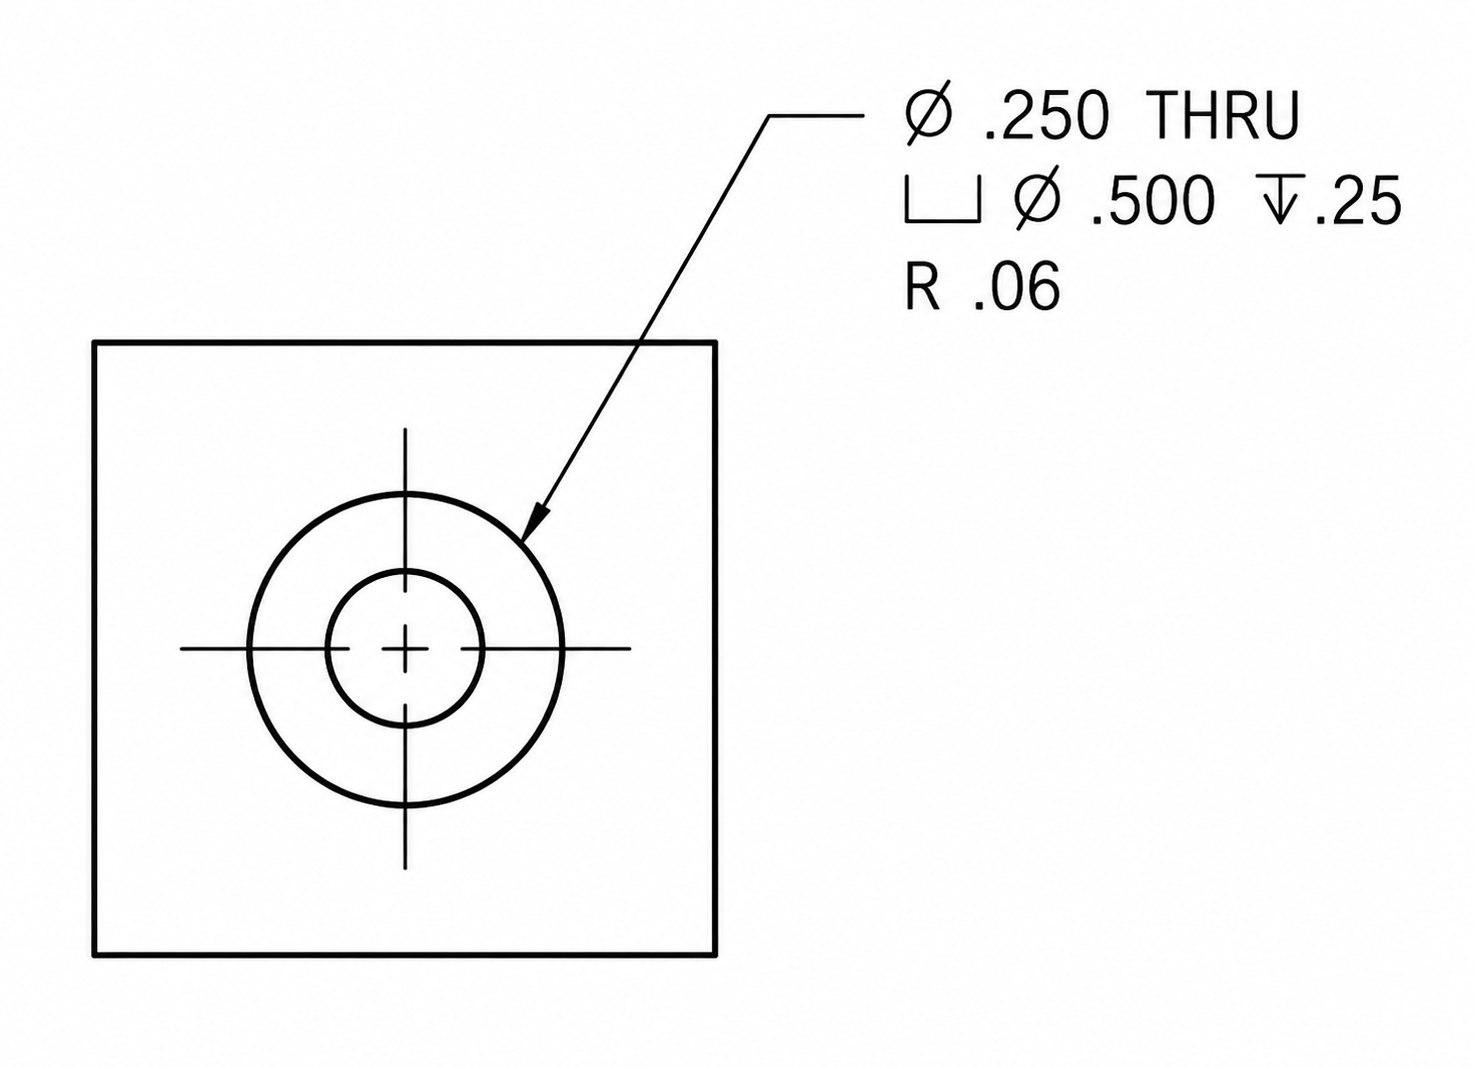
Fusion 360における座ぐり寸法
座ぐりは単純な形状ですが、その寸法は使用する締結部品に適合させる必要があります。必要以上に材料を除去せず、締結部品の頭部を十分に収められる大きさに設計しなければなりません。寸法の確認が不十分だと、締結部品が正しく収まらず、部品に追加工が必要になることがあります。
通常は、先に下穴をあけ、その後に座ぐり部を加工します。両方の加工を同一段取りで行うことで、座ぐり部と下穴の同軸度を確保しやすくなり、完成形状の検査も容易になります。
本記事では、以下の内容を解説します。
- 座ぐりとは何か、類似する穴形状とどのように異なるか
- 座ぐり記号と図面指示の読み方
- 座ぐり寸法の選定方法
- 一般的なCNC加工方法と検査方法
- 製造と組立を容易にする設計上のポイント
座ぐりとは
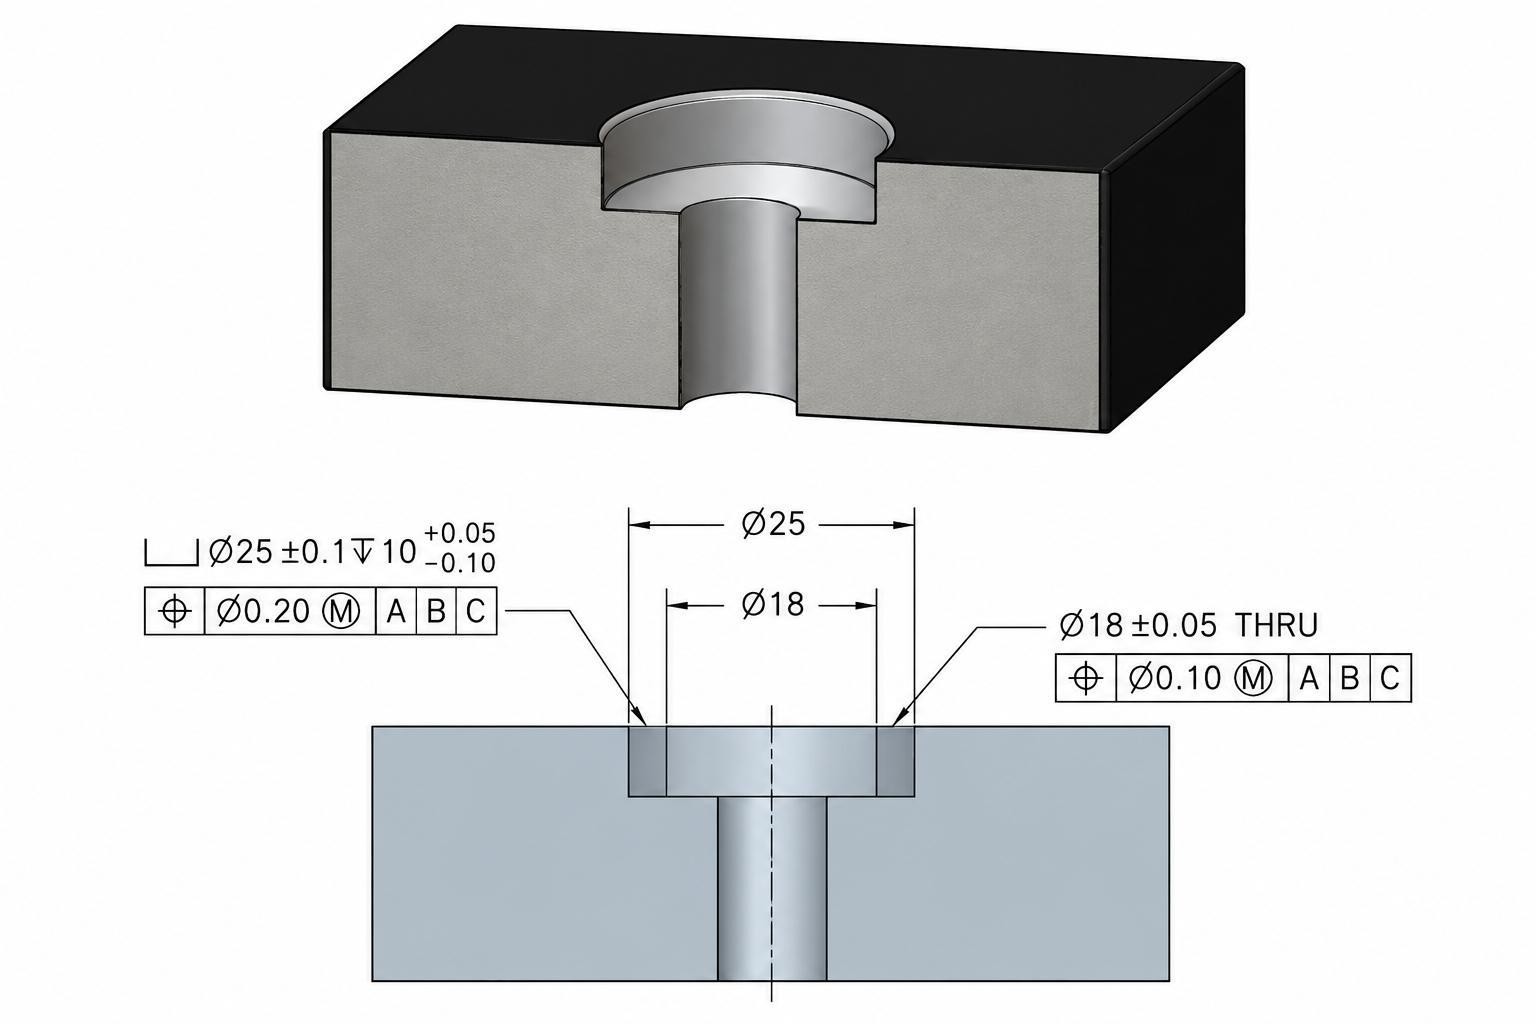
座ぐり穴の寸法指示
座ぐりとは、穴の上部に加工する円筒状のくぼみです。ボルト、ねじ、ピンなどの締結部品の頭部に、平坦な座面を設けるために使用します。機械製図では「⌴」記号で示します。
座ぐり穴と通常のドリル穴の違い
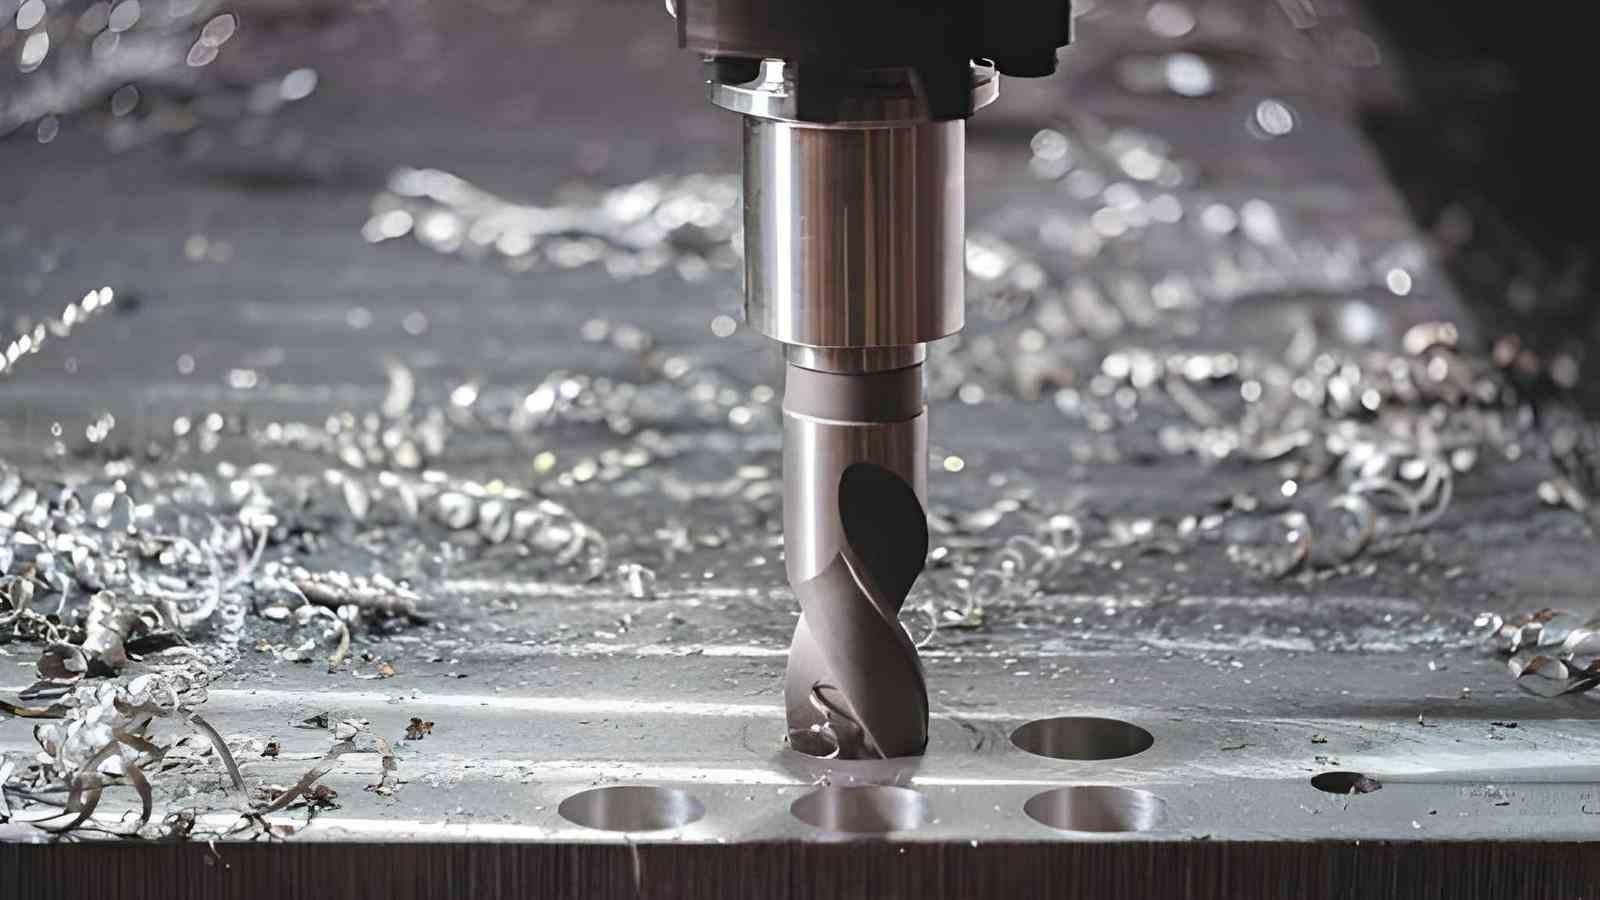
CNCによる穴あけ加工(iStock)
ドリル穴は、ボルトなどを通すためのクリアランス、めねじ加工、ピンによる位置決め、流体の通路などに使用されます。座ぐり穴では、その穴の上部に締結部品の頭部を収める座面を追加します。これにより、締結部品の頭部を部品表面から突出させず、部品内に収めることができます。
以下の表に、2種類の穴形状の主な違いを示します。
| 比較項目 | 通常のドリル穴 | 座ぐり穴 |
|---|---|---|
| 主な目的 | 材料に穴を形成する | 穴の上部にくぼんだ座面を設ける |
| 穴形状 | 単一直径 | 2つの直径と平坦な底面を持つくぼみ |
| 締結部品の頭部位置 | 部品表面より上に残る | 部品表面と同一面、または表面より下に収まる |
| 底面形状 | ドリル先端角による円すい面 | 平坦な座ぐり底面と、その下に続くドリル穴 |
| 図面記号 | 穴径のみ | 座ぐり記号、座ぐり径、深さ |
| 代表的な加工方法 | ドリル加工 | ドリル加工後に座ぐり加工 |
| 主な締結部品 | ボルト、ピン、めねじ穴 | 六角穴付きボルト、ショルダーボルト |
| 代表的な用途 | 一般締結、流体通路、位置決め穴 | 機械ベース、治具、金型、精密組立部品 |
座ぐり穴を使用する理由
通常のドリル穴だけでは締結部品の頭部を収める空間がないため、座ぐり穴を使用します。追加したくぼみによって、締結部品を設計どおりの位置に取り付けられます。
主な使用目的は以下のとおりです。
- 締結部品の頭部を部品表面より下に収める
- 締付け時の接触を安定させる平坦な座面を設ける
- 組立品全体の高さを抑える
- 締結部品の頭部を保護する
- 保守作業を容易にする
座ぐりの記号と図面指示
多くの機械図面では、文章による説明ではなく、標準的な座ぐり指示を使用します。記号と寸法が示されていれば、加工担当者は座ぐり穴全体を加工するために必要な情報を把握できます。
座ぐり記号
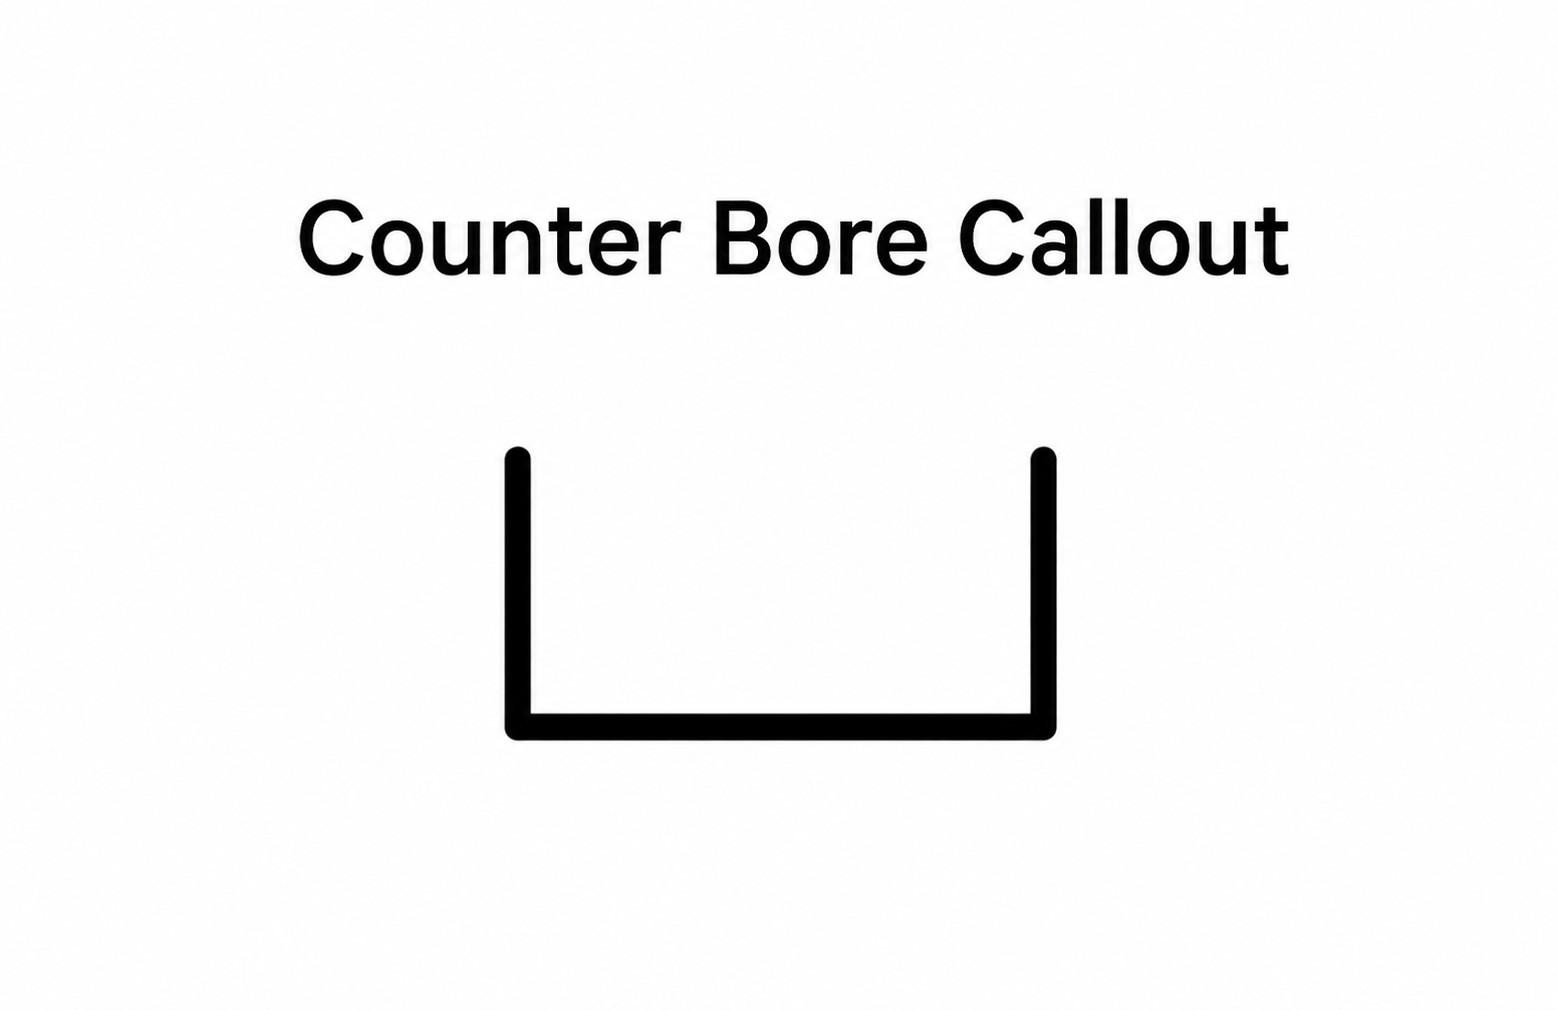
座ぐり記号
「⌴」記号は、主穴の上部に平坦な底面を持つ座ぐりがあることを示します。加工担当者は、この指示に基づいてドリル穴と図面に示された大径のくぼみを加工します。
座ぐり記号の主なポイントは以下のとおりです。
- 主穴の上部に平坦な底面を持つくぼみがあることを示す
- 図面指示では座ぐり径の前に記載する
- 必要に応じて座ぐり深さと併記する
- ASMEやISOの製図規格で採用されている標準的な機械製図の慣例に従う
- 座ぐりを皿穴やスポットフェイスと区別する
座ぐり指示の読み方
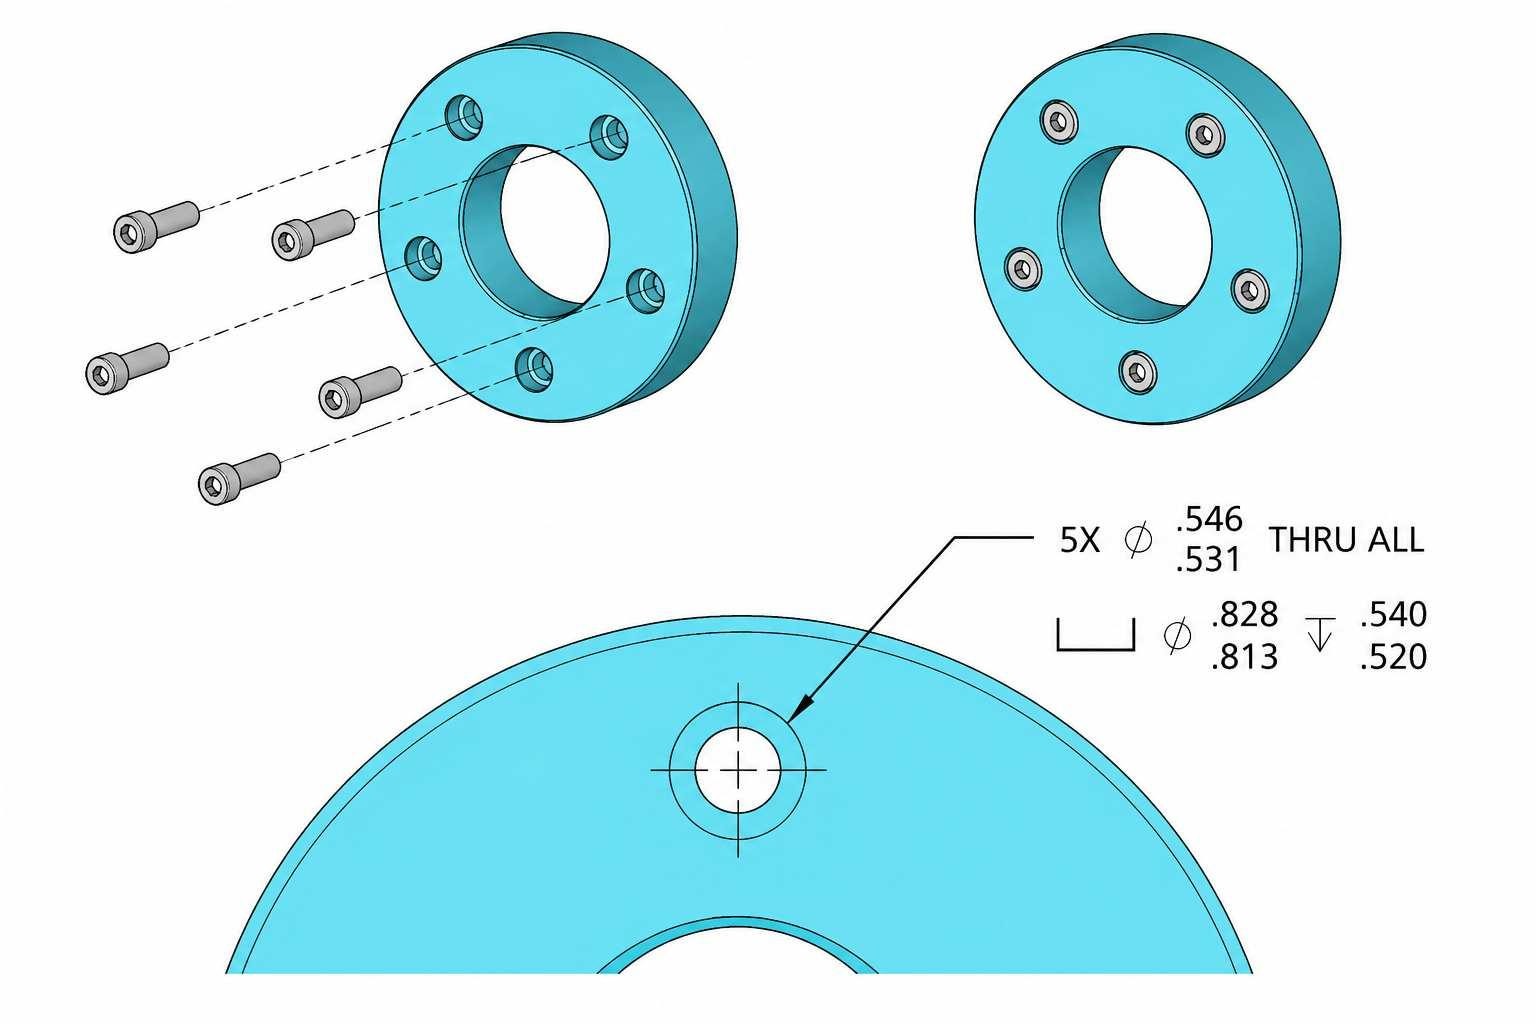
座ぐりのGD&T基礎(Engineering Essentials)
座ぐりの図面指示には、関連する寸法をまとめて記載します。通常は、下穴径、座ぐり記号、座ぐり径、座ぐり深さで構成されます。
加工開始前に、これらの寸法が選定した締結部品に適合し、組立後に頭部が正しく着座することを確認します。
一般的な座ぐり指示には、以下の情報を含めます。
- 下穴径
- 座ぐり径
- 座ぐり深さ
- めねじ穴の場合はねじ仕様
- 図面で指定する場合は公差要件
一般的な座ぐり指示の例
表記形式は企業によって多少異なりますが、記載する情報は同じです。各指示では、下穴寸法とくぼみ部分の寸法を併せて定義します。
機械図面で一般的に使用される座ぐり指示の例を以下に示します。
| 図面指示 | 意味 |
|---|---|
| Ø8 ⌴ Ø14 × 8 | 直径8 mmの穴、座ぐり径14 mm、座ぐり深さ8 mm |
| Ø10 ⌴ Ø18 × 10 | 直径10 mmの穴、座ぐり径18 mm、座ぐり深さ10 mm |
| M8 ⌴ Ø13 × 9 | M8めねじ穴、座ぐり径13 mm、座ぐり深さ9 mm |
| Ø6 THRU ⌴ Ø11 × 6 | 直径6 mmの貫通穴、座ぐり径11 mm、座ぐり深さ6 mm |
| Ø12 ⌴ Ø20 × 12 | 直径12 mmの穴、座ぐり径20 mm、座ぐり深さ12 mm |
図面を発行する前に、以下の点も確認します。
- 座ぐり径が締結部品の頭部寸法に適合していること
- 頭部を適切に着座させるための十分な深さがあること
- 必要な締付け荷重を支えられるだけの材料が座ぐり部の下に残っていること
座ぐり穴の寸法
座ぐりの各寸法を個別に決めることはできません。下穴径、座ぐり径、深さのすべてを、使用予定の締結部品に適合させる必要があります。いずれか1つの寸法を変更した場合は、通常、加工開始前にほかの寸法も再確認します。
座ぐり径
まず締結部品の頭部寸法を確認し、組立に必要なクリアランスを確保できる座ぐり径を選定します。
くぼみを必要以上に大きくすると、締結部品の頭部を支持する材料まで除去することになるため、過大な座ぐり径は避けてください。
図面を発行する前に、選定した直径を標準工具で無理なく加工できることも確認します。
座ぐり深さ
座ぐり深さによって、組立後の締結部品の頭部位置が決まります。頭部を部品表面と同一面にする設計もあれば、上面よりわずかに低く収める設計もあります。
指定深さは、くぼみの下に十分な肉厚を残せる値にする必要があります。必要以上に深く加工すると、加工時間が増加し、部品の残存断面も小さくなります。
貫通穴径
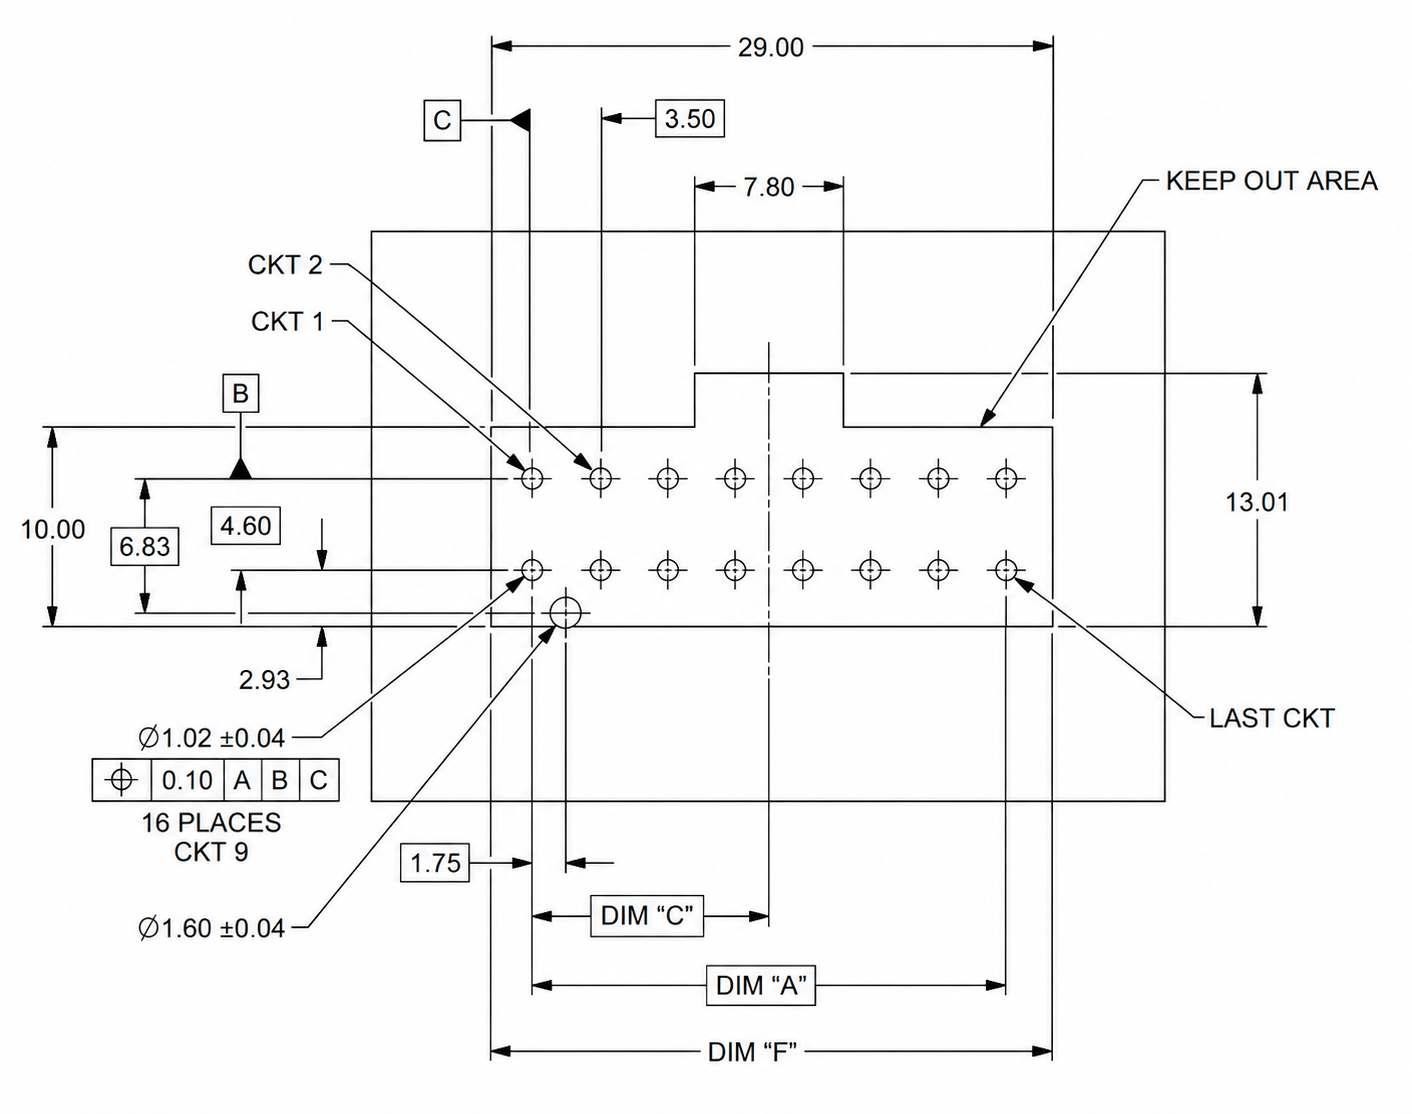
貫通穴径(Electrical Engineering Stack Exchange)
貫通穴は、座ぐり部と同一中心軸上に加工します。
締結部品の軸部を通すクリアランス穴として使用する場合と、めねじが必要な場合にタップ加工する場合があります。
穴径は、組立に使用する締結部品または位置決めピンに応じて選定します。
クリアランス穴、めねじ穴、ダウエルピン穴などの用途に応じて、同じ座ぐり径に異なる下穴径を組み合わせることもできます。
図面で座ぐり寸法を定義する場合は、生産前に、選定した締結部品および加工能力に対して形状が適切かを確認する必要があります。JLCCNCでは、CNC加工を開始する前のDFM(製造性)レビューで座ぐり要件を確認し、形状と図面指示の妥当性を検証します。
高精度CNC加工サービス
CADファイルをアップロードすると、CNC加工のお見積もりと部品の技術レビューをご依頼いただけます。
標準的な座ぐり寸法
多くの座ぐり穴では、メートルねじおよびインチねじ用の標準寸法を採用します。以下の表は、六角穴付きボルトに用いられる一般的なメートル系列の座ぐり寸法です。数値は、適用する締結部品規格によって異なる場合があります。
標準寸法を使用すると、切削工具の調達や完成部品の検査が容易になり、組立時も元の設計を変更することなく締結部品を交換できます。
| ねじ呼び径 | 穴径(mm) | 座ぐり径(mm) | 座ぐり深さ(mm) |
|---|---|---|---|
| M4 | 4.5 | 8 | 4.5 |
| M5 | 5.5 | 9 | 5.5 |
| M6 | 6.6 | 11 | 6.5 |
| M8 | 9.0 | 14 | 8.5 |
| M10 | 11.0 | 18 | 10.5 |
| M12 | 13.5 | 20 | 13 |
座ぐり穴の例
座ぐり寸法は、収容する締結部品によって決まります。まず使用するねじを選定し、その後、適切なクリアランスとはめあいが得られる標準座ぐり寸法を選びます。標準寸法を採用すると、加工と検査も大幅に簡素化できます。
六角穴付きボルトの例
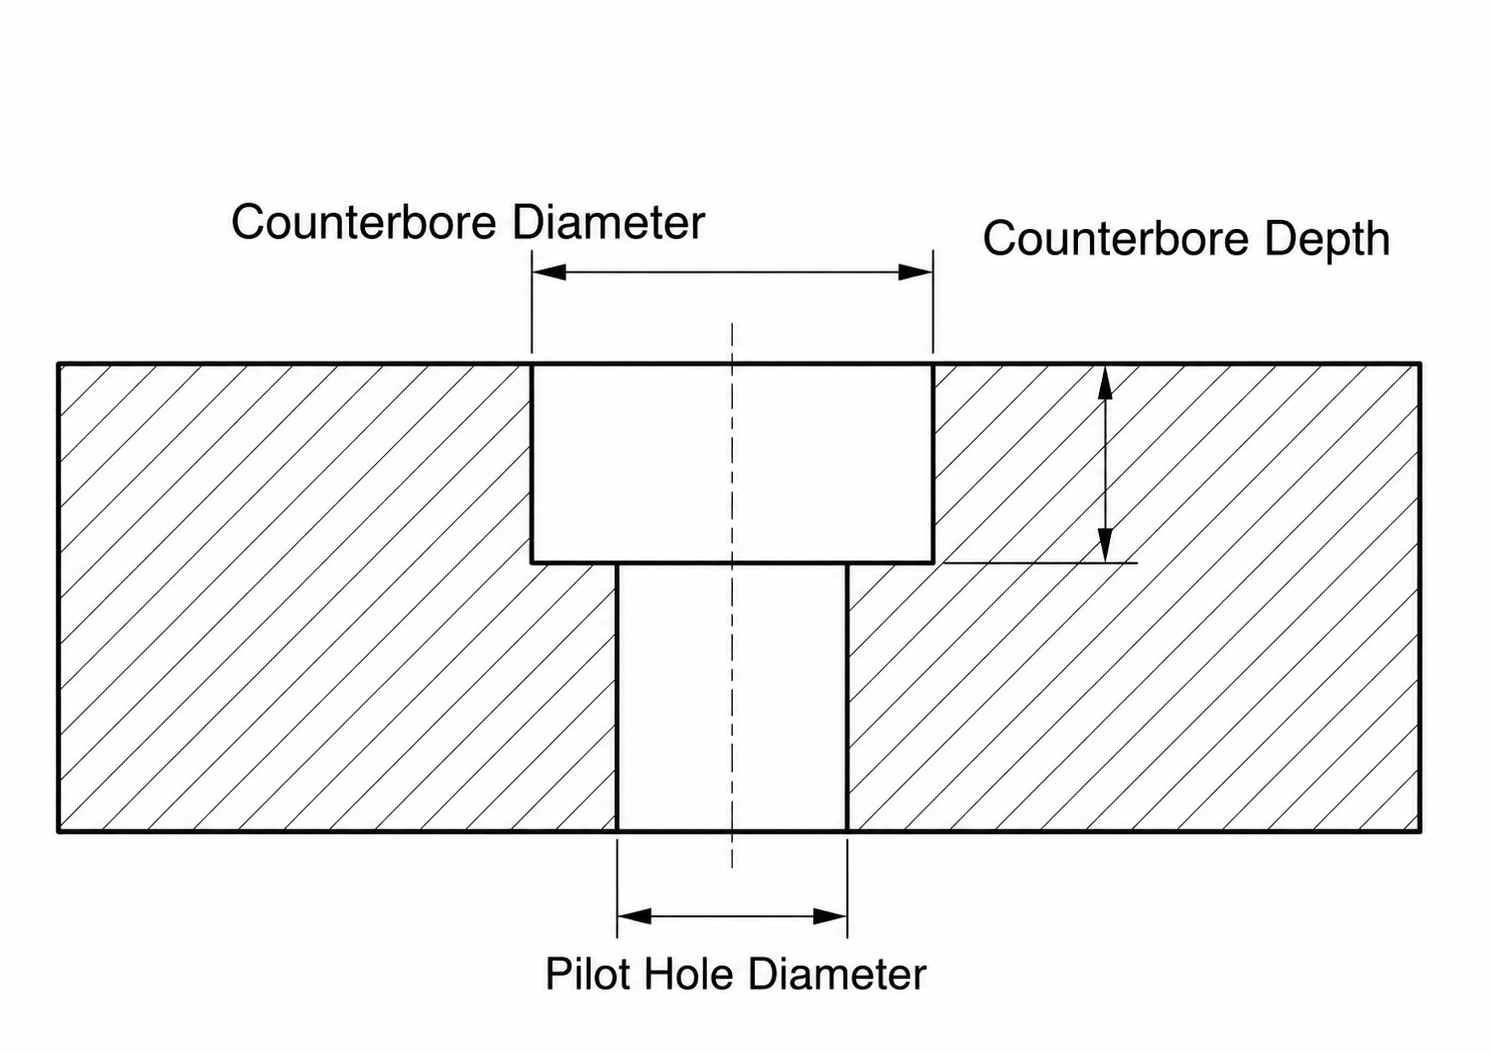
六角穴付きボルト用座ぐり穴寸法(The Engineer's Bible)
六角穴付きボルトは、座ぐり穴と組み合わせて使用される代表的な締結部品です。座ぐり部によってボルト頭部を収める空間が確保され、締付け後の頭部を部品表面と同一面、または表面よりわずかに低い位置にできます。
例えば、M8六角穴付きボルトでは、一般に以下の寸法を使用します。
- 貫通穴:Ø9 mm
- 座ぐり径:Ø14 mm
- 座ぐり深さ:8.5 mm
これらの寸法により、ボルト軸部に必要なクリアランスを確保しながら、頭部を座ぐり内に完全に収められます。
機械図面での指示例
座ぐり穴の図面には、下穴とくぼみ部分の両方の寸法を記載します。指示全体を正しく読み取ることで、加工担当者は同一段取りで形状を正確に加工できます。
一般的な図面指示の例:
Ø8 ⌴ Ø14 × 8
この指示は、以下を意味します。
- 主穴径は8 mm
- 座ぐり径は14 mm
- 座ぐり深さは8 mm
- 両方の形状は同一中心軸上にある
設計上必要であれば、公差、ねじ、表面粗さなどの追加指示も記載します。
締結部品に合わせた寸法選定
座ぐり寸法は、図面作成時に目測で決めるのではなく、選定した締結部品に適合させる必要があります。標準締結部品の寸法データを使用することで、組立不良や後工程での不要な設計・加工変更を防止できます。
実用的な選定手順は以下のとおりです。
- 最初に締結部品のサイズを選定します。
- 推奨されるクリアランス穴径を選びます。
- その締結部品に対応する標準座ぐり径を採用します。
- 頭部が要求位置に収まる深さを指定します。
- 設計を確定する前に、くぼみの下に十分な材料が残ることを確認します。
座ぐり・皿穴・スポットフェイスの違い
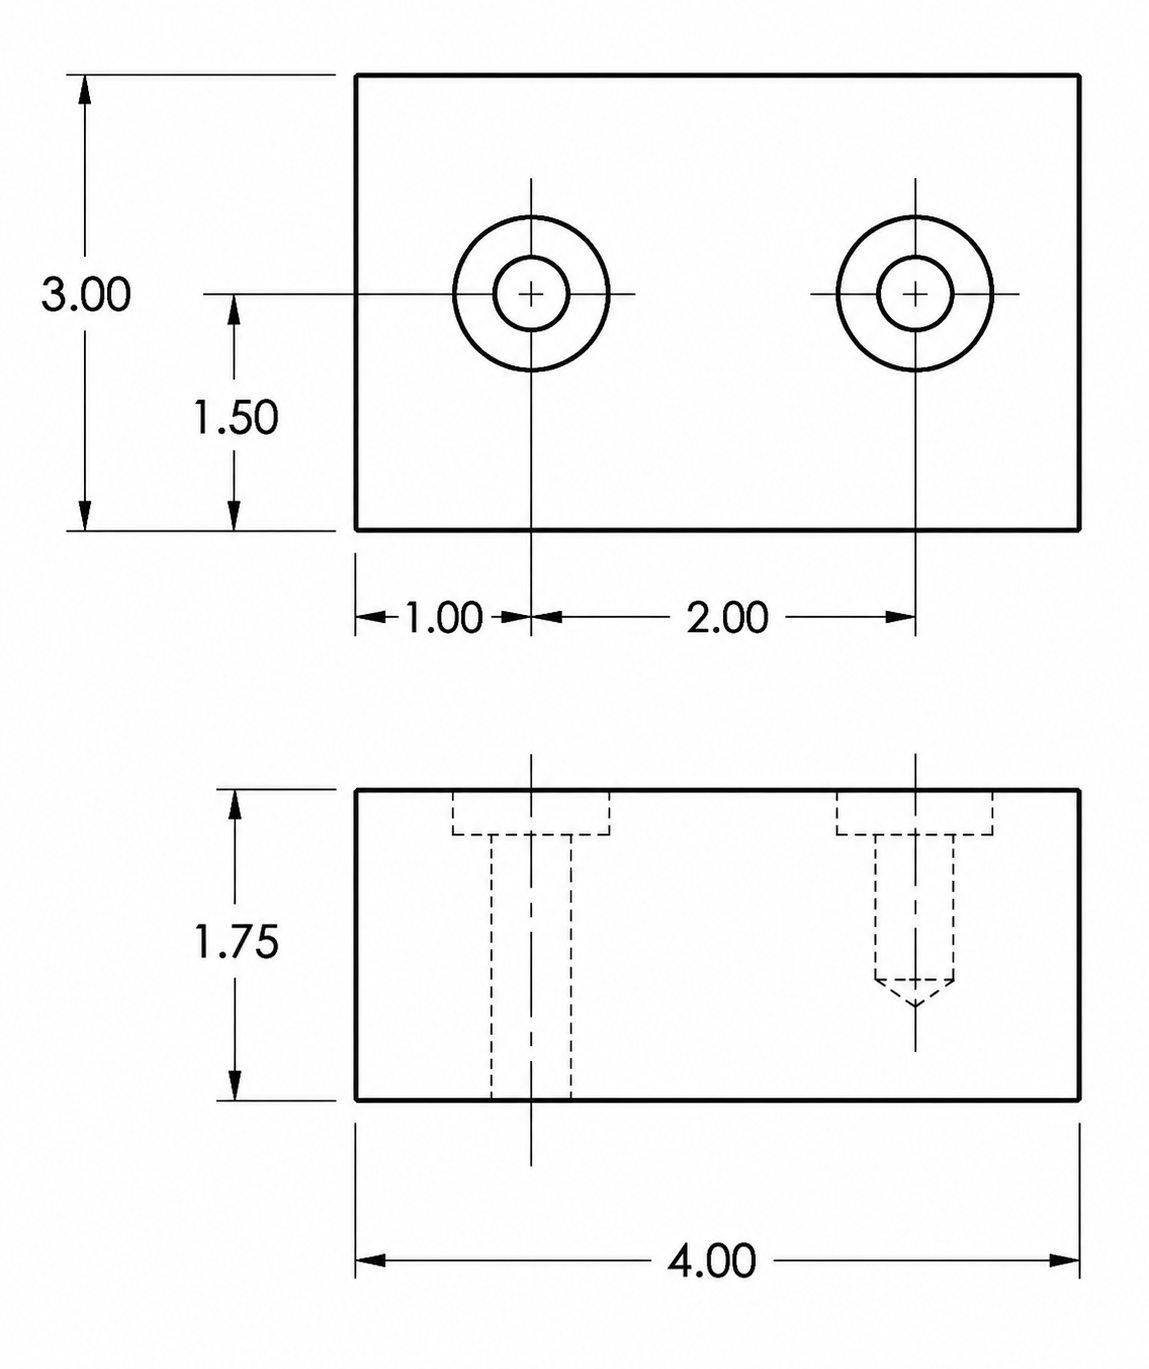
座ぐり穴と皿穴の寸法指示(Peachpit)
いずれも穴の上部を加工する形状ですが、形成される座面と必要な加工方法は異なります。どの形状を採用するかは、図面、締結部品の種類、組立方法によって決まります。
適切な穴形状の選び方
通常は、締結部の機能に基づいて、加工前に適切な形状を決定します。
- 締結部品の頭部を部品表面より下に収め、平坦な座面に全面接触させる必要がある場合は、座ぐりが適しています。
- 組立後に部品表面と同一面になる皿ねじには、皿穴を使用します。
- もともと平坦な座面がない鋳造品や鍛造品には、スポットフェイス加工を適用します。
深いくぼみや薄肉部は局所的な強度を低下させる可能性があるため、周囲の材料厚さも確認する必要があります。
標準締結部品を使用する場合は、穴形状の寸法を公認の締結部品規格に合わせることで、加工と検査を簡素化できます。
| 比較項目 | 座ぐり | 皿穴 | スポットフェイス |
|---|---|---|---|
| 加工形状 | 平底の円筒状くぼみ | 円すい状くぼみ | 浅く平坦に加工した座面 |
| 座面 | 平面 | 傾斜面 | 平面 |
| 代表的な角度 | 側壁が90° | 82°、90°、または100° | 角度に依存しない |
| 対応する頭部形状 | 六角穴付きボルト、ショルダーボルト | 皿ねじ | 六角ボルト、ナット、座金 |
| 材料除去量 | 中程度 | 少ない | 最小限 |
| 深さ管理 | 頭部の着座位置を決めるため重要 | 直径と角度によって管理 | 表面を平滑にするための必要最小限 |
| 加工後の表面状態 | くぼんだ取付け座面を形成 | 皿ねじ頭部が面一になる座面を形成 | 粗い素材表面に平坦な支持面を形成 |
| 一般的な製造工程 | 穴あけ後に座ぐり加工 | 穴あけ後に皿もみ加工 | 穴あけ後にスポットフェイス加工または正面フライス加工 |
| 代表的な部品 | 機械ベース、治具、ギヤボックスハウジング | カバー、板金部品、筐体 | 鋳造品、鍛造品、バルブボディ、フランジ |
座ぐり穴の加工方法
座ぐり穴は通常、2段階で加工します。最初に主穴を加工し、次に大径の工具で平底のくぼみを加工します。締結部品の頭部を座ぐり内へ正しく着座させるため、両方の形状を同一中心軸上に加工することが重要です。
一般的な座ぐり加工方法
加工方法は、通常、図面仕様、生産数量、加工現場で使用できる工具に応じて選択します。
代表的な方法は以下のとおりです。
- 先に主穴をあけ、座ぐりカッターで座ぐり部を加工する
- 必要な座ぐり寸法に対応する標準カッターがない場合は、エンドミルを使用する
- 位置合わせ精度を高めるため、マシニングセンタ上で同一段取りのまま両方の形状を加工する
- 少量生産の単純な座ぐり穴は、ボール盤で加工する
CNC加工用の座ぐり工具とカッター
工具は、座ぐり寸法、部品材料、生産要件に応じて選定します。標準的な締結部品寸法には、パイロット付き座ぐりカッターが多く使用されます。パイロット部が既存の下穴に沿って案内されるため、座ぐり部とドリル穴の位置を一致させやすくなります。
特殊寸法や少量生産品では、CNCの工具経路で直径と深さを制御し、エンドミルで座ぐり部を加工することもできます。標準の座ぐりカッターが要求寸法に適合しない場合に有効な方法です。
量産加工では、専用の座ぐり工具を使用することで、特に同じ形状が多数ある部品の段取り時間を短縮し、加工の一貫性を高められます。加工前には、カッター径、加工可能深さ、工具剛性が図面要件を満たしているかを確認してください。
CNC工作機械による座ぐり穴加工
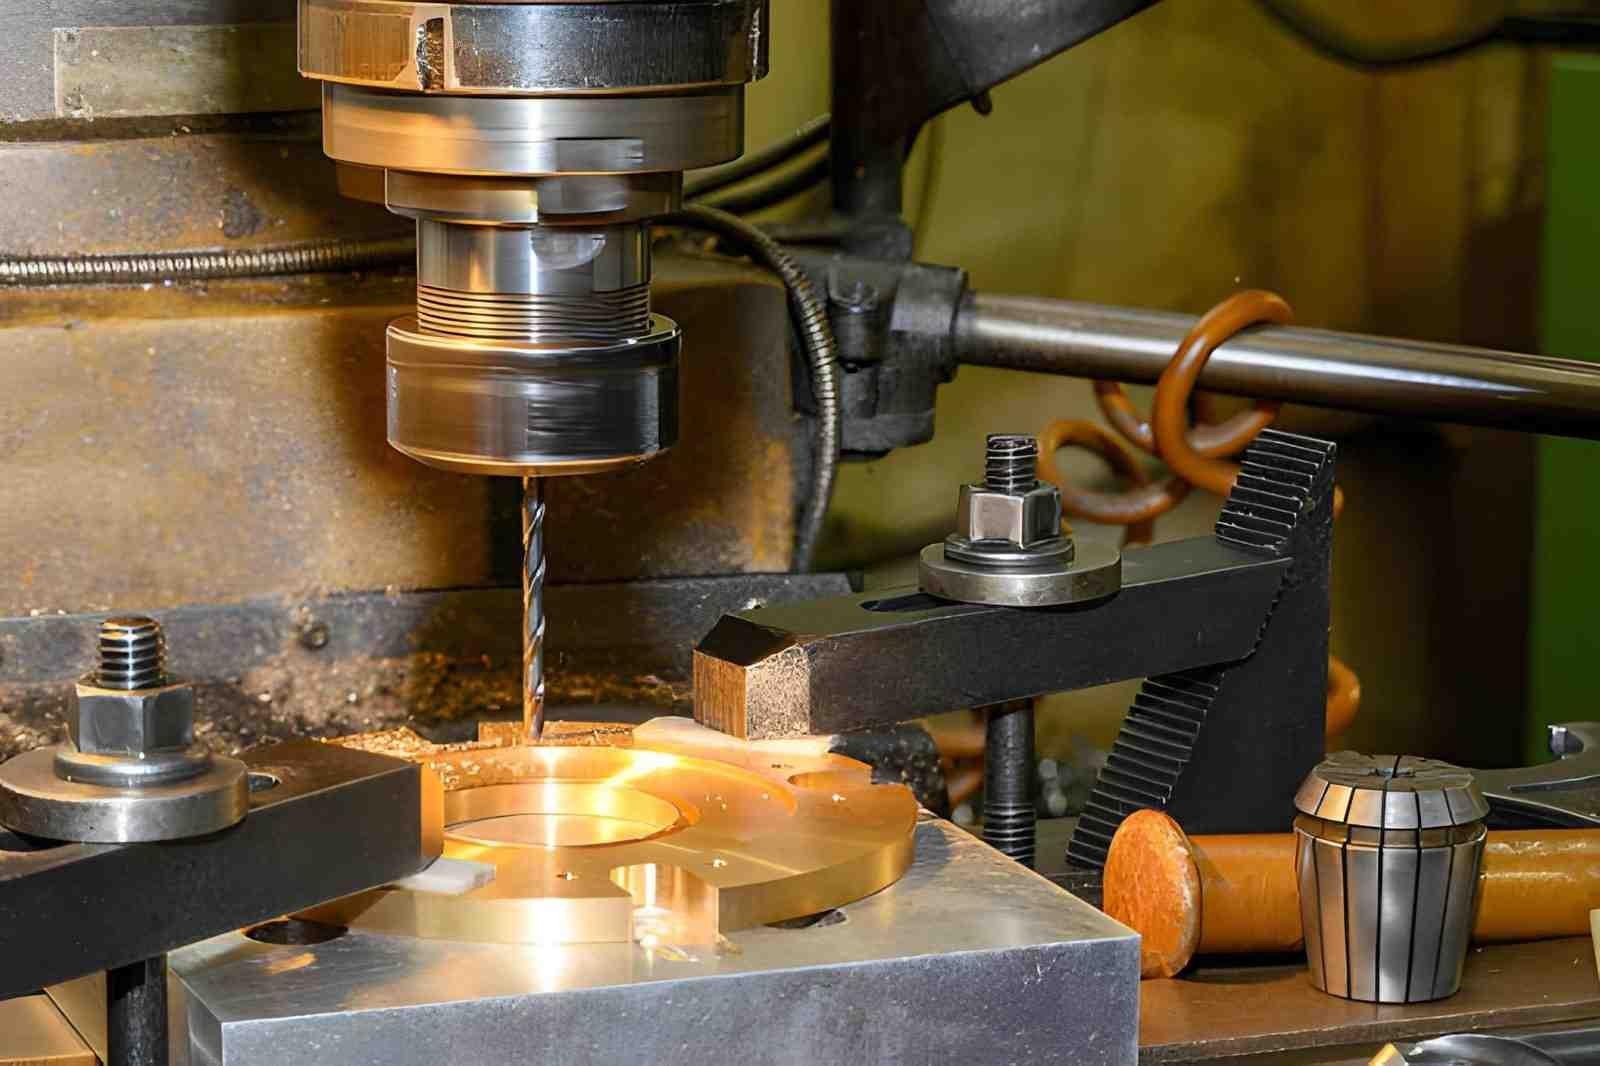
黄銅リングへの座ぐり穴加工
CNC工作機械では、通常、下穴と座ぐりを同一段取りで加工します。これにより、両方の形状の同軸度を確保でき、各工程間でワークを再配置する必要もありません。
一般的な加工手順は以下のとおりです。
- 指定径で主穴をドリル加工します。
- 座ぐり工具またはエンドミルに交換します。
- 指定された直径と深さまでくぼみを加工します。
- 必要に応じて、検査前にバリを除去します。
両方の工程を同一段取りでプログラムすることで、下穴と座ぐり部の位置ずれも低減できます。
座ぐり径と深さの検査
部品を組立工程へ移す前に、完成した形状を検査します。締結部品の着座状態を左右するため、特に重要となる寸法は座ぐり径と深さです。
一般的な検査項目は以下のとおりです。
- 座ぐり径を測定し、指定寸法に適合していることを確認する
- デプスゲージで座ぐり深さを確認する
- 座ぐり部と貫通穴の位置が正しく一致していることを確認する
- 図面で組立確認が要求されている場合は、指定の締結部品を試しに取り付ける
材料に関する留意点
座ぐりの加工条件は、材料特性に応じて調整します。アルミニウムは高い切削速度を適用しやすく、切りくずも排出しやすい一方、ステンレス鋼やチタンでは、一般に切削条件を抑え、工具摩耗を慎重に管理する必要があります。PEEKなどのエンジニアリングプラスチックでは、発熱や寸法変化を防ぐため、適切な工具選定が必要です。
座ぐり穴の設計
座ぐり穴は、締結部品と部品本体の両方に適合させる必要があります。通常、図面を確定する前に、くぼみの寸法、残存肉厚、工具が進入できる加工スペースを確認します。こうした細部の検討が、設計意図どおりの組立につながります。
標準締結部品に合わせた座ぐり寸法
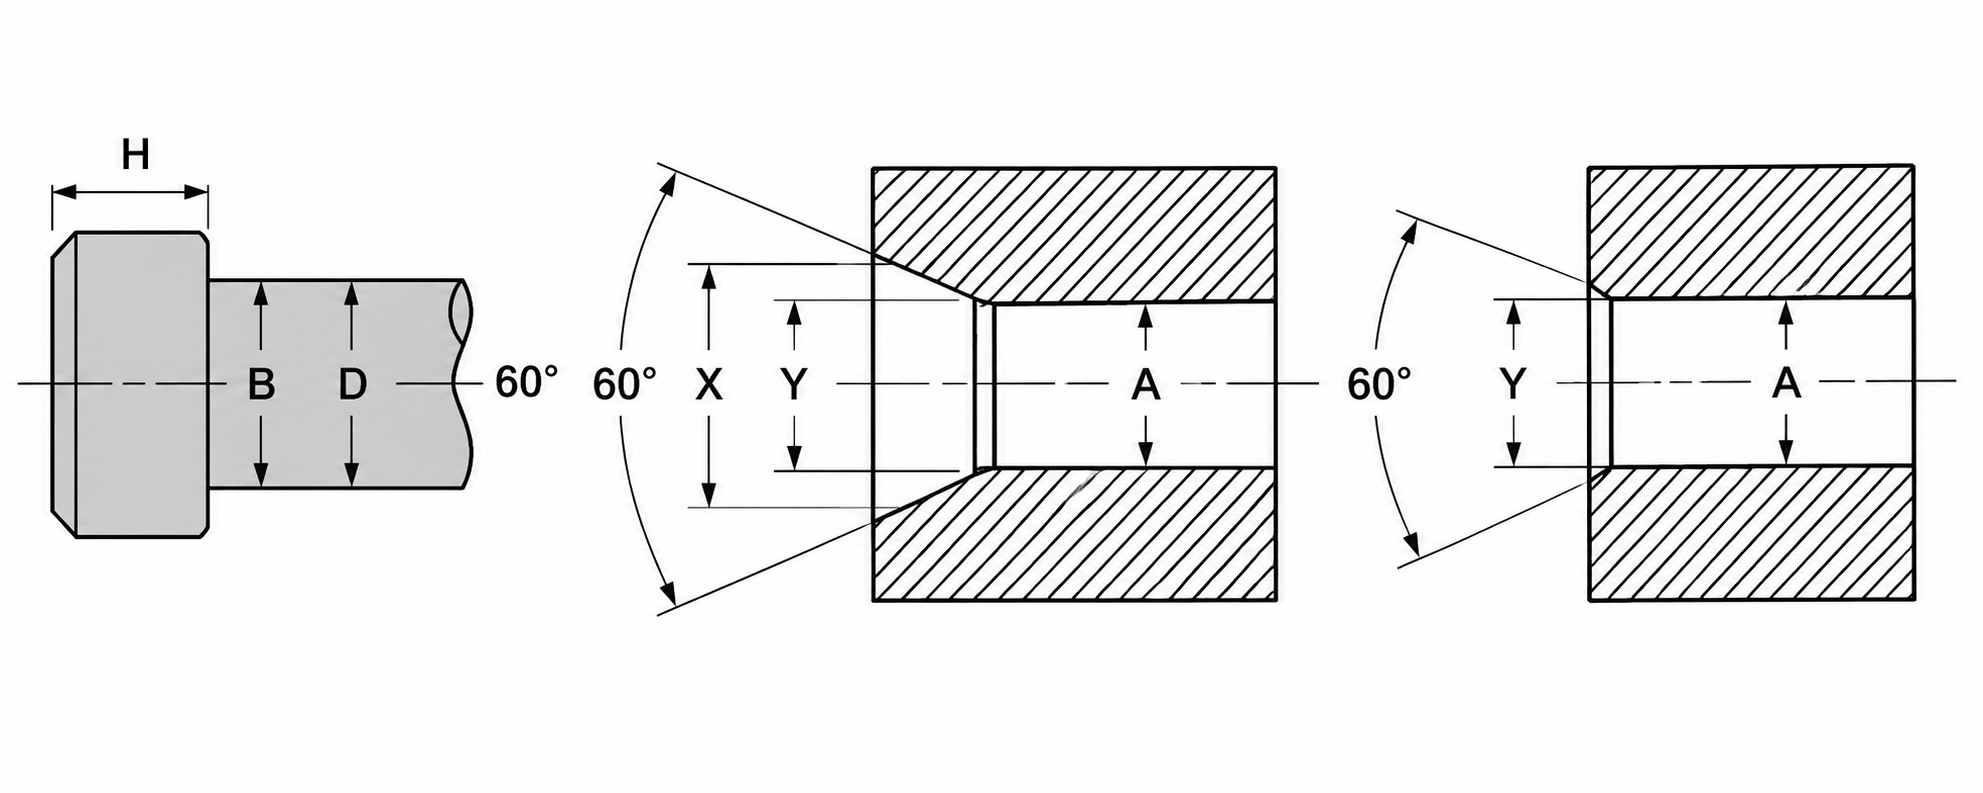
メートルねじ用座ぐり穴寸法(AmesWeb)
穴ではなく、まず締結部品から選定します。標準締結部品には、推奨されるクリアランス穴径、頭部径、座ぐり深さが定められています。
標準寸法には、以下の利点があります。
- 加工と検査を簡素化できる
- 一般に入手可能な切削工具を使用できる
- 保守時に締結部品を交換しやすい
- 個別仕様による図面改訂を削減できる
十分な肉厚の確保
座ぐり加工では穴周辺の材料を追加で除去するため、周囲の断面に想定荷重を支えられる十分な強度を残す必要があります。
設計を確定する前に、以下の点を確認してください。
- 座ぐり部から部品端面までの距離
- 隣接する穴の周囲に残る材料
- 深い座ぐりによって生じる薄肉部
- 肉厚を減少させる近接したポケットや溝
これらを確認することで、組立時に割れや変形が生じるおそれのある脆弱部を防止できます。
適切な公差の指定
すべての座ぐり穴に同一レベルの寸法管理が必要なわけではありません。機能上重要な形状には個別の公差を指定し、重要度の低い形状には図面の一般公差を適用できます。
CNC加工で実現できる座ぐり精度は、材料、工具選定、工作機械の能力、形状要件によって異なります。締結部品のはめあいや組立位置が重要な場合は、直径、深さ、位置に厳しい管理が必要になることがあります。
以下の項目には、必要に応じて公差を指定することを推奨します。
- 締結部品とのはめあいが重要な場合の座ぐり径
- 頭部位置を管理する必要がある場合の座ぐり深さ
- 複数部品を組み立てる場合の穴位置
- 要求される座面に限った表面粗さ
機械製図規格への準拠
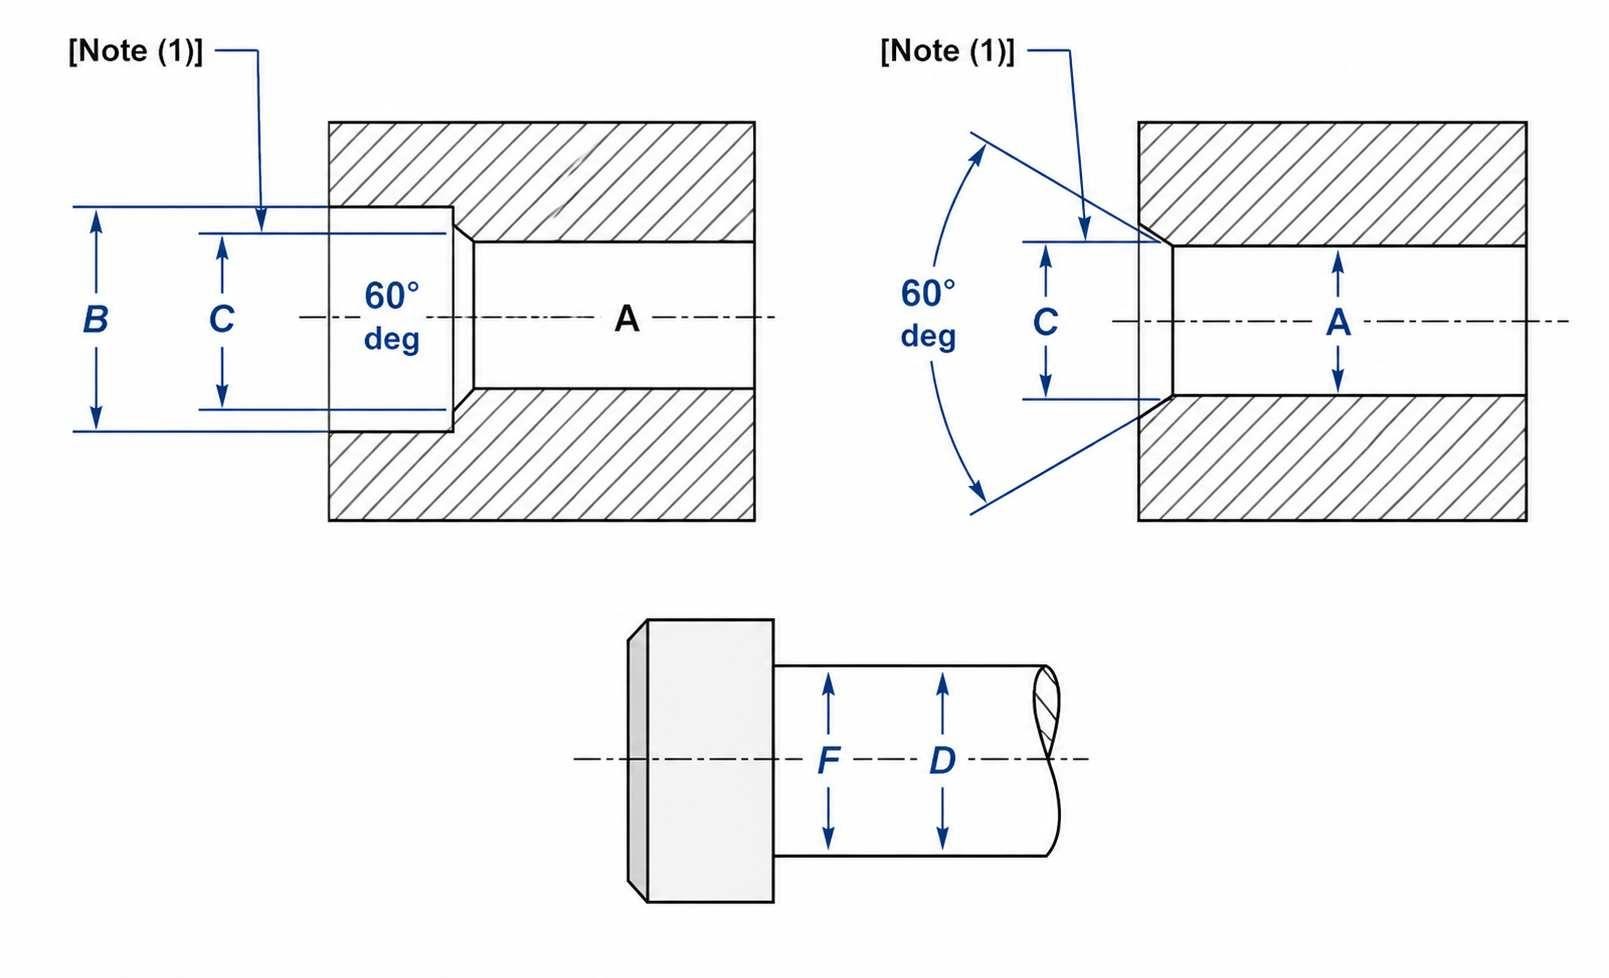
ドリル穴と座ぐり穴の寸法(Engineers Edge)
必要情報がそろった図面であれば、形状の加工と検査が容易になります。寸法の不足や不明確な指示は、生産時の確認事項を増やす原因になります。
座ぐり指示では、以下を明確に定義してください。
- 貫通穴径
- 座ぐり径
- 座ぐり深さ
- 必要に応じた公差
- めねじ穴の場合はねじ情報
標準的な製図方法を採用することで、設計、加工、検査の各担当者が同じ意図で図面を解釈でき、認識の相違を低減できます。
座ぐり設計でよくある誤り
座ぐりに関する問題の多くは、加工工程ではなく設計段階で生じます。不適切な図面指示や締結部品との寸法不一致は、組立不良、追加工、部品の不合格につながります。図面を発行する前に穴寸法を確認することで、こうした問題を防止できます。
座ぐりと皿穴の混同
どちらも穴の周囲を加工する形状ですが、対応する締結部品の頭部形状が異なります。
よくある誤り
- 皿ねじに座ぐり穴を使用する
- 六角穴付きボルトに皿穴を指定する
- 機械図面で誤った記号を選択する
- 両方の形状を相互に置き換えられると考える
図面作成前に締結部品の種類を確認するだけで、通常はこれらの誤りを防止できます。
不適切な図面指示寸法
座ぐり指示には、加工と検査に必要な情報をすべて含める必要があります。数値の不足や誤りがあると、生産時の確認作業や追加の段取り時間が発生します。
よくある問題
- 座ぐり深さが記載されていない
- 座ぐり径が選定した締結部品に適合していない
- 貫通穴径が不適切である
- 同一の指示内でメートル寸法とインチ寸法が混在している
- 図面に使用単位が記載されていない
完全かつ一貫性のある指示により、加工担当者が推測することなく形状を加工できます。
座ぐりが浅すぎる、または深すぎる
座ぐり深さによって、組立後の締結部品の頭部位置が決まります。くぼみが浅すぎると頭部が部品表面より突出し、必要以上に深いと、組立性を向上させることなく余分な材料を除去することになります。
指定深さは、締結部品の頭部高さと図面に示された着座位置に適合させる必要があります。
不適切な締結部品サイズの選定
座ぐり寸法は、必ず選定した締結部品を基準に決めます。穴寸法を更新せずにねじサイズを変更すると、組立時にクリアランス不足が生じる可能性があります。
図面を確定する前に、クリアランス穴径、座ぐり径、座ぐり深さが、すべて同一の締結部品規格に対応していることを確認してください。この簡単な確認により、後の生産工程での加工変更や組立不良を防止できます。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
座ぐりに関するよくある質問
Q:CNC加工で座ぐり穴を加工できますか?
はい。CNC加工は、直径、深さ、位置関係を高精度に管理した座ぐり穴の製作に広く使用されています。一般的には、最初に主穴をドリル加工し、その後、座ぐりカッターまたはエンドミルで大径の平底くぼみを加工します。CNC工作機械では両方の工程を同一段取りで完了できるため、下穴と座ぐり部の同軸度を確保しやすくなります。
必要な工具と加工条件は、部品材料、座ぐり寸法、公差要件、生産数量によって異なります。
Q:座ぐりとは何ですか?
座ぐりとは、穴の上部周辺に加工する円筒状のくぼみです。六角穴付きボルトなどの締結部品の頭部を、部品表面と同一面または表面より下に収めるための平坦な座面を形成します。
Q:座ぐり穴とは何ですか?
座ぐり穴は、同一中心軸上にある通常の穴と、その上部に設けた大径の平底くぼみを組み合わせた形状です。下側の穴は締結部品の軸部を通す、またはめねじを形成する役割を持ち、上側のくぼみは締結部品の頭部を収容します。
Q:座ぐり記号とは何ですか?
座ぐり記号は「⌴」です。機械図面では、座ぐり径と深さの前に記載し、円筒状のくぼみが必要であることを示します。
Q:座ぐり指示はどのように読みますか?
最初に下穴径を読み、続いて座ぐり記号、座ぐり径、座ぐり深さの順に確認します。
Q:座ぐりと皿穴の違いは何ですか?
座ぐりは、六角穴付きボルトなどに使用する平底の円筒状くぼみです。皿穴は、頭部を部品表面と同一面にする皿ねじ用の円すい状くぼみです。
Q:座ぐりとスポットフェイスの違いは何ですか?
座ぐりは締結部品の頭部を収めるくぼみを形成します。一方、スポットフェイスは浅い平坦な座面を加工するもので、平面を形成するために必要な最小限の材料だけを除去します。
Q:座ぐり深さはどの程度にすればよいですか?
座ぐり深さは、締結部品の頭部高さと要求される組立位置によって決まります。多くの設計では、締結部品の頭部が部品表面と同一面、または表面よりわずかに低くなるように設定します。
Q:座ぐり穴はどのように加工しますか?
通常は、最初に下穴をドリル加工し、その後、座ぐりカッターまたはエンドミルでくぼみを加工します。CNC工作機械では、両方の工程を同一段取りで行い、形状の位置を一致させる方法が一般的です。
Q:エンドミルで座ぐり加工はできますか?
はい。工具径が要求直径に対応し、平底のくぼみを加工できる場合は、エンドミルでも座ぐり加工が可能です。ただし、専用の座ぐりカッターは工程を簡素化し、寸法の一貫性を確保しやすいため、量産加工では引き続き推奨されます。
座ぐり穴のまとめ
座ぐり穴は、穴そのものだけでなく、使用する締結部品を基準に設計します。締結部品を正しく着座させ、組立部品が設計どおりに機能するには、座ぐり径、深さ、貫通穴を選定した部品寸法に適合させる必要があります。
製造時には、ドリル穴と座面の正確な位置合わせが必要です。明確な図面指示と適切な寸法設定により、生産開始後の加工調整や検査上の問題を低減できます。
座ぐりは単純な形状ですが、くぼみの直径や深さのわずかな変更でも、組立性と部品強度に影響する可能性があります。設計段階で締結部品の仕様と利用可能な加工方法を確認しておくことで、後の不要な改訂を防止できます。
JLCCNCでは、お客様の図面と技術要件に基づき、CNC加工部品の座ぐり形状を加工します。DFMレビューでは、指定どおりに製造できることを確認するため、座ぐり形状、工具のアクセス性、図面指示の詳細を評価します。
高精度CNC加工サービス
CADファイルをアップロードすると、座ぐり要件に対応したCNC加工のお見積もりと技術レビューをご依頼いただけます。
学び続ける
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......
自動車試作で起こりやすい5つのCNC加工ミスとその防止策
CNC技術は、自動車試作における高精度部品の製造を支える中核的な加工技術です。しかし、経験豊富なエンジニアであっても、プログラミングや操作中のミスを完全に避けることはできません。ミスの内容によっては、部品の廃棄、設備の損傷、さらには人身事故など、重大な結果につながる可能性があります。本記事では、自動車試作でよく見られる5つのCNC加工ミスと、潜在的なリスクを回避するための実用的な対策をご紹介します。 I. 座標系の設定ミス:工具・工作機械・ワークの損傷につながる可能性 CNC加工では、工具を正しい経路で動かすために座標系を適切に設定する必要があります。座標系の設定を誤ると、工具が意図したツールパスから外れ、ワークが不良品になるだけでなく、設備を損傷するおそれがあります。 回避方法: 予期しない干渉を防ぐため、ワーク座標系の原点は、素材形状、基準面、クランプ方法を考慮した明確な基準位置に設定してください。設定後は、安全な退避位置と工具・ワーク・治具間のクリアランスも必ず確認します。 プログラミング時には座標系の設定を再確認し、シミュレーションやドライランを実施して、ツールパスが正しいことを検証してく......
金属加工の廃棄物を削減する5つのCNC加工手法
金属材料は決して安価ではなく、加工時間にもコストがかかります。CNC加工における廃棄物は、単なる厄介な副産物ではありません。コストを増やし、利益率を低下させ、生産効率の悪化を示す要因です。高級合金を加工する場合でも、一般的な板材を加工する場合でも、発生するスクラップの一つひとつが収益に影響します。 しかし、工程全体を抜本的に変更しなくても、廃棄物を大幅に削減できる実績のあるCNC加工手法があります。必要なのは、より適切な段取り、綿密な計画、用途に合った工具の選択です。 ここでは、加工量を増やしながら廃棄物を減らし、コストを管理するための5つのCNC加工戦略をご紹介します。 1. ネスティングソフトウェアで板金スクラップを削減する (出典:Deepnest) 板材から部品を切り出す際、今も手作業や目測で配置と間隔を決めているのであれば、材料を有効に活用できていない可能性があります。 ネスティングソフトウェアは、未使用領域を最小限に抑えるよう部品を自動配置します。さまざまな形状を隙間なく組み合わせることで、材料を節約するだけでなく、切断時間と工具摩耗を低減し、板金廃棄物の処理コストも削減できます。 ほ......
CNC加工用CADファイルの準備方法【完全ガイド】
CADで優れた設計を完成させたら、次はそれを実物の部品にする段階です。しかし、CNC工作機械でその形状を加工する前に、設計データを適切に準備し、正しい形式で書き出す必要があります。ここでは、CADからCNC加工へ移行する具体的な手順、加工現場で受け付けられるファイル形式、高額なミスを避けるためのポイントを詳しく解説します。 適切なCAD形式の選定からCNC加工用ファイルの作成まで、一連のプロセス全体をご紹介します。コストのかかるミスを防ぎ、生産を円滑に進めるためにお役立てください。 JLCCNCは、さまざまな経験レベルの設計者、エンジニア、メイカーの皆様をサポートしています。その中で、回避可能なCADデータの準備ミスが繰り返し発生していることを確認しています。このため、JLCCNCのオンラインアップロードシステムは複数のファイル形式に対応し、互換性を確認したうえで、加工工程へ進む前に問題となる可能性のある箇所を通知します。 CADファイルを適切に準備することが重要な理由 単品の試作品でも大量生産でも、精度はファイルデータから始まります。CNC工作機械は1 mm未満の細かな指令にも従って動作するため......