GD&Tにおける最小実体状態(LMC)
2 min
- 最小実体状態(LMC)とは
- LMC記号とGD&T図面での指示方法
- GD&TにおけるMMC・LMC・RFSの違い
- LMC、ボーナス公差、実効状態
- 部品設計でLMCが重要となる理由
- LMCがCNC加工と検査に与える影響
- LMCの解釈でよくある間違い
- 最小実体状態に関するよくあるご質問
要点
- LMC(最小実体状態)とは、サイズの許容限界内で形体の実体が最も少なくなる状態です。穴では許容される最大径、軸やピンでは許容される最小径がLMCに該当します。
- LMCは、穴と外縁との間の肉厚など、形体周辺に残すべき材料の最小量を確保する必要がある場合に主に使用されます。
- 幾何公差にⓁを付加すると、形体の実サイズがLMCから離れるにつれて、追加の幾何公差を得られます。
- LMCは呼び寸法だけで決まるものではなく、該当するサイズの許容限界から求めます。
- LMCとMMCは互いに反対の実体状態を表し、異なる機能要件に応じて使い分けます。
- LMCの使用頻度はMMCより低く、一般に、形体周辺に残る最小肉厚が機能上重要となる箇所に限定して使用されます。
形体の実サイズが寸法公差内に収まっていても、その位置によって周辺の材料が不足し、問題が生じる場合があります。例えば、穴が外縁に近い場合、溝によって薄肉部が生じる場合、または軸に一定以上の実体を残す必要がある場合です。
最小実体状態(LMC:Least Material Condition)は、このような状態を設計上管理する必要がある場合に、GD&Tで使用されます。
穴では、径が大きいほど周囲から除去される材料が増えるため、許容される最大径がLMCとなります。軸やピンでは、径が小さいほど形体に含まれる材料が少なくなるため、許容される最小径がLMCとなります。
LMCを使用する本来の目的は、単に形体のばらつきを広く許容することではありません。形体のサイズと位置、さらに形体周辺に残す必要がある材料量との関係を管理することにあります。
最小実体状態(LMC)とは
GD&Tにおける最小実体状態(LMC)-Mechademic
最小実体状態(LMC)とは、指定されたサイズの許容限界内で、形体に含まれる実体が最も少なくなるサイズ状態です。
GD&Tにおいて、LMCは穴、軸、ピンなどのサイズ形体に適用されます。LMCの値は、図面に指示された形体のサイズ許容限界から直接求めます。
GD&Tの関連解説では「minimum material condition」と表現されることもありますが、標準的な用語はLeast Material Condition(LMC:最小実体状態)です。
穴と軸におけるLMC
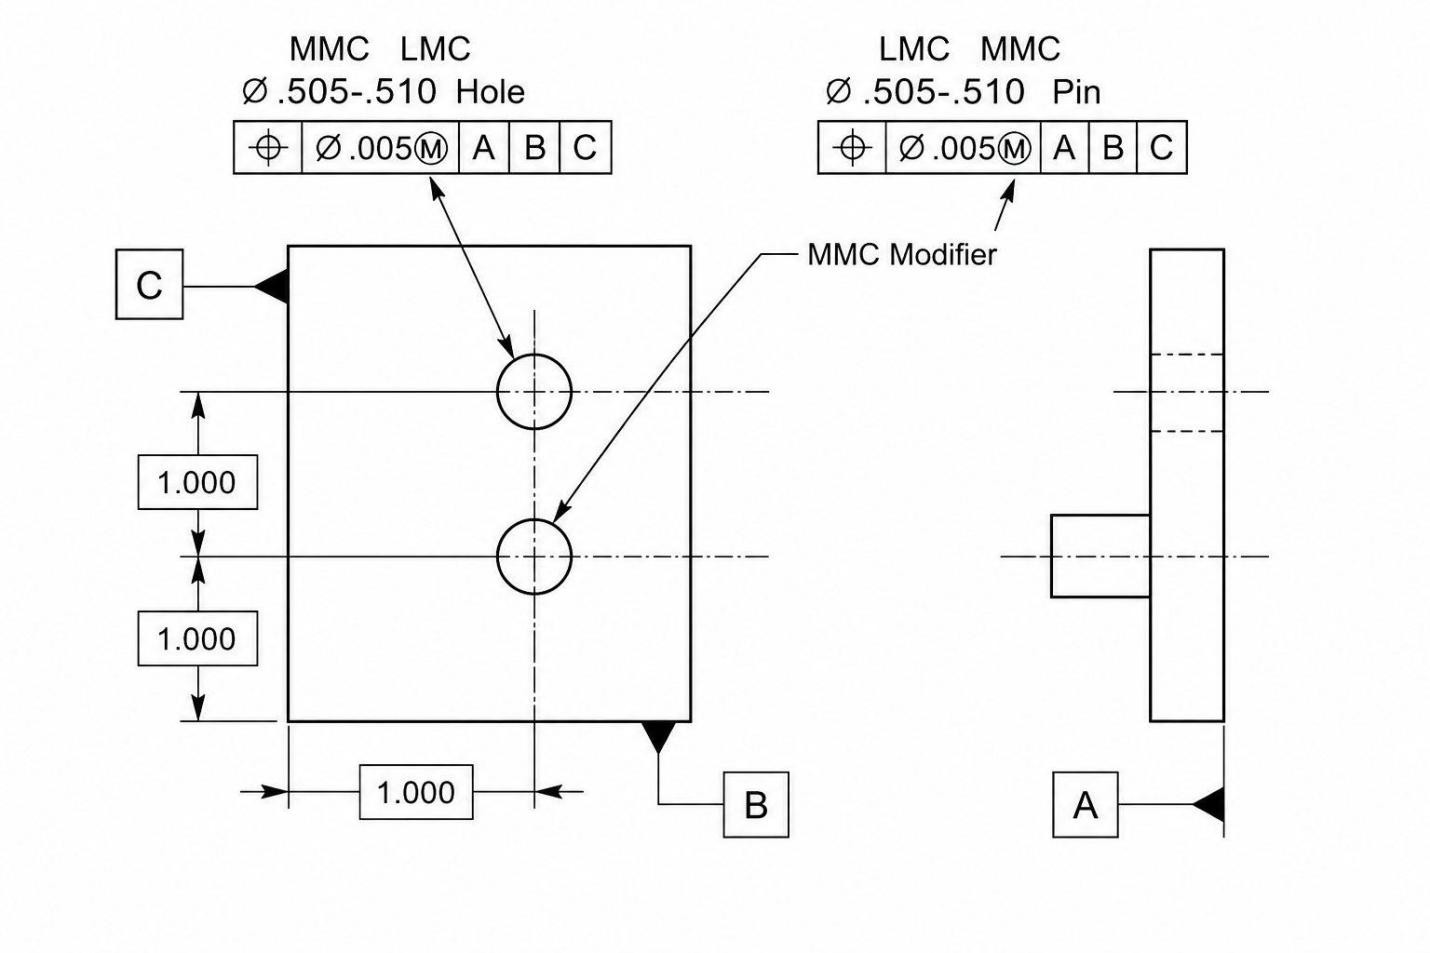
穴におけるMMCとLMC(ScienceDirect)
LMCを求めるには、許容される2つの限界サイズを確認し、どちらの状態で形体の実体が少なくなるかを判断します。
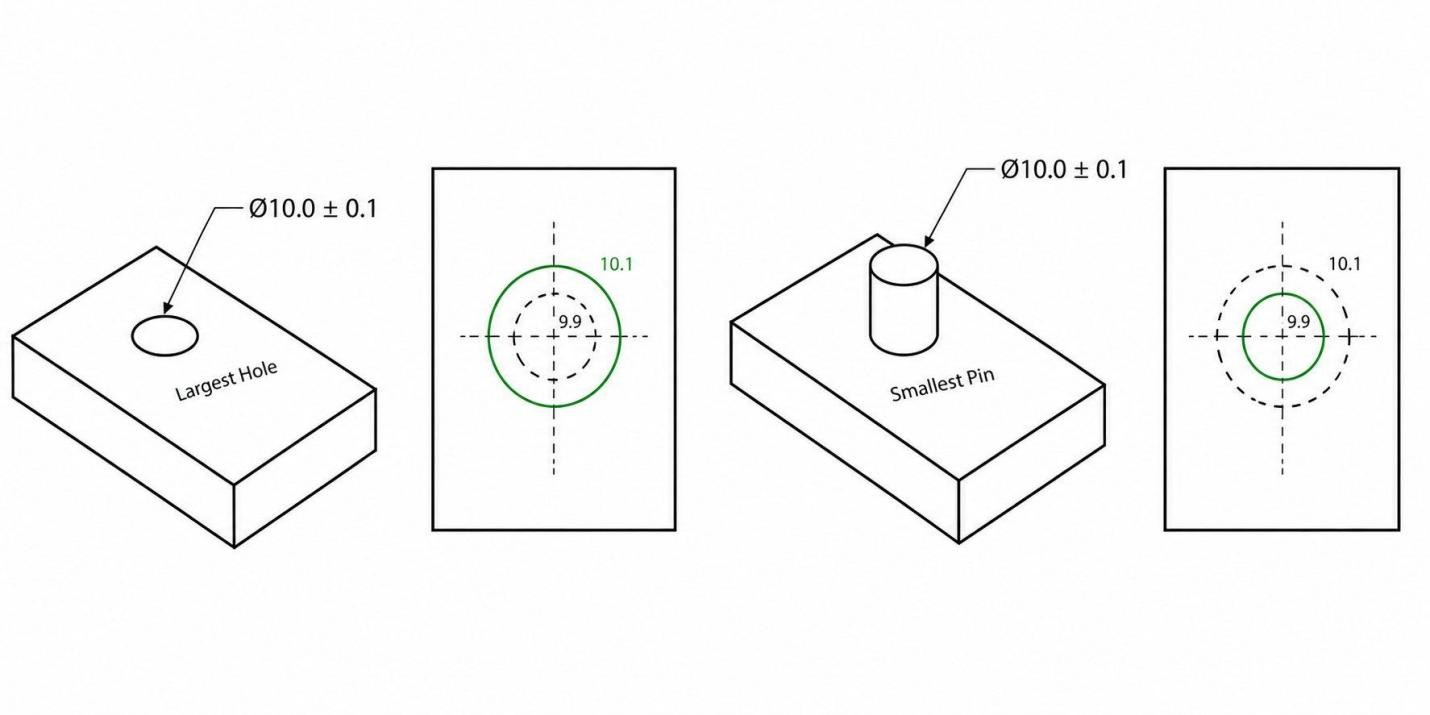
穴などの内側サイズ形体では、大きい方の径がLMCとなります。
例
穴:Ø10.00 +0.05/−0.00 mm
許容サイズ:10.00~10.05 mm
LMC=Ø10.05 mm
軸などの外側サイズ形体では、小さい方の径がLMCとなります。
例
軸:Ø10.00 +0.00/−0.05 mm
許容サイズ:9.95~10.00 mm
LMC=Ø9.95 mm
図面を読む際の基本は、穴では許容最大径、軸では許容最小径を確認することです。
LMC記号とGD&T図面での指示方法
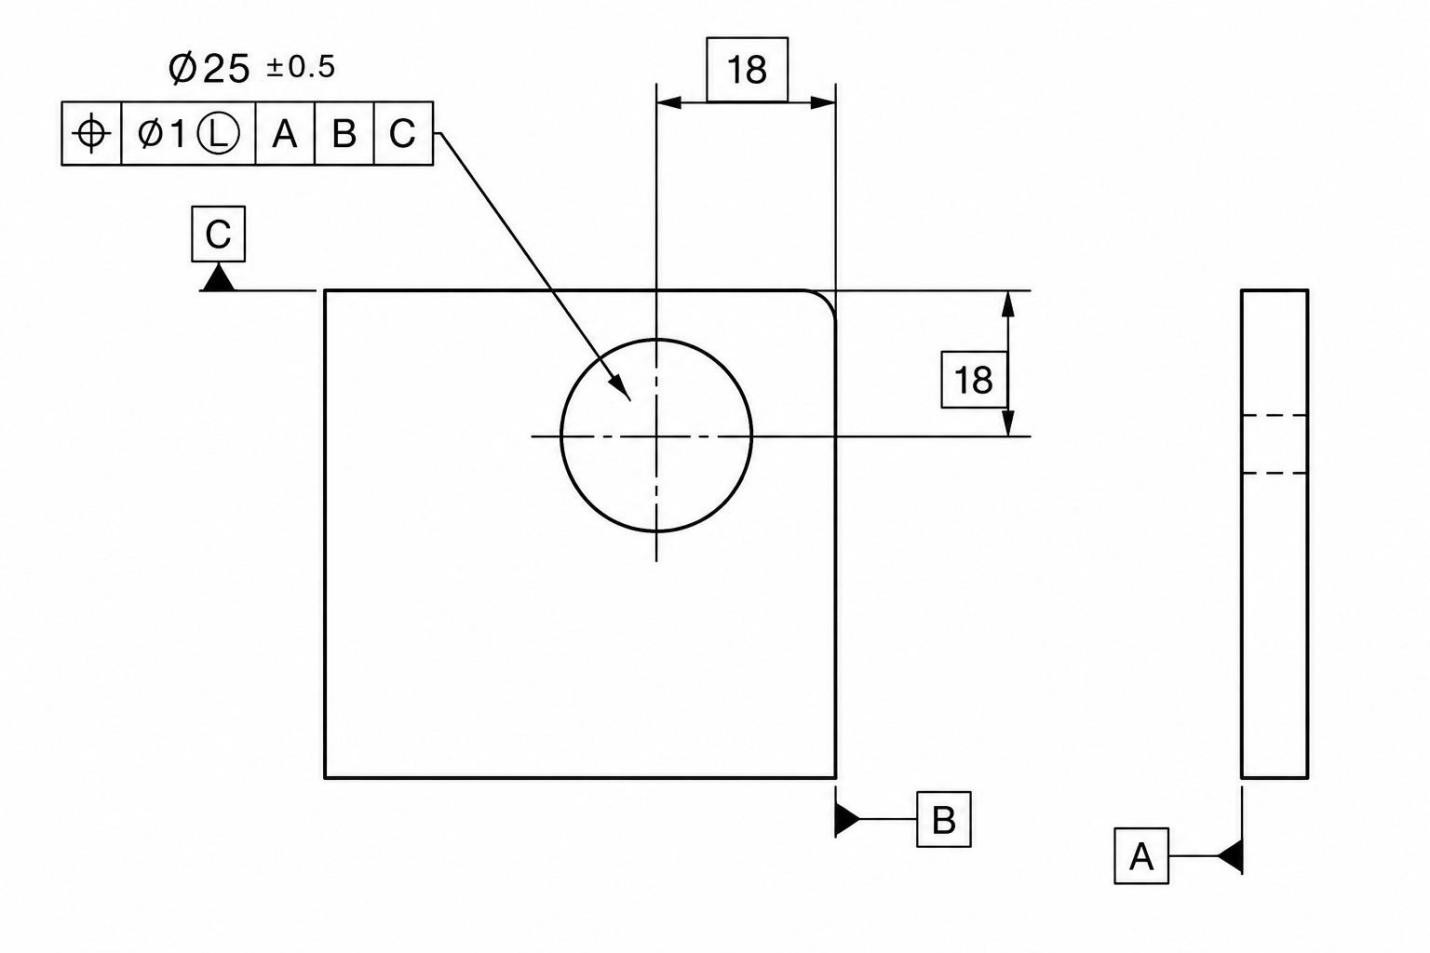
LMCの指示例(Machining Doctor)
LMC修飾記号は、幾何公差記入枠内に丸囲みのL(Ⓛ)で表示されます。この記号は、幾何公差が形体の最小実体状態に関連付けて適用されることを示します。
例:
位置度 | ⌀0.20 | Ⓛ | A | B
この指示を読む際は、⌀0.20だけを個別に確認してはいけません。形体のサイズ許容限界および参照データムと併せて、幾何公差記入枠全体を読み取る必要があります。
幾何公差をLMCで適用する場合、Ⓛは幾何公差値の直後に記載します。
例:
位置度 | ⌀0.20 Ⓛ | A | B
機械図面を読み取る際は、次の4点を確認します。
- 幾何特性:この例では位置度。
- 指示された幾何公差:⌀0.20。
- 実体状態の修飾記号:Ⓛ(LMC)。
- 参照データム:AおよびB。幾何公差要件の基準となる参照体系を設定します。
形体のサイズ許容限界は、引き続き寸法指示によって決まります。LMC記号は、その許容限界を置き換えたり変更したりするものではありません。形体の実サイズとの関係に基づき、検査時に幾何公差をどのように評価するかを示す記号です。
GD&TにおけるMMC・LMC・RFSの違い
MMC、LMC、RFSでは、幾何公差と形体の実サイズとの関係が異なります。
穴では許容最小径がMMC、許容最大径がLMCです。軸やピンでは反対に、許容最大径がMMC、許容最小径がLMCとなります。
RFS(サイズに関係なく)では、特定の限界サイズを基準にしません。実体状態による追加公差を加えず、形体の実サイズにかかわらず、指示された幾何公差値で評価します。
| 修飾記号 | 形体の状態 | 幾何公差 | 実用上の目的 |
|---|---|---|---|
| MMC Ⓜ | 最大実体状態 | 実サイズがMMCから離れるにつれて追加可能 | 組立時のすきまを確保することが主な要件となる場合に有効 |
| LMC Ⓛ | 最小実体状態 | 実サイズがLMCから離れるにつれて追加可能 | 周辺に残る材料の最小量を確保する必要がある場合に有効 |
| RFS | 実体状態修飾記号なし | 形体の実サイズにかかわらず指示値を維持 | 幾何公差要件を形体のサイズから独立させる場合に使用 |
MMCではなくLMCを使用する場合
最小実体状態(LMC)(GD&T Basics)
LMCは、組立時のすきま不足ではなく、材料が過度に失われることが問題となる場合に適しています。
代表例は、外縁近くに配置された穴です。穴径が大きくなったり、穴の位置が外縁に近づきすぎたりすると、残りの肉厚が薄くなります。この最小肉厚を管理する必要がある場合に、LMC要件を適用できます。
一般にMMCは、組立性またはワーストケースのはめあいが支配的な機能要件となる場合に選択されます。一方、LMCは、残すべき材料の最小量が支配的な機能要件となる場合に選択されます。
つまり、どの修飾方式を選ぶかは、形体に何を確保させるかによって決まります。
- MMC:組立時のすきま
- LMC:残存材料
- RFS:形体サイズから独立した一定の幾何公差
MMCと、それが幾何公差に及ぼす影響については、GD&TにおけるMMC の解説をご参照ください。
LMC、ボーナス公差、実効状態
LMC修飾記号を適用すると、形体の実サイズが幾何公差の計算に関係します。指示された公差値はLMCで適用され、形体の実サイズがLMCから離れると、その差を追加の幾何公差として利用できます。
LMC自体はサイズ形体の状態であり、実効状態ではありません。LMCで管理される幾何公差とLMCの限界サイズを組み合わせて境界を設定した場合、その境界が形体の実効状態となります。
LMCにおけるボーナス公差
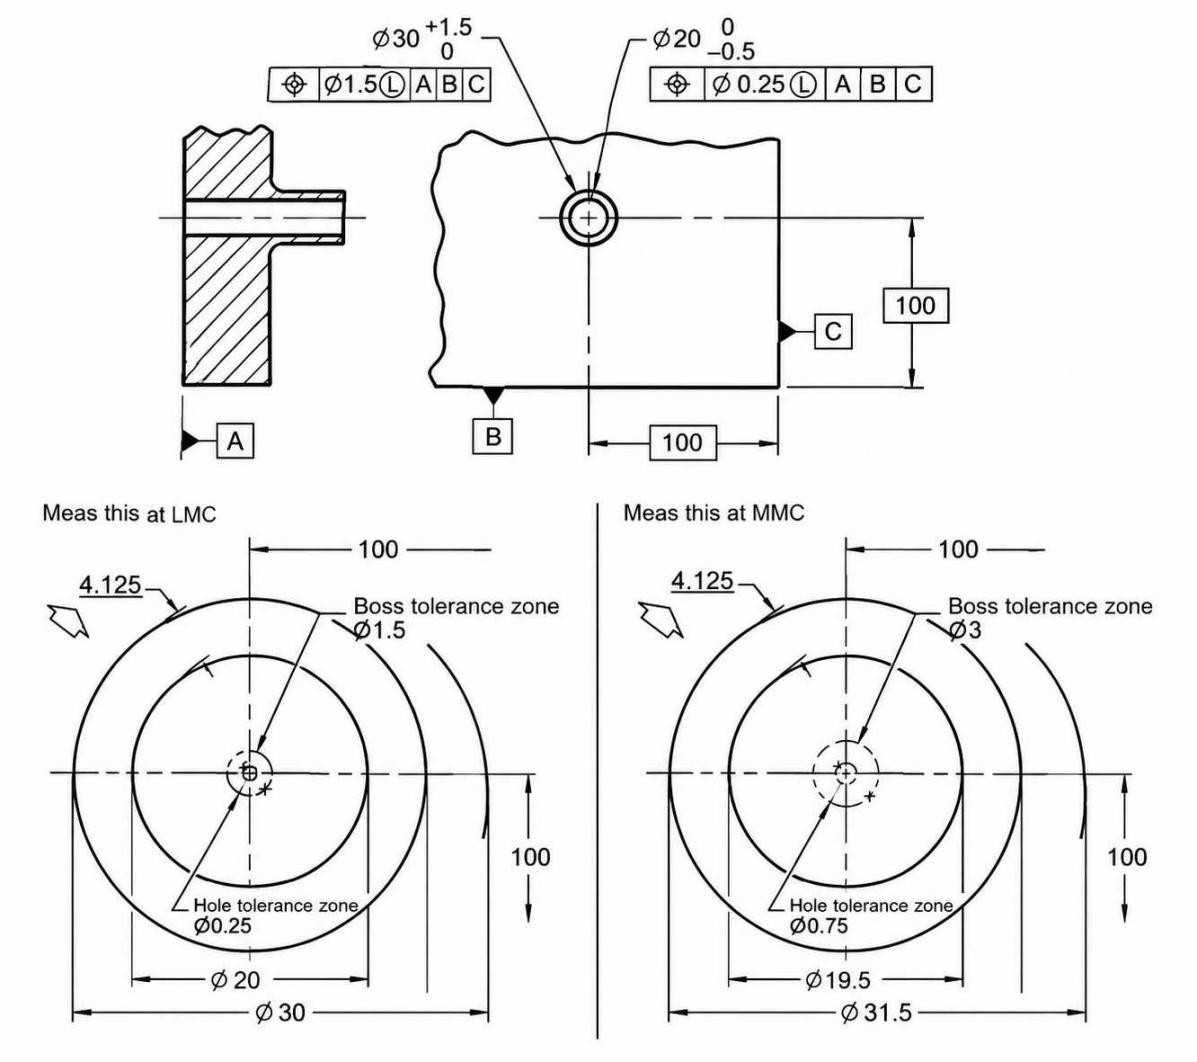
位置度公差に適用されたLMC修飾記号(ResearchGate)
LMCで管理される形体では、測定した実サイズとLMCの限界サイズを比較します。
- 穴では、実際の穴径がLMCより小さい場合に追加公差が得られます。ボーナス公差=LMCサイズ-実サイズ。
- 軸では、実際の軸径がLMCより大きい場合に追加公差が得られます。ボーナス公差=実サイズ-LMCサイズ。
そのため、適用可能な幾何公差を幾何公差記入枠だけから決定することはできません。利用できるボーナス公差を算出するには、形体の実サイズも必要です。
LMCにおけるボーナス公差の計算例
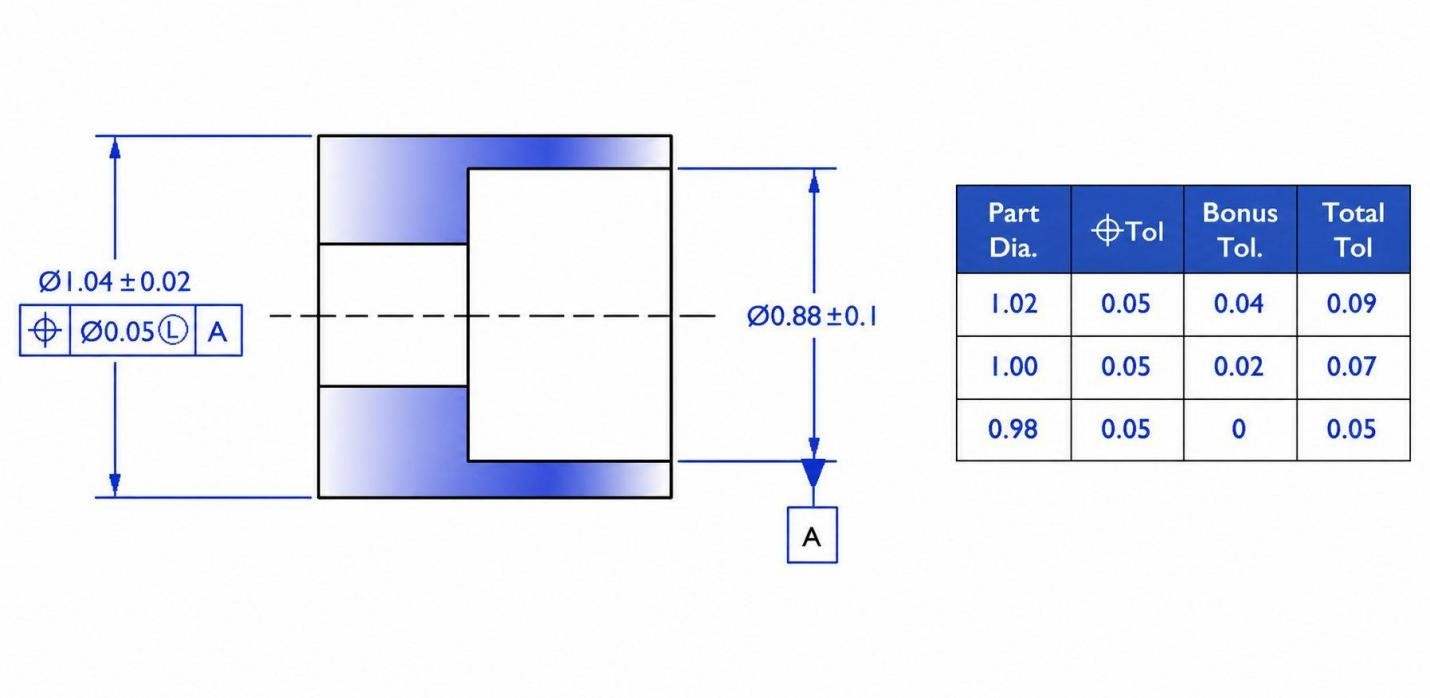
LMC位置度公差を使用した図面(ResearchGate)
穴に次のような指示があるとします。
Ø10.00 +0.05/−0.00 mm
位置度 | ⌀0.20 | Ⓛ
LMCサイズはØ10.05 mmです。
検査時に測定した穴径をØ10.02 mmとします。
LMCからの偏差量:10.05-10.02=0.03 mm
したがって、適用可能な位置度公差は、⌀0.20+⌀0.03=⌀0.23 mmです。
この穴に適用される位置度公差は、⌀0.03 mmのボーナス公差を含む⌀0.23 mmとなります。
LMCにおける実効状態
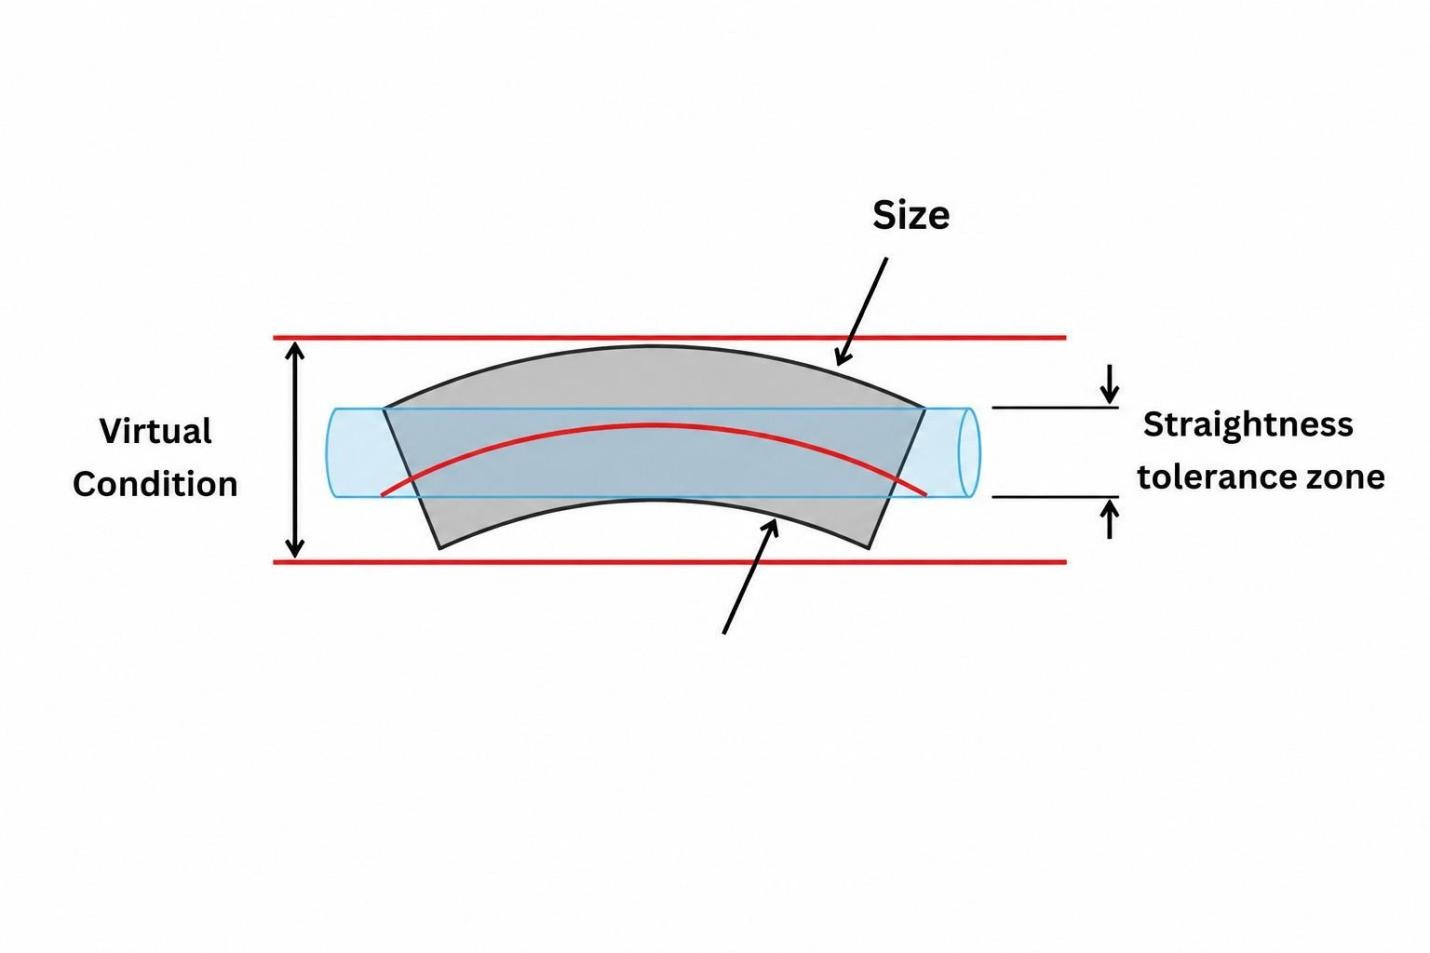
実効状態と公差域の比較(GD&T Basics)
実効状態(Virtual Condition)とは、幾何公差にMMCまたはLMCの修飾記号を付加した場合に、適用される形体サイズと幾何公差との総合効果によって定まる境界です。LMCは、この計算に使用されるサイズ形体の状態そのものを指します。
穴などの内側サイズ形体では、LMCの実効状態は、LMCサイズに幾何公差を加えて算出します。
実効状態=LMCサイズ+幾何公差
上記の例では、次のようになります。
- LMC=Ø10.05 mm
- LMCにおける位置度公差=Ø0.20 mm
- 実効状態=Ø10.05+Ø0.20=Ø10.25 mm
軸やピンなどの外側サイズ形体では、反対方向に計算します。
実効状態=LMCサイズ-幾何公差
実効状態を、形体の実サイズやボーナス公差と混同しないよう注意してください。LMCは適用するサイズ状態を定め、ボーナス公差は実サイズがLMCから離れるにつれて使用可能な幾何公差を増加させます。実効状態は、指定された形体サイズと幾何公差との総合効果によって生じる境界を表します。
部品設計でLMCが重要となる理由
LMCは、形体の加工によって、もともと限られている部品断面から材料がさらに除去される場合に有効です。この場合、形体の径や位置を個別に管理するのではなく、残存断面を確保できるように形体を管理する必要があります。
最小肉厚と縁端距離
板の外縁から3 mmの位置にØ10 mmの穴があるとします。重要なのは、穴中心の位置だけではありません。穴と外縁との間に残る材料も、設計要件を満たす必要があります。
同様の問題は、次のような場合にも発生します。
- 穴がフランジ端部に近い。
- 2つの穴が近接し、穴同士の縁が近づいている。
- ドリル穴がポケット、溝、内部空洞に近い。
- 座ぐりによって既存の穴周辺から材料がさらに除去される。
- 薄肉ボスの中心を穴が貫通している。
これらの形体では、加工後に実際に残る材料量を考慮する必要があります。最小実体状態が機能上の重要事項となる場合に、LMCを適用できます。
機能要件
LMCを使用する理由は、部品に何を残す必要があるかに基づいて判断します。
例えば、取付穴が外縁に近く、穴の境界と外縁との間に2 mm以上の材料を残す必要があるとします。この場合、穴径が寸法公差内であっても、穴の位置によって残存材料が2 mm未満になれば、機能上の問題が生じます。
同じ考え方は、穴周囲の薄肉部にも当てはまります。強度、密封性、支持性能を確保するために一定以上の肉厚が必要な場合は、穴と周囲形状との関係を管理できる幾何公差要件を図面に設定する必要があります。
LMCの実用的な役割は、形体のサイズと位置を、完成部品に残す必要がある材料量に関連付けることです。
LMCの制約
外縁に近いすべての穴に、LMCが自動的に適するわけではありません。
実際の要件が、単に次の内容である場合:
「この穴と外縁との間に2 mm以上の材料を確保する」
形体を機能上どのように管理するかに応じて、図面には縁端距離、輪郭度、位置度などを直接指示する方が適切な場合があります。
LMCは、形体のサイズと幾何公差を最小実体状態で相互に関連付けることを設計者が明確に意図している場合に、最も有効です。
また、図面では、形体のサイズ、幾何公差、適用するデータムを明確に設定する必要があります。これらの情報がなければ、LMC記号だけでは製造要件を完全に定義できません。

高精度CNC加工サービス
CNC部品の図面にLMCで管理する形体がありますか?JLCCNCでは、加工前に図面を確認し、GD&T要件が製造および検査に適しているかを検討します。
LMCがCNC加工と検査に与える影響
LMCで管理する形体では、加工担当者と検査担当者が、形体のサイズと幾何学的位置を併せて確認する必要があります。完成した形体の実サイズによって、LMC指示の下で利用できる幾何公差が決まります。
LMC形体をCNC加工する際の注意点
加工工程では、形体を指定されたサイズ許容限界内に収める必要があります。同時に、形体の位置も、適用される幾何公差要件を満たさなければなりません。
量産加工では、次の要因による形体サイズの変化に注意する必要があります。
- 工具摩耗
- 工具のたわみ
- 切削条件の変化
- 工具設定の誤差
- ワーク位置決めの誤差
例えば、穴がLMCで管理されている場合、許容範囲内でも加工後の穴径が変われば、その穴に適用可能な幾何公差も変化します。そのためCNC加工では、穴径だけを重要な値として扱うのではなく、穴のサイズと位置の両方を十分に管理する必要があります。
LMCで管理する形体の検査
検査では、次の2つの値を確認します。
- 形体の実サイズ
- 実際の幾何偏差
LMC指示の下で適用される幾何公差を求めるには、測定した形体サイズが必要です。
例えば、穴のLMCサイズがØ10.05 mm、LMCにおける位置度公差が⌀0.20 mmで、実測穴径がØ10.02 mmの場合、LMCからの偏差量は0.03 mmです。したがって、適用可能な位置度公差は⌀0.23 mmとなります。
三次元測定機(CMM)による検査では、まず測定した形体から実サイズを求め、次にLMCからの偏差量に基づいて、適用可能な位置度公差を決定します。
したがって検査結果には、サイズ要件とLMCで管理される幾何公差要件の両方を評価できるだけの情報が必要です。径の測定値だけでは、その形体が位置度要件に適合しているかを判断できません。
LMCの解釈でよくある間違い
LMCは、形体サイズ、実体状態、幾何公差を個別の要件として扱うと、誤って解釈されやすくなります。まず形体の種類を確認し、次にサイズ許容限界と修飾記号を併せて読み取ることで、誤解を防ぎやすくなります。
LMCを最小寸法だと誤解する
LMCは、図面に記載された数値のうち、小さい方を選ぶという意味ではありません。
穴では、径が大きいほど実体が少なくなるため、許容最大径がLMCです。
軸やピンでは、径が小さいほど実体が少なくなるため、許容最小径がLMCです。
例:
- 穴:Ø10.00 ±0.05 mm → LMC=Ø10.05 mm
- 軸:Ø10.00 ±0.05 mm → LMC=Ø9.95 mm
どちらの限界サイズがLMCになるかは、形体の種類によって決まります。
LMCと寸法公差を混同する
LMCは、別の寸法公差ではありません。
Ø10.00 ±0.05 mmという寸法指示は、引き続き形体の実サイズを管理します。幾何公差にⓁを付加すると、形体のLMCとの関係に基づいて、その幾何公差要件を評価する方法が変わります。
したがって、図面を確認する際は、次の2つの要件を分けて考えます。
- サイズ寸法:形体がどこまで大きく、または小さくなれるかを管理します。
- LMC修飾記号:関連する幾何公差要件を評価する際に用いる実体状態を定めます。
最小実体状態に関するよくあるご質問
GD&Tにおける最小実体状態とは何ですか?
LMCとは、サイズの許容限界内で形体に含まれる実体が最も少なくなるサイズ状態です。どの限界サイズが該当するかは、内側サイズ形体か外側サイズ形体かによって異なります。
穴におけるLMCとは何ですか?
穴では、許容される最大径がLMCです。このサイズでは、穴によって周囲の部品から除去される材料量が最大になります。
軸におけるLMCとは何ですか?
軸やピンでは、許容される最小径がLMCです。このサイズでは、外側サイズ形体に含まれる実体が最小になります。
GD&TにおけるLMC記号は何ですか?
LMC修飾記号は、幾何公差記入枠内に丸囲みのL(Ⓛ)で表示されます。関連する幾何公差が、形体の最小実体状態に基づいて適用されることを示します。
Least Material ConditionとMinimum Material Conditionは同じ意味ですか?
どちらも同じ実体状態を表しますが、GD&Tの標準用語はLeast Material Condition(LMC)です。「Minimum Material Condition」は、正式な修飾記号名ではなく、説明上の表現として使われることがあります。
LMCを適用すると公差は広がりますか?
LMC修飾記号を適用すると、形体の実サイズがLMCから離れた場合に、追加の幾何公差を得られます。その量は、LMCサイズと実測した形体サイズとの差によって決まります。
MMCとLMCの違いは何ですか?
MMCは形体に含まれる実体が最も多いサイズを表し、LMCは実体が最も少ないサイズを表します。両者は異なる機能要件に使用されます。MMCは一般に組立時のすきま確保に関連し、LMCは形体周辺に残る材料量を管理する場合に使用されます。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、徹底した品質保証。
最小実体状態のまとめ
図面にⓁを付加する前に、最小縁端距離、肉厚、2つの形体間に残す材料など、実際に保護すべき条件を明確にしてください。その上で、LMC要件をその機能限界と、部品に使用できる検査方法に適合させる必要があります。
製造図面には、形体を正しく検査するために必要なサイズ許容限界、幾何公差、参照データム、LMC修飾記号を明記してください。これらの要件が不明確な場合、LMC指示だけでは製造要件を確定できません。
CNC部品の図面にLMCで管理する形体がありますか?加工前に図面をJLCCNCへ送付し、DFMおよびGD&Tの確認をご依頼ください。
学び続ける
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......
自動車試作で起こりやすい5つのCNC加工ミスとその防止策
CNC技術は、自動車試作における高精度部品の製造を支える中核的な加工技術です。しかし、経験豊富なエンジニアであっても、プログラミングや操作中のミスを完全に避けることはできません。ミスの内容によっては、部品の廃棄、設備の損傷、さらには人身事故など、重大な結果につながる可能性があります。本記事では、自動車試作でよく見られる5つのCNC加工ミスと、潜在的なリスクを回避するための実用的な対策をご紹介します。 I. 座標系の設定ミス:工具・工作機械・ワークの損傷につながる可能性 CNC加工では、工具を正しい経路で動かすために座標系を適切に設定する必要があります。座標系の設定を誤ると、工具が意図したツールパスから外れ、ワークが不良品になるだけでなく、設備を損傷するおそれがあります。 回避方法: 予期しない干渉を防ぐため、ワーク座標系の原点は、素材形状、基準面、クランプ方法を考慮した明確な基準位置に設定してください。設定後は、安全な退避位置と工具・ワーク・治具間のクリアランスも必ず確認します。 プログラミング時には座標系の設定を再確認し、シミュレーションやドライランを実施して、ツールパスが正しいことを検証してく......
金属加工の廃棄物を削減する5つのCNC加工手法
金属材料は決して安価ではなく、加工時間にもコストがかかります。CNC加工における廃棄物は、単なる厄介な副産物ではありません。コストを増やし、利益率を低下させ、生産効率の悪化を示す要因です。高級合金を加工する場合でも、一般的な板材を加工する場合でも、発生するスクラップの一つひとつが収益に影響します。 しかし、工程全体を抜本的に変更しなくても、廃棄物を大幅に削減できる実績のあるCNC加工手法があります。必要なのは、より適切な段取り、綿密な計画、用途に合った工具の選択です。 ここでは、加工量を増やしながら廃棄物を減らし、コストを管理するための5つのCNC加工戦略をご紹介します。 1. ネスティングソフトウェアで板金スクラップを削減する (出典:Deepnest) 板材から部品を切り出す際、今も手作業や目測で配置と間隔を決めているのであれば、材料を有効に活用できていない可能性があります。 ネスティングソフトウェアは、未使用領域を最小限に抑えるよう部品を自動配置します。さまざまな形状を隙間なく組み合わせることで、材料を節約するだけでなく、切断時間と工具摩耗を低減し、板金廃棄物の処理コストも削減できます。 ほ......
CNC加工用CADファイルの準備方法【完全ガイド】
CADで優れた設計を完成させたら、次はそれを実物の部品にする段階です。しかし、CNC工作機械でその形状を加工する前に、設計データを適切に準備し、正しい形式で書き出す必要があります。ここでは、CADからCNC加工へ移行する具体的な手順、加工現場で受け付けられるファイル形式、高額なミスを避けるためのポイントを詳しく解説します。 適切なCAD形式の選定からCNC加工用ファイルの作成まで、一連のプロセス全体をご紹介します。コストのかかるミスを防ぎ、生産を円滑に進めるためにお役立てください。 JLCCNCは、さまざまな経験レベルの設計者、エンジニア、メイカーの皆様をサポートしています。その中で、回避可能なCADデータの準備ミスが繰り返し発生していることを確認しています。このため、JLCCNCのオンラインアップロードシステムは複数のファイル形式に対応し、互換性を確認したうえで、加工工程へ進む前に問題となる可能性のある箇所を通知します。 CADファイルを適切に準備することが重要な理由 単品の試作品でも大量生産でも、精度はファイルデータから始まります。CNC工作機械は1 mm未満の細かな指令にも従って動作するため......