旋盤とフライス盤の違い:用途と工作機械の選定
1 min
- 旋盤とフライス盤の違いとは?
- 旋盤とフライス盤には、それぞれどのような部品が適しているか?
- 工具のアクセス性と段取りは、旋盤・フライス盤の選定にどう影響するか?
- 旋盤・フライス盤の選定に影響する機械の制約とは?
- 旋削とフライス加工は、どのような場合に組み合わせるべきか?
- 旋盤とフライス盤に関するよくある質問
- フライス盤と旋盤の選定に関するまとめ
要点
- 旋盤とフライス盤の選定は、機械ではなく部品を起点に行います。回転形状には旋盤が適しており、角物形状や複数の面に配置された加工形状にはフライス盤が適しています。
- 旋盤では工作物が回転し、工具に送りを与えます。フライス盤では工作物を固定し、切削工具が回転します。この運動の違いによって、それぞれの機械が効率よく加工できる形状が決まります。
- 工作物の保持方法、工具のアクセス性、段取り回数、形状間の公差関係によって、単一の機械で対応できるか、複数の加工工程を組み合わせる方が実用的かが決まります。
- 旋削形状とフライス加工形状が混在する部品は、旋削とフライス加工を別工程で行う方法、回転工具付き旋盤を使用する方法、旋削・フライス複合加工機を使用する方法で製作できます。
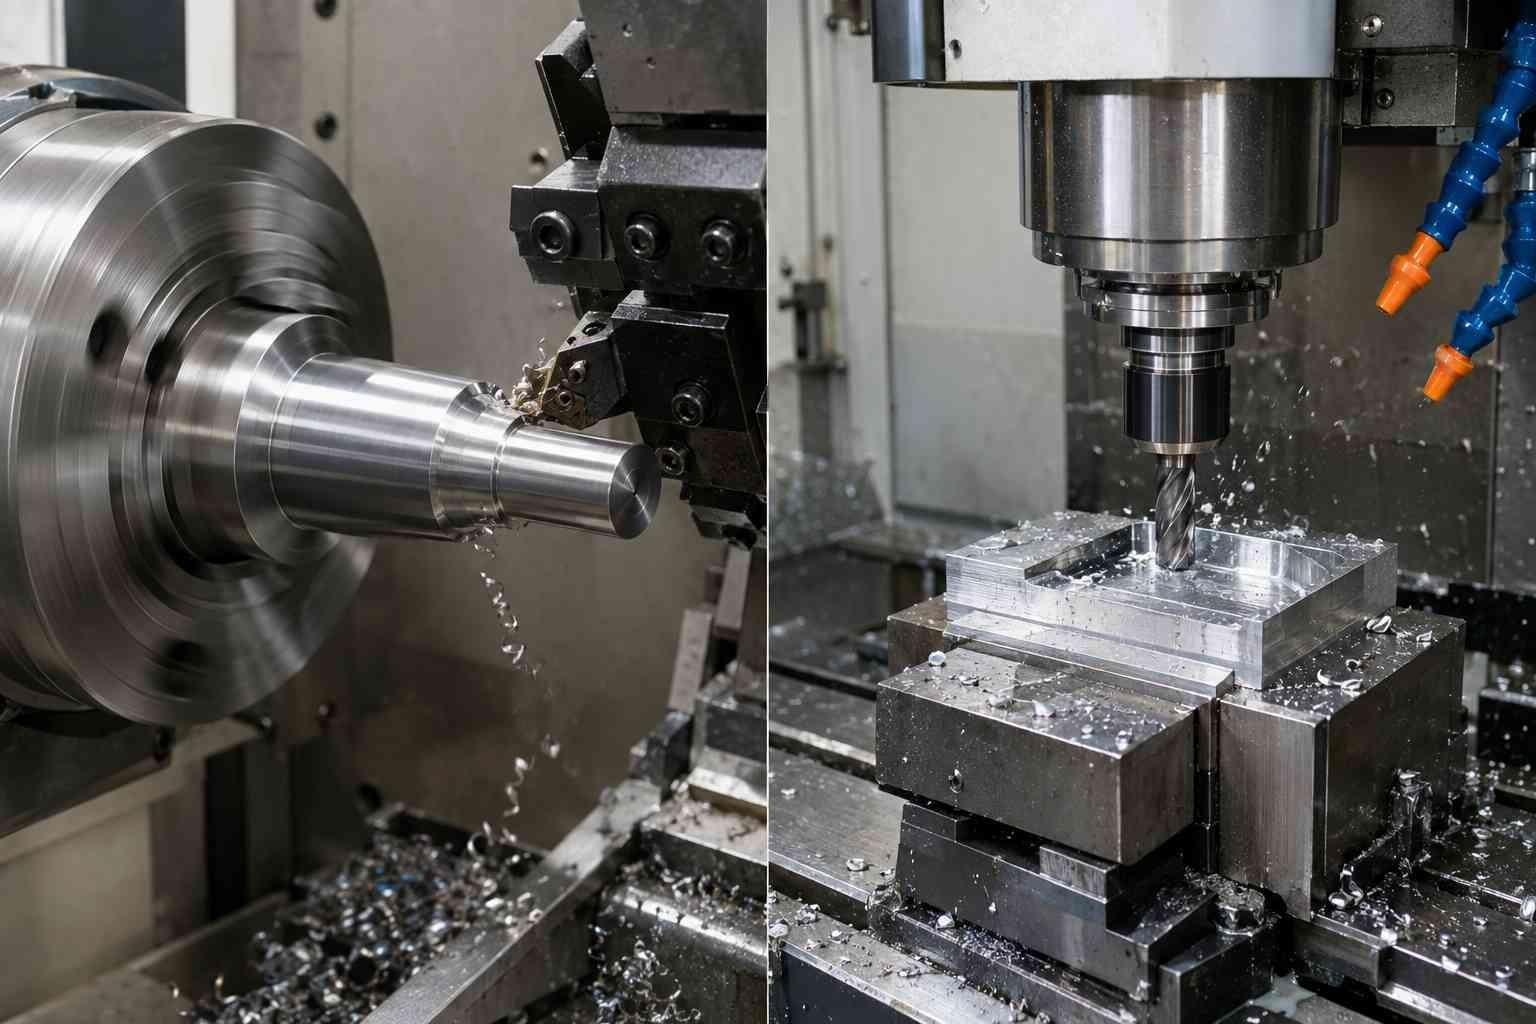
CNC旋盤とCNCフライス盤
旋盤とフライス盤の選定は、機械ではなく部品を起点に行います。一般に、回転形状には旋盤が適しており、角物形状や複数の面に配置された加工形状にはフライス盤が適しています。そのうえで、工作物の保持方法、工具のアクセス性、公差関係、素材形状、段取り回数を検討し、単一の機械で対応できるか、複数の加工工程を組み合わせる方が実用的かを判断します。
これは、機械の精度を一律に比較するものではありません。外径・内径の管理が主体となるシャフトには通常、旋削が適しています。一方、ポケット、穴パターン、複数の加工面が重要となる部品には通常、フライス加工が適しています。加工方法は、図面と各形状の相互関係に基づいて決定します。
旋盤とフライス盤の違いとは?
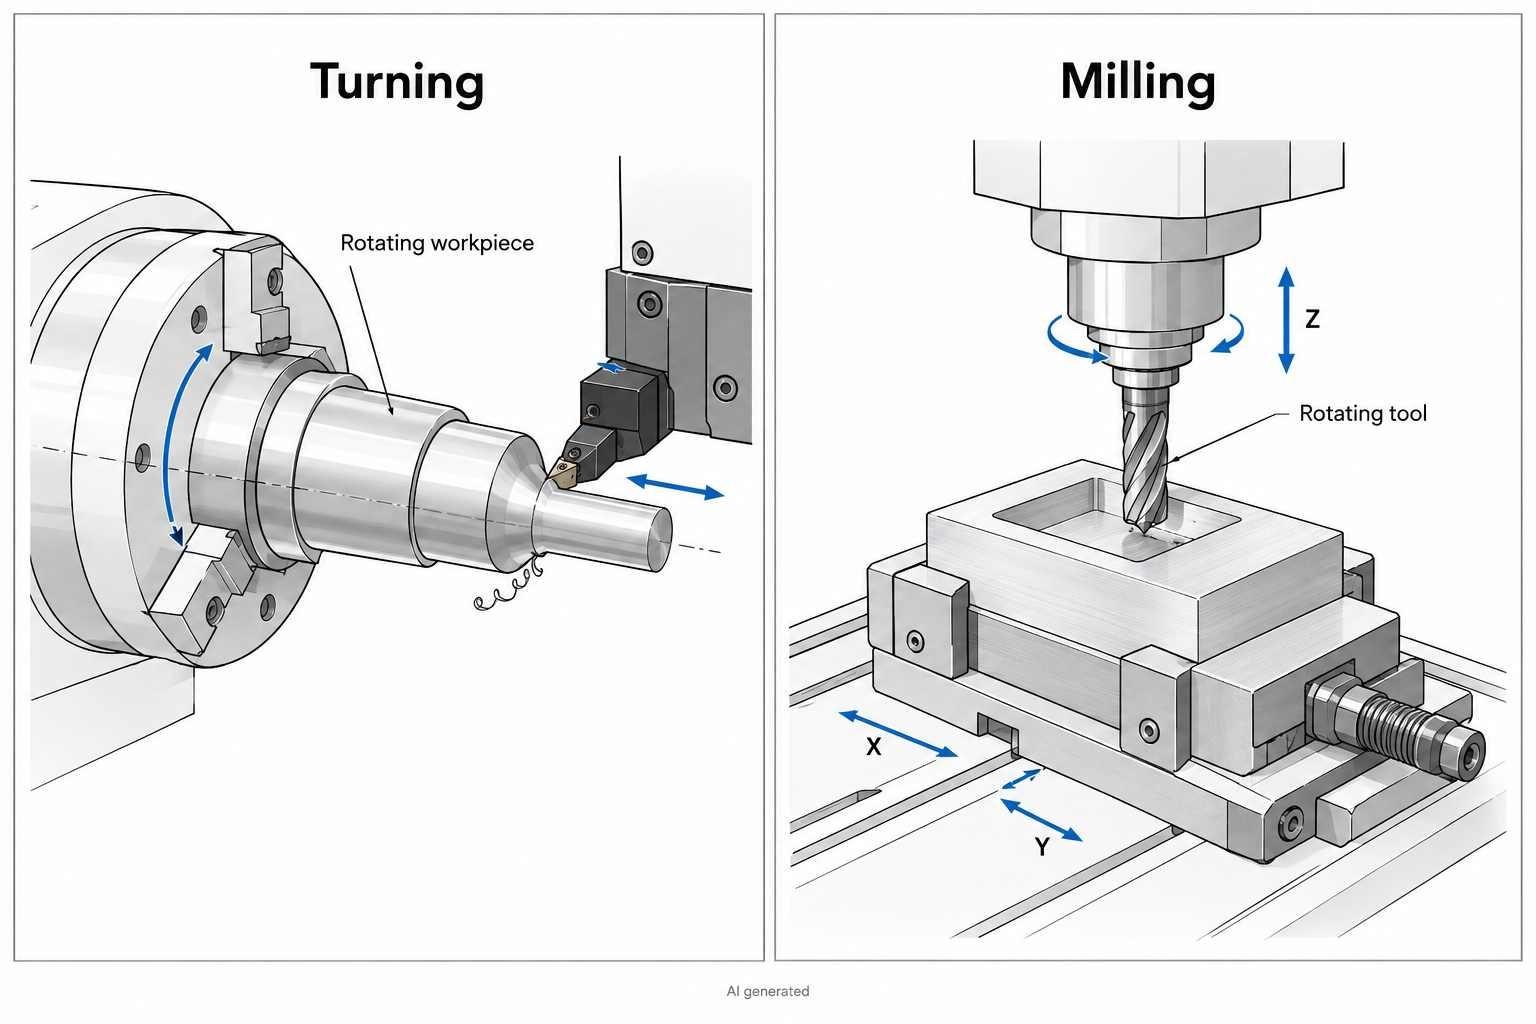
標準的なCNC旋削と3軸CNCフライス加工
主な違いは、何が回転するかです。旋盤では工作物が回転し、フライス盤では切削工具が回転します。この2つのCNC加工方法の詳しい比較については、CNCフライス加工とCNC旋削の比較をご覧ください。
この違いは単純ですが、それぞれの機械が効率よく加工できる形状、部品の保持方法、管理しやすい形状間の関係、必要な段取り作業の量に影響します。
一般的なCNC旋盤では、工作物を回転させながら、切削工具に主軸中心線を基準とした送りを与えます。通常はX軸とZ軸に沿って移動させます。主軸の回転によって回転面が生成され、工具の制御された動きによって直径、長さ、段部、溝、テーパ、ねじが形成されます。工作物が回転するため、工具が接触する各加工面は、その回転によって生成されます。このため、旋盤は円筒面、円すい面、球面の加工に適しています。回転運動そのものが形状を生み出すのです。旋削した外径が真円になるのは、機械が円を描くからではなく、切削中に工作物が均一に回転しているためです。
標準的な3軸フライス盤では、工作物を治具に固定し、主軸で切削工具を回転させながら、X軸、Y軸、Z軸に沿って工具の位置を制御します。4軸・5軸の機械では、回転軸によって工具または工作物の姿勢を変えることもでき、工作物を完全に取り付け直すことなく、より多くの方向から加工できます。平面、ポケット、溝、輪郭、穴あけによる穴パターンは、いずれも工作物自体の回転ではなく、工具経路によって形成されます。
初期判断の目安として、回転対称形状の部品には通常、旋盤が適しており、角物形状が主体の部品には通常、フライス盤が適しています。ただし、付加的な加工形状、保持の難しさ、形状間の厳しい公差関係、工具のアクセス要件によっては、別の段取り方法が有利となり、選定結果が変わる場合があります。
| 比較項目 | 旋盤 | フライス盤 |
|---|---|---|
| 主な運動 | 工作物が回転し、切削工具がプログラムされた軸方向に送られる | 切削工具が回転し、工作物を固定した状態で、機械の各軸が工作物に対する工具の位置を制御する |
| 加工できる形状 | 段部、溝、テーパ、ねじなどを含む円筒形状および回転形状 | 平面、ポケット、溝、穴パターン、輪郭、複数の面にわたる加工形状 |
| 代表的な部品 | シャフト、ブッシュ、ピストン、ピン | ブラケット、ハウジング、プレート、複雑な角物部品 |
| 標準的な軸数 | 2軸(X軸・Z軸)旋削 | 3軸(X軸・Y軸・Z軸)フライス加工 |
| 公差管理 | 旋削径および回転形状間の関係の管理に適している | 形状の位置、ポケット、平面形状、複数の面にわたる関係の管理に適している |
| 工作物の保持方法 | チャック、コレット、両センタ支持 | バイス、治具、T溝テーブル |
| 複合加工への対応 | 回転工具を使用した旋削・フライス複合加工 | 回転テーブルを使用した4軸・5軸加工 |
部品に旋削、フライス加工、または両方のどれが適しているかお悩みですか?CADファイルと図面をJLCCNCにアップロードしてください。加工工程に基づく見積もりの前に、技術担当者が形状と必要な工具アクセスを確認します。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
旋盤とフライス盤には、それぞれどのような部品が適しているか?
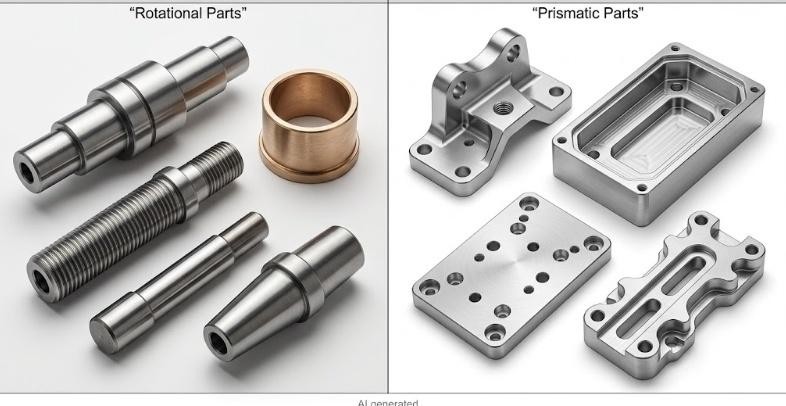
CNC旋盤で加工する回転形状部品とCNCフライス盤で加工する角物部品の比較
回転形状・円筒形状の部品
シャフト、車軸、スピンドル、ピストン、ブッシュ、スリーブ、ピン、アーバ、ねじ棒、プーリ、ローラなど、主要形状が軸まわりの回転によって定義される部品には、旋盤が適しています。これらの部品は、主要な加工形状が主軸の軸線を共有するため、旋削に適しています。複数の外径、段部、内径を同一の段取りで加工する場合、別々の段取り間で基準を受け渡すことなく、共通の回転基準から各形状の関係を管理できます。旋削加工の種類、機械の特性、材料、代表的な用途について詳しくは、CNC旋削ガイドをご覧ください。
管理された条件下では、一部の形状で5 μmの直径公差を達成できる場合があります。ただし、実際の結果は、機械の状態、熱的安定性、工具摩耗、工作物の保持方法、材料の挙動、測定方法に左右されます。旋削には主軸の軸線と直接結び付いた運動学的関係がありますが、最終寸法は加工工程全体の影響を受けます。
代表的な旋削加工には、おねじ・めねじ加工、溝入れ、中ぐり、端面加工、テーパ加工があります。加工形状が主軸と同軸である場合に特に効率的です。また、回転工具付きターニングセンタや旋削・フライス複合加工機では、非円形形状のフライス加工や穴あけにも対応できます。
角物部品と多面加工部品
ボルト穴、ポケット、平らな合わせ面が主体のブラケットは、一般にフライス加工に適しています。重要な形状が単一の回転軸を中心に構成されていないためです。このような部品にはフライス盤が適しており、部品をバイスに固定し、各面に工具を移動させて、溝、ポケット、穴、座ぐりを加工します。
フライス盤の3軸運動は、角物形状の加工に適しています。平面は正面フライス加工やフライカット、ポケットはエンドミル加工、穴パターンは穴あけサイクル、XY平面内の輪郭は輪郭加工によって形成します。これらの形状は、一般的な2軸旋盤では通常加工できません。ただし、回転工具、C軸、Y軸を備えたターニングセンタであれば、多くの場合、別のフライス盤へ部品を移すことなく加工できます。
これらの加工では、切削負荷や工具の切削への関与状態によって、それぞれ異なる挙動が生じます。CNCフライス加工の種類に関するガイドでは、主な加工方法と、それぞれが加工結果に与える影響を解説しています。
斜め方向の形状や複数の面にわたる加工形状が増えると、3軸フライス盤では追加の治具や工作物の姿勢変更が必要になる場合があります。一方、4軸・5軸加工では、より少ない段取りで必要な工具アクセスを確保できます。ただし、基本的な考え方は変わりません。平面、位置関係が重要な形状、角物主体の形状には、一般にフライス加工が適しています。
工具のアクセス性と段取りは、旋盤・フライス盤の選定にどう影響するか?
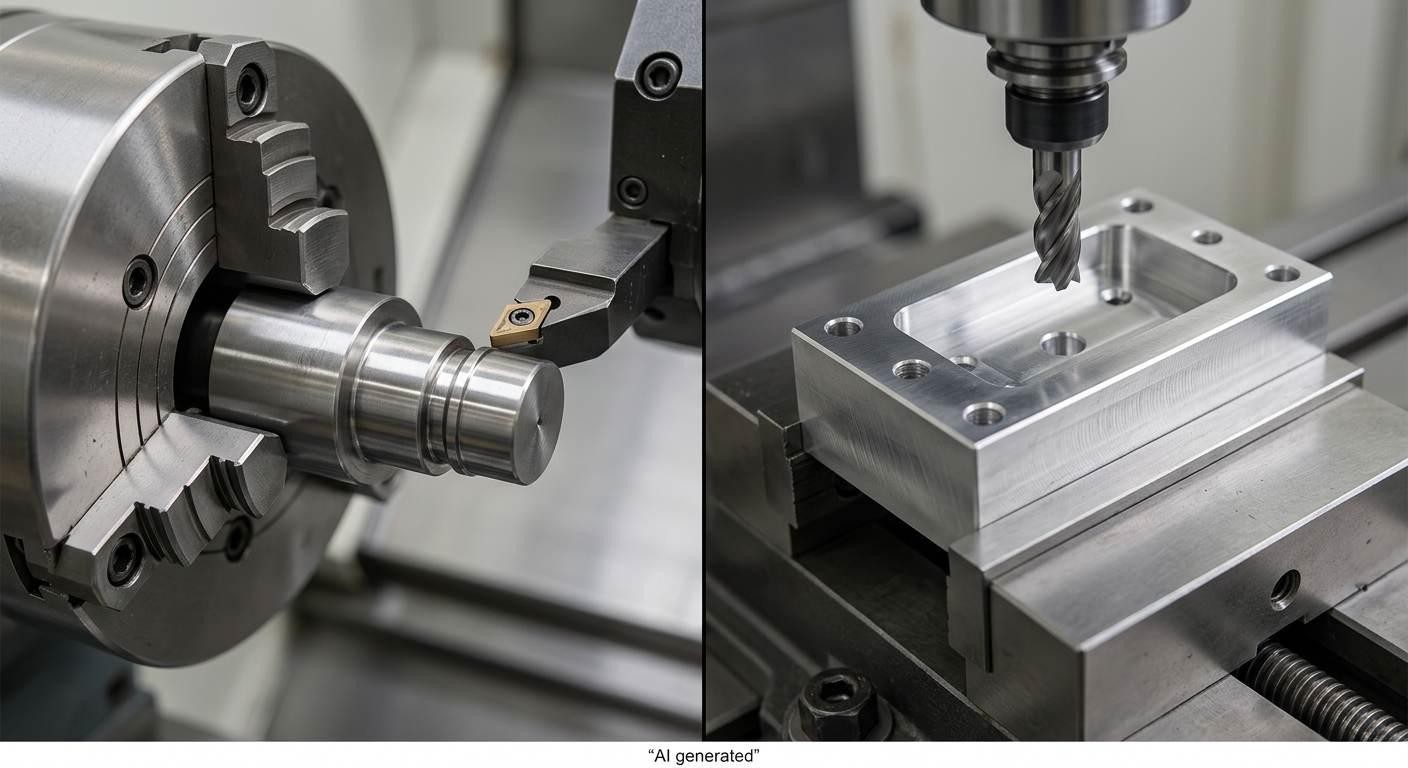
異なる工作物保持方法を示すCNC旋盤のチャックとフライス加工用バイス
工作物の保持方法と姿勢
部品をどのように保持するかは、加工工程のほぼすべてに影響します。旋盤では、円筒部品の多くを三つ爪チャック、コレット、四つ爪チャックで把持します。同心に保持することを基本とし、チャックによって部品を機械の回転軸に合わせます。これは旋削に必要な保持状態です。長尺部品は、両センタ支持や心押し台によって支持します。旋盤の保持機構は主軸の軸線を基準に部品を位置決めしますが、実際の振れや同軸度は、チャックやコレットの状態、爪の接触状態、部品形状、クランプ状態によって変わります。
フライス盤では、部品に応じてバイス、ステップクランプ、アングルプレート、サインプレート、専用治具、真空テーブルなどを使用します。旋盤より保持方法の自由度が高い一方、段取りも複雑になります。部品を基準に対して位置決めし、変形させずにクランプし、加工対象の形状に主軸側から工具が届く姿勢にする必要があります。単純な角物部品をバイスで保持する場合は比較的容易ですが、5面に加工が必要な複雑部品では、保持方法の検討が重要な設計・工程計画上の課題となります。
部品の完成までに必要な段取り回数は、コストと形状間の精度に直接影響します。段取りを追加するたびに段取り時間が増え、工作物座標系を再設定する必要があるため、位置決め誤差が生じる機会も増えます。適切に計画された保持方法は、不要な取り付け直しを減らし、重要な形状間の関係を維持しやすくします。
工具アクセスと機械の軸構成
標準的な旋盤は、主軸の軸線に対して半径方向のX軸と、軸線に沿うZ軸で動作します。工具が届くのは、部品の外周側または端面側からアクセスできる形状に限られます。内径、めねじ、内径の凹部などの内部形状は、一方の端からZ軸方向に挿入するボーリングバーや内径加工工具で切削します。一般的な2軸旋削の構成では、側面のフライス加工、軸線から外れた横穴、平面、キー溝には通常、追加工程が必要です。C軸と回転工具を備えたターニングセンタであれば、これらの多くを部品を取り外さずに加工できます。
標準的な3軸フライス盤は、X軸、Y軸、Z軸方向に移動します。主軸は、立形フライス盤では下向き、横形フライス盤では水平方向を向いています。部品上面の形状には容易にアクセスできます。側面の形状には部品の姿勢変更が必要で、複合角度を持つ形状には、アングルプレート、追加の段取り、または4軸・5軸機能が必要です。
旋盤とフライス盤を選定する際、実務上の出発点となるのが、この工具アクセスの検討です。使用可能な軸構成で、無理のない段取り回数で各形状に工具が届くかを確認します。工具アクセスが難しいと段取りが複雑になり、公差管理も難しくなる場合があります。
データムと段取り計画
旋盤の段取りは通常、回転軸を中心に計画します。部品をチャックで把持し、端面を加工してZ方向の基準を設定した後、旋削を進めます。旋削部品では、主軸中心線が同軸形状の加工基準としてよく用いられますが、図面上のデータムと混同してはいけません。図面のデータム参照枠は設計意図を定義し、加工時の段取りは、その意図を製造工程でどのように実現し、維持するかを決定します。
フライス加工の段取りでは、基準を慎重に選定する必要があります。どの面をZ方向の基準とするか、どの面でX方向とY方向を位置決めするか、どの形状が重要で、精度を維持するために同じ段取りで加工すべきかを検討します。その判断によって、部品の保持方法、段取りの順序、厳しい公差が指定された形状をどの姿勢で加工するかが決まります。切削開始前にこの計画を適切に行うことが、各形状の単独の精度だけでなく、形状同士の正しい位置関係まで確保できる加工につながります。
旋盤・フライス盤の選定に影響する機械の制約とは?
公差と寸法管理
旋盤は直径や旋削長さを厳しい公差で加工できますが、達成可能な公差は、機械、部品形状、材料、工作物の保持方法、工具、熱的条件、測定方法によって異なります。厳密に管理された条件下では、一部の形状で±0.005~0.010 mmの厳しい公差を達成できる場合がありますが、これをあらゆる加工に共通する能力や、通常の加工能力と見なすべきではありません。旋削形状を同じ段取りで加工する場合、共通の主軸軸線から形状が生成されるため、形状間の同軸関係を管理しやすくなります。
フライス加工でも厳しい寸法公差や位置公差に対応できますが、達成できる結果は、形状の大きさ、工具の突出し長さ、保持剛性、材料、熱的条件、仕上げ方法によって異なります。したがって、数値で示される公差は、フライス盤に共通する一律の能力ではなく、個々の加工形状に対する能力として捉える必要があります。フライス加工による円形ポケットも高精度に加工できますが、その寸法と真円度は、工具形状、工具のたわみ、機械の校正状態、補間精度、仕上げ方法に左右されます。旋削による内径は主軸の軸線から直接生成されるため、関連する形状を同じ段取りで加工する場合、直径、真円度、同軸関係を管理しやすくなります。
重要なのは、どの公差が指定され、どの形状に適用されているかです。回転形状部品の同軸外径や内径の関係が重要であれば、旋削によって1回の段取りでその関係を確立しやすくなります。ブラケットやハウジングの平面データムを基準に穴パターンを位置決めする場合は、通常、フライス加工が適しています。
部品サイズと機械の加工可能範囲
旋盤の加工能力は通常、最大加工径、加工長さ、主軸貫通穴径または棒材加工能力、使用可能な保持具によって評価します。部品は、公称の振りやテーブル寸法だけでなく、実際の工具移動範囲と加工可能範囲に収まる必要があります。
フライス盤の仕様は、テーブル寸法と各軸の移動量で示されます。ただし、テーブル寸法だけでは部品を加工できるかどうかは判断できません。X軸・Y軸・Z軸の移動量、主軸とテーブル間のクリアランス、工具の到達範囲、工作物の保持方法、治具との干渉、切りくずの排出性などが、実際に使用できる加工範囲を制限する場合があります。
どちらの機械も、際限なく大型化できるわけではありません。非常に大きな部品では、単に大型の旋盤やフライス盤を選ぶのではなく、背の高い旋削部品には大型立旋盤、大きな平板部品には門形フライス盤など、特定の機械形式が適切な選択となる場合があります。
軸機能と工具の到達範囲
2軸旋盤で加工できるのは、部品の外周側と端面側から工具が届く形状に限られます。回転工具付きターニングセンタでは、ドリル、エンドミル、リーマ、ソーなどの動力駆動式回転工具を使用でき、部品をチャックから取り外さずに、横穴、平面、溝、キー溝などを加工できます。
3軸フライス盤は、角物部品の加工の大部分に対応できます。標準的な方向以外の角度にある形状や、部品の姿勢を変えずに複数の面を加工するには、4軸または5軸機能が必要です。同時5軸加工では、プログラミング、工具構成、機械構成が複雑になりますが、すべての多面形状や斜め形状に連続的な5軸動作が必要なわけではありません。多くの場合、3+2軸の割り出し加工によって、工程を比較的単純に保ちながら必要な工具アクセスを確保できます。それがより適した生産方法かどうかは、形状、段取り計画、公差関係によって決まります。
旋削とフライス加工は、どのような場合に組み合わせるべきか?
実際の機械加工部品の多くは、旋削だけ、あるいはフライス加工だけで構成されているわけではありません。キー溝と横穴を持つシャフトは、旋削形状を主体とし、フライス加工形状を備えた部品です。精密な内径を持つハウジングは、フライス加工形状を主体とし、旋削または中ぐりによる形状を備えた部品です。課題は、この組み合わせをいかに効率よく加工するかにあります。
旋削とフライス加工を別工程で行う方法
従来の方法は、別々の機械を順に使用し、旋削が必要な部分を旋削し、フライス加工が必要な部分をフライス加工するものです。部品を機械間で移動させながら加工します。この方法は有効であり、現在も多くの加工現場で標準的に採用されています。一方で、各機械での段取り時間と、異なる機械で加工する形状間の公差管理が課題となります。例えば、旋削した内径に対して穴パターンの位置を厳密に管理する必要がある場合、内径と穴を別々の段取りで加工すると、部品の移動後に両者の関係を再設定する必要があるため、管理が難しくなる場合があります。
特定の部品群に専用の機械を割り当てる大量生産では、この方法は効率的です。一方、形状間に厳しい公差関係がある複雑な少量生産部品では、各工程がそれぞれの公差を満たせる場合でも、別々の機械を使用することで、基準の受け渡し作業や検査項目が増える場合があります。
回転工具と旋削・フライス複合加工機
旋盤の回転工具機能は、タレットにエンドミル、ドリル、ソーなどの回転工具を搭載し、旋削部品をチャックから取り外さずに、外周面や軸に直交する方向の形状を加工するものです。六角形状、キー溝、横穴を備えたシャフトも、二次加工のためにフライス盤へ移すことなく、1台の機械で完成させることができます。部品を取り付けたまま加工するため、旋削外径とフライス加工した平面との関係を維持できます。
旋削・フライス複合加工機や複合加工機は、単一の機械に旋削とフライス加工の機能を統合したものです。機械構成に応じて、C軸、Y軸、回転工具、複数の主軸、複数の刃物台などを備えています。通常であれば旋削とフライス加工で複数の段取りが必要な複合形状部品でも、旋削・フライス複合加工機を使用することで、取り付け変更の回数を減らして完成させられる場合があります。実際の効果は、部品形状、機械構成、工具、生産数量によって異なります。
取り付け変更の削減によって、部品の取り扱い、検査、段取りにかかる時間も削減できる場合、旋削・フライス複合加工は経済的に有利になることがあります。段取り回数の削減は形状間の精度管理も容易にしますが、全体のコストは、機械のサイクルタイム、必要な工具、プログラミング工数、稼働率によって決まります。1~2工程だけで加工できる単純な部品では、旋削専用機やフライス加工専用機の方が効率的です。
旋盤とフライス盤に関するよくある質問
Q: 旋盤とフライス盤の主な違いは何ですか?
一般的な旋盤では、工作物が回転し、切削工具に主軸の軸線を基準とした送りを与えます。このため、外径、段部、溝、内径、ねじなどの円筒形状や回転形状の加工に適しています。
Q: 旋盤でフライス加工はできますか?
標準的な2軸旋盤では、通常のフライス加工はできません。回転工具とC軸、場合によってはY軸も備えたターニングセンタであれば、別のフライス盤に部品を移すことなく、平面、溝、横穴、その他の主軸軸線から外れた形状を加工できます。
Q: フライス盤で旋削はできますか?
標準的な3軸フライス盤では、工作物の回転を主切削運動として使用しないため、通常の旋削はできません。一部の特殊なマシニングセンタは回転軸機能を利用した旋削に対応していますが、専用のターニングセンタは、主軸の回転と旋削加工に最適化された別の機械構成です。
Q: 旋盤とフライス盤では、どちらの精度が高いですか?
すべての加工形状に対して、どちらか一方の機械が本質的に高精度というわけではありません。旋削では、主軸の軸線が形状を直接定義するため、回転形状の加工に工程上の利点があります。フライス加工は、形状の位置、ポケット、平面、複数の面にわたる関係の管理に適しています。実際の精度は、機械、段取り、工具、材料、公差、測定方法によって決まります。
Q: 円形形状と平面形状の両方を持つ部品を、1台の機械で加工できますか?
はい。これらの形状が混在する部品は、旋削とフライス加工を別工程で行う方法のほか、回転工具付きターニングセンタや旋削・フライス複合加工機でも製作できます。どの方法を選ぶかは、部品の主体となる形状と、異なる形状群の相互関係に要求される精度によって決まります。
フライス盤と旋盤の選定に関するまとめ
旋盤とフライス盤の選定は、機械ではなく部品を起点に考えれば、複雑ではありません。初期判断の目安として、回転形状が主体であれば通常は旋削、角物形状が主体であれば通常はフライス加工が適しています。両方の形状が混在する部品では、工具のアクセス性、公差関係、段取り要件に応じて、旋削とフライス加工を別工程で行うか、旋削・フライス複合加工を採用する必要があります。
より深い判断には、細部の理解が必要です。工作物の保持方法が加工の実現性にどう影響するか、各機械がどのような公差の管理に適しているか、段取り回数がコストと精度にどう影響するか、回転工具や旋削・フライス複合加工機によって経済性がどう変わるかを検討します。これらの要素は、見積もり、加工時間、図面公差を安定して達成できるかどうかに影響します。部品の見積もり方法、製作に必要な時間、指定された図面公差を達成できるかどうかを左右します。
JLCCNCでは、設計に示された形状、工具のアクセス性、公差関係、段取り要件に基づいて、CNC旋削、フライス加工、または両者を組み合わせた加工工程を選定します。生産前に部品に対する加工工程の適合性を評価し、重要な形状の加工方法と検査方法に合った工程を採用します。
高精度CNC加工サービス
CADファイルをアップロードして、1ドルからの迅速な見積もりをご依頼ください。最短3日の納期に対応します。
学び続ける
立形と横形のCNCフライス盤を比較:メリットとデメリット
適切なCNCフライス盤を選定する際には、いずれ立形と横形のどちらを選ぶかという判断が必要になります。立形CNCフライス盤と横形CNCフライス盤は、どちらも高い加工能力を備えていますが、主軸の向きが垂直か水平かによって、加工性能、材料の取り扱い、適した用途が大きく変わります。 では、具体的にどのような違いがあり、お客様の案件にはどちらが適しているのでしょうか。 立形CNCフライス盤とは? 立形CNCフライス盤は、主軸を垂直方向に配置し、切削工具がZ軸方向、すなわち上下方向に移動する構造です。この配置により、垂直方向の精密な切削が必要な加工に適しています。 ● 操作しやすく、習得も容易 ● コスト面で有利 ● 平面を持つ工作物に適している 立形CNCフライス盤には、主に次の2つの形式があります。 ● ベッド形フライス盤:工作物テーブルがX軸・Y軸方向に移動し、主軸は垂直軸方向の位置を固定する形式です。 ● タレット形フライス盤:垂直方向に調整可能な可動主軸を備え、工具位置をより柔軟に設定できます。 正面フライス加工、エンドミル加工、曲面の輪郭加工などには、立形フライス盤で効率よく対応できます。 横形C......
スイス式旋削加工とは?スイス式CNC旋盤の仕組みと精度
スイス式旋削加工とは? (Freepik) 精密製造の「最高水準」として語られる加工方法の一つが、スイス式旋削加工です。その起源は19世紀のスイスにあり、もともとは時計製造業向けに開発されました。爪よりも小さな歯車や部品を扱う場合、単に精度が高いだけでなく、微小な寸法領域で精度を繰り返し再現できることが求められます。こうした要求に応えるために登場したのが、スイス式旋盤(主軸台移動形自動旋盤)です。 スイス式旋削加工は、安定性と制御性を重視したCNC加工方法です。従来の旋盤のように棒材の軸方向位置を固定して工具を移動させるのではなく、工作物自体をガイドブッシュに通して送ります。この構造により、切削工具が常に支持点の近くで加工できるため、たわみと振動が大幅に低減され、極めて厳しい公差が求められる加工に適しています。 棒材の移動と工具の移動という独自の動作の違いが、スイス式精密旋削加工の特長です。わずかな誤差が部品の成否を左右する医療機器、航空宇宙、電子機器などの分野で、広く採用される理由となっています。 JLCCNCでは現在、スイス式旋盤を使用していませんが、先進的なCNCフライス加工設備とターニング......
自宅でCNC工作機械を自作する方法:CNCルータ・旋盤の製作ガイド
CNC工作機械を自作するには? (Reddit) CNC工作機械を自宅で自作するのは、なぜでしょうか。非常に複雑なのではないでしょうか。 実は、その試行錯誤こそが魅力です。CNC工作機械の自作方法を学ぶことは、知的好奇心を刺激するだけでなく、予想以上に費用を抑えられる取り組みでもあります。工学への探究心と、「自分で作った」と言える達成感を両立できます。趣味の工作、小規模な工房、自宅で開発に取り組む技術者にとって、自作CNC工作機械は、市販設備に数千ドルを投じることなく、独自の部品製作を始める手段となります。 CNC(コンピュータ数値制御)工作機械は、基本的には、材料の切断、成形、フライス加工を高精度に行う自動制御の加工装置です。構成によって、木材・樹脂・比較的軟らかい金属に適したCNCルータ、円筒部品に適したCNC旋盤、硬い金属や複雑な形状の加工に対応するフライス盤などに分かれます。 高い加工能力が期待できますが、初心者なら、自作するよりも購入する方が簡単なのではないでしょうか。 確かに、検討すべき点です。CNC工作機械の自作には、仕様を自分で決められる自由度、柔軟性、実践を通じて学べる楽しさがあ......
CNCフライス盤の仕組み・種類・構成部品と購入ガイド
「CNCフライス盤とは」と検索する背景には、具体的な課題があるはずです。製品開発に取り組んでいるのかもしれません。部品の加工費を調べているのかもしれません。あるいは、機械のカタログを見ながら、高額な投資で失敗しないだろうかと考えているのかもしれません。 しかし、CNCフライス加工の解説には、工学の教科書のように難解なものや、単純化しすぎて実務に役立たないものが少なくありません。本ガイドでは、CNCフライス盤が実際にどのように動作するのか、「CNCフライス加工品」とは何を意味するのか、無駄な投資を避けて適切な機械を選ぶにはどうすればよいかを解説します。CNCフライス加工とCNC旋削の違いが分からない場合は、比較記事も併せてご覧ください。 CNCフライス盤とは? 保護メガネを着用した女性技術者が、稼働中の先進的な産業用CNCフライス盤を観察しています。工場での精密な切削工程を示す場面です。 CNCフライス加工の定義 CNCフライス加工は、コンピュータで制御する切削加工です。ただし、この定義だけでは、その革新性を十分に説明できません。製造のあり方を大きく変えた技術だからです。回転工具で塊状の素材を削り、......
工具の振れ:原因・測定方法・加工への影響と対策
要点 中心軸から外れた切削:振れが生じると、工具の切削軌跡が本来の中心軸からずれ、回転中に材料と接触する位置にわずかな偏りが生じます。 切削負荷の不均一化:回転の偏りによって特定の切れ刃に負荷が集中し、その切れ刃の摩耗が進みやすくなります。 加工品質への影響:わずかな軸心のずれでも、表面仕上げ、寸法公差、工具寿命に影響することがあります。 適切な工具保持:清浄な工具ホルダ、適合するコレット、適切なクランプにより、安定性と再現性の高いCNC加工を実現できます。 加工前の確認:最初の切削前に振れを測定することで、加工開始前に部品の不良リスクを低減できます。 精密加工の段取りにおけるCNC工具の振れ CNC加工では、工具の振れが当初はわずかな軸心のずれであっても、後に目に見える部品のばらつきとして現れることがあります。工具の回転に偏りがあると、各パスの加工結果を予測しにくくなります。そのため、最初の工作物から、入念な段取り、ホルダの状態管理、定期的な点検が重要です。 機械加工における振れとは 振れとは、回転する工具、主軸、工作物に生じる、真の回転軸を基準とした半径方向または軸方向の変位です。 回転中に振......
専用治具の完全ガイド:設計原則と工作物の保持方法
要点 専用治具は、保持が難しい部品を確実に位置決めし、支持します。 部品に合わせた専用設計により、加工サイクルごとの位置決めの安定性が向上します。 適切なクランプ計画により、工作物の移動と変形を抑制します。 工具のアクセス性を改善することで、多面加工の段取り回数を削減できます。 繰り返し生産では、専用治具への初期投資に見合う効果が得られます。 検査と妥当性確認により、安定した生産に使用できる治具に仕上げます。 専用治具を使用することで、標準的な工作物保持では対応が難しい場合でも、部品の位置決め、支持、クランプを、対象部品に合わせて適切に管理できます。 専用治具とは? 専用治具は、特定の部品または加工工程に合わせて設計された保持具です。管理された加工基準に対して、工作物を位置決めし、支持し、クランプします。 専用治具はどのような場合に使用すべきか? 複雑な形状や不規則な形状の部品 曲面、傾斜面、不均一な接触面などにより、一般的なバイスでは確実な位置決めができない場合、専用治具がより信頼性の高い解決策となることがあります。 厳しい公差要求 重要な加工形状を一貫した基準体系で管理する必要がある場合や、再......