工具の振れ:原因・測定方法・加工への影響と対策
1 min
- 機械加工における振れとは
- 工具の振れの主な原因
- 振れの測定方法
- 許容できる振れの大きさ
- 工具の振れを低減する方法
- 振れの調査が必要となるケース
- 工具の振れに関するよくある質問
- 工具の振れに関するまとめ
要点
中心軸から外れた切削:振れが生じると、工具の切削軌跡が本来の中心軸からずれ、回転中に材料と接触する位置にわずかな偏りが生じます。
切削負荷の不均一化:回転の偏りによって特定の切れ刃に負荷が集中し、その切れ刃の摩耗が進みやすくなります。
加工品質への影響:わずかな軸心のずれでも、表面仕上げ、寸法公差、工具寿命に影響することがあります。
適切な工具保持:清浄な工具ホルダ、適合するコレット、適切なクランプにより、安定性と再現性の高いCNC加工を実現できます。
加工前の確認:最初の切削前に振れを測定することで、加工開始前に部品の不良リスクを低減できます。
精密加工の段取りにおけるCNC工具の振れ
CNC加工では、工具の振れが当初はわずかな軸心のずれであっても、後に目に見える部品のばらつきとして現れることがあります。工具の回転に偏りがあると、各パスの加工結果を予測しにくくなります。そのため、最初の工作物から、入念な段取り、ホルダの状態管理、定期的な点検が重要です。
機械加工における振れとは
振れとは、回転する工具、主軸、工作物に生じる、真の回転軸を基準とした半径方向または軸方向の変位です。
回転中に振れが生じる仕組み
切れ刃の円形軌跡が主軸の真の回転軸から偏心することで、回転中の材料との接触位置にずれが生じます。
CNC加工で振れの管理が重要な理由
工具の振れは、わずかであっても、寸法精度、1刃当たりの切削負荷の分布、表面仕上げ、工具寿命に影響することがあります。
工具の振れの主な原因
工具ホルダとコレットの不具合
テーパ部の摩耗、クランプ力の不足、不適合なコレットなどにより、加工サイクルの開始前から工具の軸心がずれることがあります。こうした保持系の機械的な不具合が、加工時の工具の振れにつながります。
工具の摩耗と損傷
刃部の欠け、シャンクの曲がり、切れ刃の傷は、工具が材料に切り込む状態を変化させます。部品品質にばらつきが生じ始めても、機械の運転音には異常が現れない場合があります。
主軸の振れと軸受の摩耗
主軸軸受の精度が低下すると、回転を正確に維持できなくなります。その変位はホルダを介して切削部に伝わります。
異物の付着と不適切な組み付け
切りくず、油膜、ばり、締め付けの偏りなどにより、ホルダや工具が正しく着座しないことがあります。このため、加工現場では、段取りに問題が見つかった際に振れを測定する場合があります。
熱と機械の状態による影響
熱膨張、機械構成部品の緩み、振動などによって、生産中に機械の軸心の位置関係が徐々に変化することがあります。
振れの測定方法
工具の振れの測定
工具の振れを測定するには、切れ刃付近にダイヤルゲージまたはてこ式ダイヤルゲージの測定子を当て、工具を手で回転させて、指示値の変動を記録します。
主軸の振れの測定
ホルダや工具を交換しても工具の振れが大きい場合は、原因を切り分けるため、主軸の振れを個別に測定します。工具ホルダを取り外した状態で主軸を確認し、精密テストバーを使用して、機械自体に起因する振れの大きさを調べます。
指示値の全振幅(TIR)の理解
TIRは、測定器の最小指示値と最大指示値の差を表します。回転中に生じる工具の振れ幅を、1つの数値で示すものです。
測定時によくある誤り
測定スタンドの固定不足、測定子を当てる箇所の粗さ、不適切な測定子の角度、基準面の汚れ、切削位置から離れすぎた箇所での測定などは、測定誤差の原因となります。
許容できる振れの大きさ
CNC加工における一般的な振れの目安
許容される振れは、加工内容によって異なります。一般的なCNC加工では、比較的大きな振れが許容される場合があります。一方、微細なフライス加工、穴あけ、中ぐりでは、µm単位の管理が必要になることがあります。精密加工では、多くの加工現場でTIR 0.0002~0.0005 in、換算すると約5~13 µmを目標としています。
厳しい公差が求められる加工での振れ管理
微細な穴、溝、合わせ面では数µmのずれでも影響する可能性があるため、厳しい公差で加工する場合は、工具の振れを極めて小さく抑える必要があります。
用途によって異なる振れの要求値
荒加工、厳しい公差が指定された内径加工、研磨品質が求められる金型面の加工では、同じ許容値は適用できません。主軸の振れも、部品の要求仕様に照らして評価する必要があります。
振れの許容値を決める要因
一般に、振れの許容値は、図面公差、工具寸法、ホルダの精度等級、主軸の状態、材料の挙動、目標とする表面仕上げによって決まります。
振れの許容値は、主軸だけで決まるものではありません。工具保持システム、加工方法、工作物の形状、公差要求も、達成可能な精度に影響します。
JLCCNCの技術者は、生産前にこれらの要因を評価し、精密部品に最適な加工工程を提案します。
✓ 技術担当者によるDFM(製造性を考慮した設計)レビュー
✓ 高精度CNC加工
✓ 厳しい公差要求への対応
CADファイルをアップロードして、製造性レビューと見積もりをご依頼ください。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
寸法精度の問題
工具の振れにより、加工形状が指定寸法より大きくなったり、小さくなったり、所定の位置からずれたりすることがあります。これは、工具の切削軌跡が、本来想定された中心線から外れるためです。
表面仕上げの悪化
加工面全体で切削状態が均一でなくなることがあります。また、特定の切れ刃が他の切れ刃より多くの材料を除去する箇所では、目立つ加工痕が生じる場合があります。
穴径と穴位置の誤差
穴あけでは、工具がわずかに偏心した状態で工作物に食い付くことがあり、穴の曲がり、穴径の拡大、所定の中心位置からのずれにつながる場合があります。
工具寿命の低下
切削負荷が均等に分散されないと、一部の切れ刃に過大な負荷がかかり、早期の逃げ面摩耗、欠損、急速な変形を引き起こすことがあります。
びびりと振動の問題
CNC主軸の振れによって、切削中の動作が不安定になる場合があります。その結果、びびり、異音、加工工程の安定性低下として現れることがあります。
工具の振れを低減する方法
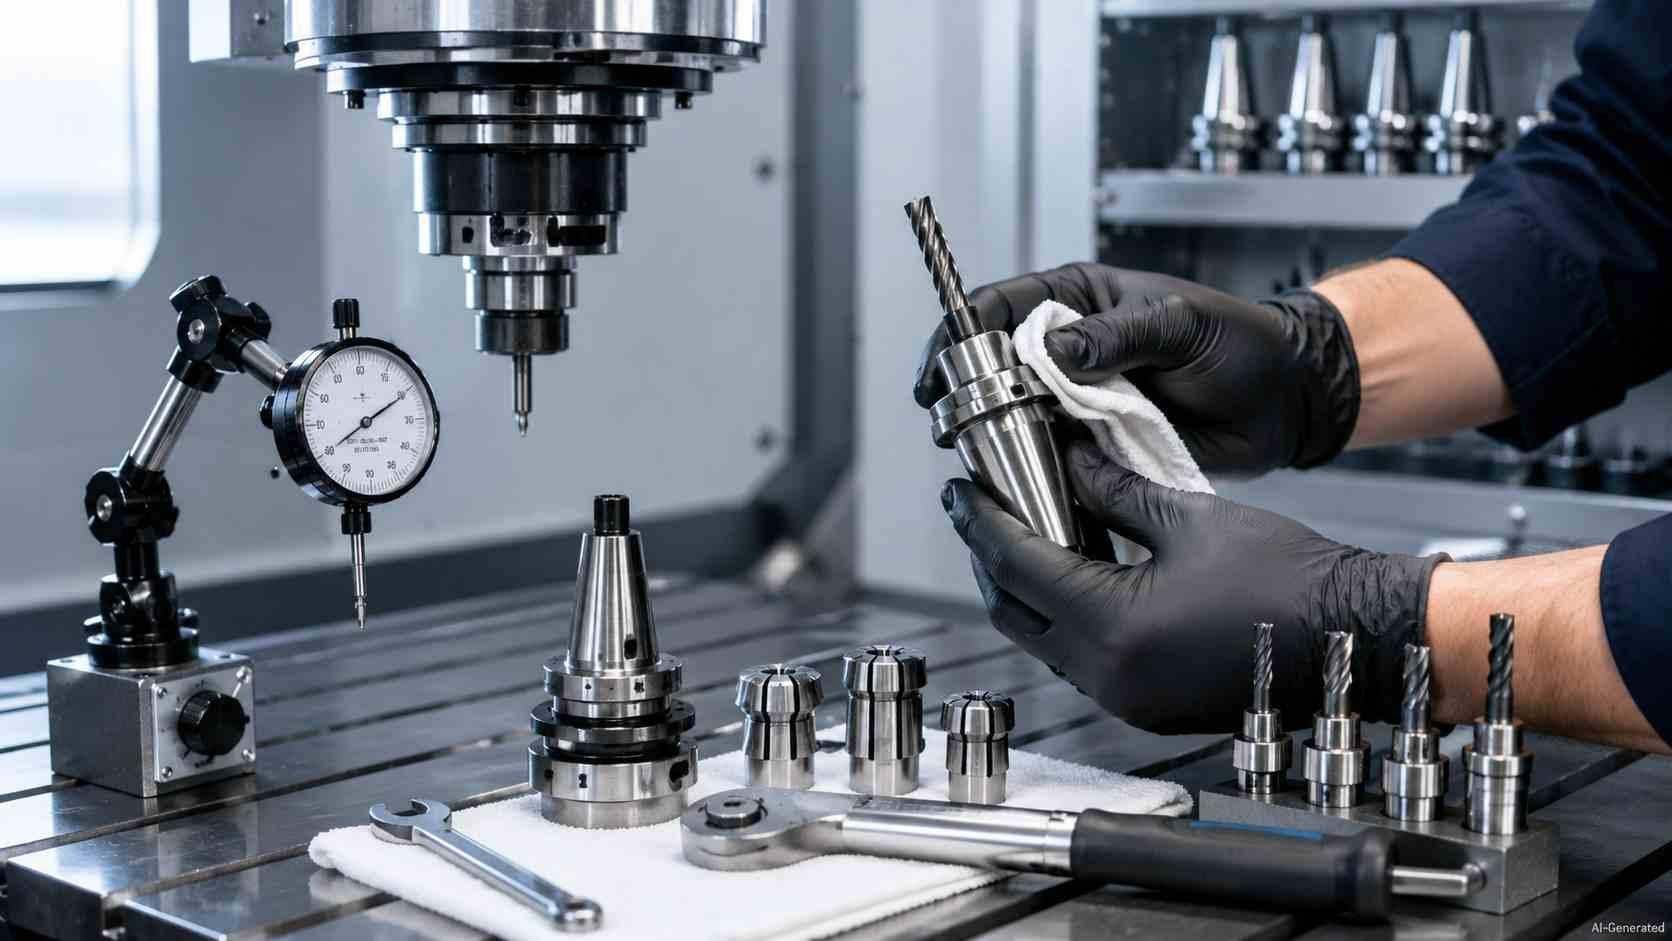
ダイヤルゲージを使用したCNC工具の振れ測定
高品質な工具ホルダの選定
同心性が不十分だと、主軸側の誤差が切削部に伝わることがあります。そのため、まずは加工に必要な精度に対応したホルダを選定することが重要です。
コレットと工具接合部の保守
さらに、コレット、ナット、テーパ部、シャンクに、クランプ時の接触を妨げる切りくず、ばり、さび、摩耗がないことを確認します。
適切な工具の組み付け
安定した把持状態を再現するには、適切なサイズのコレットを選び、可能な範囲で工具の突出し長さを短くし、推奨される締め付け方法に従うことが重要です。
生産前の振れ確認
最初の部品を加工する前に、切削部に近い測定可能な箇所で振れを測定します。その後、測定値が加工の要求条件を満たしているか確認します。
主軸の状態監視
主軸の運転音、発熱、振動、検査記録を継続的に確認します。機械の状態は徐々に変化することが多いため、定期点検を予防保全の一環として実施します。
振れの調査が必要となるケース
想定外の工具摩耗
特定の刃の摩耗が想定より著しく速い場合は、工具、インサート、部品のさらなる損失を防ぐため、工具の振れを確認する必要があります。
表面仕上げの不良
それまで見られなかった加工痕、うねり、不均一な表面模様が生じた場合は、切削負荷が各切れ刃に均等に分散されていない可能性があります。
穴品質の問題
穴の曲がり、入口のラッパ状の拡大、穴内面の不均一な仕上がりなどが生じる場合は、回転系の振れが過大である可能性があります。
繰り返し発生する寸法変動
検査記録から、複数のロットで同じ形状の寸法が継続的に変動していることが分かった場合は、工具の使用記録や機械の履歴と併せて、主軸の振れを確認する必要があります。
工具の振れに関するよくある質問
Q: 機械加工における振れとは何ですか?
振れとは、回転する工具、主軸、工作物に生じる、本来の回転軸を基準としたずれです。
Q: 主軸の振れはどの程度まで許容されますか?
一般的なCNC加工における主軸の許容振れは、機械、工具保持システム、部品に求められる精度によって異なります。高精度加工では、主軸の振れをTIR 5 μm(0.0002 in)以下に抑えることが目標となる場合が多くありますが、汎用加工では、より大きな値が許容されることもあります。許容値は、要求公差、工具径、加工内容に照らして評価する必要があります。
Q: 工具の振れは何が原因で発生しますか?
ホルダの摩耗、コレットの損傷、不適切なクランプ、主軸の不具合、異物の付着、温度上昇、工具の曲がりなどが原因となる可能性があります。
Q: 主軸の振れとは何ですか?
主軸の振れとは、主軸に生じる、真の回転軸を基準とした半径方向または軸方向の変位です。すべての切削工具は主軸の動きに追従するため、主軸の振れが過大になると、加工精度に直接影響します。
Q: 振れはどのように測定しますか?
通常は、ダイヤルゲージまたはてこ式ダイヤルゲージの測定子を基準面に当て、主軸または工具を手でゆっくり回転させて測定します。
Q: 振れ測定におけるTIRとは何ですか?
TIR(Total Indicator Reading)は、測定器の最小指示値と最大指示値の差、すなわち指示値の全振幅を表します。
Q: 振れは工具寿命にどのような影響を与えますか?
各切れ刃の接触状態が不均一になると、工具の一部に過大な負荷がかかり、摩耗の促進、欠損、発熱、工具コストの増加につながることがあります。
Q: 振れはCNC加工の精度にどのような影響を与えますか?
振れによって切削軌跡がプログラム上の位置からずれ、加工形状の寸法、位置、繰返し精度に影響する可能性があります。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
工具の振れに関するまとめ
工具の振れは、一般に、発生後に是正するよりも、事前に防止する方が容易です。加工開始前に確認することで、後工程での対応時間を削減できます。特に、生産中に想定外の部品のばらつきが生じる場合には、事前確認が有効です。
JLCCNCでは、生産開始前に各案件を確認し、加工方法が部品の要求仕様に適合しているかを検討します。CADファイルをアップロードして、見積もりと技術レビューをご依頼ください。
学び続ける
立形と横形のCNCフライス盤を比較:メリットとデメリット
適切なCNCフライス盤を選定する際には、いずれ立形と横形のどちらを選ぶかという判断が必要になります。立形CNCフライス盤と横形CNCフライス盤は、どちらも高い加工能力を備えていますが、主軸の向きが垂直か水平かによって、加工性能、材料の取り扱い、適した用途が大きく変わります。 では、具体的にどのような違いがあり、お客様の案件にはどちらが適しているのでしょうか。 立形CNCフライス盤とは? 立形CNCフライス盤は、主軸を垂直方向に配置し、切削工具がZ軸方向、すなわち上下方向に移動する構造です。この配置により、垂直方向の精密な切削が必要な加工に適しています。 ● 操作しやすく、習得も容易 ● コスト面で有利 ● 平面を持つ工作物に適している 立形CNCフライス盤には、主に次の2つの形式があります。 ● ベッド形フライス盤:工作物テーブルがX軸・Y軸方向に移動し、主軸は垂直軸方向の位置を固定する形式です。 ● タレット形フライス盤:垂直方向に調整可能な可動主軸を備え、工具位置をより柔軟に設定できます。 正面フライス加工、エンドミル加工、曲面の輪郭加工などには、立形フライス盤で効率よく対応できます。 横形C......
スイス式旋削加工とは?スイス式CNC旋盤の仕組みと精度
スイス式旋削加工とは? (Freepik) 精密製造の「最高水準」として語られる加工方法の一つが、スイス式旋削加工です。その起源は19世紀のスイスにあり、もともとは時計製造業向けに開発されました。爪よりも小さな歯車や部品を扱う場合、単に精度が高いだけでなく、微小な寸法領域で精度を繰り返し再現できることが求められます。こうした要求に応えるために登場したのが、スイス式旋盤(主軸台移動形自動旋盤)です。 スイス式旋削加工は、安定性と制御性を重視したCNC加工方法です。従来の旋盤のように棒材の軸方向位置を固定して工具を移動させるのではなく、工作物自体をガイドブッシュに通して送ります。この構造により、切削工具が常に支持点の近くで加工できるため、たわみと振動が大幅に低減され、極めて厳しい公差が求められる加工に適しています。 棒材の移動と工具の移動という独自の動作の違いが、スイス式精密旋削加工の特長です。わずかな誤差が部品の成否を左右する医療機器、航空宇宙、電子機器などの分野で、広く採用される理由となっています。 JLCCNCでは現在、スイス式旋盤を使用していませんが、先進的なCNCフライス加工設備とターニング......
自宅でCNC工作機械を自作する方法:CNCルータ・旋盤の製作ガイド
CNC工作機械を自作するには? (Reddit) CNC工作機械を自宅で自作するのは、なぜでしょうか。非常に複雑なのではないでしょうか。 実は、その試行錯誤こそが魅力です。CNC工作機械の自作方法を学ぶことは、知的好奇心を刺激するだけでなく、予想以上に費用を抑えられる取り組みでもあります。工学への探究心と、「自分で作った」と言える達成感を両立できます。趣味の工作、小規模な工房、自宅で開発に取り組む技術者にとって、自作CNC工作機械は、市販設備に数千ドルを投じることなく、独自の部品製作を始める手段となります。 CNC(コンピュータ数値制御)工作機械は、基本的には、材料の切断、成形、フライス加工を高精度に行う自動制御の加工装置です。構成によって、木材・樹脂・比較的軟らかい金属に適したCNCルータ、円筒部品に適したCNC旋盤、硬い金属や複雑な形状の加工に対応するフライス盤などに分かれます。 高い加工能力が期待できますが、初心者なら、自作するよりも購入する方が簡単なのではないでしょうか。 確かに、検討すべき点です。CNC工作機械の自作には、仕様を自分で決められる自由度、柔軟性、実践を通じて学べる楽しさがあ......
CNCフライス盤の仕組み・種類・構成部品と購入ガイド
「CNCフライス盤とは」と検索する背景には、具体的な課題があるはずです。製品開発に取り組んでいるのかもしれません。部品の加工費を調べているのかもしれません。あるいは、機械のカタログを見ながら、高額な投資で失敗しないだろうかと考えているのかもしれません。 しかし、CNCフライス加工の解説には、工学の教科書のように難解なものや、単純化しすぎて実務に役立たないものが少なくありません。本ガイドでは、CNCフライス盤が実際にどのように動作するのか、「CNCフライス加工品」とは何を意味するのか、無駄な投資を避けて適切な機械を選ぶにはどうすればよいかを解説します。CNCフライス加工とCNC旋削の違いが分からない場合は、比較記事も併せてご覧ください。 CNCフライス盤とは? 保護メガネを着用した女性技術者が、稼働中の先進的な産業用CNCフライス盤を観察しています。工場での精密な切削工程を示す場面です。 CNCフライス加工の定義 CNCフライス加工は、コンピュータで制御する切削加工です。ただし、この定義だけでは、その革新性を十分に説明できません。製造のあり方を大きく変えた技術だからです。回転工具で塊状の素材を削り、......
工具の振れ:原因・測定方法・加工への影響と対策
要点 中心軸から外れた切削:振れが生じると、工具の切削軌跡が本来の中心軸からずれ、回転中に材料と接触する位置にわずかな偏りが生じます。 切削負荷の不均一化:回転の偏りによって特定の切れ刃に負荷が集中し、その切れ刃の摩耗が進みやすくなります。 加工品質への影響:わずかな軸心のずれでも、表面仕上げ、寸法公差、工具寿命に影響することがあります。 適切な工具保持:清浄な工具ホルダ、適合するコレット、適切なクランプにより、安定性と再現性の高いCNC加工を実現できます。 加工前の確認:最初の切削前に振れを測定することで、加工開始前に部品の不良リスクを低減できます。 精密加工の段取りにおけるCNC工具の振れ CNC加工では、工具の振れが当初はわずかな軸心のずれであっても、後に目に見える部品のばらつきとして現れることがあります。工具の回転に偏りがあると、各パスの加工結果を予測しにくくなります。そのため、最初の工作物から、入念な段取り、ホルダの状態管理、定期的な点検が重要です。 機械加工における振れとは 振れとは、回転する工具、主軸、工作物に生じる、真の回転軸を基準とした半径方向または軸方向の変位です。 回転中に振......
専用治具の完全ガイド:設計原則と工作物の保持方法
要点 専用治具は、保持が難しい部品を確実に位置決めし、支持します。 部品に合わせた専用設計により、加工サイクルごとの位置決めの安定性が向上します。 適切なクランプ計画により、工作物の移動と変形を抑制します。 工具のアクセス性を改善することで、多面加工の段取り回数を削減できます。 繰り返し生産では、専用治具への初期投資に見合う効果が得られます。 検査と妥当性確認により、安定した生産に使用できる治具に仕上げます。 専用治具を使用することで、標準的な工作物保持では対応が難しい場合でも、部品の位置決め、支持、クランプを、対象部品に合わせて適切に管理できます。 専用治具とは? 専用治具は、特定の部品または加工工程に合わせて設計された保持具です。管理された加工基準に対して、工作物を位置決めし、支持し、クランプします。 専用治具はどのような場合に使用すべきか? 複雑な形状や不規則な形状の部品 曲面、傾斜面、不均一な接触面などにより、一般的なバイスでは確実な位置決めができない場合、専用治具がより信頼性の高い解決策となることがあります。 厳しい公差要求 重要な加工形状を一貫した基準体系で管理する必要がある場合や、再......