公差とはめあい:穴と軸のはめあい完全ガイド
3 min
- 公差とはめあいとは
- 公差とはめあいの仕組み
- はめあいの種類
- すきまばめ・中間ばめ・しまりばめの例
- CNC加工における公差とはめあい
- 適切なはめあいの選定方法
- 機械図面に公差とはめあいを指定する方法
- 公差とはめあいのまとめ
- 公差とはめあいに関するよくあるご質問
要点
- 公差とはめあいは、組み合わされる穴と軸の許容寸法範囲、および組立時に生じる両者の関係を定義します。
- ISO 286は、機械部品のはめあいに関する国際規格です。アルファベットで公差域の位置を、数字のIT等級で公差幅を表します。
- はめあいは、常にすきまが生じる「すきまばめ」、常にしめしろが生じる「しまりばめ」、実寸の組み合わせによってすきままたはしめしろが生じる「中間ばめ」の3種類に大別されます。
- 穴と軸のはめあいには、一般に穴基準方式が多く使用されます。穴をH(基準寸法に対する下の寸法許容差が0)に固定し、軸の公差域を変更して目的のはめあいを得ます。
- 厳しいはめあい公差を実現するには、形状、材料、基準寸法、要求公差に応じて、精密ボーリング、リーマ加工、研削、ホーニングなどの仕上げ工程が必要になる場合があります。
- H7/g6は、精密な摺動部品や回転部品に使用される、代表的な小すきまのすきまばめです。
軸を穴へ組み込むあらゆる場面、例えば軸受ハウジング、ポンプボディ、ギヤボックス、治具プレートなどでは、軸と穴のどちらをどの程度大きく、または小さくするかを設計段階で決定します。この寸法関係を「はめあい」と呼び、それを成立させる最大・最小の許容寸法について本記事で解説します。
適切なはめあいを指定すれば、部品は設計どおりに組み立てられ、必要に応じて滑らかに動く、または確実に固定され、機械の寿命を通じて安定して機能します。一方、選定を誤ると、本来は滑らかに組み合わされる部品を無理に圧入したり、固定すべき部品にがたつきが生じたりします。
JLCCNCでは、精密加工品の生産前に加工公差とはめあい指示を確認し、図面で要求された公差が予定する製造工程で実現可能かを検討します。
高精度CNC加工サービス
専門的な製造体制、短納期対応、徹底した品質管理。
はめあい選定早見表
| はめあい区分 | 代表的なISOはめあい | 組立時の特徴 | 主な用途 |
|---|---|---|---|
| すきまばめ(大すきま) | H9/d9 | すきまが大きく、自由に回転可能。温度変化や異物の影響を受けにくい | 一般用プーリー、重要度の低い回転軸、ゆるいヒンジ |
| すきまばめ(小すきま) | H7/g6 | すきまが非常に小さく、滑らかで精密な回転が可能 | 精密スピンドル、摺動歯車、精密ガイドピン |
| 中間ばめ | H7/k6 | わずかなすきま、または軽いしめしろが生じ、比較的分解しやすい | 位置決めダウエル、キー付き軸の歯車ハブ、治具の位置決め部 |
| しまりばめ(圧入) | H7/p6 | 比較的小さいしめしろ。組立にはアーバープレスや油圧プレスなどを使用 | ブッシュ、カップリングハブ、半永久的な圧入部 |
| しまりばめ(圧入・焼きばめ) | H7/s6 | しめしろが大きく、高い圧入力または加熱・冷却による組立が必要 | 軸受関連部品、カップリングハブ、圧入スリーブなどの永久接合 |
上記はいずれもISO 286の穴基準方式です。穴の公差域をHに固定し、軸の公差域を変更することで、目的のはめあいを得ます。
公差とはめあいとは
公差とはめあいは、主に穴と軸など、互いに組み合わされる形体の許容寸法範囲と、組立時に生じる寸法関係を指定・伝達するための工学的な体系です。
この体系は、次の3つの概念を基本とします。
基準寸法(呼び寸法)とは、25 mm、50 mm、100 mmなど、設計上の基準となる寸法です。各寸法限界や寸法許容差は、この値を基準に求めます。
寸法限界とは、形体が仕様に適合するために許容される最大寸法と最小寸法です。最大許容寸法と最小許容寸法の差が寸法公差となります。
はめあいとは、それぞれの寸法限界内で製作された穴と軸を組み立てたときに生じる関係です。公差域の組み合わせによって、すきま、しめしろ、またはそのいずれかが生じます。
寸法限界・寸法公差・はめあいの違い
これら3つの用語は混同されることがありますが、それぞれ意味が異なります。
| 用語 | 内容 | 例 |
|---|---|---|
| 寸法限界 | 1つの形体に許容される最大寸法と最小寸法 | 25.000~25.021 mm |
| 寸法公差 | 1つの形体に許容される寸法変動の全幅(最大許容寸法-最小許容寸法) | 0.021 mm |
| はめあい | 2つの嵌合形体を組み立てたときの寸法関係 | 0.007~0.041 mmのすきま |
寸法公差は1つの部品を、はめあいは2つの部品を組み合わせた状態を表します。設計したはめあいを実現するために、図面へ寸法限界または公差域クラスを指定します。
機械設計で公差とはめあいが重要な理由
どのような製造工程でも、毎回完全に同じ基準寸法で部品を製作することはできません。工具摩耗、熱変位、材料特性、機械精度などによって、実寸にはばらつきが生じます。公差とはめあいは、この現実を前提として、組立後も必要な機能を満たせる許容寸法範囲を定めるものです。
公差とはめあいの体系がなければ、各部品を個別に測定し、目的の寸法関係となる組み合わせを選ぶ「選択組立」が必要になります。ISO 286などの標準化された体系に基づいて適切なはめあいを指定すれば、寸法限界内の任意の軸と穴を互換性を保って組み立てやすくなり、量産における互換性生産が可能になります。
公差とはめあいの仕組み
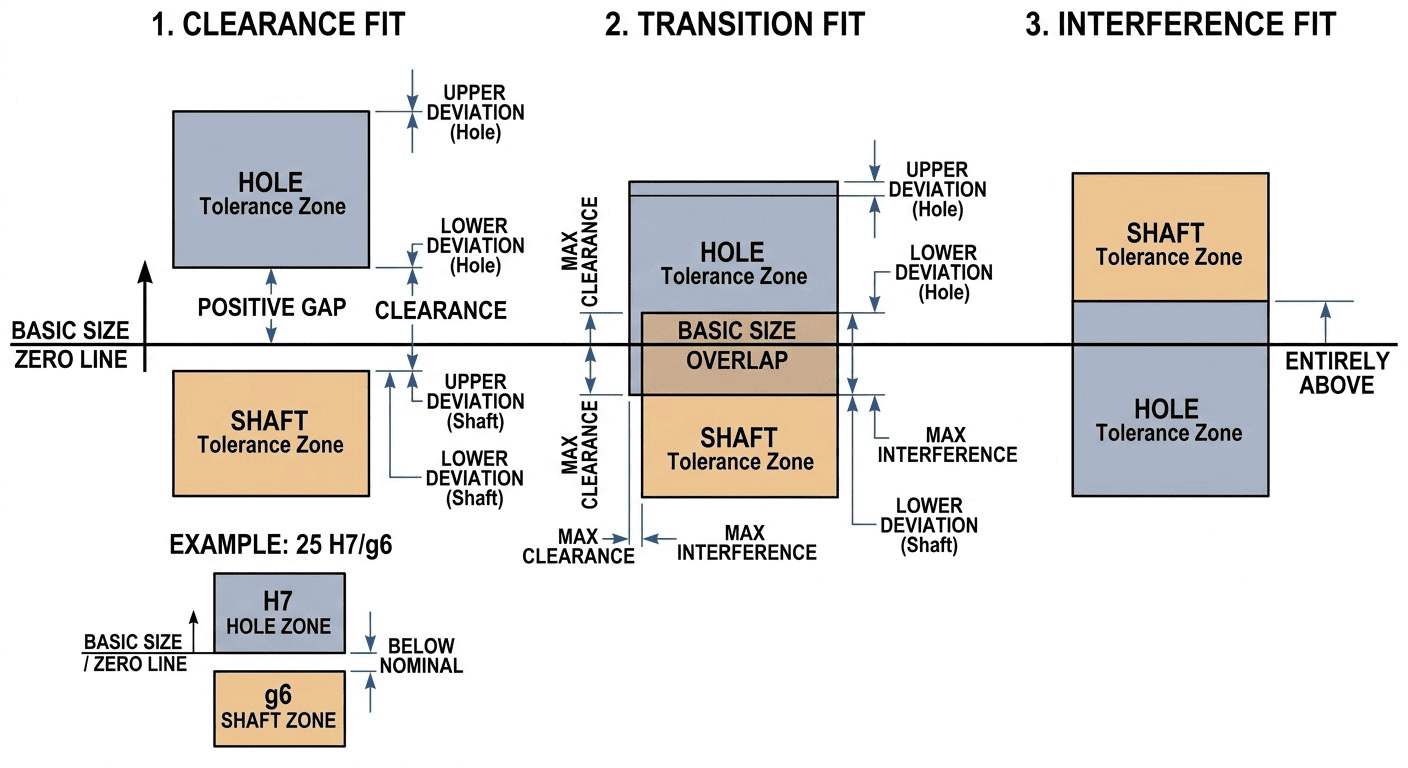
ISO 286における穴と軸の公差域
基準寸法と公差域
公差域とは、最大許容寸法と最小許容寸法の間にある、許容寸法の範囲です。公差域は、基準寸法を中心とする場合もあれば、基準寸法から正または負の方向へずれて配置される場合もあります。例えば、25 mm H7の穴では、公差域は25.000 mm(最小許容寸法)から25.021 mm(最大許容寸法)までです。この範囲内の測定値は寸法要求に適合します。
公差域の幅はIT等級によって決まり、基準寸法に対する公差域の位置は、基礎となる寸法許容差(fundamental deviation)によって決まります。
穴と軸の公差域
公差とはめあいを理解するには、穴と軸の公差域の位置関係を把握することが重要です。
軸の公差域全体が穴の公差域全体より下にある場合、どの組み合わせでもすきまが確保される「すきまばめ」となります。
軸の公差域全体が穴の公差域全体より上にある場合、どの組み合わせでもしめしろが生じる「しまりばめ」となります。
穴と軸の公差域が重なる場合は「中間ばめ」となり、実寸の組み合わせによって、すきままたはしめしろが生じます。
ISO 286のIT等級
ISO 286では、IT01からIT18までの20段階の公差等級が定められています。ITの数字は公差域の幅を表し、一般にIT番号および基準寸法が大きくなるほど公差幅も大きくなります。基準寸法25 mmにおける公差幅の例を以下に示します。
| IT等級 | 公差幅 | 代表的な加工方法 | 用途例 |
|---|---|---|---|
| IT4 | 0.006 mm | 高精度研削、ホーニング | 精密ゲージ、高精度スピンドル |
| IT5 | 0.009 mm | 精密研削 | 精密軸受関連部 |
| IT6 | 0.013 mm | 仕上げ研削、精密仕上げ | 転がり軸受、精密はめあい |
| IT7 | 0.021 mm | 精密ボーリング、リーマ加工 | 一般的な精密はめあい |
| IT8 | 0.033 mm | ブローチ加工、リーマ加工 | 一般機械部品 |
| IT9 | 0.052 mm | 一般的なCNC旋削・フライス加工 | 比較的重要度の低いはめあい |
| IT11 | 0.130 mm | 一般機械加工 | 重要度の低い寸法 |
IT7は精密な嵌合形体で広く使用されます。部品形状や加工条件によっては、適切に管理されたボーリング、リーマ加工、その他の仕上げ工程で実現できます。
公差域の位置と基礎となる寸法許容差
ISO 286では、アルファベットによって基準寸法に対する公差域の位置を表します。これを基礎となる寸法許容差といい、基準寸法から公差域の近い側の境界までの偏差を定めます。
穴には大文字(A~ZC)を使用します。Hは下の寸法許容差が0、すなわち最小許容寸法が基準寸法と一致し、公差域が基準寸法より上側に広がることを示します。
軸には小文字(a~zc)を使用します。hは上の寸法許容差が0、すなわち最大許容寸法が基準寸法と一致し、公差域が基準寸法より下側に広がることを示します。
H/hの組み合わせでは、限界状態で最小すきまが0となる可能性のある、すきまばめが得られます。h軸の公差域は基準寸法で終わり、H穴の公差域は基準寸法から上側へ広がります。
穴と軸の公差を組み合わせる方法
はめあいの状態は、軸と穴の公差域を比較して決まります。最大すきまは、最大穴径と最小軸径の組み合わせで発生します。すきまばめの最小すきま、またはしまりばめの最大しめしろは、最小穴径と最大軸径の組み合わせで発生します。
基準寸法25 mmのH7/g6すきまばめを例に計算します。
穴 25 H7:25.000~25.021 mm
軸 25 g6:24.980~24.993 mm
最大すきま:25.021-24.980=0.041 mm
最小すきま:25.000-24.993=0.007 mm
穴と軸の公差域クラスの読み方
完全なはめあい表示は、「基準寸法+穴の公差域クラス+軸の公差域クラス」で表し、例として「25 H7/g6」と記載します。
この表示では、25が基準寸法(mm)、Hが穴の公差域位置(下の寸法許容差0)、7が穴のIT等級、gが軸の公差域位置(基準寸法よりわずかに下側)、6が軸のIT等級を示します。軸のIT6は、穴のIT7より狭い公差幅です。
一般に、軸には穴より狭い公差等級を組み合わせることがあります。これは、研削などによって軸径を精密に管理しやすいという加工上の特性を考慮したものです。ただし、実際の公差配分は、部品形状と製造工程に基づいて決定してください。
はめあいの種類
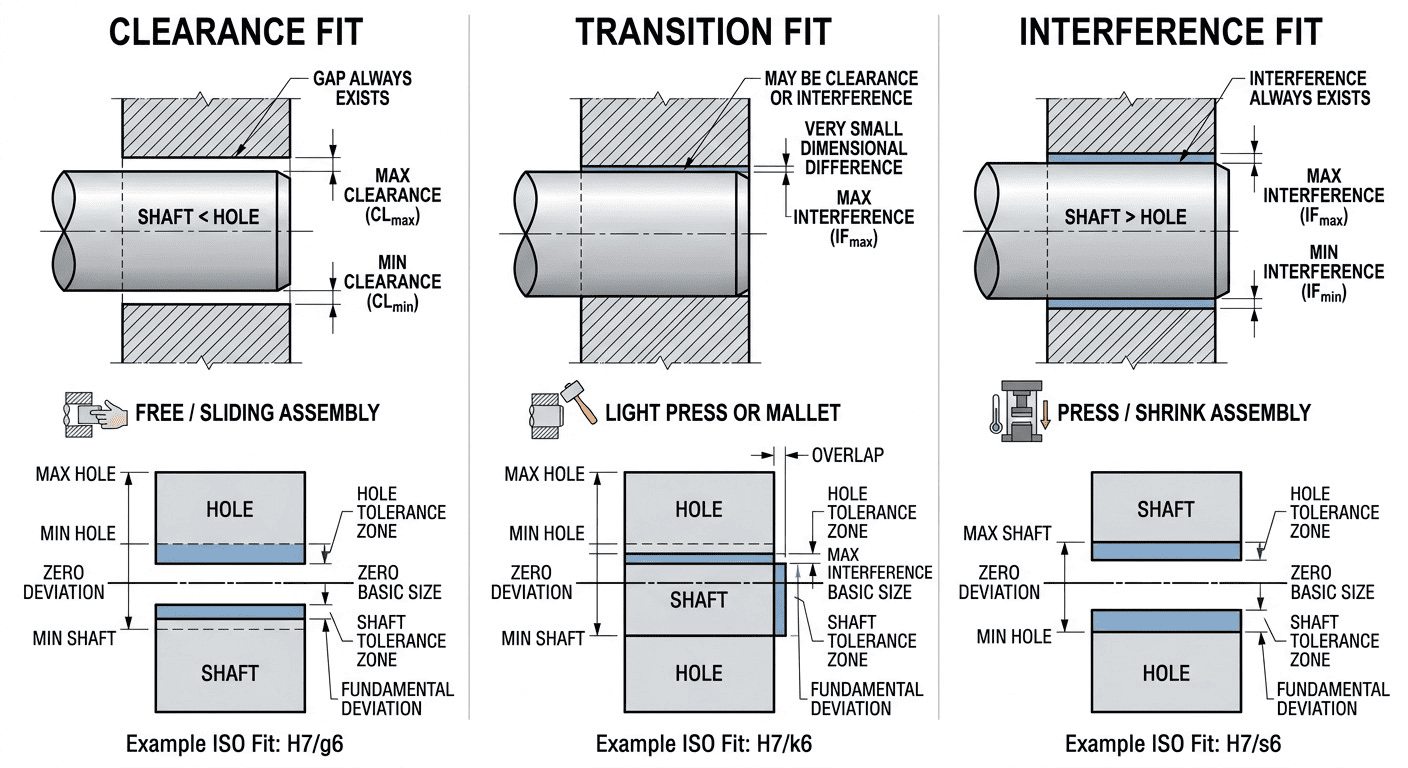
すきまばめ、中間ばめ、しまりばめ
すきまばめ
すきまばめでは、適合するどの寸法の組み合わせでも、軸と穴の間にすきまが生じます。軸は常に穴より小さく、回転、摺動、往復運動などの相対運動を、かじりや固着を抑えながら行うことができます。
すきまばめには、粗い位置合わせや大きな温度変化に対応する大すきまのものから、厳密な寸法管理によって精密案内を行う小すきまのものまであります。すきまばめでは、最悪条件の組み合わせでも最小すきまが0以上となります。
中間ばめ
中間ばめでは、実際の寸法がそれぞれの公差域内のどこに位置するかによって、わずかなすきままたはしめしろが生じます。穴と軸の公差域が重なるため、すきまとしめしろのどちらになるかは保証されません。
中間ばめは、部品を正確に位置決めし、比較的小さな外力に対して保持したい一方で、手作業や軽い打込みによる組立が必要な場合に使用されます。位置決めピン、ダウエルピン、トルクをキーで伝達するハブなどが代表例です。
しまりばめ
しまりばめでは、適合するどの寸法の組み合わせでも軸が穴より大きく、必ずしめしろが生じます。組立にはプレス力、または加熱・冷却による温度差を利用します。しめしろによって半径方向の接触圧力が発生し、その摩擦力が軸方向荷重、半径方向荷重、トルクに対する保持力となります。
しまりばめは永久的または半永久的な接合に使用されます。分解に対する抵抗は、しめしろ、接触面積、摩擦係数、材料および部品形状などによって変化します。
すきまばめ・中間ばめ・しまりばめの例
すきまばめの例
H7/g6:小すきまの精密はめあい。精密機械で使用される代表的なすきまばめです。基準寸法25 mmでは、最小すきまは約0.007 mm、最大すきまは約0.041 mmです。精密スピンドル、正確な案内を必要とする摺動部、横方向のがたを抑えたい回転軸などに使用されます。軸側のg6は穴側のH7より狭い公差幅であり、研削などにより軸径を管理しやすいことを考慮した組み合わせです。
H9/d9:大すきまの運転ばめ。厳密な案内を必要とせず、すべり軸受内で自由に回転する軸などに使用します。基準寸法25 mmでは、H7/g6より大きなすきまが得られます。正確なすきま範囲は、選択した基準寸法に対応するISO 286の寸法許容差表で確認してください。一般品質の回転機器、大きな温度変化がある用途、異物の影響を考慮してある程度の軸移動を許容する用途などに適しています。
H11/c11:大きなすきまを持つはめあい。概略的な位置合わせ、粗い組立、大きな寸法変動を許容する用途に使用します。基準寸法25 mmでは、約0.110~0.370 mmのすきまが得られます。
中間ばめの例
H7/k6:位置決め用中間ばめ。実寸の組み合わせによって、わずかなしめしろまたはすきまが生じます。基準寸法25 mmにおけるすきまの範囲は、-0.015~+0.019 mmです。軽い打込みやプレスが必要になる場合がありますが、適切な設計であれば損傷を抑えて分解できます。キー付き軸の歯車ハブ、治具プレートの位置決めボス、繰り返し組立を行う高精度位置決め部などに使用されます。
H7/n6:しまりばめ寄りの中間ばめ。基準寸法25 mmでは、すきまの範囲が-0.028~+0.006 mmとなり、H7/k6よりしめしろが生じやすい組み合わせです。安定した組立にはプレスが必要になることがありますが、すきま側の寸法組み合わせでは手組みできる場合もあります。位置決めピン、カップリング、確実な保持を必要とするハブなどに使用されます。
しまりばめの例
H7/p6:軽圧入。小径側では最小しめしろが0に近くなり、境界条件では強い中間ばめに近い状態となる場合があります。基準寸法50 mmでは、しめしろは約0.001~0.042 mmです。
H7/s6:中圧入。基準寸法50 mmでは、しめしろは約0.018~0.059 mmです。一般にプレスなどを用いて組み立てます。ブッシュ、カップリングハブ、軸受輪、その他、中程度の使用荷重で永久保持を必要とする部品に使用されます。
H7/u6:強圧入。基準寸法50 mmでは、しめしろは約0.045~0.086 mmです。高能力のプレス、または焼きばめ・冷やしばめなどの温度差を利用した組立が必要になります。インペラハブ、フライホイールなど、高い保持力を必要とする永久接合に使用されます。
穴基準方式と軸基準方式
| 比較項目 | 穴基準方式 | 軸基準方式 |
|---|---|---|
| 固定する形体 | H穴 | h軸 |
| 変更する形体 | 軸 | 穴 |
| 主な用途 | 一般的な機械設計 | 標準軸を使用する部品 |
| 主な利点 | 軸側の調整が容易 | 標準軸径を維持できる |
穴基準方式
穴基準方式が広く使用される理由の一つは、加工後の穴寸法を微調整するより、軸径を研削などで調整するほうが容易な場合が多いためです。穴を再調整するには、再ボーリングやホーニングなどが必要となり、微調整が複雑になることがあります。穴をHに固定し、軸側の公差域を変更することで、加工と設計の柔軟性を確保できます。
軸基準方式
軸基準方式では、軸をh(上の寸法許容差が0)に固定し、穴側の公差域を変更します。h6の研削棒材、標準径のモーター出力軸、市販の精密軸など、軸径が標準化されている場合に使用されます。
標準軸に合わせてハウジング穴を設計する場合は、軸基準方式を利用できます。軸基準方式では、必要なはめあいに応じてH以外の大文字による穴の公差域を選択します。具体的な組み合わせは、ISO 286の表で確認してください。
穴基準方式と軸基準方式の選び方
一般的な機械設計では、工具、公差表、検査ゲージの標準的な体系に対応しやすい穴基準方式が多く使用されます。
購入品または標準部品として軸径が決まっており、変更できない、または変更すべきでない場合は、軸基準方式を検討します。例として、標準軸受に対応する軸、市販の精密研削棒材、モーターメーカーが指定する出力軸などがあります。
CNC加工における公差とはめあい
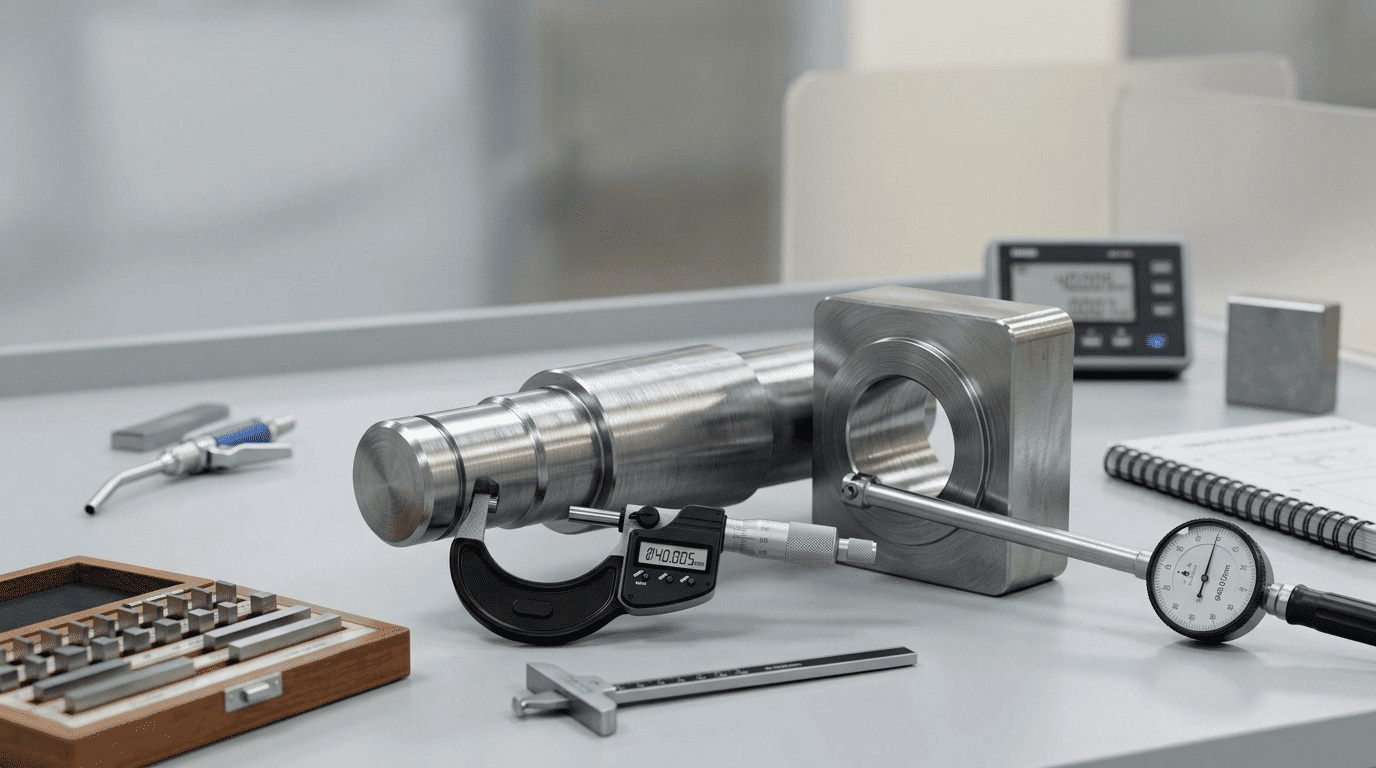
軸と軸受ハウジングのはめあい検査
加工公差とはめあい要求
CNC加工では、加工方法によって実現しやすい公差等級が異なります。要求するはめあい公差と、実現可能な加工工程を適切に組み合わせることが、コスト効率の高い精密加工の基本です。
| 加工方法 | 一般的なIT等級の目安 | 寸法精度の目安 | 表面粗さRaの目安 | 主な用途 |
|---|---|---|---|---|
| 標準CNCフライス加工 | IT9~IT11 | ±0.1~0.5 mm | 1.6~6.3 µm | 一般加工形状 |
| 仕上げCNCフライス加工 | IT7~IT8 | ±0.025~0.1 mm | 0.8~1.6 µm | 嵌合面、精密ポケット |
| 標準CNC旋削 | IT8~IT9 | ±0.05~0.1 mm | 1.6~3.2 µm | 一般旋削形状 |
| 仕上げCNC旋削 | IT7 | ±0.025 mm | 0.8~1.6 µm | 運転ばめ、ジャーナル |
| ボーリング | IT7 | ±0.010~0.025 mm | 0.8~1.6 µm | 軸受穴、精密穴 |
| リーマ加工 | IT6~IT7 | ±0.005~0.025 mm | 0.4~0.8 µm | 精密すきま穴 |
| 円筒研削 | IT5~IT6 | ±0.005~0.010 mm | 0.2~0.4 µm | 軸ジャーナル、精密はめあい |
| ホーニング | IT5~IT6 | ±0.003~0.010 mm | 0.1~0.4 µm | 精密穴、エンジンシリンダー |
上記は一般的な参考値であり、加工能力を保証するものではありません。達成可能な精度と表面粗さは、基準寸法、形状、材料、工作機械、工具、保持方法、温度環境、加工条件、測定方法によって変化します。
厳しいはめあいにおけるCNC旋削とフライス加工
はめあい用の軸径は、一般にCNC旋削で効率よく加工できます。仕上げ旋削でIT7~IT8、必要に応じて円筒研削などの追加仕上げによりIT5~IT6を目指します。穴径は、要求精度に応じてボーリング、リーマ加工、ホーニングなどで仕上げます。
角物部品の穴は、CNCフライス盤で円弧補間による加工も可能です。ただし、厳しいはめあいでは、専用のボーリング加工と比較して、真円度や寸法の安定性が設備・工具・段取りの影響を受けやすい場合があります。軸受穴や精密すきまばめでは、フライス加工で荒取りした後、ボーリングなどの仕上げ工程を追加する方法が一般的です。
厳しい公差がコストに与える影響
加工公差とはめあい要求が厳しくなると、コストは一般に非線形に増加します。
| 公差等級 | 相対的なコスト | 主なコスト要因 |
|---|---|---|
| IT9~IT11 | 低い | 標準加工、標準検査 |
| IT7~IT8 | 中程度 | 仕上げパス、より厳密な検査 |
| IT6 | 高い | 追加仕上げや追加検査が必要になる場合がある |
| IT5以下 | 高い~非常に高い | 精密仕上げ、管理された測定環境、追加工程 |
IT7からIT6へ公差を厳しくすると、軸では研削、穴では精密ボーリング、リーマ加工、ホーニングなど、追加の仕上げ工程や高精度な検査が必要になる場合があります。別設備への段取り替えや加工・測定時間の増加によって、コストが大きく上昇することがあります。
厳しいはめあい公差を実現する加工方法
精密なはめあいでIT6以下を安定して実現するには、軸に研削、穴に精密ボーリング、リーマ加工、ホーニングなどを適用する場合があります。円筒研削では、寸法精度とともにRa 0.2~0.4 µm程度の表面粗さを得られる場合があり、表面性状が油膜形成や摩耗に影響する軸受面に適しています。ホーニングは精密な内径仕上げに加え、潤滑油を保持しやすいクロスハッチ状の表面を形成できる特長があります。
適切なはめあいの選定方法
相対運動が必要な場合はすきまばめ
相対運動が必要な場合はすきまばめ、正確な位置決めが主目的の場合は中間ばめ、接合部で相対運動を抑え、摩擦によって荷重を伝達する場合はしまりばめを選択します。
精密案内運動(スピンドル、精密スライド):H7/g6またはH7/f7。小さなすきまと高精度な案内が得られます。すべり軸受内の一般回転軸:H8/f7またはH9/d9。中程度のすきまを持ち、ある程度の寸法変動を許容します。大きなすきまを必要とする概略位置合わせ:H11/c11。芯ずれや異物の影響を許容しやすい組み合わせです。
正確な位置決めには中間ばめ
部品を正確に位置決めする必要がある一方、はめあい自体で大きな荷重を伝達せず、トルクをキー、ピン、締結部品などで負担する場合は、中間ばめが適しています。組み合わせによっては手組みまたは軽い打込みが可能です。
容易で繰り返し可能な位置決め:H7/h6。これは厳密には最小すきま0のすきまばめであり、一般に手組みできます。わずかなしめしろまたはすきまを許容する確実な位置決め:H7/k6。軽い打込みが必要になる場合があります。より強固な位置決めで分解頻度が低い場合:H7/n6。しめしろが生じやすく、一般にプレスを使用します。
剛性の高い接合にはしまりばめ
ブッシュをハウジングへ固定する、はめあい面の摩擦でトルクを伝達する、カップリングハブを固定するなど、接合部自体に保持力が必要な場合は、しまりばめを使用します。しまりばめの中でどの公差域クラスを選ぶかは、必要保持力、組立方法、材料によって決まります。
軽い保持力で分解の可能性を残す場合:H7/p6(小さいしめしろ)。中程度の荷重を受ける永久接合:H7/s6(中程度のしめしろ、プレスまたは熱組立)。高荷重で最大限の保持力を必要とする場合:H7/u6(大きなしめしろ、焼きばめ・冷やしばめまたは高能力プレス)。
機械図面に公差とはめあいを指定する方法
H7/g6の読み方
機械図面に記載された「25 H7/g6」は、基準寸法25 mmの穴と軸について、完全なはめあい仕様を表します。
25:基準寸法(mm)。各寸法限界を求める基準値です。H:穴の公差域位置。下の寸法許容差が0で、公差域は基準寸法より上側にあります。7:穴のIT等級。25 mmでは公差幅が0.021 mmです。g:軸の公差域位置。基準寸法よりわずかに下側にあります。6:軸のIT等級。25 mmでは公差幅が0.013 mmです。
「25 H7/g6」のような図面指示は、基準寸法と穴・軸の公差域クラスを組み合わせたものです。H7が穴の公差域、g6が軸の公差域を定義します。
公差とはめあいの図面表記
機械図面では、主に次の3つの方法ではめあいを指定できます。
はめあい記号のみ:φ25 H7/g6。寸法限界はISO 286の表で確認します。
はめあい記号と寸法限界:穴はφ25 H7(25.000/25.021)、軸はg6(24.993/24.980)と表記します。
寸法許容差のみ:穴はφ25(+0.021/0.000)、軸はφ25(-0.007/-0.020)と表記します。
製造実務では、はめあい記号と寸法限界を併記する2番目の方法が分かりやすい場合があります。はめあい記号によって設計者の意図を把握でき、寸法限界によって加工担当者と検査担当者が表を参照せず、製作・測定すべき値を確認できます。
公差とはめあいの図面でよくある間違い
はめあい記号と寸法限界が一致していない
H7/g6を指定しながら、該当する基準寸法のISO 286と異なる寸法限界を併記するケースです。製造現場では数値による寸法限界が優先して参照される可能性があり、設計意図との不一致が生じます。両者は必ず整合させてください。
寸法限界を併記せず、はめあい記号だけを使用する
ISO 286の該当表をすぐに確認できない加工会社へ図面を提出する場合は、はめあい記号と実際の寸法限界を併記すると、解釈違いを防ぎやすくなります。
穴基準方式と軸基準方式を取り違える
軸基準方式が必要な箇所に、文字記号を変更せず穴基準方式の表記を使用すると、形式上は成立していても設計意図と異なるはめあいになる可能性があります。
相手側の嵌合形体が明確でない
複数の嵌合形体を持つ図面では、はめあい指示が穴と軸のどちらに適用されるかを明確にする必要があります。指示線や寸法線を適切に使用し、適用対象に疑義が生じないようにしてください。
ISO 286とASME B4.1の違い
| 比較項目 | ISO 286 | ASME B4.1 |
|---|---|---|
| 主な体系 | メートル系の公差域クラス | 円筒形体の推奨はめあい |
| 表記例 | H7/g6 | RC、LC、LT、LN、FNなどのクラス |
| 主な用途 | ISO寸法公差・はめあい方式 | 推奨される寸法限界とはめあい |
穴と軸の寸法関係が組立機能を左右する嵌合部には、必要に応じて明確なはめあいを指定します。重要な嵌合径を、表題欄の一般公差(例:±0.1 mm)だけで管理すると、必要なすきまやしめしろを保証できない場合があります。
機械図面におけるGD&Tと寸法公差の併用については、GD&T平面度ガイドおよびGD&T真直度ガイドをご覧ください。精密CNC部品の図面で、はめあい仕様と併せて使用される幾何公差について解説しています。
寸法公差と幾何公差の違い
公差とはめあいは、穴径や軸径などの寸法を制御します。ただし、穴が真円であるか、長手方向にまっすぐであるか、他の形体に対して正しい位置にあるかまでは、寸法公差だけでは十分に制御できません。
GD&Tは形状、姿勢、位置などを制御します。例えば、円筒度は穴の円筒面全体の形状、直角度は基準面に対する穴軸の姿勢、位置度はデータム系に対する穴の位置を規定します。形体の寸法そのものは、原則として寸法公差によって指定します。
精密設計では、寸法公差と幾何公差の両方が必要になる場合があります。H7を指定した軸受穴でも、軸受、荷重条件、組立要求、機能公差に応じて、形状公差や姿勢公差を追加します。寸法公差内であっても、真円度などの形状偏差が大きい穴では、軸受の支持状態に悪影響を及ぼす可能性があります。
公差とはめあいとGD&Tの組み合わせ
精密な軸受穴の図面には、用途に応じて次の指示を組み合わせます。
寸法公差(H7の寸法限界):穴径を制御
円筒度(GD&T):穴の円筒面全体の形状を制御
直角度(GD&T):基準面に対する穴軸の姿勢を制御
表面粗さ(Ra):軸受の取付面に必要な表面性状を制御
公差とはめあいは寸法仕様を、GD&Tは幾何学的仕様を定めます。これらを適切に組み合わせることで、形体に求められる機能を明確に定義できます。
公差とはめあいのまとめ
ISO 286は、穴と軸の公差域および、その組み合わせから得られるすきまばめ、中間ばめ、しまりばめを標準化された方法で定義します。はめあいは、必要な運動、位置決め精度、保持力、組立方法、製造能力に基づいて選定することが重要です。
ISO 286では、H7/g6、H7/k6、H7/s6などの簡潔な記号によって、穴と軸の公差域クラス、および組立時に想定される寸法関係を伝達できます。
JLCCNCでは、精密加工品の生産前に公差とはめあいの指示を確認し、指定されたIT等級と予定する加工工程の能力、および公差等級に適した検査方法を検討します。
JLCCNCへファイルをアップロードして、技術確認とお見積もりをご依頼ください
高精度CNC加工サービス
専門的な製造体制、短納期対応、徹底した品質管理。
公差とはめあいに関するよくあるご質問
Q:公差とはめあいとは何ですか?
公差とはめあいは、主に穴と軸など、組み合わされる機械形体の許容寸法範囲と、組立時に生じる寸法関係(すきまばめ、しまりばめ、中間ばめ)を指定するための体系です。寸法限界は各形体に許容される最大・最小寸法を示し、はめあいはそれらを組み合わせたときの関係を示します。
Q:はめあいの3つの種類は何ですか?
すきまばめ、しまりばめ、中間ばめの3種類です。すきまばめでは軸が常に穴より小さく、相対運動を可能にするすきまが生じます。しまりばめでは軸が常に穴より大きく、強制的な組立を必要とするしめしろが生じます。中間ばめでは公差域が重なるため、実寸の組み合わせによって、すきままたはしめしろが生じます。
Q:すきまばめとしまりばめの違いは何ですか?
すきまばめでは、最悪条件の組み合わせでも最小すきまが0以上となり、すべての組み合わせですきまが確保されます。しまりばめでは、最悪条件でも最小しめしろが0以上となり、すべての組み合わせでしめしろが生じます。公差域の位置関係としては、すきまばめでは軸の公差域が穴の公差域より下側にあり、しまりばめでは軸の公差域が穴の公差域より上側にあります。
Q:H7/g6とは何ですか?
H7/g6は、小すきまのすきまばめを表すISO 286のはめあい記号です。H7は穴を示し、Hは下の寸法許容差が0、7はIT等級です。g6は軸を示し、gは基準寸法よりわずかに下側にある公差域、6はIT等級です。H7穴の公差域はg6軸の公差域より常に上側にあるため、適合するどの組み合わせでもすきまが生じます。
Q:穴基準方式とは何ですか?
穴基準方式は、穴の公差域をHに固定し、軸の公差域を変更して必要なはめあいを得る方式です。一般に、仕上げた穴径より軸径のほうが調整しやすい場合が多いため、広く使用されています。
Q:CNC加工では、公差とはめあいをどのように使用しますか?
公差とはめあいの要求は、CNC加工における工程選定に影響します。一般的な精密はめあいでは、適切に管理されたCNC旋削、ボーリング、リーマ加工などでIT7~IT8を実現できる場合があります。IT6では、形状と材料に応じて、軸の円筒研削、穴の精密ボーリング、リーマ加工、ホーニングなどが必要になることがあります。IT5以下では、専用の精密仕上げや温度管理された測定が必要になる場合があります。公差が厳しくなるほど、追加工程、加工時間、検査要求が増えるため、コストは一般に非線形に上昇します。
学び続ける
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......
自動車試作で起こりやすい5つのCNC加工ミスとその防止策
CNC技術は、自動車試作における高精度部品の製造を支える中核的な加工技術です。しかし、経験豊富なエンジニアであっても、プログラミングや操作中のミスを完全に避けることはできません。ミスの内容によっては、部品の廃棄、設備の損傷、さらには人身事故など、重大な結果につながる可能性があります。本記事では、自動車試作でよく見られる5つのCNC加工ミスと、潜在的なリスクを回避するための実用的な対策をご紹介します。 I. 座標系の設定ミス:工具・工作機械・ワークの損傷につながる可能性 CNC加工では、工具を正しい経路で動かすために座標系を適切に設定する必要があります。座標系の設定を誤ると、工具が意図したツールパスから外れ、ワークが不良品になるだけでなく、設備を損傷するおそれがあります。 回避方法: 予期しない干渉を防ぐため、ワーク座標系の原点は、素材形状、基準面、クランプ方法を考慮した明確な基準位置に設定してください。設定後は、安全な退避位置と工具・ワーク・治具間のクリアランスも必ず確認します。 プログラミング時には座標系の設定を再確認し、シミュレーションやドライランを実施して、ツールパスが正しいことを検証してく......
金属加工の廃棄物を削減する5つのCNC加工手法
金属材料は決して安価ではなく、加工時間にもコストがかかります。CNC加工における廃棄物は、単なる厄介な副産物ではありません。コストを増やし、利益率を低下させ、生産効率の悪化を示す要因です。高級合金を加工する場合でも、一般的な板材を加工する場合でも、発生するスクラップの一つひとつが収益に影響します。 しかし、工程全体を抜本的に変更しなくても、廃棄物を大幅に削減できる実績のあるCNC加工手法があります。必要なのは、より適切な段取り、綿密な計画、用途に合った工具の選択です。 ここでは、加工量を増やしながら廃棄物を減らし、コストを管理するための5つのCNC加工戦略をご紹介します。 1. ネスティングソフトウェアで板金スクラップを削減する (出典:Deepnest) 板材から部品を切り出す際、今も手作業や目測で配置と間隔を決めているのであれば、材料を有効に活用できていない可能性があります。 ネスティングソフトウェアは、未使用領域を最小限に抑えるよう部品を自動配置します。さまざまな形状を隙間なく組み合わせることで、材料を節約するだけでなく、切断時間と工具摩耗を低減し、板金廃棄物の処理コストも削減できます。 ほ......
CNC加工用CADファイルの準備方法【完全ガイド】
CADで優れた設計を完成させたら、次はそれを実物の部品にする段階です。しかし、CNC工作機械でその形状を加工する前に、設計データを適切に準備し、正しい形式で書き出す必要があります。ここでは、CADからCNC加工へ移行する具体的な手順、加工現場で受け付けられるファイル形式、高額なミスを避けるためのポイントを詳しく解説します。 適切なCAD形式の選定からCNC加工用ファイルの作成まで、一連のプロセス全体をご紹介します。コストのかかるミスを防ぎ、生産を円滑に進めるためにお役立てください。 JLCCNCは、さまざまな経験レベルの設計者、エンジニア、メイカーの皆様をサポートしています。その中で、回避可能なCADデータの準備ミスが繰り返し発生していることを確認しています。このため、JLCCNCのオンラインアップロードシステムは複数のファイル形式に対応し、互換性を確認したうえで、加工工程へ進む前に問題となる可能性のある箇所を通知します。 CADファイルを適切に準備することが重要な理由 単品の試作品でも大量生産でも、精度はファイルデータから始まります。CNC工作機械は1 mm未満の細かな指令にも従って動作するため......