GD&Tにおける傾斜度とは?記号・公差・適用例
2 min
- GD&Tにおける傾斜度とは
- 傾斜度の記号
- 傾斜度公差
- GD&Tにおける傾斜度の例
- 傾斜度の測定方法
- CNC加工における傾斜度の適用
- 傾斜度と直角度の違い
- 傾斜度を適用する際によくある誤り
- GD&Tの傾斜度に関するよくある質問
要点
- GD&Tにおける傾斜度は、データムに対する傾斜面や軸線の姿勢を規制する幾何公差です。基本角度と公差域によって、許容される偏差を定義します。
- 傾斜度の記号は平行四辺形で、幾何公差記入枠には必ずデータム参照を併記します。
- 傾斜度公差では、2つの平行平面、または軸線を規制する場合は円筒状の公差域を設定し、対象となる面全体または軸線全体がその公差域内に収まることを要求します。
- 真直度や平面度とは異なり、傾斜度は単独形体の形状ではなく、基準に対する姿勢を規制するため、必ずデータムが必要です。
- 傾斜度と直角度は混同されがちですが、直角度は基準に対する角度がちょうど90°の場合に適用する特殊な姿勢公差であり、専用の記号が用意されています。
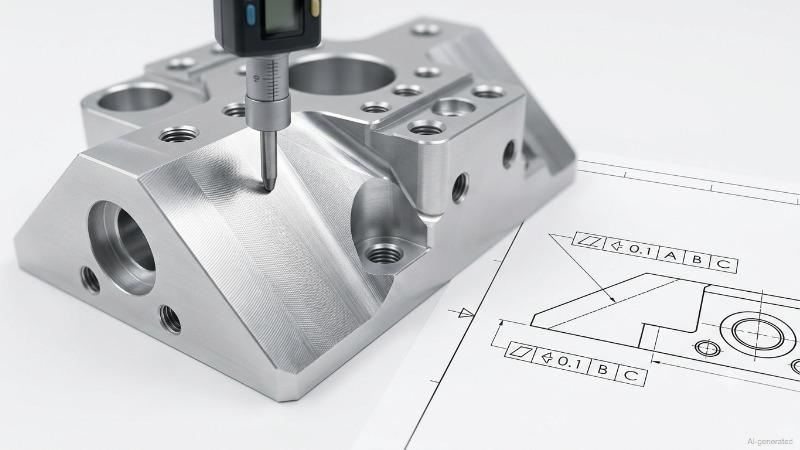
45度に加工された傾斜面
幾何寸法公差(GD&T)の多くは、形体の位置、平面度、真円度などを規制します。一方、傾斜度が規制するのは、データムに対して、面または軸線が指定された角度にどれだけ正確に配置されているかという姿勢です。
傾斜度は、専用の規制である直角度を用いる90°や、平行度を用いる0°には適用しません。30°、45°、60°など、それ以外の角度について、対象形体が意図した姿勢から外れていないかを規制します。
機械加工部品の組立において傾斜度公差を満たしていないと、その影響はすぐに現れます。本来密着すべき合わせ面に隙間が生じ、隣接部品と一致すべき穴の位置関係が崩れ、部品を案内するはずの傾斜溝が干渉箇所になってしまいます。
GD&Tにおける傾斜度とは
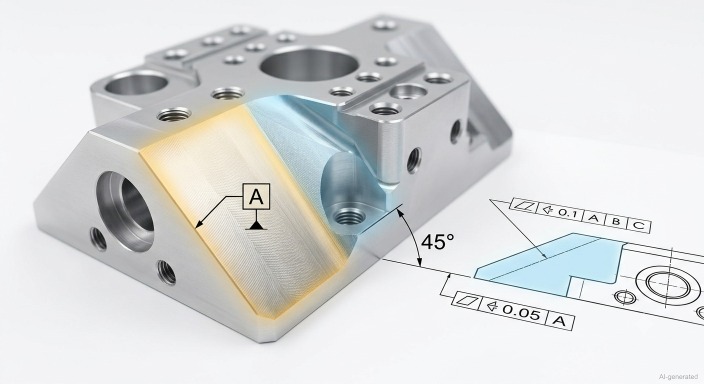
データムAを基準とする傾斜面
傾斜度の定義
GD&Tにおける傾斜度は、データムに対して90°以外の指定角度をなす面、軸線、または中心平面の姿勢精度を規制する姿勢公差です。製図上で定義された理論的に正確な角度に対し、対象形体がどの程度偏差してよいかを定量的に示します。
傾斜度の指示では、理論的に正確な角度を基本寸法として指定します。基本寸法は図面上で四角い枠で囲んで示され、それ自体には公差を付与しません。実際の形体が理論的に正確な角度からどの程度外れてよいかは、幾何公差記入枠に示す傾斜度の公差域によって規制します。
傾斜度は、平行度(0°)および直角度(90°)と並ぶGD&Tの姿勢公差です。角度が正確に90°の場合は直角度、正確に0°、すなわち平行である場合は平行度を用います。傾斜度は、それ以外のすべての角度に適用します。
製造において傾斜度が重要な理由
機械加工部品には、面取りされた座面、傾斜ボス、テーパ穴、傾斜した合わせ面など、多くの角度形体があります。これらの形体が正しく機能するには、所定の角度に加工されていなければなりません。治具の着座面の角度が不正確であれば、治具内で部品の位置がずれます。あり溝の角度が不正確であれば、本来すきまばめとなるべき箇所が干渉します。バルブシート面の角度が不正確であれば、密封不良によって漏れが発生します。
GD&Tの傾斜度を用いることで、許容できる姿勢偏差を明確に指定できます。傾斜度を個別に指示しない場合、適用できる角度の規制は、通常、図面の表題欄に記載された一般公差のみです。一般公差は多くの場合「±何度」という角度公差で表され、設計上必要となる面や軸線の機能的な挙動を適切に規制できるとは限りません。GD&Tの傾斜度なら、より精密で機能要件に即した規制が可能です。
ただし、傾斜度公差は、採用する加工工程で安定して実現できてこそ意味があります。JLCCNCでは、傾斜面、傾斜穴、あり溝、複雑な多軸形状など、厳しいGD&T要件を伴う高精度CNC加工部品を製造しています。試作品から量産品まで、加工開始前に当社のエンジニアがすべての設計について製造性を確認します。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
傾斜度の記号
GD&Tにおける傾斜度記号
傾斜度の記号は、一般に水平線に対して約60°傾いた長方形のように見える平行四辺形で、傾斜形体を視覚的に表しています。この記号は幾何公差記入枠の最初の区画に記載され、その指示が傾斜度による規制であることを示します。
傾斜度の幾何公差記入枠には、少なくとも次の3つの要素を記載します。
[傾斜度記号|公差値|データム参照]
平面度や真直度などの形状公差とは異なり、傾斜度には必ずデータム参照が必要です。傾斜度は、ある基準に対する姿勢を規制するため、データムがなければ成立しません。傾斜度記号と公差値のみでデータムの記載がない幾何公差記入枠は、不完全で技術的に誤った指示です。
軸線の傾斜度を規制する場合は、第2区画の公差値の前に直径記号(⌀)を付け、2つの平行平面ではなく円筒状の公差域であることを示します。
[傾斜度記号|⌀0.1|データムA]
傾斜度指示の読み方
図面上の完全な傾斜度指示は、次のように構成されます。理論的に正確な角度を示す基本寸法を四角い枠で囲み、傾斜形体に関連付けます。引出線によって幾何公差記入枠と規制対象の面または軸線を結び、幾何公差記入枠に公差値とデータム参照を記載します。
指示は、次の順序で読み取ります。
- 基本角度(枠で囲まれた寸法)を確認します。これは、対象形体がなすべき理論的に正確な角度です。
- データム参照を確認します。これは、角度の基準となる形体です。
- 公差値を読み取ります。これは、対象形体が収まるべき公差域の幅です。
- 直径記号の有無を確認します。記号があれば円筒状公差域、なければ2つの平行平面による公差域です。
例えば、基本寸法として45°が枠で囲まれた面に「傾斜度記号|0.05|A」と指示されている場合、その面全体は、データムAに対して正確に45°傾き、0.05 mm離れた2つの平行平面によって形成される公差域内に収まらなければなりません。
傾斜度の指示でよくある誤りには、不適切なデータムの選択、必要以上に厳しい公差の指定、線形寸法で定義される公差域と角度偏差の混同などがあります。
傾斜度公差
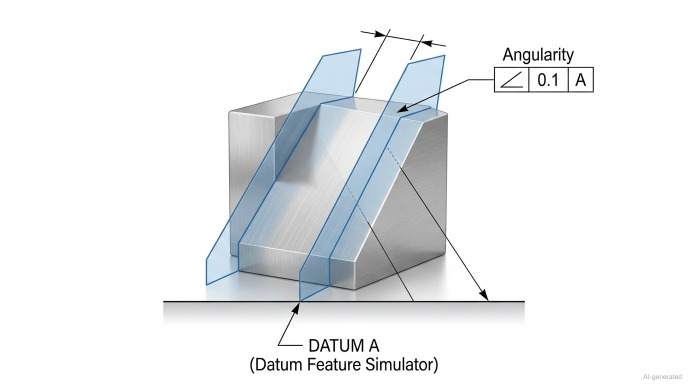
面に対する傾斜度の公差域
面の傾斜度公差
面の傾斜度公差は、公差値だけ離れた2つの平行平面によって公差域を定義します。この2平面は、データムに対して理論的に正確な角度に配置され、規制対象面上のすべての点がその間に収まらなければなりません。
この公差域は、実際の面に最もよく適合するように、データムに近づく方向または離れる方向へ平行移動できます。ただし、回転させることはできません。2つの平行平面の角度姿勢は、図面に指定された基本角度に固定されます。傾斜度公差が規制するのは姿勢偏差のみであり、面の位置ではありません。
これは、GD&Tの傾斜度を理解するうえで重要な点です。面の位置が高すぎる、低すぎる、または遠すぎる場合でも、その面が所定の角度を保ち、公差域内に収まっていれば、傾斜度の要求を満たすことがあります。位置も規制する必要がある場合は、輪郭度公差または複数の幾何公差を組み合わせて指定します。
軸線の傾斜度公差
穴、ピン、軸などの円筒形体に適用する軸線の傾斜度公差では、その形体の導出軸線が収まるべき円筒状公差域を定義します。この円筒の直径は、直径記号「⌀」に続いて示される公差値と等しくなります。
データムに対して斜めに加工された穴を規制する場合、軸線の傾斜度では、データムに対して基本角度に配置された、公差値と同じ直径の円筒を公差域として指定します。穴の長さ方向に沿った各断面の中心から求められる実際の軸線は、その円筒内に収まらなければなりません。
円筒状公差域では、形体の中心が全方向へ同時に偏位できるため、円筒形体に2平面の公差域を適用する場合よりも実用的です。このため、軸線の傾斜度は一般に穴やピンなどの円筒形体に、面の傾斜度は平面、溝、肩部などの平面形体に適用します。
傾斜度の公差域は、規制対象形体によって異なります。平面形体は2つの平行平面によって規制し、円筒形体の軸線は理論軸線を中心とする円筒状公差域によって規制します。
傾斜度が規制するのは形体の位置ではなく姿勢です。公差域は面を包含するように平行移動できますが、指定された基本角度から回転させることはできません。形体の位置も規制する必要がある場合は、ほかのGD&T規制を追加する必要があります。
GD&Tにおける傾斜度の例
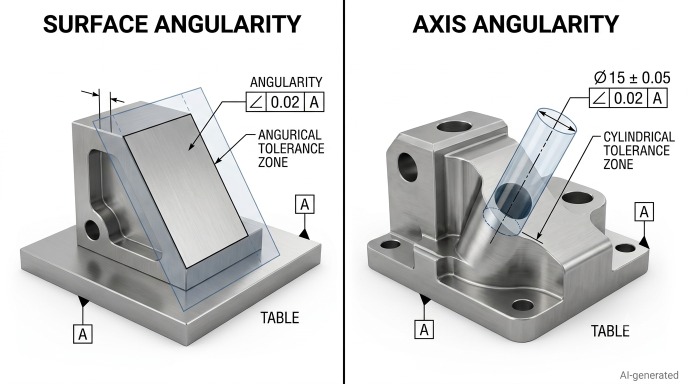
面と軸線に対する傾斜度公差域の比較
面の傾斜度の例
底面(データムA)に対して45°となる傾斜面を持つ、機械加工されたアルミニウムブロックを例に考えます。図面では、傾斜面とデータムAの間に基本寸法として枠で囲まれた45°が示され、幾何公差記入枠には「傾斜度記号|0.08|A」と記載されています。
この指示は、傾斜面全体が、データムAに対して正確に45°傾き、0.08 mm離れた2つの平行平面の間に収まらなければならないことを意味します。傾斜面がこの0.08 mmの公差域内に収まる限り、ブロック上での面の位置が多少高くても低くても、傾斜度の要求は満たします。
検査時には、部品のデータムAである底面を定盤上に密着させます。検査員または三次元測定機(CMM)が傾斜面上の複数点を測定し、すべての測定点が45°に設定された幅0.08 mmの公差域内に収まっているかを評価します。測定点を包含するために必要な公差域の幅が0.08 mmを超える場合、その部品は傾斜度公差を満たしません。
穴または軸線の傾斜度の例
油圧マニホールドブロックに、主穴の軸線(データムB)に対して30°傾いたポート穴が加工されているとします。幾何公差記入枠には「傾斜度記号|⌀0.1|B」と記載され、基本寸法はデータムBに対して30°と示されています。
この軸線に対する傾斜度指示は、傾斜ポートの実際の軸線が、データムBに対して正確に30°配置された直径0.1 mmの円筒状公差域内に収まらなければならないことを意味します。CMMは、穴の長さ方向に沿って複数の断面を測定し、各断面の中心を求め、それらの中心を結ぶ軸線が直径0.1 mmの円筒状公差域内に収まるかを評価します。
穴加工時の軸線のずれが意図した姿勢から0.06 mmで、直径0.1 mmの公差域内に収まっていれば合格です。ずれが0.12 mmであれば不合格となり、このポートに接続する油圧継手が設計どおりの流路に正しく位置合わせできない可能性があります。
傾斜度の測定方法
三次元測定機(CMM)
精密部品の傾斜度を検証する標準的な方法は、三次元測定機(CMM)による測定です。CMMで対象となる面や形体上の複数点を測定し、その点群を包含する平面または導出軸線を求め、データムに対する理論的に正確な基本角度からの偏差を算出します。
面の傾斜度公差では、CMMが指定角度を維持したまますべての測定点を包含するために必要な公差域の幅を算出し、指示された公差値と比較します。軸線の傾斜度公差では、円筒状公差域内において、実際の軸線が理論的に正確な軸線からどの程度偏位しているかを算出します。
CMMによる傾斜度測定では、手作業による測定では得にくい、トレーサビリティのある測定結果を記録できます。初品検査や、傾斜度公差が0.05 mm以下の厳しい部品には、CMMによる検査が適しています。
手動による検査方法
サインバーやサインプレートを使用すると、手動の傾斜度検査で角度を正確に設定できます。サインバーを計算された高さに調整して所定の傾斜角を作り、その上に部品を置いて、規制対象面をダイヤルゲージで長手方向に測定します。このときの指示値の変化が、傾斜度の偏差を表します。
精密アングルブロックなどの角度ゲージは、比較測定の基準角度として使用できます。既知の基準角度と部品の傾斜面を比較し、ダイヤルゲージで偏差を求めます。
公差が0.1 mm以上など、要求が比較的緩い場合は、デジタル角度計でも十分に検証できることがあります。測定した角度は、対象形体の長さに基づいて線形偏差へ換算できます。
検査時のポイント
傾斜度を測定する前に、データムを正しく設定することが不可欠です。部品はデータム形体に基づいて位置決めしなければなりません。例えばデータムAが底面である場合、傾斜度を測定する前に、その面を精密定盤またはCMM用治具に確実に密着させます。データムの着座が不適切な状態で測定した角度は、実際の傾斜度偏差を正しく表しません。
信頼性の高い傾斜度検査には、データムの正確な設定、対象形体全体にわたる十分な測定点数、および測定中の安定した温度環境が必要です。
厳しい傾斜度公差では、部品を測定温度になじませることも重要です。加工直後で温度が高い部品や、低温の環境から測定室へ移した部品は、標準基準温度である20°Cに達したときと異なる測定結果になることがあります。特に、熱膨張係数の影響が大きい大型部品では注意が必要です。
CNC加工における傾斜度の適用
傾斜形体の精度維持
CNC加工部品の傾斜面、複合面取り、傾斜穴、あり溝などの角度形体は、通常の軸移動の副次的な結果としてではなく、意図的に設計された工具経路、ワークの回転、または治具の傾斜によって加工されます。
線形公差域の幅として0.05 mm未満の厳しい傾斜度を実現するには、一般に、工程の適切な管理、基準に対する治具設定の検証、量産開始前の初品傾斜度検査、および要求される角度形体の品質に適した工具選定が必要です。
CNC加工時の留意点
CNC加工における傾斜度精度を最も大きく左右するのは、治具の設定です。傾斜治具の角度が0.1°ずれていれば、加工される角度形体も0.1°ずれます。CNC工作機械自体の精度が高くても、不正確な治具のずれを補うことはできません。初回加工前に、精密角度ゲージまたはCMMを用いて治具角度を確認してください。
3軸加工で角度形体の工具経路を作成する場合は、固定治具上でワークを傾ける方法、または複数軸の協調動作による工具経路で角度を形成する方法を用います。5軸加工では、回転軸によって工具またはワークを傾け、角度形体を直接加工します。3軸加工で0.1 mm未満の厳しい傾斜度が必要な場合は、段取り誤差が傾斜度偏差全体に与える影響を抑えられる5軸加工が有効です。
長時間の連続生産で生じる熱変位は、角度形体に対して、位置偏差とは異なる影響を及ぼします。加工熱によって治具が不均一に膨張すると、同一ロットの最初の部品と最後の部品で角度に差が生じ、初品検査だけでは検出できません。厳しい傾斜度要件を伴う量産では、工程内で定期的に傾斜度を確認し、生産全体を通して工程を管理する必要があります。
検査工程における品質管理
厳しい傾斜度公差を持つ部品では、量産に移行する前に初品の傾斜度を検査することが一般的です。初品検査により、治具の設定、工具経路、加工条件によって意図した角度形体が得られることを確認し、ロット全体が誤った形状で加工されるリスクを低減できます。
角度ゲージ、サインバー、または工作機械上でのCNCプロービングを用いた傾斜度の工程内測定により、部品ごとに治具から取り外してCMM測定を行わなくても工程を管理できます。傾斜度が重要特性となる量産では、機上プローブで角度形体を測定し、部品を治具から取り外す前に偏差を検出することで、加工後に不合格とするのではなく、リアルタイムで補正できます。
傾斜度と直角度の違い
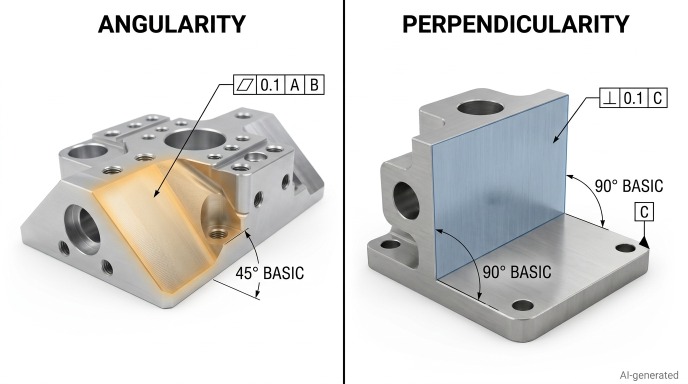
傾斜度と直角度の比較
主な違い
GD&Tにおける傾斜度と直角度の関係は、しばしば誤解されます。直角度は、傾斜度とまったく別の幾何学的概念ではありません。基準に対する角度が正確に90°の場合の姿勢公差であり、90°の形体は工学分野で非常に多く使用されるため、専用のGD&T記号が設けられています。
| 比較項目 | 傾斜度 | 直角度 |
|---|---|---|
| 規制する角度 | 0°と90°を除く任意の角度 | 正確に90° |
| 記号 | 平行四辺形(傾いた長方形) | 直角記号(L字形) |
| データムの要否 | 必須 | 必須 |
| 公差域 | 2つの平行平面または円筒 | 2つの平行平面または円筒 |
| 基本寸法の要否 | 基本角度の指定が必要 | 不要(90°が暗黙に定義される) |
| 主な適用例 | 傾斜面、傾斜穴 | 壁面、フランジ、直角穴 |
傾斜度と直角度の公差域は幾何学的には同じで、いずれも2つの平行平面または円筒を用います。異なるのは公差域の姿勢角度だけです。直角度では90°、傾斜度では指定された基本角度に配置されます。
各公差の使い分け
データムに対する形体の角度が0°または90°以外の場合、例えば30°、45°、60°、複合角度など、直角以外の角度を要求するときは傾斜度を使用します。
形体がデータムに対して正確に90°でなければならない場合は、直角度を使用します。直角度記号は直角形体に対する設計意図を明確かつ一義的に伝えられるため、図面を読む人が基本寸法を探して角度を確認する必要がありません。
90°の基本寸法と傾斜度記号を組み合わせて直角度の代わりに用いても、幾何学的な意図は表現できますが、標準的な指示方法ではありません。90°には直角度、0°には平行度、それ以外の角度には傾斜度という専用の規制を用いる図面のほうが明確で、誤解も生じにくくなります。
傾斜度を適用する際によくある誤り
不適切なデータムの選択
傾斜度のデータムには、傾斜面または軸線が機能上基準とする形体を選ぶ必要があります。機能上のデータムではなく、測定しやすいという理由だけで便宜的なデータムを選ぶと、誤った基準に対して正しい角度であることしか検証できず、適切な組立機能を保証できない可能性があります。
組立時に相手部品の対応面と接触する機械加工の傾斜面では、検査上都合のよい二次的な基準ではなく、部品の主要な合わせ面をデータムとする必要があります。
公差域に対する誤解
GD&Tにおける傾斜度の公差域は、角度範囲ではなく線形距離で表します。傾斜度公差を幅0.05 mmの公差域ではなく±0.05°と解釈すると、仕様の設定と検査の両方で誤りが生じます。
その実質的な差は大きくなります。長さ100 mmの面に対する0.05 mmの傾斜度公差は、100 mmの全長にわたる偏差の合計が0.05 mmまで許容されることを意味し、角度偏差に換算すると約0.029°です。これを角度公差として直接「±0.029°」と指定する方法は、GD&Tの傾斜度による指示よりも意図が分かりにくく、線形測定による検証も困難です。
過度に厳しい傾斜度の指定
角度精度が機能に影響しない形体へ厳しい傾斜度公差を指定すると、製品性能を向上させることなく、コストと検査負担だけが増加します。外観目的の傾斜面取りに、相手部品と密封する必要がある傾斜バルブシート面と同等の傾斜度公差は必要ありません。
傾斜度を指定する際の基本原則は、組立機能が許容する範囲で最も緩い公差を採用することです。厳しい傾斜度公差には、加工速度の低下、より高精度な治具、厳格な検査、不合格率上昇のリスクが伴います。厳しい傾斜度は、角度精度が製品性能に実際に影響する形体に限定して適用してください。
複雑な角度形体には、高精度な加工、適切な治具固定、十分な検査が欠かせません。
GD&Tの傾斜度に関するよくある質問
Q:GD&Tにおける傾斜度とは何ですか?
GD&Tにおける傾斜度は、データムに対して0°または90°以外の指定角度をなす面や軸線の姿勢精度を規制する姿勢公差です。傾斜度の公差域は、図面に指定された理論的に正確な基本角度に配置された2つの平行平面(面の場合)または円筒(軸線の場合)によって定義します。
Q:傾斜度記号は何を意味しますか?
GD&Tの傾斜度記号は、傾いた長方形のように見える平行四辺形で、幾何公差記入枠の最初の区画に記載します。この記号は、対象となる指示が傾斜度による規制であることを示します。幾何公差記入枠では、傾斜度記号に必ず公差値とデータム参照を併記します。
Q:傾斜度と直角度の違いは何ですか?
直角度は、データムに対する角度が正確に90°の場合に適用する姿勢公差で、専用の記号を持ちます。傾斜度は、0°(平行度)または90°(直角度)以外の角度をなす形体を規制します。両者の公差域は、2つの平行平面または円筒という点で幾何学的に同じであり、配置される角度だけが異なります。
Q:傾斜度はどのように測定しますか?
標準的な方法は三次元測定機(CMM)による検査です。CMMで規制対象の面または軸線を測定し、そのデータから対象形体を評価して、データムに対する理論的に正確な角度からの偏差を求めます。手動測定では、所定の角度に設定したサインバーとダイヤルゲージを組み合わせる方法や、基準角度との比較に角度ゲージを用いる方法があります。おおむね0.05 mm未満の厳しい傾斜度公差では、高い測定精度とトレーサビリティを確保できるCMMが適しています。
Q:機械加工における傾斜度公差とは何ですか?
傾斜度公差は、データムに対する理論的に正確な角度から、傾斜面または軸線がどの程度偏差してよいかを規定します。これにより、角度形体が組立時に正しく適合し、意図した機能を果たせるようにします。
学び続ける
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......
自動車試作で起こりやすい5つのCNC加工ミスとその防止策
CNC技術は、自動車試作における高精度部品の製造を支える中核的な加工技術です。しかし、経験豊富なエンジニアであっても、プログラミングや操作中のミスを完全に避けることはできません。ミスの内容によっては、部品の廃棄、設備の損傷、さらには人身事故など、重大な結果につながる可能性があります。本記事では、自動車試作でよく見られる5つのCNC加工ミスと、潜在的なリスクを回避するための実用的な対策をご紹介します。 I. 座標系の設定ミス:工具・工作機械・ワークの損傷につながる可能性 CNC加工では、工具を正しい経路で動かすために座標系を適切に設定する必要があります。座標系の設定を誤ると、工具が意図したツールパスから外れ、ワークが不良品になるだけでなく、設備を損傷するおそれがあります。 回避方法: 予期しない干渉を防ぐため、ワーク座標系の原点は、素材形状、基準面、クランプ方法を考慮した明確な基準位置に設定してください。設定後は、安全な退避位置と工具・ワーク・治具間のクリアランスも必ず確認します。 プログラミング時には座標系の設定を再確認し、シミュレーションやドライランを実施して、ツールパスが正しいことを検証してく......
金属加工の廃棄物を削減する5つのCNC加工手法
金属材料は決して安価ではなく、加工時間にもコストがかかります。CNC加工における廃棄物は、単なる厄介な副産物ではありません。コストを増やし、利益率を低下させ、生産効率の悪化を示す要因です。高級合金を加工する場合でも、一般的な板材を加工する場合でも、発生するスクラップの一つひとつが収益に影響します。 しかし、工程全体を抜本的に変更しなくても、廃棄物を大幅に削減できる実績のあるCNC加工手法があります。必要なのは、より適切な段取り、綿密な計画、用途に合った工具の選択です。 ここでは、加工量を増やしながら廃棄物を減らし、コストを管理するための5つのCNC加工戦略をご紹介します。 1. ネスティングソフトウェアで板金スクラップを削減する (出典:Deepnest) 板材から部品を切り出す際、今も手作業や目測で配置と間隔を決めているのであれば、材料を有効に活用できていない可能性があります。 ネスティングソフトウェアは、未使用領域を最小限に抑えるよう部品を自動配置します。さまざまな形状を隙間なく組み合わせることで、材料を節約するだけでなく、切断時間と工具摩耗を低減し、板金廃棄物の処理コストも削減できます。 ほ......
CNC加工用CADファイルの準備方法【完全ガイド】
CADで優れた設計を完成させたら、次はそれを実物の部品にする段階です。しかし、CNC工作機械でその形状を加工する前に、設計データを適切に準備し、正しい形式で書き出す必要があります。ここでは、CADからCNC加工へ移行する具体的な手順、加工現場で受け付けられるファイル形式、高額なミスを避けるためのポイントを詳しく解説します。 適切なCAD形式の選定からCNC加工用ファイルの作成まで、一連のプロセス全体をご紹介します。コストのかかるミスを防ぎ、生産を円滑に進めるためにお役立てください。 JLCCNCは、さまざまな経験レベルの設計者、エンジニア、メイカーの皆様をサポートしています。その中で、回避可能なCADデータの準備ミスが繰り返し発生していることを確認しています。このため、JLCCNCのオンラインアップロードシステムは複数のファイル形式に対応し、互換性を確認したうえで、加工工程へ進む前に問題となる可能性のある箇所を通知します。 CADファイルを適切に準備することが重要な理由 単品の試作品でも大量生産でも、精度はファイルデータから始まります。CNC工作機械は1 mm未満の細かな指令にも従って動作するため......