カスタム自転車部品のCNC加工ガイド
1 min
- CNC加工に適したカスタム自転車部品
- カスタム自転車部品にCNC加工を採用する理由
- カスタム自転車部品のCNC加工工程
- CNC加工する自転車部品の設計上の注意点
- カスタム自転車部品の材料と表面仕上げ
- 自転車部品の試作から生産まで
- カスタム自転車部品に関するよくある質問
- カスタム自転車部品のCNC加工:まとめ
要点
- CNC加工は、生産数量が少ない場合、形状が複雑な場合、重要な接合部にニアネットシェイプ成形だけでは得にくい寸法精度が必要な場合に、カスタム自転車部品の製造方法として有効です。
- 特に効果を発揮するのは、軸受取付部、ボトムブラケットの接合部、ディレイラー取付部、サスペンションのピボットなど、寸法のばらつきが組立や性能に影響する箇所です。
- CNC加工による自転車部品には、軽量性、切削加工性、強度のバランスに優れる6061-T6や7075-T6アルミニウム合金が広く使用されます。耐摩耗性、耐食性、導電性、強度などの要求に応じて、ステンレス鋼、炭素鋼、黄銅、銅などを選ぶ場合もあります。
- 構想を製造可能な部品へ落とし込むには、正確なCADモデル、公差を明記した図面、機能に必要な表面仕上げとはめあい条件の検討が必要です。
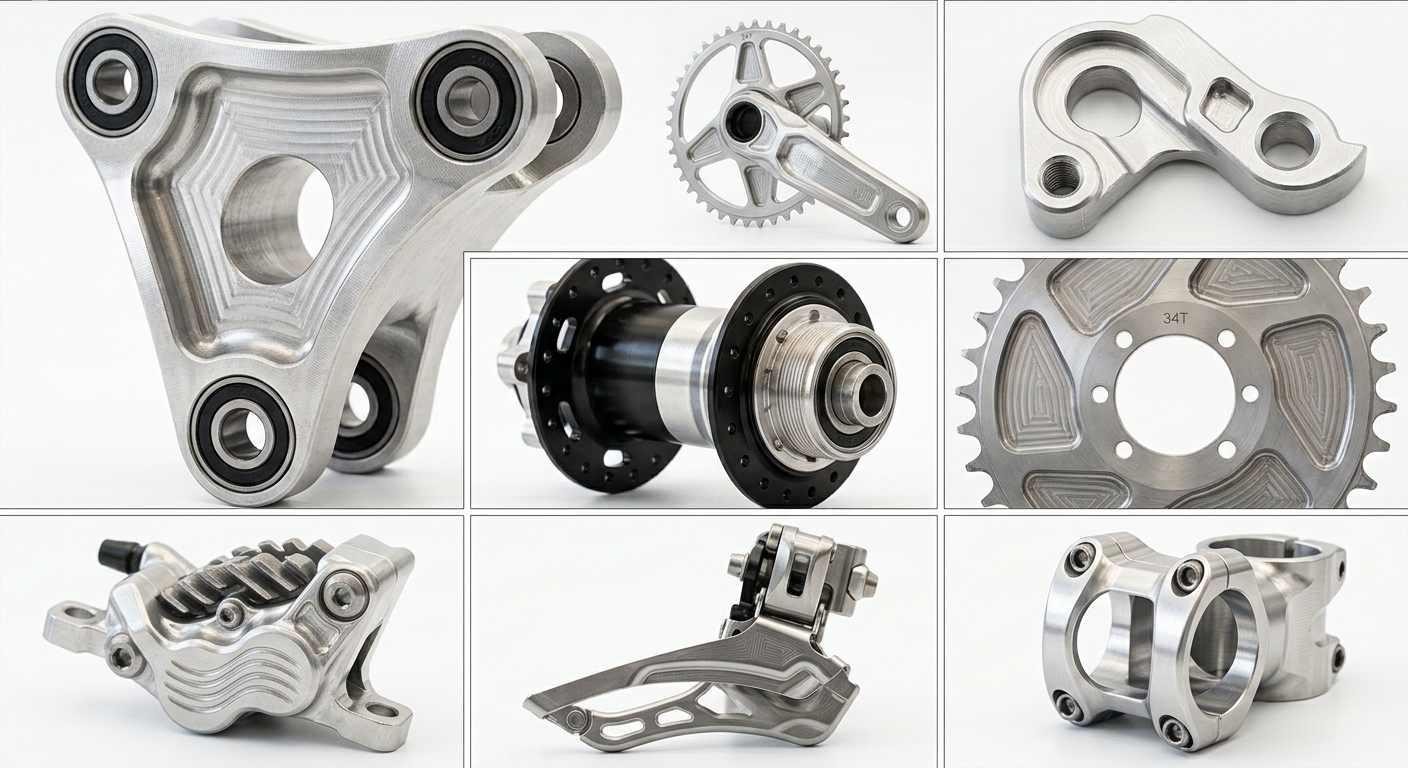
CNC加工によるカスタム自転車部品
カスタム自転車部品は、少量生産でありながら高い技術要求を持つ製品です。単品の試作品から、専門ブランド向けの数百個の生産まで、数量はさまざまです。例えば、サスペンションリンクの軸受穴が大きすぎると、すきまが過大になり、軸受外輪にクリープが生じる場合があります。反対に小さすぎると、過大なしめしろによって軸受が変形するおそれがあります。ボトムブラケットシェルのねじ軸がずれていたり、ねじが損傷していたりすると、取り付けや着座に問題が生じます。ただし、異音の原因は、接合部や組立条件など複数の要因に及びます。
CNC加工は、専用の成形金型を用意せずにデジタル設計から製造でき、加工、固定、検査によって重要な形状を管理できるため、少量の自転車部品に適しています。鍛造型や鋳造型への投資を抑え、加工プログラムと段取りの変更で設計変更に対応できる点が、経済性につながります。本記事では、CNC加工される代表的な自転車部品、この加工方法が適する理由、設計から生産までに必要な事項を解説します。
CNC加工に適したカスタム自転車部品
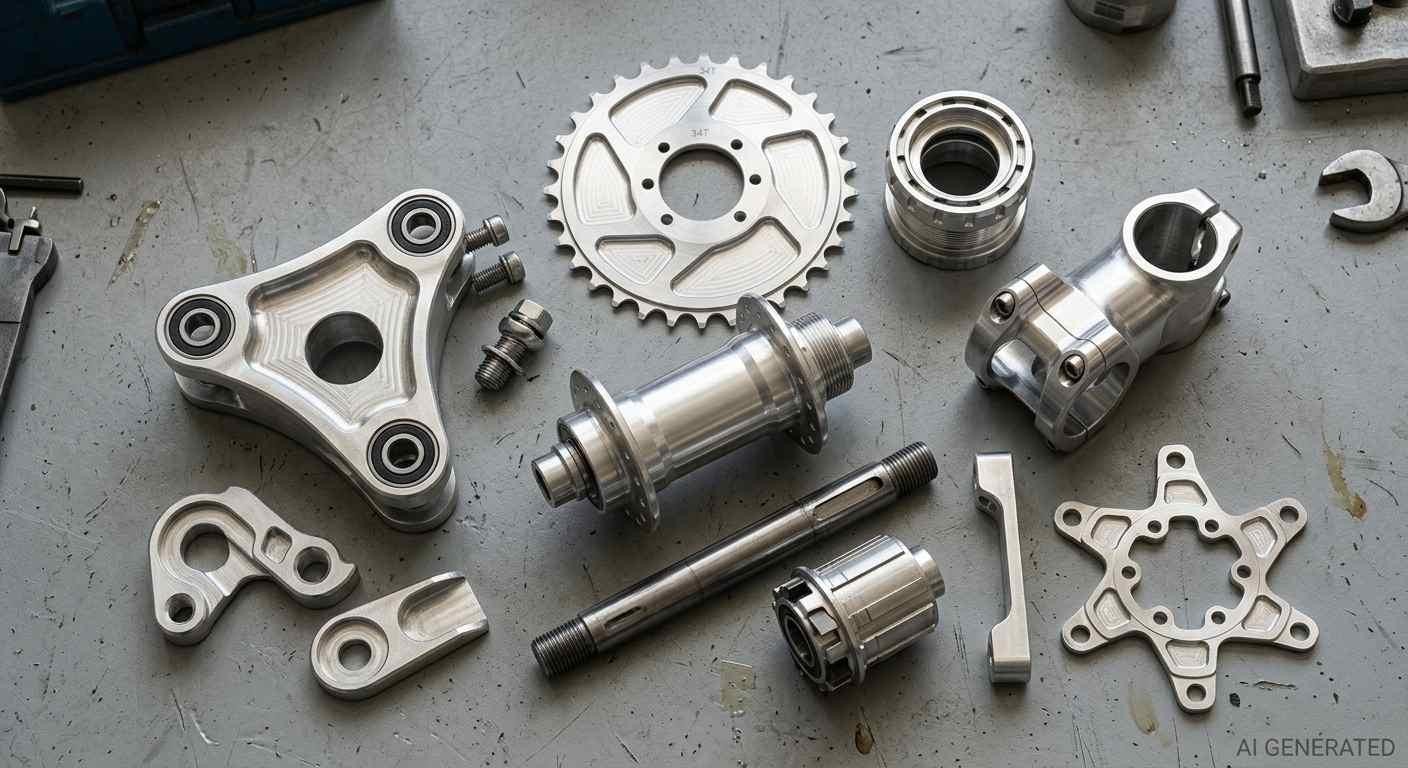
CNC加工で製作したカスタム自転車部品
カスタム自転車部品とは、標準カタログから選ぶのではなく、顧客が指定する形状、接合部、材質、はめあい条件に合わせて製造する部品です。CNC加工は、専用の成形金型を使わず、同じデジタル設計を試作から小ロット生産へ展開できるため、広く用いられます。
| 自転車部品 | 代表的なCNC加工方法 | 重要な形状・寸法 | 代表的な材料 |
|---|---|---|---|
| ハブシェル | CNC旋削+フライス加工 | 軸受取付部、フランジ位置 | 6061、7075 |
| サスペンションリンク | CNCフライス加工 | 軸受穴、穴位置 | 6061、7075 |
| ディレイラーハンガー | CNCフライス加工 | 取付面、ねじ位置 | 6061、7075 |
| チェーンリング | CNCフライス加工 | 歯形、ボルト穴のピッチ円直径(BCD) | 7075 |
| ステム | CNCフライス加工 | クランプ部の内径、各面の位置関係 | 6061、7075 |
駆動系部品
チェーンリング、ボトムブラケットカップ、クランクの接合部品、ディレイラーハンガーなどは、CNC加工によるカスタム部品の代表例です。チェーンリングは一見単純ですが、歯形や変速用ランプには細かな設計が必要です。高性能なロードバイクやMTBのチェーンリングでは、荷重下でのチェーンの掛かりや変速に影響するため、これらを精密に加工します。ボルト穴のピッチ円直径やスパイダーとの接合寸法も、使用するクランクとの互換性を確保できる精度が必要です。
ボトムブラケットの接合部は、フレームと軸受の規格を正確に指定します。BSAやT47はねじ式、PF30やBB86などは圧入式のシェル接合部を使用します。カスタムカップ、アダプター、関連部品は、指定されたねじ、シェル寸法、軸受取付部、スピンドル構成に適合させる必要があり、異なる規格をそのまま互換部品として扱うことはできません。
ディレイラーハンガーは、形状、材料、生産数量に応じて、CNC加工、鍛造、鋳造、プレス加工、またはこれらの組み合わせで製造されます。交換可能な位置合わせ部品であるため、合金、調質、断面形状、想定する破損挙動は、検証済みの設計に従います。「曲がりやすい」「折れやすい」といった一般的なイメージだけで決めてはいけません。加工精度だけでは強度や疲労性能は決まらないため、材料調達から製造まで、指定された合金と調質を維持することも重要です。
ハブ、アクスル、ホイール部品
ハブは、精密なはめあいが特に重要な部品です。軸受取付穴の真円度や寸法が不適切だと、軸受輪の周囲でしめしろが不均一になり、変形、過大な予圧、クリープ、早期摩耗につながる場合があります。ハウジングのはめあいは、直径だけでなく、軸受形式、荷重、回転する軌道輪、材料、使用条件に応じて選定します。フランジ径、フランジ間隔、スポーク穴の位置は、スポークの支持角度やホイール剛性に影響します。また、軸受取付部とアクスル接合部の同軸性は、軸受荷重とホイールの位置合わせに影響します。フレームのドロップアウトやスルーアクスル受け部との接合も、ホイールを安定して取り付けられる仕様が必要です。すきまばめ、中間ばめ、しまりばめについては、CNC加工の寸法公差とはめあいのガイドをご参照ください。
トラック競技、BMX、タンデム用のカスタムハブは、小ロットで製作されることがあります。交換用アクスルやクイックリリース部品、特殊なカセット規格用のフリーハブボディ、ディスクブレーキ用のローター支持部品なども対象です。フランジの穴配置、スポーク穴の面取り、リムのバルブ穴位置などは、単純に見えても、各部品の機能に合わせた加工が必要です。
フレーム、サスペンション、構造部品
MTBのサスペンションリンクは、カスタム自転車部品の中でも加工が複雑になりやすい部品です。単純なリンクであれば、アルミニウム素材に軸受穴を加工する3軸加工で対応できる場合があります。複数の面にわたって穴位置や軸の関係を厳密に管理するマルチリンク構造では、4軸・5軸加工により、段取り替えと基準の取り直しを減らせる場合があります。
リンクの軸受穴寸法は、ピボット部の適切なはめあいを維持するうえで重要です。ハウジング穴が小さすぎると、軸受外輪に過大なしめしろを与えて変形させるおそれがあります。大きすぎると、外輪がハウジング内でクリープしたり回転したりする場合があります。適切なはめあいは、軸受形式、荷重、回転する軌道輪、寸法、取付条件によって異なるため、軸受メーカーの推奨に基づき、ハウジングと軸の公差を指定します。図面には、実際の荷重、使用頻度、軸受配置、要求寿命を反映させます。
フレームの接合部品、ドロップアウトインサート、ケーブルストップ用ボス、ディレイラー取付部、ヘッドチューブ補強リングなどは、フレーム製作者が溶接構造やカーボン構造に組み込む切削部品です。溶接や接着後の修正は難しくなるため、組み込み前に接合形状を正しく仕上げる必要があります。
操作系、ブレーキ、その他のカスタム部品
ブレーキキャリパーのマウント、カスタムレバー本体、特定の取付高さを持つハンドルバークランプ、特殊なハンドル形状に対応するステムのフェイスプレートなども、CNC加工の対象です。独自のコックピット構成を採用するレーシングチーム、乗車姿勢を調整するフィッター、限定生産を行う部品ブランドなどでは、専用成形金型への投資が見合わない部品の製作にCNC加工を活用します。
ブレーキマウント、キャリパー本体、ローターアダプターなどは、形状や寸法要件に応じてCNC加工されます。これらは安全性に関わる部品のため、設計・製造では、適用する荷重要件、材料仕様、検証・試験要件も考慮します。ただし、安全性に関わるという理由だけで、加工方法が決まるわけではありません。
カスタム自転車部品にCNC加工を採用する理由
重要なはめあいと接合部の精度
CNC加工の利点は、外観だけでなく、組立時と使用中の機能を左右する接合部の精度にあります。ハブ、ヘッドセット、サスペンションピボットの軸受取付部では、数百分の1 mm単位の管理が必要になる場合があります。ボトムブラケットシェルやドロップアウトインサートのねじは、指定規格に適合する正確な形状が必要です。チェーンリングやローターのボルト穴配置も、適切な組付けと荷重分布を確保できるよう管理します。
適切な生産数量であれば、鍛造や鋳造で完成形に近い形状を効率よく作れます。ただし、重要な穴、ねじ、軸受取付部、位置合わせ形状は、最終寸法と位置関係を得るために仕上げ加工されることが多くあります。量産では、鍛造、鋳造、プレスなどで素材形状を作り、厳しい寸法・幾何精度を必要とする箇所にCNCなどの二次加工を行う構成も一般的です。
複雑形状と軽量化のための切削
軽量な完成部品を得るために、素材から多くの材料を除去する設計もあります。多数の肉抜きポケットを持つクランク、フレームチューブとの干渉を避けるサスペンションリンク、内装ケーブル経路と特殊なクランプ形状を持つステムなどが例です。少量では、専用成形金型を用意せず、素材から直接削り出せるCNC加工が有効です。複雑部品の寸法精度については、CNC精密加工のガイドをご参照ください。
複合的な角度、アンダーカット、連続した曲面を精密に加工する場合は、多軸加工を検討します。特定の方向に位置決めタブを持つドロップアウト、傾斜したチェーンリング取付ボスを持つスパイダー、複雑な曲面を持つサスペンションロッカーなどでは、4軸・5軸加工の追加費用に見合う利点を得られる場合があります。
専用成形金型を使わない柔軟な生産
CNC加工の経済性は、専用の鍛造型や鋳造型を用意せず、加工プログラムと段取りを変更して設計変更に対応できる点にあります。カスタムドロップアウトインサートを50個必要とする小規模フレームメーカーや、生産前に複数回の試作を行う新しいハブの開発では、この柔軟性が役立ちます。材料使用量、段取り費用、生産の経済性については、小ロットCNC加工のガイドをご参照ください。
一方、材料除去量、段取り時間、検査要求が大きい場合は、部品単価が高くなります。例えば、厳しい軸受公差を持つ複雑なチタン製ハブは、加工費が高くなりやすい部品です。特殊形状を保持する専用治具やソフトジョーの費用も、小ロットの単価に反映されます。少量では成形金型を用意するより合理的な場合がありますが、専用金型が不要であることは、治具費が不要、あるいは単価が低いことを意味しません。
カスタム自転車部品のCNC加工工程
CADモデル、図面、要求事項の確認
加工前に、CADモデルと図面を併せて確認します。モデルは三次元形状を示し、図面は寸法公差、表面粗さ、材質、熱処理、表面処理などの仕様を示します。精密部品で図面を提出せず3Dモデルだけを送ると、加工業者の標準公差が適用され、部品に必要な精度を満たさない場合があります。
重要なはめあいを持つ部品では、軸受取付部、ねじ接合部、ピボット穴などの公差を図面に明記します。例えば、表題欄の一般公差±0.1 mmでは、ハブの軸受取付穴に対して不十分な場合があります。重要な軸受関連形状には、はめあいと組立要件に基づく個別の寸法許容限界を指定し、必要に応じて形状や位置の幾何公差も付けます。
この段階で、DFM(製造性を考慮した設計)レビューを行います。加工が難しい形状、特殊工具が必要な箇所、費用を大きく増やす公差要求を確認することで、後の手戻りを防げます。長いエンドミルが必要な深く狭いポケットや、標準外のタップを必要とするねじなどは、生産前に把握しておきます。
部品形状に適した加工方法の選定
多くのカスタム自転車部品は、3軸CNCフライス加工、CNC旋削、または両者の組み合わせで製作できます。ハブシェルは主に旋削し、フランジなどをフライス加工します。回転工具を備えたターニングセンタなら、別々の機械で加工する場合より段取りを減らせることがあります。チェーンリングは主にフライス加工を使用します。複数面に形状を持つサスペンションリンクでは、位置関係を管理するために4軸・5軸加工が適する場合があります。
加工方法は、費用、納期、実現できる精度に影響します。段取りが少ないほど、一般に位置決め誤差の累積を抑え、形状間の関係を維持しやすくなります。複雑な加工方式は費用が高くなる場合がありますが、要求公差を満たすうえで最も実用的な方法となることもあります。
重要形状の検査と初品確認
加工後の寸法検査では、出荷前に図面の要求事項を満たすか確認します。精密なカスタム部品の軸受取付部、ねじ接合部、ピボット寸法などは、外観や組付け時の感触だけで判断せず、校正された測定器と適切な方法で検証します。
複雑部品の幾何的な位置関係は三次元測定機(CMM)、軸受穴は内径測定器、重要なめねじ・おねじはねじゲージなどで確認できます。カスタムハブの生産では、量産開始前に初品を検査し、重要寸法を記録することで、製造側と顧客側の認識を合わせられます。
厳しいはめあい、複雑な形状、工具が届きにくい箇所を持つカスタム自転車部品をご検討中ですか?CADファイルと図面をアップロードして、JLCCNCへ個別のお見積もりとDFMレビューをご依頼ください。

高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
CNC加工する自転車部品の設計上の注意点
公差、はめあい、重要形状
精密部品だからといって、すべての寸法に厳しい公差を付ける必要はありません。厳しい公差は、費用、加工時間、検査負担を増やします。軸受取付部、ねじ接合部、位置合わせ形状など、機能上重要な箇所を特定して適切な公差を指定し、その他の箇所には合理的な一般公差を適用します。
特に軸受のはめあいは、適切な指定が必要です。H7/p6をすべての軸受に共通するはめあいとして指定してはいけません。軸受形式、荷重、回転する軌道輪、寸法、取付条件に応じて、ハウジングと軸の公差をそれぞれ選定します。許容限界を図面に示すか、軸受メーカーの推奨条件を明確に参照します。
形状、工具のアクセス性、ワーク固定
標準工具が適切な方向から届かない形状は、費用が増える原因になります。深く狭い溝、T溝カッターなどを必要とするアンダーカット、過度に長い工具が必要な内部形状は、加工難度や工具のたわみを増やします。
内部ポケットの隅には、切削工具の半径が残ります。角Rのない直角の内隅が必要な場合は、別工程や加工方法の検討が必要です。小径工具で角Rを小さくすることはできますが、完全な鋭角にはできません。
自転車部品には、曲線的な形状、複合曲面、平坦な基準面が少ない形状が多いため、固定方法の検討が重要です。サスペンションリンクでは、最初の工程で加工した形状を変形させずに次の工程で保持するため、専用ソフトジョーが必要になる場合があります。この費用も小ロット生産の見積もりに含めて考えます。
カスタム自転車部品の材料と表面仕上げ
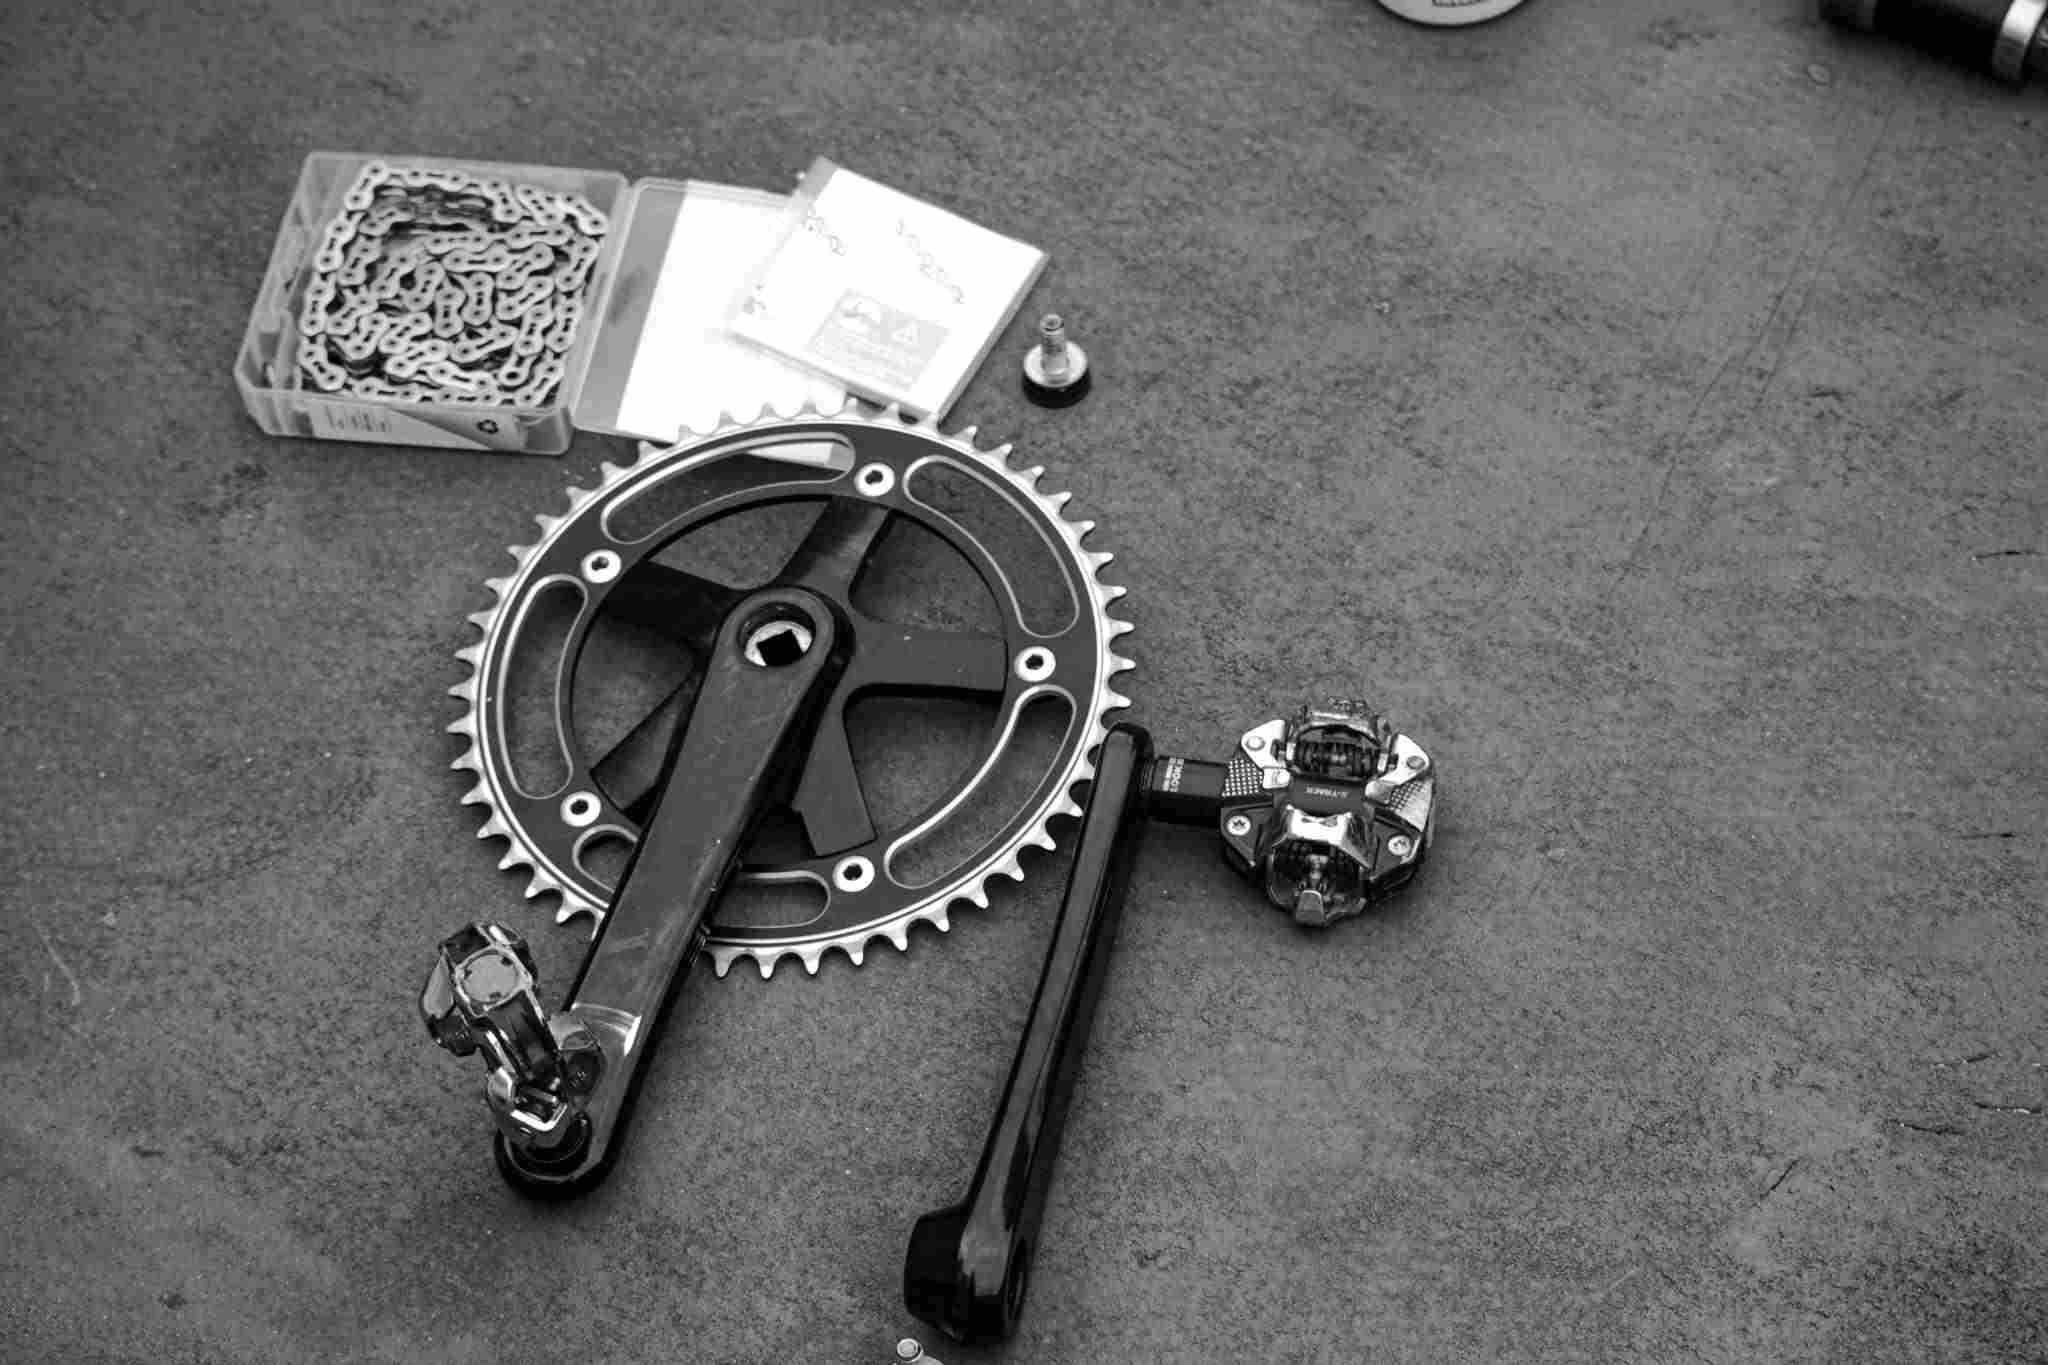
自転車のクランクセット、ペダル、チェーン(Pexels)
軽量部品向けのアルミニウム合金
6061-T6は、良好な切削加工性、耐食性、強度と費用のバランスを持ち、多くのアルミニウム製自転車部品で検討しやすい材料です。アルマイト処理にも対応しやすく、寸法管理と外観の両方が重要な部品に適しています。
7075-T6は6061-T6より高い強度を持ち、比強度の利点を活かせる高応力部品で検討されます。一般に材料費は高く、強度が高いからといってすべての自転車部品に適するわけではありません。荷重、疲労特性、形状、製造費用を併せて評価します。
代表的な降伏強さは、7075-T6で約503 MPa、6061-T6で約276 MPaですが、製品形状や材料規格によって異なります。この差は高応力の設計で7075を検討する理由の一つですが、合金の強度だけで部品の構造的な適合性を判断することはできません。
その他の金属材料
アルミニウム以外にも、用途に適した材料があります。耐食性や耐久性を重視する場合はステンレス鋼、強度や耐摩耗性、特定の機械的特性が必要な場合は炭素鋼を検討します。黄銅や銅も、切削加工性、導電性、その他の特性を活かす小型部品や機能部品で使用されます。
材料は、自転車分野でよく使われるという理由だけでなく、実際の荷重、摩耗、腐食、重量、接合条件に基づいて選びます。
JLCCNCのCNC加工用材料には、6061・7075アルミニウム合金、SUS304ステンレス鋼、45鋼(45#)、H59黄銅、T2銅などがあります。軽量性と加工性を重視する自転車部品では、アルミニウム合金が主な候補となります。その他の材料は、特定の耐摩耗性、耐食性、強度、機能要件に応じて検討します。具体的な調質や材料仕様は、注文時に確認してください。
外観と保護のための表面仕上げ
アルマイトは、アルミニウム製自転車部品で広く使用される表面処理です。表面保護と外観の選択肢を提供します。Type IIは着色と一般的な耐食性を求める用途、Type IIIの硬質アルマイトは高い表面硬さと耐摩耗性が必要な用途で検討されます。アルマイトは表面寸法に影響するため、軸受取付部、ねじ、その他の重要なはめあい面を考慮して仕様を決めます。
外観や機能に応じて、ビーズブラスト、ブラッシング、研磨、マーキングなども選択肢になります。必要な仕上げと、寸法を管理すべき機能面を併せて指定します。
自転車部品の試作から生産まで
試作と設計検証
最初の加工試作品からは、CADやシミュレーションだけでは把握しにくい情報を得られます。相手部品とのはめあい、組立時の外観や使用感、実際の重量、設計変更が必要な箇所などを確認できます。
カスタム自転車部品では、1~5個程度の試作を行うことがあります。単価は生産品より高くなりやすい一方、専用成形金型への投資を行わずに設計を変更できます。納期は加工内容によって異なります。複数回の試作とその結果を記録することで、はめあい、機能、製造性が未検証のまま生産へ進むリスクを減らせます。
小ロット生産と継続生産
設計検証後の10個から数百個程度の生産では、オンラインCNC加工サービスを活用しやすくなります。試作に用いたCADファイルと図面を、改訂管理したうえで生産資料として使用します。
継続生産の検査範囲は、図面要求、部品の重要度、顧客要求、確認された工程能力に基づいて定めます。試作では包括的な寸法確認を行い、工程検証後の生産では、合意した抜取検査計画を採用する場合があります。
再注文では、確立された加工工程と検査方法を継続することで、新しい加工業者で一から始める場合より、プログラミング、治具準備、工程検証の負担を抑えられることがあります。加工、固定、工具、検査条件がすでに検証されていれば、継続生産を効率化できます。
見積もり依頼に必要な情報
3D形状のSTEPファイルと、寸法公差、幾何公差(GD&T)、表面粗さ、材料仕様、熱処理・表面処理などを記載したPDF形式の2D図面を用意します。必要数量、試作か生産か、希望納期も伝えます。相手部品や組立条件がはめあいに影響する場合は、その情報も共有すると、加工業者が重要な機能を理解しやすくなります。
図面を付けずに3Dモデルだけを提出すると、加工業者の前提が設計意図と合わない場合があります。モデルは形状を、図面は製造と検査に必要な仕様を伝える資料です。
カスタム自転車部品に関するよくある質問
Q:CNC加工する自転車部品には、どのような材料が使われますか?
多くの部品では、6061-T6や7075-T6アルミニウム合金が主な候補になります。JLCCNCでは、SUS304ステンレス鋼、45鋼(45#)、H59黄銅、T2銅などもCNC加工用材料として扱います。適切な材料は、荷重、目標重量、腐食環境、耐摩耗性、接合条件によって異なります。調質と具体的な材料仕様は、製造前に確認します。
Q:カスタム自転車部品の見積もりには、どのファイルが必要ですか?
3D形状のSTEPファイルと、公差、材質、表面仕上げ、特別な要求事項を示すPDF形式の2D図面が必要です。軸受のはめあいやねじ接合部を持つ精密部品では、公差を明記した図面が重要です。モデルだけでは、必要な仕様を十分に伝えられません。
Q:CNC加工の自転車部品は、小ロットでも生産できますか?
はい。小ロット生産は、CNC加工の主な用途の一つです。鍛造や鋳造のような専用成形金型を前提としないため、数十個のハブシェルやディレイラーハンガーなどにも対応できます。ただし、加工業者が取引上の最低数量を設ける場合があり、段取り、治具、表面処理、検査の費用も注文の経済性に影響します。
Q:カスタム自転車部品の見積もりに影響する要素は何ですか?
材質、形状とサイズ、公差、表面仕上げ、数量、特別な検査・記録要求、納期などです。厳しいはめあい公差、難削材、複雑な形状、少ない数量は、費用が増える要因になります。必要事項を明確に記載した図面を提出すると、加工業者の推測を減らし、より正確な見積もりを得られます。
カスタム自転車部品のCNC加工:まとめ
CNC加工は、精度、設計変更への柔軟性、専用成形金型を使わない少量生産を両立できるため、カスタム自転車部品に適しています。軸受取付部、ねじ接合部、位置合わせ形状などの機能上重要な寸法がある場合、複雑形状や大きな材料除去が必要な場合、鍛造型・鋳造型への投資が見合わない数量の場合に有効です。
良好な結果を得るには、モデルと図面を併せて提出し、重要な形状には一般公差だけに頼らず、適切な個別公差を指定します。厳密に管理すべき箇所と、それ以外の箇所を区別することが重要です。すべての寸法を過度に厳しくしても、機能が向上するとは限らず、費用だけが増える場合があります。
JLCCNCは、試作から小ロット生産まで、製造前の技術レビュー、重要なはめあい箇所の検査、合意した検査資料の提供を通じて、カスタム自転車部品の製造を支援します。
高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
学び続ける
カスタム自転車部品のCNC加工ガイド
要点 CNC加工は、生産数量が少ない場合、形状が複雑な場合、重要な接合部にニアネットシェイプ成形だけでは得にくい寸法精度が必要な場合に、カスタム自転車部品の製造方法として有効です。 特に効果を発揮するのは、軸受取付部、ボトムブラケットの接合部、ディレイラー取付部、サスペンションのピボットなど、寸法のばらつきが組立や性能に影響する箇所です。 CNC加工による自転車部品には、軽量性、切削加工性、強度のバランスに優れる6061-T6や7075-T6アルミニウム合金が広く使用されます。耐摩耗性、耐食性、導電性、強度などの要求に応じて、ステンレス鋼、炭素鋼、黄銅、銅などを選ぶ場合もあります。 構想を製造可能な部品へ落とし込むには、正確なCADモデル、公差を明記した図面、機能に必要な表面仕上げとはめあい条件の検討が必要です。 CNC加工によるカスタム自転車部品 カスタム自転車部品は、少量生産でありながら高い技術要求を持つ製品です。単品の試作品から、専門ブランド向けの数百個の生産まで、数量はさまざまです。例えば、サスペンションリンクの軸受穴が大きすぎると、すきまが過大になり、軸受外輪にクリープが生じる場合があり......
カスタム金属加工におけるCNC加工の最新トレンド
CNC加工は長年にわたり金属加工業界を支える中核技術ですが、ほかの技術と同様に進化を続けています。企業やメーカーが高精度化とカスタマイズに対する需要の高まりに応えようとするなか、CNC加工も大きく進歩しています。こうした新たな発展により、カスタム金属加工では、より効率的で柔軟性に優れた革新的な生産の可能性が広がっています。ここでは、この専門分野におけるCNC加工の未来を形作る主なトレンドをご紹介します。 1. 自動化とスマートファクトリー 自動化はCNC加工に大きな変革をもたらしており、生産を効率化するために自動化システムを導入する工場が増えています。現在のCNC加工設備には、ロボットアームや自動工具交換装置が組み込まれることが多く、最小限の人的介入で24時間連続稼働できます。これにより、生産性が飛躍的に向上するだけでなく、ミスの発生リスクも低減され、高精度で高品質なカスタム金属部品を製造できます。 同時に、「スマートファクトリー」という概念も急速に普及しています。スマートファクトリーでは、CNC工作機械がセンサーやソフトウェアを活用する大規模なネットワークシステムの一部となり、生産工程全体を最適......
スタートアップ向けオンラインCNC加工サービス:急成長を支える革新的ソリューション
スタートアップ企業は、限られたリソースを管理しながら、試作品の開発、設計の検証、製品の迅速な量産化に取り組む必要があります。従来の製造方法は、コストと時間がかかる場合があります。オンラインCNC加工は、自社で製造設備を保有する負担を抑えながら、プロフェッショナル品質の加工サービスを利用できる、効率的で柔軟性に優れた費用対効果の高い選択肢です。 オンラインCNC加工がスタートアップに適している理由 スピード:試作から製造まで短納期で対応 スタートアップにとって、試作と製造のスピードは極めて重要です。オンラインCNC加工サービスを利用することで、プロセス全体を効率化できます。 迅速な製造: オンラインプラットフォームでは、最短3~5営業日での納品に対応できるため、部品を早く入手して試験を開始できます。 リアルタイム追跡: 注文から納品までの進捗状況を確認できるため、必要に応じて調整を行えます。 費用対効果の高い製造: スタートアップは予算が限られている場合が多く、大量生産ではCNC加工の費用が高額になることがあります。 オンラインCNC加工サービスは、スタートアップに手頃な製造ソリューションを提供しま......
カスタムデザインと試作のためのCNC加工
変化の激しい今日の製造業において、CNC加工技術は、複雑なデザインや高精度な試作品を実現するために欠かせない手段となっています。本記事では、CNC加工技術について詳しく解説するとともに、コストパフォーマンスに優れたサービスを提供するJLCCNCが、カスタム加工のニーズに適したCNC加工サービスプロバイダーである理由をご紹介します。 CNC加工技術の概要 CNCとは「Computer Numerical Control(コンピュータ数値制御)」の略で、コンピュータソフトウェアを使用して工作機械を制御し、高精度な加工を行う技術です。CNC加工技術は、一般的な部品加工から複雑な3D形状の設計・製造まで、幅広い用途で活用されています。 カスタムデザインにおけるCNC加工の重要な役割 CNC加工技術を活用することで、メーカーは個別化された製品に対する市場ニーズに応じて、製品を柔軟にカスタマイズできます。CNC加工は優れた柔軟性と精度を備えており、家具製造、航空宇宙、医療機器など、さまざまな分野のカスタムデザインに適しています。 試作におけるCNC加工のメリット ラピッドプロトタイピングは、製品開発プロセスに......
CNC加工による自動車部品製造
自動車製造分野では、CNC加工技術を用いた部品製造が、自動車産業に欠かせない工程となっています。CNC加工技術の導入により、生産効率が大幅に向上するとともに、自動車部品の精度と品質も飛躍的に改善されています。 CNC加工技術について CNC加工では、コンピュータプログラムによって工作機械を制御します。この技術は、金属やプラスチックなどのさまざまな材料から、複雑に設計された形状や構造を高精度で切削できます。1950年代に登場したCNC加工には、従来の製造方法と比べて多くのメリットがあります。材料の無駄を削減し、生産性を向上させ、より複雑で精巧なデザインの製作を可能にします。また、CNC加工は高度に自動化されているため、人為的ミスを低減し、製品品質を向上させることができます。コンピュータ技術の進歩に伴い、CNC加工は現代の製造業に欠かせない技術となっています。 自動車部品製造におけるCNC加工技術の活用 CNC加工技術は、エンジン部品から車体部品まで、自動車部品の製造に幅広く活用されています。精密な切削と成形によって、高精度かつ複雑な設計の部品を製造でき、これらの部品は自動車の性能と安全性を確保するう......
医療業界におけるCNC加工
医療業界では、機器や器具の精度が治療効果と患者の安全性に直結します。CNC加工技術は、比類のない精度と再現性により、複雑な医療機器や部品の製造において重要な役割を果たしています。 医療業界におけるCNC加工技術の活用 医療業界におけるCNC加工技術の用途は、一般的な医療器具から複雑なインプラントまで多岐にわたります。主な活用例は以下のとおりです。 手術用器具: CNC加工で製造された高精度な手術用器具は、正確な切開や縫合を可能にし、手術中のミスや患者の回復期間を低減します。 整形外科用インプラント: 人工股関節や人工膝関節などにおいて、CNC加工はインプラントの正確な適合性と長期的な安定性を確保します。 診断装置: CTスキャナーやMRI装置に使用される精密部品も含まれ、CNC加工によって装置の信頼性と画像の鮮明さが確保されます。 医療グレード材料のCNC加工 医療業界でCNC加工を活用する際には、材料の選定が極めて重要です。以下では、一般的に使用される医療グレード材料と、そのCNC加工特性についてご紹介します。 チタン合金 チタン合金は、優れた機械的特性と低密度を備えているため、整形外科用インプ......