磁気研磨とは?加工原理・用途とCNC加工部品への適用メリット
2 min
- CNCプロービングとは
- CNCプロービングシステムの構成
- CNCプロービングで測定できる項目
- CNCプロービングサイクルのプログラミング
- CNCプロービングの主な用途
- CNCプロービングの測定精度とその限界
- 製造現場におけるCNCプロービングのメリット
- CNCプローブの主な種類
- CNCプロービングと従来の測定方法の比較
- CNCプロービング用ソフトウェアとシミュレーション
- CNCプロービングが適している場面
- CNCプロービングのまとめ
- CNCプロービングに関するよくある質問
CNCプロービングの要点
- CNCプロービングは、工作機械上で測定を行い、手作業による段取りや検査を自動化または省力化する技術です。
- CNCプロービングシステムは、プローブ本体、スタイラス、信号伝送機構、CNC装置との連携機能で構成され、ワークの位置、工具長、加工部位の寸法、表面の位置を測定します。
- 手動操作の工作機械で行う簡単なワークの位置出しから、無人加工セルでの完全自動の工程内検査まで、幅広く活用できます。
- CNCプロービングのシミュレーションでは、実機で実行する前に測定サイクルを検証できます。ワークを損傷するリスクを抑えながら、干渉の有無や測定ロジックを確認できます。
- プロービングにより、段取り精度の向上、不良廃棄の削減、サイクルタイムの短縮が図れます。また、機上で取得した実測データに基づいて加工状態を把握できます。
加工誤差の多くは、ワークの正確な位置や工具の実際の長さ、直前の工程で所定の寸法に達したかどうかを把握できていないことに起因します。CNCプロービングシステムは、加工工程に自動測定を組み込むことで、こうした課題に対応します。
CNCプロービングシステムは、工作機械に組み込まれる測定システムです。主軸に装着するプローブは、切削工具と同様に機械の軸移動で位置決めし、ワークに接触して取得した測定データをCNC装置に送ります。CNC装置はこのデータを使って、ワーク座標系のオフセット設定、工具補正値の調整、工程内での寸法確認を行い、不良につながる問題を早期に検出します。加工工程を改善する手法の一つとして広く普及しています。
CNCプロービングとは
CNCプロービングとは、CNC工作機械に取り付けた高精度の接触式プローブやスキャニングプローブを用いて、CNC加工の途中や工程間に、ワークの位置、工具の形状・寸法、加工部位の位置や寸法などを自動測定することです。
CNCプロービングの仕組み
プローブは用途に応じて、主軸に装着するか、機械テーブル上の所定の位置に固定します。スタイラス先端が測定面に接触すると、タッチトリガープローブは接触時にトリガー信号を出力し、スキャニングプローブは測定中に連続した位置データを出力します。CNC装置は信号に対応する機械座標を記録し、ワーク座標、加工部位の寸法、工具長補正値などを算出します。
測定の原理は、校正済みのスタイラス先端の位置と、接触時に記録した機械座標からワーク表面の位置を求めるというものです。得られたデータを基に、ワーク座標系のオフセットを自動設定し、公差外の寸法を検出したり、次の切削前に工具補正値を更新したりできます。
CNC工作機械にプロービングシステムが使われる理由
手作業の段取りには時間がかかり、作業者によるばらつきも生じます。複雑な段取りでは、熟練作業者でも端面の位置出しや加工基準の設定に数十分かかることがあります。CNCプロービングシステムを使うと、同じ作業を2分未満で行える場合があり、繰返し性も向上します。機上で得た測定結果はオフセット補正にすぐに反映でき、後工程に誤差が累積する前に問題を検出できます。
CNCプロービングシステムの構成
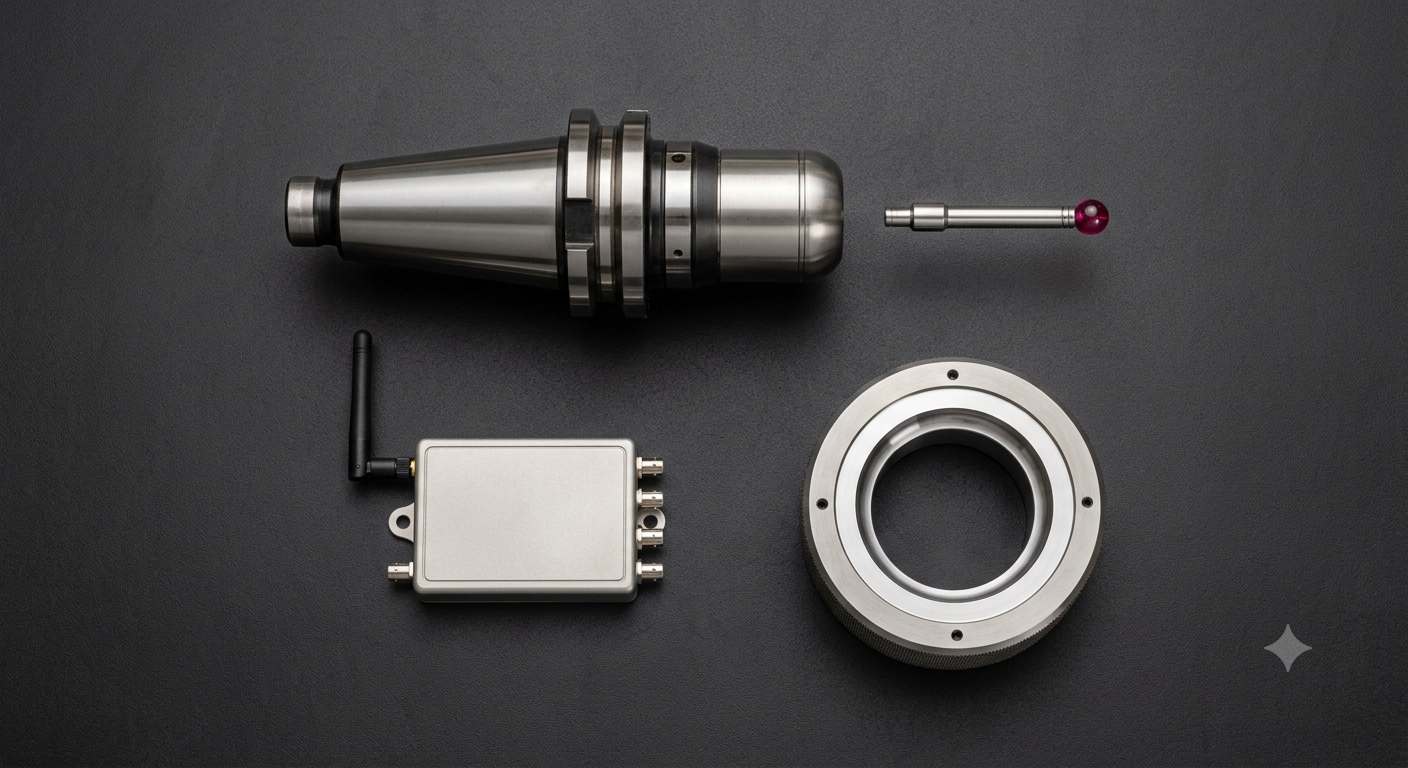
(AI生成画像)分解したCNCプロービングシステムの構成部品
CNC測定用プローブは、CNCプロービングシステムの主要構成要素の一つです。プローブを用いることで、ワークの測定や加工部位の位置出しを行い、その結果に基づいて加工用のオフセットを自動更新できます。
プローブ本体とスタイラス
プローブ本体には、接触によるスタイラスの変位で作動するキネマティック式スイッチや、スキャニングプローブに用いられるひずみゲージ式の検出機構が組み込まれています。スタイラスはプローブ本体から突き出し、測定対象に直接接触します。標準的なストレートスタイラスで大半の用途に対応できます。アンダーカット部など、一方向からの接近では測定しにくい箇所には、複数方向に測定子を備えたスタースタイラスを使用します。
信号伝送方式
プローブの検出信号をCNC装置に伝える主な方式は3種類あります。有線方式は、主軸側から機械側へケーブルで信号を伝送します。通信は安定していますが、配線によって主軸の動きが制約されます。無線方式は電波で信号を伝送し、主軸の回転にも対応するため、現在のマシニングセンタで広く使用されています。光伝送方式はプローブと固定受信機の間で赤外線を使用し、電波干渉が懸念される生産設備でも採用されています。
CNC装置との連携
FANUC、Siemens、HEIDENHAIN、Mazakなどの主要なCNC装置では、組み込みの測定サイクルやカスタム測定マクロを利用できます。CNCプロービングシステムは測定した位置データをCNC装置に送り、ワーク座標系のオフセットや工具補正を管理する変数に反映します。この連携により、作業者が測定値を読み取って入力する工程を省き、機械が測定結果に応じて補正を実行できます。
測定サイクルと測定ソフトウェア
Renishaw、HEIDENHAIN、BLUMなどのメーカーは、CNC装置上で実行できる測定サイクルを提供しています。代表的なサイクルには、単一面の測定、穴中心の検出、コーナーの位置出し、工具長測定などがあります。これらのシステムには作成・検証済みのサイクルが用意されており、多くの加工現場では測定マクロを一から作成せずに利用できます。
プローブの校正と設定
CNCプロービングシステムの測定精度は、校正の精度に左右されます。測定前に、既知の寸法を持つ校正球やリングゲージなどの基準器を用いて、スタイラス先端の有効半径とトリガー位置を求めます。これにより、CNC装置が取得する機械位置とスタイラス先端の球中心との関係が明確になり、以後の測定精度の基準となります。
CNCプロービングで測定できる項目
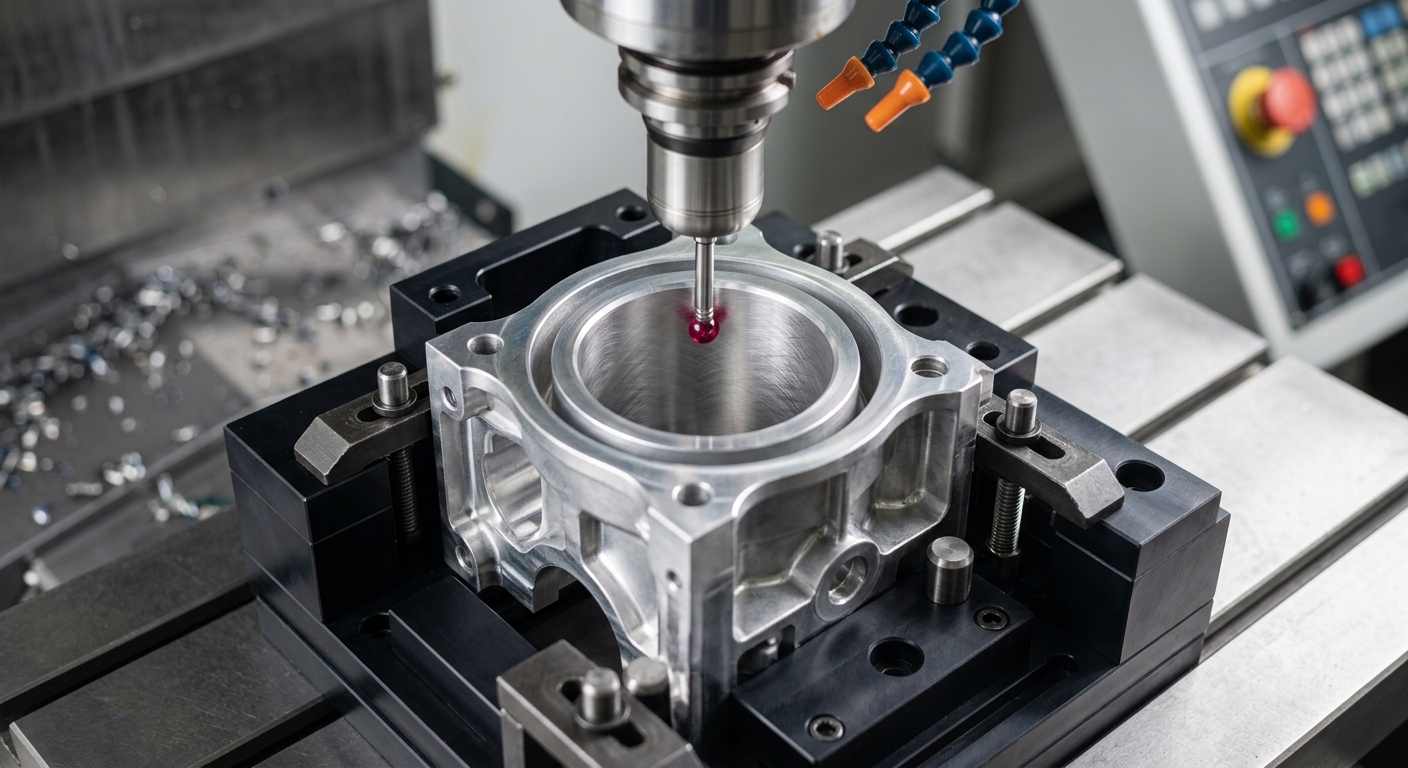
(AI生成画像)穴の内壁に接触するタッチプローブのスタイラス先端
ワークの位置と加工基準
ワークの位置出しは、CNCプロービングの代表的な用途です。切削を始める前に、複数の方向からワークに接触し、機械テーブル上の正確な位置を求めます。ワーク座標系の原点を自動設定できるため、手作業での端面の位置出しやオフセット入力を省き、ワークの取り付け方向も測定結果に基づいて確認できます。
工具長と工具径
機械テーブル上の所定の位置に固定した工具測定用プローブで、装着した工具の実際の長さと直径を測定します。工具を交換した際は自動で再測定し、交換前後の工具寸法の差を補正します。生産中に工具を繰り返し交換する場合でも、作業者の介入を抑えながら加工寸法を安定させることができます。
穴や加工部位の位置
穴の位置は、幾何寸法公差(GD&T)の要求に従って確認することがよくあります。特に、位置度公差が組み付け性能を左右する場合に重要です。
CNCプロービングでは、穴中心、溝の位置、その他の加工部位の位置を機上で測定できます。工程の途中でワークを反転させたり固定し直したりする場合は、前工程で加工した部位を測定することで、実際の形状に基づいて新たなワーク座標系を設定できます。
加工面と寸法の確認
加工後、ワークを治具から取り外す前に、主要寸法が公差内に収まっているかを確認できます。この時点で問題が見つかれば、ワークを固定したまま追加工で修正できる場合があります。三次元測定機(CMM)での検査時に問題が見つかった場合は、追加工のために段取りをやり直す必要があります。
工程内測定が有効な部品もあれば、加工後の検査で効率よく対応できる部品もあります。測定方法は、公差、測定箇所へのアクセス性、生産数量、製造工程全体の計画に応じて選定します。
JLCCNCでは、CADモデルをアップロードいただくと、技術レビューを通じてこれらの要素を検討し、加工工程を計画します。
高精度CNC加工サービス
専門技術による部品製作、短納期対応、品質保証。
CNCプロービングサイクルのプログラミング
プローブのプログラミングでは、測定位置、測定面への接近速度、接触検出後の動作を指定します。多くの生産現場では、CNC装置や測定ソフトウェアに付属する既存の測定ルーチンを利用して、測定シーケンスを構成します。
標準測定サイクル
多くのマシニングセンタでは、日常的な測定に用いるサイクルが用意されています。例えば、加工前の基準面の位置出し、仕上げ後の穴径確認、ワークが所定の位置に取り付けられているかの確認などを行います。プローブのトリガー信号を受けると、CNC装置は接触点の座標を記録し、その座標を後続の演算に使用します。
サイクルの名称はCNC装置によって異なりますが、基本的な動作手順はほぼ共通しています。測定結果を左右するのは、トリガー検出の安定性と機械の位置決めの繰返し性です。
マクロプログラミングとG65による呼び出し
生産現場では、プロービングとマクロを組み合わせ、測定結果に応じて機械が自動で動作するようにすることがあります。例えば、荒加工後の穴径を測定し、結果が想定範囲内であれば仕上げ加工に進みます。範囲外であれば、プログラムを一時停止したり、次の切削前に工具摩耗補正を適用したりできます。
多くのFANUC製CNC装置では、測定ルーチンの呼び出しにG65を使用します。G65は、登録済みのマクロに引数を渡して呼び出すための指令です。実行するマクロは機械の設定によって決まるため、同じG65指令でも、機械によって実行される検査内容が異なる場合があります。
検査ソフトウェアと自動化
多くの産業用工作機械では、Renishaw Inspection Plusなどの専用測定ソフトウェアを利用できます。日常的な測定に使えるルーチンが用意されており、プログラマーは測定ロジックを一から開発することなく、検査シーケンスを構成できます。
ソフトウェアが異なっても、対象部位を測定し、結果を基準値と比較し、加工を継続するか段取りを確認するかを判断するという基本的な流れは共通です。この方法は、多くの自動加工セルで採用されています。
CNCプロービングの主な用途
段取りの自動化
複数の加工基準や傾斜部を持つ複雑な部品、個体ごとに形状や取り付け位置にばらつきが出やすい鋳造・鍛造素材では、CNCプロービングによって段取り時間を大幅に短縮できます。手作業で30~45分かかる段取りでも、プロービングシステムでワークの位置を自動検出し、2分未満でワーク座標系を設定できる場合があります。
工具管理と補正
生産中には複数回の工具交換が発生します。手作業で管理する場合は、工具長を事前に測定した工具を使うか、交換のたびに再測定する必要があります。工具測定用プローブを使用すれば、装着した工具を自動測定し、次の切削を始める前に工具補正値を更新できます。
工程内での寸法確認
荒加工後、仕上げ加工に進む前に、CNCプロービングで重要寸法を確認します。例えば、実測穴径が29.85 mm、目標穴径が30.00 mmの場合、直径を0.15 mm広げるために必要な切削量は片側0.075 mmです。プログラムどおりに片側0.10 mmを切削すると穴径は30.05 mmになるため、実測値に基づいて仕上げ加工の補正量を調整します。このように測定結果を加工条件に反映する閉ループ制御により、工程間の寸法管理を安定させることができます。
品質管理の向上
加工後の機上測定を組み込んだCNCプロービングシステムでは、生産ロット全体の実測寸法を統計データとして蓄積できます。工作機械上で各部品の重要寸法を確認して結果を記録できるため、測定対象とした寸法について、別途検査工程を設けずに全数測定を行えます。
CNCプロービングの測定精度とその限界
一般的な測定精度
多くのタッチトリガー式CNCプロービングシステムでは、管理された条件下で1~3 µmの繰返し性が得られます。生産現場での機上測定では、機械の熱変位、振動、クーラントなどの影響を受けるため、実用上の測定精度の目安は3~8 µmです。
プローブの繰返し性と機械の位置決め精度
プローブ単体の繰返し性が1 µmであっても、システム全体の測定精度は工作機械の位置決め精度に制約されます。例えば、ある位置で機械に5 µmの位置決め誤差があれば、その誤差は測定結果にも反映されます。プロービングでは、トリガー時に取得した機械座標から測定値を算出するため、工作機械自体の位置決め精度が測定結果を左右します。
校正が測定精度に及ぼす影響
プローブの校正が不十分な場合、繰返し性が良好でも、測定値に系統誤差が生じます。基準器による校正では、主な誤差要因となるスタイラス先端の有効半径や、接触方向によるトリガー位置の差を補正します。精密加工では各シフトの開始時、生産加工では工具交換時など、運用に応じて定期的に再校正することで、測定精度を維持します。
機上測定では精度が不足する場合
要求公差が±0.005 mmより厳しい場合は、高性能なプロービングシステムでも、機上測定による合否判定が難しいことがあります。軸受穴、精密軸のジャーナル部、複雑な形状で厳しい位置度公差が指定された部位などは、温度管理された環境で三次元測定機を用いて検査するのが適しています。こうした環境では、測定精度の評価と計量トレーサビリティの確保がしやすくなります。
製造現場におけるCNCプロービングのメリット
段取り時間の短縮
プロービングシステムのメーカーによる調査では、手作業の段取りをCNCプロービングで自動化することで、段取り時間が大幅に短縮されたと報告されています。従来、端面の位置出しやワーク座標系のオフセット調整を手作業で行っていた部品でも、自動測定によって加工座標系を数分で設定できます。加工前の基準設定、ワークオフセット、治具の位置合わせについては、CNC加工の段取りガイドで、プロービングを導入する前の基本手順を解説しています。量産では、ロットが変わっても同じ治具の位置を安定して設定できるため、特に効果が得られます。
寸法ばらつきの低減
手作業では、同じ作業者が同じ手順で段取りを行っても、設定位置にばらつきが生じます。適切に保守されたCNCプロービングシステムでは、一般に1~2 µm程度の繰返し性で測定できます。段取り時の位置決めを安定させることで、完成品の寸法ばらつきも抑えられます。
不良廃棄と手直しの削減
工作機械上で問題を早期に検出することで、初品検査での不合格率を抑えられます。Renishawの導入事例では、工程内プロービングの導入により、不良廃棄が20~50%減少したと報告されています。削減幅は部品形状の複雑さや導入前の不合格率によって異なりますが、廃棄材料と加工時間の削減につながります。
無人加工への対応
無人加工では、作業者が通常行う確認や補正をCNCプロービングで自動化できます。プロービングシステムを加工セルの制御に組み込むことで、定期測定による工具摩耗の監視、ロボットや自動工具交換装置(ATC)で工具を交換した際の補正値の更新、加工プログラム開始前のワーク確認を自動で実行できます。これらの機能がない場合、無人運転では不良率が高くなりやすく、適用できる工程も加工条件が安定した単純な作業に限られます。
CNCプローブの主な種類
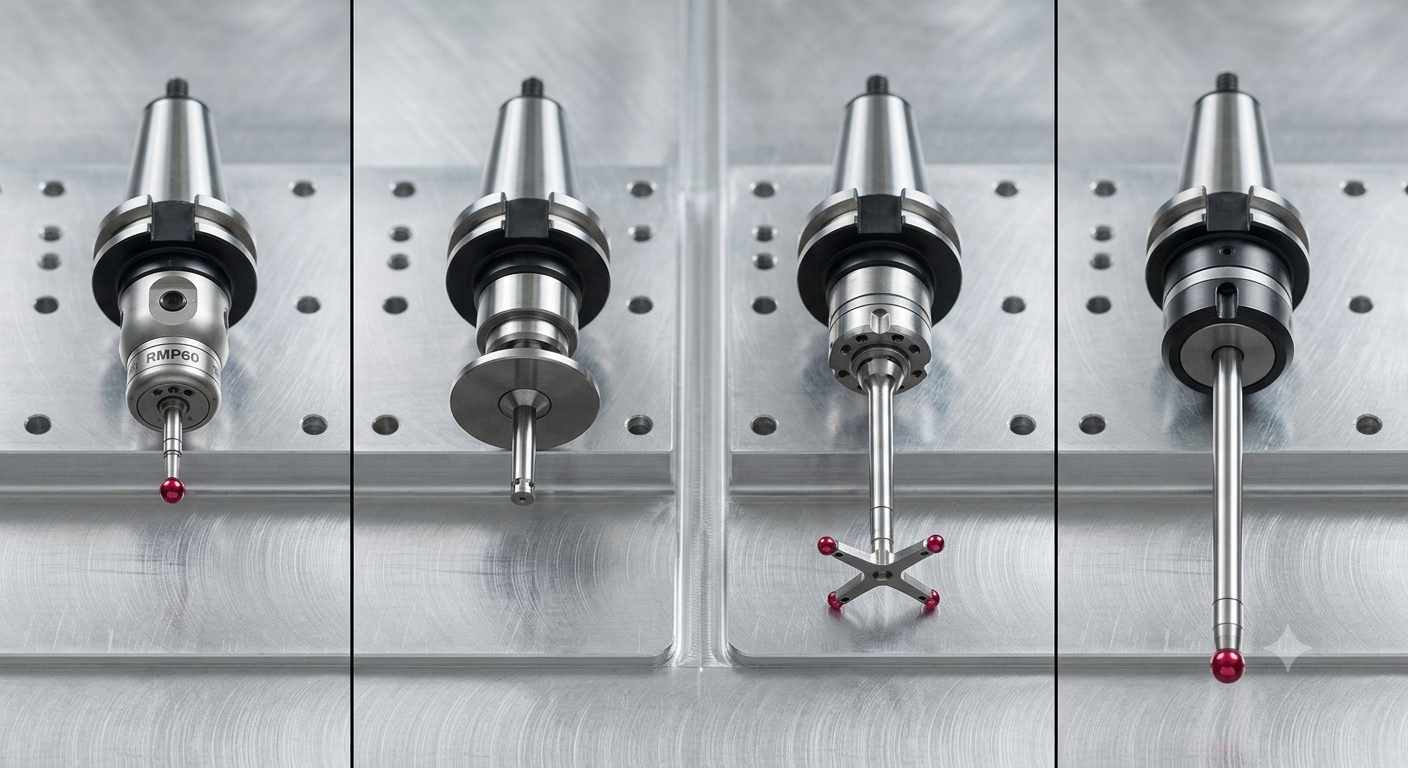
(AI生成画像)4種類のCNCプローブを並べた画像
ワーク測定用プローブ
切削工具と同様に工作機械の主軸に装着し、ワークに接触させて位置出しや加工部位の測定を行います。代表例には、RenishawのRMPシリーズ、HEIDENHAINのTSシリーズ、BLUMのTCシリーズがあります。多くの製品は電波または赤外線で信号を伝送し、自動工具交換装置に対応しています。
工具測定用プローブ
機械テーブル上の所定の位置に固定し、工具を接触させて工具長や工具径を自動測定します。RenishawのRTSやBLUMのTMシリーズなどの工具測定用プローブを使用すると、工具補正テーブルを自動更新できます。測定値が許容範囲を外れた場合は、工具の折損や摩耗の可能性を示すアラームを出力できます。
タッチトリガープローブ
最も一般的なタイプのCNC測定用プローブです。スタイラスが接触した瞬間にトリガー信号を出力し、CNC装置がその時点の機械座標を記録します。精度と信頼性が高く、ワークの段取り、加工部位の位置出し、寸法確認など、大半のCNCプロービング用途に適しています。
スキャニングプローブ
スタイラスを測定面に沿って移動させながら連続測定を行い、高密度の点群データを取得します。一般にタッチトリガー方式より測定に時間がかかり、導入費用も高くなりますが、面形状や輪郭を詳細に確認できます。複雑な曲面の検証が必要な金型加工などで広く使用されています。
CNCプロービングと従来の測定方法の比較
| 比較項目 | 主な違い |
|---|---|
| CNCプロービングと手作業による段取り | エッジファインダー、ダイヤルゲージ、ブロックゲージを用いる手作業の段取りは時間がかかり、結果も作業者の技能に左右されます。また、測定値はCNC装置に自動記録されません。CNCプロービングでは、位置合わせと測定を短時間で安定して行い、工具摩耗補正値も自動更新できます。測定値の手入力が不要になるため、転記ミスを防げます。 |
| CNCプロービングと三次元測定機(CMM)による検査 | 測定精度の目安は、高性能な三次元測定機で約0.1~0.5 µm、一般的なCNCプロービングシステムで1~5 µmです。三次元測定機での検査は通常、ワークを治具から取り外して機外で行うため、追加工には段取りのやり直しが必要です。CNCプロービングではワークを固定したまま測定できるため、段取りや加工の異常をその場で検出し、対処できます。多くの生産現場では、両者を組み合わせて使用します。 |
| CNCプロービングの導入効果が大きい条件 | 段取り替えが頻繁な多品種生産、複数の加工基準や加工部位間の位置関係を管理する必要がある複雑な部品の加工、作業者が段取りを確認できない無人加工や自動加工で、特に高い投資効果が得られます。こうした条件では、段取り時間と不良廃棄を削減し、工程の安定性を向上できます。 |
CNCプロービング用ソフトウェアとシミュレーション
測定サイクルの作成方法
測定サイクルの作成には、CNC装置に組み込まれたサイクルライブラリ、切削工具経路と併せて測定ルーチンを生成するCAMソフトウェア、RenishawのProductivity+などの専用ソフトウェアを使用できます。適切な方法は、工作機械の種類、CNC装置、測定を生産工程にどこまで組み込むかによって異なります。
多くの加工現場では、Renishaw Inspection Plusなどの測定ソフトウェアや、CNC装置ごとの測定ライブラリに用意されている定義済みマクロを呼び出して使用します。
測定動作のシミュレーションと検証
測定ルーチンを実機で実行する前に、仮想環境で動作を検証する加工現場も多くあります。シミュレーションでは、プローブの接近方向、干渉回避のための移動、トリガー位置、測定ロジックを確認します。
この検証は、接近方向の誤りによってスタイラスの破損や治具との予期しない接触が起こり得る多軸加工で、特に有効です。最新のCAMシステムやVERICUT、Siemens NX、Renishawのシミュレーションツールなどを使用することで、生産開始前に潜在的な干渉やロジック上の誤りを検出できます。
シミュレーションの目的は、加工の中断や測定機器の破損につながるプログラムミスを事前に発見することです。実際の測定精度は、工作機械の状態やプローブの校正などに左右されます。
CNCプロービングが適している場面
高精度部品の加工
公差が厳しく、手作業による段取りのばらつきが加工寸法に大きく影響する場合、CNCプロービングは有効です。例えば、±0.02 mm以下の公差が要求される部品では、熟練作業者による段取りでも生じ得る0.05~0.1 mmのばらつきが公差幅に対して大きいため、段取り時の自動測定にメリットがあります。
複数回の段取りを要する複雑な部品
ワークの反転、再固定、機械間の移動を繰り返す部品では、工程ごとの位置決め誤差が累積します。各段取りでCNCプロービングを行うことで、ワークの実際の位置に基づいて基準を設定し直せます。後工程と前工程で加工する部位の位置関係を厳密に管理する必要がある場合に、特に重要です。
自動加工と無人加工
自動化された製造現場では、CNCプロービングが工程管理の重要な役割を担います。作業者が立ち会えない状況でも、段取りの異常や加工寸法の変動を検出できます。測定値に基づく工具摩耗補正、工具交換時の補正値の自動更新、重要部位の工程内検査を組み合わせることで、不良の発生を抑えながら無人加工を安定して運用できます。
プロービングの導入効果が限られる場面
公差が緩やかな単純形状の部品、総製作時間に占める段取り時間の割合が小さい少量生産、高精度パレットや適切に保守されたチャック爪などで固定位置の繰返し性が高く、手作業で短時間に確認できる工程では、導入費用や運用の複雑さに見合う効果が得られない場合があります。投資回収が早いのは、高精度加工、量産、多品種生産です。単純な部品の少量生産では、経済性を個別に判断する必要があります。
CNCプロービングのまとめ
CNCプロービングを導入すると、検査室で行っていた測定の一部を工作機械上で実施できます。段取り時の位置出しに加え、次工程に移る前に重要部位の寸法や位置を確認する用途にも利用できます。
導入効果は部品の要件によって異なります。厳しい公差が指定された部品、複数回の段取りが必要な部品、繰り返し生産する部品では特に効果を得やすく、単純な部品では工程内測定を簡略化できる場合があります。
JLCCNCでは、図面の要求事項、公差、検査要件に基づいて製造工程を計画します。必要に応じて、プロービング、一般的な測定器による測定、三次元測定機による検査を工程に組み込みます。
CADモデルをアップロードすると、CNC加工のお見積もりと製造性レビューをご利用いただけます。
高精度CNC加工サービス
専門技術による部品製作、短納期対応、品質保証。
CNCプロービングに関するよくある質問
Q:CNC測定用プローブとは何ですか?
CNC測定用プローブとは、工作機械の主軸に装着するか、機械テーブル上の所定の位置に固定して使用する精密測定機器です。ワークや切削工具に接触した際にCNC装置へ信号を送り、オフセット設定や加工部位の測定に必要な位置データを記録します。
Q:CNCプロービングシステムはどのように動作しますか?
タッチトリガー方式では、プローブのスタイラスを測定面に接触させ、トリガー信号が出た瞬間の機械座標を記録します。CNC装置はこの位置データを使い、ワーク座標系の原点設定、加工部位の寸法測定、工具補正値の更新などを自動で行います。
Q:CNCプロービングでは何を測定できますか?
ワークの位置や姿勢、工具長と工具径、穴や溝の位置、表面の高さ、加工部位の寸法を測定できます。加工後の機上測定では、ワークを治具から取り外す前に、仕上がり寸法が図面の要求事項を満たしているかを確認できます。
Q:CNCプロービングのシミュレーションとは何ですか?
実際のCNC工作機械で実行する前に、仮想の工作機械環境で測定プログラムの動作を検証することです。プローブの接近経路で干渉が起きないか、測定ロジックが正しいかを確認し、プローブやワークを損傷するリスクを抑えながら、測定シーケンスが意図どおりに動作するかを検証できます。
Q:CNCプロービングで三次元測定機による検査を代替できますか?
用途によっては一部を代替できます。CNCプロービングの実用上の測定精度は1~8 µm程度で、多くの生産監視や工程管理に使用できます。温度管理された検査室で使用する高性能な三次元測定機の精度は0.1~0.5 µm程度です。工程内の管理にはCNCプロービングを、厳しい公差が指定された重要部位の最終確認には三次元測定機を使用するなど、用途に応じて使い分けます。
Q:CNCプロービングの測定精度はどの程度ですか?
現在のタッチトリガープローブは、管理された試験環境では、一般に1~2 μm程度の繰返し性を示します。生産現場での機上測定精度は、工作機械の状態、温度安定性、校正頻度などに応じて、通常3~8 µm程度です。
Q:CNCプロービングのメリットは何ですか?
段取り時間の短縮(一般に手作業比で50~90%)、加工寸法のばらつきの低減、不良廃棄や手直しの削減、工具管理の自動化が主なメリットです。異常の検出も自動化できるため、作業者が立ち会わない無人加工にも対応しやすくなります。
Q:タッチトリガープローブとスキャニングプローブの違いは何ですか?
タッチトリガープローブは、スタイラスが接触した瞬間に信号を出し、測定点ごとに1点の位置データを記録します。スキャニングプローブは、スタイラスを表面に沿って移動させながら連続測定を行い、高密度の点群データを取得します。個別の測定点で位置や寸法を確認する場合はタッチトリガー方式が効率的で、面形状や複雑な曲面の検証にはスキャニング方式が適しています。
Q:CNCプロービングはどのような場合に使用すべきですか?
厳しい公差が要求される高精度部品、段取り間で加工部位の位置関係を正確に保つ必要がある複雑な工程、自動・無人加工セルで特に有効です。頻繁な段取り替えにより、手作業での段取りが生産能力を制約している多品種生産にも適しています。
Q:CNCプロービングで加工精度は向上しますか?
CNCプロービングは、段取りのばらつきや工具補正値の設定に伴う誤差を抑え、工程全体の加工精度を安定させます。到達できる精度の上限は、工作機械自体の位置決め精度に左右されます。
学び続ける
磁気研磨とは?加工原理・用途とCNC加工部品への適用メリット
CNCプロービングの要点 CNCプロービングは、工作機械上で測定を行い、手作業による段取りや検査を自動化または省力化する技術です。 CNCプロービングシステムは、プローブ本体、スタイラス、信号伝送機構、CNC装置との連携機能で構成され、ワークの位置、工具長、加工部位の寸法、表面の位置を測定します。 手動操作の工作機械で行う簡単なワークの位置出しから、無人加工セルでの完全自動の工程内検査まで、幅広く活用できます。 CNCプロービングのシミュレーションでは、実機で実行する前に測定サイクルを検証できます。ワークを損傷するリスクを抑えながら、干渉の有無や測定ロジックを確認できます。 プロービングにより、段取り精度の向上、不良廃棄の削減、サイクルタイムの短縮が図れます。また、機上で取得した実測データに基づいて加工状態を把握できます。 加工誤差の多くは、ワークの正確な位置や工具の実際の長さ、直前の工程で所定の寸法に達したかどうかを把握できていないことに起因します。CNCプロービングシステムは、加工工程に自動測定を組み込むことで、こうした課題に対応します。 CNCプロービングシステムは、工作機械に組み込まれる測......
黒色化処理とは?仕組み・種類・用途を解説
ポイントまとめ 黒染め処理は金属表面を黒色化する表面処理の総称であり、ブラックオキサイド(黒色酸化処理)はその一種である。 一般的な鉄鋼向けの高温ブラックオキサイド処理では、アルカリ酸化反応によって表面に薄い四酸化三鉄(Fe₃O₄)皮膜を形成する。 常温黒染め(コールドブラックニング)は異なる化学反応を利用するため、高温ブラックオキサイドと同一の処理として扱うことはできない。 ブラックオキサイドは寸法変化が非常に小さく、表面反射率を低減できる点が大きな特徴である。 耐食性は、封孔処理(シール処理)の種類や使用環境に大きく左右される。 処理方法や仕様は、対象となる素材に適合させる必要がある。 深い黒色のブラックオキサイド仕上げを施したスチール製機械部品 黒染め処理とは? 黒染め処理(Blackening Coating)とは、金属表面に黒色または暗色の仕上げを形成する表面処理技術の総称です。 処理方法によって、化学反応による表面改質、化成処理、または皮膜形成など、さまざまな方式があります。 これらの処理は、塗装や粉体塗装とは本質的に異なります。 一般的な塗膜処理では金属表面に別の材料を被覆しますが、......
レーザーマーキングとUV印刷、どちらを選ぶべきか?
レーザーマーキングとUV印刷、どちらを選ぶべきか?のどちらを選択するかは、プロジェクトの具体的な要件を含む様々な要因によって決まります。 (左:レーザーマーキング/右:UV印刷)。 材料の互換性 レーザーマーキング: 金属、プラスチック、セラミックなど、幅広い素材に対応。精度が高く、細かいマーキングにも適している。 UV印刷: 平面またはわずかな曲面に適している。レーザー・マーキングに比べ、材質の適合性に制限がある場合がある。 耐久性と耐性: レーザーマーキング: 一般的に耐久性が高く、摩耗、化学物質、環境要因に強い。マーキングは永久的であることが多い。 UV印刷: 耐久性は使用するインクと基材による。特定の環境条件や化学物質への耐性は低い。 精度と細部: レーザーマーキング: 精度が高く、複雑なデザインや小さなマーキングが可能。詳細なシリアル番号、ロゴ、バーコードに最適。 UV印刷: 高解像度を実現できるが、複雑な細部、特に小さな部品には限界がある。 スピードと効率: レーザーマーキング: 一般的にスクリーン印刷より速く、特に小~中 規模の生産に適している。非接触プロセスであるため、効率化に貢献......
陽極酸化処理と硬質陽極酸化処理:表面処理技術の違い
現代のCNC加工において、金属部品の性能と寿命を向上させるためには表面処理技術が不可欠である。中でも陽極酸化処理と硬質陽極酸化処理は一般的な方法として際立っており、それぞれ独自の加工上の利点と明確な製品特性を提供する。 陽極酸化処理とは 陽極酸化処理は、金属表面に酸化皮膜を形成することで耐食性や耐摩耗性を高める電気化学的プロセスである。この処理はアルミニウムやマグネシウムなどの金属に広く適用される。陽極酸化処理では、金属部品を陽極として電解液中に浸漬し、電流を流すことで酸化反応を促進し、緻密な酸化皮膜を形成する。 陽極酸化で形成される酸化皮膜は通常薄く、密度は比較的低いです。皮膜硬度は一般的に150~300HVの範囲で、中程度の耐摩耗性を提供します。陽極酸化はある程度の保護効果と装飾効果をもたらしますが、金属表面特性に高い要求が課される用途では性能が不十分な場合があります。 硬質陽極酸化処理とは: 硬質アルマイト処理は、特殊な加工工程と添加剤を組み込むことで酸化皮膜の硬度、密度、耐摩耗性を強化したアルマイト処理の高度な形態です。これらの追加工程と添加剤により、より厚く、硬く、耐久性に優れた酸化皮膜......
製造効率の最適化: コンピュータ数値制御(CNC)加工表面仕上げガイド
CNC機械加工に表面仕上げが必要な理由 CNC機械加工において、表面仕上げは耐食性を高め、清潔さと衛生を促進し、生産性を高め、品質管理を維持し、外観を向上させる上で不可欠な役割を果たします。表面仕上げは、粗い機械加工部品を、要求される標準と顧客の期待を満たす、磨き上げられた有用で審美的に美しい部品に変える手助けをします。具体的には、表面仕上げは製品の美観に大きな影響を与えます。磨き上げられた滑らかな表面は、製品全体の外観を向上させ、消費者への視覚的なアピール力を高めます。それは、人々がその製品にどれだけの価値があり、高いと思うかに影響するかもしれません。 また、特に公差が厳しい用途では、部品の性能は表面仕上げによって影響を受けることがあります。ツールマークや粗さのような表面の不規則性は、嵌合部品のフィット、アライメント、動作に影響を与える可能性があります。より滑らかな表面は、最終製品の優れた性能、正確な組み立て、正しい操作に貢献します。 CNCマシニングの表面仕上げ技術: 機械加工通り AS加工とは、CNC工程で加工された直後の部品やコンポーネントの表面状態を指します。部品が「AS機械加工済み」と......
表面粗さとは
表面粗さ値とは、機械加工された部品の表面に存在する凹凸や偏差の尺度である。平均線からの粗さプロファイルの偏差の算術平均として定義されます。表面粗さの値は通常、マイクロメートル(μm)またはマイクロインチ(μin)で表されます。 表面粗さがワークに与える影響とは? ワークピースの表面粗さは、その性能、機能性、耐久性に大きな影響を与えます。ここでは、表面粗さがワークピースに与える影響をいくつか紹介する。 1.摩擦と摩耗: 粗い表面は、2つの合わせ面間の摩擦と摩耗を増大させ、ワークピースの早期破損につながる可能性がある。対照的に、滑らかな表面は摩擦と摩耗を減らし、性能の向上と寿命の延長をもたらす。 2.腐食: 粗い表面は、水分やその他の腐食性物質を閉じ込めるポケットを作り、ワークピースの腐食を加速させる可能性がある。滑らかな表面は、このようなポケットの形成を最小限に抑え、腐食のリスクを低減するのに役立つ。 3.潤滑: 粗い表面は潤滑の適切な分配を妨げ、摩擦、熱、摩耗の増加につながる。滑らかな表面は潤滑の分配を容易にし、性能を向上させ、摩耗を減らす。 4.表面結合: 粗い表面は、接着剤、コーティング剤、塗......