黒色化処理とは?仕組み・種類・用途を解説
1 min
- 黒染め処理とは?
- 黒染め処理の工程
- ブラックオキサイドおよび黒染め処理の種類
- 金属素材別の黒染め処理
- 黒染め処理のメリットと制限事項
- 耐摩耗性と潤滑性
- 黒染め処理の用途
- ブラックオキサイドとその他の黒色金属仕上げの比較
- 黒染め処理における設計上の考慮事項
- 黒染め処理の規格と仕様
- 黒染め処理に関するFAQ
ポイントまとめ
- 黒染め処理は金属表面を黒色化する表面処理の総称であり、ブラックオキサイド(黒色酸化処理)はその一種である。
- 一般的な鉄鋼向けの高温ブラックオキサイド処理では、アルカリ酸化反応によって表面に薄い四酸化三鉄(Fe₃O₄)皮膜を形成する。
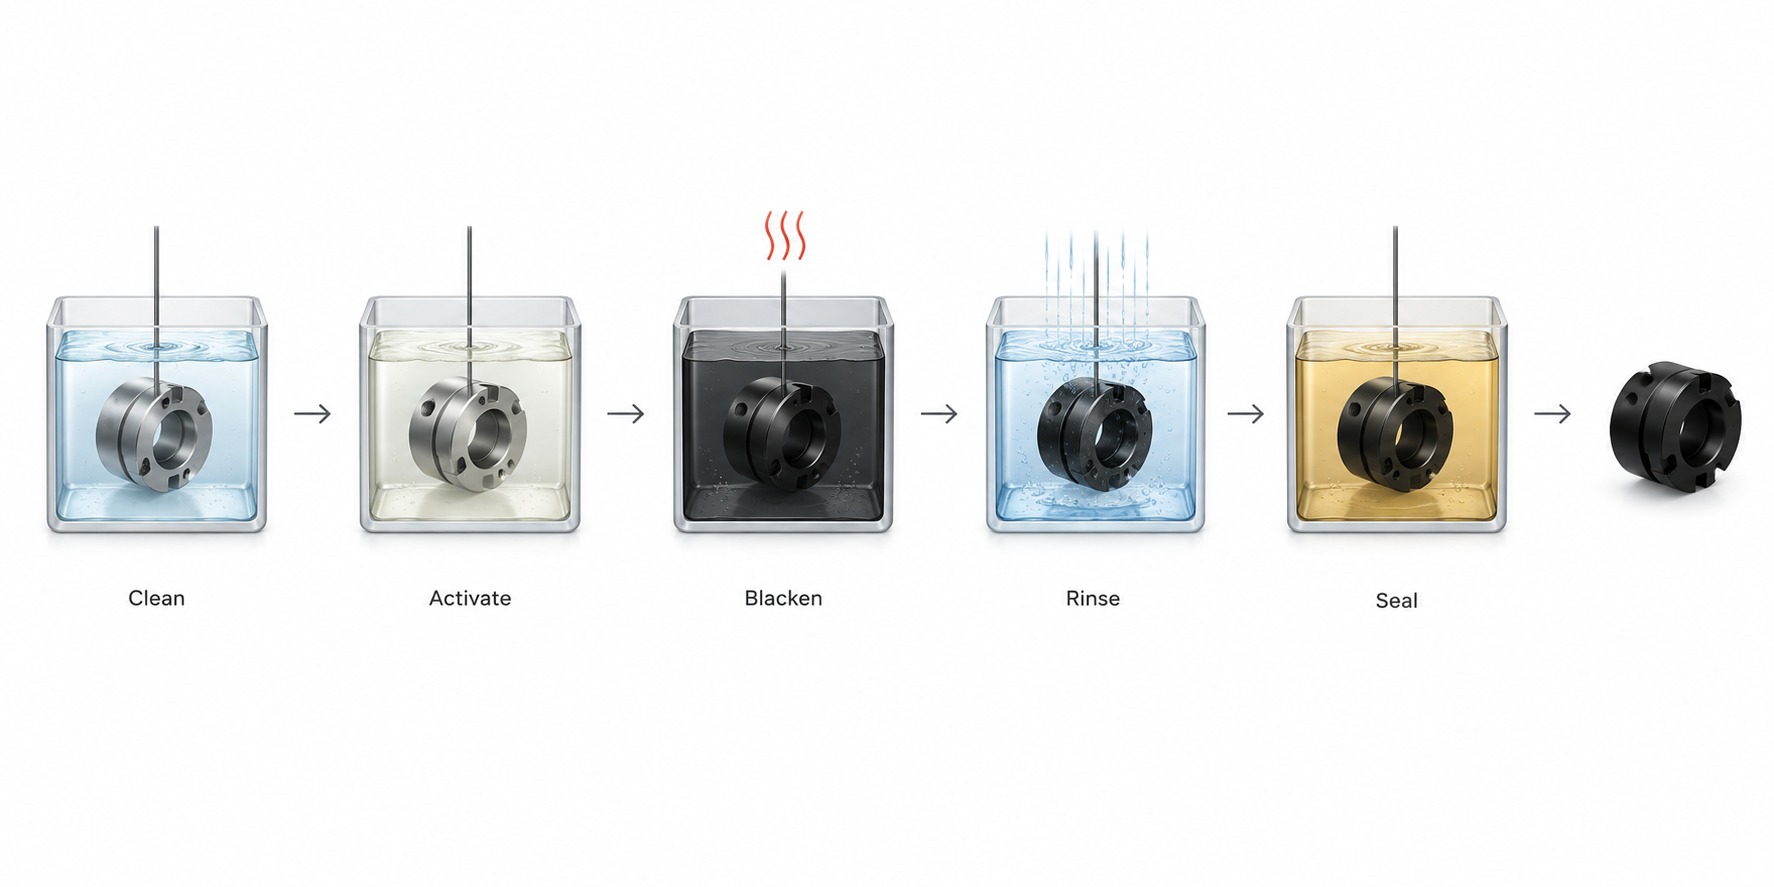
- 常温黒染め(コールドブラックニング)は異なる化学反応を利用するため、高温ブラックオキサイドと同一の処理として扱うことはできない。
- ブラックオキサイドは寸法変化が非常に小さく、表面反射率を低減できる点が大きな特徴である。
- 耐食性は、封孔処理(シール処理)の種類や使用環境に大きく左右される。
- 処理方法や仕様は、対象となる素材に適合させる必要がある。
深い黒色のブラックオキサイド仕上げを施したスチール製機械部品
黒染め処理とは?
黒染め処理(Blackening Coating)とは、金属表面に黒色または暗色の仕上げを形成する表面処理技術の総称です。 処理方法によって、化学反応による表面改質、化成処理、または皮膜形成など、さまざまな方式があります。
これらの処理は、塗装や粉体塗装とは本質的に異なります。 一般的な塗膜処理では金属表面に別の材料を被覆しますが、黒染め処理では金属表面そのものを化学的に変化させることで黒色皮膜を形成します。
ただし、「黒染め処理」という名称には複数の異なる処理方法が含まれており、それぞれ化学反応、対応可能な素材、性能特性が異なります。 仕様書や加工業者との打ち合わせでは、同じ「黒色処理」という表現でも具体的な処理方法を明確にすることが重要です。
黒染め処理が必要なCNC加工部品については、JLCCNCが加工から表面処理まで、お客様の材質・仕様・仕上げ要求に合わせて対応します。 CADデータと表面処理仕様をご提供いただくことで、CNC加工のお見積もりをご依頼いただけます。

高精度CNC加工サービス
高精度な製造、短納期対応、品質保証を提供します。
ブラックオキサイドとは?
一般的な高温ブラックオキサイド処理では、炭素鋼や低合金鋼の表面に対して、アルカリ酸化反応によって薄い四酸化三鉄(Fe₃O₄)の化成皮膜を形成します。 処理条件や化学組成は、対象素材や使用する黒染め方式によって異なります。
「ブラックオキサイド」という名称は、常温黒染め処理を指す意味で使用される場合もありますが、両者の化学反応は同一ではありません。 そのため、仕様上処理方法の違いが重要となる場合は、図面上で要求する処理規格を明確に指定する必要があります。
どちらも黒色の外観になりますが、形成される皮膜構造や性能は異なります。 例えば、図面でMIL-DTL-13924によるブラックオキサイド処理が指定されている場合、これは従来型の高温処理を対象とした規格であり、常温処理は対象外となります。
CNC加工部品におけるブラックオキサイド処理の化学特性、性能、用途、制限について詳しく知りたい場合は、 金属表面処理におけるブラックオキサイド加工ガイド をご覧ください。
黒染め処理はどのように機能するのか?
高温ブラックオキサイド処理では、制御されたアルカリ酸化反応によって、鋼材表面を薄い四酸化三鉄(Fe₃O₄)皮膜へ変化させます。 形成された皮膜は多孔質構造を持ち、一般的には耐食性を向上させるためにオイルやその他の封孔処理を施します。
ブラックオキサイド皮膜そのものによる防錆効果は限定的です。 そのため、湿気や酸化環境への耐性を高めるために、適切な後処理を組み合わせることが一般的です。
黒染め処理が金属にもたらす効果
黒染め処理の主なメリットは、寸法変化が小さいこと、反射率を低減できること、そして適度な潤滑性を付与できることです。
黒染め処理によって、金属表面には落ち着いた低反射の黒色仕上げが形成されます。 また、オイルを適切に封入することで酸化防止効果が得られ、摺動部では一定の潤滑性向上も期待できます。
特に精密部品では、表面処理による寸法変化を最小限に抑えることが重要です。 この点が、ブラックオキサイドが精密加工部品で広く採用される大きな理由の一つです。
各種表面処理による耐食性、摩耗特性、外観、表面性能の違いについては、 CNC加工における表面処理技術ガイド をご参照ください。
黒染め処理の工程
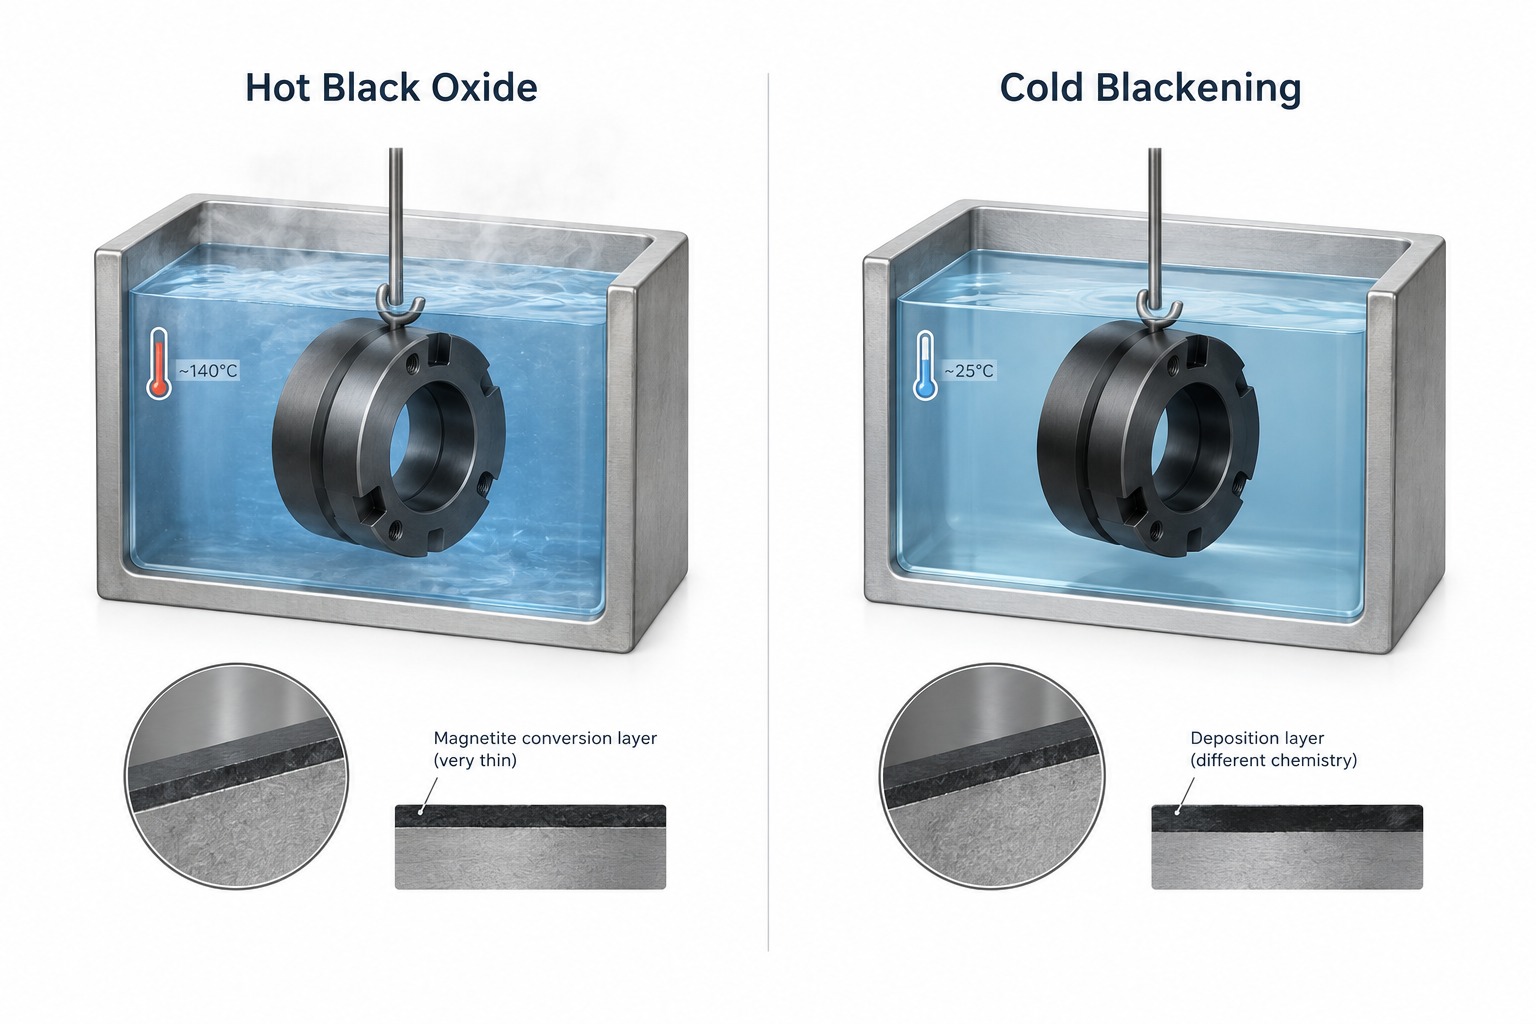
加工スチール部品に対する一般的な高温ブラックオキサイド処理工程
表面処理前の準備
黒染め処理の品質は、前処理工程によって大きく左右されます。 油分、酸化スケール、加工残留物、表面汚染物などが残っている場合、化学反応が均一に進まず、色ムラや不完全な黒化の原因となります。
一般的には、アルカリ洗浄による脱脂、酸洗いによる酸化膜やスケール除去、十分な水洗いを行った後、黒染め処理槽へ投入します。
処理前の金属表面状態も重要です。 より均一で滑らかな表面ほど、均一な黒色仕上げが得られます。 一方で、深い加工痕や表面欠陥は化成皮膜後にも残ります。 黒染め処理は表面形状を隠すものではなく、元の表面状態を反映する処理です。
化学黒染め処理
部品を規定温度の黒染め処理液へ浸漬し、指定時間保持します。 一般的な高温ブラックオキサイド処理では、数分程度の処理時間で表面に四酸化三鉄皮膜を形成します。
従来型の高温処理では、水酸化ナトリウムと硝酸ナトリウム、または亜硝酸ナトリウムなどを含むアルカリ酸化塩が使用され、鉄表面と反応して磁鉄鉱(Fe₃O₄)を生成します。
処理温度や薬液濃度は、反応速度や形成される皮膜特性に影響するため、厳密に管理する必要があります。
洗浄・乾燥
黒染め処理槽での反応後、部品表面に残った薬液を完全に除去するため、十分な洗浄を行います。 残留した処理液は、その後も反応を続けたり、乾燥後に白色の塩分残留物を形成したりする可能性があります。
洗浄工程の品質は非常に重要です。 不十分な洗浄は、外観不良だけでなく、後工程での腐食発生や皮膜性能低下につながる場合があります。
オイル・ワックスによる封孔処理
黒染め処理の最終工程では、通常オイルまたはワックスによる封孔処理を行います。 用途や仕様に応じて、亜麻仁油、防錆油、水置換性オイル、石油系保護油などが使用されます。
多孔質構造を持つ四酸化三鉄皮膜は、封孔剤を吸収することで内部の微細な空隙が埋まり、水分の侵入を防ぐ保護層として機能します。
適切な封孔処理を行わない場合、ブラックオキサイドによる耐食性は限定的であり、湿気や腐食環境の影響を受けやすくなります。
使用する封孔剤によって、最終的な外観、耐食性、取り扱いやすさが変化します。 軽量防錆油を使用すると、自然な光沢を持つ仕上がりになります。 一方、ワックス処理は防護性能を高めることができますが、部品用途によっては適さない場合があります。 例えば、精密な圧入面や公差管理が必要な穴部品では、ワックス皮膜が問題となる可能性があります。
ブラックオキサイドおよび黒染め処理の種類
高温ブラックオキサイド処理
高温ブラックオキサイド処理は、最も一般的な黒染め処理方法であり、MIL-DTL-13924などの規格が対象としている標準的な方式です。
炭素鋼の場合、処理液温度は通常135〜150℃(275〜300°F)で管理されます。 この処理では、鋼材表面そのものを四酸化三鉄(Fe₃O₄)へ変化させることで、金属表面と一体化した化成皮膜を形成します。
高温ブラックオキサイドは、黒染め処理の中でも化学的な安定性が高く、工業用途や軍需用途で最も広く採用されている方式です。 長年にわたる使用実績があり、信頼性の高い表面処理として知られています。
一方で、高温処理では薬液管理が重要です。 処理槽の汚染、温度変動、部品配置のばらつきなどは、仕上がりの均一性に影響します。 そのため、専門業者では処理条件を厳密に管理しています。
適切に管理された高温ブラックオキサイドでは、均一で深みのある黒色仕上げが得られ、磁鉄鉱皮膜特有の潤滑性やオイル保持性も発揮されます。
中温ブラックオキサイド処理
中温ブラックオキサイド処理は、約90〜120℃の温度範囲で行われる処理方法です。 高温処理より低い温度条件で、類似した化学反応を利用します。
運用条件は比較的容易ですが、従来型の高温ブラックオキサイドと完全に同等として認められるわけではありません。 特定の規格で高温処理が指定されている場合、中温処理が適合するかどうかを事前に確認する必要があります。
常温黒染め(コールドブラックオキサイド)
常温で行う黒染め処理は一般的に「コールドブラックオキサイド」と呼ばれていますが、高温ブラックオキサイドとは化学反応の仕組みが大きく異なります。
多くの常温黒染め処理では、銅・セレン系化合物を利用し、鉄表面を四酸化三鉄へ変化させるのではなく、セレン化銅系の皮膜を形成します。
常温黒染めは設備が簡単で、現場施工にも対応しやすいというメリットがあります。 また、外観は高温ブラックオキサイドと似た黒色になります。
しかし、一般的に耐食性は高温処理より低く、従来型ブラックオキサイド規格に適合しない場合があります。
外観を重視し、特定規格が要求されない用途では常温黒染めが適している場合があります。 一方、規格適合性や性能が重要な用途では、使用する処理方式と化学仕様を事前に確認することが必要です。
黒染め処理を選定する際は、素材、表面状態、寸法要求、使用環境を考慮する必要があります。 CNC加工部品に特定の黒色仕上げが必要な場合は、CADデータとともに材質、図面、数量、表面処理仕様をご提供ください。
金属素材別の黒染め処理
鋼材の黒染め処理
炭素鋼および低合金鋼は、従来型高温ブラックオキサイド処理の主要対象素材です。 この処理方法はこれらの材料向けに開発されており、安定した仕上げが得られます。
高炭素工具鋼や一般的な構造用鋼、機械構造用鋼にも適用可能です。 鋳鉄にも黒染め処理を施すことができます。
ただし、鋼材の金属組織によって仕上がりの色調や表面特性は変化します。 同じ処理条件でも、素材によって黒色の濃さや外観が異なる場合があります。
焼入れ処理済み鋼材についても、適切な工程管理を行えば、硬度変化や脆化を防ぎながら黒染め処理が可能です。
ステンレス鋼の黒染め処理
ステンレス鋼の黒染め処理には、炭素鋼向けの一般的なブラックオキサイドとは異なる専用の化学処理が必要です。
ステンレス鋼に含まれるクロムは表面反応に大きな影響を与えるため、通常の鉄系ブラックオキサイド処理と同じ反応は起こりません。
ステンレス用黒染め処理では、高温酸化処理や専用の黒色化処理システムが使用されます。
得られる黒色外観は炭素鋼のブラックオキサイドに似ていますが、形成される皮膜構造、耐久性、耐食性能は異なります。
ステンレス部品で低反射の黒色仕上げが必要な場合は、使用するステンレス材種と処理方式が要求仕様を満たしているか、表面処理業者へ確認することが重要です。
銅および銅合金の黒染め処理
銅や真鍮などの銅合金は、専用の化学処理によって暗色化することができます。
硫化カリウムなどを含む硫化処理や、銅専用の黒化処理液によって、銅合金表面にダークブラウンからブラックの外観を形成します。
これらの処理は、アクセサリー、装飾金具、電気部品、光学用途などで利用されています。 ただし、鋼材のブラックオキサイドとは異なる処理であり、ブラックオキサイド規格には適合しません。
その他金属の黒染め処理
アルミニウムは、ブラックオキサイド処理によって黒化することはできません。 アルミニウム表面に自然形成される酸化皮膜は、鉄系ブラックオキサイドとは化学的性質が異なります。
アルミニウムの黒色仕上げには、一般的に黒色アルマイト処理(ブラックアルマイト)が使用されます。 これは陽極酸化によって酸化皮膜を厚く形成し、染料によって黒色化する電気化学的処理です。
アルミニウムの黒色アルマイト処理について詳しくは、 アルミニウム黒色アルマイト加工ガイド をご覧ください。
黒色アルマイトとブラックオキサイドは、どちらも黒色仕上げですが、処理方式、皮膜特性、適用素材が完全に異なります。 用語を混同すると、要求仕様と異なる仕上げになる可能性があります。
黒染め処理のメリットと制限事項
寸法安定性
ブラックオキサイドが精密部品向け表面処理として選ばれる最大の理由の一つは、寸法への影響が非常に小さいことです。 形成される皮膜厚さは通常1〜2μm程度であり、部品寸法を実質的に変化させません。
精密加工部品では、仕上げ処理後も厳しい公差を維持する必要があります。 そのため、粉体塗装や亜鉛めっきなど、比較的厚い皮膜を形成する処理よりもブラックオキサイドが適しています。
例えば、25mmの穴径にブラックオキサイド処理を施した場合、実質的には25mmの寸法を維持できます。 一方、粉体塗装では数十μm単位の皮膜厚みにより、精密穴や嵌合部の寸法に影響する可能性があります。
耐食性
ブラックオキサイドの耐食性については、過大評価しないことが重要です。
オイルまたはワックスによる封孔処理を行うことで、屋内環境や管理された条件下では一定の防錆効果を発揮します。 ただし、塩水噴霧試験などの耐食性能は、素材、処理条件、後処理によって大きく変化します。
過酷な屋外環境、高湿度環境、塩害環境で使用される部品では、ブラックオキサイドだけでは十分な防錆性能を確保できません。 その場合、亜鉛めっき、ニッケルめっき、その他の防食皮膜処理が適しています。
耐摩耗性と潤滑性
ブラックオキサイドは、表面硬度や耐摩耗性を大幅に向上させる処理ではありません。
主な効果は、表面潤滑性の向上です。 四酸化三鉄皮膜と吸収されたオイルによって、裸鋼材よりも摺動部で良好な特性を示します。
工具、機械部品、ねじ部品などでは、この潤滑性向上によるメリットが得られる場合があります。 ただし、その効果は限定的であり、耐摩耗コーティングの代替ではありません。
外観と光反射低減
低反射のマットブラック仕上げは、ブラックオキサイドが採用される大きな理由の一つです。
光学機器、測定機器、工作機械部品などでは、不要な光反射を抑制する目的でブラックオキサイド処理が使用されています。
塗装のような厚い皮膜を形成することなく、均一で落ち着いた黒色外観を得られる点が特徴です。
ブラックオキサイドの制限事項
ブラックオキサイド処理には、以下のような制限があります。
- 性能は封孔処理の種類に大きく依存する
- 素材表面の傷や加工痕は処理後も残る
- 素材と処理方式の適合性を確認する必要がある
黒染め処理の用途
CNC加工部品
ブラックオキサイドは、寸法変化を抑えながら外観性と適度な防錆性能が求められる精密加工部品に広く使用されています。
治具、固定具、精密工具部品、測定機器部品、光反射を抑えたい機械部品などが代表的な用途です。
ねじ・締結部品
ねじ、ボルト、ナット、小型金属部品などにもブラックオキサイド処理が多く利用されています。
特に外観統一が求められる工業製品や、黒色仕上げが指定される機械部品では、大量処理に適した表面処理方法です。
工具・機械部品
ドリル、エンドミル、タップ、ダイス、切削工具などにもブラックオキサイド処理が使用されています。
切削性能を直接向上させるものではありませんが、保管時の防錆性向上や表面潤滑性による補助的なメリットがあります。
自動車・航空宇宙部品
自動車分野では、外観性と軽度の防錆性能が求められるエンジン部品、ブラケット、締結部品などで使用されています。
航空宇宙分野では、MIL-DTL-13924などの規格に基づき、計測機器や構造部品など、低反射性能が重要な部品に採用されています。
ブラックオキサイドとその他の黒色金属仕上げの比較
加工部品における黒色表面処理の比較
ブラックオキサイドと黒色アルマイトの比較
黒色アルマイトは主にアルミニウム向け、ブラックオキサイドは主に鉄鋼材料向けの表面処理です。
両者は同じ黒色仕上げでも、対象素材、化学反応、皮膜構造が大きく異なります。
一般的な黒色アルマイト(Type II)の皮膜厚さは、仕様や処理条件によって約5〜25μm程度です。 ブラックオキサイドとは異なる処理方式であり、互換的に扱うことはできません。
ブラックオキサイドと粉体塗装の比較
粉体塗装は比較的厚い塗膜を形成します。 一般的に50〜150μm程度の皮膜厚になるため、精密穴や嵌合部では寸法変化が問題となる場合があります。
外観性や防錆性能を重視する一般部品では黒色粉体塗装は優れた選択肢です。 しかし、寸法精度が重要な精密部品ではブラックオキサイドの方が適しています。
ブラックオキサイドと黒色亜鉛めっきの比較
黒色クロメート処理を施した亜鉛めっきは、ブラックオキサイドより大幅に高い耐食性を提供できます。
亜鉛層による犠牲防食効果が得られる一方で、皮膜厚による寸法変化があります。
締結部品など、耐食性を優先し寸法精度の影響が少ない用途では、黒色亜鉛めっきがブラックオキサイドより適している場合があります。
黒染め処理における設計上の考慮事項
材料と表面状態
黒染め処理は、対象素材に適した方式を選択する必要があります。 炭素鋼・低合金鋼には一般的な高温ブラックオキサイド、ステンレス鋼には専用黒染め処理が使用されます。
鋳造面、切断面、腐食した表面では、十分な前処理が必要です。 加工状態の良い機械加工面ほど、均一な黒色仕上げが得られます。
寸法公差
ブラックオキサイドは、仕上げ後も重要寸法を維持したい部品に適しています。
精密穴、ねじ部、圧入面などでは、加工後寸法への影響をほぼ抑えながら黒色仕上げを実現できます。
耐食要求
使用環境に対してブラックオキサイドの防錆性能が十分かを事前に評価する必要があります。
屋内環境では十分な場合がありますが、屋外、塩害環境、高湿度環境では別の表面処理が必要です。
後処理・封孔処理
オイル封孔、ワックス封孔、封孔なしでは性能が大きく異なります。
要求される耐食性や使用条件に応じて、適切な封孔方法を指定することが重要です。
黒染め処理の規格と仕様
MIL-DTL-13924
MIL-DTL-13924は、鉄系金属向け無機黒色化成皮膜処理に関する米国軍用規格です。
最新版であるMIL-DTL-13924F(2023年5月10日改訂)では、素材や処理条件に応じてClass 1〜Class 5までの分類が定義されています。
MIL-DTL-13924Fで規定される5つのクラス:
- Class 1: 鍛鉄、鋳鉄、可鍛鋳鉄、普通炭素鋼、低合金鋼向けのアルカリ酸化処理。
- Class 2: 482℃(900°F)未満で焼戻し処理された一部の耐食鋼向けアルカリクロム酸酸化処理。
- Class 3: 482℃(900°F)以上で焼戻し処理された一部の耐食鋼向け溶融塩酸化処理。
- Class 4: その他の耐食鋼向けアルカリ酸化処理。
- Class 5: MIL-DTL-13924Fで追加された分類。 詳細な処理条件および品質要求については、最新版規格の確認が必要です。
この規格では、処理方法、皮膜特性、受入基準などが規定されています。 重要な点として、MIL-DTL-13924は従来型ブラックオキサイド処理を対象としており、銅・セレン系化学反応を利用する常温黒染め処理は規格適合対象外です。
AMS 2485
AMS 2485は、航空宇宙分野で使用されるブラックオキサイド処理に関するSAE(米国自動車技術者協会)材料規格です。
最新版はAMS2485M(2024年9月9日改訂)です。 図面上でAMS 2485が指定されている場合は、単に「ブラックオキサイド」と記載するだけではなく、適用される改訂版および要求条件を確認する必要があります。
仕上げ状態と受入基準
ブラックオキサイド処理品の受入確認では、一般的に以下の項目が評価されます。
- 色調の均一性
- 表面状態
- 重要寸法の確認
- 必要に応じた耐食性試験(塩水噴霧試験など)
具体的な受入基準は、適用する規格および部品用途によって異なります。
図面上で特定規格が指定されていない場合は、期待する黒色外観、封孔処理方法、検査条件などを事前に明確化することで、完成品に関する認識違いを防ぐことができます。
黒染め処理は、低反射の黒色仕上げと最小限の寸法変化が求められる用途に適した表面処理です。
ただし、すべての素材や腐食環境に適しているわけではありません。 量産前には、対象素材、要求性能、使用環境を明確にした上で、最適な表面処理方法を選定することが重要です。
JLCCNCでは、お客様の材質、公差、形状、使用条件に合わせて、CNC加工から表面処理まで対応しています。
黒染め処理に関するFAQ
Q:黒染め処理とブラックオキサイドは同じものですか?
ブラックオキサイドは黒染め処理の一種です。 具体的には、鉄系金属表面の鉄成分をアルカリ酸化反応によって四酸化三鉄(Fe₃O₄)へ変化させる化成処理を指します。
一方、「黒染め処理」はより広い意味を持つ総称であり、ブラックオキサイド、常温黒染め、ステンレス黒染め、銅の黒化処理など、さまざまな黒色表面処理を含みます。
Q:ブラックオキサイド処理には防錆効果がありますか?
オイルまたはワックスによる封孔処理を施したブラックオキサイドは、管理された屋内環境では一定の防錆性能を発揮します。
ただし、封孔処理なしでは防錆効果は非常に限定的です。 屋外環境、塩害環境、長期間の湿潤環境では、追加の防食処理が必要になります。
Q:ステンレス鋼にも黒染め処理できますか?
はい、可能です。 ただし、ステンレス鋼には炭素鋼向けの一般的な高温ブラックオキサイド処理ではなく、ステンレス専用の黒染め処理が必要です。
適切な処理方法は、ステンレス材種および要求される仕上げ仕様によって決まります。
Q:ブラックオキサイド処理によって部品寸法は変化しますか?
ブラックオキサイド処理による寸法変化は一般的に非常に小さいです。
正確な寸法影響は処理条件や規格によって異なりますが、厚膜コーティングと比較すると影響は大幅に少なく、精密部品にも適しています。
Q:どの金属にブラックオキサイド処理できますか?
従来型高温ブラックオキサイドは、主に炭素鋼および低合金鋼向けに設計されています。
ステンレス鋼には専用黒染め処理、銅や銅合金には別の黒化処理が使用されます。
アルミニウムにはブラックオキサイド処理は適用できません。 アルミニウムの黒色仕上げには、黒色アルマイト処理や専用黒色化処理が使用されます。
学び続ける
黒色化処理とは?仕組み・種類・用途を解説
ポイントまとめ 黒染め処理は金属表面を黒色化する表面処理の総称であり、ブラックオキサイド(黒色酸化処理)はその一種である。 一般的な鉄鋼向けの高温ブラックオキサイド処理では、アルカリ酸化反応によって表面に薄い四酸化三鉄(Fe₃O₄)皮膜を形成する。 常温黒染め(コールドブラックニング)は異なる化学反応を利用するため、高温ブラックオキサイドと同一の処理として扱うことはできない。 ブラックオキサイドは寸法変化が非常に小さく、表面反射率を低減できる点が大きな特徴である。 耐食性は、封孔処理(シール処理)の種類や使用環境に大きく左右される。 処理方法や仕様は、対象となる素材に適合させる必要がある。 深い黒色のブラックオキサイド仕上げを施したスチール製機械部品 黒染め処理とは? 黒染め処理(Blackening Coating)とは、金属表面に黒色または暗色の仕上げを形成する表面処理技術の総称です。 処理方法によって、化学反応による表面改質、化成処理、または皮膜形成など、さまざまな方式があります。 これらの処理は、塗装や粉体塗装とは本質的に異なります。 一般的な塗膜処理では金属表面に別の材料を被覆しますが、......
レーザーマーキングとUV印刷、どちらを選ぶべきか?
レーザーマーキングとUV印刷、どちらを選ぶべきか?のどちらを選択するかは、プロジェクトの具体的な要件を含む様々な要因によって決まります。 (左:レーザーマーキング/右:UV印刷)。 材料の互換性 レーザーマーキング: 金属、プラスチック、セラミックなど、幅広い素材に対応。精度が高く、細かいマーキングにも適している。 UV印刷: 平面またはわずかな曲面に適している。レーザー・マーキングに比べ、材質の適合性に制限がある場合がある。 耐久性と耐性: レーザーマーキング: 一般的に耐久性が高く、摩耗、化学物質、環境要因に強い。マーキングは永久的であることが多い。 UV印刷: 耐久性は使用するインクと基材による。特定の環境条件や化学物質への耐性は低い。 精度と細部: レーザーマーキング: 精度が高く、複雑なデザインや小さなマーキングが可能。詳細なシリアル番号、ロゴ、バーコードに最適。 UV印刷: 高解像度を実現できるが、複雑な細部、特に小さな部品には限界がある。 スピードと効率: レーザーマーキング: 一般的にスクリーン印刷より速く、特に小~中 規模の生産に適している。非接触プロセスであるため、効率化に貢献......
陽極酸化処理と硬質陽極酸化処理:表面処理技術の違い
現代のCNC加工において、金属部品の性能と寿命を向上させるためには表面処理技術が不可欠である。中でも陽極酸化処理と硬質陽極酸化処理は一般的な方法として際立っており、それぞれ独自の加工上の利点と明確な製品特性を提供する。 陽極酸化処理とは 陽極酸化処理は、金属表面に酸化皮膜を形成することで耐食性や耐摩耗性を高める電気化学的プロセスである。この処理はアルミニウムやマグネシウムなどの金属に広く適用される。陽極酸化処理では、金属部品を陽極として電解液中に浸漬し、電流を流すことで酸化反応を促進し、緻密な酸化皮膜を形成する。 陽極酸化で形成される酸化皮膜は通常薄く、密度は比較的低いです。皮膜硬度は一般的に150~300HVの範囲で、中程度の耐摩耗性を提供します。陽極酸化はある程度の保護効果と装飾効果をもたらしますが、金属表面特性に高い要求が課される用途では性能が不十分な場合があります。 硬質陽極酸化処理とは: 硬質アルマイト処理は、特殊な加工工程と添加剤を組み込むことで酸化皮膜の硬度、密度、耐摩耗性を強化したアルマイト処理の高度な形態です。これらの追加工程と添加剤により、より厚く、硬く、耐久性に優れた酸化皮膜......
製造効率の最適化: コンピュータ数値制御(CNC)加工表面仕上げガイド
CNC機械加工に表面仕上げが必要な理由 CNC機械加工において、表面仕上げは耐食性を高め、清潔さと衛生を促進し、生産性を高め、品質管理を維持し、外観を向上させる上で不可欠な役割を果たします。表面仕上げは、粗い機械加工部品を、要求される標準と顧客の期待を満たす、磨き上げられた有用で審美的に美しい部品に変える手助けをします。具体的には、表面仕上げは製品の美観に大きな影響を与えます。磨き上げられた滑らかな表面は、製品全体の外観を向上させ、消費者への視覚的なアピール力を高めます。それは、人々がその製品にどれだけの価値があり、高いと思うかに影響するかもしれません。 また、特に公差が厳しい用途では、部品の性能は表面仕上げによって影響を受けることがあります。ツールマークや粗さのような表面の不規則性は、嵌合部品のフィット、アライメント、動作に影響を与える可能性があります。より滑らかな表面は、最終製品の優れた性能、正確な組み立て、正しい操作に貢献します。 CNCマシニングの表面仕上げ技術: 機械加工通り AS加工とは、CNC工程で加工された直後の部品やコンポーネントの表面状態を指します。部品が「AS機械加工済み」と......
表面粗さとは
表面粗さ値とは、機械加工された部品の表面に存在する凹凸や偏差の尺度である。平均線からの粗さプロファイルの偏差の算術平均として定義されます。表面粗さの値は通常、マイクロメートル(μm)またはマイクロインチ(μin)で表されます。 表面粗さがワークに与える影響とは? ワークピースの表面粗さは、その性能、機能性、耐久性に大きな影響を与えます。ここでは、表面粗さがワークピースに与える影響をいくつか紹介する。 1.摩擦と摩耗: 粗い表面は、2つの合わせ面間の摩擦と摩耗を増大させ、ワークピースの早期破損につながる可能性がある。対照的に、滑らかな表面は摩擦と摩耗を減らし、性能の向上と寿命の延長をもたらす。 2.腐食: 粗い表面は、水分やその他の腐食性物質を閉じ込めるポケットを作り、ワークピースの腐食を加速させる可能性がある。滑らかな表面は、このようなポケットの形成を最小限に抑え、腐食のリスクを低減するのに役立つ。 3.潤滑: 粗い表面は潤滑の適切な分配を妨げ、摩擦、熱、摩耗の増加につながる。滑らかな表面は潤滑の分配を容易にし、性能を向上させ、摩耗を減らす。 4.表面結合: 粗い表面は、接着剤、コーティング剤、塗......