機械工学における穴の種類:設計・記号・加工方法ガイド
1 min
- 機械工学における穴とは
- 機械工学で使用される主な穴の種類
- 機械図面における穴記号と指示
- 適切な穴種類の選び方
- CNC加工穴の設計上の留意点
- 各種の穴を加工する方法
- 各種の穴が持つ代表的な機械的機能
- 機械工学における穴の種類に関するFAQ
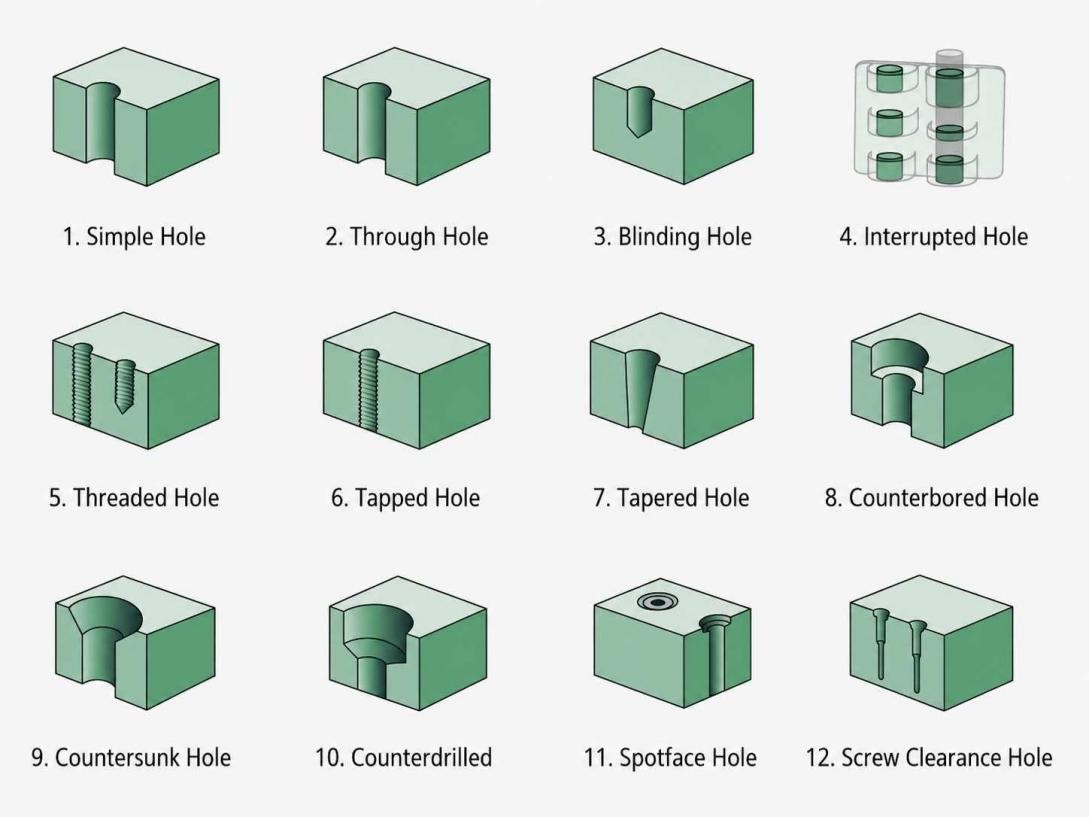
機械工学における穴の種類(Erye Rubber & Plastic Parts)
要点
- 機械部品の穴は、締結、位置合わせ、軸受の取付け、流体の通過など、さまざまな機能要件を満たすために使用されます。
- 主な穴の種類には、貫通穴、止まり穴、めねじ穴、座ぐり穴、皿穴 、スポットフェイス、ねじ用クリアランス穴、リーマ穴、ダウエルピン穴などがあります。
- 必要な加工方法は穴形状によって決まります。CNC穴あけ加工 だけで完成する穴もあれば、リーマ加工、中ぐり加工、タップ加工、スレッドミーリングなどの追加工程が必要な穴もあります。
- 機械図面では、寸法、深さ、ねじ、公差、表面粗さ、GD&T要件など、穴の完全な仕様を定義します。
- 工程設計時に穴の要件を確認することで、適切な工具を選定し、不要な加工工程を回避できます。
穴は、ほぼすべての機械加工部品に存在します。しかし、組立後の部品機能を左右する重要な形体でもあります。締結部品、軸受、ダウエルピン、軸、シール部品が正しく機能するには、図面に示された寸法どおりに穴が加工されていなければなりません。
機械部品の穴は、すべて同じ方法で加工するわけではありません。単純なクリアランス穴ならドリル加工だけで済む場合がありますが、軸受の取付け穴や位置決め穴では、指定された寸法と表面性状を得るために追加の仕上げ加工が必要になることがあります。加工方法は、以下の条件に応じて選定します。
- 形体の幾何形状
- 公差
- 用途
機械図面には、これらの形体を正しく加工するために必要な情報が記載されています。穴径以外にも、以下を定義します。
- ねじ仕様
- 深さ
- 座ぐり
- 皿穴
- 公差
さらに、加工と検査に影響する幾何公差も指定します。
本記事では、以下の内容を解説します。
- 機械加工部品における穴の用途
- 技術図面で一般的に使用される穴形状、その指示方法と幾何形状
- 各種の穴を加工する方法
機械工学における穴とは
穴形状のイラスト
機械工学における穴とは、部品内で特定の機能を果たすために加工される形体です。単にワークから材料を除去するのではなく、組立要件、可動部品、締結方法、流体の流れなどを考慮して設計されます。
1つの部品に複数種類の穴が設けられることもあります。締結部品を通す穴、相手部品を位置決めする穴、軸受を支持する穴、めねじを形成する穴など、それぞれ異なる役割を持つためです。
いずれも円形という共通点がありますが、寸法、公差、加工方法は大きく異なる場合があります。
機械部品の穴の代表的な用途は以下のとおりです。
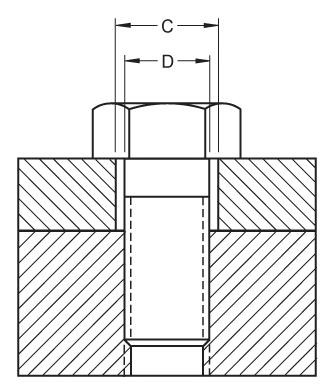
ボルトおよびねじ用クリアランス穴(Engineering Essentials)
- ボルトやねじを通すクリアランス穴
- 部品へ直接締結するためのめねじ穴
- 軸受およびブッシュの取付け穴
- 部品を位置合わせするダウエルピン穴
- 切削液、潤滑油、圧縮空気、作動油の流路
多くの穴は標準的なドリル加工で形成できますが、厳しい公差や機能面が要求される場合は、検査前に追加加工が必要になります。
穴に追加される代表的な形状
機械部品の穴には、組立、締結、寸法管理を目的とする二次形状が追加されることがあります。これらは図面で指定され、通常は最初の穴あけ加工後に加工します。
めねじ: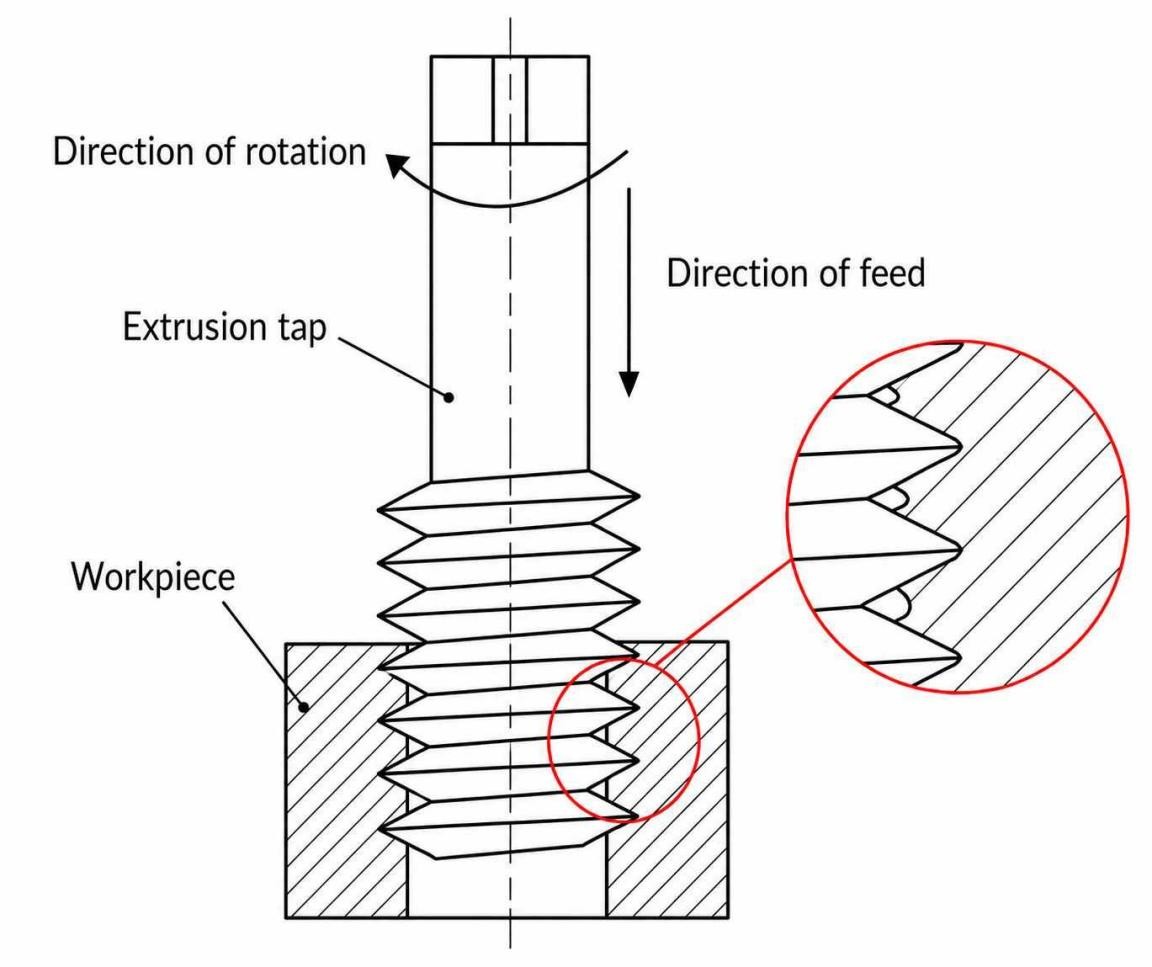
めねじ(ResearchGate)
めねじを設けると、ボルトやねじをワークへ直接締結できます。適切な下穴径でドリル加工した後、図面仕様に従ってタップ加工またはスレッドミーリングを行います。座ぐり: 主穴の上部に、より大きな円筒状のくぼみを形成します。周囲の表面より下に収める必要があるボルト頭部や六角穴付きボルトのための空間を確保します。
皿穴: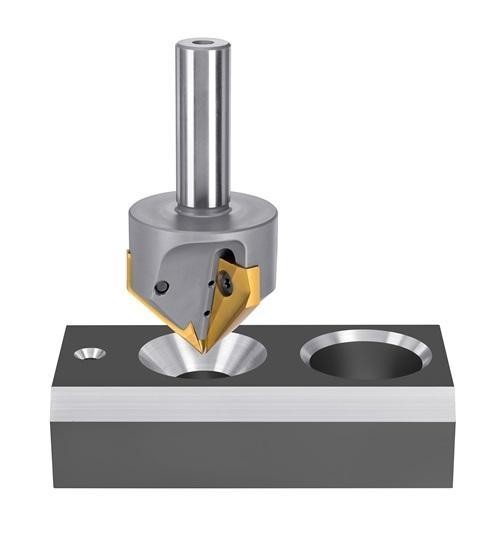
皿穴(Canadian Metalworking)
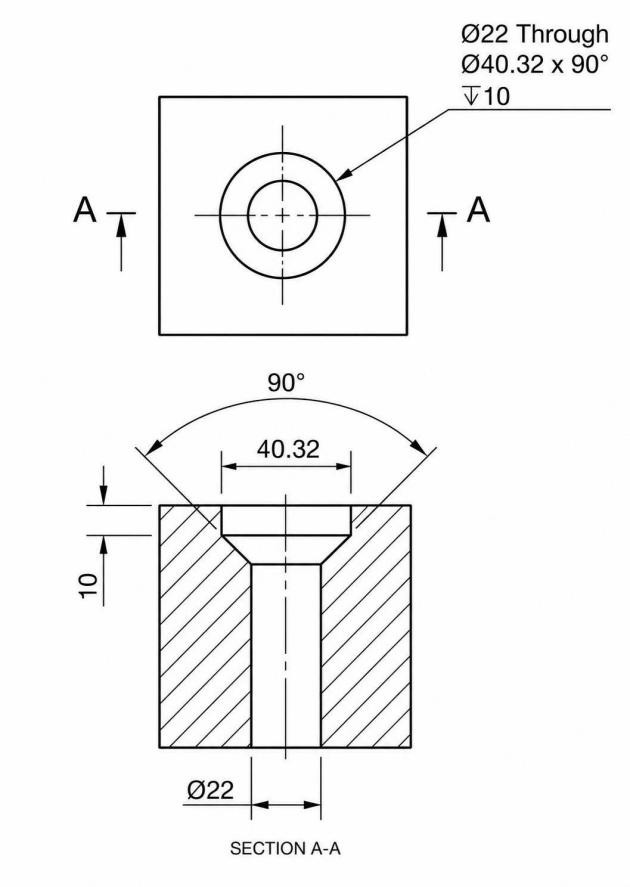
皿穴は、皿ねじの頭部角度に適合する円すい状の開口部です。組立時に締結部品の頭部がこの面へ着座し、部品表面と面一になります。スポットフェイス: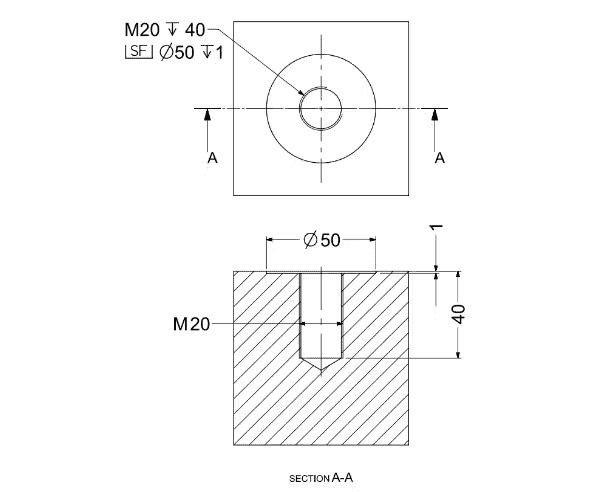
スポットフェイス(CNC Cookbook)
スポットフェイス加工では、穴の周囲から少量の材料を除去し、平坦な座面を形成します。元の表面が直接締結するのに適さない鋳造品や鍛造品に多く使用されます。リーマ穴: ドリル加工だけでは指定された穴径を得られない場合、穴あけ後にリーマ加工を行います。既存の穴からわずかな材料だけを除去し、要求される直径と表面性状に仕上げます。
止まり穴の深さ: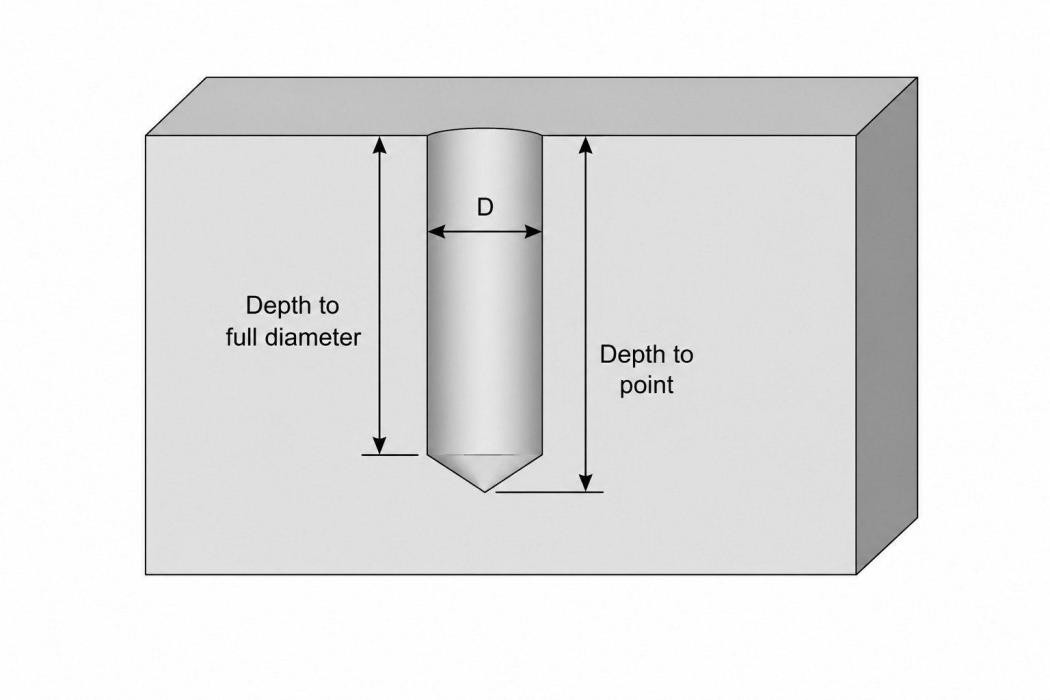
止まり穴の深さ(DEK)
止まり穴は部品を完全に貫通せず、材料内部の指定位置で終端します。設計で指定された残存肉厚を維持しながら、相手部品を収める十分な深さを確保する必要があります。面取り: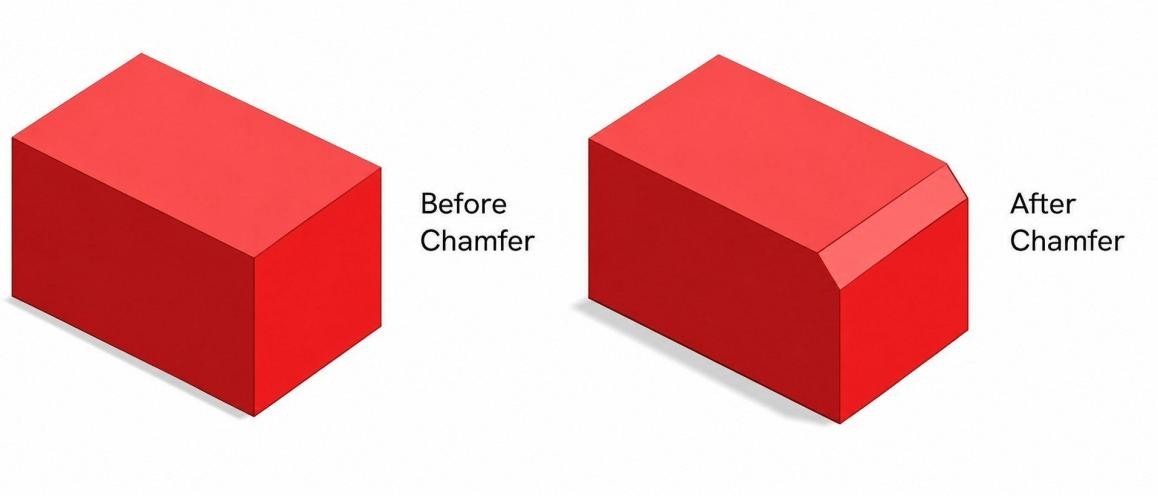
穴入口の面取り(Colstan Profiles)
穴入口の鋭利なエッジを除去し、組立しやすくするために面取りを行います。取付け時に締結部品を穴へ案内する役割もあります。寸法公差と位置公差: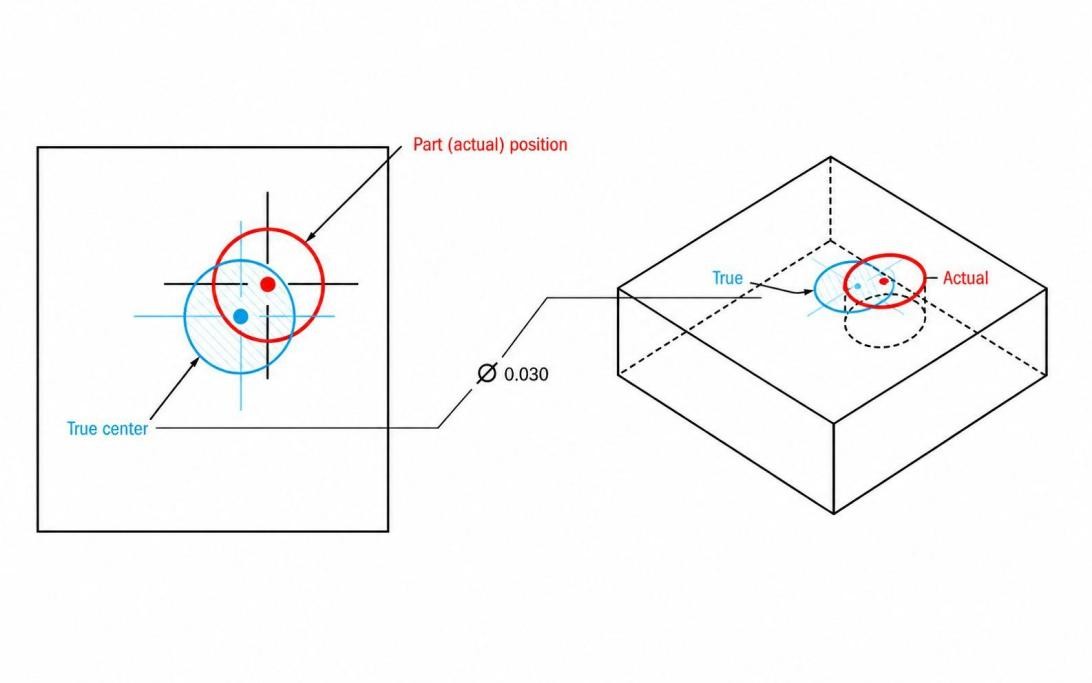
GD&Tにおける位置度公差(ECOREPRAP)
完成した穴形状は、穴径だけでは定義できません。機械図面では、寸法公差とGD&T要件により、位置、姿勢、同心度、直角度、位置度なども規制する場合があります。機械工学で使用される主な穴の種類
機械図面には、それぞれ異なる機械的機能を持つ複数種類の穴が記載されます。
以下の表は、機械設計とCNC加工 で最も頻繁に指定される穴の種類をまとめたものです。
| 穴の種類 | 図面記号/指示例 | 主な目的 | 代表的な加工方法 | 代表的な用途 |
|---|---|---|---|---|
| 貫通穴 | ⌀10 THRU | ワークを完全に貫通する | ドリル加工 | クリアランス穴、流体通路 |
| 止まり穴 | ⌀10 × 15 DEEP | 指定深さで終端する | ドリル加工、中ぐり加工 | めねじ下穴、軸受用ポケット |
| めねじ穴(タップ穴) | M8 × 1.25-6H | めねじを形成する | ドリル加工、タップ加工、スレッドミーリング | 機械組立 |
| 座ぐり穴 | ⌴ ⌀18 × 8 | 円筒形の締結部品頭部を収める | ドリル加工、座ぐり加工 | 六角穴付きボルト |
| 皿穴 | ⌵ ⌀20 × 90° | 皿ねじを着座させる | ドリル加工、皿もみ加工 | 締結部品を面一に取り付ける |
| スポットフェイス | ⌴ SF ⌀20 | 平坦な座面を形成する | スポットフェイス加工 | ボルト頭部、座金 |
| ねじ用クリアランス穴 | ⌀8.5 CLR | 締結部品を無理なく通す | ドリル加工 | ボルト締結部 |
| リーマ穴 | ⌀10 H7 | 高精度な穴径を得る | ドリル加工、リーマ加工 | ブッシュ、精密はめあい |
| ダウエルピン穴 | ⌀8 H7 | 相手部品を位置決めする | ドリル加工、リーマ加工 | 精密組立 |
1. 貫通穴
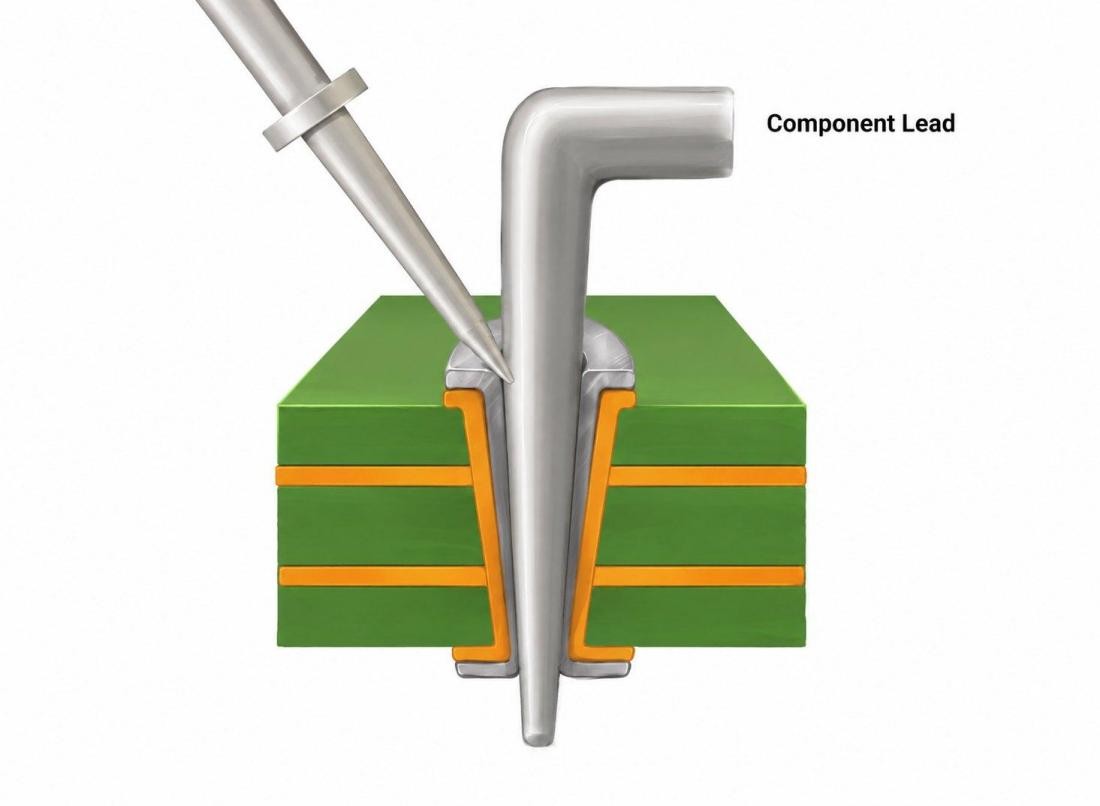
貫通穴は、部品の厚さ全体を貫く開口部を形成します。ボルト締結部、位置決めピン、ケーブル配線、内部流路などに多く使用されます。
ドリルが反対側の面まで抜けるため、切りくずは止まり穴 よりも切削領域から排出されやすくなります。多くの貫通穴はドリル加工で形成しますが、精密形体には検査前にリーマ加工や中ぐり加工が必要になる場合があります。
2. 止まり穴
止まり穴は材料内部で終端し、反対側の面まで開口しません。外面を連続した状態に保つ必要がある場合や、部品の取付け深さを規制する場合に多く指定されます。加工時にはドリル先端によって円すい状の底面が残るため、穴内部の有効深さが短くなります。平底が必要な場合は、通常、図面で追加加工を指示します。
3. めねじ穴
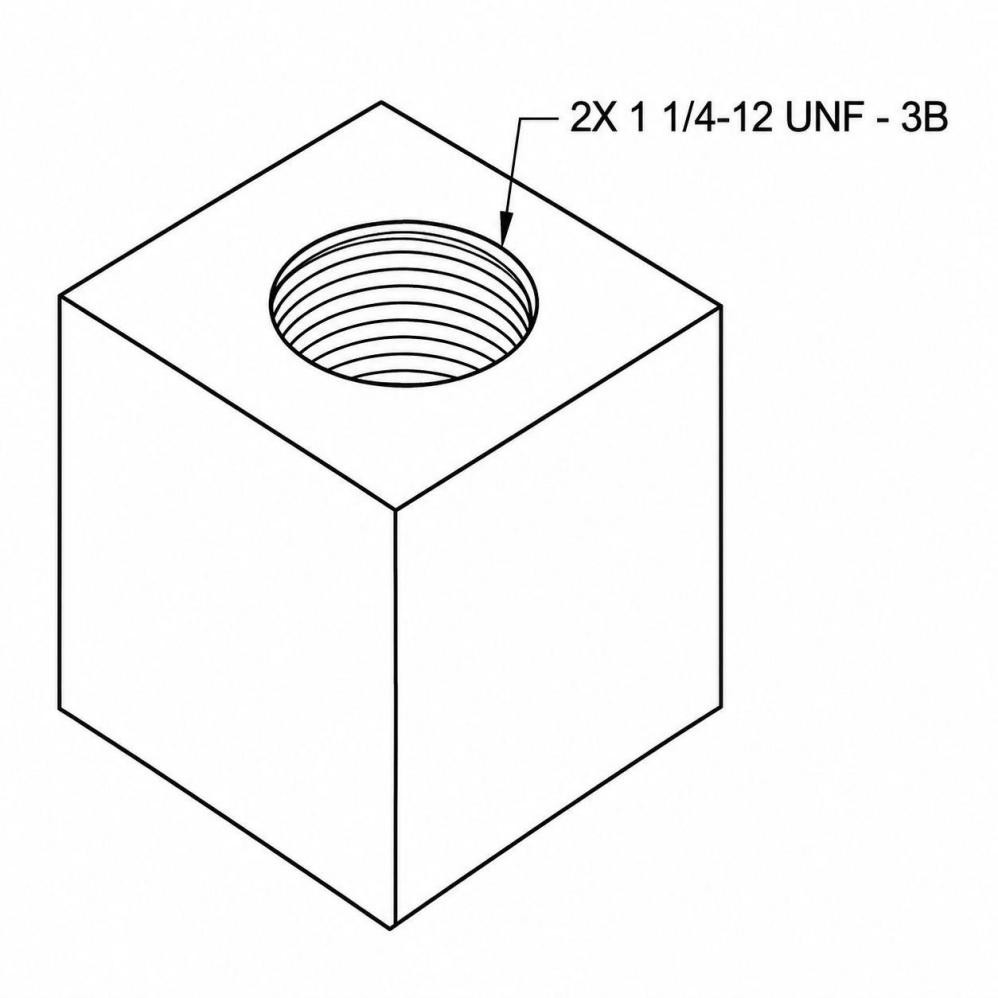
めねじ穴(Accurate Machine Products)
めねじ穴を使用すると、別体のナットを使わずに、ねじやボルトを部品へ締結できます。まず適切なタップ下穴径でドリル加工し、指定規格に従ってねじ山を形成します。
標準的なねじ寸法には主にタップ加工を使用します。大径ねじ、難削材、高精度用途では、より制御しやすいスレッドミーリングが適しています。
4. 座ぐり穴
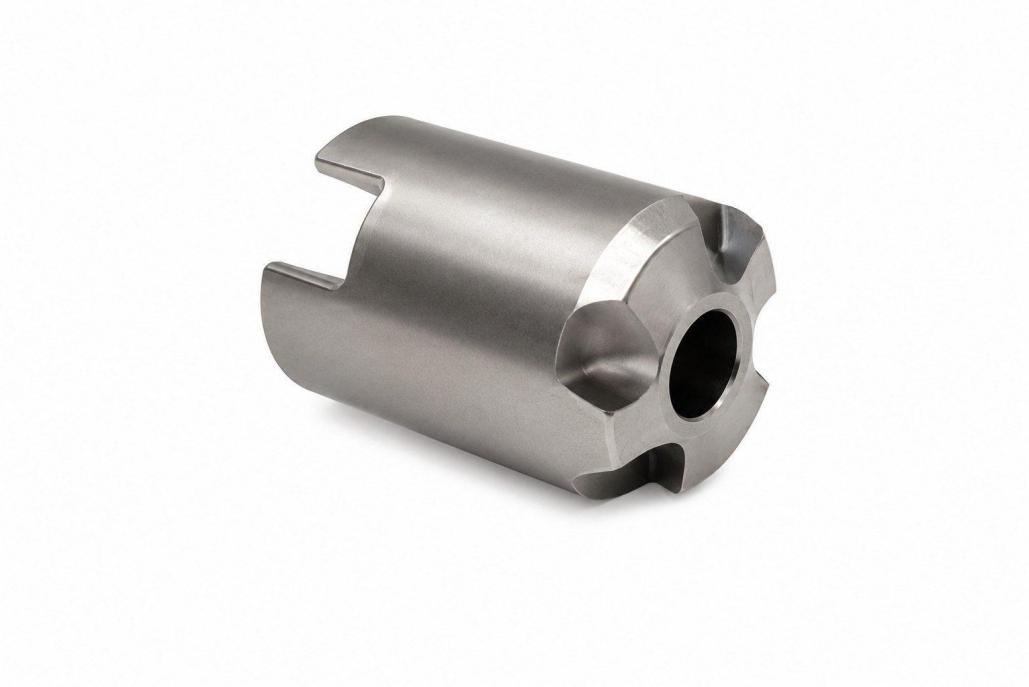
座ぐり(MSC Direct)
座ぐり穴は、六角穴付きボルトなどの締結部品に、くぼんだ座面を設けます。主穴の上部に大径部を加工し、組立後の締結部品頭部を部品表面より下に収めます。取付け時の適切な位置合わせを確保するため、両方の直径部は同一中心軸上に配置します。
5. 皿穴
皿穴は、頭部を周囲の表面と面一にする必要がある皿ねじ用に加工します。円すい状の座面は、選定した締結部品の頭部角度に合わせて形成します。皿穴形状が不適切だと、ねじ頭部と部品の接触面積が減少します。
6. スポットフェイス
スポットフェイスは、ワーク表面全体を加工せず、穴の周囲だけに平坦な座面を形成します。元の表面に凹凸がある鋳造品、鍛造品、溶接構造物に多く追加されます。加工した部分が、ボルト頭部、座金、ナットの安定した接触面になります。
7. ねじ用クリアランス穴
クリアランス穴は、締結部品が材料とかみ合わず、一方の部品を通過できるようにします。締付け力は、別の部品に設けためねじ、または組立時に取り付けるナットによって発生します。穴径は、指定されたクリアランス区分と組立要件に応じて選定します。
8. リーマ穴
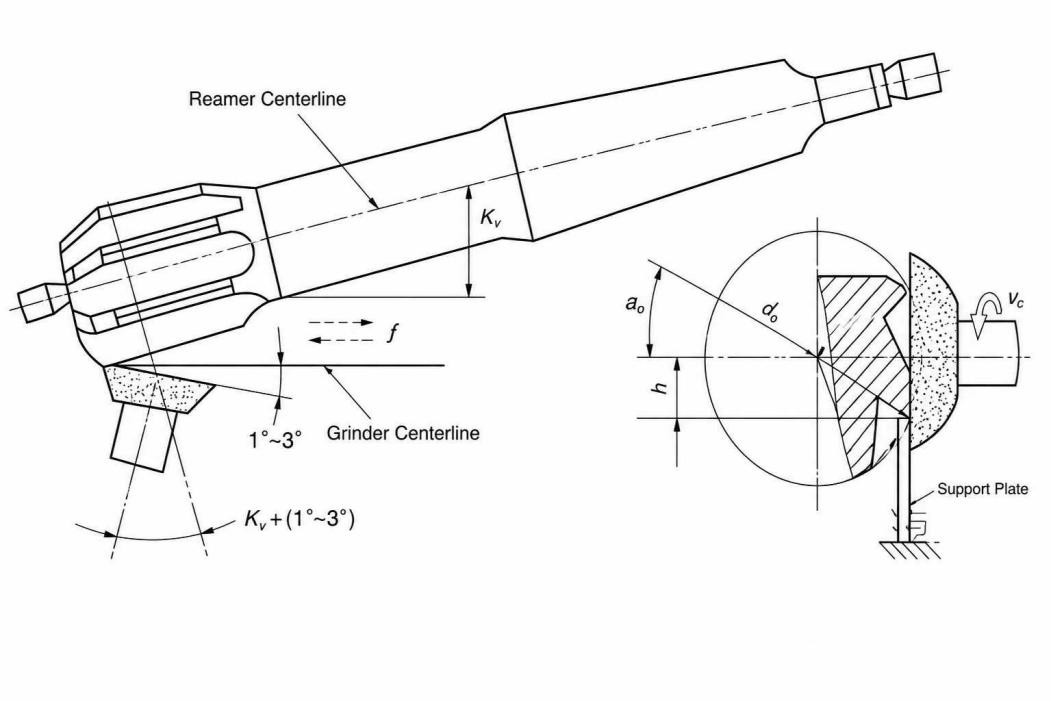
リーマ穴(Ultirapid Manufacturing)
ドリル加工だけでは必要な寸法精度を得られない場合、リーマ穴を指定します。あらかじめ加工した下穴からリーマで少量の材料を除去し、機械図面に定義された最終寸法へ仕上げます。ドリル加工だけの場合より、真円度と表面粗さも改善できます。
9. ダウエルピン穴
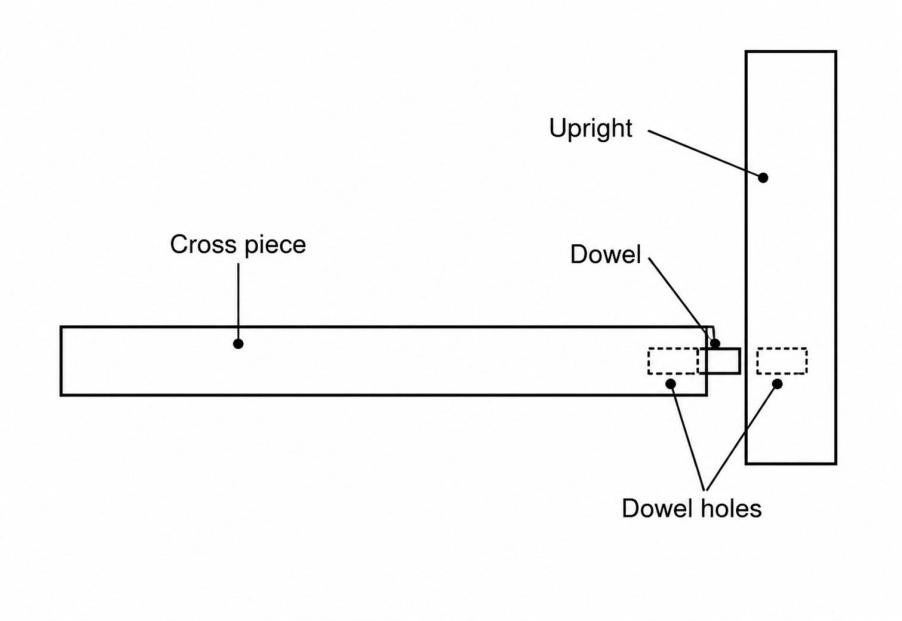
ダウエルピン穴(Home Improvement Stack Exchange)
ダウエルピン穴は、組立時に相手部品の位置を決めます。通常は最初にドリル加工し、その後、必要なはめあいを得るために最終径までリーマ加工します。位置誤差は組立時の位置合わせに直接影響するため、図面では穴径だけでなく穴位置も規制します。
機械図面における穴記号と指示
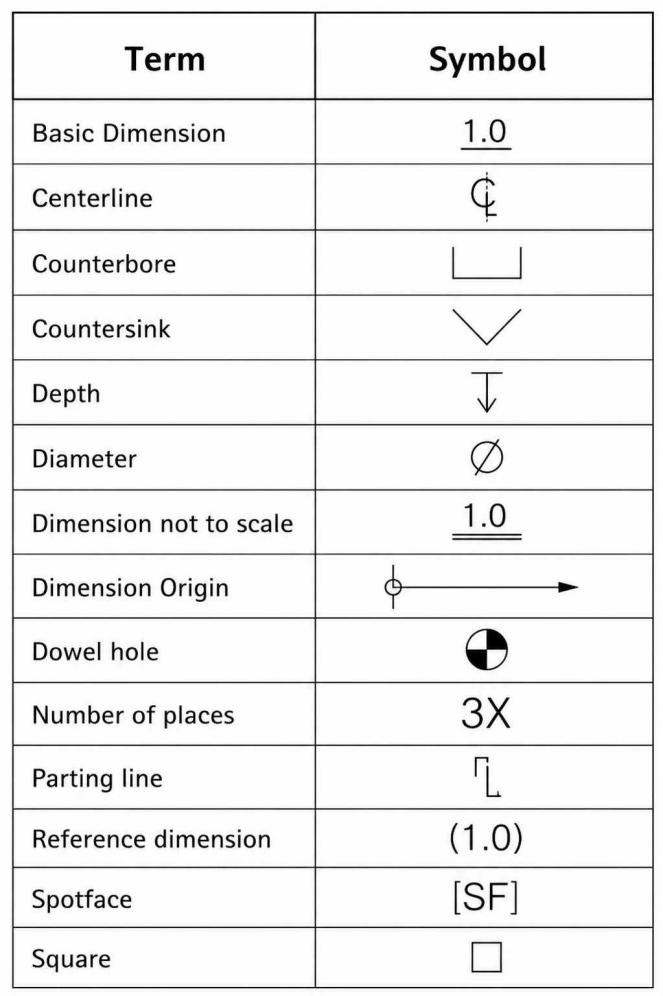
穴記号と図面指示
機械図面 は、穴径以外にも多くの情報を伝えます。完全な穴指示では、形体寸法、深さ、ねじ仕様、公差、検査前に必要な二次加工を定義します。標準記号を使用することで、加工担当者、プログラマー、検査担当者が、異なる製造環境でも一貫して図面を解釈できます。
一般的な穴記号
以下の記号は、機械図面やCADモデルで頻繁に使用されます。
| 記号 | 意味 | 指示例 |
|---|---|---|
| ⌀ | 穴径 | ⌀12 |
| THRU | 部品全体を貫通する穴 | ⌀10 THRU |
| DEEP | 止まり穴の深さ | ⌀12 × 20 DEEP |
| ⌴ | 座ぐり | ⌴ ⌀18 × 8 |
| ⌵ | 皿穴 | ⌵ ⌀20 × 90° |
| M | メートルねじ | M10 × 1.5 |
| UNC / UNF | ユニファイねじの記号 | 1/4-20 UNC |
| H7 | 穴の公差域クラス | ⌀10 H7 |
ISO、ASME、企業独自の文書規定によって図面規格が異なる場合はありますが、各記号が示す機能は共通しています。標準的な指示を使用することで、プログラミング、加工、検査における解釈の誤りを低減できます。
穴指示の読み方
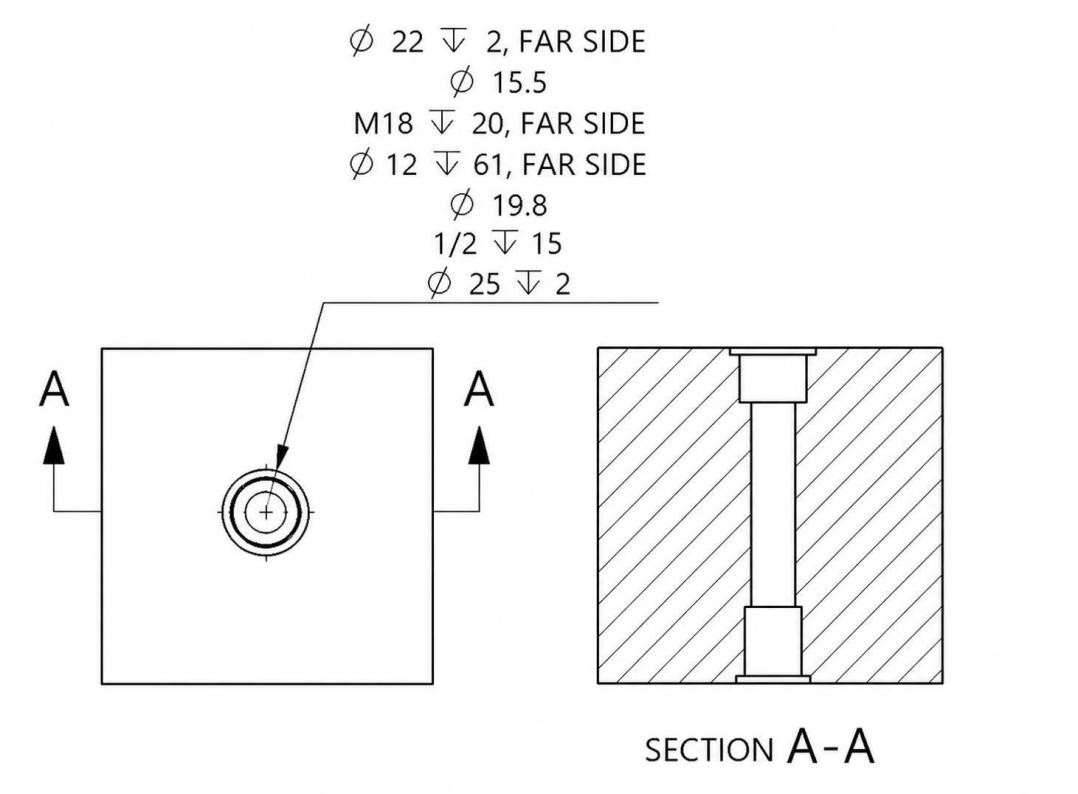
高度な穴指示(Innova Systems)
穴指示では、複数の仕様を1つの注記にまとめます。通常は最初に直径を示し、続いて深さ、ねじ記号、公差域クラス、座ぐりや皿穴などの二次形状を記載します。
例えば「⌀10 THRU」は、仕上がり径10 mmの貫通穴を示します。「M8 × 1.25-6H」は、メートルめねじの呼び、ピッチ、公差域クラスを指定します。座ぐりと皿穴の寸法も通常は同じ指示内に追加し、すべての加工工程を1つの形体に関連付けます。
検査担当者も、完成部品を確認する際にこれらの指示を参照します。穴径、ねじ品質、形体の深さ、幾何公差は、CADモデルだけでなく、図面に記載された情報に基づいて検査します。
CADにおける穴表記
最新のCADシステムでは、モデルに保存された形体定義から穴指示を自動生成できます。穴ウィザード、ねじ穴ライブラリ、標準締結部品データベースを使用することで、機械図面全体の整合性を維持しながら、適切な記号と寸法を適用できます。
モデルがCAMプログラミング工程へ進むと、同じ形体データを利用して、ドリル加工、タップ加工、リーマ加工、座ぐり加工、皿もみ加工を識別できます。設計から製造まで標準的な穴定義を維持することで、量産時の図面改訂、プログラム変更、検査結果の不一致を低減できます。
適切な穴種類の選び方
穴の選定には、部品の機能、組立方法、製造工程が反映されます。組立時に適切に機能する形体は、実用的に加工でき、容易に検査できる必要もあります。そのため、穴を単独の形体として扱うのではなく、公差、締結部品仕様、生産要件と併せて穴形状を定義します。
機能要件
ダウエルピンを用いる位置決め形体では、組立位置を維持するために管理された直径と高い位置精度が必要となるため、一般にリーマ穴を使用します。
軸受ハウジングでは、軸受を正しく取り付けるために必要な直径、真円度、表面粗さを得る目的で、中ぐり穴が必要になることがよくあります。
クリアランス穴、めねじ穴、油圧ポート、潤滑流路は、それぞれ異なる機能要件を満たすため、必要な加工方法と寸法管理も異なります。
組立と締結部品の要件
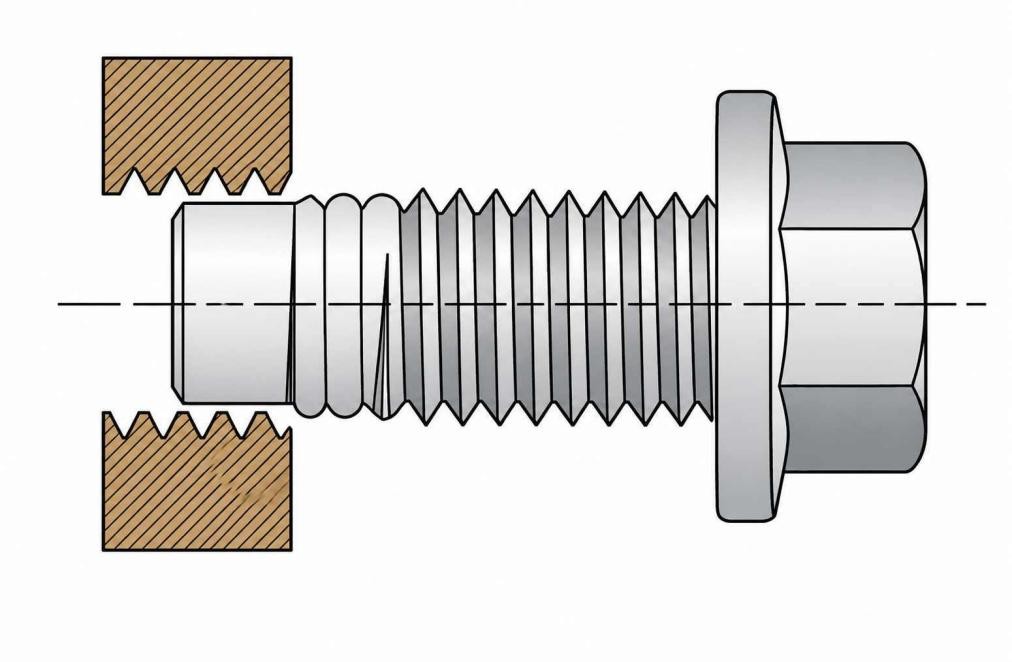
組立上の問題を解決し継続的なコスト削減を実現する締結部品(PressBox)
必要な穴形状は締結部品の種類によって決まります。六角穴付きボルトには一般に座ぐり穴を組み合わせ、皿ねじには指定角度で加工した皿穴を使用します。
複数部品の組立では、通常、クリアランス穴とめねじ穴を組み合わせます。これにより、取付け時に締結部品が引っ掛かることなく、各部品を締め付けられます。
穴位置は、穴径と同じ程度に組立品質へ影響します。正しい穴径に加工されていても、位置決め形体の位置精度が低ければ補うことはできません。
製造コストと被削性
標準的なドリル穴は、めねじ穴、リーマ穴、座ぐり穴、中ぐり穴より加工工程が少ないため、加工時間と工具コストを削減できます。
深い止まり穴では、特に硬い工業材料の場合、切りくず排出、切削液の供給、工具の安定性に対する要求が高くなります。
標準ドリル径、標準ねじ寸法、標準座ぐり寸法を採用すると、プログラミング、工具選定、検査、繰返し生産を簡素化できます。
検査と保守に関する留意点
穴の検査では、各特性が組立性能に影響するため、一般に直径、位置、深さ、直角度、ねじ品質を重点的に確認します。
位置決め穴や軸受取付け穴は部品の位置合わせに影響するため、重要度の低いクリアランス穴より厳しい寸法検査を行うのが一般的です。
穴寸法を標準化すると、特殊工具を用意することなく、交換用締結部品、ゲージ、検査装置を使用できるため、保守が容易になります。
適切な穴種類の選定は、製造しやすい設計を実現する一要素にすぎません。穴深さ、公差、ねじ仕様、周辺形状も、穴の加工方法に影響します。JLCCNCでは、生産前に機械図面を確認し、潜在的な製造上の問題を特定して、実用的な加工方法をご提案します。
CADファイルをアップロードすると、加工開始前にお見積もりと技術レビューをご依頼いただけます。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
CNC加工穴の設計上の留意点
穴寸法が影響するのは完成図面だけではありません。設計段階での穴の指定方法は、工具選定、加工順序、検査、組立のすべてに影響します。
穴の深さと直径の比
穴深さによってドリル加工方法が決まります。浅い穴は一般に1サイクルで加工できますが、深い穴では、切りくずがフルート内に詰まる前に排出するため、ステップ送りによるペックドリリングが必要になることがあります。
止まり穴のめねじでは、ドリル先端とタップの食付き部によって穴底まで完全ねじ部を形成できないため、指定ねじ深さよりも深い下穴が必要です。
深穴では工具のたわみも大きくなるため、短い穴のドリル加工より穴径のばらつきが顕著になります。
穴間隔と端面までの距離
穴を近接して配置すると、各形体を支持する材料が減少します。アルミニウム、プラスチック、薄肉部品では、その影響が特に大きくなります。
座ぐりと皿穴は穴入口周辺の材料を追加で除去するため、単純なドリル穴より広い周辺材料が必要です。
近接した穴群の周囲には、測定プローブ、ドリル本体、タッピングヘッドが作業できる空間も必要です。
標準寸法と工具の入手性
標準ドリル径に一致する穴は、通常、追加加工を行わずにプログラミングから生産へ移行できます。
分数インチ、メートル系列、文字番号系列のドリルは一般に在庫されていますが、中間寸法には中ぐり工具、エンドミルによる円弧補間、または専用工具が必要になることがあります。
M6 × 1、M8 × 1.25、1/4-20 UNCなどの標準ねじ系列を使用すると、生産時の工具交換も削減できます。
公差と検査計画
クリアランス穴とダウエルピン穴は組立後の機能が異なるため、通常、同じ検査方法は適用しません。
特にダウエルピン穴、軸受取付け穴、多数のボルト穴で構成される穴パターンでは、穴径と併せて穴位置を確認することがよくあります。
厳しい位置精度が要求される複雑な部品では、手動測定より三次元測定機(CMM)による検証が実用的であり、検査時間が増加する場合があります。
各種の穴を加工する方法
ドリル加工とリーマ加工
多くの機械加工穴では、最初の直径と穴位置を形成するため、ドリル加工を最初の工程として行います。
追加精度が不要な標準クリアランス穴は、ドリル加工だけで完成することがあります。
図面で厳しい穴公差や良好な表面粗さが指定されている場合は、リーマ加工を使用します。
リーマで少量の材料を除去して最終径へ仕上げられるよう、ドリル穴はわずかに小さい径で加工します。
座ぐり加工、皿もみ加工、スポットフェイス加工
座ぐり加工では、六角穴付きボルトなどの締結部品用に、平底のくぼみを形成します。
皿もみ加工では、皿ねじの頭部角度に適合する円すい状の座面を加工します。
スポットフェイス加工では、鋳造品、鍛造品、溶接構造物の穴周囲に平坦な座面を形成します。
これらの工程は、穴の基本機能を変えることなく、組立要件に合わせて既存の穴へ二次形状を追加します。
めねじの加工方法
めねじ穴は、最初に適切なタップ下穴径で穴あけします。
一般的な量産では、標準的なメートルねじやユニファイねじにタップ加工を使用します。
大径ねじ、難削材、深穴、高いねじ精度が必要な部品には、スレッドミーリングを選択します。
加工方法は、ねじ仕様、ワーク材料、生産要件に応じて決定します。
二次仕上げ工程
面取りは、穴入口の鋭利なエッジを除去し、組立性を向上させます。
バリ取りは、穴あけ後に残った材料を除去し、取付け時の干渉を防ぎます。
中ぐり加工は、最終仕上げ前に穴径、真直度、同心度を修正します。
軸受穴や油圧部品など、精細な表面仕上げと高精度な形状が必要な穴には、ホーニング加工を使用します。
各種の穴が持つ代表的な機械的機能
穴形状は、加工完了後に特定の役割を果たします。その目的は単なる材料除去にとどまらず、製品の使用期間全体を通して、組立、部品位置、流体分配、構造設計に影響します。
締結と組立
機械ベース、カバー、ブラケット、ギヤボックスハウジングでは、標準締結部品で隣接部品を締め付けられるよう、めねじ穴とクリアランス穴を組み合わせるのが一般的です。
組立後に締結部品の頭部を周囲表面より下に収める必要があるため、六角穴付きボルトの周囲には座ぐり穴が多く使用されます。
カバー、パネル、板金部品など、締結部品の頭部を面一にする必要がある部品には、皿穴が広く指定されます。
高精度な位置決めと位置合わせ
ダウエルピン穴は、ボルトで締付け力を加える前に、互いにはまり合う2部品間の基準位置を決めます。
軸受ハウジング、治具プレート、金型ベース、割出し治具では、位置精度が組立品全体に影響するため、リーマ穴が多く使用されます。
多くの精密組立では、取付け時に各形体が1つの機能だけを担うよう、位置決め穴と締結穴を分けて設計します。
流体・プロセス用通路
油圧マニホールドでは、互いに交差するドリル穴によって内部の油路を形成し、製造部品数を増やさずに流体を分配します。
金型内部の冷却回路では、工具の発熱部付近へ冷却液を循環させるためにドリル加工した流路を使用します。
空気圧バルブ、ポンプボディ、計装ブロックにも、継手、プラグ、圧力センサー、圧力計を取り付けるためのねじ付きポートを設けます。
機能穴と軽量化穴
構造ブラケットや航空宇宙部品では、周囲の荷重伝達経路を維持しながら部品重量を減らすため、円形の肉抜き穴を設けることがあります。
アクセス穴は、取付け後にソケット、六角棒レンチ、調整工具、検査プローブ、保守機器を挿入するための空間を確保します。
ドレン穴やベント穴は、使用中に冷却液、油、洗浄液、閉鎖空間内の空気が残留するのを防ぎます。
機械工学における穴の種類に関するFAQ
Q:機械工学で使用される主な穴の種類は何ですか?
機械工学で一般的な穴には、貫通穴、止まり穴、めねじ穴(タップ穴)、クリアランス穴、座ぐり穴、皿穴、スポットフェイス、リーマ穴、ダウエルピン穴などがあります。
Q:貫通穴と止まり穴の違いは何ですか?
貫通穴はワークを完全に貫通し、両側からアクセスできます。止まり穴は指定深さで終端し、反対側の面まで貫通しません。止まり穴はめねじ形体に多く使用され、貫通穴はクリアランス穴や流体通路に多く使用されます。
Q:座ぐり穴と皿穴の違いは何ですか?
座ぐり穴は、六角穴付きボルトなどの締結部品を収める平底の円筒状くぼみです。皿穴は、皿ねじの頭部を部品表面と面一にする円すい状のくぼみです。
Q:穴指示とは何ですか?
穴指示とは、穴の加工要件を定義する図面上の注記です。穴径、深さ、ねじ仕様、公差域クラス、座ぐり、皿穴、その形体を正しく加工するために必要な追加情報などを含みます。
Q:CADの穴表記とは何ですか?
CADの穴表記とは、CADソフトウェアで作成した穴形体から穴指示を自動生成する機能です。ソフトウェアに保持された穴径、深さ、ねじ情報、二次加工の詳細を機械図面へ直接反映します。
Q:機械図面の穴記号は何を意味しますか?
穴記号は、穴形状を標準的な方法で表します。代表例には、直径を示す「⌀」、座ぐりを示す「⌴」、皿穴を示す「⌵」、貫通穴を示す「THRU」、メートルねじを示す「M10 × 1.5」などがあります。
Q:最も加工しやすい穴はどれですか?
多くの貫通穴やクリアランス穴を含む標準的なドリル穴は、ドリルサイクルだけで完成できることが多いため、一般に加工工程が最も少なくなります。リーマ穴、めねじ穴、座ぐり穴、皿穴は追加工程が必要になる場合があり、生産時間も増加します。
Q:穴の種類はCNC加工コストにどのように影響しますか?
穴の設計は、加工時間、工具、検査に影響します。標準的なドリル穴は一般に低コストですが、めねじ穴、リーマ穴、中ぐり穴、深い止まり穴では、加工工程、工具摩耗、検査要件が増加します。
Q:ドリル穴とリーマ穴の違いは何ですか?
ドリル穴はドリルで直接加工し、一般用途に適しています。リーマ穴は、ドリル加工後にリーマで仕上げることで、より厳しい直径公差、優れた真円度、滑らかな表面を得られます。そのため、ダウエルピン穴などの精密な位置決め形体に適しています。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
機械工学における穴の種類のまとめ
機械部品の穴は、単なる開口部ではなく、さまざまな役割を担います。各穴は特定の工学的目的に合わせて設計され、その目的によって加工方法、検査方法、組立時の使用方法が決まります。選定した穴形状は、加工工程、検査方法、組立手順、製造コストにも影響します。
貫通穴、止まり穴、めねじ穴、座ぐり穴、皿穴、リーマ穴などの違いを理解すると、より加工しやすく、検査しやすい図面を作成できます。標準的な穴指示、実用的な公差、入手しやすい工具を採用することで、不要な加工工程を減らしながらCNC生産を効率化できます。
加工開始前には、通常、材料、公差、組立要件と併せて穴仕様を確認し、選定した製造工程が適切かを検証します。JLCCNCでは、生産前に機械図面を確認し、潜在的な製造上の問題を特定して、適切な加工方法をご提案します。CADファイルをアップロードすると、プロジェクトのお見積もりとDFMレビューをご依頼いただけます。
学び続ける
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......
自動車試作で起こりやすい5つのCNC加工ミスとその防止策
CNC技術は、自動車試作における高精度部品の製造を支える中核的な加工技術です。しかし、経験豊富なエンジニアであっても、プログラミングや操作中のミスを完全に避けることはできません。ミスの内容によっては、部品の廃棄、設備の損傷、さらには人身事故など、重大な結果につながる可能性があります。本記事では、自動車試作でよく見られる5つのCNC加工ミスと、潜在的なリスクを回避するための実用的な対策をご紹介します。 I. 座標系の設定ミス:工具・工作機械・ワークの損傷につながる可能性 CNC加工では、工具を正しい経路で動かすために座標系を適切に設定する必要があります。座標系の設定を誤ると、工具が意図したツールパスから外れ、ワークが不良品になるだけでなく、設備を損傷するおそれがあります。 回避方法: 予期しない干渉を防ぐため、ワーク座標系の原点は、素材形状、基準面、クランプ方法を考慮した明確な基準位置に設定してください。設定後は、安全な退避位置と工具・ワーク・治具間のクリアランスも必ず確認します。 プログラミング時には座標系の設定を再確認し、シミュレーションやドライランを実施して、ツールパスが正しいことを検証してく......
金属加工の廃棄物を削減する5つのCNC加工手法
金属材料は決して安価ではなく、加工時間にもコストがかかります。CNC加工における廃棄物は、単なる厄介な副産物ではありません。コストを増やし、利益率を低下させ、生産効率の悪化を示す要因です。高級合金を加工する場合でも、一般的な板材を加工する場合でも、発生するスクラップの一つひとつが収益に影響します。 しかし、工程全体を抜本的に変更しなくても、廃棄物を大幅に削減できる実績のあるCNC加工手法があります。必要なのは、より適切な段取り、綿密な計画、用途に合った工具の選択です。 ここでは、加工量を増やしながら廃棄物を減らし、コストを管理するための5つのCNC加工戦略をご紹介します。 1. ネスティングソフトウェアで板金スクラップを削減する (出典:Deepnest) 板材から部品を切り出す際、今も手作業や目測で配置と間隔を決めているのであれば、材料を有効に活用できていない可能性があります。 ネスティングソフトウェアは、未使用領域を最小限に抑えるよう部品を自動配置します。さまざまな形状を隙間なく組み合わせることで、材料を節約するだけでなく、切断時間と工具摩耗を低減し、板金廃棄物の処理コストも削減できます。 ほ......
CNC加工用CADファイルの準備方法【完全ガイド】
CADで優れた設計を完成させたら、次はそれを実物の部品にする段階です。しかし、CNC工作機械でその形状を加工する前に、設計データを適切に準備し、正しい形式で書き出す必要があります。ここでは、CADからCNC加工へ移行する具体的な手順、加工現場で受け付けられるファイル形式、高額なミスを避けるためのポイントを詳しく解説します。 適切なCAD形式の選定からCNC加工用ファイルの作成まで、一連のプロセス全体をご紹介します。コストのかかるミスを防ぎ、生産を円滑に進めるためにお役立てください。 JLCCNCは、さまざまな経験レベルの設計者、エンジニア、メイカーの皆様をサポートしています。その中で、回避可能なCADデータの準備ミスが繰り返し発生していることを確認しています。このため、JLCCNCのオンラインアップロードシステムは複数のファイル形式に対応し、互換性を確認したうえで、加工工程へ進む前に問題となる可能性のある箇所を通知します。 CADファイルを適切に準備することが重要な理由 単品の試作品でも大量生産でも、精度はファイルデータから始まります。CNC工作機械は1 mm未満の細かな指令にも従って動作するため......