製造業におけるDesign for Cost:DFMとコスト削減
2 min
- Design for Costとは?
- Design to Costのエンジニアリングフロー
- 製造コストを左右する主な要因
- 形状がCNC加工コストに与える影響
- 製造コストを抑えるための設計戦略
- 材料選定と製造上のトレードオフ
- 板金加工におけるDesign for Cost
- 試作コストと量産コスト
- 製品開発中のコスト分析
- 製造コストを増加させる一般的な設計ミス
- Design for Costのまとめ
- 製造におけるDesign for Costのよくある質問
Design for Cost(コストを考慮した設計)の要点
- Design for Cost(DFC)は、設計初期の段階から、形状、公差、材料、製造プロセスの決定に製造コストを組み込む考え方です。
- Design to Costは、早期に目標単価を設定し、機能要件と並ぶ設計上の制約条件として扱う手法です。
- コスト削減の余地が最も大きいのは、加工条件の最適化や生産調整の段階ではなく、設計仕様を定める段階です。
- CNC加工では、形状の複雑さ、公差の厳しさ、材料の切削性、二次加工の要否がコストを大きく左右します。
- Design for Costと製造性考慮設計(DFM)は別々の分野ではありません。前者はコスト、後者は工程という異なる視点から、同じ設計上の課題を捉えるものです。
(出典:Pexels)グラフを用いたコスト計算
製造コストの問題は、多くの場合、加工を始めるよりもはるか前の段階で生じています。
CNC加工で見積金額が高くなる原因は、切削速度だけとは限りません。むしろ、厳しい公差、加工しにくい形状、難削材、不要な二次加工など、CAD設計の初期段階で行われた判断がコストを押し上げるケースが多くあります。
Design for Cost(DFC)は、生産開始前にこうした要因を管理するための設計手法です。見積もり後に初めてコストが判明するものと捉えるのではなく、製造に関する経済性を設計プロセスへ直接組み込みます。
本記事では、形状の最適化、材料選定、DFM分析、サプライヤーからの早期フィードバックを通じて、Design for CostとDesign to CostがCNC加工費の削減にどのように役立つかを解説します。
Design for Costとは?
Design for Costとは、製造コストを設計の結果ではなく、設計要件の一つとして扱う考え方です。部品を設計して見積もりを取得し、コストが高すぎることに気づいてから再設計するのではなく、設計の最初からコスト制約を組み込みます。
Design for CostとDesign to Costの違い
| 比較項目 | Design for Cost | Design to Cost |
|---|---|---|
| 主な重点 | 製造性の向上と生産コストの削減 | あらかじめ定めた目標コストの達成 |
| アプローチ | 幅広い工学的思想と意思決定の考え方 | コスト主導の体系的な開発手法 |
| コスト目標 | 柔軟に設定し、継続的に最適化 | プロジェクト初期に固定し、厳格に管理 |
| 設計上の優先事項 | 性能、製造性、コストのバランス | コストを正式な設計仕様として扱う |
| 代表的な活動 | DFMレビュー、公差の最適化、材料選定 | コストモデリング、目標管理、反復的な再設計 |
| 主な目的 | 製造費全体の削減 | 最終製品を目標予算内に収めること |
製造コストが設計初期に決まる理由
設計の早い段階で行う判断ほど、コストに対する影響力が大きくなります。ある形状を鋳造ではなく切削で作る、±0.005 mmではなく±0.05 mmの公差を採用する、2回の段取りで加工できる単純な内部形状ではなく5回の段取りを要する複雑な形状を選ぶ、といった判断です。設計時には数分で下せる判断でも、後から変更するには何時間もの作業が必要になり、コストへの影響も長く残ります。
構想設計中の変更であれば、技術者が数時間対応するだけで済むことがあります。しかし、詳細設計に入ってから同じ変更を行うと、図面改訂、公差の再検討、場合によってはサプライヤーへの連絡も必要となり、数日を要します。金型や治具の製作に着手した後であれば、金型修正、再評価、スケジュール変更まで発生します。設計変更のコストは開発段階が進むほど増加し、特に金型・治具の製作開始後は急激に高くなる場合があります。
DFMによる製造コスト削減
CNC加工において、DFMとDesign for Costは密接に関係しています。DFMは部品を効率よく製造できるかに着目し、Design for Costはその効率性がコストにどう反映されるかを検討します。製造が難しい部品は、特に少量のCNC加工では高コストになりがちです。複雑な形状、過剰な段取り、非標準工具の使用は、一般にコスト増加につながります。DFMは、製造上の制約が生産トラブルになる前に特定します。一方、Design for Costはそれらの制約によるコストへの影響を数値化し、「この形状には、追加コストに見合う価値があるか」というトレードオフ判断を支援します。
JLCCNCでは、見積もりプロセスの一環としてDFMレビューを実施しています。ファイルをアップロードすると、エンジニアリングチームが形状、公差、材料を確認し、CNC設備で効率よく実現できる仕様かを検討します。機能上の明確な理由がないまま大幅なコスト増を招く形状は、注意事項として提示されます。これはお客様に代わって設計を変更するためではなく、その形状がもたらすコストへの影響を理解したうえで、維持するかどうかをご判断いただくためです。JLCCNCのCNC加工設計ガイドラインでは、CNC部品の製造性とコスト効率を高めるための主要な形状設計ルールをご紹介しています。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
Design to Costのエンジニアリングフロー
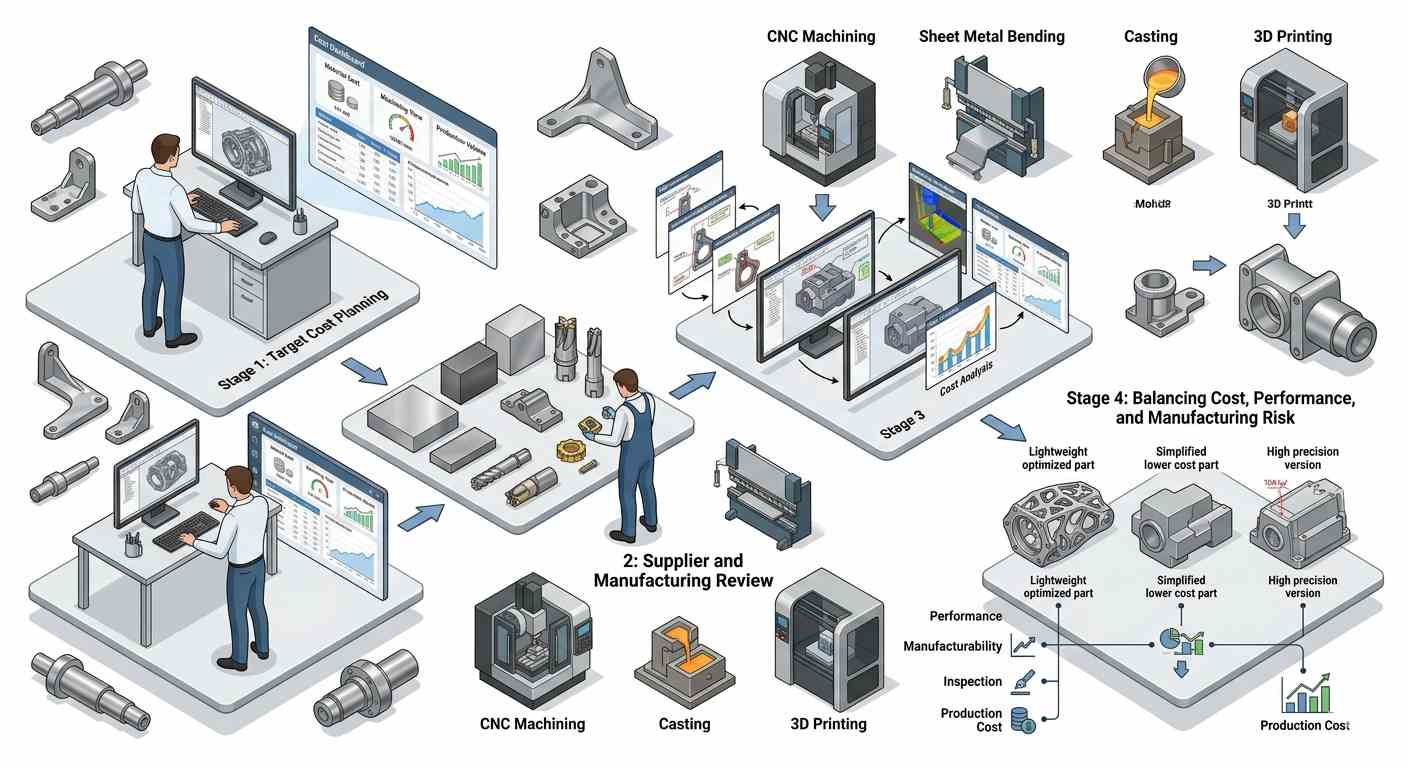
(AI生成)Design to Costのエンジニアリングフローを示すアイソメ図
目標コストと製品要件
Design to Costは、具体的な数値の設定から始まります。最初の形状を描く前に、チームは目標単価を設定します。これは、想定する販売価格と利益率で製品を事業として成立させるために、生産時の部品コストをいくらに抑える必要があるかを示すものです。この目標コストは、機能要件と並び、あらゆる設計判断を評価するための制約条件となります。
目標コストは現実的でなければなりません。製造知識に基づかない希望的観測から設定すると、計算上は目標を達成していても、実際の生産では達成できない設計になります。有効な目標コストは、希望する利益率から逆算するだけでなく、推定サイクルタイム、材料費、段取り回数、検査要件、間接費の配賦など、製造原理に基づく分析から算出します。
サプライヤーおよび製造部門からの早期フィードバック
設計チームは部品に必要な機能を理解し、製造チームはその部品の製造コストを把握しています。完成図面を製造部門へ渡して原価を算出してもらうより、設計が確定する前に両者が協議したほうが、より良い結果につながります。
Design to Costにおけるサプライヤーからの早期フィードバックでは、主に材料、工程、形状を検討します。材料については、設計要件、入手性、コスト効率のバランスを確認します。工程については、形状と生産数量に応じて、CNC加工、板金加工、鋳造、3Dプリントのどれが適しているかを判断します。形状については、高コストとなる箇所を特定し、機能を損なわずに変更できるかを検討します。
反復的な設計・コストレビュー
Design for Costは、一度の検討で完了するものではありません。設計が進むにつれて形状や機能が追加・変更され、公差も具体化していくため、重要な変更のたびにコストを再評価する必要があります。各設計マイルストーンで正式なコスト分析を行えば、コスト増が積み重なる前に問題を発見できます。
各段階のレビューでは、次の点を繰り返し確認します。
- この設計で最も高コストな工程は何か。
- その工程は部品の機能上必要なのか、それとも単に設計上都合がよいだけなのか。
- より単純な形状で同じ機能を実現できないか。
- より標準的な工程で同じ公差を実現できないか。
設計中にこうした問いを繰り返すことで、見積もり後の対症療法的な再設計では取り戻せないレベルのコスト削減が可能になります。
コスト・性能・リスクのバランス
Design for Costに関する判断には、常にトレードオフが伴います。形状を単純化すればコストは下がりますが、性能が低下する可能性があります。公差を緩和すれば検査費用は下がりますが、組立性に影響するかもしれません。安価な材料に変更すれば材料費は削減できますが、加工費が上がったり、部品寿命が短くなったりする場合があります。
Design to Costで重要なのは、慣例や初期設定に任せて暗黙的に判断するのではなく、トレードオフを明確かつ意図的に検討することです。「いつもそうしているから」という理由ですべての箇所に±0.025 mmの公差を指定すると、気づかないままコスト上の選択を行うことになります。Design for Costを実践する設計者は、仕様を決める前に「この部品に本当に必要なものは何か」を問い、慣れた仕様ではなく、最小のコストで要件を満たす仕様を選択します。
製造コストを左右する主な要因
形状の複雑さと加工時間
CNC加工における最大のコスト要因は加工時間です。形状が複雑になるほど、ツールパス、工具交換、段取り、総機械稼働時間が増加します。工具が切削している間だけでなく、単に位置を移動している間も機械時間という直接コストが発生します。段取りや材料条件が同等であれば、加工に45分かかる部品は、15分で加工できる部品より通常は大幅に高くなります。
形状の複雑さは加工時間に直結します。複数角度の形状は、追加の段取りや5軸制御を必要とする場合があります。深いポケットは工具剛性が制約となり、切削速度を落とす必要があります。薄肉部ではたわみが生じるため、切込み量を小さくしなければなりません。微細な内部形状には、通常、より小径の工具と低い送り速度が必要です。こうした要因が積み重なり、サイクルタイムとコストが増加します。
公差要件と検査工程
厳しい公差は、加工と検査の両面でコストを増加させます。
| 工程 | 厳しい公差がコストを増加させる理由 |
|---|---|
| 加工 | 低い送り速度、小さな切込み量、高精度工具、加工中の測定時間増加が必要になる |
| 検査 | 抜取検査ではなく、三次元測定機(CMM)、専用ゲージ、または全数検査が必要になる |
公差とコストの関係は直線的ではありません。±0.25 mmから±0.10 mmへの変更は、通常のCNC設備と標準的な加工条件で対応でき、コスト増も比較的小さい場合があります。±0.10 mmから±0.025 mmに厳しくすると、仕上げ加工、工程内測定、測定環境のより厳密な管理が必要となり、コストが大幅に増加することがあります。さらに±0.025 mmから±0.005 mmにすると、研削、ラッピング、専用設備が必要となり、コストが大きく上昇する可能性があります。公差を一段階厳しくするたびに加工・検査工数が増え、その増加幅は形状、アクセス性、測定方法によって不均衡に大きくなる場合があります。
材料の切削性と工具摩耗
材料の選択は加工コストに大きく影響します。同じ形状でも、6061アルミニウムと316Lステンレス鋼では加工コストが異なります。アルミニウムはステンレス鋼のおよそ3~5倍の速度で加工でき、工具摩耗も大幅に少なく、高い切削速度によってサイクルタイムを短縮できます。材料費の差よりも、加工費の差のほうが大きくなることも珍しくありません。
被削性指数は、基準材料や規格によって異なります。
- AISI B1112を基準とする一般的な比較では、次のように評価されます。
- 快削鋼1212を被削性100%の基準とします。
- 316ステンレス鋼は、基準尺度によって異なりますが、一般にAISI 1212鋼を基準として40~60%程度と報告されています。
- チタン合金はさらに低く、多くの場合40%未満です。
こうした差はサイクルタイムと工具消費量に直接影響し、最終的に部品コストを左右します。
表面処理と二次加工
機械加工後に行う二次工程は、すべてコストを増加させます。たとえば、アルマイト処理、粉体塗装、ビーズブラスト、熱処理、電解研磨、ねじインサートの挿入などです。各工程には、搬送、段取り、処理、検査、場合によっては外部業者との調整が伴います。切削加工、ビーズブラスト、アルマイト処理、レーザーマーキングを必要とする部品には、4つの異なる工程と4回の品質確認があり、不具合が発生し得る機会も4回存在します。
二次加工まで含めて設計コストを分析すると、表面仕上げの要求が高コストの主因になっているケースがよく見つかります。適切な加工肌のままなら50ドルの部品でも、ビーズブラストとタイプIII硬質アルマイト処理を追加すると85ドルになる可能性があります。耐食性のためにアルマイト処理が必要であれば、そのコストには妥当性があります。しかし、レンダリング上の見栄えだけを理由に指定されているのであれば、十分な検討を経ずに生じた設計コストです。
形状がCNC加工コストに与える影響
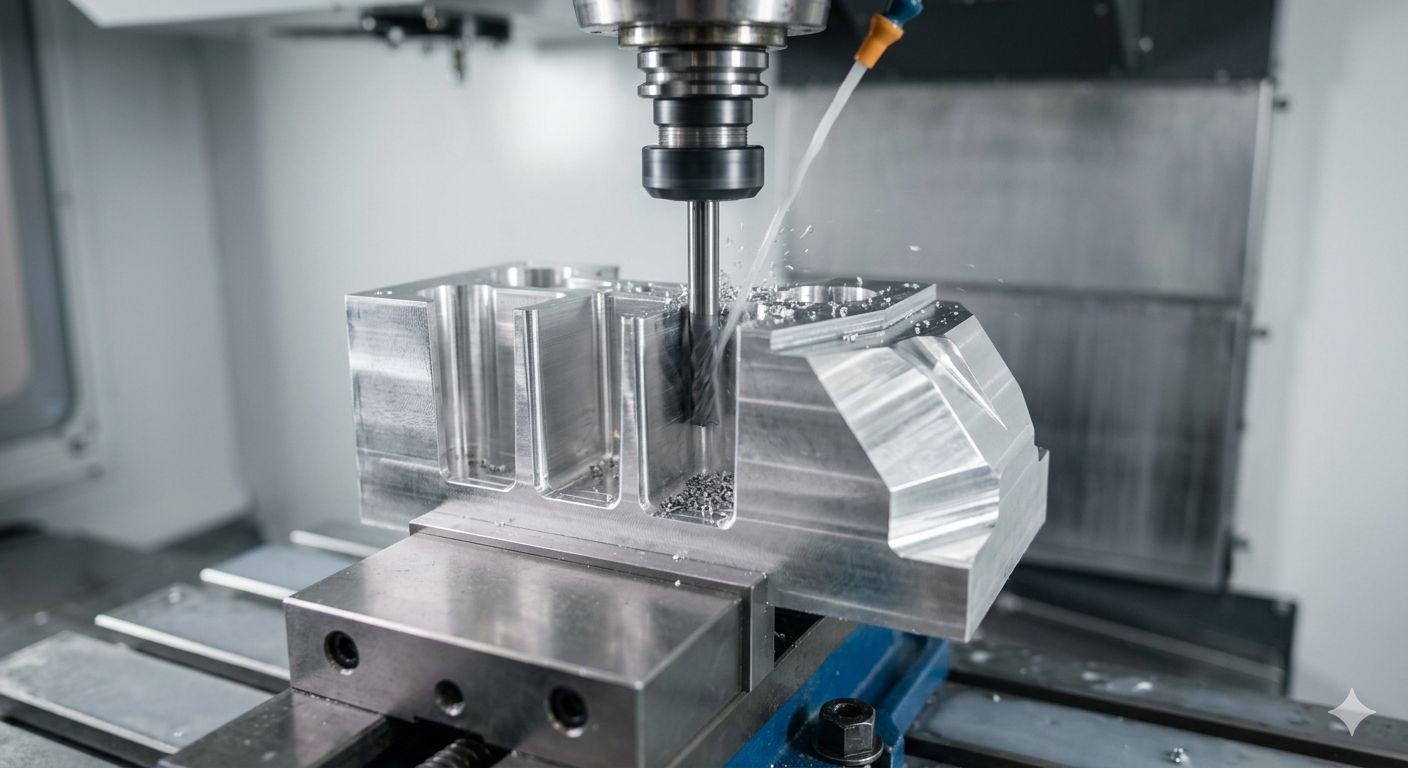
(AI生成)複雑なアルミニウム部品を加工するCNCフライス盤
深いキャビティ、薄肉、工具のたわみ
深いキャビティの加工には長い工具が必要です。長い工具は切削抵抗によってたわみ、加工精度が低下します。たわみを抑えるには送り速度を下げなければならず、その結果、加工時間が長くなります。深さ30 mmのポケットを直径6 mmのエンドミルで加工する場合、突出し長さと工具径の比が5:1となるため、寸法精度を維持するには低速かつ小さな切込みで加工する必要があります。同じ形状でも深さを15 mmにすれば、加工時間はおよそ半分になります。
薄肉部では別の問題が生じます。切削中に壁が工具から逃げる方向へたわみ、テーパや寸法誤差が発生します。対策として両側から小さな切込みで少しずつ加工すると、パス回数が大幅に増えます。アルミニウム部品の厚さ2 mmの壁には4~6回の荒加工パスが必要となる場合がありますが、厚さ5 mmなら1~2回で済みます。この差は、実際のコストに大きく影響します。
小さな内側Rとツールパスの制約
ポケットや溝の内角には、必ず工具半径と同じRが残ります。直径4 mmのエンドミルを使用すると、内側Rは2 mmになります。内側Rを0.5 mmにするには直径1 mmのエンドミルが必要です。このような小径工具は加工速度が大幅に低く、たわみやすく、折損しやすいうえ、形状を仕上げるまでのパス回数も増えます。加工上必要な値より小さい内側Rを指定すると、多くの場合、機能上の利点がないままコストだけが大幅に増加します。
コスト効率を高める基本ルールは、部品の機能が許す範囲で最大の内側Rを指定することです。一般的な機械部品では、2~3 mmの内側Rであれば妥当なコストで加工できます。1 mm未満のRには専用工具と低速加工が必要です。通常のフライス加工で鋭角の内角を作ることはできず、一般に放電加工(EDM)や研削が必要となるため、フライス加工より大幅に高コストになります。
複数面の形状と追加段取り
段取りが増えるたびに、固定、位置合わせ、確認に非加工時間が発生します。これは特に少量生産で無視できないコスト要因です。3回の段取りが必要な部品は、生産数量や治具の複雑さにもよりますが、通常は大幅に高コストになります。複合角度の面取り、平行でない複数面の形状、裏面に切削するロゴなど、外観を複雑にするだけの形状は、機能上の理由がないまま段取りを1回以上増やす場合があります。
Design for Costでは、各形状について「どの面に配置されているか」「その位置によって段取りが増えるか」を確認します。段取りが増える場合は、そのコストを正当化できる機能上の理由が必要です。理由が外観上のもの、または任意に決めたものにすぎない場合は、既存の段取りで加工できる面へ移すことを検討すべきです。
部品の姿勢とワーク保持の制約
形状によっては、固定そのものが難しい場合があります。平行面、平面、明確なクランプ箇所がない部品には専用治具が必要となり、その設計、製作、段取りに時間とコストがかかります。一方、平らなクランプ面、一貫した基準面、標準的なワーク保持方法への適合性を考慮して設計された部品は、標準設備で迅速に段取りできます。
ワーク保持の難しさは、段取り費、治具費、または納期の長期化として見積もりに表れます。機械内でどのように部品を保持するかを考慮し、標準的な保持方法に適した形状を設ければ、機能に影響を与えずにコストを削減できます。
製造コストを抑えるための設計戦略
加工しやすい形状への単純化
Design for Costで最も効果的なコスト削減策は、必要な機能を削ることではなく、機能上の理由がないまま、あるいは設計上の慣習によって追加された複雑さを取り除くことです。
代表的な単純化の例として、機能上可能な範囲で複雑な自由曲面を単純な平面や円筒面に変更すること、狭く深い溝を標準工具で加工できる広く浅い溝に変更すること、複合角度の面取りを一般的な45度の面取りに変更すること、複雑なブレンドRを保有工具に合う標準Rへ変更することなどがあります。これらはいずれも部品の機能を変えず、加工時間を短縮します。
必要箇所に限定した厳しい公差の適用
すべての形状に±0.025 mmを指定した図面は、重要でない箇所を±0.25 mmとし、必要な箇所だけに±0.025 mmを指定した同じ部品の図面より、製造コストが高くなります。図面上の厳しい公差はすべて、加工者による測定と検査員による確認の対象となります。不要な厳しい公差は、部品性能を向上させないまま余分なコストを発生させます。
Design for Costの公差レビューでは、公差ごとに「この形状が許容範囲の限界値にあった場合、何が起こるか」を確認します。答えが「特に重大な問題はない」であれば、その公差は厳しすぎます。軸受のはめあい、相手部品との接合面、重要なインターフェースなどの機能寸法には厳しい指定が必要です。一方、外観寸法、非接合面、参考形状には一般的な機械加工公差を適用できます。
標準工具と規格材料を前提とした設計
非標準工具はコストを増やし、納期を延ばします。3 mm、4 mm、5 mm、6 mmなど、標準エンドミルの寸法に合うポケットRであれば、市販工具を用いて標準的なコストで加工できます。一方、3.7 mmのポケットRには特殊工具が必要となり、工具単価や納期が増加する可能性があります。多くの用途で内側Rを3.7 mmから4 mmに変更しても機能上の差はありませんが、コストには明確な差が生じます。
同じ考え方は材料選定にも当てはまります。たとえば直径25 mm、38 mm、50 mmの6061-T6アルミニウム丸棒など、一般的な合金の標準流通寸法は在庫があり、通常価格ですぐに調達できます。特殊な合金や非標準寸法は、材料費が高く、最低発注数量が設定され、納期も長くなります。特殊な材料を必須とするのではなく、入手可能な材料を前提に設計すれば、サプライチェーンを簡素化し、コストを予測しやすくできます。
部品点数と組立工数の削減
アセンブリを構成するすべての部品には、材料費、加工費、仕上げ費、検査費、在庫費、組立工数が発生します。効率よく製造できることを前提に2つの部品を1つに統合すれば、廃止した部品に関わるこれらのコストに加え、部品間の組立工程も削減できます。
アセンブリレベルのDFMとコスト分析では、「どの部品を統合できるか」「締結部を一体形状に置き換えられるか」「別々に加工している部品を1つの加工部品にできるか」を検討します。組立順序、材料の違い、保守性などによって統合できない場合もありますが、設計中に検討することで、生産段階での再設計では得られないコスト削減が可能になります。
材料選定と製造上のトレードオフ
一般的な金属材料の切削性の違い
材料の切削性はサイクルタイム、ひいては部品コストに直接影響します。アルミニウム合金は鋼材の3~5倍の切削速度で加工でき、同じ形状であればサイクルタイムも比例して短くなります。1時間当たりの人件費と機械費が同じでも、部品をより短時間で完成できるためです。アルミニウムで45分かかる複雑な部品は、同じ形状をステンレス鋼で加工すると2.5~3時間かかる場合があります。
この差は、加工工数が部品コストの大きな割合を占める試作や少量生産で特に重要です。工具と自動化が最適化された量産では切削性による差は縮まりますが、なくなるわけではありません。材料選定時のコスト分析では、材料費だけでなく加工費も考慮する必要があります。材料自体が安価でも加工速度が4分の1であれば、効率よく加工できる高価な材料より完成品1個当たりのコストが高くなる場合があります。
機械的性能と材料コストのバランス
用途に対して過剰な材料仕様を設定することは、Design for Costでよく見られる失敗です。200 Nの静荷重を受けるブラケットに4340合金鋼が必要とは限らず、6061-T6アルミニウムや軟鋼でも構造上十分な場合があり、材料費と加工費を大幅に抑えられます。摩耗、高温、大きな荷重を受けない筐体に316Lステンレス鋼は不要で、アルマイト処理した6061アルミニウムでも同じ機能を、半分以下の加工部品コストで実現できる場合があります。
重要なのは、最も優れた性能を示す材料ではなく、要件を満たす材料を使用することです。過剰仕様は、「より強い材料を使えば故障しても責任を問われにくい」というリスク回避の心理から生じがちです。しかし実際には、使用時の性能を向上させないまま、必要以上に高価な部品を生み出す原因になります。
試作材料と量産材料
試作品は、必ずしも量産品と同じ材料で製作する必要はありません。量産品に316Lステンレス鋼を採用する場合でも、形状検証やはめあい確認が目的であれば、6061アルミニウムの試作品で組立性を確認できます。その試験にステンレス鋼の特性が不要であるにもかかわらず、ステンレス鋼で試作すると、コストが3倍になり、加工時間も長くなる可能性があります。
例外は、量産材料の挙動を再現する必要がある試験です。構造検証、疲労試験、腐食試験、熱試験では、量産設計に適用できるデータを得るため、量産品と同等の材料が必要です。試作材料のコスト分析では、「この試作品で何を検証するのか」「試験結果は材料特性に依存するのか」を明確にします。
材料の入手性と調達上の考慮事項
リードタイムもコストの一部です。材料の納期が6週間で加工を開始できない場合、材料単価には表れない在庫保有コスト、スケジュールへの影響、機会損失が生じます。6061、7075、1018、4140、304、316Lなどの一般的な合金は、丸棒、板材、管材の標準寸法で在庫され、標準価格で調達できます。一方、特殊合金や非標準寸法は入手性が不安定で、価格も割高です。
定期的に材料を発注する量産ではリードタイムを管理できますが、迅速な材料調達が求められる試作や少量生産では、在庫材と標準寸法を前提に設計することで、スケジュールを安定させ、コストを事前に把握できます。
板金加工におけるDesign for Cost
曲げRと成形上の制約
板金加工のコストは、展開形状と立体形状を作るために必要な工程数に左右されます。保有金型に適合する一定の曲げRを使用すれば、きれいに短時間で成形できます。非標準の曲げRには特殊金型が必要です。通常とは異なる位置の曲げでは、プレスブレーキの工程間でワークの位置を変更する必要があります。非標準の要件が増えるたびに段取り時間が増え、コストに反映されます。
板金加工における実用的なDesign for Costの基本は、曲げRを板厚の1~1.5倍(標準金型で実現可能な最小値の目安)に設定し、部品全体で曲げRを統一し、標準的なプレスブレーキの姿勢で工具が届くように曲げ方向を設計することです。これらは恣意的な制約ではなく、標準的な板金設備で効率よく製造できる形状を定義するものです。
溶接と二次組立の削減
特に少量生産では、一般に溶接は曲げ成形より人件費と段取り費が高くなります。設計上の各溶接継手は、それぞれがコスト要因です。組立形状の都合で溶接が必要な箇所も、立ち上がりフランジ、曲げタブ、エンボスなどの成形形状へ変更すれば、機能に影響を与えず溶接をなくせる場合があります。
板金加工のDesign for Costでは、「成形では作れないため溶接しているのか、それとも設計者が成形による代替案を検討しなかったためか」を問い直します。後者にこそ、コスト削減の余地があります。4隅すべてを溶接する箱形状は、深さと幅の関係によって、3回曲げのチャンネル形状にして溶接を1か所に減らしたり、溶接不要の一体成形筐体にしたりできる可能性があります。
展開効率と材料歩留まり
板金部品は平板から切り出します。展開形状の配置効率によって、購入した材料のうち、どの程度が完成部品になるかが決まります。標準板材に効率よくネスティングできる展開形状であれば、材料の無駄を抑えられます。反対に、大きな端材が残る不規則な形状では、材料費のかなりの部分が無駄になります。
多くの設計者は3Dモデルを扱い、展開図は製造ソフトウェアが生成するため、展開効率を設計パラメータとして意識していません。しかし、ネスティングを考慮し、外形寸法を一般的な板材寸法内に収め、効率よく配列できる形状にし、複数部品を1枚の板材レイアウトにまとめることで、機能に影響を与えず材料ロスを20~30%削減できる場合があります。
金具・締結部品の選定
PEMナット、スタッド、スペーサーなどの圧入金具は、工具の準備が整った生産環境であれば短時間で取り付けられます。非標準金具、特殊ねじ寸法、特殊材料、専用締結部品は、調達の手間や最低発注数量が発生し、サプライチェーンも複雑になります。標準寸法の汎用金具は容易に調達でき、組立作業者にも馴染みがあり、他の設計との共通化も可能です。
試作コストと量産コスト
CNC試作と量産用金型
CNC試作は、単価だけでなく、より広いコスト戦略の一部として評価されます。切削試作品の1個当たりコストは金型を用いた量産品より高くなる場合がありますが、形状と機能を検証する前に高額な金型へ投資するリスクを低減できます。多くのCNC開発プロセスでは、このトレードオフのほうが、個々の部品単価よりプロジェクト全体のコストを大きく左右します。
試作の最適化と量産の最適化
試作品と量産品では、最適化の目的が異なります。CNC切削による試作品は精度と設計検証を重視し、素材から削り出され、量産仕様に比べて過剰品質となることもありますが、信頼できる試験データを得られる水準に仕上げられます。一方、射出成形品やダイカスト品は量産時のコストを重視し、短いサイクルタイムを実現する金型と、量産工程の制約に適した設計を採用します。
Design to Costにおける課題は、量産工程に合わせた最適化を金型製作前に設計へ反映し、後から問題として発見しないようにすることです。肉厚、抜き勾配、ゲート位置、パーティングラインの位置はすべて量産コストと品質に影響するため、初回量産サンプルの完成後ではなく、金型製作前に設計へ組み込む必要があります。
高い試作コストが正当化される場合
量産品と同等の材料を必要とする構造試験、量産品を代表する形状が求められる規制申請、量産品質の外観が必要な顧客向けデモ、金型品の完成を待てない長期の認定試験などでは、より高精度で量産品に近い試作品へ追加費用をかけることに、リスク低減上の明確な価値があります。
試作仕様のコスト分析では、試作品の用途を明確にし、上位仕様に伴う追加コストに見合う価値が得られるかを確認します。社内でのはめあい確認用試作品に、316Lステンレス鋼と電解研磨を指定する合理性はありません。しかし、医療機器開発における規制申請用試作品であれば、十分に合理性がある可能性があります。
試作から量産への移行
CNC試作から量産への移行段階では、試作中に行ったDesign for Costの判断が効果を発揮するか、逆に問題を生むかが明らかになります。射出成形、ダイカスト、プレス加工などの量産工程を考慮せず、CNC加工だけに最適化した試作設計は、金型製作前に再設計が必要です。切削しやすい形状が、必ずしも成形、鋳造、プレス加工に適しているとは限りません。
試作段階のDesign to Costでは、この移行をあらかじめ見据え、「量産で射出成形へ切り替える場合、何を変更すべきか」を検討し、その変更を試作後ではなく試作前に反映します。切削しやすさより成形性を優先した形状はCNC加工時間を増やすため、試作費が多少高くなる場合があります。しかし、量産用金型を想定外の問題なく製作できるようになります。
製品開発中のコスト分析
加工コストを増加させる形状の特定
形状単位のコスト分析では、どの設計判断がコストの大部分を生み出しているかを特定します。一般的な切削部品では、深いポケット、厳しい公差の穴、多軸加工面、研削が必要な重要段差など、少数の形状がサイクルタイムの大部分を占めます。すでに効率的な標準形状をさらに最適化するより、こうした形状を単純化、統合、または削除できるかを検討するほうが、大きなコスト削減につながります。
この分析に高度なコストモデリングソフトウェアは必須ではありません。「どの工具が必要か」「加工にどれくらい時間がかかるか」「段取りが何回増えるか」を形状ごとに確認するだけでも、設計判断に必要なレベルで高コスト箇所を明確にできます。
サイクルタイムと段取りの複雑さの見積もり
設計中にサイクルタイムを見積もる能力は、設計コスト分析の中核となるスキルです。形状を見て「この加工には約20分かかる」と推定できる技術者は、コストを管理するための設計判断ができます。加工時間を推定できなければ、設計中に根拠あるコストのトレードオフ判断を行うことは困難です。
見積もりは精密である必要はありません。同じ直径でも、深さと直径の比が5:1の深いポケットは、2:1の浅いポケットより3~4倍の加工時間がかかると分かれば、設計判断には十分です。また、内側R 0.5 mmには直径1 mmのエンドミルが必要で、その送り速度が直径6 mmのエンドミルの10分の1になると分かれば、Rを大きくする根拠になります。
試作開発における反復的なDFMレビュー
試作段階のDFMレビューでは、机上の分析だけでは見落としやすい形状や公差の問題を発見できます。初回試作によって、予想以上に加工が難しかった形状、維持が困難だった公差、段取りを複雑にした設計要素が明らかになります。この情報は次回の試作改善に活用できますが、最初の試作品を単に「十分」と判断するのではなく、設計・製造チームが意識的にレビューする必要があります。
製造コストを増加させる一般的な設計ミス
過度に厳しい公差
厳しい公差を追加するのは簡単ですが、緩和する理由を説明するのは容易ではありません。その結果、機能上は±0.25 mmで問題のない箇所にも±0.025 mmが指定された図面が生まれます。不要な厳しい公差は検査時間を増やし、加工速度を低下させ、性能に影響しないわずかな寸法差による不合格率を高めます。
解決策は公差解析です。公差が指定された各寸法を機能要件までたどる機能寸法解析を行い、「安全そうに見える値」ではなく、機能上必要な値に基づいて公差を設定します。設計段階の工数は増えますが、量産時には、より安価で短時間に製造できる部品になります。
不要な加工時間を増やす形状
複合角度の装飾的な面取り、機能を持たない装飾ポケット、単純な平面の代わりに用いる複雑なブレンド面、隣接形状の加工工具より小さく指定されたフィレットなどは、いずれも機能を付加せずに加工時間を増やします。これらが積み重なると、本来はより単純にできた部品のサイクルタイムが2倍になることもあります。
重要なのは、すべての形状について「この形状は何のためにあるのか」を問うことです。「見栄えを良くするため」という答えは、外観が商品価値になる消費者向け製品では正当です。しかし、産業用部品、内部部品、エンドユーザーの目に触れない部品では、加工コストを増やす外観形状を削除する価値があります。
機能的価値のない外観要素
ロゴのエンボス、部品番号の刻印、接触しない面の面取り、隠れる面の研磨仕上げなどは、コンシューマーエレクトロニクスの設計思想を産業用途へそのまま転用した際に生じがちです。誰にも見えない面であっても、仕上げ工程とサイクルタイムが増えます。エンドユーザーが存在すら認識しない要素に対しては、追加コストを支払ってもらうこともできません。
これは外観品質を否定するものではありません。目に見え、価値を生む箇所には外観のためのコストをかけ、そうでない箇所からは取り除くべきだという考え方です。
設計時に製造上の制約を無視する
最も高くつく設計ミスは、製造知識を持たずに設計することです。内側R 0.5 mmには直径1 mmのエンドミルが必要だと知らなければ、設計者は安易に指定してしまいます。止まり穴の底から2 mm以内までねじを切ることが極めて難しいと知らなければ、ためらわず図面に記載してしまいます。アルマイト処理によって片面当たり5~15 µm程度の膜厚が加わることを知らなければ、アルマイト面に厳しい公差を指定し、工程間の矛盾を生じさせます。
解決策は、設計部門と製造部門がより早い段階から頻繁に連携することです。設計工程の最後に形式的なレビューを行うのではなく、設計全体を通じて継続的に協議します。設計中にDFMを反映するコストは、生産中にDFM上の問題を修正するコストより低く、さらに市場投入後に問題が判明した場合よりはるかに低く抑えられます。
Design for Costのまとめ
通常、部品がまだCAD上にある段階で、コストの大部分はすでに決まっています。加工工程へ進んだ時点では、重要な選択のほとんどが完了しています。その段階での変更は、成果よりもスケジュールに大きな影響を与えがちです。
実際には、モデル上の小さな形状が、設計段階では目立たないまま加工時間を増加させることがあります。想定以上に工具負荷がかかるポケットや、追加段取りを必要とする形状などです。一つひとつは大きな問題に見えなくても、生産計画を立てる段階になると積み重なって影響します。
そのため、実際に加工を始める前に図面をレビューします。JLCCNCでは、アップロードされたファイルを加工後ではなく見積もり時に確認します。部品を実際にどのように加工するかという観点から、形状、公差、材料選定を総合的に検討します。その結果として、お見積もりとともに、どの要素が製造工数を増加させているかについてのフィードバックをご提供します。
CADファイルをアップロードすると、JLCCNCから見積もりとエンジニアリングレビューを受けられます。製造性に関するフィードバックや主なコスト要因もご確認いただけます。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
製造におけるDesign for Costのよくある質問
Q:製造上の意思決定において、Design for Costはどのように機能しますか?
Design for Costとは、機能要件を満たしながら、製造費、材料費、生産コストを最小限に抑えるように部品やアセンブリを設計するプロセスです。
Q:Design for CostとDesign to Costの違いは何ですか?
Design for Costは、製造性を改善することでコストを削減する考え方です。一方、Design to Costは、固定した目標コストを起点として、その範囲内に収まるように製品を設計する手法です。
Q:形状はCNC加工コストにどのような影響を与えますか?
複雑な形状は、加工時間、工具交換、段取りの難易度、治具要件を増やし、CNC加工の生産コストを上昇させます。
Q:厳しい公差によって製造コストが増加するのはなぜですか?
厳しい公差に対応するには、加工速度を下げ、検査を増やし、高精度工具を使用する必要があります。場合によっては、二次仕上げ工程も必要になります。
Q:DFMは生産コストの削減にどのように役立ちますか?
製造性考慮設計(DFM)は、不要な複雑さを排除し、加工効率を高め、不良・廃棄リスクを抑え、生産時間を短縮します。
Q:製造コストの最適化はいつ始めるべきですか?
製造コストの最適化は、形状、材料、公差が確定する前の設計初期段階から開始すべきです。
学び続ける
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......
自動車試作で起こりやすい5つのCNC加工ミスとその防止策
CNC技術は、自動車試作における高精度部品の製造を支える中核的な加工技術です。しかし、経験豊富なエンジニアであっても、プログラミングや操作中のミスを完全に避けることはできません。ミスの内容によっては、部品の廃棄、設備の損傷、さらには人身事故など、重大な結果につながる可能性があります。本記事では、自動車試作でよく見られる5つのCNC加工ミスと、潜在的なリスクを回避するための実用的な対策をご紹介します。 I. 座標系の設定ミス:工具・工作機械・ワークの損傷につながる可能性 CNC加工では、工具を正しい経路で動かすために座標系を適切に設定する必要があります。座標系の設定を誤ると、工具が意図したツールパスから外れ、ワークが不良品になるだけでなく、設備を損傷するおそれがあります。 回避方法: 予期しない干渉を防ぐため、ワーク座標系の原点は、素材形状、基準面、クランプ方法を考慮した明確な基準位置に設定してください。設定後は、安全な退避位置と工具・ワーク・治具間のクリアランスも必ず確認します。 プログラミング時には座標系の設定を再確認し、シミュレーションやドライランを実施して、ツールパスが正しいことを検証してく......
金属加工の廃棄物を削減する5つのCNC加工手法
金属材料は決して安価ではなく、加工時間にもコストがかかります。CNC加工における廃棄物は、単なる厄介な副産物ではありません。コストを増やし、利益率を低下させ、生産効率の悪化を示す要因です。高級合金を加工する場合でも、一般的な板材を加工する場合でも、発生するスクラップの一つひとつが収益に影響します。 しかし、工程全体を抜本的に変更しなくても、廃棄物を大幅に削減できる実績のあるCNC加工手法があります。必要なのは、より適切な段取り、綿密な計画、用途に合った工具の選択です。 ここでは、加工量を増やしながら廃棄物を減らし、コストを管理するための5つのCNC加工戦略をご紹介します。 1. ネスティングソフトウェアで板金スクラップを削減する (出典:Deepnest) 板材から部品を切り出す際、今も手作業や目測で配置と間隔を決めているのであれば、材料を有効に活用できていない可能性があります。 ネスティングソフトウェアは、未使用領域を最小限に抑えるよう部品を自動配置します。さまざまな形状を隙間なく組み合わせることで、材料を節約するだけでなく、切断時間と工具摩耗を低減し、板金廃棄物の処理コストも削減できます。 ほ......
CNC加工用CADファイルの準備方法【完全ガイド】
CADで優れた設計を完成させたら、次はそれを実物の部品にする段階です。しかし、CNC工作機械でその形状を加工する前に、設計データを適切に準備し、正しい形式で書き出す必要があります。ここでは、CADからCNC加工へ移行する具体的な手順、加工現場で受け付けられるファイル形式、高額なミスを避けるためのポイントを詳しく解説します。 適切なCAD形式の選定からCNC加工用ファイルの作成まで、一連のプロセス全体をご紹介します。コストのかかるミスを防ぎ、生産を円滑に進めるためにお役立てください。 JLCCNCは、さまざまな経験レベルの設計者、エンジニア、メイカーの皆様をサポートしています。その中で、回避可能なCADデータの準備ミスが繰り返し発生していることを確認しています。このため、JLCCNCのオンラインアップロードシステムは複数のファイル形式に対応し、互換性を確認したうえで、加工工程へ進む前に問題となる可能性のある箇所を通知します。 CADファイルを適切に準備することが重要な理由 単品の試作品でも大量生産でも、精度はファイルデータから始まります。CNC工作機械は1 mm未満の細かな指令にも従って動作するため......