CNC自動化:システム・ソフトウェア・製造ソリューションを解説
2 min
- 現代の製造業におけるCNC自動化とは
- 手動主体の機械加工と自動化CNC生産の比較
- CNC自動化システム:主要構成要素と構造
- CNC自動化ソフトウェアとデジタル製造管理
- CNC自動化システムの構成
- CNC自動化セルの構成と作業の流れ
- CNC自動化の投資収益率と生産性向上
- CNCフライス加工の自動化:精度と生産性の向上
- CNC旋削の自動化:軸物・丸物部品の効率的な生産
- 生産に適したCNC自動化構成の選び方
- CNC自動化に関するよくある質問
重要ポイント
• CNC自動化は、工作機械、ソフトウェア、搬送設備を統合し、部品当たりの直接作業工数を削減するとともに、工程の一貫性を高める仕組みです。
• 主な構成要素は、CNC工作機械、制御ソフトウェア、そしてロボット、コンベヤ、パレットシステム、またはそれらを組み合わせた部品搬送設備です。
• 自動化しても、熟練したエンジニアや機械加工技術者は必要です。担当業務の中心が、機械の操作からプログラミング、段取り、システムの保守へと移ります。
• 自動化投資の収益性は、生産数量、部品形状の一貫性、自動化導入前の工程管理の成熟度に大きく左右されます。
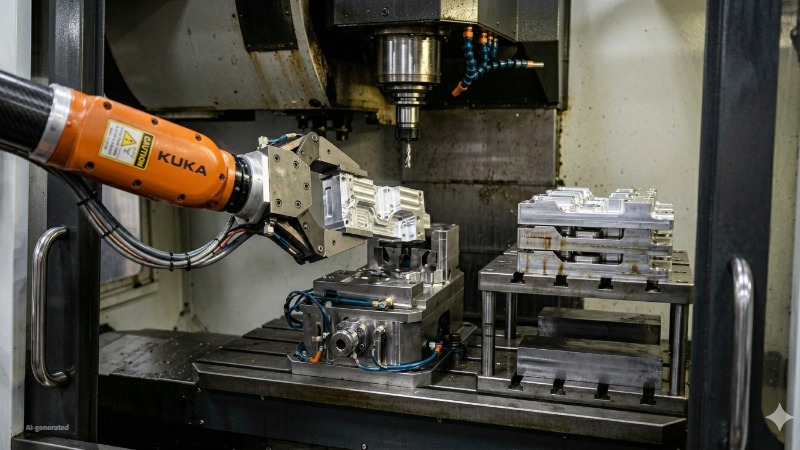
(AI生成)精密加工されたアルミニウム部品を投入するロボットアーム
CNC自動化には、展示会の動画で印象的に映る姿があります。ロボットが部品を投入し、コンベヤが工程間をつなぎ、誰も立ち会わない夜間に無人加工が続く光景です。
一方、多くの製造現場が実際に向き合うのは、工程のどの部分を自動化すべきか、実際にいくらかかるのか、生産能力の向上がシステム統合に伴う負担に見合うのか、という課題です。
本ガイドでは、原理だけでなく、実際の現場でCNC自動化がどのように機能するかを解説します。システムの構成、ソフトウェアの役割、実際に効率が向上する要因、そして自動化の限界を取り上げます。
CNC加工の最新動向については、こちらをご覧ください。
現代の製造業におけるCNC自動化とは
CNC自動化の定義
CNC自動化とは、プログラム可能な制御システム、ソフトウェア、統合された搬送設備を使用し、加工サイクル間の手作業による介入を減らしながらCNC加工を行うことです。
重要なのは、加工サイクルの間という点です。高度に自動化されたセルでも、段取り、プログラミング、システムの保守には熟練した人材が必要です。
自動化によって削減されるのは、作業者が機械の前で部品を投入し、サイクルスタートを押し、加工済み部品を取り出す作業です。これらは付加価値を生まず、生産数量が増えるほど負担となる反復的な手作業です。
生産セルにおけるCNC自動化の仕組み
生産セルでは、自動化が具体的な仕組みとして実現されます。
一般的なCNC自動化セルは、切削を行う工作機械、ワークの着脱を行うロボットまたはガントリー、再現性の高い位置決めを行う治具またはパレットシステム、素材と完成部品を管理するコンベヤまたは保管システムの4つの要素を組み合わせて構成されます。
工作機械は、多くの方がすでに理解している構成要素です。採算性を変えるのはロボットです。グリッパーを備えた6軸ロボットアームは、2kgのアルミニウム部品をバイスに投入し、ドアを閉め、完成部品を取り出す一連の動作を、毎サイクル15~20秒で行えます。10時間のシフト全体で見ると、これに相当する直接作業時間が不要になります。
治具は、十分に注目されていない要素です。機械加工技術者であれば、部品がバイス内でわずかに傾いていることに気付き、手で修正できます。しかし、ロボットにはそれができません。治具による位置決めが少しでも誤っていれば、ロボットは一晩中、すべての部品を同じ誤った状態で投入し続け、不良品を連続して生産します。 JLCCNCでは、治具設計を既存の手動段取りに後付けするものではなく、自動化設計の一部として扱っています。

精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
コンベヤとパレットシステムは、セルを生産工程全体につなぎます。段取り変更や手作業での投入のために機械を頻繁に停止させることなく、部品を生産工程内で搬送します。現在のバッチを加工している間に、作業者が次のバッチを準備できるため、主軸の稼働時間を高め、機械の待機時間を減らせます。 .
その結果として実現する無人加工とは、休憩中、交替時、夜間にも専任の作業者が立ち会わずに機械が稼働することです。ただし、工程の安定性、工具監視、異常処理が十分に成熟していることが前提となります。多品種少量生産では、投資の妥当性を示すことが難しくなります。一方、中量から大量の繰返し生産では、部品当たりのコスト計算が大きく変わります。夜間無人運転は、工具寿命、機上計測、部品供給、アラーム対応が、無人稼働に十分耐えられるほど安定している場合にのみ可能です。実際には、変動の大きい受注加工よりも、管理された工程で繰り返し製造する部品で最も効果を発揮します。
手動主体の機械加工と自動化CNC生産の比較
| 比較項目 | 手動・半手動の機械加工 | 自動化CNC生産 |
|---|---|---|
| 適した用途 | 試作、カスタム部品、少量加工 | 中量から大量の繰返し生産 |
| 柔軟性 | 非常に高く、加工中の調整が容易 | 比較的低く、安定した同一形状の繰返し生産に最適化 |
| 段取り変更 | 単品加工では迅速 | 初期段取りに時間がかかるが、その後は効率的 |
| 生産の一貫性 | 作業者の技能や疲労に大きく依存 | 長時間の生産でも高い再現性を維持 |
| 必要な作業者の関与 | 継続的な作業者の関与が必要 | 稼働開始後の作業者の介入は最小限 |
| 工具管理 | 手作業による監視と交換 | プログラムで設定した間隔で自動交換 |
| 部品間のばらつき | 長時間の生産ではわずかなばらつきが増加 | 最初から最後まで非常に高い一貫性を維持 |
| 治具の要件 | 作業者が手動で補正できるため、許容範囲が広い | 高い繰返し精度で位置決めできる治具が必要 |
| コスト効率 | 少量生産で有利 | 大量生産で有利 |
| 機械稼働率 | ワーク投入や段取り中の待機時間が多い | ロボットによる投入で主軸稼働率が向上 |
| 検査方法 | 作業者主体の確認 | 機上計測と自動検査の統合が可能 |
| 主な弱点 | 疲労、ばらつき、生産能力の低さ | 高い導入・段取りコストと柔軟性の低さ |
| 最適な適用例 | 研究開発、修理、設計変更の多い部品 | 継続的な需要がある安定した量産部品 |
CNC自動化システム:主要構成要素と構造
(AI生成)統合型CNC自動化システム
個々の産業用自動化機器が単体では正常に動作していても、相互に適切に通信できなければ、生産システム全体が機能しなくなる場合があります。
各構成要素の役割と接続方法を理解することが、投資収益を生む自動化プロジェクトと、高コストな複雑さだけを生むプロジェクトの違いとなります。
システム内のCNC工作機械
工作機械は基盤となる要素ですが、それだけで差が生まれるわけではありません。
横形マシニングセンタ、5軸複合加工機、専用の旋削セルなど、機械の選択は自動化システムの構成ではなく、部品形状と公差要件に基づいて行います。自動化で重要なのは、機械が周辺設備とどのように連携するかです。
自動化セル内の機械には、単独運用の機械では必須でない機能がいくつか必要です。手動式ではなくサーボ式による信頼性の高いドア自動開閉、作業者の介入なしで寸法変動を検出できる工程内計測、タップが折れても次の検査までに50個の不良品を作らないための工具折損検知、そして制御システムがMESや監視ソフトウェアと通信するためのネットワーク接続です。
搬送設備とロボティクス
無人加工を可能にするのが、ロボットまたはガントリーです。CNC工作機械へのワーク着脱に使用される6軸協働ロボットの多くは、小型から中型の部品に適しています。ただし、実際の可搬質量は、リーチ、グリッパーの重量、部品形状、要求サイクルタイムによって異なります。
グリッパーの設計は、ロボット本体と同じくらい重要です。グリッパーが部品を安定して0.05mm以内に位置決めできなければ、ロボットの繰返し精度(近年の協働ロボットでは通常±0.02~0.05mm)を生かせません。ロボットの繰返し精度は確実なワーク投入を支えますが、最終的な加工精度は、主に治具設計、機械の状態、機上計測の方法、工程管理によって決まります。
角物部品では、ロボットの代わりにパレットプールシステムを使用できます。治具をあらかじめ搭載した複数のパレットを用意することで、現在のバッチを加工している間に、作業者が次のバッチの段取りを行えます。量産用パレットシステムでは主軸稼働率が85%を超えることもありますが、手動主体のセルの多くは40~60%程度です。この差が、自動化の採算性を生みます。
コンベヤは、完成部品の搬出と素材の供給を担います。転がして搬送できる部品には、簡単な重力式コンベヤを使用できます。精密部品では、置き方を管理できる仕組み、専用受け治具付きベルトコンベヤ、または後工程の検査・洗浄ステーションへのロボットによる直接搬送が必要です。
制御システムの統合
CNC制御装置、ロボット制御装置、周辺システムが確実に通信できなければ、セルは停止します。交換部品が必要な場合、Xindustraは、メーカーの正確な部品番号に基づき、PLC、HMI、ドライブ、関連する制御機器の調達を支援できます。近年のセルの多くは、OPC UA、MTConnectなどの産業用通信インターフェースやデータ標準、FANUC FOCASなどの機械固有のAPIを使用しています。
セルコントローラーは、個々の機械やロボットの制御装置の上位に位置し、動作順序を調整します。機械が「サイクル完了」を通知すると、セルコントローラーはロボットに、ドアの開放、完成部品の取り出し、次の素材の投入、サイクルの再開を指示します。この信号の受け渡しロジックこそ、立上げ時に統合上の問題が最も発生しやすい部分です。タイミングのずれ、信号の競合、シミュレーションでは現れなかった例外的な条件などが問題になります。
CNC自動化ソフトウェアとデジタル製造管理
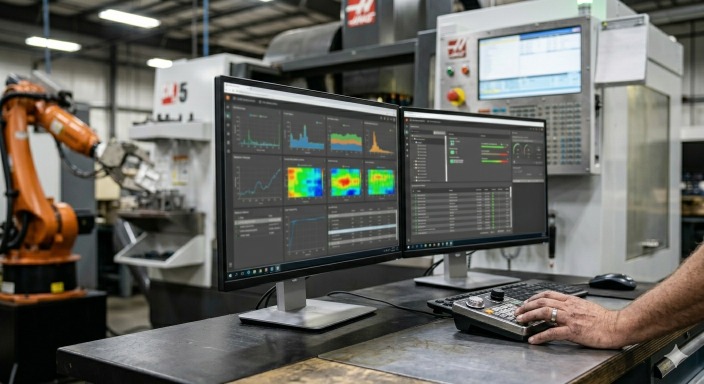
(AI生成)CNC自動化ソフトウェアのワークステーション
ハードウェアがセルを動かし、ソフトウェアがその運転を高度に制御します。
CAMと自動化システムの統合
CAMソフトウェアは工具経路を生成しますが、自動化セルではそれ以上の役割を担います。自動化と統合された近年のCAMシステムは、加工プログラムだけでなく、段取り指示書、治具オフセット、工具リスト、加工プログラムの転送情報も生成します。これにより、手作業の介入なしで、ある部品から別の部品への切替えを行えます。
CAMのフィーチャーベース加工では、ソフトウェアが穴の配列、ポケット、面を認識し、あらかじめ定義した加工方法を自動的に適用します。同系統の部品を繰り返し扱う場合、プログラミング時間を数時間から数分に短縮できます。1つのセルで週に30種類の部品番号を加工するような多品種環境では、このプログラミング効率は加工効率と同じくらい重要です。
CAM内のシミュレーションは、実機で発生する前に、衝突や移動範囲の超過を検出します。手動主体のセルでの衝突は、部品の損傷と復旧作業につながります。夜間稼働する自動化セルでは、ロボットや主軸の損傷、生産停止を招き、シミュレーションソフトのライセンス費用を何倍も上回る損失になる場合があります。
MESと生産追跡システム
製造実行システム(MES)は、自動化への投資を、機械設備への投資から、生産情報の活用への投資へと発展させます。MESは製造現場と、ERP、生産計画、品質管理などの業務システムの間に位置し、機械からリアルタイムデータを収集して上位システムに送ります。
具体的には、どの機械でどのプログラムを実行したか、各サイクルの所要時間が標準に対してどうだったか、計画に対して何個を生産したか、品質問題が起きたときの作業者や段取り条件は何だったかを追跡します。MESがなければ、こうした情報は作業者の記憶や紙の工程票にしか残りません。MESがあれば、データを検索し、報告書にまとめ、改善に活用できます。
MESが可視化する指標が、OEE(設備総合効率)です。OEEは、時間稼働率(稼働時間と停止時間)、性能稼働率(実際のサイクルタイムと標準)、良品率(総生産数に対する良品数)を組み合わせたものです。CNC加工では、85%以上が世界トップクラスのOEEとされています。MESなしで運営する多くの工場は、実際のOEEを把握していません。測定を始めると、想定より低い50~65%程度であることが分かる場合が多く、データによってその理由も明確になります。
工具寿命管理システム
工具の折損と摩耗は、自動化セルにおける突発停止の最も一般的な原因です。エンドミルの折損を検出できなければ、不良品が生産されます。インサートの摩耗を見逃せば、生産中に寸法が徐々に変動します。
工具寿命管理システムは、刃先当たりの加工回数、材料除去量、切削時間を設定済みの上限値と照合して追跡し、破損後ではなく破損前に自動工具交換を行います。工程内計測を組み合わせると、フィードバック制御も可能になります。例えば、穴径が上側管理限界に近づく傾向を示した場合、設定した交換間隔を待たず、オフセットを調整したり、早期の工具交換を指示したりします。
機械監視と予知保全
従来の保全は、壊れてから修理する事後保全か、実際の状態にかかわらず一定時間ごとに整備する時間基準保全のいずれかです。どちらにも非効率な面があります。事後保全は、最も避けたいタイミングで突発停止を招きます。時間基準保全では、整備不要な部品を整備する一方で、本当に必要な部品を見逃す場合があります。
状態監視は、この状況を変えます。主軸軸受の振動センサーは、故障の数週間前に、軸受摩耗に特徴的な周波数成分を検出します。主軸負荷の監視では、工具の切れ味低下や不適切なオフセットをリアルタイムで把握できます。温度センサーは、送りねじの摩耗に先行して発生する送り駆動部の発熱を追跡します。
これらのセンサーが生成するデータは、対応につながって初めて役に立ちます。Siemens Analyze MyMachine、FANUC MT-LINKi、ScytecやMachineMetricsなどの外部プラットフォームを含む近年の機械監視システムは、センサーデータを集約し、統計的工程管理の管理限界を適用して、状態の悪化が故障に至る前に保全アラートを出します。予知保全の投資効果は明確です。主軸のオーバーホールを1回回避できれば、通常、監視システムの費用を何倍も回収できます。
本当の課題は、システムを接続することだけではありません。機械、MES、ERPを通じて、生産データの正確性、追跡可能性、信頼性を確保することです。
CNC自動化システムの構成
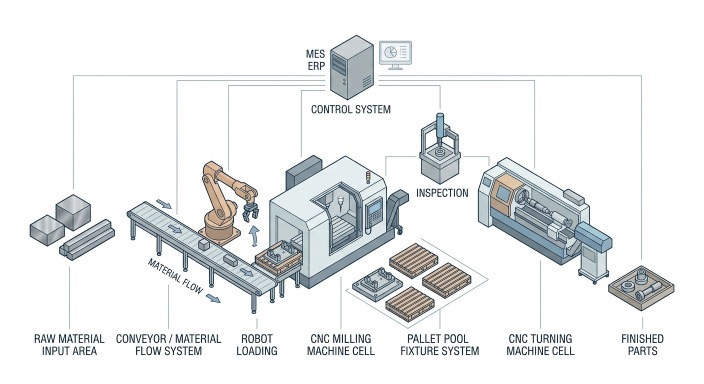
(AI生成)自動化CNC加工セル
各構成要素は、単独でも動作します。それらを連携させることで価値が生まれます。
実際の生産セルでは、次のように構成されます。
パレットプールと治具システム
搬送の流れは、再現性と可視性を重視し、先入れ先出しで、逆戻りを最小限に抑えるよう設計する必要があります。部品の種類に応じて、コンベヤ、バーフィーダー、パレット搬送、工程間でのロボットによる直接受け渡しなどを使用します。
コンベヤと搬送システム
簡単な重力式ローラーコンベヤは、鋼材ブロック、粗加工済みの鋳物、まとめ洗浄に送る部品など、部品同士が接触しても問題のないものに適しています。精密仕上げ部品では、重力式コンベヤは損傷の原因になります。そのため、部品ごとの専用受け治具やトレーを備えたベルトコンベヤ、または所定の配置場所へのロボットによる直接搬送が必要です。
CNC旋削の自動化では、軸物や旋削部品に対して、バーフィーダーがコンベヤに相当する役割を果たします。マガジン式バーフィーダーは、30~60分の加工に相当する棒材を保持し、ターニングセンタに自動供給することで、作業者の介入なしで棒材1本分を加工できます。バーフィーダーは、旋削工程において最も導入しやすく、投資収益率の高い自動化設備の一つです。複数シフトで運用する多くの用途では、12か月未満で投資を回収できる場合があります。
複数の工作機械を稼働させるセルでは、無人搬送車や軌道式搬送台車が、ステーション間でパレットや部品トレーを搬送します。この段階になると、CNC自動化は展示会の動画のような姿に近づきますが、基本原理は明確です。工程間で部品が待機する時間と、搬送に必要な作業工数を減らすことです。
あらゆるCNC自動化システムにおける搬送設計の原則は、行き止まりのない先入れ先出しです。部品は一方から入り、反対側から出るという一方向の流れでセル内を移動し、逆戻り、滞留、所在を確認するための人手が生じないようにします。双方向の移動や滞留箇所を含む複雑な搬送経路は、混乱、衝突リスク、運用上の混乱を生み、作業者が自動化を使わずに手作業へ戻る原因になります。
CNC自動化セルの構成と作業の流れ
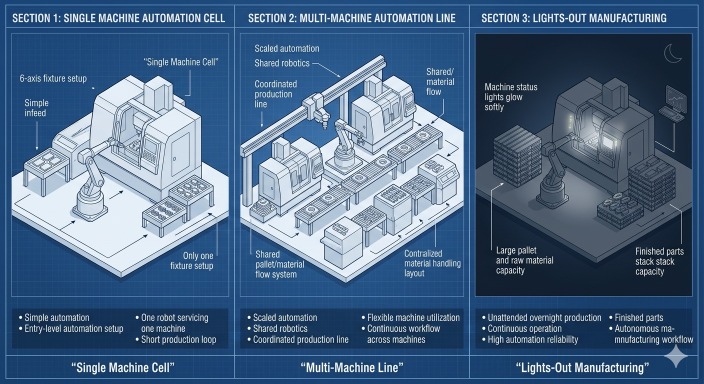
(AI生成)さまざまなCNC自動化セルの構成を示す図
多くの製造業者は、機械1台のセルから自動化を始めます。同系統の部品を繰り返し加工する際に、ロボットによる投入を最も低いリスクで検証できるためです。
複数機械による自動化ライン
機械1台を超えて規模を拡大すると、新たな技術課題が生じます。複数機械によるCNC自動化ラインでは、複数のマシニングセンタやターニングセンタを、直動軌道上のロボット、天井走行ガントリー、AGVなどの共通搬送システムで接続し、中央のセルコントローラーが各機械への作業配分を調整します。
利点は、柔軟性と冗長性です。1台が保守のために停止しても、セルコントローラーが残りの機械に作業を再配分することで、ライン全体の停止を回避できます。需要が増えた場合も、搬送システムの構成を再設計せずに、3台目の機械を追加できます。
技術的な課題は、工程順序の管理です。複数の工程を通過する部品を、ボトルネックに滞留させず、正しい順序で適切な機械に到着させる必要があります。特定の工程が制約となり、前後のステーションでワーク不足や過剰な滞留が生じないよう、機械間のサイクルタイムを均衡させるには、ライン構築後ではなく、構築前の工程計画が必要です。
バッチ生産の自動化フロー
バッチ生産の自動化は、次の順序で進みます。
MESからの作業指示の発行を受けて機械制御装置へプログラムを転送し、治具と工具の装着を確認します。初品を加工・検査した後、生産バッチを無人で加工し、完成部品を検査または次工程へ搬送して、セルを次のバッチに切り替えます。
小さなバッチを高頻度で加工する場合は、迅速な段取り替えが必要で、ゼロポイントパレットシステムと機外段取りの効果が最も明確に現れます。大きなバッチを低頻度で加工する場合は、段取り替えにある程度時間をかけられますが、より大きな供給容量が必要です。
生産計画から指示される任意のバッチサイズに自動化設備を無理に対応させるのではなく、自動化設備の能力にバッチサイズを合わせることは、多くの設備選定以上に効率を左右する、システム全体の判断です。
CNC自動化の投資収益率と生産性向上
CNC自動化の投資収益率は、単一の数値で表せるものではありません。複数の改善が同時に進み、それぞれに測定指標と投資回収期間があります。
主軸稼働率の向上
主軸稼働率は、自動化の効果を最も直接的に示す指標です。1シフトで手動運用するCNC工作機械の主軸稼働率は、通常40~55%程度で、残りは段取り、ワークの投入・取り出し、休憩、待機に費やされます。機械が稼働可能とされる時間のうち、実際に主軸が金属を切削しているのは半分未満です。
適切に統合されたCNC自動化システムでは、これを75~90%まで高められます。変動運転費が1時間当たり150ドルの機械で、1シフトの稼働率を50%から85%に引き上げると、1日当たり2.8時間の生産時間を確保できます。
年間250稼働日では、新たな機械を購入せずに、1台当たり年間700時間の加工能力を追加できます。
労務費の削減
CNC自動化による省人化効果は確かにありますが、その捉え方が重要です。自動化は熟練人材を不要にするのではなく、機械の生産能力に対する直接作業工数の比率を下げます。熟練作業者1人が3つの自動化セルを監視すれば、3人がそれぞれ手動主体の機械を1台ずつ運用する場合よりも、多くの生産量を得られます。
重要な指標は、部品当たりの直接労務費です。手動主体のセルで、間接費を含む総人件費が時給35ドルの作業者1人が1シフトに40個を生産する場合、部品当たりの労務費は0.875ドルです。同じ機械を自動化して1シフトに80個を生産し、監視、段取り、保守を含む必要工数を作業者0.3人相当に抑えれば、部品当たり0.20ドル未満になります。作業者は引き続き必要ですが、その作業工数がより多くの部品に配分されます。
サイクルタイムの短縮
CNC自動化は、切削時間そのものを直接短縮するわけではありません。誰がワークを投入しても、主軸は同じ送り速度と回転数で動作します。短縮されるのは、加工サイクル間の時間です。
中程度の複雑さの部品では、手作業による投入と取り出しに、通常1サイクル当たり45~90秒の非切削時間がかかります。ロボットによる着脱では15~25秒です。切削時間が3分の部品では、総サイクルタイムが4.5分から3.4分になる差に相当し、加工プログラムを1行も変更せずに、生産能力が25%向上します。
パレットシステムは、段取り替え時間をさらに大きく短縮します。新しい治具を使用する手作業の段取りには、30~60分かかる場合があります。事前にオフセットを測定したゼロポイントシステムのパレット交換なら、5分未満で完了します。1シフトで8バッチを加工するセルでは、段取り替えごとに25分短縮することで、1シフト当たり3時間以上の切削時間を追加できます。
エラー率の低減
手動によるCNC運用でのヒューマンエラーは、追跡が難しく、後工程で発見すると大きなコストがかかる品質問題を生みます。誤ったプログラムの読み込み、部品の向きの間違い、治具の不完全な着座、工具交換後のオフセット更新漏れなどは、どの手動セルでも一定の頻度で発生します。検査でどれだけ早く検出できるかによって、不良品の発生量が変わります。
CNC自動化システムは、作業規律に頼るのではなく、仕組みによってエラーを抑えます。セルコントローラーは、パレットIDに対応した正しいプログラムが読み込まれていることを確認します。グリッパーと供給側の受け治具が一方向でしか部品を保持できないため、ロボットは決められた向きで投入します。工程内の機上計測は、加工完了後ではなく、最初の切削前に治具の着座不良を検出します。工具寿命管理は、公差外の部品を生産する前に、摩耗したインサートを検出します。
その効果は数値で確認できます。業界全体の実際の記録に基づく事例では、同じ部品を同等の条件で手動生産した場合に比べ、自動化生産の不良率が60~80%低下したと報告する工場が多くあります。部品構成と工程の安定性によっては、初回合格率が15~25パーセントポイント向上しています。
CNC自動化の課題と制約
| 課題 | CNC自動化システムへの影響 | 実際の製造現場への影響 | 一般的なコスト・生産上の問題 | 主なCNC自動化の対策 |
|---|---|---|---|---|
| 高い導入コストと投資額 | 自動化CNCセルには、ロボット、センサー、コンベヤ、機上計測システム、CNC自動化ソフトウェアの統合が必要 | 小規模工場では、少ない生産数量に対して自動化投資の妥当性を示すことが難しい | CNC自動化システム全体の導入費用は、数万ドルから数十万ドルに及ぶ場合がある | ロボットによる全面的な統合の前に、フライス加工の半自動化やパレットシステムから始める |
| プログラミングの複雑さ | CNC自動化では、機械の制御ロジック、ロボットの動作経路、計測サイクル、異常処理の同期が必要 | 不適切なプログラムにより、1台の機械ではなく、生産セル全体が停止する可能性がある | 立上げ期間の長期化と技術者の作業コストの増加 | シミュレーション機能を備えたCNC自動化ソフトウェアと、標準化された加工テンプレートを使用する |
| 治具の標準化要件 | 自動投入システムは、一定の部品位置と再現性の高いクランプに依存する | 固定状態のばらつきにより、ロボットの信頼性と加工の繰返し精度が低下する | 専用治具によって、治工具費と段取り費が増加する | モジュール式ゼロポイント治具と標準化されたワーク保持システムを使用する |
| 部品のばらつきによる制約 | CNC自動化は、安定した形状を持つ同系統の部品の繰返し生産で最も効果を発揮する | 頻繁な設計変更により自動化効率が低下する | 多品種少量生産では、自動化による時間短縮の利点が失われやすい | 柔軟なロボットセルと、変化に対応できるCNC自動化システムを組み合わせる |
| 工具摩耗の監視 | 工具摩耗によって加工寸法が公差範囲を外れ始めても、自動運転が継続する場合がある | 摩耗を見逃すと、無人加工で不良品の発生リスクが高まる | 材料の無駄と突発的な停止 | 自動工具監視と工程内の機上計測を追加する |
| 保守と停止時間 | ロボット、センサー、コンベヤ、CNC工作機械の保守を連携させる必要がある | 1つの構成要素の故障で、自動化ライン全体が停止する可能性がある | 生産中の停止による大きな損失 | 予防保全計画と遠隔監視システムを導入する |
| 機械とソフトウェアの統合 | 旧式のCNC工作機械は、最新のCNC自動化ソフトウェアと適切に通信できない場合がある | データ転送と機械間の連携が不安定になる | 追加の改造費用 | 産業用通信プロトコルと互換性のある制御装置を使用する |
| 作業者に求められる技能 | 自動化によって手作業は減るが、技術的なトラブル対応の必要性が高まる | 必要な作業者数は減る一方、より高度な技能を持つ技術者が必要になる | 教育・採用コストの増加 | 機械加工技術者にロボティクスとCNC自動化システムの複合的な教育を行う |
| 試作に対する柔軟性の制約 | 完全自動化セルは、単品加工よりも繰返し生産に最適化されている | 試作では、手動で加工するよりも自動化の準備に時間がかかる場合がある | 少量加工での効率低下 | 手動作業と自動化を組み合わせた工程を使用する |
| 安全性と法規・規格への適合要件 | ロボットを使用する自動化システムには、安全柵、センサー、安全インターロックが必要 | 工場レイアウトと適合計画が複雑になる | 設置コストの増加 | 統合安全システムと協働ロボットを活用した構成を採用する |
CNCフライス加工の自動化:精度と生産性の向上
| 分類 | フライス加工自動化の仕組み | 精密部品への利点 | 主な産業用途 |
|---|---|---|---|
| CNCフライス加工の自動化 | ロボットによるワーク投入、パレットチェンジャー、自動工具管理、CNC自動化ソフトウェアを使用し、加工システムと検査システムを連携させる | 繰返し精度の向上、段取りのばらつき低減、工具経路の安定化により、長時間の生産でも厳密な寸法管理を支援する | 航空宇宙用ブラケット、医療用部品、アルミニウムハウジング、治具プレート、多面の精密加工部品 |
CNC旋削の自動化:軸物・丸物部品の効率的な生産
| 項目 | CNC旋削の自動化 |
|---|---|
| 仕組み | バーフィーダー、ロボットによる取り出し、自動工具交換装置、CNC自動化システムを使用し、丸物部品を連続生産する |
| 主な利点 | 円筒部品は供給とクランプが安定しやすいため、フライス加工よりも自動化しやすい |
| 精度上の利点 | 長時間の生産で、軸径の一貫性、同心度、表面仕上げが向上する |
| 適した部品 | シャフト、ブッシュ、ねじ部品、油圧継手、スペーサー、そのほかの回転体部品 |
| フライス加工自動化との違い | 旋削の自動化は通常、より単純で丸物部品の大量生産に適している一方、フライス加工の自動化は、より複雑な形状に対応する |
生産に適したCNC自動化構成の選び方
生産数量に関する考慮事項
生産数量によって、判断は大きく変わります。
週に数十個を加工し、設計変更も頻繁にある場合、完全自動化セルの投資を回収できない可能性があります。段取り時間だけで、サイクルタイム短縮による効果を上回る場合もあります。少量生産や多品種の環境では、柔軟なCNC自動化システムの方が適していることが一般的です。
一方、生産が安定した繰返し作業になると、自動化の効果は急速に積み重なります。
夜間に無人運転できる機械は、作業者がいる時間帯だけ手動投入で運転する機械よりも、1週間に多くの部品を生産できます。生産数量が増えると、1サイクル当たりわずか15秒の短縮でも、短期間で大きな経済効果を生みます。
試作や少量生産から、より安定した繰返し生産へ移行する製造業者に対し、JLCCNCは、生産を重視した技術的な提案を伴う精密加工も提供しています。初期段階から、部品と工程を自動化に適した状態に整えることを支援します。
精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
フライス加工と旋削の選択
フライス加工と旋削では、部品自体の特性が異なるため、自動化の特徴も異なります。
CNC旋削の自動化は、通常、規模を拡大しやすい方法です。軸物や丸物部品は、バーフィーダーや自動搬送システムで円滑に供給できます。形状が予測しやすく、段取りも比較的単純です。
CNCフライス加工の自動化では、部品の形状、向き、クランプ要件の違いが大きいため、より綿密な治具計画が必要になる傾向があります。一方、パレットチェンジャーやロボットによる投入によって段取りの繰返しを削減できる多面加工部品では、大きな生産性向上を実現できます。
主に円筒部品を製造する工場では、通常、旋削から自動化します。複雑なハウジングやプレートを加工する工場では、CNCフライス加工の自動化で、より大きな効果を得られることがよくあります。
システム選定の方針
効果的な自動化の導入は、多くの場合、小さな取り組みから始まります。
パレットチェンジャー、機械1台へのロボットローダー、自動機上計測、生産計画と検査を連携させるCNC自動化ソフトウェアの改善などです。こうした導入によって、大規模な自動化投資を決める前に、生産現場の本当のボトルネックが明らかになることがよくあります。
「自動化設備を持つこと」自体が、最終的な目標ではありません。
目標は、機械の無駄な時間と作業者の手待ち時間を減らし、工程管理を安定させながら、より多くの良品を生産することです。CNC自動化システムで最も良い成果を上げている工場は、周囲で話題になっているから導入するのではなく、具体的な生産上の問題の解決に取り組んでいることが一般的です。
CNC自動化に関するよくある質問
Q: CNC自動化とは何ですか?
CNC自動化は、ロボット、ソフトウェア、自動化システムを使用し、生産中の手作業による機械操作を削減することです。
Q: CNC自動化システムとは何ですか?
CNC自動化システムは、CNC工作機械に、ロボットによるワーク投入、ソフトウェア制御、検査設備、搬送設備を組み合わせたものです。
Q: CNCフライス加工の自動化とは何ですか?
CNCフライス加工の自動化は、ロボットによるワーク投入、パレットシステム、自動化された作業工程を使用し、フライス加工の生産性と一貫性を高めることです。
Q: CNC旋削の自動化とは何ですか?
CNC旋削の自動化は、バーフィーダー、ロボット搬送、同期した加工サイクルによって、軸物や円筒部品の生産を自動化することです。
Q: 小規模工場でもCNC自動化を導入できますか?
はい。多くの小規模メーカーは、全面的なロボット生産ラインを構築せず、柔軟な構成や手動作業と組み合わせたCNC自動化システムを利用しています。
Q: CNC自動化は機械加工技術者に取って代わりますか?
自動化によって反復的な手作業は減りますが、プログラミング、段取り、工具の選定・管理、トラブル対応には、引き続き熟練した機械加工技術者が必要です。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......