CNC加工は他の製造方法と比べてどの程度精密なのか?
1 min
- CNC加工は他の製造方法と比べてどの程度精密なのか?
- 公差、精度、精密さは同じものではない
- CNC加工の精密さの範囲
- 製造方法間の比較
- CNC加工がより厳しい公差を維持する傾向がある理由
- 手動加工とCNC加工の精度
- CNC加工の達成可能な精度を実際に決定するもの
- 訂正する価値のある一般的な誤解
- 公差の選択:実際に一般化できるルール
- 加工コストを下げるための簡単なDFMルール
- FAQ
- 厳しい公差のプロジェクトに精密加工が必要ですか?
CNC加工は他の製造方法と比べてどの程度精密なのか?
簡単な回答:CNC加工は一般的に、成形、鋳造、およびほとんどの積層造形プロセスよりも厳しい公差を維持できます。これは、収縮、スプリングバック、または層の堆積に依存するのではなく、材料を直接除去するためです。ただし、「どの程度精密か」は、特定のプロセス変種、材料、形状、および検査方法によって異なります。プロセスカテゴリ全体に当てはまる単一の数値は存在しません。
部品仕様が±0.05mmの公差を要求している場合、実際に重要な問いは「CNC加工は精密なのか」ではなく、「何と比較して精密なのか、そしてそもそもこの部品に適したプロセスなのか」です。精密さは製造全体に一律に当てはまる単一の数値ではありません。プロセスによって大きく異なり、CNCが代替手段と比べて実際にどこに位置するかを知ることは、「非常に精密」という曖昧な主張よりもはるかに有用です。
精密CNC加工サービス
プロフェッショナルな製造、迅速な納品、品質保証。即時見積もりを取得
公差、精度、精密さは同じものではない
これら3つの用語は日常会話では同じ意味で使われますが、それぞれ異なるものを表しており、これらを混同することが製造における「精密さ」に関する多くの混乱の実際の始まりです:
- 公差とは、図面に記載された許容偏差のことです。寸法が許容され、合格とされる範囲です。これは仕様であり、機械が実際に行ったことの測定値ではありません。
- 精度とは、部品の実際の測定寸法が意図した公称寸法にどれだけ近いかを示すものです。プロセスは、個々の部品にばらつきがあっても、平均的に精度が高い場合があります。
- 精密さ(しばしば再現性と併用される)とは、同じ特徴を繰り返し生産する際にプロセスがどれだけ一貫しているかを示すものです。部品間のばらつきが小さいことであり、そのばらつきが公称寸法に正確に中心合わせされているかどうかは問いません。
プロセスは精度が高いが再現性が低い場合(部品の平均は正しいが、部品ごとのばらつきが大きい)もあれば、再現性が高いが精度が低い場合(非常に一貫しているが、常に目標から外れている—通常、特定されればキャリブレーションオフセットで修正可能)もあります。ほとんどの人が「CNC加工はどの程度精密か」と尋ねるときに意味するのは、実際には達成可能な厳しい公差と良好な再現性の組み合わせです。これがこの記事の残りの部分で使用される意味ですが、仕様書やサプライヤーの能力主張を読む際には、これらが厳密に同義語ではないことを知っておく価値があります。
CNC加工の精密さの範囲
CNC加工は、コンピュータ制御による直接的な材料除去を通じて、標準的な作業では通常±0.02~0.1mmの範囲の公差を達成でき、高精度のセットアップでは十分に管理された条件下で±0.005~0.01mmまたはそれ以上を維持できます。これは、コンピュータ制御の動き(手作業と比較してオペレーターによる変動を低減)、剛性の高いツーリング、そして適切に保守された設備では、切削中の熱ドリフトや機械的誤差を補償するエンコーダやスケールからのリアルタイムフィードバックの組み合わせによるものです。CNCが変動に対して完全に免疫があるわけではありません—以下の要因のセクションを参照してください。
製造方法間の比較
製造時の一般的な範囲のみ。実際の能力は材料、部品サイズ、形状、ツーリング、プロセス管理、検査方法によって異なります。これらは特定の部品やサプライヤーに対する保証ではありません。
| プロセス | 一般的な公差 | 理由 |
|---|---|---|
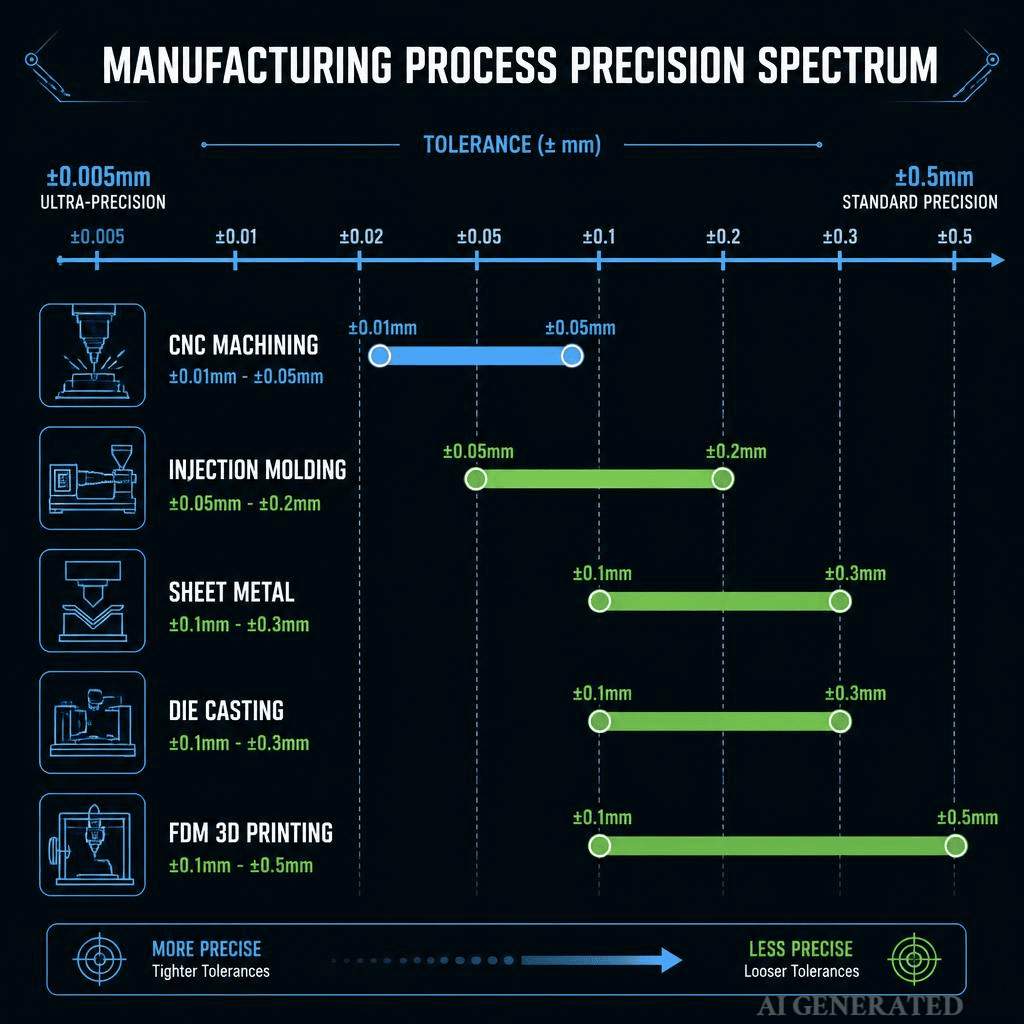
| CNC加工 | ±0.02~0.1mm(精密作業では±0.005~0.01mm) | 重要な特徴に対する直接的で再現性のある材料除去 |
| 手動加工 | ±0.1mm以上 | オペレーター依存で、生産全体にわたる自動補償がない |
| 射出成形 | ±0.05~0.2mm、部品サイズと金型品質により変動 | 精度は金型ツーリングの品質と冷却時の材料収縮に依存 |
| ダイカスト | 一般的に±0.1~0.3mm | 溶融金属の収縮と金型摩耗。他の鋳造タイプ(砂型鋳造、インベストメント鋳造)はより大きく変動し、一般的にダイカストより緩い |
| 板金—レーザー切断 | 切断エッジ自体は一般的に±0.05~0.15mm | 切断精度は主にレーザー/ビームとCNC制御の関数であり、曲げよりもCNCの精度に近い |
| 板金—曲げ | 一般的に±0.1~0.3mm、切断は厳しいが曲げ後は緩くなる | スプリングバック(曲げ後の弾性回復)と複数の曲げにわたる公差スタックアップが切断エッジだけを超えた変動を追加 |
| 3Dプリンティング—FDM | 一般的に±0.2~0.5mm | 層の解像度、ノズル径、不均一な冷却による反り |
| 3Dプリンティング—SLA/DLP | 一般的に±0.05~0.15mm、FDMより厳しい | レジンベースの硬化はFDMの押出フィラメントよりも細かい層の詳細を実現するが、依然として層構築 |
上記の相対的な順序はかなり一貫して成り立ちます—CNC加工は合理的なコストで利用可能な最も厳しい公差のプロセスの一つです—しかし、範囲は隣接するプロセス間で実際に重複します(適切に管理されたSLAプリントは、特定の特徴において管理が不十分なCNCセットアップを上回る可能性があります)。したがって、これは一般的な位置づけのガイドとして扱い、すべてのCNC部品が他のプロセスのすべての部品に勝るランキングとは考えないでください。
CNC加工がより厳しい公差を維持する傾向がある理由
核心的な理由は、CNCで切削された材料が「変動を導入しない」ということではありません—工具摩耗、治具、切削力、熱ドリフト、材料内の残留応力などを通じて依然として変動は存在し、これらすべてを工場が積極的に管理する必要があります。本当の構造的優位性は、CNC加工が特定の重要な特徴に対して局所的で再現性のある材料除去と修正を適用できることであり、部品全体にわたって収縮、スプリングバック、または層間変動を同時に制御しなければならないプロセスに依存しないことです:
- 成形/鋳造における熱収縮:射出成形とダイカストは、溶融または半溶融材料が金型に流れ込み、その後冷却されることに依存しています—そしてその冷却プロセスは、肉厚、材料、冷却速度によって変動する収縮を導入します。これはツーリング自体で設計段階から考慮する必要がある変数であり、特徴ごとに修正できるものではありません。
- 板金におけるスプリングバック:板金加工は、スプリングバック(曲げ後の材料のわずかな弾性回復)と複数の成形特徴にわたる累積的な公差スタックアップを通じて独自の変動を導入します。
- 3Dプリンティングにおける層の解像度:3Dプリンティングは部品を層ごとに構築し、その層構造自体が解像度を制限し、層が異なる速度で冷却または硬化する際の反りの可能性を導入します。
これによりCNC加工が普遍的に「優れている」わけではありません—これらの各プロセスは、精度だけではない理由(大量生産時のコスト、材料特性、幾何学的自由度)でその地位を獲得しています。しかし、公差に関して特に、CNCが実際に必要な特徴に対して的を絞った再現性のある切削を行える能力は、部品全体にわたって収縮、成形、または層状堆積を一度に制御しなければならないプロセスに対する構造的優位性を与えています。
手動加工とCNC加工の精度
特に機械加工内では、CNCと手動アプローチは同じ基本的な切削原理を使用しますが、制御が異なります。CNCの手動加工に対する優位性は、切削自体が単一のインスタンスで本質的に精密であるということではありません—熟練した機械工は1つの部品で厳しい公差を維持できます—CNCがオペレーターの疲労、長い生産にわたる不一致、および複数の同時軸を手動で追跡することの物理的限界から生じる変動を大幅に低減することです。手動加工の公差は通常より緩く(±0.1mm以上)、特にそのオペレーター依存の変動が生産全体にわたって一貫して制御するのが難しいためです。たとえ熟練した手で単一の部品を精密に作ることができてもです。
CNC加工の達成可能な精度を実際に決定するもの
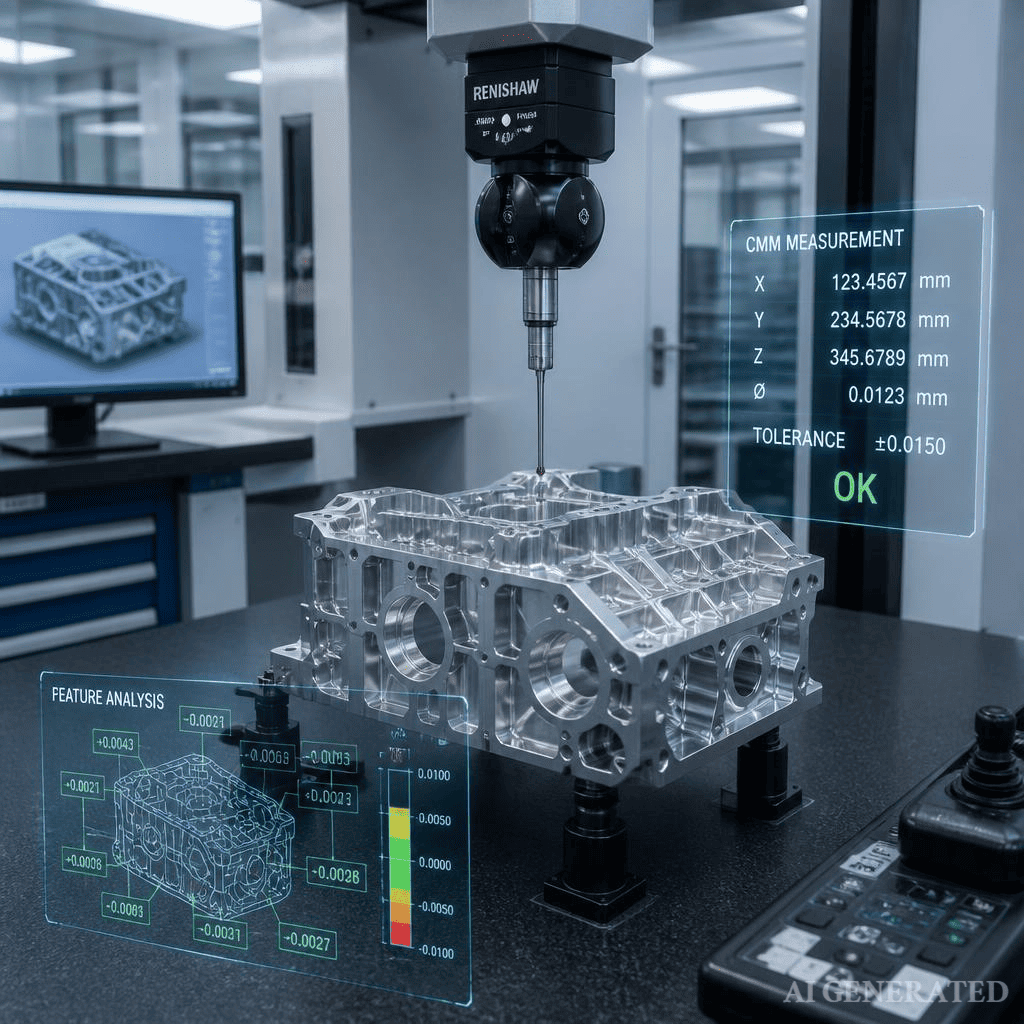
プロセス自体を超えて、特定のCNC作業が実際にどの程度の厳しい公差を維持できるかを決定するいくつかの要因があります:機械の剛性とキャリブレーション、ツーリングの品質と状態、材料の挙動(一部の材料は他の材料よりも予測可能に公差を維持し、原材料の残留応力は切削後に寸法を変化させる可能性があります)、プログラミングとツールパス戦略、そして本当に厳しい公差の作業では、温度安定性などの環境制御(熱膨張は機械とワークピースの両方に影響します)。工場の一般的な精度能力と特定の部品の達成可能な公差は常に同じとは限りません。複雑な形状や難しい材料は、通常は厳しい公差の工場の実世界の能力を、その最良の数値が示唆するよりも緩くする可能性があります。
訂正する価値のある一般的な誤解
プロセスが理論的に達成できる最も厳しい公差が、特定の部品が実際に得られるものだと仮定し、形状と材料を考慮しないことは、重要な寸法の過小指定と、必要のない寸法の過大指定の両方につながります。
上記の公差範囲は良好な条件下での上限であり、デフォルトではありません—難しい材料の複雑な部品は、その数値が仕様書のどこかに存在するという理由だけで、工場の最良の公差数値を自動的に達成するわけではありません。
公差の選択:実際に一般化できるルール
特定の数値(「嵌合特徴には±0.01mm、その他には±0.1mm」など)を普遍的なルールとして固定するのではなく、特定の特徴に適した公差は以下に依存します:
- 機能:この特徴は実際に別の部品と嵌合するのか、何かに密封するのか、または精密部品を位置決めするのか?そうでなければ、達成可能なものに関係なく、通常は厳しい公差は必要ありません。
- 公差チェーン:この特徴の公差は、それが相互作用する部品や特徴の公差とどのように積み重なるか?1つの特徴の厳しい公差は、それが属するチェーンに他の場所で余裕があれば、緩和できる場合があります。
- 材料:一部の材料は同じプロセス下で他の材料よりも予測可能に厳しい公差を維持します—これは指定するのが現実的かを変える可能性があります。
- 部品サイズと形状:より大きな部品とより複雑な形状は、一般的に最も厳しい公差を一貫して維持するのを難しくします。
- 検査能力:実際に利用可能な検査方法で確実に測定できない公差は、機械が理論的に維持できるものに関係なく、意味のある仕様ではありません。
加工コストを下げるための簡単なDFMルール
- 厳しい公差は実際に必要な特徴に限定する:ベアリングシート、ダウエルピンホール、重要なシール面は一般的な候補ですが、決定は機能と公差チェーン分析に従うべきであり、その特定の特徴が必要かどうかを確認せずに「嵌合特徴には最も厳しい公差」という一律のルールを適用すべきではありません。
- それ以外は標準的な商業公差をデフォルトとする:非重要な特徴に緩い標準公差を使用することで、機械の稼働時間を短縮し、不必要なCMM検査コストを回避できます。
- 面取りとフィレットを標準化する:超小型カッターを強制し、工具のたわみリスクを増加させる鋭い内部コーナーの指定を避けてください。
FAQ
CNC加工は常に3Dプリンティングよりも精密ですか?一般的に、特に公差については—CNCの直接的で的を絞った材料除去は、層ベースの3Dプリンティングプロセスよりも厳しい公差を維持する傾向があります。しかし、特定の3Dプリンティングプロセス(SLA/DLPレジンプリンティングは一般的にFDMよりも厳しい公差を維持します)と、CNCセットアップが実際にどれだけ適切に管理されているかによります。3Dプリンティングはまた、複雑な内部構造など、機械加工では簡単に再現できない幾何学的自由度も提供します。
なぜ射出成形は一般的にCNC加工よりも精度が低いのですか?射出成形の精度は主に、溶融プラスチックが金型内で冷却される際の材料収縮によって制限され、これは肉厚と材料によって変動します—CNC加工の直接除去プロセスは異なる方法で管理する変数ですが、CNCにも独自の精度制限要因(工具摩耗、熱ドリフト、治具)があり、特定の作業によって結果が変わります。
CNC加工は±0.01mmよりも厳しい公差を達成できますか?はい、高精度設備、厳密な環境制御、適切な材料を備えた十分に管理された条件下では—ただし、このレベルの精度は通常追加コストを伴い、標準的なCNC作業のデフォルト能力ではなく、関与する特定の特徴と材料に大きく依存します。
材料は達成可能なCNC加工精度に影響しますか?はい—より予測可能に加工できる材料(例えば多くのアルミニウム合金)は、加工硬化、熱変形、残留応力、または一貫性のない切削挙動を起こしやすい材料よりも、一貫して厳しい公差を維持する傾向があります。
厳しい公差のプロジェクトに精密加工が必要ですか?
各特徴に適した公差を選択すること—利用可能な最も厳しいものだけでなく—が、コストと機能が実際にバランスされる場所です。当社のエンジニアリングチームは見積もり前に図面をレビューし、過大指定の可能性がある寸法にフラグを立て、お客様の部品の形状と材料に対して現実的に達成可能なものを確認します。
- 多軸能力:精密3軸、4軸、5軸CNCフライス加工と旋削
- エンジニアリングレビュー:すべての見積もりに製造可能性と公差のフィードバック
- 迅速な見積もり:3D CADファイル(.STEP / .IGES)をアップロードして迅速なレビューと見積もりを取得
学び続ける
形彫り放電加工:加工工程・加工能力・適用場面
形彫り放電加工中の銅電極 形彫り放電加工とは 形彫り放電加工は、所定の形状に加工した電極と制御された放電を用い、導電性ワークから材料を除去する非接触加工です。主に、深いキャビティや複雑な内部形状の加工に使用されます。英語では、sinker EDMのほか、die sinking EDM、ram EDM、plunge EDMとも呼ばれます。CNC切削加工では工具が届かない、または複雑な内部形状の精度を維持できない場合に広く使用されます。 形彫り放電加工は、代表的な放電加工方式の一つです。3種類の放電加工の解説では、ワイヤ放電加工や細穴放電加工との違いを紹介しています。 形彫り放電加工の仕組みとCNC切削加工との違い (AI生成)形彫り放電加工の作動原理図 焼入れ工具鋼のブロックに角穴を加工する場合、通常、CNCフライス加工では実用的な対応が難しくなります。小径エンドミルが折損したり、コーナーに入った瞬間に工具がたわんだりするためです。このような場面で、材料除去の方法を放電による除去へ切り替えます。 形彫り放電加工では、最初に所定の形状の電極を製作し、制御された放電によって、その形状をワークへ転写します......
EDM加工の3つの種類とその違い
放電加工とは何か、なぜ使用するのか EDM(放電加工)は、特に難削材や複雑な形状の切断が困難な材料を扱う際に、従来の機械加工法の代替として機能します。ワイヤーEDMでは、他の方法では達成できない公差での精密な切断が可能になり、穴あけEDMは精密な直径と真円度の実現に優れています。 全体として、EDMは卓越した精度と極めて低いRaレベルを実現し、高品質な表面仕上げをもたらします。この特性により、広範な後処理の必要性が減少し、製造が困難な部品の製造コストを最終的に削減できます。 技術1:穴あけEDM 穴あけEDMは、EDM穴あけまたはEDMマイクロドリリングとも呼ばれ、放電加工(EDM)の特殊な変種です。金属や合金を含むさまざまな材料に精密かつ正確な穴を開けるために特別に設計されています。 穴あけEDMでは、通常は回転する真鍮または銅の管である小径電極を使用して、一連の急速な放電を発生させます。これらの放電は電極とワークピースの間で発生し、制御された侵食を生み出し、材料に徐々に穴を開けていきます。 このプロセスでは、脱イオン水などの誘電体流体を電極を通してフラッシングし、切りくずを洗い流し、ワークピー......
CNC加工は他の製造方法と比べてどの程度精密なのか?
CNC加工は他の製造方法と比べてどの程度精密なのか? 簡単な回答:CNC加工は一般的に、成形、鋳造、およびほとんどの積層造形プロセスよりも厳しい公差を維持できます。これは、収縮、スプリングバック、または層の堆積に依存するのではなく、材料を直接除去するためです。ただし、「どの程度精密か」は、特定のプロセス変種、材料、形状、および検査方法によって異なります。プロセスカテゴリ全体に当てはまる単一の数値は存在しません。 部品仕様が±0.05mmの公差を要求している場合、実際に重要な問いは「CNC加工は精密なのか」ではなく、「何と比較して精密なのか、そしてそもそもこの部品に適したプロセスなのか」です。精密さは製造全体に一律に当てはまる単一の数値ではありません。プロセスによって大きく異なり、CNCが代替手段と比べて実際にどこに位置するかを知ることは、「非常に精密」という曖昧な主張よりもはるかに有用です。 精密CNC加工サービス プロフェッショナルな製造、迅速な納品、品質保証。即時見積もりを取得 公差、精度、精密さは同じものではない これら3つの用語は日常会話では同じ意味で使われますが、それぞれ異なるものを表し......
ウォータージェット vs レーザー切断:あなたに適しているのはどちら?
これは加工の現場でよくある質問であり、工場の現場でもオンラインフォーラムでも多くの議論を巻き起こすテーマです:ウォータージェットかレーザー切断か?板金をどのように切断すれば、最もきれいな切断面、最高のコストパフォーマンス、あるいは最速の納期が得られるのか? ここがポイントです:必ずしも明確な答えがあるわけではありません。 ウォータージェットとレーザー切断はどちらも板金加工の世界における精密加工の強力な手段です。それぞれに独自の強み、特性、最適な使用シナリオがあります。レーザーの鮮明な精度を必要とするプロジェクトもあれば、高圧水の冷たい研磨力を必要とするものもあり、時には両方を組み合わせることで適切に作業が完了することもあります。 このブログでは、ウォータージェットとレーザー切断の違いについて、各方法の仕組みから最適な材料、コストと速度への影響、そして次の案件にどのプロセスが最も適しているかまで詳しく解説します。これら2つの切断技術の間で迷ったことがあるなら、ここで整理しましょう。無駄な話は抜きにして、事実だけをお伝えします。 それでは始めましょう。 ウォータージェットとレーザー切断の類似点 違いに......
EDMワイヤーカットの仕組み:精密CNCワイヤーカットの完全ガイド
電気で金属を切断する? 高精度製造の世界にいるなら、EDMワイヤカットという言葉を聞いたことがあるでしょう。これは放電加工(ワイヤEDM)の略称です。これは一般的な金属切断方法ではありません。回転する刃、ドリル、エンドミルはありません。代わりに、電気火花で金属を切断し、比類のない精度と制御を提供します。 しかし、EDMワイヤカットはどのように機能するのでしょうか?なぜ航空宇宙、金型製作、医療機器業界でこれほど人気があるのでしょうか?また、従来のCNC切断方法と比較してどこに位置するのでしょうか?これらの質問すべてにお答えします。 ワイヤEDM切断とは何ですか? ワイヤEDM切断、または単にワイヤカットは、細いワイヤを電極として使用して導電性ワークピースから材料を侵食する放電加工の一種です。物理的な接触の代わりに、高電圧の放電(火花)に依存して複雑な形状や厳しい公差(多くの場合±0.001mm程度の細かさ)を切断します。 見た目はきれいですが、実際には微視的レベルでの制御された侵食です。それが信じられないほどの精度をもたらします。 ワイヤEDMの仕組み:プロセスの説明 ワイヤEDMがどのように機能す......
EDM穴あけ加工と従来の穴あけ加工:精度と用途の比較
穴あけ加工は単純に思えますが、極めて高い精度が求められる場合、硬化材料への加工、あるいは微細な深さへの加工となると、そうはいきません。そんな時に、EDM穴あけ加工と従来のCNCドリル加工を並べて比較し始めるのです。どちらも穴をあけるために設計されていますが、その技術、能力、そして理想的な用途はまったく異なります。 では、次のプロジェクトではどちらの方法を選ぶべきでしょうか?詳しく見ていきましょう。 EDM穴あけ加工とは? EDM(放電加工)穴あけ加工は、ホールポッピングEDMやEDM深穴加工とも呼ばれ、電気火花を利用して材料を侵食します。回転するドリルビットの代わりに、管状電極と誘電体流体を使用し、高周波放電によって金属を除去します。 これは非接触プロセスであり、加工中にツールが材料と直接物理的に接触しないことを意味します。その結果は?硬化鋼、超硬合金、特殊合金であっても、極めて精密でバリのない穴をあけることができます。 従来のCNC穴あけ加工とは? CNC穴あけ加工は、ツイストドリルやエンドミルなどの回転切削工具を使用して材料を切削します。穴加工と聞いてほとんどの人が思い浮かべるのがこれでしょう......