ブレード加工:CNCフライス加工・5軸加工ガイド
1 min
- ブレード加工とは?
- タービンブレードの形状と加工上の課題
- ブレードのフライス加工工程
- ブレード加工における5軸CNCの活用
- ブレードのフライス加工に使用する工具と工具経路
- ブレード加工に使用する材料
- ブレード加工の精度と表面仕上げ
- ブレード加工に関するよくある質問
- ブレード加工のまとめ
要点
- ブレード加工では、変化する翼形状に沿って加工するため、輪郭、ねじれ、厚さ、エッジ形状を図面要求内に収める必要があります。
- 5軸CNCフライス加工は、ねじれや曲率を持つ翼面への工具の到達性を高め、ワークの固定し直しを減らせます。
- 工具位置と工具姿勢は、表面仕上げ、切削負荷、翼面周辺への到達性に直接影響します。
- 薄肉部は切削力によって仕上がり形状が変わるおそれがあるため、加工中に適切に支持する必要があります。
- 荒加工では、中仕上げと仕上げに必要な加工代を管理して残します。これにより、最終工程で所定の翼形状を形成できます。
- 検査では、全長や幅などの基本寸法だけでなく、実際の翼形状を確認します。
- アルミニウム、ステンレス鋼、チタン、ニッケル基合金では切削特性と熱的特性が異なるため、それぞれに適した加工方法が必要です。
- ブレード加工の見積依頼には、3Dモデル、図面、材料のグレード、数量、公差、エッジの要求、表面仕上げ、検査要求を含めます。
ブレード加工で重要なのは、完成した翼形状を設計要求に合わせて維持することです。単純な角物部品とは異なり、ブレードは断面ごとに曲率、厚さ、ねじれが変化します。前縁と後縁も、わずかな形状変化が完成部品に影響するため、適切に管理して加工する必要があります。
加工計画は、ブレードのモデルと図面の確認から始めます。工具や工具経路を選ぶ前に、材料、素材の形態、エッジの状態、表面仕上げ、重要寸法、検査要求を検討します。
3軸機でも工具が届く翼面は加工できますが、ねじれや曲率が大きくなると到達性が制限され、追加の段取りが必要になります。多軸加工では翼面に対して工具軸の向きを変えられ、同時5軸加工では面形状の変化に合わせて適切な工具姿勢を維持できます。
完成部品は、特に重要な翼断面と前縁・後縁を中心に、CADモデルと図面に照合して検査します。製造前にこれらの要求を定義することで、プログラマ、加工担当者、検査担当者が共通の目標に基づいて作業できます。
ブレード加工とは?
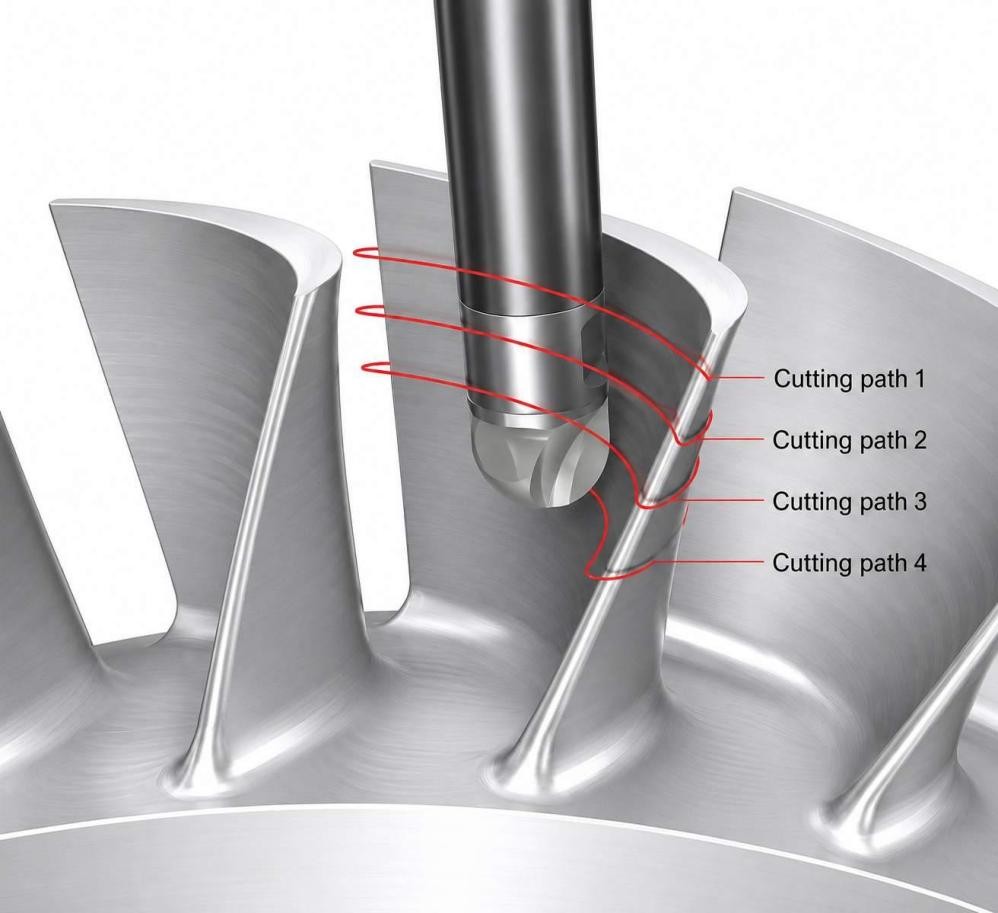
タービンブレードのフライス加工に用いる4種類の工具経路(ResearchGate)
ブレード加工とは、鋳造材、鍛造材、無垢材から材料を除去し、所定の翼面、翼根、プラットフォーム、エッジ形状を形成するCNC加工です。完成部品は、連続的な曲面、変化する厚さ、管理された前縁・後縁形状を持ちます。
ブレードを定義するのは、全長や幅だけではなく、3次元の輪郭形状です。CNC加工によって、図面やCADモデルに基づく翼形状を、要求寸法と表面形状を満たすように再現します。
複雑なブレードでは、工具が各部に到達し、輪郭に沿って動けるよう、多軸加工を使用する場合があります。必要な軸数は、翼形状と加工する各部の形状によって決まります。
タービンブレードの形状と加工上の課題
ブレード形状は、加工方法に直接影響します。翼面の曲率は長手方向に変化し、翼根、プラットフォーム、エッジにはそれぞれ寸法要求があります。こうした変化によって工具の到達性が制限され、干渉や形状誤差を避けながら加工することが難しい部分が生じます。
厚さも断面ごとに変化します。薄肉部は切削力でたわみやすく、翼面と翼根の移行部では、所定の輪郭を維持するために材料除去量を管理する必要があります。
翼の輪郭と翼面
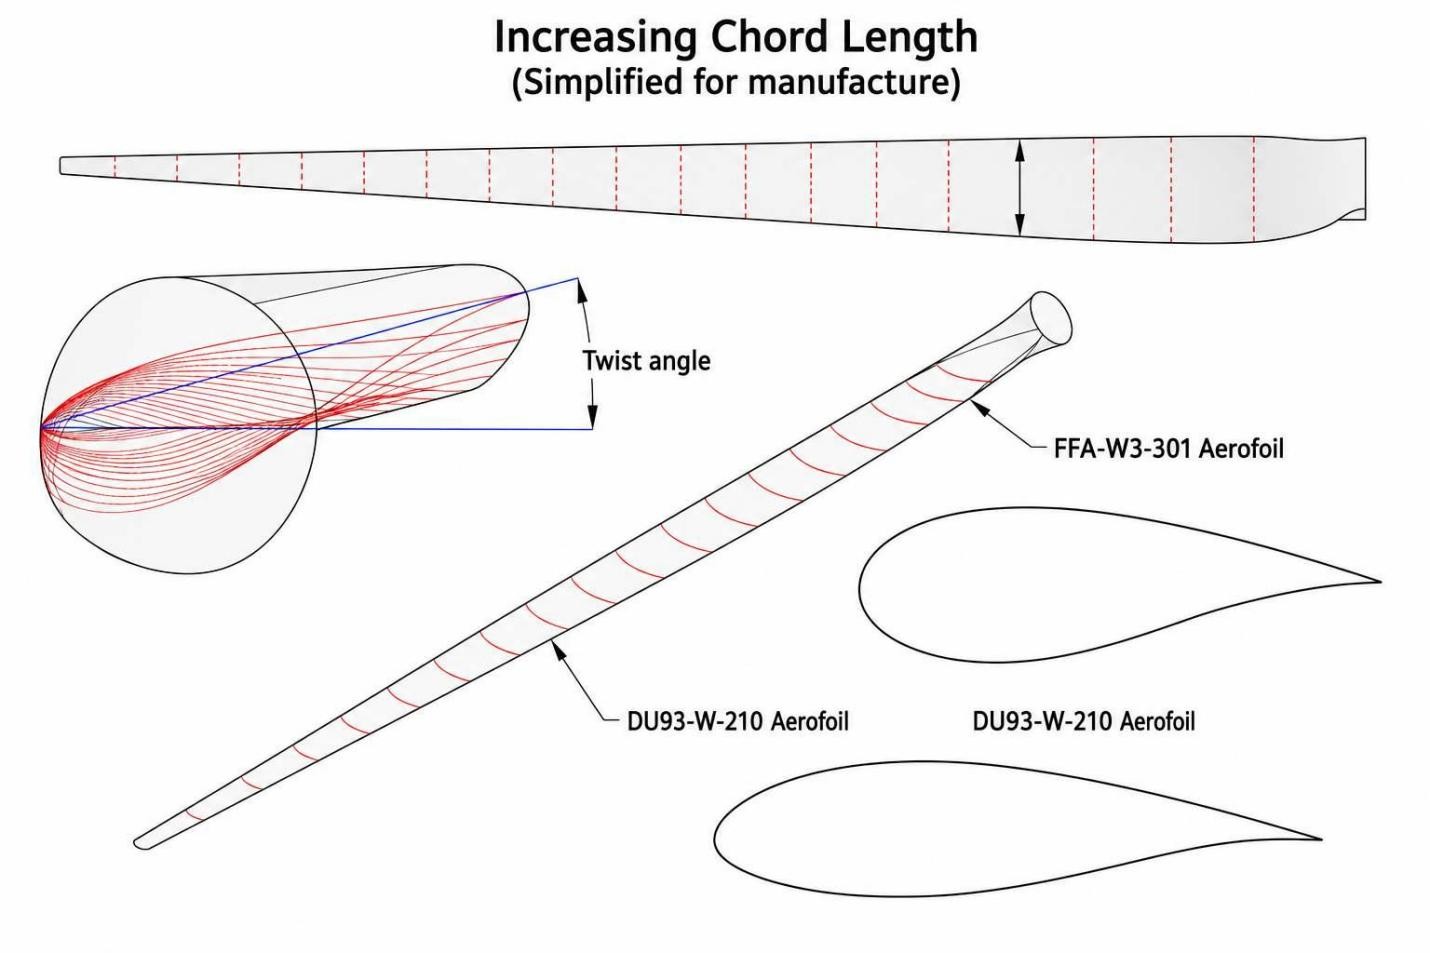
タービンブレードの翼形状設計(MDPI)
翼面は一定の曲率を持つ面ではありません。長手方向に形状が変化するため、工具は一定の半径で移動するだけでなく、設計された曲面に沿って動く必要があります。
深い部分や曲率半径の小さい部分では、工具が届きにくくなります。そのため、工具角度と工具径を局所的な面形状に合わせます。大径工具は狭い部分に適切に届かない場合があり、小径工具でも工具経路が不適切だと加工目が残りやすくなります。
翼根とプラットフォームの形状
翼根は、ロータや取付構造との機械的な接続部であり、輪郭、R形状、接触面が厳しく管理されることがあります。部品設計と加工順序によっては、翼根にデータムを設定したり、ワークの固定に使用する形状を設けたりして、翼面と取付形状の関係を確立します。
プラットフォームは流路境界の一部を形成し、翼根と翼面をつなぎます。特に翼面がプラットフォームに滑らかにつながる部分では、工具の到達性が制限されます。仕上げ済みの形状を保護しながら、必要な面を加工できる順序を計画することが重要です。
前縁と後縁
前縁には通常、所定のR形状があり、後縁は薄く、工具の切削関与の影響を受けやすくなります。どちらも一般的な外周エッジとして扱うのではなく、専用の工具経路と加工代の管理が必要です。
後縁は支持する材料が少ないため、過大な切削力の影響を特に受けやすい部分です。たわみ、端部の倒れ、規定厚さを下回る削り過ぎを防ぐため、工具経路の方向、切削関与、残り加工代を管理します。
薄肉部と移行部
残った材料と固定方法による支持が切削力に対して不足すると、薄肉部は加工中に変位します。そのため、CNC機械が指令どおりに動作していても、輪郭誤差が生じる場合があります。
移行部では、曲率や厚さのわずかな変化によって工具が届きにくくなり、削り残しが生じることがあります。工程計画でこれらの部分を評価し、周辺の材料を適切に除去するまで剛性を維持できる加工順序を設定します。
ブリスク(翼とディスクを一体化した部品)では、近接した複数の翼を加工するため、同様の課題がさらに厳しくなります。狭い翼間流路が工具の到達性を制限し、工具姿勢、ホルダのクリアランス、翼ごとの形状の均一性が重要になります。
ブレードのフライス加工工程
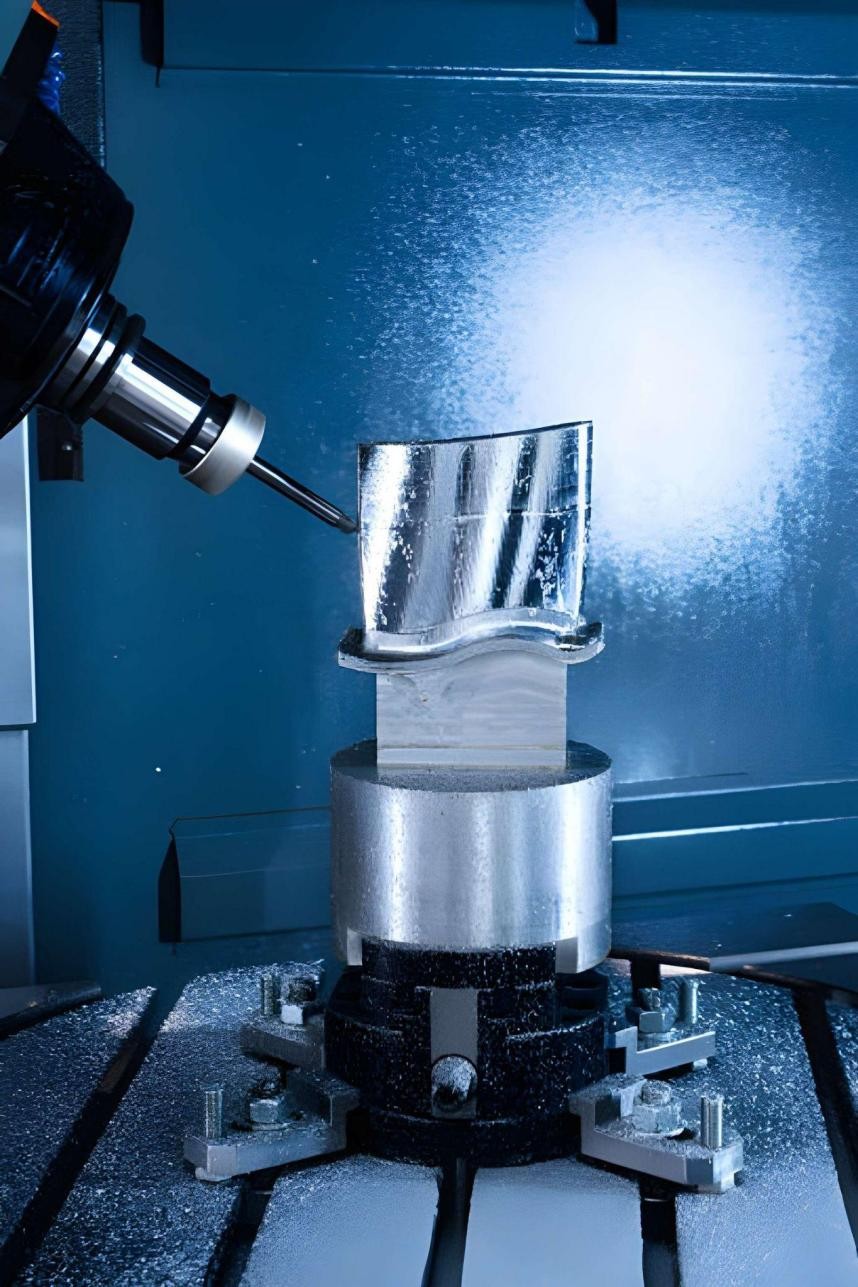
マシニングセンタによるタービンブレードの加工(iStock)
まずCAMで翼面と加工境界を定義します。その後、次工程に必要な加工代を確保しつつ、加工しにくい箇所に不要な材料を残さないよう、段階的な材料除去を計画します。
通常は、荒加工、中仕上げ、最終仕上げの順に進めます。荒加工では素材の大部分を除去し、中仕上げで翼面を最終形状に近づけ、仕上げで最終的な輪郭とエッジ形状を整えます。
CAD/CAMの設定と翼面の定義
CADモデルで翼面、翼根、プラットフォーム、前縁、後縁、およびそれらの境界を確認します。CAMで各面を定義し、設計された翼形状に沿う工具経路を作成します。
工具が面に進入する位置と退出する位置も定義します。ねじれた翼面では、面全体を選択して工具経路を生成するだけでは不十分です。必要な領域に届く工具姿勢を設定し、工具・ホルダとブレードや周辺形状との干渉を避ける必要があります。
この段階で加工代も設定します。中仕上げと仕上げに十分な材料を残す一方、過大な加工代は切削負荷を増やし、後工程の安定性を損なう場合があります。
ブレード素材の荒加工
荒加工では、翼面やその他の仕上げ面に所定の加工代を残しながら、素材の大部分を除去します。
断面の変化に伴って切削関与が急増しないよう、荒加工方法を選定します。切削負荷が不安定になると、工具摩耗や薄肉部のたわみが増えるためです。特に翼面の曲率が急変する部分では、中仕上げ前の残り加工代ができるだけ均一になるよう計画します。
翼面の荒加工に先立ち、固定方法とデータムを決めます。安定した形体を基準としながら、後で仕上げる面への到達性を確保します。材料除去に伴って部品の剛性が低下するため、重要な翼面を形成するまで十分な支持を維持できる工程順序が必要です。
翼面の中仕上げ
中仕上げでは、荒加工で残った不均一な加工代を除去し、翼面を最終輪郭に近づけます。
曲面全体の残り加工代を管理し、部分ごとの大きな差を抑えます。これにより、仕上げ工具が除去する材料量を安定させます。
曲率半径の小さい部分や、翼根・プラットフォーム付近の移行部などを確認する工程にもなります。局所的に材料が過剰に残っていれば、最終仕上げの前にCAMの工具経路を調整できます。
翼面とエッジの仕上げ
仕上げでは、最終的な翼面を形成し、前縁と後縁を指定形状に整えます。滑らかな面が要求される場合は、一般に小さなピックフィードと管理された工具動作を使用します。
エッジ周辺では工具姿勢が特に重要です。隣接面に干渉したり、規定を超えて材料を除去したりせずに、輪郭に沿って加工できる到達性が必要です。
最終工具経路では、翼面とエッジの移行形状も維持します。この工程で輪郭精度が決まるため、加工後はCADモデルと図面要求に照合して検査します。
高精度CNC加工サービス
確認用のブレードCADモデルをお持ちですか?JLCCNCにファイルをアップロードして、加工方法の検討と、部品要求に基づく見積もりをご利用ください。
ブレード加工における5軸CNCの活用
5軸加工では、輪郭の変化に応じてさまざまな方向から翼面に工具を近づけられます。固定された工具方向では届きにくい、ねじれた曲面で特に有効です。
ねじれた翼面への工具の到達性
翼面の角度は長手方向に変化するため、固定軸の工具経路では適切に届かない領域があります。5軸動作によって工具軸の向きを変えれば、面への到達性を改善し、段取り回数を減らせる場合があります。
工具姿勢と切削の安定性
局所的な翼面に合わせて工具を傾けることで、形状が変化しても切削関与を管理しやすくなり、切削負荷の急変を抑えられます。設定するリード角やチルト角は、切削関与、接触位置、ホルダのクリアランス、削り込みや過大負荷のリスクにも影響します。
複雑な翼形状での段取り削減
多軸加工は工程間のワークの固定し直しを減らせます。安定した固定状態を維持することで、翼面、翼根、プラットフォーム、その他の重要形状の位置関係を保ちやすくなります。
| 加工方式 | 適した用途 | 主な制約 |
|---|---|---|
| 3軸加工 | 固定方向から工具が届く翼面 | 工具方向が固定され、到達性が制限される |
| 3+2軸加工(割出し5軸加工) | 多面加工、比較的単純な翼形状 | 工具姿勢は工程間で変更し、切削中は連続的に変化させない |
| 同時5軸加工 | ねじれた翼面、狭い翼間流路 | プログラミングと干渉管理に高い要求がある |
ブレードのフライス加工に使用する工具と工具経路
翼面に沿って加工しながら、過大な切削関与を避ける工具と工具経路が必要です。形状は前縁から後縁まで連続的に変化するため、経路全体で工具の到達性、ホルダのクリアランス、工具姿勢、接触位置を確認します。
切削工具と工具の到達性
自由曲面の仕上げにはボールエンドミルが広く使われますが、適切な工具は翼形状、到達性、仕上げ方法によって異なります。バレル工具、トロイダル工具、その他の成形工具は、有効切削半径を大きくできるため、適した領域では効率を高められます。ホルダがブレードに接近し過ぎず、加工面全体に届く工具を選定します。
長い工具は深部に届きますが、たわみやすくなります。形状が許す限り、突き出しを短くして剛性を確保します。工具径は、前縁・後縁付近の小さなR形状への追従性にも影響します。
翼面の工具経路戦略
単に平行なパスで面を埋めるのではなく、翼形状に沿う工具経路を設定します。
点接触加工では、工具の局所的な接触で自由曲面を加工し、翼形状に応じて姿勢を調整します。複雑な翼面に柔軟に対応できますが、良好な表面品質を得るには、ピックフィード、工具の傾き、切削関与を適切に管理する必要があります。
側面加工(フランクミリング)は、工具の側面を用いて線織面やそれに近い面を加工し、パス数を減らす方法です。過大な形状誤差や削り込みを生じず、工具側面を翼面に適合させられる場合に有効です。
フローラインやスパイラルの工具経路は、翼面の形状に沿って進みます。ブレード上の工具動作を滑らかにし、切削方向の急変を減らせます。
仕上げでは、翼面全体で接触状態を管理します。前縁・後縁は曲率が急変するため、特に慎重な制御が必要です。
工具姿勢と干渉回避
ブレード、ハブ、シュラウド、ホルダ、主軸に対して工具姿勢を確認します。刃先が翼面に干渉しなくても、ホルダが隣接形状に接近する場合があります。
多軸加工では、翼面上を移動しながら工具軸を傾けられます。これにより、適切な切削接触を維持し、ホルダと部品の干渉を避けやすくなります。
干渉確認は、刃先だけでなく工具・ホルダ全体を対象にします。切削経路以外でも干渉する可能性があるため、早送りとパス間の接続動作も確認します。
刃先が干渉しないことは、ホルダや主軸のクリアランスを保証しません。工具経路全体でホルダの余裕を検証する必要があります。
ブレード加工に使用する材料
材料によって、切削力、熱の伝わり方、工具摩耗、加工中の変形特性が変わります。同じ工具と工具経路でも、アルミニウムとチタン、ステンレス鋼、ニッケル基合金では加工挙動が大きく異なります。
代表的なブレード材料
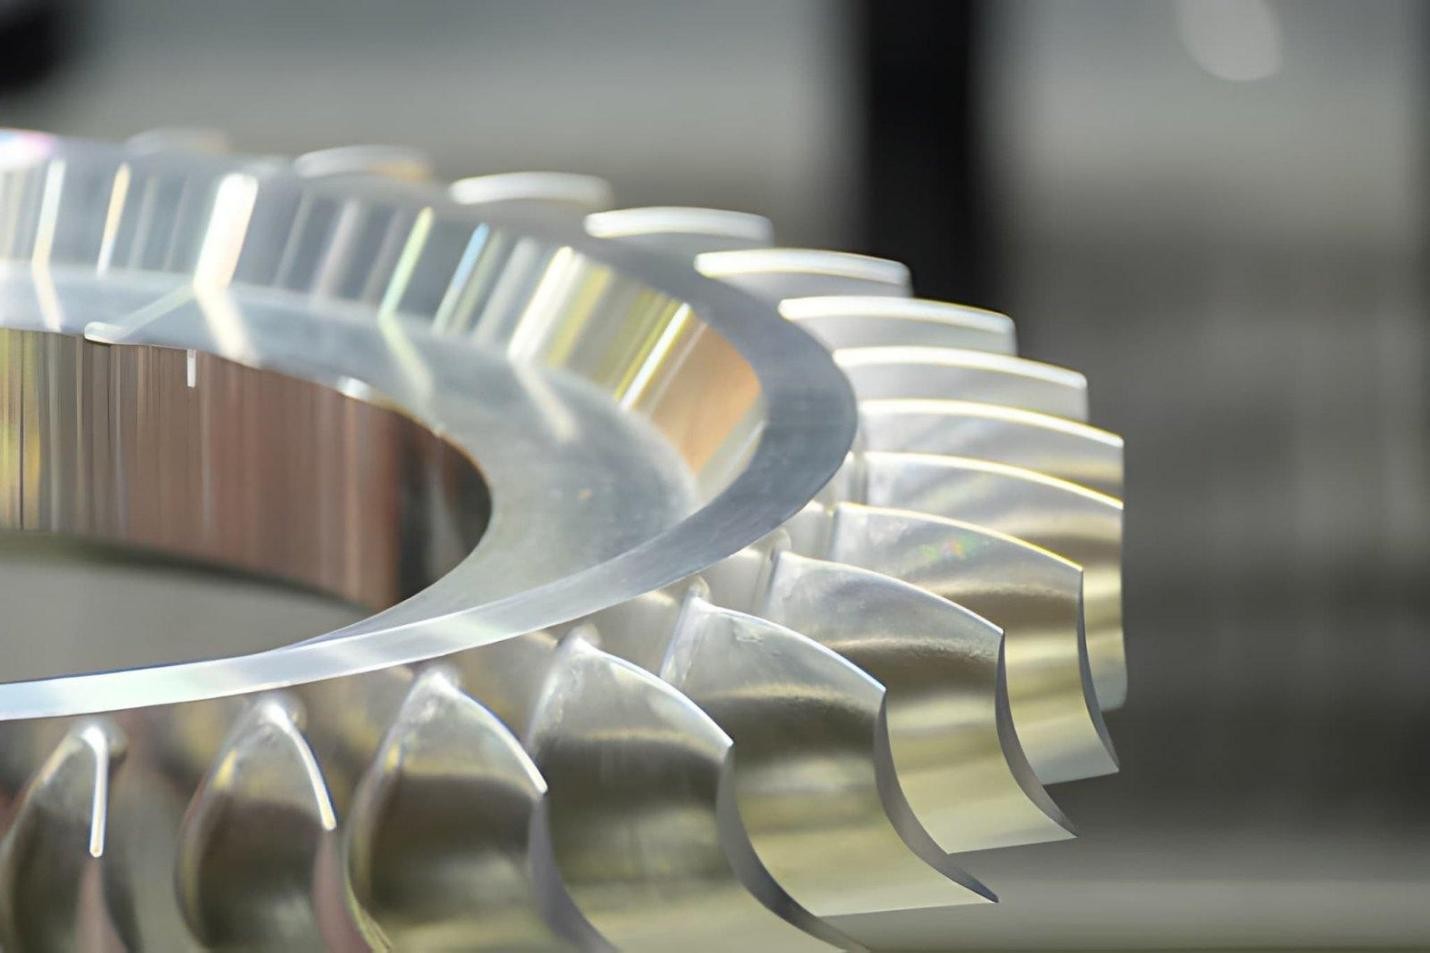
切削加工したアルミニウム製ジェットエンジン部品の拡大写真(iStock)
アルミニウムは比較的切削しやすく、高い材料除去速度に対応できます。主な注意点は切りくずの管理と刃先への材料の溶着で、切削条件が不適切な場合に問題になりやすくなります。
ステンレス鋼は一般にアルミニウムより大きな切削力を必要とし、合金と条件によって切削部の発熱も増えます。特に薄肉部の長時間の仕上げ加工では、工具摩耗が重要になります。
チタン合金は高い強度と低い熱伝導率を併せ持ち、発生熱が切削部付近に集中しやすい材料です。切削関与や条件が適切に管理されていないと、工具摩耗が進みます。
ニッケル基合金は高温でも高い強度を維持し、大きな切削力が生じるため難削材です。一部のグレードは加工硬化しやすく、不安定な切削や同じ領域の繰り返し加工が工具摩耗を促進する場合があります。
材料特性がブレード加工に及ぼす影響
材料の強度は、除去に必要な力に影響します。合金の強度、加工硬化特性、熱伝導率、切削温度はいずれも切削力と工具摩耗を左右します。薄肉で構造剛性が低い翼面では、これらの管理がさらに難しくなります。
熱伝導率も加工条件に影響します。アルミニウムは熱を比較的伝えやすい一方、チタンやニッケル基合金は切削部付近に熱が集中しやすく、刃先への熱負荷が大きくなります。
延性は切りくずの形成と表面状態に影響します。そのため、すべての材料で同じ設定を用いるのではなく、選定した合金に合わせて工具形状と切削関与を設定します。
薄い翼面では、材料と断面厚さを合わせて考慮します。高強度の合金であっても、薄肉部は剛性が限られるため、切削関与が過大になると加工力によって変位します。
ブレード加工の精度と表面仕上げ
精度は、工具がプログラムされた翼形状にどれだけ正確に追従するかと、切削力に対する部品の挙動によって決まります。工具状態、工具姿勢、機械の安定性、材料、変化する翼形状が、仕上がり輪郭に影響します。
翼形状と寸法精度
翼面全体の輪郭を要求範囲内に維持する必要があります。薄肉部は切削力の影響を受けやすく、前縁・後縁は形状が急変するため慎重な管理が必要です。
工具のたわみ、摩耗、不適切な姿勢、過大な切削関与によって、実際の加工位置が指令経路からずれる場合があります。そのため、仕上げでは接触状態を安定させ、不要な切削方向の変化を避けます。
表面仕上げと表面健全性
加工目は、仕上げ経路、工具状態、工具姿勢、切削の不安定さによって生じます。切削関与の大きな変化によって、パス間の境界が目立つ場合もあります。
特に薄肉部とエッジ周辺では、表面粗さ、加工目、バリ、局所的な損傷を確認します。用途に応じて、むしれ、びびり痕、その他の表面健全性に関わる欠陥も評価します。
加工した翼形状の検査
複雑な翼形状は、測定点をCADモデルや指定された翼断面と比較して検証します。三次元測定機(CMM)や適切な光学スキャニング装置で点群・測定面を取得し、個別の寸法測定だけでなく、設計上のCAD形状に対する輪郭を評価できます。
検査は、図面と仕様で定義された特性を中心に行います。翼断面、輪郭偏差、厚さ、前縁・後縁形状、データムとの関係などが対象です。測定形状と設計形状を比較すると、削り残しや規定以上に除去された箇所を確認できます。
CADとの比較を単独の目視確認として扱わず、図面のデータムと指定された輪郭要求に結び付けて検査する必要があります。
JLCCNCでは、輪郭精度や検査要求が指定されたブレードについて、加工前に図面とCADモデルを確認し、適切な加工工程と検査方法を検討します。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
ブレード加工に関するよくある質問
Q:3軸CNCでブレードを加工できますか?
固定された工具方向から面に届く形状であれば、3軸加工に対応できる場合があります。複雑な翼面では、工具姿勢を適切に保ち、輪郭全体に到達するため、4軸や5軸の動作が必要になることがあります。
Q:タービンブレードに5軸加工が必要になるのは、どのような場合ですか?
タービンブレードだからといって、必ず同時5軸加工が必要なわけではありません。固定の工具姿勢から翼面に届けば、3軸や3+2軸で十分な場合があります。ねじれ、曲率、狭い流路、ホルダのクリアランスによって、割出し加工では安定した到達性を確保できない場合に、同時5軸加工が有効になります。
Q:CNC加工ブレードには、どのような材料が使われますか?
アルミニウム、ステンレス鋼、チタン、ニッケル基合金などが代表例です。材料は切削力、発熱、工具摩耗、部品変形に影響するため、合金に応じて加工方法を変えます。
Q:加工した翼形状は、どのように検査しますか?
完成部品をCADモデルまたは指定された翼形状に照合して測定します。CMMや光学スキャニング装置で、翼面、厚さ、前縁・後縁、その他の重要形状を確認できます。
Q:ブレード加工の見積依頼には、何が必要ですか?
3D CADモデル、2D図面、材料のグレード、数量、要求公差、表面仕上げ、検査要求を提示します。翼断面やデータム参照が定義されている場合は、その情報も含めます。
Q:タービンブレードを無垢材から削り出すことはできますか?
無垢材から削り出す場合も、仕上げ加工代を残した鋳造材や鍛造材から加工する場合もあります。適切な製造方法は、翼形状、材料、生産数量、要求される寸法管理によって決まります。
ブレード加工のまとめ
ブレード加工では、工程全体で翼形状を管理することが重要です。長手方向の形状変化に伴い、工具の到達性と切削条件も変化します。特に薄肉部、前縁、後縁では注意が必要です。一定の方法に頼るのではなく、実際の形状に適した加工方法を選びます。
必要な情報を含むCADモデルと図面を用意することで、製造前に部品を適切に評価できます。形状と公差の要求に基づいて、3軸加工で対応できるか、多軸加工が適しているかを含め、工程を選定します。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......