CNCバックラッシとは?原因・測定方法・修理ガイド
1 min
- CNC工作機械のバックラッシとは?
- バックラッシとその他の一般的なCNC運動誤差の違い
- CNC工作機械でバックラッシが発生する原因
- CNC工作機械のバックラッシを確認する方法:手順解説
- CNC工作機械のバックラッシ診断チェックリスト
- CNCバックラッシの対処方法:機械的調整・補正・交換
- 保守と設計上の選択によるバックラッシの予防
- バックラッシによって修理・改修・交換が必要になる場合
- CNCバックラッシの重要ポイント
- よくある質問
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。
一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。
加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。
このガイドでは、以下を解説します:
● CNC工作機械でバックラッシが発生する仕組み
● 加工現場で実施できる実用的な測定方法
● 調整、補正、部品交換によってバックラッシを低減する方法
CNC工作機械のバックラッシとは?
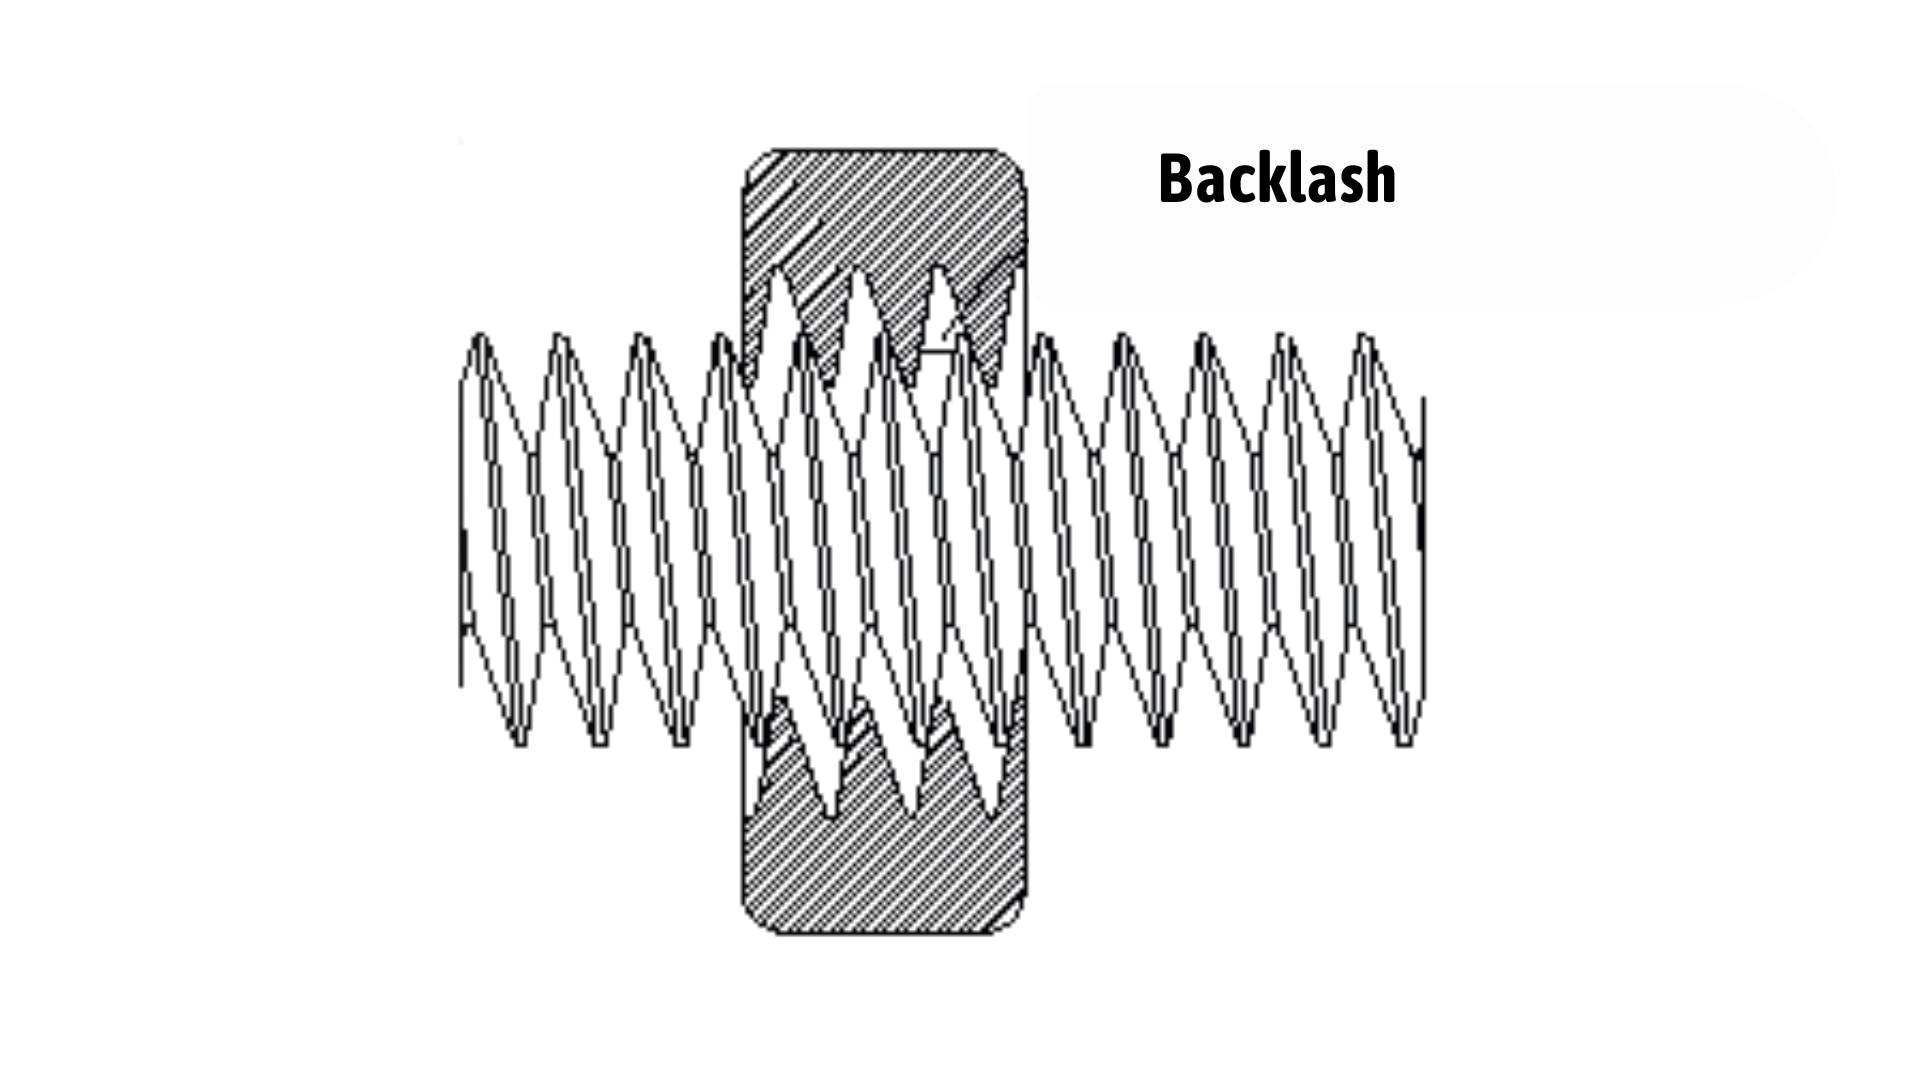
CNC工作機械のボールねじ機構におけるバックラッシの模式図。 出典: machinetoolhelp
バックラッシは、CNC工作機械の駆動系に存在する機械的なすきまです。通常、ボールねじ、送りねじ、歯車、駆動用カップリングで発生します。送り軸の移動方向が変わる際にわずかな遅れが生じ、その間はテーブルや工具が直ちに動きません。
バックラッシが加工精度・表面仕上げ・繰返し精度に影響する理由
● 輪郭、ポケット、補間加工形状の切削で、位置誤差を引き起こします。
● 穴、溝、段付き形状で、厳しい公差 を維持しにくくなります。
● 反対方向から加工した場合に、寸法のばらつきが生じます。
● 円弧補間に影響し、楕円状の穴やテーパのある穴が生じることがあります。
● 仕上げパス中の加工安定性が低下します。
● 作業者がソフトウェア補正に依存する度合いが高まります。
加工現場で見られる一般的な症状
● ダウンカットとアップカットで、穴径が変化します。
● 工具経路が反転する箇所に、目立つ加工痕が残ります。
● 溝幅を測定すると、一方が他方より広くなっています。
● あるロットでは適合していた部品が、次のロットでは適合しなくなります。
● 仕上げ加工後に再加工が必要になります。
● 工具摩耗補正値やパラメータの調整に費やす時間が増えます。
バックラッシとその他の一般的なCNC運動誤差の違い
バックラッシは、送り軸の駆動系における機械的なすきまの問題です。工作機械の診断では、電気系、幾何精度、制御系に起因する誤差と区別する必要があります。
バックラッシ ≠ 主軸や工具の振れ
● 振れは、てこ式ダイヤルゲージを使用し、主軸端やツールホルダで測定します。
● 一般に、軸受の摩耗、工具の装着不良、テーパ部の損傷によって発生します。
● 一方向だけの切削でも、加工形状の同心度や真円度に影響します。
● バックラッシは、送り軸の方向反転時にのみ現れます。そのため、主軸の回転とは独立した現象です。
バックラッシ ≠ ステッピングモーターの脱調
● 脱調は、モータートルクが切削負荷と加速負荷を下回った場合に発生します。
● 一般的な要因には、高速動作、不適切な電流設定、案内面の締まりすぎなどがあります。
● 位置ずれは累積し、復旧には原点復帰が必要です。
● バックラッシでは、送り軸の方向反転時に再現性のある位置偏差が生じます。
バックラッシ ≠ サーボ追従誤差
● サーボ追従誤差は、閉ループ制御システムでエンコーダのフィードバックを通じて監視されます。
● 高送り速度、重い負荷、不安定なサーボ調整によって増加します。
● 許容値を超えると、制御装置のアラームが発生する場合があります。
● セミクローズドループ制御では、サーボ追従誤差が正常に見えても、バックラッシが存在する場合があります。
バックラッシ ≠ 工作機械の直角度誤差
● 直角度誤差は、石製直角定規、レーザー測定システム、ボールバー試験などで評価します。
● 案内面のアライメント不良、コラムの傾き、不適切な据付けに起因します。
● 長い移動距離にわたって、系統的な寸法のずれを引き起こします。
● バックラッシは、方向反転箇所に集中する局所的な誤差を生じさせます。
CNC工作機械でバックラッシが発生する原因
多くのCNC工作機械では、バックラッシは徐々に増加します。日常運転によって、送り軸の駆動系部品が摩耗したり、緩んだり、予圧を失ったりすることで発生します。初期には動作が正常に感じられても、時間とともに駆動系に小さなすきまが生じ、方向反転時に送り軸の応答が遅れるようになります。
機械的摩耗とすきまの累積
送りねじとボールねじの摩耗
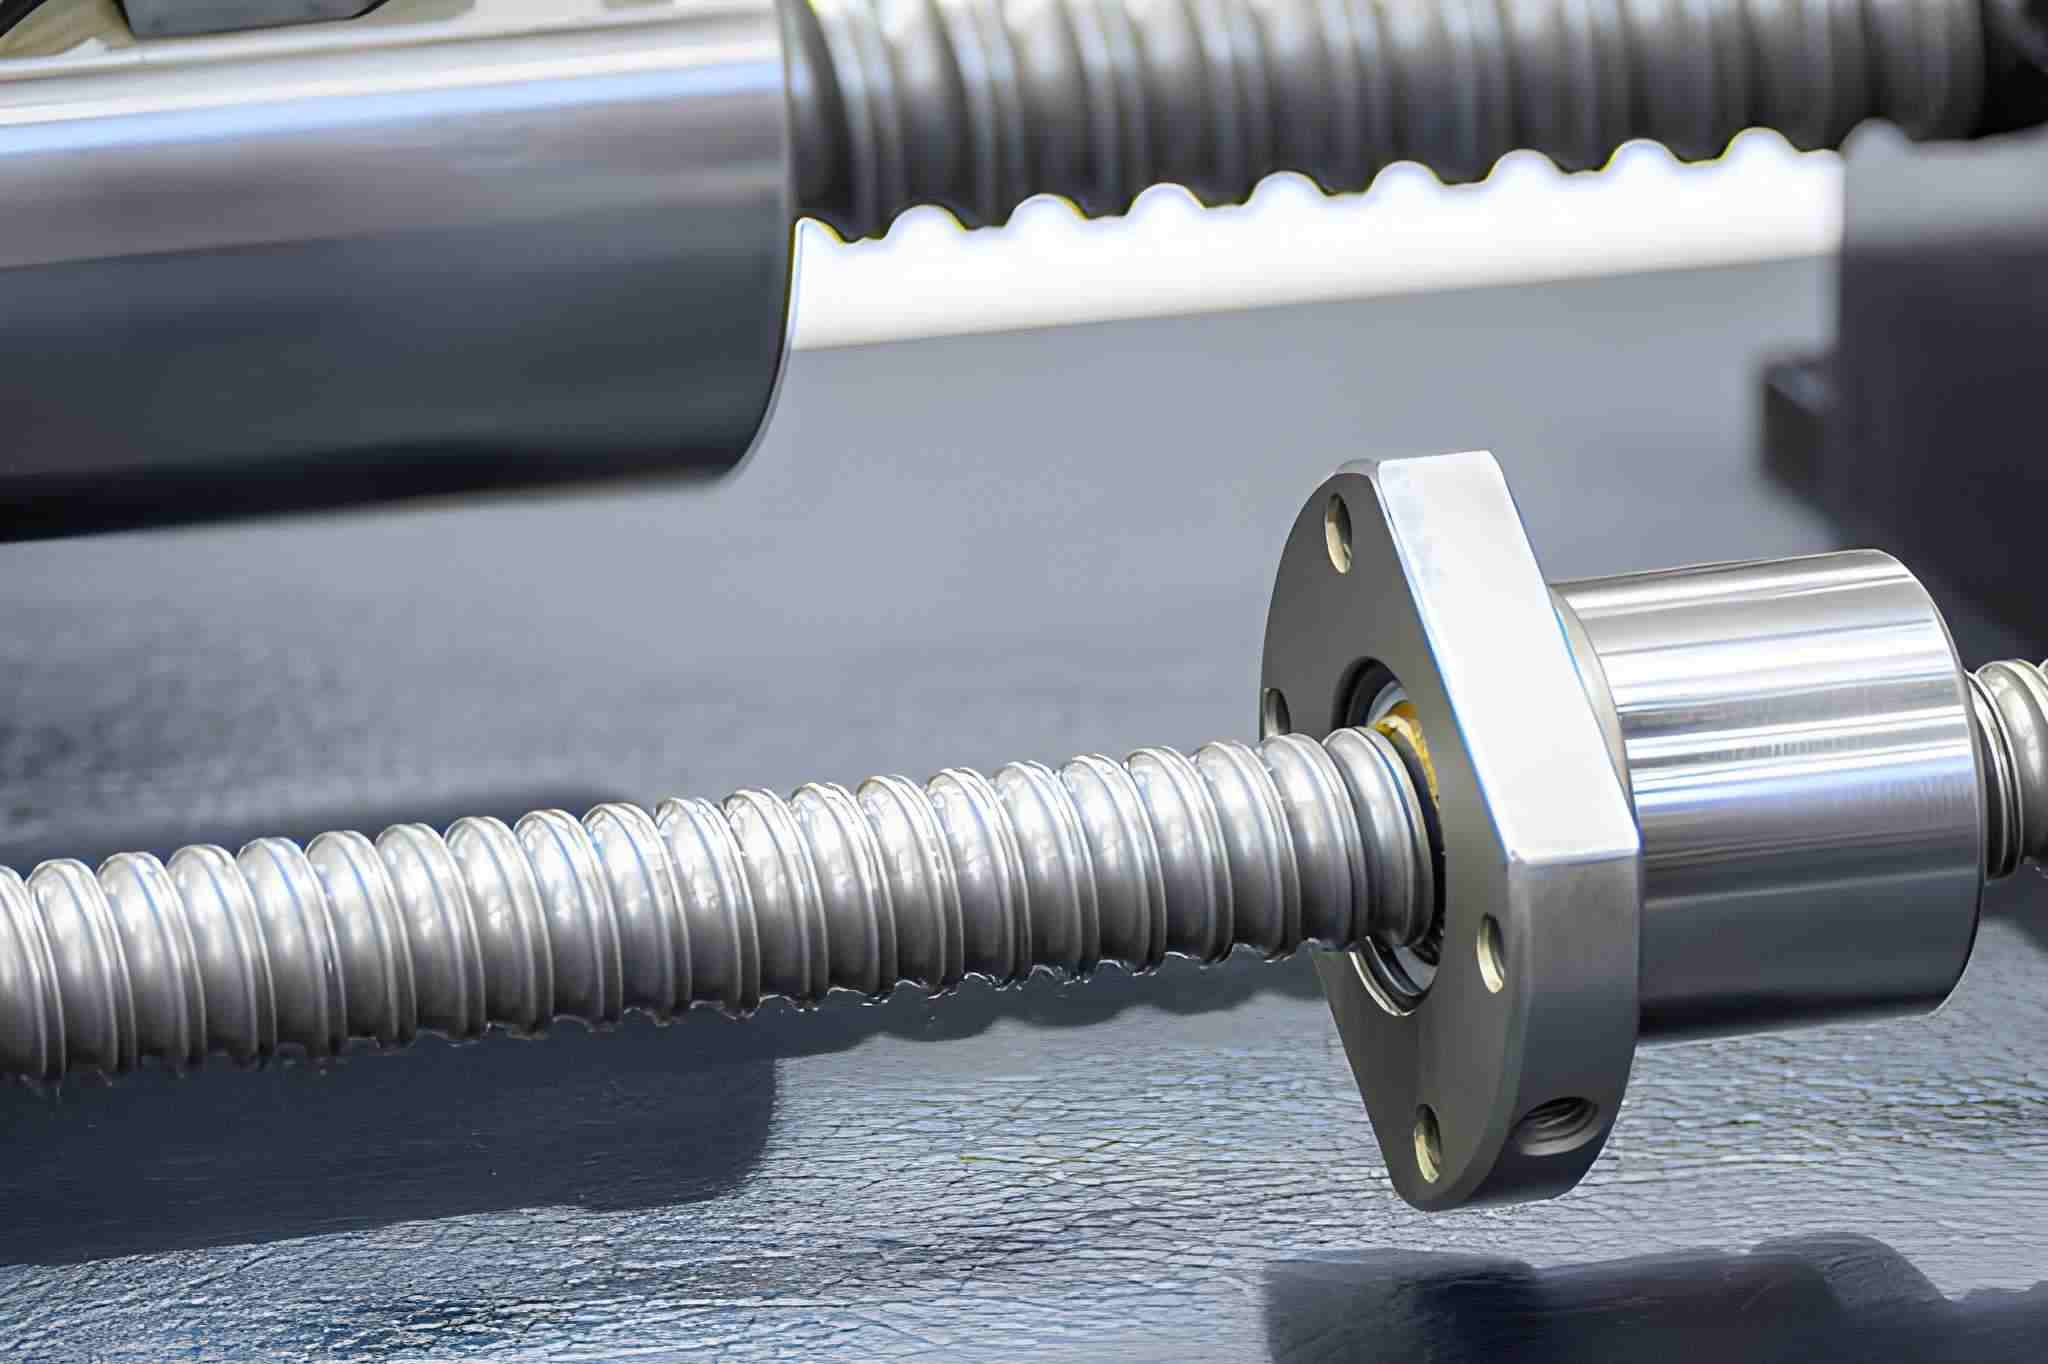
CNC工作機械のボールねじとナットの組立部の拡大写真。機械的なすきまや摩耗によって送り軸のバックラッシが発生する駆動部品を示しています。 出典: iStock
工作機械が稼働するたびに、ねじは切削荷重を受けます。数千回の動作を繰り返すと、ねじ山やボール転走面が摩耗し始め、ねじとナットの間のすきまが増加します。同じストロークを繰り返す工作機械では、よく使用する移動範囲でバックラッシが大きくなる傾向があります。
ナットとねじの間のすきまの増加
ボールナットやバックラッシ除去ナットには、遊びをなくすために予圧が与えられています。使用に伴って、この予圧は徐々に低下します。ボールがわずかに扁平化し、転走面が摩耗し、内部スペーサーが圧縮されます。その結果、ナットがわずかに移動してから、テーブルの駆動が始まるようになります。
軸受、カップリング、取付部の緩み
支持軸受やカップリングは、突然すべての機能を失うよりも、徐々に緩むことが一般的です。わずかな軸受の軸方向遊びやカップリングの滑りでも、送り軸全体では影響が累積します。取付面に凹凸があったり、ボルトが均等に締め付けられていなかったりすると、切削抵抗によって部品がずれる場合もあります。
駆動・伝達系に関わる要因
ベルトの伸びとプーリーの遊び
ベルト駆動の送り軸では、経年劣化によってベルトが伸び、張力が低下し、プーリーの歯も摩耗します。方向反転時には、最初にこの遊びを吸収する必要があります。その遅れがバックラッシとして現れ、特に高速ガントリー機で顕著になります。
歯車駆動軸のバックラッシ
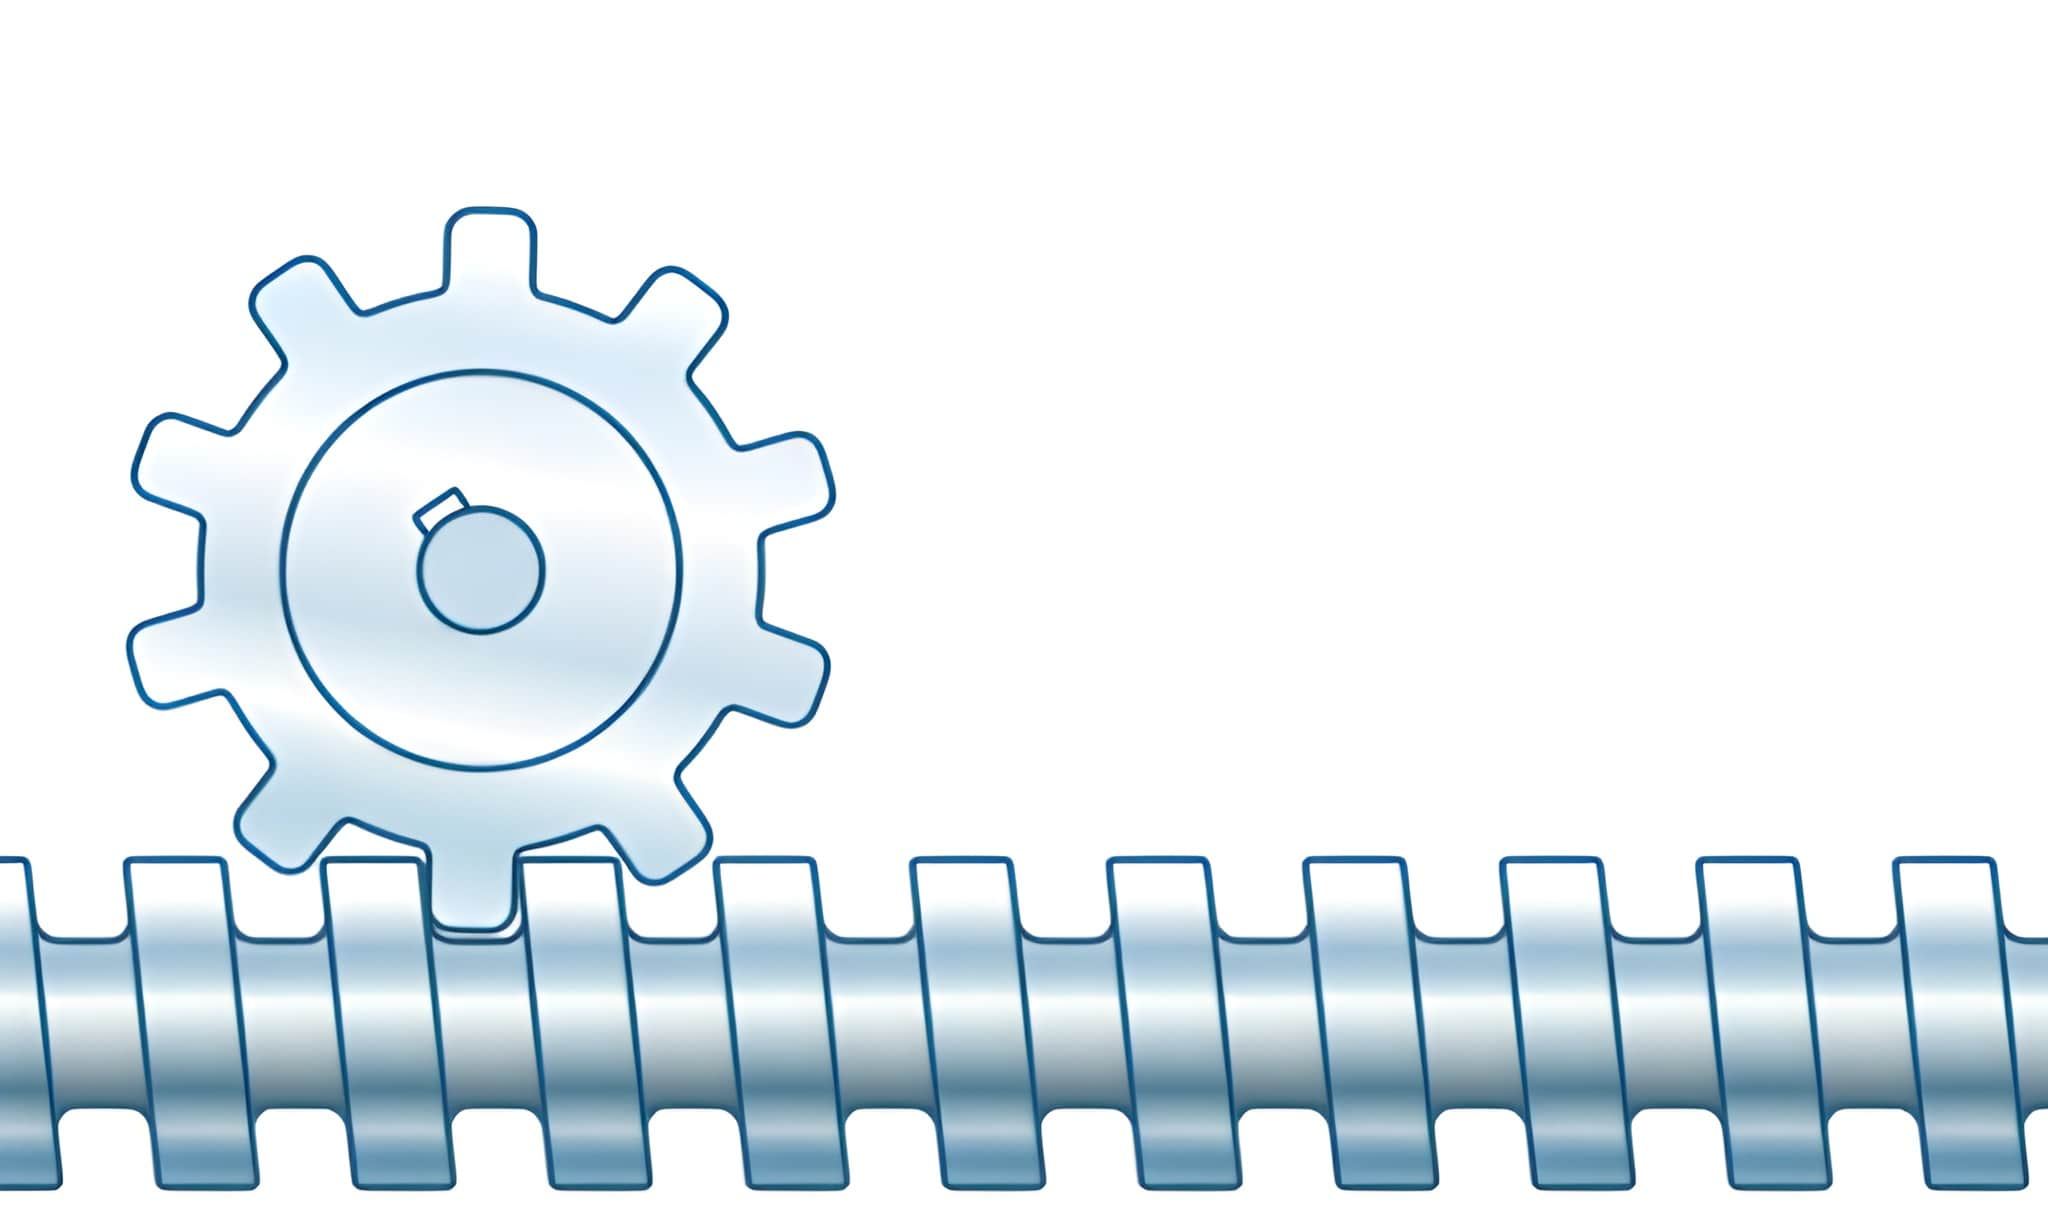
ゼロバックラッシのねじ歯車伝達機構を示す模式図。 出典: iStock
歯車機構には、設計上、一定のすきまが存在します。負荷を受けながら運転すると歯面が摩耗し、すきまが増加します。潤滑不良や、歯車箱内への粉じん・切りくずの侵入によって、この進行が速まります。
モーターと送り軸をつなぐカップリングの芯ずれ
カップリングにわずかな芯ずれがあると、トルクを均一に伝達できなくなります。これにより、軸やハブにフレッティングや摩耗が発生します。時間とともに回転方向の小さな遊びが生じ、モーターがわずかに回転してから送り軸が応答するようになります。
組立て・調整・保守の問題
不適切な予圧・張力設定
予圧とベルト張力は、工作機械の仕様範囲内に設定する必要があります。緩すぎると部品の位置ずれが生じ、強すぎると発熱と摩耗が増加します。
締結部品の緩みと取付部の摩耗
振動や温度変化によって、モーター、軸受ブロック、ガイドレールのボルトは徐々に緩みます。また、位置決め面の摩耗やボルト穴の拡大によって、切削抵抗が増加した際に部品がずれる場合があります。
潤滑と予防保全の不足
潤滑が不十分だと、金属表面の摩耗が進み始めます。汚れたグリース、潤滑不足のねじ、異物が付着した案内面は、損傷を加速させます。そのため、定期的な点検と潤滑は、バックラッシの防止に役立ちます。
CNC工作機械のバックラッシを確認する方法:手順解説
バックラッシの確認前には、必ず切削荷重をなくし、外力を加える可能性のある治具を取り外してください。機械的な遊びをサーボ応答や加速の影響と切り分けるため、試験は低い送り速度で実施します。
ダイヤルゲージによる測定方法(手順)
1. 最初に工作機械の電源を入れ、少なくとも15-20分間暖機運転します。これにより、軸受の予圧、ねじの熱膨張、潤滑剤の流れを安定させます。
2. コラムやテーブル端部など、工作機械の固定側に、剛性の高いマグネットベースを使用してダイヤルゲージを取り付けます。測定子は、移動側の清浄で平坦な面に接触させます。コサイン誤差を避けるため、測定方向を送り軸の移動方向と平行に合わせます。
3. ダイヤルゲージの指針が動き始めるまで、送り軸を正方向にゆっくりジョグ送りします。さらに約0.5 - 1.0 mm移動させて停止します。これにより、それまでの遊びを取り除きます。
4. この位置でダイヤルゲージをゼロに合わせます。
5. 次に、反対方向へ小さな増分でゆっくり送りを行います。設定可能であれば、通常は0.001 mmまたは0.0001 inずつ移動を指令します。
6. ダイヤルゲージを注意深く観察します。指針が動き始めるまでに制御装置の表示上で進んだ移動量が、バックラッシです。
7. 送り軸の複数の位置、特にストローク端付近や通常の加工領域で、この試験を繰り返します。ねじやナットの局所的な摩耗を特定しやすくなります。
8. 最大値を記録します。この値が、その送り軸の実用上のバックラッシを示します。
9. 精度を高めるには、測定を3回繰り返し、平均値を求めます。
制御ソフトウェアと試験プログラムによる方法
最新のCNC制御装置やCNCソフトウェアでも、プログラムによる動作試験を通じてバックラッシを測定できます。一般的な方法の一つは、MDIまたは簡単なGコードプログラムで、方向反転を繰り返し指令することです。
手順例:
● 送り軸を、X100.000などの基準位置へ移動します。
● X100.050など、正方向への小さな移動を指令します。
● 次に、X100.000へ戻る移動を指令します。
● 通常50 - 200 mm/min程度の低い送り速度で、このサイクルを数回繰り返します。
● ダイヤルゲージやリニアスケールを使用し、送り軸が毎回同じ実位置に戻るか確認します。ずれがあれば、バックラッシまたは位置決め誤差を示しています。
一部の制御装置には、バックラッシ試験機能や補正画面が組み込まれています。これらの機能は、送り軸を自動的に移動・反転させ、エンコーダのフィードバックと位置偏差に基づいてロストモーションを算出します。
制御装置による試験では、以下の点に留意してください:
● サーボの追従遅れを避けるため、低加速度・低送り速度で試験します。
● 工具径補正と工具補正を無効にします。
● 可能であれば、熱変位補正と適応制御を無効にします。
● 試験前に、工作機械のアラームとサーボ調整状態を確認します。
ガラススケールを備える工作機械では、位置フィードバックによる閉ループ制御によって、機械的なバックラッシが表面化しない場合があります。この場合も、機械的摩耗を評価するには、ダイヤルゲージによる試験が必要です。
加工現場での実用的な目安
0.01 mm(0.0004 in)未満のバックラッシは、通常、軽切削や仕上げ加工では許容されます。
0.02 mm(0.0008 in)を超えると、輪郭精度や穴位置に影響することがよくあります。
移動範囲内でバックラッシが大きく変わる場合は、ねじやナットの局所的な摩耗が疑われます。
急激に増加した場合は、カップリングの緩み、軸受の損傷、取付部のずれを示すことが一般的です。
補正値の調整や部品交換の前に、必ずバックラッシを測定してください。測定データは、調整、保守、機械的修理のどれが必要かを判断するうえで役立ちます。
CNC工作機械のバックラッシ診断チェックリスト
このチェックリストは、作業者や加工担当者がバックラッシの有無を迅速に確認し、加工精度への影響を推定するために役立ちます。
CNC工作機械のバックラッシ診断チェックリスト
| 点検項目 | 点検方法 | 正常な状態 | 異常の兆候 | 必要な対応 |
|---|---|---|---|---|
| 送り軸の方向反転 | 小さな増分で送り軸を往復させる | 直ちに応答する | 動き始めるまでに遅れがある | ダイヤルゲージでバックラッシを測定する |
| ダイヤルゲージ試験 | 低送り速度で送り軸を反転させる | 一般に≤ 0.01 mm | ≥ 0.02 mm | ねじ、ナット、カップリングを点検する |
| 位置決め繰返し精度 | 同じ座標に繰り返し戻す | 公差内に戻る | 位置が徐々に変化する、またはずれる | バックラッシとサーボ調整状態を確認する |
| 円弧補間 | 試験円を動作させる(G02/G03) | 真円の輪郭 | 楕円や輪郭の段差 | X軸・Y軸のバックラッシのバランスを確認する |
| ポケットのコーナー | 正方形のポケットを加工する | 明瞭で均一なコーナー | コーナーの丸まりや位置ずれ | 駆動系内部のバックラッシを点検する |
| 穴の位置精度 | 中ぐり加工を行い、穴を測定する | 中心が合い、真円である | 真円度不良や位置ずれ | 送り軸の遊びを確認する |
| カップリングの状態 | 目視および手動で確認する | 確実に固定され、遊びがない | 負荷が伝わる前に空転する | カップリングを締め付ける、または交換する |
| ベルト張力(使用している場合) | 押して確認する、またはたわみ量を測定する | 仕様範囲内 | 緩みや滑りがある | ベルトの張力を再調整する、または交換する |
| ボールねじの作動音 | 動作中の音を確認する | 滑らかで静か | クリック音やガタつき音 | 軸受とナットを点検する |
| 潤滑システム | 潤滑油・グリースの供給を確認する | 正常に供給される | 潤滑不足や汚染がある | 正常な潤滑状態を回復させる |
CNCバックラッシの対処方法:機械的調整・補正・交換
バックラッシは、まず機械的な緩みを修正し、その後、制御装置の設定で微調整することで低減できます。ソフトウェア補正を、適切な機械的修理の代わりにしてはいけません。
機械的調整と締付け
● モーターから送り軸へ動きを伝えるすべての部品を確認します。
● 接続部の緩みや摩耗は、バックラッシの一般的な原因です。
● モーター取付部と軸受ブロックを締め付けます。
● 軸継手に遊びや亀裂がないか点検します。
● ベルトの張力を再調整し、プーリーを確認します。
● 軸受の予圧を確認します。
● モーター軸とボールねじ軸の芯を再調整します。
● すでに部品が摩耗している場合、締付けによる改善は一時的なものにとどまります。
ボールねじ・ナットの交換と予圧調整
● ねじ内部の摩耗が原因の場合、調整だけでは不十分です。
● 交換前の最初の対応として、予圧の回復を行います。
● 調整可能な場合は、ボールナットの予圧を調整します。
● 予圧が失われた場合は、摩耗したボールナットを交換します。
● 精密な送り軸には、ダブルナット方式を使用します。
● 摩耗が過大なボールねじを交換します。
● リード精度と公差等級を適合させます。
CNC制御装置によるバックラッシ補正
● 制御装置の補正機能は、方向反転時の位置誤差を補正します。
● 機械的な点検を行った後にのみ適用します。
● ダイヤルゲージでバックラッシを測定します。
● 制御装置のパラメータに測定値を入力します。
● 軸ごとに補正を設定します。
● 設定後に位置決め精度を試験します。
● 補正は繰返し精度を改善しますが、剛性は向上させません。
バックラッシを完全に除去できない場合
旧式の工作機械や使用頻度の高い工作機械では、修理後もバックラッシが残る場合があります。
この場合は、加工戦略が重要になります。
● 仕上げパスを一方向に統一します。
● 厳しい嵌合精度が求められる場合は、スプリングパスを適用します。
● 切削負荷を低減します。
● バックラッシが存在する場合は、切削方向を一定に保つ戦略を優先します。
● 重要な生産用途に使用する場合は、オーバーホールを計画します。
残存するバックラッシが部品公差を上回る場合は、機械部分のオーバーホールまたは交換が必要です。
保守と設計上の選択によるバックラッシの予防
バックラッシの管理では、主に予圧の安定維持と駆動系の摩耗低減が重要です。適切な保守と正しい部品選定によって、バックラッシの増加を大幅に遅らせることができます。
定期点検と潤滑の実践
生産用工作機械では、3 - 6か月ごとなど、一定の間隔で送り軸のバックラッシを確認します。多くの加工現場の設備では、0.02 - 0.03 mm(0.0008 - 0.0012 in)を超える値は、通常、摩耗の進行を示します。
ボールねじと軸受に、異常な音、振動、温度上昇がないか点検します。軸受温度が異常に高い場合は、予圧や潤滑に問題がある可能性があります。
ボールねじとリニアガイドは、メーカーの指定間隔に従って潤滑します。一般的な目安は、油潤滑で稼働8 - 40時間ごと、グリース潤滑で500 - 1000時間ごとです。潤滑不足のねじは急速に摩耗し、予圧を失います。
自動潤滑装置を毎週確認します。配管の詰まりは、不均一な摩耗や早期のバックラッシ発生の一般的な原因です。
ねじカバーや案内面から、切りくずとクーラントを毎日除去します。異物の混入は、ボール転走面や軸受軌道面を急速に損傷させる主な要因の一つです。
バックラッシの測定値と軸受温度を保守記録に残します。時間とともに継続的に増加している場合は、精度に影響が出る前に機械的な修正が必要であることを示します。
バックラッシを最小限に抑える設計と駆動系の選択
工場で予圧調整された予圧付きボールねじ(C3~C5級)を使用します。適切に予圧が与えられたねじは、通常の運転でバックラッシを0.005~0.01 mm未満に維持できます。
送り軸の支持には、軽予圧~中予圧の組合せアンギュラ玉軸受を選定します。不適切な軸受予圧は、早期にすきまが発生する一般的な原因です。
可能であれば、ボールねじの長さと直径の比を≤20:1に抑えます。一般に、細長いねじほどたわみが大きく、摩耗も速くなります。
精密な送り軸には、軟質エラストマー式ではなく、剛性の高い金属製カップリングや高トルク対応のディスクカップリングを使用します。柔軟なカップリングでは、経年使用によって微小な遊びが生じることがあります。
モーターと軸受の取付面は、平面度0.01 mm以内に加工し、アライメントを0.02 mm/300 mm以内に合わせます。アライメント不良は、軸受とカップリングの摩耗を増加させます。
高精度システムでは、分解能1 µm以下のエンコーダを備えた閉ループサーボ駆動を使用します。これにより、バックラッシが深刻になる前に、位置決めの変動を検出しやすくなります。
位置決め精度が重要な送り軸では、適切な張力設定と補強が行われている場合を除き、ベルト駆動を避けます。使用する場合は、定期的に張力を調整できる設計にします。
バックラッシによって修理・改修・交換が必要になる場合
通常の調整や補正ではバックラッシを管理できなくなり、部品の公差外れを引き起こすようになると、重大な問題となります。
● バックラッシが0.01 - 0.02 mm(0.0004 - 0.0008 in)未満で、長期的にも安定している場合は、通常、定期保守、予圧調整、制御装置による補正で十分です。
● バックラッシが0.03 - 0.05 mm(0.001 - 0.002 in)程度まで増加し、頻繁な再調整が必要になる場合は、機械的摩耗が進行しています。この段階では、ボールねじ予圧の再設定、支持軸受の交換、カップリングの締付け、駆動系の芯出しなどの修理が推奨されます。
● バックラッシが0.05 mm(0.002 in)を超える場合や、送り軸の移動範囲によって明らかに変化する場合は、通常、ボールねじ、ナット、歯車箱などの主要部品が摩耗しています。ソフトウェア補正だけでは信頼性を確保できず、部品交換が必要になります。
● 複数の送り軸でバックラッシが許容値を超えていても、機械本体、主軸、案内面が良好な状態であれば、改修が実用的な選択肢となります。一般的な更新対象には、ボールねじ、サーボ駆動装置、最新のCNC制御装置などがあります。
● 大きなバックラッシに加え、案内面の摩耗、不安定な位置決め、電子機器の老朽化、頻繁な停止が生じている場合は、工作機械全体の更新を検討する必要があります。この状況では、修理や改修の費用が、その工作機械の生産上の価値を上回ることがよくあります。
実際の加工現場では、0.02 mm未満のバックラッシは通常管理可能で、0.03 - 0.05 mmでは修理が必要となり、0.05 mmを超える状態が続く場合は交換を検討します。また、駆動系全体に摩耗が見られる場合は、改修や新設備の導入が選択肢となります。
CNCバックラッシの重要ポイント
CNC工作機械のバックラッシは、加工精度の低下、寸法のばらつき、表面仕上げの不良につながる一般的な問題です。工作機械の駆動系、主にボールねじ、送りねじ、歯車、カップリングに機械的なすきまが存在することで発生します。送り軸の方向反転時に遅れが生じ、位置決め誤差を引き起こします。
バックラッシの予防と対処には、定期保守、機械的調整、必要に応じたソフトウェア補正を組み合わせます。定期点検、潤滑、部品の締付けによって、バックラッシに伴うリスクを大幅に低減できます。バックラッシが深刻になった場合は、精度と性能を回復するため、摩耗部品の交換やCNCシステムの改修が必要になることがあります。
バックラッシが部品公差に影響することが懸念される場合は、図面と重要な仕様をJLCCNCにお送りいただき、見積もりをご依頼ください。 JLCCNCは、最高水準の精度と繰返し精度を満たす部品の製作を支援します。
よくある質問
CNC加工におけるバックラッシとは何ですか?
バックラッシとは、送り軸が方向反転する際に生じる小さな「不感帯」です。駆動部品のすきまによって、モーターが回転してもテーブルがすぐに動かない状態を指します。
CNC工作機械のバックラッシは、何が原因で発生しますか?
通常、ボールねじやナットの摩耗、軸受やカップリングの緩み、ベルトの伸び、歯車の摩耗、保守不足による経時的な部品の緩みが原因です。
CNC工作機械のバックラッシは、どのように測定しますか?
多くの作業者はダイヤルゲージを使用します。送り軸を一方向に移動させた後、ゆっくり反転させ、テーブルが再び動き始めるまでの指令移動量を確認します。
CNC工作機械のバックラッシは、補正だけで解消できますか?
補正によって小さな位置決め誤差を見かけ上抑えることはできますが、摩耗した部品を修復することはできません。実際に機械的摩耗がある場合は、調整や修理が必要です。
バックラッシはロストモーションと同じですか?
バックラッシは、ロストモーションの一部です。ロストモーションには、部品の弾性変形、取付部の緩み、駆動系のわずかな応答遅れも含まれます。
CNC加工では、どの程度のバックラッシが許容されますか?
加工内容によって異なります。荒加工や一般的な加工では、小さく安定したバックラッシであれば使用できる場合があります。精密加工では、わずかなバックラッシでも嵌合や表面仕上げに問題が生じる可能性があります。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......