製造における二次加工とは?
1 min
- 製造工程における二次加工の位置づけ
- 製造における二次加工にはどのような工程がある?
- 製造方法別に見る二次加工の例
- 二次加工が必要になる理由
- 二次加工の工程計画と仕様の定め方
- 二次加工がコストとリードタイムに与える影響
- 二次加工に関するよくある質問
- まとめ:二次加工を見据えた工程計画
この記事のポイント
- 二次加工は、主要な製造工程の後に部品を所定の状態に仕上げるための工程です。
- どの工程を二次加工と呼ぶかは、製造工程の流れによって異なります。
- 代表的な工程には、機械加工、熱処理、表面仕上げ、接合、マーキングなどがあります。
- 必要な追加工程は、完成品に対する図面要求に基づいて判断します。
- 工程の追加は、コスト、リードタイム、ワークの取り扱い、検査に影響します。
二次加工とは、先行する製造工程の後に、部品を要求される最終状態に仕上げるために行う追加の製造工程です。追加の機械加工、熱処理、表面仕上げ、マーキング、接合、組立などが含まれます。製造の最終段階だけでなく、主要な工程の間に行われる場合もあります。
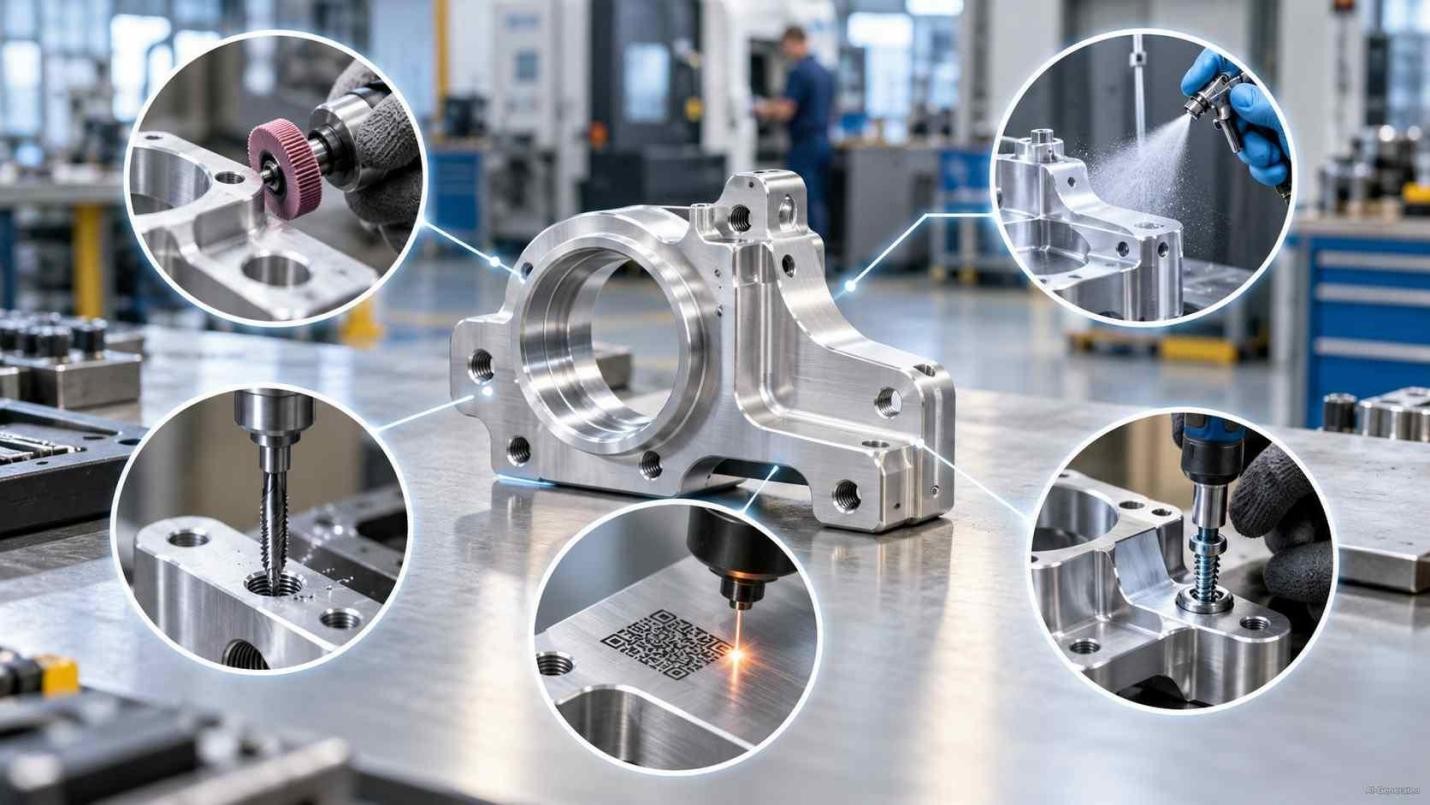
CNC加工された金属部品の二次加工
製造工程における二次加工の位置づけ
一次加工と二次加工の違い
一次加工は、素材から部品の基本形状をつくる工程です。例えば、溶融金属を鋳型に流し込む鋳造や、素材を所定の形状に加工する機械加工が該当します。二次加工は、その製造工程の流れの中で一次加工に続いて行われ、初期工程だけでは満たせない要求を実現します。より厳しい寸法精度の確保、材料特性の調整、表面処理、組立に必要な形状の加工などがその例です。
「二次加工」の分類が製造工程の流れによって変わる理由
「二次加工」という呼び方は、加工方法そのものではなく、製造の順序における役割を表します。例えば、CNC加工で棒材から部品をつくる場合、CNC加工は主要な製造方法です。一方、鋳造品や鍛造品に精密な形状を追加する場合は、二次加工に位置づけられます。同じ加工技術でも、製造工程の流れが変われば、その位置づけも変わります。
例えば、鋼の鍛造品では、粗加工、熱処理、仕上げ加工の順に工程を進めることがあります。この場合、熱処理と仕上げ加工は、製造中の実施時点は異なっていても、最初の成形工程に対する二次加工に該当します。
CNC加工部品の二次加工に関する要求は、機械加工が完了してから追加するのではなく、生産開始前に検討することが重要です。JLCCNCでは、CADモデルと図面要求を合わせて確認し、見積もり前に表面仕上げ、追加の機械加工、重要な形状要素を考慮した工程を検討できます。CADファイルをアップロードして、お客様のプロジェクトに合わせた見積もりをご依頼ください。

高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
製造における二次加工にはどのような工程がある?
機械加工・除去加工
先行する工程で部品の基本形状ができている場合、機械加工は二次加工の一つになります。例えば、鋳造品への穴あけ、リーマ加工による穴径の仕上げ、研削による重要な面の精度確保、成形品の余肉を除去するトリミングなどが挙げられます。一方、製造の最初に素材から部品をつくる機械加工は、一次加工に該当します。
熱処理・材料特性の調整
最初の成形工程や除去加工の後に、要求される材料の状態を得るために行う熱処理は、二次加工に該当します。焼入れ、焼戻し、焼なましなどの処理により、硬さ、延性、摩耗特性、残留応力を調整できます。また、熱処理後の寸法変化に対応して最終寸法に仕上げるため、その後に仕上げ加工を行う場合もあります。したがって、熱処理が二次加工に該当するかどうかは、製造順序における位置づけで決まります。
表面仕上げ・コーティング・マーキング
表面仕上げは、主要な形状ができた後に行われることが多いものの、工程内の位置づけは、仕上げの種類、材質、公差、マスキングの要件、後続の機械加工の有無によって異なります。研磨、ブラスト処理、めっき、アルマイト処理、塗装、粉体塗装、彫刻、部品へのレーザーマーキングなどが代表的な選択肢です。JLCCNCの案件では、硬質アルマイト処理の膜厚は通常約0.025~0.030 mmに指定されるため、厳しい公差が求められる箇所は、処理後の状態を考慮して設計・工程計画を行う必要があります。これらの工程は、部品の初期形状をつくるものではなく、先行する製造工程でつくられた部品に施すものです。
接合・組立
接合や組立は、個別に製造した部品をサブアセンブリまたは完成品にまとめる際に行います。製造工程の流れによっては、接合や組立を後工程として扱う場合もあります。これらの分類も工程順序によって決まり、接合する個々の部品を製造した工程の後に行われる場合は、二次加工に位置づけられます。
製造方法別に見る二次加工の例
CNC加工
CNC加工部品は、加工機から取り出した段階でも、エッジ、表面、識別表示、取り付け部品などに追加作業が必要な場合があります。代表的な工程には、バリ取り、ビーズブラスト、アルマイト処理、不動態化処理、レーザーマーキング、インサートの取り付けなどがあります。この製造工程では、別の段取りを必要とする追加の穴あけ、タップ加工、その他の形状加工も、二次加工に含まれる場合があります。
鋳造
鋳造品では、異なる後工程が必要になります。凝固後には、湯口、押湯、バリ、スケール、粗い表面が残ることがあります。鋳仕上げ、湯口・押湯の除去、ブラスト処理、研削に加え、中ぐり加工や正面フライス加工などの二次加工により、必要な箇所を指定された形状に仕上げます。
鍛造
鍛造素材には、鍛造後に特有の追加工程が必要になります。コイニングで局部的な形状を整え、矯正でひずみを修正し、ショットブラストでスケールを除去することがあります。
これらの工程の後に、品質確認のための非破壊検査を行う場合もあります。ただし、非破壊検査は二次加工ではなく、検査工程として分類するのが適切です。
射出成形
射出成形品では、金型から取り出した後の作業により、形状の追加、加飾、接合、最終組立を行うことがあります。製品設計に応じて、成形後の穴あけやタップ加工、ねじインサートの取り付け、パッド印刷、レーザー彫刻、熱かしめ、超音波溶着、サブアセンブリの組立などが行われます。
積層造形
積層造形にも、造形後に必要となる独自の工程があります。造形方式によっては、所定の状態に仕上げるまでに、粉末除去、サポート除去、二次硬化、応力除去、造形プレートからの切り離し、熱間等方圧加圧(HIP)処理、精密仕上げなどが必要です。
二次加工が必要になる理由
最終寸法の確保と形状の追加
最初の製造方法で部品の大部分をつくれても、すべての寸法要求を満たせるとは限りません。二次加工により、必要な箇所をより厳しい公差内に仕上げたり、先行する工程では高精度に成形できない形状をつくったりできます。
鋳鋼品の加工代に、すべての条件に共通する固定値はありません。米国鋳鋼協会(SFSA)の指針では、必要な加工代は、鋳造品の大きさ、鋳肌の状態、鋼の硬さ、変形の生じやすさ、鋳型内における対象面の位置などに関連するとされています。そのため、加工代は一律の経験値を適用するのではなく、鋳造品の仕様と機械加工の要求に基づいて設定する必要があります。
表面・材料・性能に関する要求への対応
形状が正しいだけでは、部品に使用時に必要な特性が備わるとは限りません。追加の処理によって、硬さ、残留応力、表面粗さ、摩耗特性、耐食性、その他の機能特性を調整できます。したがって、硬さ、耐食性、耐摩耗性、表面仕上げに関する要求は、部品形状だけから選定するのではなく、完成品の仕様に基づいて定める必要があります。
接合・組立・完成品に関する要求への対応
製造した部品は、組み合わされる他の部品とも適切に機能する必要があります。二次加工の中には、接合や組立の前に、合わせ面や重要な接続部を仕上げるものがあります。これらの加工により、組み合わされる部品間で意図した関係が得られるよう、寸法と公差を確保します。
二次加工の工程計画と仕様の定め方
図面指示と完成品への要求
工程計画は、完成品の要求事項を明確にすることから始めます。図面やデジタルモデルには、寸法、データム、幾何公差、ねじ、エッジに関する要求、各種処理など、二次加工後も満たすべき重要な要求を示すことができます。個別に公差が指示されていない寸法について、ISO 2768-1:1989は、適用対象となる長さ寸法および角度寸法に対して4つの普通公差等級を規定しています。ただし、より厳しい要求や機能上の要求がある箇所では、個別の寸法公差や幾何公差の指示に代わるものではありません。一般的な幾何特性の要求は、適用する製図規格と要求事項に従って定める必要があります。
公差・表面仕上げ・材料に関する要求
次に、重要な形状要素ごとに、要求される最終状態を仕様として明確にします。機能上必要な場合は、寸法許容限界、表面性状、硬さ、コーティングの要求、材料の状態などを指定します。二次加工によって寸法、表面性状、はめあいが変化する可能性がある場合は、最終検査で初めて問題が判明することのないよう、加工前にその影響を織り込む必要があります。
工程順序・加工代・加工箇所へのアクセス
各工程の後も、必要な箇所に工具や治具がアクセスでき、寸法を管理できるように製造順序を計画します。特定の面に加工代を残したり、後続工程の段取りで使用できるようにデータムとなる形状を維持したりする必要があります。また、熱処理や表面仕上げの影響を見込み、最終加工前に追加の加工代が必要になる場合もあります。工程順序は固定的に決めるのではなく、完成品への要求に基づいて設定することが重要です。
検査方法と合否判定基準
検査計画は最後に検討するのではなく、工程計画と並行して策定します。検査方法は、適用するデータム、寸法公差、幾何公差、表面性状、ねじの特性、膜厚、材料の状態など、管理対象の要求に適合させる必要があります。
CNC加工部品の最終確認では、重要寸法や幾何公差(GD&T)の三次元測定機(CMM)による検査、タップ加工部のねじゲージ検査、指定されたRa値に対する表面粗さ測定、表面処理後の膜厚検査などを組み合わせる場合があります。
二次加工がコストとリードタイムに与える影響
段取り・治具・ワークの取り扱い
製造工程を追加するたびに、加工機の段取り、専用治具、ワークの着脱、作業場所間の搬送などが必要になることがあります。これらの作業は、材料を除去していない間も人員と設備の時間を消費します。少量生産では、段取りやワークの取り扱いにかかる費用を少ない部品数で負担するため、工程を一つ追加するだけでも、単価やリードタイムへの影響が大きくなる場合があります。二次加工に専用治具、外注加工、追加の検査工程が必要な場合、その影響はさらに大きくなります。
外注加工と委託先との調整
処理を外部の委託先で行う必要がある場合は、コスト構成もさらに変わります。輸送、委託先での加工待ち、発注に関する調整、受入れ、生産日程の調整も工程の一部になります。納期は、製造元だけでなく、委託先の加工待ち状況、処理時間、輸送スケジュールにも左右されます。
検査・手直し・納期遅延リスク
工程が増えると、次の工程へ進む前に部品を確認すべき箇所も増える場合があります。製造の後半で検査によって不適合が見つかった場合、それまでの製造費用はすでに発生しています。機械加工、表面仕上げ、検査、外注加工が完了した後に不適合が判明すると、手直しが必要となり、コストと納期遅延リスクの両方が高まります。
工程数と工程の切り替え
製造工程の長さも生産能力に影響します。工程を切り替えるたびに、段取り、搬送、待ち時間、検査箇所が増える可能性があります。両立できる作業をまとめることで、ワークの取り扱いや待ち時間を減らせます。ただし、工程を統合しても、データムの維持、加工箇所へのアクセス、仕上げ要求、寸法管理を確保できることが条件です。
二次加工に関するよくある質問
Q:二次加工は必ず一次加工の後に行われますか?
製造工程の流れにおける位置づけとしては、一次加工の後に行われます。ただし、すべての二次加工を最後にまとめて行う必要はありません。部品は、最終的な合否判定までに、機械加工、各種処理、検査、接合、その他の後続工程を、製造中のさまざまな段階で経ることがあります。
Q:CNC加工が二次加工になることはありますか?
はい。先行する製造方法で基本的なワークがつくられ、その後の寸法仕上げや形状加工にCNC工作機械を使用する場合、CNC加工は二次加工になります。一方、素材を除去加工して部品をつくる場合、機械加工は一次加工にもなります。
Q:CNC加工後によく行われる二次加工には何がありますか?
CNC加工後の代表的な二次加工には、バリ取り、表面仕上げ、アルマイト処理、レーザーマーキング、適用可能な材質への不動態化処理などがあります。また、最初の段取りだけでは要求される最終状態が得られない場合は、追加の穴あけ、タップ加工、その他の形状加工も行います。適切な工程順序は、部品の材質、公差、表面要求、組立時の機能によって異なります。
Q:表面仕上げは二次加工に含まれますか?
はい。主要な製造工程の後に、指定された表面状態を得るために行う仕上げは、二次加工に含まれます。部品に応じて、研磨、ブラスト処理、塗装、粉体塗装、アルマイト処理、その他の処理などが該当します。
Q:二次加工と後処理の違いは何ですか?
両者の意味は重なる場合がありますが、使い分けは製造分野や文脈によって異なります。二次加工は、製造工程の流れの中で行う後続の製造工程を指します。一方、後処理は一般に、特定の製造方法で部品をつくった後に行う追加作業を指します。例えば、積層造形の後処理には、サポート除去、熱処理、機械加工、表面仕上げなどが含まれます。
Q:すべての製造部品に二次加工が必要ですか?
いいえ。一次加工の完了時点で、要求される形状、特性、表面状態、機能上必要な形状が得られている部品は、追加の製造作業を必要としない場合があります。追加工程の必要性は、完成品の仕様と製造方法の能力によって決まります。
Q:鋳造や鍛造の後に行うCNC加工は二次加工になりますか?
はい。鋳造や鍛造では、最終形状に近いニアネットシェイプの素材をつくり、より高い寸法精度が必要な箇所をCNC加工用に残すことがあります。二次加工には、後から機械加工することを前提とした内径、面、穴、ねじ、軸受部、その他の精密形状の仕上げなどが含まれます。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
まとめ:二次加工を見据えた工程計画
二次加工は、一次加工後の単なる仕上げ作業ではなく、製造工程全体を構成する一部です。表面仕上げ、熱処理、インサートの取り付け、追加の機械加工などが重要な形状要素に影響する場合は、最初の工程を計画する前に、その影響を検討する必要があります。
CNC加工部品では、二次加工が重要な形状要素やはめあいに影響する場合、こうした事前検討が特に重要です。CADファイルをアップロードして、CNC加工の即時見積もりと、JLCCNCのエンジニアによる製造性を考慮した設計(DFM)のフィードバックをご利用ください。
学び続ける
タップ穴とねじ穴の違い:加工方法と設計ガイド
要点 タップ穴は、タップを用いて加工したねじ穴です。「ねじ穴」は、タップ加工、ねじ切りフライス加工、塑性加工などによって形成された、めねじを持つ穴全般を指します。 めねじの加工方法には、切削タップ加工、ねじ切りフライス加工、盛上げタップによる塑性加工があります。材料、ねじサイズ、穴形状、生産要件に応じて選定します。 ねじ穴の図面指示には、ねじサイズ、ピッチ、規格、公差等級、有効ねじ深さを明記します。 手直しや組立時の不具合を防ぐため、ねじサイズ、深さ、周囲の肉厚、工具のアクセス性を加工前に検討します。 タップ穴は、ねじ穴の一種です。「タップ穴」はめねじの加工方法を示し、「ねじ穴」は加工後のめねじ形状を示します。 比較項目 タップ穴 ねじ穴 意味 タップで加工しためねじ穴 めねじを持つ穴の総称 加工方法 タップ加工 タップ加工、ねじ切りフライス加工、塑性加工 主な用途 ボルト、ねじなどの締結部品の取り付け めねじを必要とする各種部品 CNCプログラミング 一般にタップ加工サイクルを使用 ねじの種類と生産要件に応じて加工方法を選定 はじめに CNC加工部品では、ハウジング、ブラケット、プレート、シャフ......
タップ下穴径表:メートルねじ・UNC・UNFの下穴サイズ
この記事のポイント タップ下穴径表は、めねじ加工に必要な下穴径の目安を示す一覧表です。 メートルねじは呼び径とピッチで、UNC・UNFねじは呼び径と1インチ当たりのねじ山数(TPI)で識別します。 下穴径は、タップで除去する材料の量を左右し、ねじ山のひっかかり率と加工負荷に影響します。 この記事では、CNC加工でよく使用するメートルねじ、UNCねじ、UNFねじの下穴径表を紹介します。 はじめに めねじ加工は、下穴を設けることから始まります。下穴は、タップの加工負荷を抑えられる大きさでありながら、必要なねじ山を形成するための材料を十分に残す必要があります。 必要なドリル径は、ねじ仕様によって変わります。例えば、M6 × 1.0とM8 × 1.25では、必要な下穴径が異なります。インチねじも同様です。1/4-20 UNCと1/4-28 UNFは呼び径が同じでも、ピッチが異なるため、下穴径も異なります。 この記事では、次の内容を解説します。 めねじ加工に使用する、一般的なメートルねじ・UNC・UNFの下穴径表。 ねじサイズ、ピッチ、TPI、下穴径の正しい読み取り方。 CNC加工における下穴加工、タップ加......
タップ加工:加工工程・工具・CNC加工での用途
この記事のポイント タップ加工は、あらかじめ加工した下穴にめねじを形成する加工方法です。 下穴径は、ねじの品質に直接影響します。 タップの選定は、材質、ねじの要求事項、穴形状に応じて行います。 リジッドタッピングは、ねじピッチに合わせて主軸回転と送りを同期させ、ねじ精度と工具負荷を管理します。 タップ加工が適さない場合は、ねじ切りフライス加工も選択肢となります。 めねじは小さな要素に見えますが、加工部品を組み立てる際の締結の確実性を左右します。タップ加工では、CNC工作機械のタッピングサイクル、または手作業によって、タップでめねじを形成します。仕上がりは、下穴の準備、工具選定、切削条件、材料特性、部品設計に左右されます。 CNC工作機械で金属工作物にめねじを加工するタップ 機械加工におけるタップ加工とは? タップ加工は、あらかじめ設けた穴にタップを使用し、切削または塑性変形によってめねじを形成する加工方法です。通常、ドリルなどで所定の下穴径に加工してから、必要なねじ形状を形成します。タップが穴内を進むにつれて、切削刃または成形部によって、指定された締結部品に適合するねじが作られます。 タップ穴の代......
ヘリカル加工:加工原理・工具・用途
この記事のポイント ヘリカル加工は、XY平面内の円弧補間とZ軸方向の移動を同時に行い、穴などの円形形状を形成する加工方法です。 CNCでは、XY平面内の円運動とZ軸方向の移動を連動させるヘリカル補間によって、この動きを実現します。 仕上がり穴径は、工具径と工具中心の軌跡によってプログラム上で設定します。実際の加工結果は、工具の状態や切削条件にも左右されます。 ヘリカルピッチは、工具中心が円軌道を1周する間に、工具がZ軸方向へ進む距離を表します。 穴加工、穴の拡径、内径加工、円形ポケット、座ぐり穴などに広く用いられます。 ねじ切りフライス加工でも同様のらせん軌跡を使用し、ねじのリードに合わせて工具を軸方向へ移動させます。 工具の刃形、穴径、加工深さ、工具の到達長さ、切込み状態、送り速度、主軸回転速度を、それぞれの加工に適合させる必要があります。 ヘリカル加工とCNCドリル加工の選択は、主に穴の形状、深さ、使用工具、生産要件によって決まります。 ヘリカル加工は、フライス工具を円軌道に沿って移動させながら、Z軸方向へ徐々に送り、穴や円形形状を形成するCNC加工の手法です。これらの動きを組み合わせることで......
CMM検査:測定方法・検査手順・品質管理
この記事のポイント 三次元測定機(CMM)は、定義された座標系に基づいて、部品の各形体の三次元座標を測定します。 データムに基づく座標系の設定と測定戦略によって、部品の評価基準と検証できる特性が決まります。 CMMは、一般的なゲージでは検証が難しい幾何公差(GD&T)、複雑な形状、厳しい公差の確認に特に有効です。 部品の固定方法、温度、プローブの到達性、測定の不確かさは、いずれも検査結果の信頼性に影響します。 CNC加工されたアルミニウム部品を検査するブリッジ型三次元測定機 CMMによる検査では、測定した部品形状が、適用される図面と幾何公差の要求事項に適合しているかを確認します。CMM測定は、図面要求事項、CADの公称形状、幾何公差(GD&T)の指示に照らして評価するための、寸法および幾何特性に関する客観的な測定データを提供します。 CMMによる検査とは? CMMによる検査は、三次元測定機を使用して、定義された座標系に対する部品の各形体の位置と形状を測定する、寸法検証の手法です。測定結果を、設計図面、CADの公称形状、幾何公差の要求事項、その他の指定公差と照合して評価します。 三次元測定機の種類 ......
ブローチ加工とは?加工原理・種類・用途
この記事のポイント ブローチ加工は、多数の切れ刃を持つブローチを使用し、所定の内面形状または外面形状を形成する切削加工です。 多くの場合、1回の連続したストロークで所定の形状を加工できます。 代表的な方式には、内面ブローチ加工、外面ブローチ加工、引きブローチ加工、押しブローチ加工、ロータリーブローチ加工があります。 内面ブローチ加工は、キー溝、内スプライン、多角形穴の加工によく用いられます。 同一形状を繰り返し生産する場合に、特に高い効果を発揮します。 ブローチ加工とフライス加工を比較する際は、専用工具による生産性と加工の柔軟性が主な判断基準となります。 材料と部品形状が適していれば、さまざまな金属に適用できます。 ブローチ加工の模式図(出典:Getzshape) ブローチ加工とは? ブローチ加工は、ブローチと呼ばれる多数の切れ刃を備えた切削工具を使用し、材料を段階的に除去して、精密な内面形状や外面形状を形成する加工方法です。一般的な直線運動によるブローチ加工では、1ストロークで最終形状まで加工できるため、一定の形状を繰り返し生産する用途に適しています。 主な制約は、工具の汎用性です。ブローチは特......