チタンのCNC加工:特性・課題・加工のポイント
1 min
- チタンのCNC加工:特性・課題・加工のポイント
- チタンの切削挙動が他の材料と異なる理由
- CNC加工でよく使われるチタンのグレード
- チタン加工に有効な加工方法
- チタンの主な用途
- 注意したい、よくある失敗
- よくある質問
チタンのCNC加工:特性・課題・加工のポイント
日常的にアルミニウムを加工している現場でも、初めてチタンを加工すると、思わぬ問題に直面することがあります。CAD上の部品形状に違いがなく、工具経路も適切に見えていても、工具の過熱や加工面の加工硬化が生じ、同じ条件でアルミニウムを加工したときとは大きく異なる仕上がりになる場合があります。チタンは、単にアルミニウムを硬くしたような材料ではありません。切削時の挙動が大きく異なるため、他の金属と同じ感覚で扱うと、部品の加工不良やエンドミルの著しい損傷につながります。
このガイドでは、チタン加工が他の材料と異なる理由、CNC加工でよく使われる材料グレード、良好な仕上がりを得て加工不良による損失を防ぐための実践的な調整方法を解説します。
チタン部品の特注CNC加工をご検討ですか?
チタン部品の製造を任せられるパートナーをお探しなら、JLCCNCにご相談ください。JLCCNCは、チタンの高精度なCNCフライス加工とCNC旋削加工を提供しています。切削熱、加工硬化、工具摩耗に対応できるよう、加工条件とクーラントの供給方法を調整します。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
チタンの切削挙動が他の材料と異なる理由
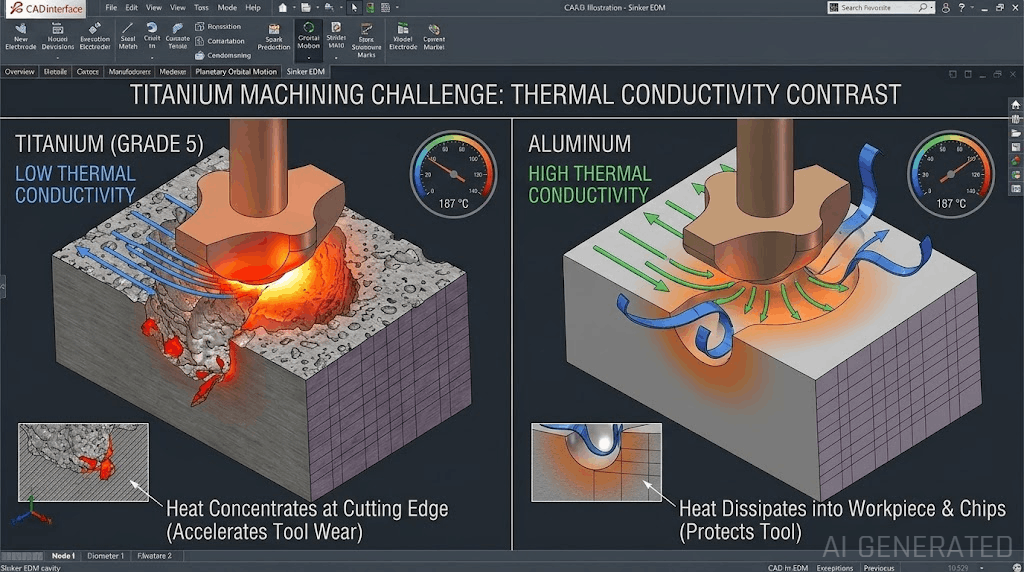
チタンの魅力である高い比強度、優れた耐食性、生体適合性を支える材料特性は、切削を難しくする要因にもなります。熱伝導率が低いため、切削熱はアルミニウムや鋼のように母材や切りくずへ逃げにくく、熱の蓄積を避けたい刃先付近に集中します。さらに、切削力によって表面に加工硬化が生じると、工程を慎重に管理しない限り、工具の損傷が急速に進む悪循環に陥ることがあります。刃先に熱が蓄積し、加工面が硬化すると、次の加工でその硬化層を削る負担が増え、さらなる発熱や加工硬化につながります。
また、チタンは切削時の高温下で化学的な反応性が高くなります。工具と切りくずの接触部で工具材料と反応し、材料の硬さだけでは予測できない工具摩耗を引き起こす場合があります。
CNC加工でよく使われるチタンのグレード
Grade 2(工業用純チタン)は、チタン材料の中でも比較的良好な被削性と優れた耐食性を持ちます。ただし、合金グレードよりも強度は低くなります。高強度よりも耐食性を重視する用途に適した選択肢です。
Grade 5(Ti-6Al-4V)は、代表的なチタン合金であり、航空宇宙、医療、産業用途のチタン加工部品で広く使われています。強度、重量、耐食性のバランスに優れますが、Grade 2よりも強度と硬さが高いため、加工はより難しくなります。
Grade 23(Ti-6Al-4V ELI)は、Grade 5をベースに、侵入型元素の含有量を特に低く抑えたグレードです。ELIはExtra Low Interstitialを意味し、純度を高め、疲労特性や破壊に対する特性を改善しています。標準的なGrade 5とのわずかな被削性の違いよりも、生体適合性や長期的な疲労性能が重要となる医療用インプラントでよく使われます。
チタン加工に有効な加工方法
切削速度を慎重に設定し、高くしすぎないことが重要です。チタンは熱が逃げにくいため、アルミニウムでは効率向上につながる高い切削速度でも、チタンでは刃先に有害な熱を集中させる原因になります。アルミニウム加工よりも切削速度を抑えることが、工具と部品の保護につながる場合が多くあります。
切りくず厚さを安定させ、工具の擦れを避けます。これは、個々の切削速度や送りの数値だけでなく、チタン加工全体で重視すべき原則です。工具が十分に切削せずに擦れると、材料を効率的に除去できないまま熱が発生し、加工硬化を招きやすくなります。切削関与量が安定する工具経路を設定し、工具が材料に接触したまま切削せずに停止する状態を避けることが重要です。
切れ味の良い工具を使用し、計画的に交換します。チタン加工で工具の切れ味が低下すると、加工効率が落ちるだけでなく、加工面の加工硬化が進み、次の加工や次に使う工具の負担も増えることがあります。工具の損傷が明らかになるまで交換を待つと、影響が積み重なるため、他の多くの材料よりも損失が大きくなります。
切削部にクーラントを十分に供給します。チタンは熱が逃げにくいため、切削部へ直接クーラントを届けることが、被削性の良い金属よりも重要です。切削箇所に的確に向けた高圧クーラント供給は、本格的なチタン加工で広く活用される方法です。
チタンの化学的反応性に適した工具コーティングを選びます。TiAlN(窒化チタンアルミニウム)など、加工条件に適したコーティングは、チタンと刃先の相互作用による摩耗を抑え、無処理工具や適合性の低いコーティング工具に比べて工具寿命の延長に寄与します。
チタンの主な用途
航空宇宙分野では、構造部品、締結部品、エンジン部品にチタンを多用します。高い比強度が燃費や搭載能力に直接貢献し、チタンと同程度の重量で同等の強度を得られる金属は限られています。医療機器分野では、特にGrade 5やGrade 23を、インプラントや手術器具に使用します。優れた生体適合性と耐食性が活かされます。海洋機器・化学プロセス機器では、海水や強い薬品など、ステンレス鋼でも条件によって経時的に劣化する環境で、チタンの優れた耐食性を活用します。
当社のチタンとステンレス鋼の比較ガイドでは、ステンレス鋼の代わりに、より高価なチタンを採用する価値がある条件を詳しく解説しています。また、耐食合金のガイドでは、幅広い耐食金属材料の選択肢の中で、チタンがどのように位置づけられるかを紹介しています。
注意したい、よくある失敗
チタン加工を、鋼加工より少し難しいだけと考え、同じ加工方法で切削速度や送りを多少下げるだけでは、チタン加工で起こりやすい不具合に十分対応できません。注意すべきなのは、過大な切削力による工具折損だけでなく、熱の蓄積と加工硬化の影響が徐々に重なることです。最初の数回は良好に見えても、その後に仕上げ面が急に悪化し、工具摩耗が加速することがあります。このような不具合を防ぐには、単一の速度や送りの数値だけに頼らず、継続的かつ安定した切削関与を保つ工具経路を設定し、アルミニウムに近い速度を目指すのではなく、チタンに適した低い切削速度を採用することが重要です。
JLCCNCでは、他の金属と同様にCNCフライス加工とCNC旋削加工でチタン部品を製造します。ただし、鋼やアルミニウムの条件を一律に下げるのではなく、チタンの切削挙動に合わせて切削速度、送り、クーラントの供給方法を調整します。
次のプロジェクトでチタンのCNC加工をご検討ですか?CADファイルを今すぐアップロードして、高精度なCNCフライス加工・CNC旋削加工の即時見積もりをご利用ください。
よくある質問
同程度の硬さの鋼よりも、チタンの切削速度を低くするのはなぜですか?
チタンは熱伝導率が低いため、切削熱が母材へ逃げにくく、刃先付近に集中します。さらに切削力による加工硬化も重なるため、鋼と同じように速度を高めると、かえって工具寿命や加工品質に悪影響を及ぼす場合があります。
加工におけるGrade 2とGrade 5の違いは何ですか?
Grade 2は工業用純チタンで、比較的加工しやすい一方、強度は低くなります。Grade 5(Ti-6Al-4V)は、より高い強度を持つ合金で、チタン部品に広く使われますが、その分、加工条件の管理が難しくなります。
チタン加工には専用の工具が必要ですか?
必ずしも特殊な専用工具が必要とは限りませんが、工具コーティングの適合性は、多くの他の材料よりも重要です。TiAlNなど、工具と切りくずの接触部におけるチタンの化学的反応性に適したコーティングは、加工条件に適合しないものに比べて、工具寿命の延長に寄与します。
チタン加工でクーラントが特に重要なのはなぜですか?
チタンは熱伝導率が低く、切削部から熱が自然に逃げにくい材料です。そのため、切削箇所へクーラントを効果的に供給することが、アルミニウムなど熱伝導率の高い金属よりも、工具寿命と部品品質を大きく左右します。
学び続ける
形彫り放電加工:加工工程・加工能力・適用場面
形彫り放電加工中の銅電極 形彫り放電加工とは 形彫り放電加工は、所定の形状に加工した電極と制御された放電を用い、導電性ワークから材料を除去する非接触加工です。主に、深いキャビティや複雑な内部形状の加工に使用されます。英語では、sinker EDMのほか、die sinking EDM、ram EDM、plunge EDMとも呼ばれます。CNC切削加工では工具が届かない、または複雑な内部形状の精度を維持できない場合に広く使用されます。 形彫り放電加工は、代表的な放電加工方式の一つです。3種類の放電加工の解説では、ワイヤ放電加工や細穴放電加工との違いを紹介しています。 形彫り放電加工の仕組みとCNC切削加工との違い (AI生成)形彫り放電加工の作動原理図 焼入れ工具鋼のブロックに角穴を加工する場合、通常、CNCフライス加工では実用的な対応が難しくなります。小径エンドミルが折損したり、コーナーに入った瞬間に工具がたわんだりするためです。このような場面で、材料除去の方法を放電による除去へ切り替えます。 形彫り放電加工では、最初に所定の形状の電極を製作し、制御された放電によって、その形状をワークへ転写します......
EDM加工の3つの種類とその違い
放電加工とは何か、なぜ使用するのか EDM(放電加工)は、特に難削材や複雑な形状の切断が困難な材料を扱う際に、従来の機械加工法の代替として機能します。ワイヤーEDMでは、他の方法では達成できない公差での精密な切断が可能になり、穴あけEDMは精密な直径と真円度の実現に優れています。 全体として、EDMは卓越した精度と極めて低いRaレベルを実現し、高品質な表面仕上げをもたらします。この特性により、広範な後処理の必要性が減少し、製造が困難な部品の製造コストを最終的に削減できます。 技術1:穴あけEDM 穴あけEDMは、EDM穴あけまたはEDMマイクロドリリングとも呼ばれ、放電加工(EDM)の特殊な変種です。金属や合金を含むさまざまな材料に精密かつ正確な穴を開けるために特別に設計されています。 穴あけEDMでは、通常は回転する真鍮または銅の管である小径電極を使用して、一連の急速な放電を発生させます。これらの放電は電極とワークピースの間で発生し、制御された侵食を生み出し、材料に徐々に穴を開けていきます。 このプロセスでは、脱イオン水などの誘電体流体を電極を通してフラッシングし、切りくずを洗い流し、ワークピー......
CNC加工は他の製造方法と比べてどの程度精密なのか?
CNC加工は他の製造方法と比べてどの程度精密なのか? 簡単な回答:CNC加工は一般的に、成形、鋳造、およびほとんどの積層造形プロセスよりも厳しい公差を維持できます。これは、収縮、スプリングバック、または層の堆積に依存するのではなく、材料を直接除去するためです。ただし、「どの程度精密か」は、特定のプロセス変種、材料、形状、および検査方法によって異なります。プロセスカテゴリ全体に当てはまる単一の数値は存在しません。 部品仕様が±0.05mmの公差を要求している場合、実際に重要な問いは「CNC加工は精密なのか」ではなく、「何と比較して精密なのか、そしてそもそもこの部品に適したプロセスなのか」です。精密さは製造全体に一律に当てはまる単一の数値ではありません。プロセスによって大きく異なり、CNCが代替手段と比べて実際にどこに位置するかを知ることは、「非常に精密」という曖昧な主張よりもはるかに有用です。 精密CNC加工サービス プロフェッショナルな製造、迅速な納品、品質保証。即時見積もりを取得 公差、精度、精密さは同じものではない これら3つの用語は日常会話では同じ意味で使われますが、それぞれ異なるものを表し......
ウォータージェット vs レーザー切断:あなたに適しているのはどちら?
これは加工の現場でよくある質問であり、工場の現場でもオンラインフォーラムでも多くの議論を巻き起こすテーマです:ウォータージェットかレーザー切断か?板金をどのように切断すれば、最もきれいな切断面、最高のコストパフォーマンス、あるいは最速の納期が得られるのか? ここがポイントです:必ずしも明確な答えがあるわけではありません。 ウォータージェットとレーザー切断はどちらも板金加工の世界における精密加工の強力な手段です。それぞれに独自の強み、特性、最適な使用シナリオがあります。レーザーの鮮明な精度を必要とするプロジェクトもあれば、高圧水の冷たい研磨力を必要とするものもあり、時には両方を組み合わせることで適切に作業が完了することもあります。 このブログでは、ウォータージェットとレーザー切断の違いについて、各方法の仕組みから最適な材料、コストと速度への影響、そして次の案件にどのプロセスが最も適しているかまで詳しく解説します。これら2つの切断技術の間で迷ったことがあるなら、ここで整理しましょう。無駄な話は抜きにして、事実だけをお伝えします。 それでは始めましょう。 ウォータージェットとレーザー切断の類似点 違いに......
EDMワイヤーカットの仕組み:精密CNCワイヤーカットの完全ガイド
電気で金属を切断する? 高精度製造の世界にいるなら、EDMワイヤカットという言葉を聞いたことがあるでしょう。これは放電加工(ワイヤEDM)の略称です。これは一般的な金属切断方法ではありません。回転する刃、ドリル、エンドミルはありません。代わりに、電気火花で金属を切断し、比類のない精度と制御を提供します。 しかし、EDMワイヤカットはどのように機能するのでしょうか?なぜ航空宇宙、金型製作、医療機器業界でこれほど人気があるのでしょうか?また、従来のCNC切断方法と比較してどこに位置するのでしょうか?これらの質問すべてにお答えします。 ワイヤEDM切断とは何ですか? ワイヤEDM切断、または単にワイヤカットは、細いワイヤを電極として使用して導電性ワークピースから材料を侵食する放電加工の一種です。物理的な接触の代わりに、高電圧の放電(火花)に依存して複雑な形状や厳しい公差(多くの場合±0.001mm程度の細かさ)を切断します。 見た目はきれいですが、実際には微視的レベルでの制御された侵食です。それが信じられないほどの精度をもたらします。 ワイヤEDMの仕組み:プロセスの説明 ワイヤEDMがどのように機能す......
EDM穴あけ加工と従来の穴あけ加工:精度と用途の比較
穴あけ加工は単純に思えますが、極めて高い精度が求められる場合、硬化材料への加工、あるいは微細な深さへの加工となると、そうはいきません。そんな時に、EDM穴あけ加工と従来のCNCドリル加工を並べて比較し始めるのです。どちらも穴をあけるために設計されていますが、その技術、能力、そして理想的な用途はまったく異なります。 では、次のプロジェクトではどちらの方法を選ぶべきでしょうか?詳しく見ていきましょう。 EDM穴あけ加工とは? EDM(放電加工)穴あけ加工は、ホールポッピングEDMやEDM深穴加工とも呼ばれ、電気火花を利用して材料を侵食します。回転するドリルビットの代わりに、管状電極と誘電体流体を使用し、高周波放電によって金属を除去します。 これは非接触プロセスであり、加工中にツールが材料と直接物理的に接触しないことを意味します。その結果は?硬化鋼、超硬合金、特殊合金であっても、極めて精密でバリのない穴をあけることができます。 従来のCNC穴あけ加工とは? CNC穴あけ加工は、ツイストドリルやエンドミルなどの回転切削工具を使用して材料を切削します。穴加工と聞いてほとんどの人が思い浮かべるのがこれでしょう......