形彫り放電加工:加工工程・加工能力・適用場面
1 min
- 形彫り放電加工とは
- 形彫り放電加工の仕組みとCNC切削加工との違い
- 形彫り放電加工の電極:設計・材料・消耗
- 形彫り放電加工の加工能力と制約
- 精度・表面仕上げ・加工上の限界
- 形彫り放電加工・ワイヤ放電加工・CNC切削加工の比較
- 形彫り放電加工の設計指針
- 形彫り放電加工のコストを左右する要因
- 形彫り放電加工を使用すべき場合:用途と選定ガイド
- CNC製造工程における形彫り放電加工
- 形彫り放電加工に関するよくある質問
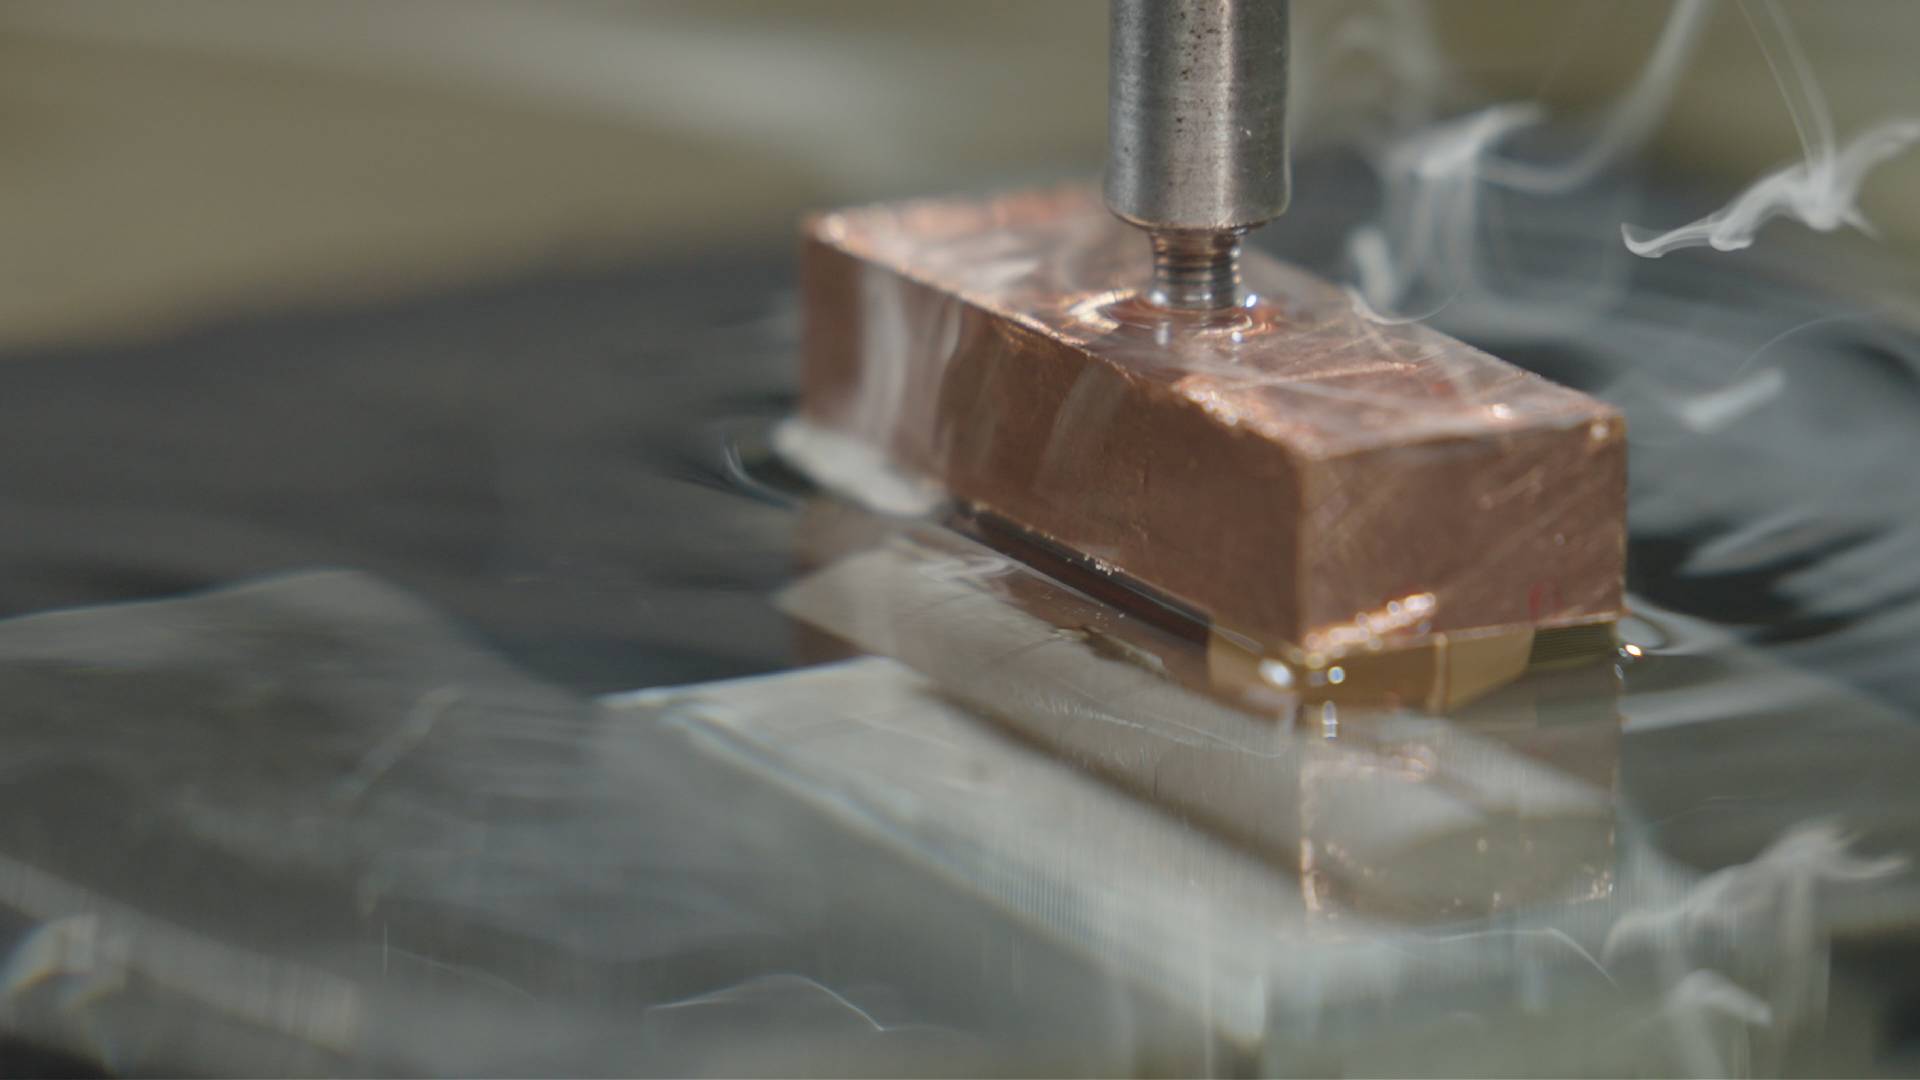
形彫り放電加工中の銅電極
形彫り放電加工とは
形彫り放電加工は、所定の形状に加工した電極と制御された放電を用い、導電性ワークから材料を除去する非接触加工です。主に、深いキャビティや複雑な内部形状の加工に使用されます。英語では、sinker EDMのほか、die sinking EDM、ram EDM、plunge EDMとも呼ばれます。CNC切削加工では工具が届かない、または複雑な内部形状の精度を維持できない場合に広く使用されます。
形彫り放電加工は、代表的な放電加工方式の一つです。3種類の放電加工の解説では、ワイヤ放電加工や細穴放電加工との違いを紹介しています。
形彫り放電加工の仕組みとCNC切削加工との違い
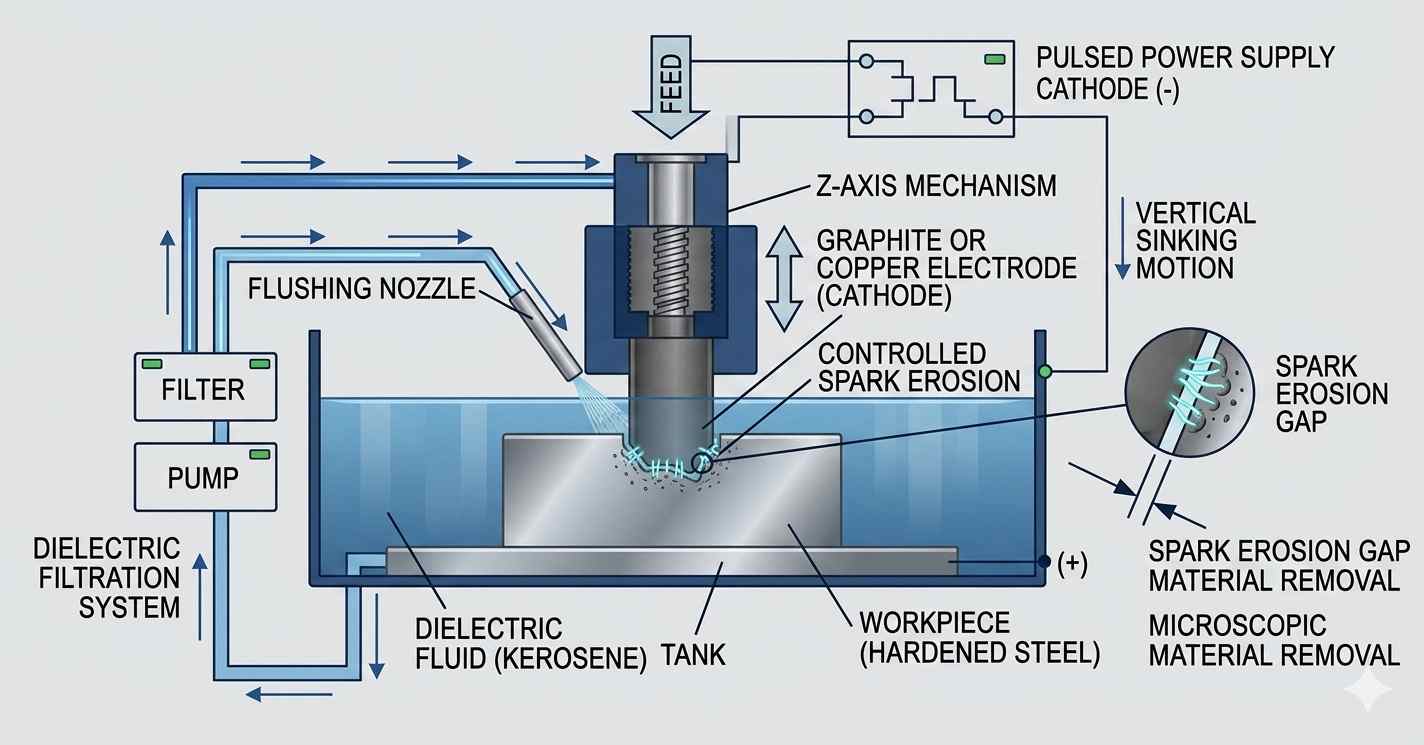
(AI生成)形彫り放電加工の作動原理図
焼入れ工具鋼のブロックに角穴を加工する場合、通常、CNCフライス加工では実用的な対応が難しくなります。小径エンドミルが折損したり、コーナーに入った瞬間に工具がたわんだりするためです。このような場面で、材料除去の方法を放電による除去へ切り替えます。
形彫り放電加工では、最初に所定の形状の電極を製作し、制御された放電によって、その形状をワークへ転写します。工具として使用するのは、形状加工したグラファイトや銅です。工具経路をプログラムして形を削り出すのではなく、まず完成形状と反対の凹凸を持つ形状を電極に加工します。加工を開始すると、機械はその電極形状を鋼材へ向けて送り込みます。グラファイトに形成された細かなコーナーや表面模様が、ワークへ反転転写されます。電極に傷があれば、その影響も部品に現れます。
加工液中での放電:加工全体は、絶縁性の加工油に浸した状態で行われます。電極は金属に直接接触せず、間隙を放電が飛び越えられる距離まで近づきます。放電部の温度は局所的に8,000~12,000°Cを超えることがあり、鋼の微小な領域を蒸発させてクレーターを形成します。その後、加工油が加工くずを洗い流します。いわば、毎秒数百万回の微小な雷によって材料を除去する加工です。
機械的な切削力が生じない:形彫り放電加工の大きな利点は、物理的な加工力がほとんどないことです。CNCフライス加工では工具が常に部品を押すため、薄いリブや繊細な壁は、びびりや曲がりを生じやすくなります。放電加工では電極が表面から数ミクロン離れているため、切削による機械的応力がかかりません。熱処理したD2工具鋼のブロックにも、切削力で部品を変形させることなく、非常に狭い溝を加工できます。
電極消耗と補正方針:注意すべき点は、放電が鋼だけでなく電極も消耗させることです。加工が進むと、グラファイト電極のコーナーが丸くなり始めます。通常、一つの深いキャビティに対して、2~3本の電極を製作します。1本は大部分の材料を除去する粗加工用、残りの1~2本はコーナーを明確に仕上げ、最終寸法を確保する仕上げ用です。
この消耗を管理しなければ、角形のキャビティが丸みを帯びた形状になってしまいます。高速フライス加工に比べると時間と手間がかかりますが、焼入れ金型や、切削工具では届かない深いコーナーでは、ほかの方法による対応が難しい場合があります。
多くの生産現場では、CNC切削加工の限界に達してから形彫り放電加工を導入します。このような進め方が、納期遅延やコスト増大の原因になります。
放電加工と従来の切削方法を比較する場合は、CNC加工とほかの製造方法の精度比較をご覧ください。実際の生産における加工力、工具の切削接触、材料除去の違いを解説しています。
JLCCNCでは、形彫り放電加工を後から追加する工程として扱いません。加工全体の一部として、初期段階から計画します。各部品の形状、材料の状態、公差要件を評価したうえで、CNC切削加工、ワイヤ放電加工、形彫り放電加工のどれが適しているかを判断します。
これは、形彫り放電加工が機械だけで決まるものではないためです。電極設計、放電加工条件、工程順序が重要です。計画が不十分だと、加工時間が2倍になったり、不要な電極が必要になったりします。適切に計画すれば、精度を安定させ、コストを管理しながら、予測可能な生産を行えます。
これが、単に「放電加工を使う」ことと、放電加工を前提として工程設計することの違いです。
形彫り放電加工の電極:設計・材料・消耗
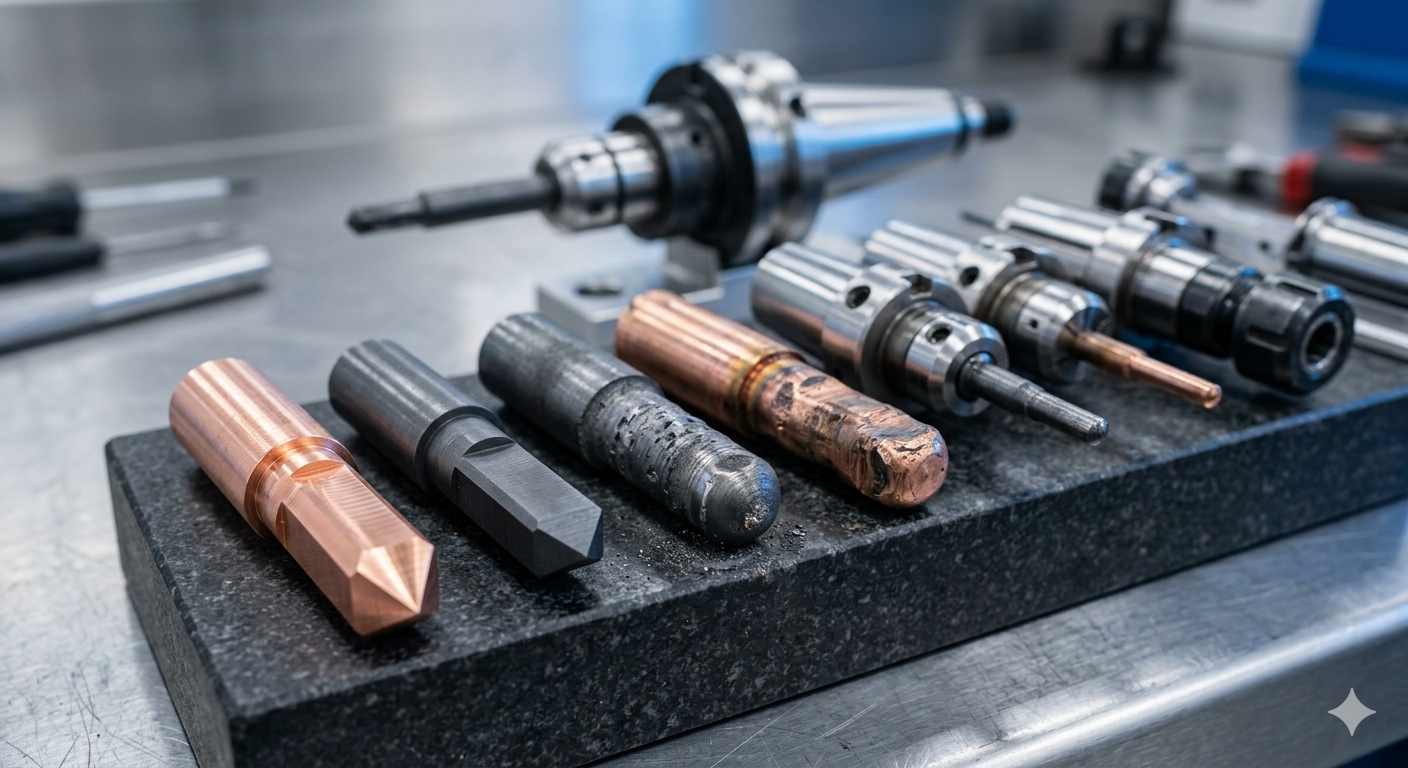
(AI生成)形彫り放電加工用グラファイト電極と銅電極の接写
形彫り放電加工では、電極は単なる工具ではありません。電極そのものが、加工方法を決定します。
CNC切削加工では、送り、工具経路、ピックフィード量を調整できます。形彫り放電加工では、その多くの自由度が限られます。電極が、形状、放電挙動、表面仕上げ、さらにはサイクルタイムを決めます。電極が不適切であれば、後工程で補うことはできません。
そのため、経験豊富な加工現場は、単に「電極を選ぶ」のではありません。加工開始から終了までの材料除去を管理するため、使用する電極の組合せと順序を設計します。
代表的な電極材料:グラファイトと銅
形彫り放電加工用電極の多くは、グラファイトまたは銅を使用します。仕様上は単純な選択に見えますが、実際には放電加工全体の挙動が変わります。
多くの加工現場でグラファイトが基本的な選択肢となるのには、理由があります。加工しやすく、鋭いエッジを維持しやすく、高い放電エネルギーでも急激に劣化しにくいためです。粗加工や、細部が重要な複雑形状に適しています。また軽量なため、安定性が課題となる大型電極でも有利です。
銅は電極の製作に時間がかかりますが、放電時の挙動が異なります。より滑らかで安定した放電が得られるため、材料除去率よりも表面品質を重視する仕上げに使用されます。特定の条件では、特に微細部で、消耗を予測しやすい利点もあります。
このトレードオフは、加工工程に直接現れます。グラファイトは加工速度とエッジの維持に優れ、銅は管理性と仕上げに優れます。実際の加工では、どちらか一方だけでなく、段階に応じて両方を使うことが多くあります。
電極設計と形状補正
ここから、形彫り放電加工の設計は複雑になります。
電極は、最終キャビティの単純な等倍形状ではありません。放電ギャップ、放電による加工寸法の拡大量、電極消耗を考慮して形状を補正する必要があります。これを無視すると、部品が大きすぎたり、コーナーが丸くなったり、必要な形状を満たさなくなったりします。
放電ギャップだけでも、設備や条件に応じて、通常数ミクロンから数十ミクロンあります。そのため、キャビティは常に電極よりわずかに大きくなり、形状のオフセットが必要です。さらに、平面部よりもコーナー部が速く消耗することや、深い領域でのフラッシングの状態を考慮します。
考慮すべき要素は、すぐに増えていきます。
鋭い内側コーナーは、放電中に広がります。深いリブ形状は、フラッシングを管理しないと材料除去が不均一になります。微細形状は、電極補正が不適切だと、形状そのものが失われるおそれがあります。
そのため、電極設計では、CAD上の精度だけでなく、加工工程への理解が重要です。単に形状をモデル化するのではなく、繰返し放電によって、その形状がどのように変化するかを予測します。
電極消耗と交換方針
放電のたびに、ワークと電極の両方から材料が除去されます。これは、見落とされやすい点です。
形彫り放電加工の電極消耗は、均一ではありません。エッジの消耗が速く、コーナーは丸くなり、微細形状から先に失われます。そうなると、キャビティ形状が公差範囲から外れ始めます。
必要なのは、1本の電極が最後まで使えることを期待するのではなく、工程を分けて消耗を管理することです。
一般的には、粗加工用電極で大部分の材料を迅速に除去します。この段階では最終精度がまだ重要でないため、比較的大きな消耗を許容します。その後、1本以上の仕上げ用電極を低い放電エネルギーで使用し、形状と表面を整えます。
これらを1本の電極で兼用しようとすると、速度と精度の両方を損ないます。
電極本数と工程計画
ここでは、形彫り放電加工は単なる加工操作ではなく、工程計画の課題になります。
単純なキャビティなら、1~2本の電極で対応できる場合があります。複雑な金型では、粗加工、中仕上げ、仕上げに加え、重要な微細形状専用の電極を含む、一式の電極が必要になることがあります。
電極を追加するたびに初期費用は増えます。しかし、省略すると、後で不良品、手直し、公差不適合によるコストが増えることが一般的です。
実際に判断すべきなのは、用意したい電極の本数ではなく、放電加工で許容できるリスクの大きさです。
電極を増やすと、次の利点があります。
- 寸法管理が改善する
- 表面仕上げが均一になる
- 微細形状を失うリスクが低下する
電極を減らすと、次の傾向があります。
- 段取りが速くなる
- 初期費用が下がる
- ばらつきの可能性が高まる
適切な形彫り放電加工の工程計画では、このバランスを取ります。過剰な工程設計を避けつつ、1本の電極に無理をさせないことが重要です。
電極の使い分けが、鮮明で再現性の高いキャビティと、CAD上では正しくても実機では成立しない形状との差になります。
この段階で、画面上は問題なく見える設計にも、生産上の疑問が生じ始めます。
深いキャビティ、鋭いコーナー、焼入れ材は、当初の想定にかかわらず、形彫り放電加工を必要とする場合があります。電極製作と放電加工時間が加わると、コストと納期は大きく変わります。
CNC切削加工と形彫り放電加工のどちらを使うべきか不明な場合は、JLCCNCへファイルをアップロードしてください。即時見積もりと併せて、放電加工が必要な箇所、必要な電極本数、生産時間への影響を確認する製造性の検討を受けられます。
現場で費用が発生する前に、高コストにつながる判断を確認できる迅速な方法です。
形彫り放電加工の加工能力と制約
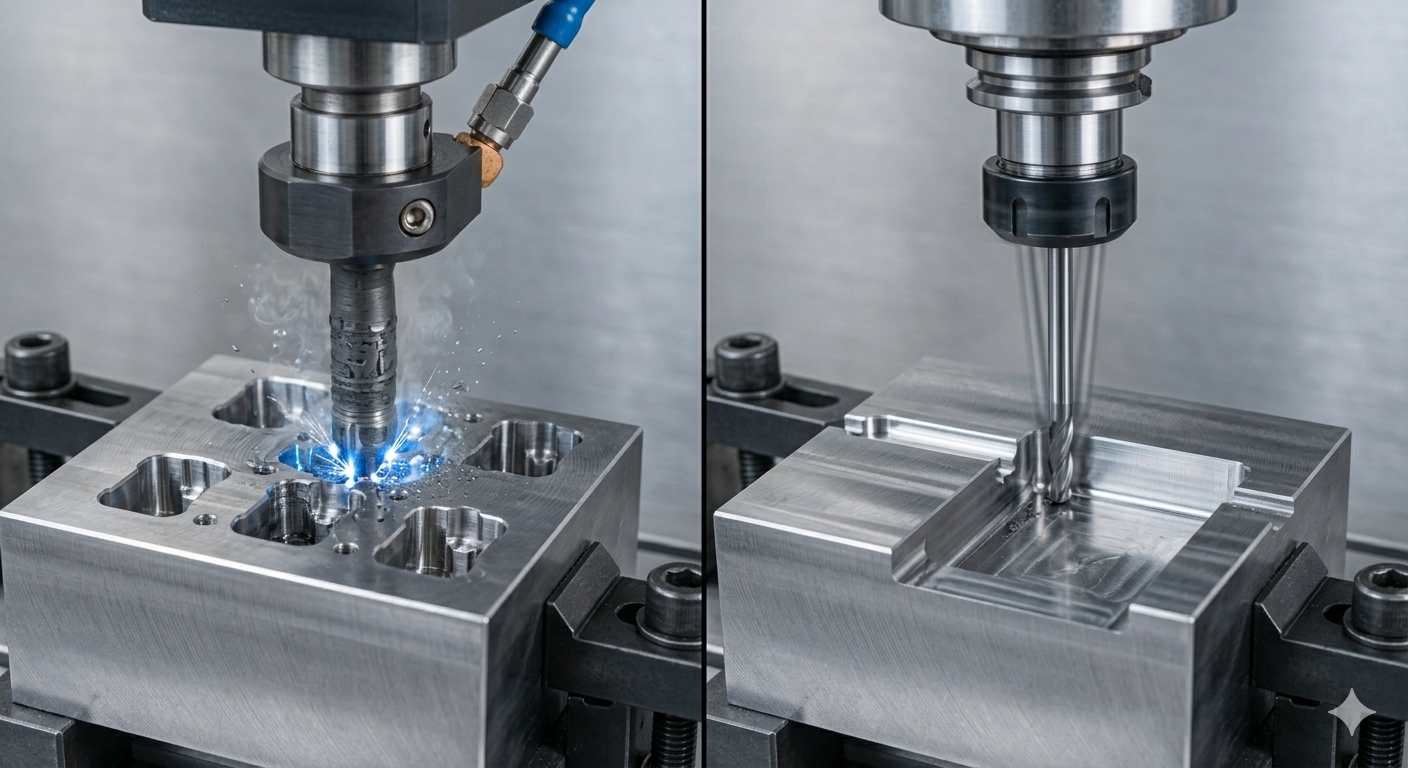
(AI生成)形彫り放電加工によるキャビティ加工とCNC工具の制約の比較
形彫り放電加工は、汎用的な加工方法ではなく、条件に応じて選択的に適用します。通常、部品形状、材料の状態、構造の変形しやすさによって、従来の切削加工の信頼性が低くなる場合に導入します。実際の性能は、切削効率ではなく、電極のアクセス性、電極の使い分け、工程の安定性によって決まります。
得意とする形状:深いキャビティと鋭いコーナー
このような形状で、形彫り放電加工の価値が発揮されます。
形彫り放電加工は、底のあるキャビティ、深い内部形状、回転工具では精度を維持しにくい形状に適しています。代表的な用途には、金型キャビティ、工具半径の限界を超える鋭い内側コーナー、通常の加工では不安定になりやすい薄いリブがあります。
形状の複雑さを主に制約するのは、電極の製造性とアクセス性です。電極を製作し、正しい位置に配置できれば、深さ方向も微細部も高い形状再現性を維持できます。
材料の状態:焼入れ鋼と難削合金
形彫り放電加工は、導電性材料に使用し、通常は熱処理後に行います。焼入れ工具鋼、耐摩耗合金、CNC切削加工で工具摩耗が過大になる材料が代表的な対象です。
これにより、最終形状を加工した後の熱処理で変形を再び生じさせることなく、完成形状を得られます。加工後の熱処理変形は、従来の工程で制約となることが多い要因です。
制約:速度・アクセス性・電極への依存
材料除去率はCNC切削加工より大幅に低く、特に除去量が多い場合に顕著です。そのため、形彫り放電加工は大量の材料除去には使用せず、通常は粗加工後に適用します。
アクセス性は主要な制約です。通常、制御された軸方向の動作によって、電極が対象形状に到達できる必要があります。深い止まりキャビティでは、放電状態を安定させるため、効果的なフラッシングが必要です。不十分だと、加工くずの堆積が寸法管理と表面品質に影響します。
電極への依存は、追加の工程負担を生みます。各キャビティには少なくとも1本の電極が必要で、複雑な形状では、粗加工と仕上げに複数の電極が必要になることがよくあります。その結果、段取り時間、工具費、工程計画の複雑さが増加します。
実際の用途では、形状、材料の状態、安定性の要件によって従来の加工の信頼性が制限される、特定の形状に適用した場合に最も効果的です。形彫り放電加工は、大量の材料除去方法ではなく、精密仕上げ工程として捉えることが適切です。
精度・表面仕上げ・加工上の限界
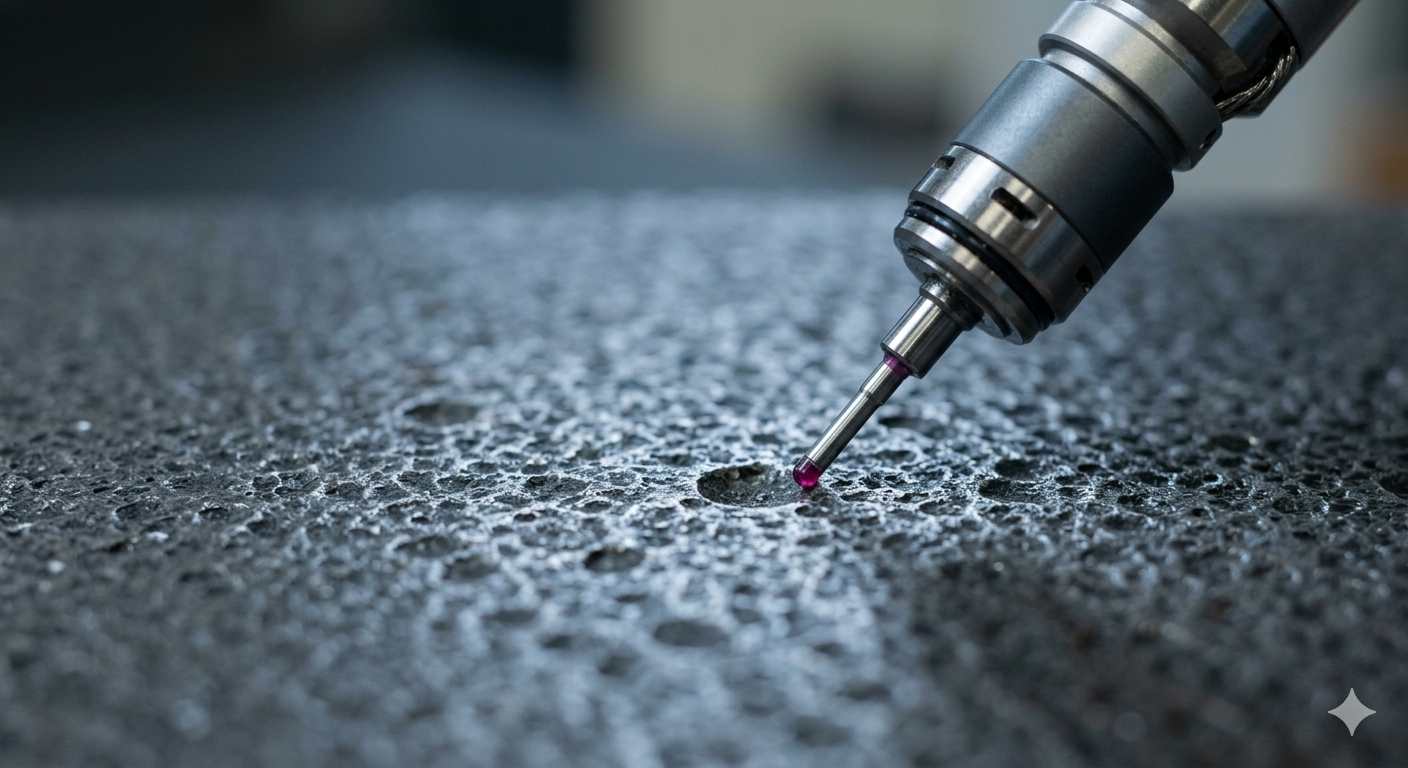
(AI生成)放電加工面の表面状態を検査している様子
達成可能な公差と寸法管理
形彫り放電加工は、安定した条件で、通常±0.005~±0.01 mmの厳しい公差を維持できます。切削力がないため、工具のたわみに悩まされず、深いキャビティや薄い形状の幾何精度を維持しやすくなります。精度は、機械的精度だけでなく、放電ギャップ、電極形状、放電条件の管理によって得られます。
表面仕上げの特徴:放電加工面
表面仕上げは、放電そのものによって決まります。各放電が微小なクレーターを残し、放電加工特有のつや消し状の表面を形成します。粗加工では目に見える粗い面が残りますが、低いエネルギーで仕上げ加工を行うと、Ra約0.2~0.8 µmの微細な仕上げを実現できます。加工中に表面を「研磨」するのではなく、クレーターの大きさを小さくしています。
誤差要因:電極消耗・加工寸法の拡大・放電の安定性
形彫り放電加工のばらつきの多くは、電極消耗、オーバーバーン(放電ギャップの拡大)、不安定な放電状態の3つに起因します。電極が消耗すると、形状が変化します。放電エネルギーを管理しなければ、キャビティがわずかに大きくなります。また、フラッシングや加工液の状態が変動すると、放電加工が不均一になり、寸法と仕上げの両方に影響します。
実用上の限界:速度・コスト・形状へのアクセス
制約は明確です。大量の材料除去ではCNC切削加工より遅く、電極設計に初期費用がかかり、深い止まり形状では安定性がフラッシングに大きく依存します。アクセス性も電極形状に左右されます。電極を設計できない、または所定の位置に配置できない場合、その形状は加工できません。
形彫り放電加工・ワイヤ放電加工・CNC切削加工の比較
| 比較項目 | 形彫り放電加工 | ワイヤ放電加工 | CNC切削加工 |
|---|---|---|---|
| 対象形状 | 底のあるキャビティ、止まり形状、3D形状 | 貫通切断、輪郭、開放形状 | 外面、ポケット、一般的な3D形状 |
| 材料除去方法 | 成形電極を使用した放電による除去 | 走行ワイヤを使用した放電による除去 | 機械的な切削(工具による切りくずの除去) |
| 部品に作用する力 | 切削力なし | 切削力なし | 大きな切削力が作用 |
| 精度 | 管理された条件で高精度(通常±0.005~0.01 mm) | 段取りに応じて非常に高精度(±0.002~0.005 mmまで) | 高精度だが、工具のたわみの影響を受ける |
| 表面仕上げ | つや消し状の放電加工面で、加工パスに依存 | 微細な仕上げで、形彫り放電加工より滑らか | 工具と仕上げ方法に依存 |
| 速度 | 遅い(特に材料除去量が多い場合) | 中程度(切断では形彫り放電加工より速い) | 大量の材料除去で高速 |
| コスト構成 | 電極設計+放電加工時間 | 機械稼働時間+ワイヤ消費 | 工具費+機械稼働時間 |
| 代表的な用途 | 成形金型、プレス金型、深いキャビティ、複雑な内部形状 | プレート、金型、輪郭の精密切断 | 一般加工、粗加工と仕上げ |
設計が止まりキャビティではなく貫通切断を含む場合は、ワイヤ放電加工ガイドをご覧ください。より効率的な代替手段となる理由を解説しています。
形彫り放電加工が適している場合
切削工具が届かない、または形状精度を維持できない場合、形彫り放電加工が適切な選択肢になります。深いキャビティ、鋭い内部形状、焼入れ材が代表的な条件です。
速度より部品の安定性が重要な場合にも適しています。切削力によって形状が変形したり、精度が損なわれたりする場合、放電加工はその変動要因を取り除きます。
実際には、単独で使用されることはほとんどありません。CNC切削加工が大部分の材料除去を担い、精度、形状、材料の状態によって従来の加工が不安定になる箇所に、形彫り放電加工を適用します。
形彫り放電加工の設計指針
形彫り放電加工には、CNC切削加工と同じ自由度があるわけではありません。単に部品を設計するのではなく、電極を通じて再現できる形状を設計します。この制約によって、各形状の考え方が変わります。
電極のアクセスとクリアランスを考慮した設計
設計するすべてのキャビティに、電極が到達できる必要があります。当然に思えますが、多くの設計がこの点で問題を抱えます。
複数の角度から接近できる切削工具とは異なり、形彫り放電加工の電極は、通常、制御された垂直方向の経路で移動します。形状がその経路を妨げると、加工できないか、複数の電極と段取りが必要になります。
張出し部や隠れたコーナーを持つ深い内部形状は、通常、再設計が必要です。わずかなアクセス制限でも、特殊な電極形状や二次加工が必要となり、コストが大きく増える場合があります。
実務上、電極がキャビティへどのように入り、どのように抜けるかを明確に描けなければ、設計はまだ完成していません。
キャビティの深さと幅の比率の管理
これは、特に過小評価されやすい制約の一つです。
幅に対してキャビティが深くなるほど、フラッシングが難しくなります。加工くずがたまり、放電が不安定になり、精度が変動し始めます。加工速度も大幅に低下します。
浅く開放されたキャビティは、加工結果を予測しやすくなります。深く狭いキャビティは、多くの加工時間を必要とします。
深さと幅の比が大きくなると、単なる加工ではなく、不安定さを管理する工程になります。通常、加工条件を抑え、電極消耗を考慮し、場合によっては粗加工と仕上げを複数回繰り返して、管理可能な状態を維持します。
電極消耗の補正を考慮する
電極は、完全な形状を維持し続けるわけではありません。放電のたびに、ワークと電極自体の両方が消耗します。
工具が変化しないことを前提に設計すると、特に鋭いコーナーや微細部で、キャビティの寸法が変動します。
このため、工程に電極補正を組み込みます。予測される消耗に応じて、わずかな形状オフセットを設定し、高精度加工では粗加工用と仕上げ用の電極を分けます。
設計の観点では、非常に厳しい寸法が求められる内部形状や鋭いコーナーほど、消耗の影響を受けやすくなります。工具自体が徐々に変形する中で、精度を維持するよう工程に求めることになるためです。
表面仕上げと加工時間のバランス
放電加工は非常に微細な仕上げを実現できますが、それには時間とコストがかかります。
粗加工は材料を速く除去しますが、粗い表面模様が残ります。これを細かくするには、低い放電エネルギーで複数回の仕上げが必要です。各パスで仕上げは改善しますが、加工時間も大きく増えます。
そのため、広い範囲のキャビティに鏡面に近い仕上げを要求すると、加工時間が急増します。
適切な設計判断は、ここで実際のコスト削減につながります。すべての面に微細な放電仕上げが必要なわけではありません。機能面では必要な場合がありますが、重要でない領域では通常不要です。
形彫り放電加工のコストを左右する要因
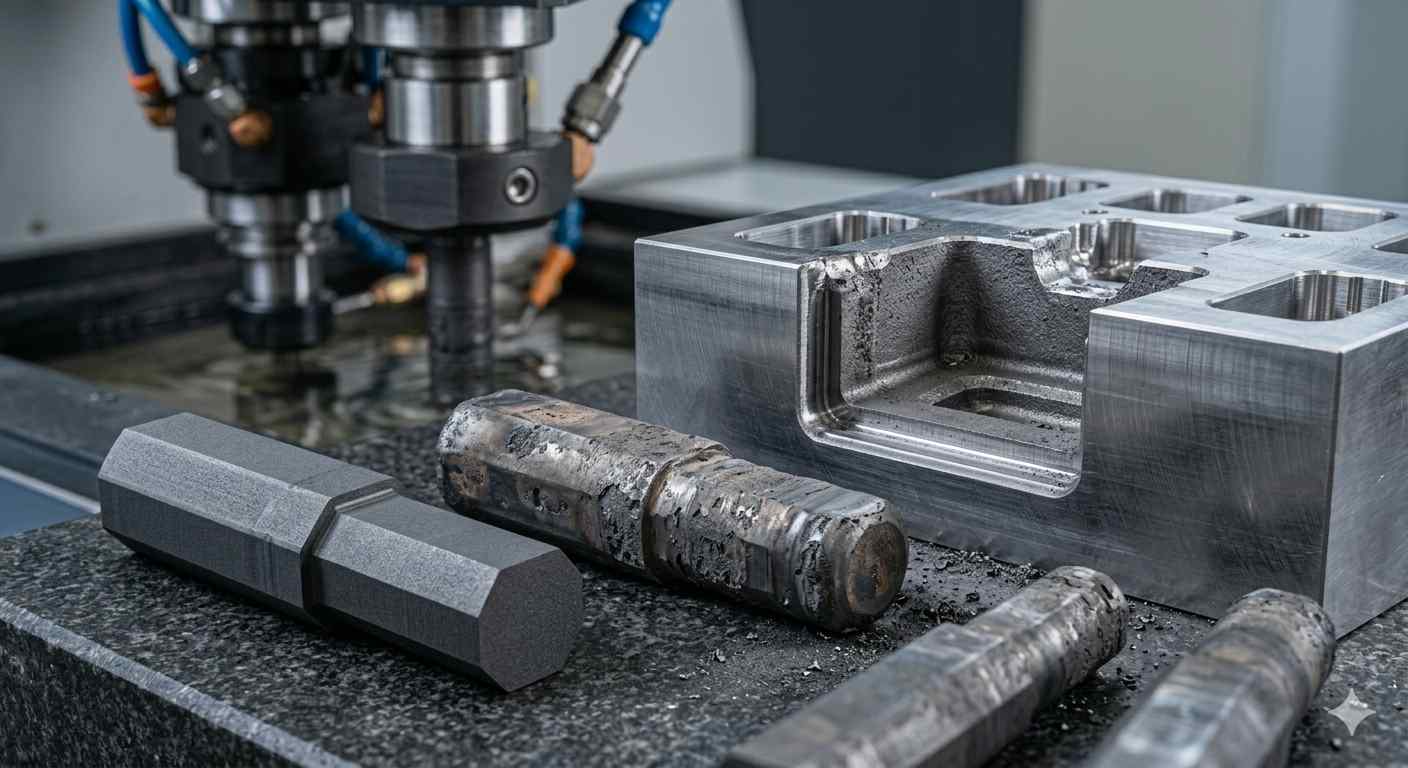
(AI生成)加工済み鋼製キャビティの横に並ぶ消耗した電極と新品電極
放電加工は「高度な加工だから高価」と考えられがちですが、主な理由は別にあります。加工時間、電極、形状の複雑さが積み重なることで、コストが決まります。
電極の設計・製作費
どのキャビティ加工も、電極から始まります。その電極を、先に機械加工する必要があります。
単純な形状には単純な電極で対応できます。複雑なキャビティ、鋭い形状、微細部には、複数の電極が必要になることが多く、それぞれを個別に設計、加工、検証します。
多くの案件では、放電加工を始める前の電極製作だけで、総コストの大きな割合を占めます。
低い材料除去率による加工時間の増加
放電加工は高速な加工ではありません。大きな切込みで切削するのではなく、制御された放電によって材料を除去します。
CNC切削加工と比べて、材料除去率は大幅に低くなります。これは、焼入れ材や複雑な内部形状を加工できることとのトレードオフです。
キャビティが深く複雑になるほど、機械の稼働時間は長くなります。放電加工では、その時間が直接コストになります。
複雑なキャビティに必要な複数の電極
1本の電極ですべてに対応できることは、ほとんどありません。
一般的な工程では、次の電極を使用します。
- 大部分の材料を除去する粗加工用電極
- 1本以上の中仕上げ用電極
- 精度と表面品質を確保する最終仕上げ用電極
各段階で精度は向上しますが、段取り時間と工具費も増加します。
複雑な部品では、最終形状を得るだけでも、数本の電極が必要になる場合があります。
仕上げ要件と二次加工
要求される表面仕上げは、コストに大きく影響します。
放電加工だけで微細な表面品質を得る必要がある場合、低エネルギーの追加パスが必要です。これらの加工は遅く、サイクルタイムを大幅に増加させます。
特に金型や高精度キャビティでは、その後に研磨や表面処理などの二次加工を行う場合もあります。
実際のコストは、加工だけではなく、電極の準備、放電加工の各パス、仕上げ要件の組合せで決まります。
形彫り放電加工を使用すべき場合:用途と選定ガイド
多くのチームは、最初から形彫り放電加工を選ぶのではなく、CNC切削加工で限界に達してから採用します。より適切なのは、どの箇所で有効かを早い段階で把握することです。
選定ガイド:形彫り放電加工が適している条件
| 条件 | 形彫り放電加工の適性 | 適している理由 | より適した代替方法・比較上の注意点 |
|---|---|---|---|
| 深い止まりキャビティ | 非常に適している | 工具のたわみがなく、深さ方向の精度が安定 | CNC切削加工では工具の到達長さが課題になる |
| 鋭い内側コーナー | 非常に適している | 切削工具の半径による制約がない | CNC切削加工ではコーナーRが必要 |
| 焼入れ鋼(熱処理後) | 非常に適している | 切削力がなく、材料の硬さの影響が小さい | 研削(対応形状に制約) |
| 複雑な金型キャビティ | 非常に適している | 電極の詳細形状を転写できる | CNC切削加工は粗加工に使用 |
| 薄いリブや破損しやすい形状 | 制約はあるが適している | 部品に機械的応力を加えない | CNC切削加工では、たわみや破損のリスクがある |
| 大きな開放形状 | 制約はあるが対応可能 | 大量の材料除去には時間がかかりすぎる | CNCフライス加工の方がはるかに効率的 |
| 貫通切断・輪郭 | 非推奨 | 貫通切断向けの加工ではない | ワイヤ放電加工が適している |
| 単純な形状 | 非推奨 | 必要以上に工程が複雑になる | CNC切削加工の方が速く、低コスト |
代表的な産業用途:金型と精密キャビティ
これらの用途で、形彫り放電加工の価値が発揮されます。
射出成形金型、ダイカスト金型、鍛造金型など、深いキャビティや微細な内部形状を持つ部品に使用されます。これらは複雑なだけでなく、通常は焼入れされているため、従来の切削では非効率、または加工困難になります。
航空宇宙や医療向けの治工具でも使用されます。材料に機械的応力を加えずに、精密なキャビティや鋭い内部形状を形成する必要があるためです。
CNC切削加工では解決できない問題に対応する場合
形彫り放電加工は、切削工具が物理的な限界に達する場合に使用します。
形状が深すぎる、鋭すぎる、焼入れ材の内部にあるといった場合、CNC切削加工は不安定になるか、加工そのものが不可能になります。工具のたわみが増え、びびりが生じ、精度が低下します。
放電加工には切削力がないため、これらの要因を取り除けます。電極は押して削るのではなく、放電によって材料を除去します。この違いによって、CNC切削加工では維持できない形状にも対応できます。
ほかの加工方法の方が効率的な場合
放電加工は、常に最初に選ぶ方法ではありません。特定の制約を解決するための加工です。
材料が軟らかく、形状が開放され、工具が届く場合は、CNC切削加工の方が速く、低コストです。形状が部品を貫通する場合は、通常、ワイヤ放電加工の方が適しています。
また、大量の材料を除去する場合、放電加工は非常に時間がかかります。
実務上の原則は明確です。
速度と材料除去量を重視する場合は、CNC切削加工を使用します。
貫通切断には、ワイヤ放電加工を使用します。
形状や材料の制約によってほかの方法が難しい場合に、形彫り放電加工を使用します。
CNC製造工程における形彫り放電加工
実際の生産では、形彫り放電加工だけで全工程を行うことはほとんどありません。一連の工程の一部として使用します。CNC切削加工が得意とする大量の材料除去と基準形状の形成を行い、対応できない箇所を放電加工で仕上げます。
放電加工とCNC切削加工の組合せ
最も効率的なのは、両者を組み合わせた工程です。
まずCNC切削加工で粗形状を形成します。大部分の材料を迅速に除去し、基準となる形状を加工します。その後、放電加工によって、重要領域、鋭いコーナー、深いキャビティ、焼入れ部を仕上げます。
すべてを放電加工で行おうとすると時間を浪費し、すべてをCNC切削加工で無理に行おうとすると、不具合のリスクが高まります。適切な製造には、このバランスが重要です。
工程順序:粗加工と放電仕上げ
工程順序は、考えられている以上に重要です。
材料がまだ加工しやすい間に、CNC切削加工で粗加工を行います。熱処理が必要な場合は、放電加工前に実施します。その後、形彫り放電加工で最終形状に仕上げます。
この順序によって、過大な電極消耗を避け、放電加工を大量の材料除去ではなく、精度の確保に集中させられます。
一般的な流れは、次のとおりです。
CNC粗加工 → 熱処理(必要な場合)→ 放電仕上げ → 必要に応じて研磨
見積もり前の技術的な検討事項
放電加工で予期しないコストが生じる原因の多くは、加工開始前の判断にあります。
電極本数、キャビティ深さ、要求仕上げ、公差が組み合わさって影響します。画面上では単純に見える設計でも、実際には複数の電極と長い放電加工時間が必要になる場合があります。
そのため、早期の検討が重要です。
JLCCNCでは、部品の見積もりだけでなく、加工方法への適合性を評価します。CNC切削加工やワイヤ放電加工の方が適した形状であれば、早い段階で提案します。形彫り放電加工が必要な場合は、生産開始前に、電極の使い分けと加工順序を計画します。
これによって、後の長いサイクルタイム、不要な電極、高コストな手直しを防ぎます。
深いキャビティや厳しい寸法の内部形状を持つ部品を設計している場合は、生産を決める前にCADファイルをアップロードし、製造性の確認をご利用ください。JLCCNCは、部品と加工方法の適合性を確認したうえで、1ドルからの迅速な見積もりを提供します。適した部品では、最短3日の納期に対応します。後から遅延や手直しに対応するよりも、放電加工のリスクを早期に把握する方が効率的です。
形彫り放電加工に関するよくある質問
Q: 形彫り放電加工とは何ですか?
所定の形状に加工した電極と放電を使用して材料を除去し、キャビティを形成する加工方法です。
Q: 形彫り放電加工は、どのように行われますか?
絶縁性の加工液中で、電極とワークを物理的に接触させず、制御された放電によって材料を除去します。
Q: 形彫り放電加工とワイヤ放電加工の違いは何ですか?
形彫り放電加工は電極を使用して底のあるキャビティを形成し、ワイヤ放電加工は走行するワイヤで材料を貫通切断します。
Q: 形彫り放電加工は、CNC切削加工より高精度ですか?
特に焼入れ材の複雑な内部形状では、より高い精度を得られる場合がありますが、すべての条件で高精度というわけではありません。
Q: 形彫り放電加工のコストが高いのはなぜですか?
電極製作、低い材料除去率、複数回の仕上げ加工が、コストの主な要因です。
Q: ram EDMとsinker EDMの違いは何ですか?
同じ加工方法です。どちらも、形彫り放電加工を指す異なる呼び方です。
Q: 形彫り放電加工で焼入れ鋼を加工できますか?
はい。導電性があれば、材料の硬さは加工に大きく影響しないため、形彫り放電加工は熱処理後に広く使用されます。
Q: 形彫り放電加工で複数の電極が必要なのはなぜですか?
加工中、特にエッジやコーナーで電極が消耗するためです。寸法精度と表面品質を維持するため、粗加工用と仕上げ用の複数の電極を使用します。
Q: 形彫り放電加工では、どの程度の表面仕上げを実現できますか?
表面仕上げは放電エネルギーによって決まります。粗加工では粗い表面になりますが、管理された条件で仕上げ加工を行うと、Ra約0.2~0.8 µmを達成できます。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......