CNC工作機械の種類:加工に適した設備を選ぶための実践ガイド
1 min
- CNC工作機械の種類:加工に適した設備を選ぶための実践ガイド
- CNC工作機械とは?
- CNC工作機械の主な種類
- 種類別の比較
- 実際の部品では、どのように使い分ける?
- よくある質問
CNC工作機械の種類:加工に適した設備を選ぶための実践ガイド
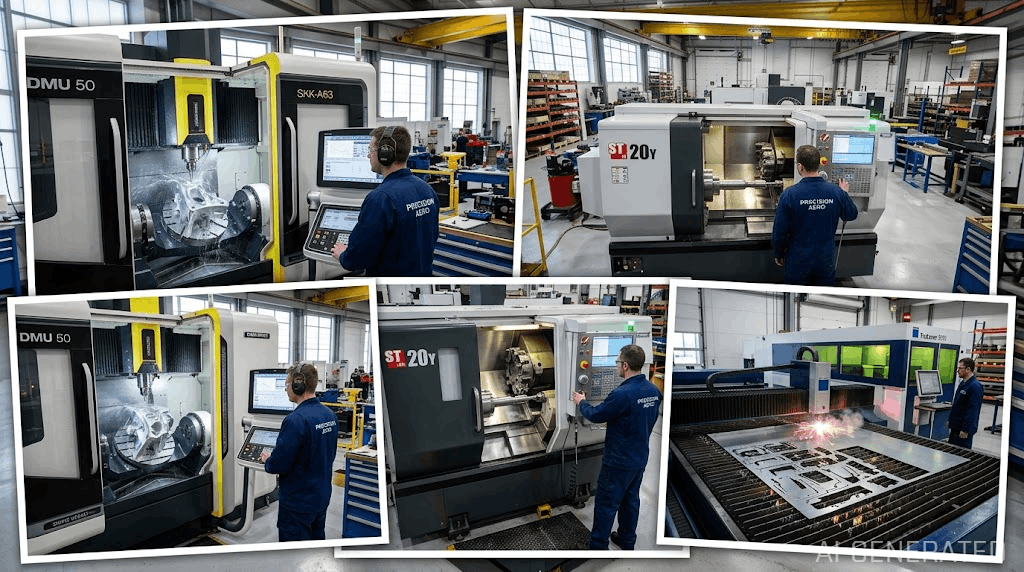
初めて加工工場を訪れると、「CNC工作機械」が一種類の機械を指すものではないことがすぐに分かります。一方ではフライス盤がアルミニウムのブロックにポケットを加工し、もう一方では旋盤がシャフトを滑らかに仕上げています。板金加工も扱う工場なら、鋼板を所定の輪郭に沿って切断するレーザー加工機も見られるでしょう。いずれもコンピュータで動作を制御するという意味では「CNC」ですが、得意とする加工は異なります。部品に適さない種類の機械を選ぶと、余計な費用がかかったり、要求を満たせなかったりする原因になります。
本記事では、CNC工作機械の主な種類、それぞれの用途、部品に適した設備の選び方を解説します。工場への設備導入を検討している方はもちろん、加工会社が「5軸加工機で製作します」と説明したときに、その意味を理解したい方にも役立つ内容です。
高精度なCNC加工部品が必要ですか?
機械の仕組みを詳しく見ていく前に、すでに設計済みの部品を製造したい場合は、JLCCNCにご相談ください。3軸・4軸・5軸のフライス加工設備、旋盤、放電加工機を活用し、複雑な形状や厳しい寸法公差に対応します。

高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
CNC工作機械とは?
CNC工作機械とは、コンピュータ数値制御(CNC)によって、あらかじめ作成したプログラムに従い、工具やワークの動きを精密に制御する機械です。合板を加工する卓上CNCルーターから、μm単位の精度に対応する産業用5軸マシニングセンタまで、幅広い設備が含まれます。共通しているのは加工方法ではなく、制御方式です。切削、研削、成形に加え、レーザー加工や放電加工などの非接触加工にもCNCが使われます。GコードなどのNCプログラムに基づいて動作し、プログラムと加工条件を適切に整えることで、再現性の高い自動加工が可能になります。
CNC工作機械の主な種類
CNCフライス盤・マシニングセンタ
フライス加工では、治具などに固定したワークに対して回転工具を移動させ、材料を除去します。平面、ポケット、溝、複雑な3次元曲面などの加工に広く使われます。3軸機で多くの一般的な加工に対応できますが、回転軸を加えた4軸・5軸機では、工具やワークの姿勢を変えられます。これにより、工具の到達性に応じて、3軸機では一度の段取りで加工しにくい複合角度の面や一部のアンダーカット形状に対応できます。CNCフライス加工の基礎ガイドでは、加工の仕組みを詳しく解説しています。また、ワークを固定し直さずに複数の角度から加工する必要がある場合は、5軸CNCフライス加工の特徴を、一般的な3軸加工との違いも含めて理解しておくと役立ちます。
CNC旋盤
旋盤ではワークを回転させ、通常は回転しない切削工具を送りながら加工します。シャフト、ブッシュ、ピン、ねじ部品など、円形・円筒形の部品に適しています。中心軸に対して回転対称となる形状は、一般にフライス加工より旋削加工が向いています。円筒部品をフライス加工だけで製作しようとすると、加工時間が長くなり、同軸度の確保も難しくなる場合があります。医療用ピンや小ねじなど、小径で細長い部品には、加工点近くをガイドブッシュで支持する主軸移動形CNC自動旋盤(スイス型自動旋盤)が用いられ、切削時のたわみを抑えます。機械の種類と代表的な用途については、CNC旋盤の仕組みを解説したガイドも参考にしてください。
放電加工機(EDM)
放電加工は、一般的な切削とは異なり、制御された放電によって導電性材料を除去します。切削工具が摩耗しやすい高硬度材料や、工具の到達性・強度が制約となる微細で繊細な形状に有効です。ワイヤ放電加工は複雑な貫通輪郭や高精度な貫通形状に、形彫り放電加工は非貫通のキャビティやポケットに適しています。
CNCルーター
CNCルーターは外観がフライス盤に似ていますが、一般に比較的軽量で、高速加工を重視した構造です。木材、樹脂、複合材料、一部の薄板材などを主な対象とし、金属の大きな加工代を除去する用途とは設計上の重点が異なります。一般的なルーターでは、金属加工用フライス盤と同等の剛性や切削能力を期待できず、焼入れ鋼の重切削には適していません。CNCルーターの仕様と特徴を解説した記事では、加工内容に応じたフライス盤との使い分けを紹介しています。
CNC研削盤
研削盤は砥石を使って材料を除去し、フライス加工や旋削加工だけでは安定して得にくい面粗さや厳しい寸法公差に対応します。一般に、切削加工を置き換えるのではなく、その後の仕上げ工程として使用されます。CNC研削加工ガイドでは、加工の仕組みと、一般的な製造工程における役割を解説しています。
CNCレーザー加工機・プラズマ切断機
板材の輪郭切断には、レーザー加工機やプラズマ切断機が使用されます。工具を物理的に接触させず、プログラムされた輪郭に沿って材料を切断します。ここで扱う板材用の機械は主に2次元輪郭の切断を目的としており、フライス盤や旋盤による立体形状の加工とは用途が異なります。板金製造では、曲げや接合に進む前の切断工程に広く用いられます。
種類別の比較
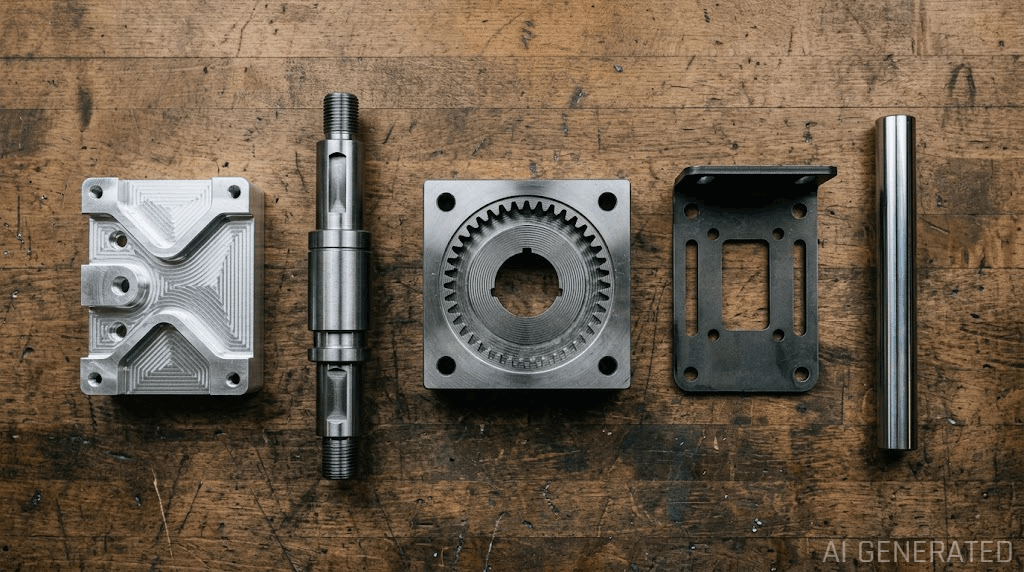
| 機械の種類 | 得意な加工・用途 | 不向きな用途・主な制約 |
|---|---|---|
| CNCフライス盤 | 平面、ポケット、溝、複雑な3次元曲面 | 旋削で効率よく加工できる円筒形状、工具や条件が対応できない高硬度材の加工 |
| CNC旋盤 | 円筒形・回転対称形状(シャフト、ブッシュ、ピン) | 通常の旋削機能だけでは対応しにくい非円形・非対称形状 |
| 放電加工機 | 焼入れ材、微細な内部形状、繊細な形状 | 非導電性材料、切削で短時間に製作できる単純形状の大量生産 |
| CNCルーター | 木材、樹脂、複合材料、機種に適した薄板材 | 焼入れ金属の加工、大きな加工代の除去 |
| CNC研削盤 | 厳しい寸法公差、良好な面粗さ | 一般的な仕上げ研削での大量の材料除去(通常は先にフライス加工・旋削加工を実施) |
| レーザー加工機・プラズマ切断機 | 板材からの2次元輪郭切断 | 一般的な板材用設備での3次元形状、非貫通ポケット、ねじの加工 |
実際の部品では、どのように使い分ける?
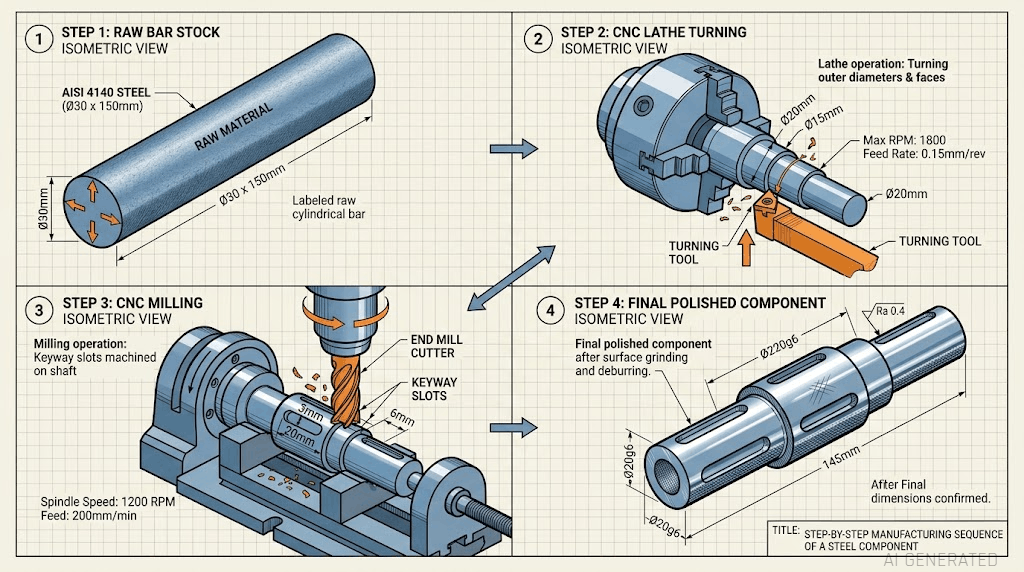
実際の部品は、一種類の機械だけで完成するとは限りません。複数の工程を経るため、個々の機械だけでなく、工程全体を理解することが重要です。例えば、シャフトは旋盤で主要な外形を加工した後、別工程のフライス加工でキー溝を設けます。板金ブラケットは、レーザーで展開形状を切断した後、プレスブレーキで曲げます。これは、先に紹介した切断・切削とは異なる成形工程です。金型の入れ子は、荒フライス加工と焼入れを経て、切削工具では加工しにくい細部を放電加工で仕上げる場合があります。各工程に適した機械を選ぶことで、一台に不向きな加工を無理に集約することなく、効率的な工程を組めます。
注意したいのは、軸数が多い機械や高機能な機械ほど、必ず良い結果が得られるとは限らないことです。平面と貫通穴だけの単純なブラケットでは、5軸マシニングセンタの機能を十分に活用できず、条件によっては設備費や段取りの負担が増える場合があります。利用できる最も高性能な設備を一律に選ぶのではなく、実際の形状と工程に合わせて選定することが、加工コストの適正化につながります。
主軸、制御装置、自動工具交換装置など、CNC工作機械を構成する部品について知りたい場合は、設備の種類選びとは別の観点になります。CNC工作機械の構成部品と役割を解説したガイドでは、機械内部の構成を紹介しています。
プロジェクトに適した加工設備を選ぶ
JLCCNCでは、多軸フライス加工、旋削加工、精密放電加工に加え、板金加工にも対応しています。例えば、曲げ加工したシャーシと精密切削加工した取付プレートを組み合わせるアセンブリでも、複数の加工会社や輸送工程に分けずにご相談いただけます。部品に適した設備と加工方法を選定し、品質とコストの両立を図ります。
設計した部品を、図面の仕様に沿って製作しませんか?CADファイルをアップロードして、CNC加工の即時見積もりと、JLCCNCのエンジニアによる製造性を考慮した設計(DFM)のフィードバックをご利用ください。
よくある質問
CNCフライス盤とCNCルーターの違いは何ですか?
どちらも回転工具で材料を除去しますが、金属加工用フライス盤は一般に重量と剛性を重視した構造です。一方、CNCルーターは、木材、樹脂、対応する薄板材などの高速加工を重視しています。機械の能力に適さない硬い金属を加工すると、工具や機械に負担がかかり、加工面や精度が悪化するおそれがあります。
5軸加工機は、常に3軸加工機より優れていますか?
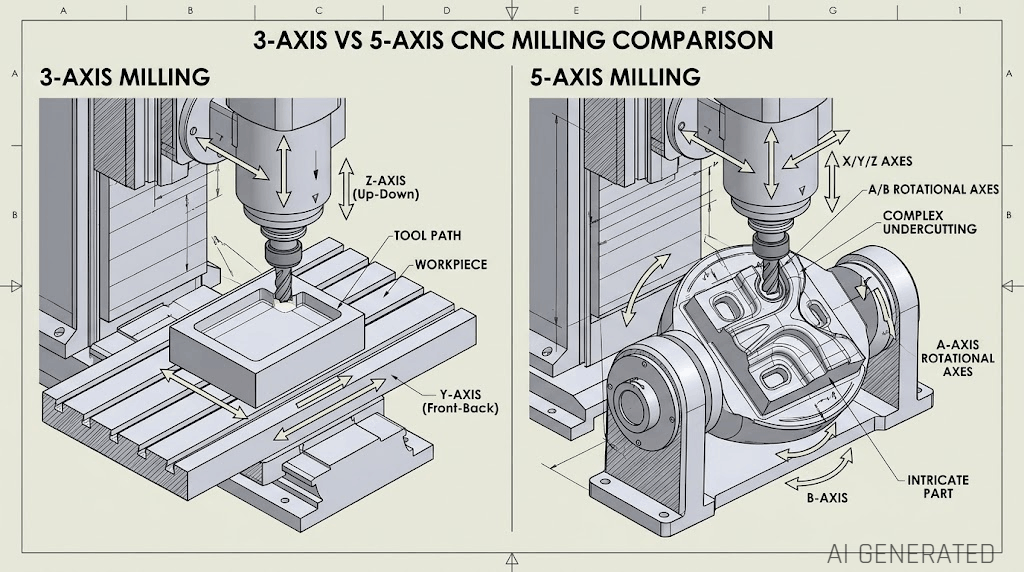
部品によって異なります。5軸加工機は、ワークを固定し直さずに複数の角度から加工でき、複雑な形状で利点があります。一方、単純な部品では3軸機で要求を満たし、加工時間や費用を抑えられる場合があります。部品が必要としない機能に、追加の費用をかける必要はありません。
フライス加工ではなく放電加工を選ぶのは、どのような場合ですか?
切削工具が急速に摩耗する焼入れ材や、薄肉部、小さな内隅R、小径で深いキャビティなど、エンドミルの到達性や工具強度が制約となる形状で有効です。ただし、放電加工は導電性材料に限られ、実現できる内隅Rも電極形状やワイヤ径、放電ギャップの影響を受けます。
すべてのCNC工作機械で、同じプログラムを使えますか?
多くのCNC工作機械はGコードを基本とするNCプログラムを使用しますが、指令の仕様、ポストプロセッサ、CAMの加工戦略は機械の種類や制御装置によって異なります。フライス加工用のプログラムを、そのまま旋盤やレーザー加工機で使用することはできません。各機械の軸構成、加工方式、工具などに合わせてプログラムを作成する必要があります。
学び続ける
タップ穴とねじ穴の違い:加工方法と設計ガイド
要点 タップ穴は、タップを用いて加工したねじ穴です。「ねじ穴」は、タップ加工、ねじ切りフライス加工、塑性加工などによって形成された、めねじを持つ穴全般を指します。 めねじの加工方法には、切削タップ加工、ねじ切りフライス加工、盛上げタップによる塑性加工があります。材料、ねじサイズ、穴形状、生産要件に応じて選定します。 ねじ穴の図面指示には、ねじサイズ、ピッチ、規格、公差等級、有効ねじ深さを明記します。 手直しや組立時の不具合を防ぐため、ねじサイズ、深さ、周囲の肉厚、工具のアクセス性を加工前に検討します。 タップ穴は、ねじ穴の一種です。「タップ穴」はめねじの加工方法を示し、「ねじ穴」は加工後のめねじ形状を示します。 比較項目 タップ穴 ねじ穴 意味 タップで加工しためねじ穴 めねじを持つ穴の総称 加工方法 タップ加工 タップ加工、ねじ切りフライス加工、塑性加工 主な用途 ボルト、ねじなどの締結部品の取り付け めねじを必要とする各種部品 CNCプログラミング 一般にタップ加工サイクルを使用 ねじの種類と生産要件に応じて加工方法を選定 はじめに CNC加工部品では、ハウジング、ブラケット、プレート、シャフ......
タップ下穴径表:メートルねじ・UNC・UNFの下穴サイズ
この記事のポイント タップ下穴径表は、めねじ加工に必要な下穴径の目安を示す一覧表です。 メートルねじは呼び径とピッチで、UNC・UNFねじは呼び径と1インチ当たりのねじ山数(TPI)で識別します。 下穴径は、タップで除去する材料の量を左右し、ねじ山のひっかかり率と加工負荷に影響します。 この記事では、CNC加工でよく使用するメートルねじ、UNCねじ、UNFねじの下穴径表を紹介します。 はじめに めねじ加工は、下穴を設けることから始まります。下穴は、タップの加工負荷を抑えられる大きさでありながら、必要なねじ山を形成するための材料を十分に残す必要があります。 必要なドリル径は、ねじ仕様によって変わります。例えば、M6 × 1.0とM8 × 1.25では、必要な下穴径が異なります。インチねじも同様です。1/4-20 UNCと1/4-28 UNFは呼び径が同じでも、ピッチが異なるため、下穴径も異なります。 この記事では、次の内容を解説します。 めねじ加工に使用する、一般的なメートルねじ・UNC・UNFの下穴径表。 ねじサイズ、ピッチ、TPI、下穴径の正しい読み取り方。 CNC加工における下穴加工、タップ加......
タップ加工:加工工程・工具・CNC加工での用途
この記事のポイント タップ加工は、あらかじめ加工した下穴にめねじを形成する加工方法です。 下穴径は、ねじの品質に直接影響します。 タップの選定は、材質、ねじの要求事項、穴形状に応じて行います。 リジッドタッピングは、ねじピッチに合わせて主軸回転と送りを同期させ、ねじ精度と工具負荷を管理します。 タップ加工が適さない場合は、ねじ切りフライス加工も選択肢となります。 めねじは小さな要素に見えますが、加工部品を組み立てる際の締結の確実性を左右します。タップ加工では、CNC工作機械のタッピングサイクル、または手作業によって、タップでめねじを形成します。仕上がりは、下穴の準備、工具選定、切削条件、材料特性、部品設計に左右されます。 CNC工作機械で金属工作物にめねじを加工するタップ 機械加工におけるタップ加工とは? タップ加工は、あらかじめ設けた穴にタップを使用し、切削または塑性変形によってめねじを形成する加工方法です。通常、ドリルなどで所定の下穴径に加工してから、必要なねじ形状を形成します。タップが穴内を進むにつれて、切削刃または成形部によって、指定された締結部品に適合するねじが作られます。 タップ穴の代......
ヘリカル加工:加工原理・工具・用途
この記事のポイント ヘリカル加工は、XY平面内の円弧補間とZ軸方向の移動を同時に行い、穴などの円形形状を形成する加工方法です。 CNCでは、XY平面内の円運動とZ軸方向の移動を連動させるヘリカル補間によって、この動きを実現します。 仕上がり穴径は、工具径と工具中心の軌跡によってプログラム上で設定します。実際の加工結果は、工具の状態や切削条件にも左右されます。 ヘリカルピッチは、工具中心が円軌道を1周する間に、工具がZ軸方向へ進む距離を表します。 穴加工、穴の拡径、内径加工、円形ポケット、座ぐり穴などに広く用いられます。 ねじ切りフライス加工でも同様のらせん軌跡を使用し、ねじのリードに合わせて工具を軸方向へ移動させます。 工具の刃形、穴径、加工深さ、工具の到達長さ、切込み状態、送り速度、主軸回転速度を、それぞれの加工に適合させる必要があります。 ヘリカル加工とCNCドリル加工の選択は、主に穴の形状、深さ、使用工具、生産要件によって決まります。 ヘリカル加工は、フライス工具を円軌道に沿って移動させながら、Z軸方向へ徐々に送り、穴や円形形状を形成するCNC加工の手法です。これらの動きを組み合わせることで......
CMM検査:測定方法・検査手順・品質管理
この記事のポイント 三次元測定機(CMM)は、定義された座標系に基づいて、部品の各形体の三次元座標を測定します。 データムに基づく座標系の設定と測定戦略によって、部品の評価基準と検証できる特性が決まります。 CMMは、一般的なゲージでは検証が難しい幾何公差(GD&T)、複雑な形状、厳しい公差の確認に特に有効です。 部品の固定方法、温度、プローブの到達性、測定の不確かさは、いずれも検査結果の信頼性に影響します。 CNC加工されたアルミニウム部品を検査するブリッジ型三次元測定機 CMMによる検査では、測定した部品形状が、適用される図面と幾何公差の要求事項に適合しているかを確認します。CMM測定は、図面要求事項、CADの公称形状、幾何公差(GD&T)の指示に照らして評価するための、寸法および幾何特性に関する客観的な測定データを提供します。 CMMによる検査とは? CMMによる検査は、三次元測定機を使用して、定義された座標系に対する部品の各形体の位置と形状を測定する、寸法検証の手法です。測定結果を、設計図面、CADの公称形状、幾何公差の要求事項、その他の指定公差と照合して評価します。 三次元測定機の種類 ......
ブローチ加工とは?加工原理・種類・用途
この記事のポイント ブローチ加工は、多数の切れ刃を持つブローチを使用し、所定の内面形状または外面形状を形成する切削加工です。 多くの場合、1回の連続したストロークで所定の形状を加工できます。 代表的な方式には、内面ブローチ加工、外面ブローチ加工、引きブローチ加工、押しブローチ加工、ロータリーブローチ加工があります。 内面ブローチ加工は、キー溝、内スプライン、多角形穴の加工によく用いられます。 同一形状を繰り返し生産する場合に、特に高い効果を発揮します。 ブローチ加工とフライス加工を比較する際は、専用工具による生産性と加工の柔軟性が主な判断基準となります。 材料と部品形状が適していれば、さまざまな金属に適用できます。 ブローチ加工の模式図(出典:Getzshape) ブローチ加工とは? ブローチ加工は、ブローチと呼ばれる多数の切れ刃を備えた切削工具を使用し、材料を段階的に除去して、精密な内面形状や外面形状を形成する加工方法です。一般的な直線運動によるブローチ加工では、1ストロークで最終形状まで加工できるため、一定の形状を繰り返し生産する用途に適しています。 主な制約は、工具の汎用性です。ブローチは特......