PEEKのCNC加工:特性・用途・加工のポイント
1 min
- PEEKのCNC加工:特性・用途・加工のポイント
- PEEKとは?
- PEEKの加工が多くの樹脂より難しい理由
- PEEK加工の推奨事項
- PEEKの主な用途
- PEEKと他の高機能材料の比較
- よくある質問
PEEKのCNC加工:特性・用途・加工のポイント
多くの樹脂は、切削しやすく、材料費も比較的低いことからCNC加工に選ばれます。PEEKは、加工の難しさや高いコストがあっても、その性能を理由に選ばれる材料です。要求される温度や荷重の条件下で、他の樹脂では得にくい特性を発揮するため、エンジニアはPEEKを指定します。PEEK部品の見積もりを依頼する前に、その評価を支える特性と、良好に加工するために必要な条件を理解しておくことが重要です。
PEEK部品の特注CNC加工をご検討ですか?
PEEK部品の製造を任せられるパートナーをお探しなら、JLCCNCにご相談ください。JLCCNCは、高精度なCNCフライス加工とCNC旋削加工を提供しています。PEEKの加工では、切削熱、工具の状態、寸法変化を考慮した加工条件と冷却方法が重要です。

高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
PEEKとは?
PEEK(ポリエーテルエーテルケトン)は、優れた特性を併せ持つ高機能熱可塑性樹脂です。連続使用温度が約250℃に達する条件でも機械的強度を維持し、幅広い薬品への耐性、優れた耐疲労性、難燃剤を添加しなくても得られる難燃性を備えています。ただし、使用可能な条件は材料グレードや荷重によって異なります。また、特定の用途では金属を代替できる数少ない樹脂の一つです。鋼やアルミニウムと同じ強度を持つからではなく、比強度、耐薬品性、耐熱性を活かし、絶対的な強度よりも軽量化や電気絶縁性が重要な用途で、金属を置き換えられるためです。
ただし、こうした性能には相応のコストが伴います。PEEK樹脂は、他の多くのエンジニアリングプラスチックよりも高価です。また、切削時の機械的な挙動を考慮する必要があり、日常的に加工されるABS、アクリル、ポリカーボネートよりも慎重な工程管理が求められます。
PEEKの加工が多くの樹脂より難しい理由
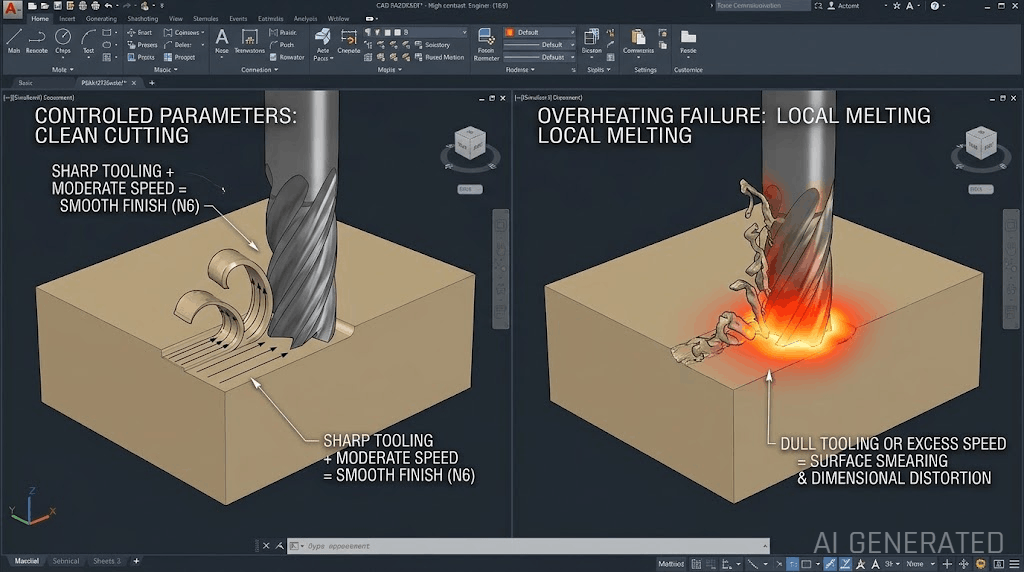
切削熱が逃げにくい材料です。PEEKは高い耐熱性を持ちますが、熱伝導率は低い材料です。この点ではチタンと似ており、切削熱が部品全体へ逃げにくく、刃先付近に集中します。過剰な熱は、局所的な溶融、仕上げ面の品質低下、寸法変形を引き起こすことがあります。高価な素材でこうした不良が生じると、損失も大きくなります。
半結晶性の構造が、切削挙動に影響します。PEEKの結晶構造は、強度や耐熱性に大きく寄与します。一方、アクリルやポリカーボネートなどの非晶性樹脂と比べて、切削挙動の予測が難しくなる場合があります。一般的な加工しやすい樹脂よりも、切りくずの生成や表面仕上げが切削条件の影響を受けやすくなります。
加工不良による廃棄コストが大きくなります。PEEK部品の加工不良は、アクリルの試作品のように比較的小さな材料費の損失では済みません。素材が高価なため、加工ミスは大きな費用損失につながります。実際の部品で試行錯誤するのではなく、初回から切削速度、送り、工具を適切に選定する重要性が高まります。
PEEK加工の推奨事項
切れ味が良く、適切な形状の工具を使用します。鋭利な刃先と樹脂に適した形状を持つ超硬工具を用いると、良好な切削面が得られ、加工ごとの発熱を抑えられます。一般に、樹脂用の工具では金属加工用よりも大きなすくい角を用います。PEEKに切れ味の悪い工具を使うと、切削状態が悪くなるだけでなく、発熱が大きく増え、もともと熱が逃げにくい特性と重なって問題が深刻化します。
切削速度を適度に抑え、送りを管理します。チタン加工と同様に、PEEKでも切削速度を上げすぎると、放散できる量を超える熱が発生し、切削面が局所的に溶融するおそれがあります。適切な条件は工具や部品形状によって異なりますが、「樹脂なら高い速度でも容易に加工できる」という感覚だけで速度を上げないことが基本です。
クーラントとエア冷却を使い分けます。クーラントが表面仕上げに影響したり、材料に吸収されたりするリスクを避けるため、圧縮空気で冷却しながらドライ加工を行う現場もあります。一方、大型部品で除去量の大きい加工を行う場合には、クーラントを用いることもあります。適切な方法は、部品の公差と仕上げ要求によって決まります。ただし、加工しやすい樹脂とは異なり、エアや液体などによる切削熱の管理は不可欠です。
比較的小さくても、実際に生じる熱膨張を考慮します。PEEKは多くの樹脂と比べて寸法安定性に優れますが、熱による寸法変化がないわけではありません。厳しい公差が求められる部品では、最終仕上げの前に部品を熱的に安定させ、一定の温度で測定することが重要です。これにより、加工熱から冷える途中で収縮している寸法に対して、不要な補正を行うことを避けられます。
PEEKの主な用途
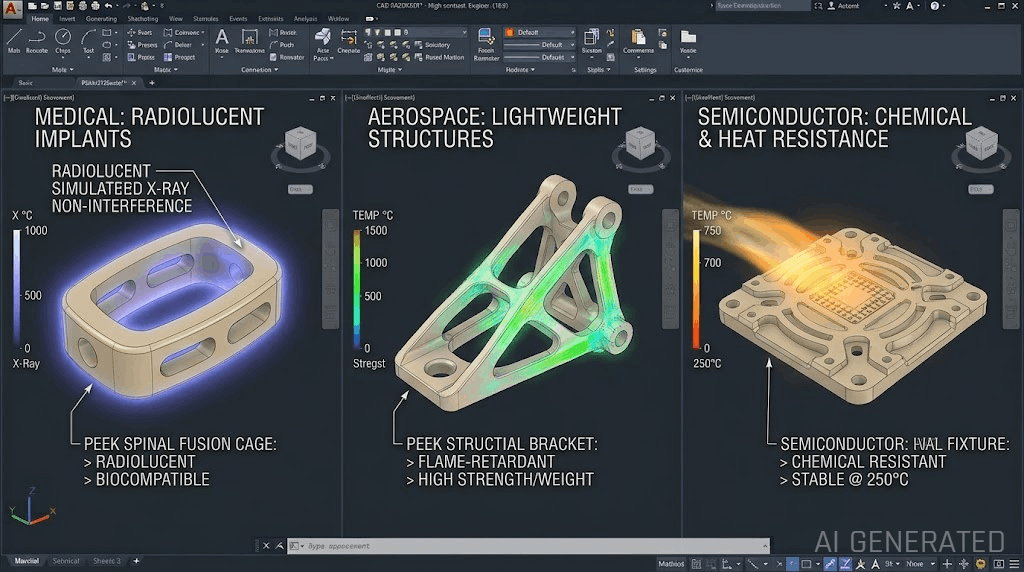
航空宇宙分野では、軽量な構造部品や機内装備品にPEEKを使用します。比強度と難燃性を活かすことで、金属による重量増加を抑えながら、厳しい航空分野の要求に対応できます。医療機器分野では、植入用途に適した専用グレードのPEEKをインプラント部品に使用します。生体適合性とX線透過性を備え、金属製インプラントに比べて画像診断への影響を抑えられます。用途によっては、骨に近い機械的特性を活かし、金属製インプラントと比べて応力遮蔽(ストレスシールディング)を低減できる場合もあります。石油・ガス分野や半導体製造装置では、耐薬品性と高温性能の両方が求められる箇所にPEEKを使用します。多くの他の樹脂が劣化する環境や、電気絶縁性が必要なため金属を使用できない箇所で、その特性が活かされます。
PEEKと他の高機能材料の比較
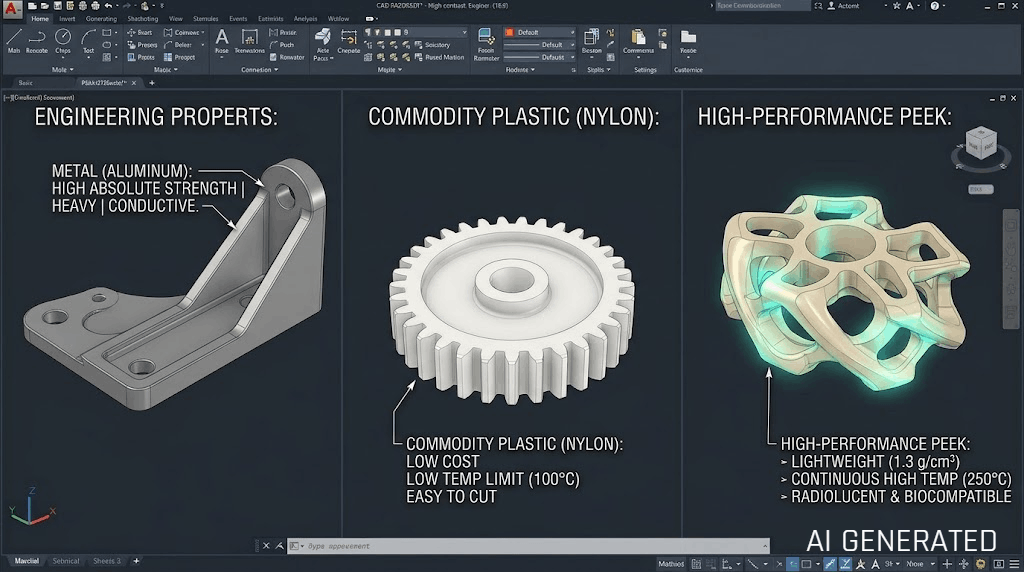
耐熱性や耐薬品性が必要だからといって、PEEKが常に適切な選択とは限りません。高い材料費を負担する前に、代替材料と比較する価値があります。重量を最優先しない用途では、金属がより高い絶対的な強度を提供します。PTFEは、より優れた耐薬品性と低い摩擦係数を持つ一方、機械的強度が大幅に低く、荷重を受ける用途で許容できる温度上限も低くなります。ポリカーボネートやナイロンなどのエンジニアリングプラスチックは、はるかに低コストですが、PEEKのように高温での継続的な強度と耐薬品性を両立することは困難です。選定の要点は、PEEK特有の特性の組み合わせが本当に必要なのか、それとも安価な材料でも十分に対応できるのかです。PEEKのコストが合理的になるのは、その性能を実際の用途で活用する場合です。
次のプロジェクトでPEEKのCNC加工をご検討ですか?CADファイルを今すぐアップロードして、高精度なCNCフライス加工・CNC旋削加工の即時見積もりをご利用ください。
よくある質問
PEEKの加工費が他の樹脂より高いのはなぜですか?
材料費と加工工程の両方が影響します。PEEK素材は一般的なエンジニアリングプラスチックよりも大幅に高価です。また、局所的な溶融や寸法不良を防ぐため、切削速度、送り、熱の管理をより慎重に行う必要があります。そのため、加工しやすい樹脂よりも、一般にサイクルタイムが長くなります。
PEEKは耐熱性が高いため、加工中に高温になっても溶けませんか?
PEEKの使用温度が高いことと、切削時に刃先で局所的に発生する熱の影響を受けないことは別です。熱伝導率が低いため、切削条件を適切に管理しないと、素材全体の耐熱性が高くても、局所的な熱によって表面の溶融や変形が生じる場合があります。
PEEKはアルミニウムより強いですか?
いいえ。一般的な非強化PEEKの機械的強度は、アルミニウム合金よりも低くなります。PEEKの利点は、比強度、耐薬品性、電気絶縁性、高温性能を併せ持つ点です。そのため、金属全般の代替ではなく、特定の用途で有力な選択肢となります。
PEEKは主にどの産業で使われていますか?
主な用途は、航空宇宙、医療機器(特に専用グレードを用いたインプラント部品)、石油・ガス関連機器、半導体製造装置です。高温性能と耐薬品性の組み合わせが評価され、医療用途では、適切なグレードの生体適合性やX線透過性も活用されます。
学び続ける
タップ穴とねじ穴の違い:加工方法と設計ガイド
要点 タップ穴は、タップを用いて加工したねじ穴です。「ねじ穴」は、タップ加工、ねじ切りフライス加工、塑性加工などによって形成された、めねじを持つ穴全般を指します。 めねじの加工方法には、切削タップ加工、ねじ切りフライス加工、盛上げタップによる塑性加工があります。材料、ねじサイズ、穴形状、生産要件に応じて選定します。 ねじ穴の図面指示には、ねじサイズ、ピッチ、規格、公差等級、有効ねじ深さを明記します。 手直しや組立時の不具合を防ぐため、ねじサイズ、深さ、周囲の肉厚、工具のアクセス性を加工前に検討します。 タップ穴は、ねじ穴の一種です。「タップ穴」はめねじの加工方法を示し、「ねじ穴」は加工後のめねじ形状を示します。 比較項目 タップ穴 ねじ穴 意味 タップで加工しためねじ穴 めねじを持つ穴の総称 加工方法 タップ加工 タップ加工、ねじ切りフライス加工、塑性加工 主な用途 ボルト、ねじなどの締結部品の取り付け めねじを必要とする各種部品 CNCプログラミング 一般にタップ加工サイクルを使用 ねじの種類と生産要件に応じて加工方法を選定 はじめに CNC加工部品では、ハウジング、ブラケット、プレート、シャフ......
タップ下穴径表:メートルねじ・UNC・UNFの下穴サイズ
この記事のポイント タップ下穴径表は、めねじ加工に必要な下穴径の目安を示す一覧表です。 メートルねじは呼び径とピッチで、UNC・UNFねじは呼び径と1インチ当たりのねじ山数(TPI)で識別します。 下穴径は、タップで除去する材料の量を左右し、ねじ山のひっかかり率と加工負荷に影響します。 この記事では、CNC加工でよく使用するメートルねじ、UNCねじ、UNFねじの下穴径表を紹介します。 はじめに めねじ加工は、下穴を設けることから始まります。下穴は、タップの加工負荷を抑えられる大きさでありながら、必要なねじ山を形成するための材料を十分に残す必要があります。 必要なドリル径は、ねじ仕様によって変わります。例えば、M6 × 1.0とM8 × 1.25では、必要な下穴径が異なります。インチねじも同様です。1/4-20 UNCと1/4-28 UNFは呼び径が同じでも、ピッチが異なるため、下穴径も異なります。 この記事では、次の内容を解説します。 めねじ加工に使用する、一般的なメートルねじ・UNC・UNFの下穴径表。 ねじサイズ、ピッチ、TPI、下穴径の正しい読み取り方。 CNC加工における下穴加工、タップ加......
タップ加工:加工工程・工具・CNC加工での用途
この記事のポイント タップ加工は、あらかじめ加工した下穴にめねじを形成する加工方法です。 下穴径は、ねじの品質に直接影響します。 タップの選定は、材質、ねじの要求事項、穴形状に応じて行います。 リジッドタッピングは、ねじピッチに合わせて主軸回転と送りを同期させ、ねじ精度と工具負荷を管理します。 タップ加工が適さない場合は、ねじ切りフライス加工も選択肢となります。 めねじは小さな要素に見えますが、加工部品を組み立てる際の締結の確実性を左右します。タップ加工では、CNC工作機械のタッピングサイクル、または手作業によって、タップでめねじを形成します。仕上がりは、下穴の準備、工具選定、切削条件、材料特性、部品設計に左右されます。 CNC工作機械で金属工作物にめねじを加工するタップ 機械加工におけるタップ加工とは? タップ加工は、あらかじめ設けた穴にタップを使用し、切削または塑性変形によってめねじを形成する加工方法です。通常、ドリルなどで所定の下穴径に加工してから、必要なねじ形状を形成します。タップが穴内を進むにつれて、切削刃または成形部によって、指定された締結部品に適合するねじが作られます。 タップ穴の代......
ヘリカル加工:加工原理・工具・用途
この記事のポイント ヘリカル加工は、XY平面内の円弧補間とZ軸方向の移動を同時に行い、穴などの円形形状を形成する加工方法です。 CNCでは、XY平面内の円運動とZ軸方向の移動を連動させるヘリカル補間によって、この動きを実現します。 仕上がり穴径は、工具径と工具中心の軌跡によってプログラム上で設定します。実際の加工結果は、工具の状態や切削条件にも左右されます。 ヘリカルピッチは、工具中心が円軌道を1周する間に、工具がZ軸方向へ進む距離を表します。 穴加工、穴の拡径、内径加工、円形ポケット、座ぐり穴などに広く用いられます。 ねじ切りフライス加工でも同様のらせん軌跡を使用し、ねじのリードに合わせて工具を軸方向へ移動させます。 工具の刃形、穴径、加工深さ、工具の到達長さ、切込み状態、送り速度、主軸回転速度を、それぞれの加工に適合させる必要があります。 ヘリカル加工とCNCドリル加工の選択は、主に穴の形状、深さ、使用工具、生産要件によって決まります。 ヘリカル加工は、フライス工具を円軌道に沿って移動させながら、Z軸方向へ徐々に送り、穴や円形形状を形成するCNC加工の手法です。これらの動きを組み合わせることで......
CMM検査:測定方法・検査手順・品質管理
この記事のポイント 三次元測定機(CMM)は、定義された座標系に基づいて、部品の各形体の三次元座標を測定します。 データムに基づく座標系の設定と測定戦略によって、部品の評価基準と検証できる特性が決まります。 CMMは、一般的なゲージでは検証が難しい幾何公差(GD&T)、複雑な形状、厳しい公差の確認に特に有効です。 部品の固定方法、温度、プローブの到達性、測定の不確かさは、いずれも検査結果の信頼性に影響します。 CNC加工されたアルミニウム部品を検査するブリッジ型三次元測定機 CMMによる検査では、測定した部品形状が、適用される図面と幾何公差の要求事項に適合しているかを確認します。CMM測定は、図面要求事項、CADの公称形状、幾何公差(GD&T)の指示に照らして評価するための、寸法および幾何特性に関する客観的な測定データを提供します。 CMMによる検査とは? CMMによる検査は、三次元測定機を使用して、定義された座標系に対する部品の各形体の位置と形状を測定する、寸法検証の手法です。測定結果を、設計図面、CADの公称形状、幾何公差の要求事項、その他の指定公差と照合して評価します。 三次元測定機の種類 ......
ブローチ加工とは?加工原理・種類・用途
この記事のポイント ブローチ加工は、多数の切れ刃を持つブローチを使用し、所定の内面形状または外面形状を形成する切削加工です。 多くの場合、1回の連続したストロークで所定の形状を加工できます。 代表的な方式には、内面ブローチ加工、外面ブローチ加工、引きブローチ加工、押しブローチ加工、ロータリーブローチ加工があります。 内面ブローチ加工は、キー溝、内スプライン、多角形穴の加工によく用いられます。 同一形状を繰り返し生産する場合に、特に高い効果を発揮します。 ブローチ加工とフライス加工を比較する際は、専用工具による生産性と加工の柔軟性が主な判断基準となります。 材料と部品形状が適していれば、さまざまな金属に適用できます。 ブローチ加工の模式図(出典:Getzshape) ブローチ加工とは? ブローチ加工は、ブローチと呼ばれる多数の切れ刃を備えた切削工具を使用し、材料を段階的に除去して、精密な内面形状や外面形状を形成する加工方法です。一般的な直線運動によるブローチ加工では、1ストロークで最終形状まで加工できるため、一定の形状を繰り返し生産する用途に適しています。 主な制約は、工具の汎用性です。ブローチは特......