中ぐり加工:高精度な穴を実現するCNC加工・公差・実践指針
1 min
- CNC製造における中ぐり加工とは?
- CNC中ぐり加工の種類
- 中ぐり加工の精度に影響する主な要因
- CNC中ぐり加工の実践指針
- 中ぐり加工の利点と代表的な用途
- CNC中ぐり加工が最適ではない場合
- よくある質問
中ぐり加工は、既存の穴を拡大し、寸法や軸の位置関係を厳しい公差に合わせて修正する精密切削加工です。一般に、穴径精度、真直度、同心度、表面仕上げが機能要件を満たす必要がある場合に、ドリル加工の後に行います。
適切な工具、安定した主軸、適切な段取りを組み合わせることで、CNC中ぐり加工は通常、±0.01 mm程度の公差を実現できます。精密中ぐり工具と良好な熱管理によって、さらに厳しい公差に対応できる場合もあります。また、圧入やすきまばめに適した表面仕上げも得られます。
この記事では、以下を解説します:
• CNC中ぐり加工の仕組み
• ドリル加工やリーマ加工と比較して、中ぐり加工が穴精度を向上させる仕組み
• 安定した穴品質を維持するための工具選定、切削条件、検査方法
CNC製造における中ぐり加工とは?
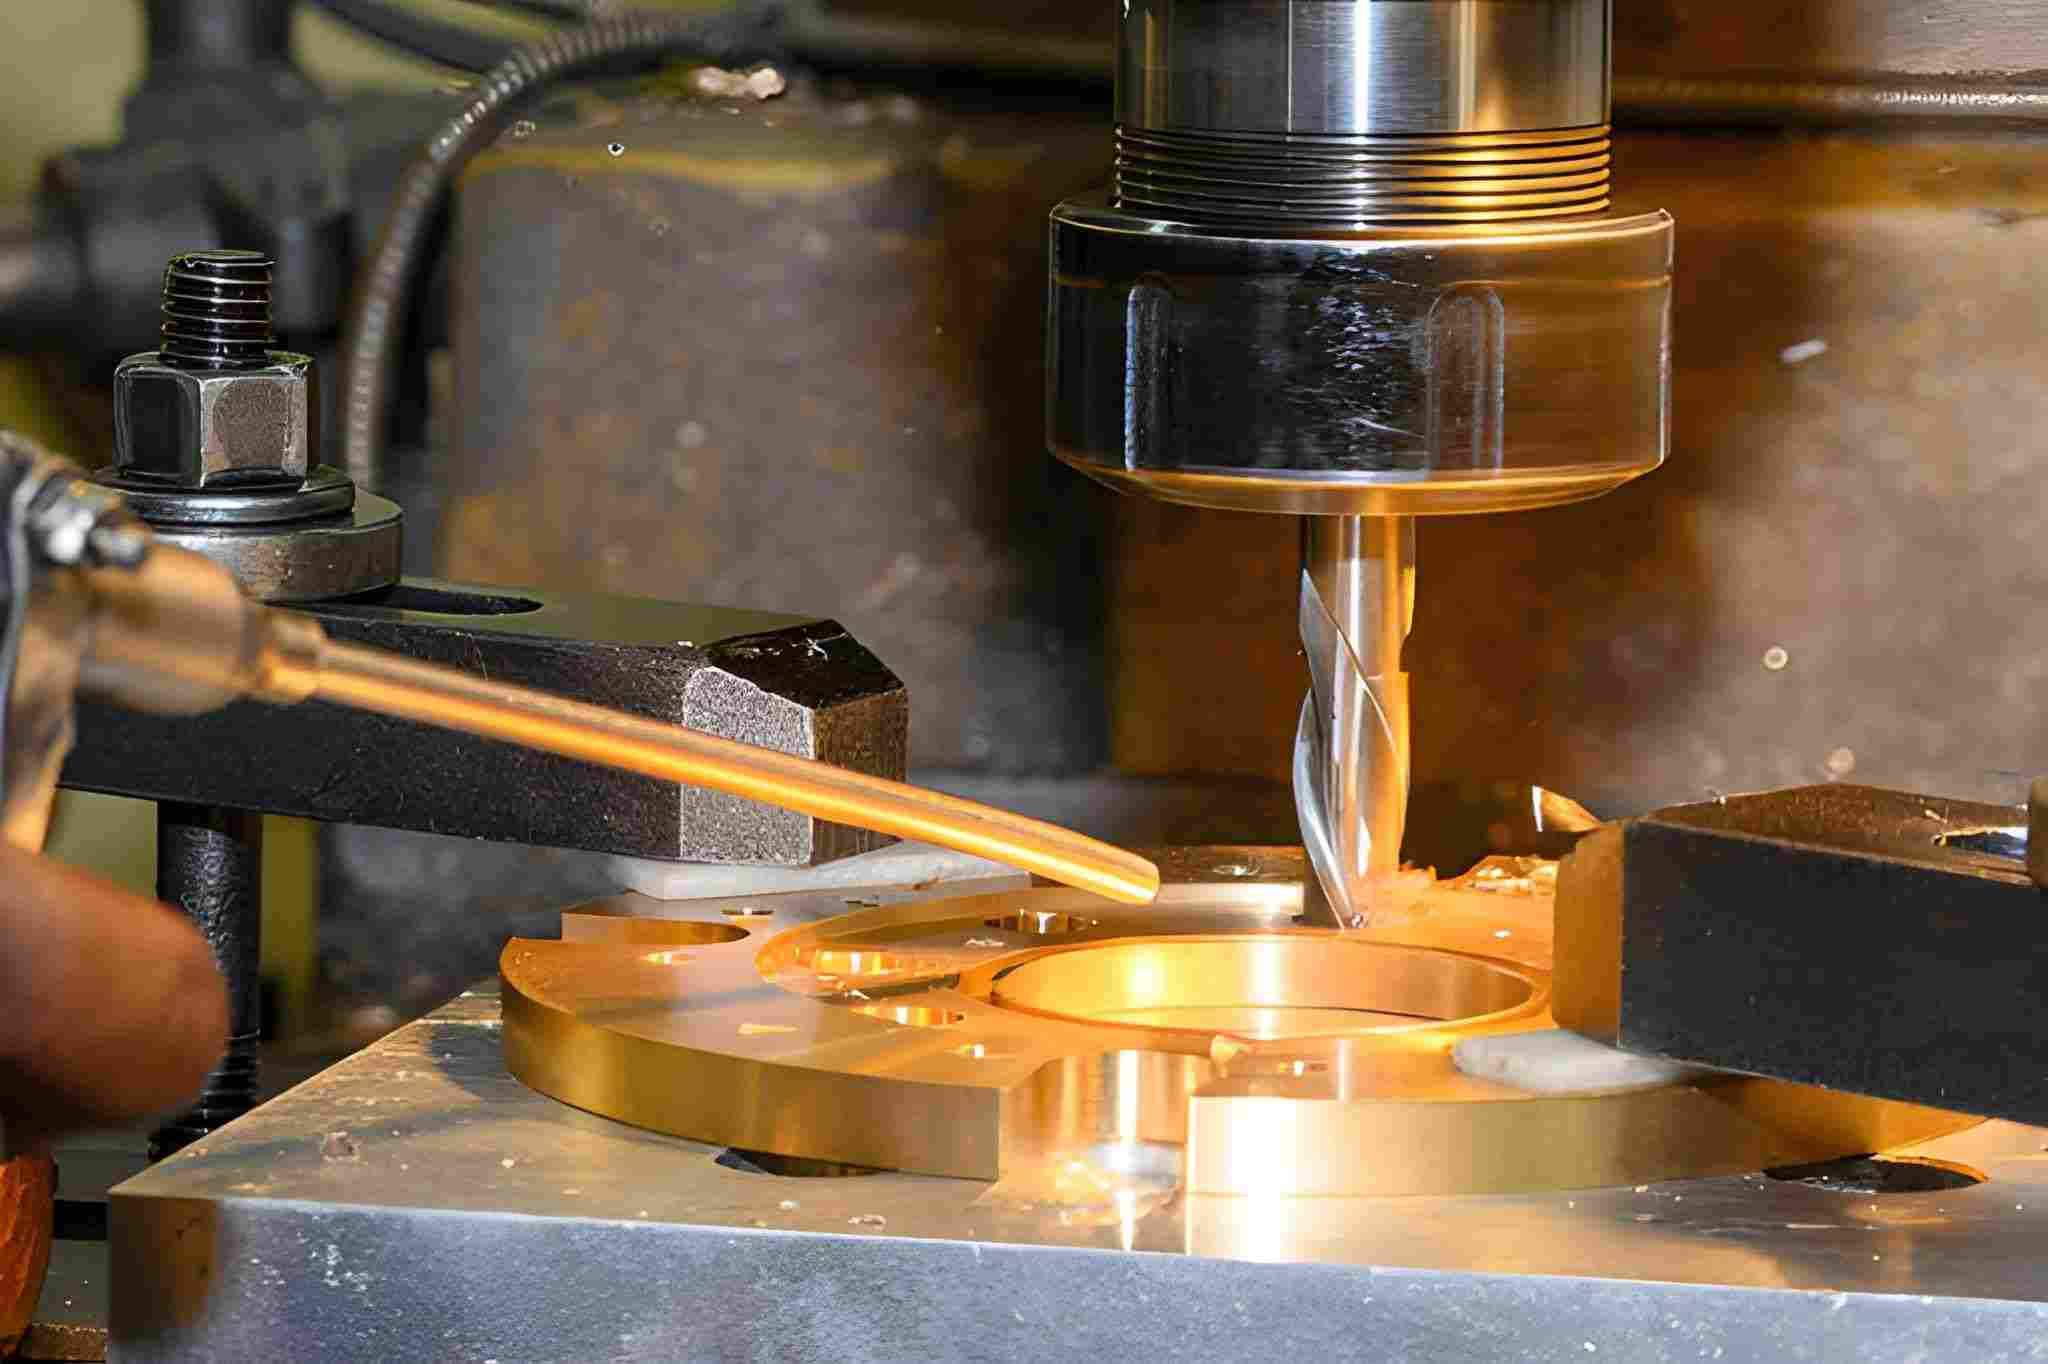
NCフライス盤で、フラットエンドミルを使用して黄銅製リング部品の穴を拡大加工している様子。 出典: iStock
CNC加工では、荒加工後の既存穴を正確な寸法と軸位置に仕上げるために、中ぐり加工を使用します。ドリル穴や鋳抜き穴では、最終的な公差や位置要件を満たせない場合に適用します。また、軸受座と軸穴など、関連する形状間の同軸度も向上させるため、ハウジング、シリンダー、精密アセンブリの機能穴に欠かせない加工です。
中ぐり加工・ドリル加工・リーマ加工の比較
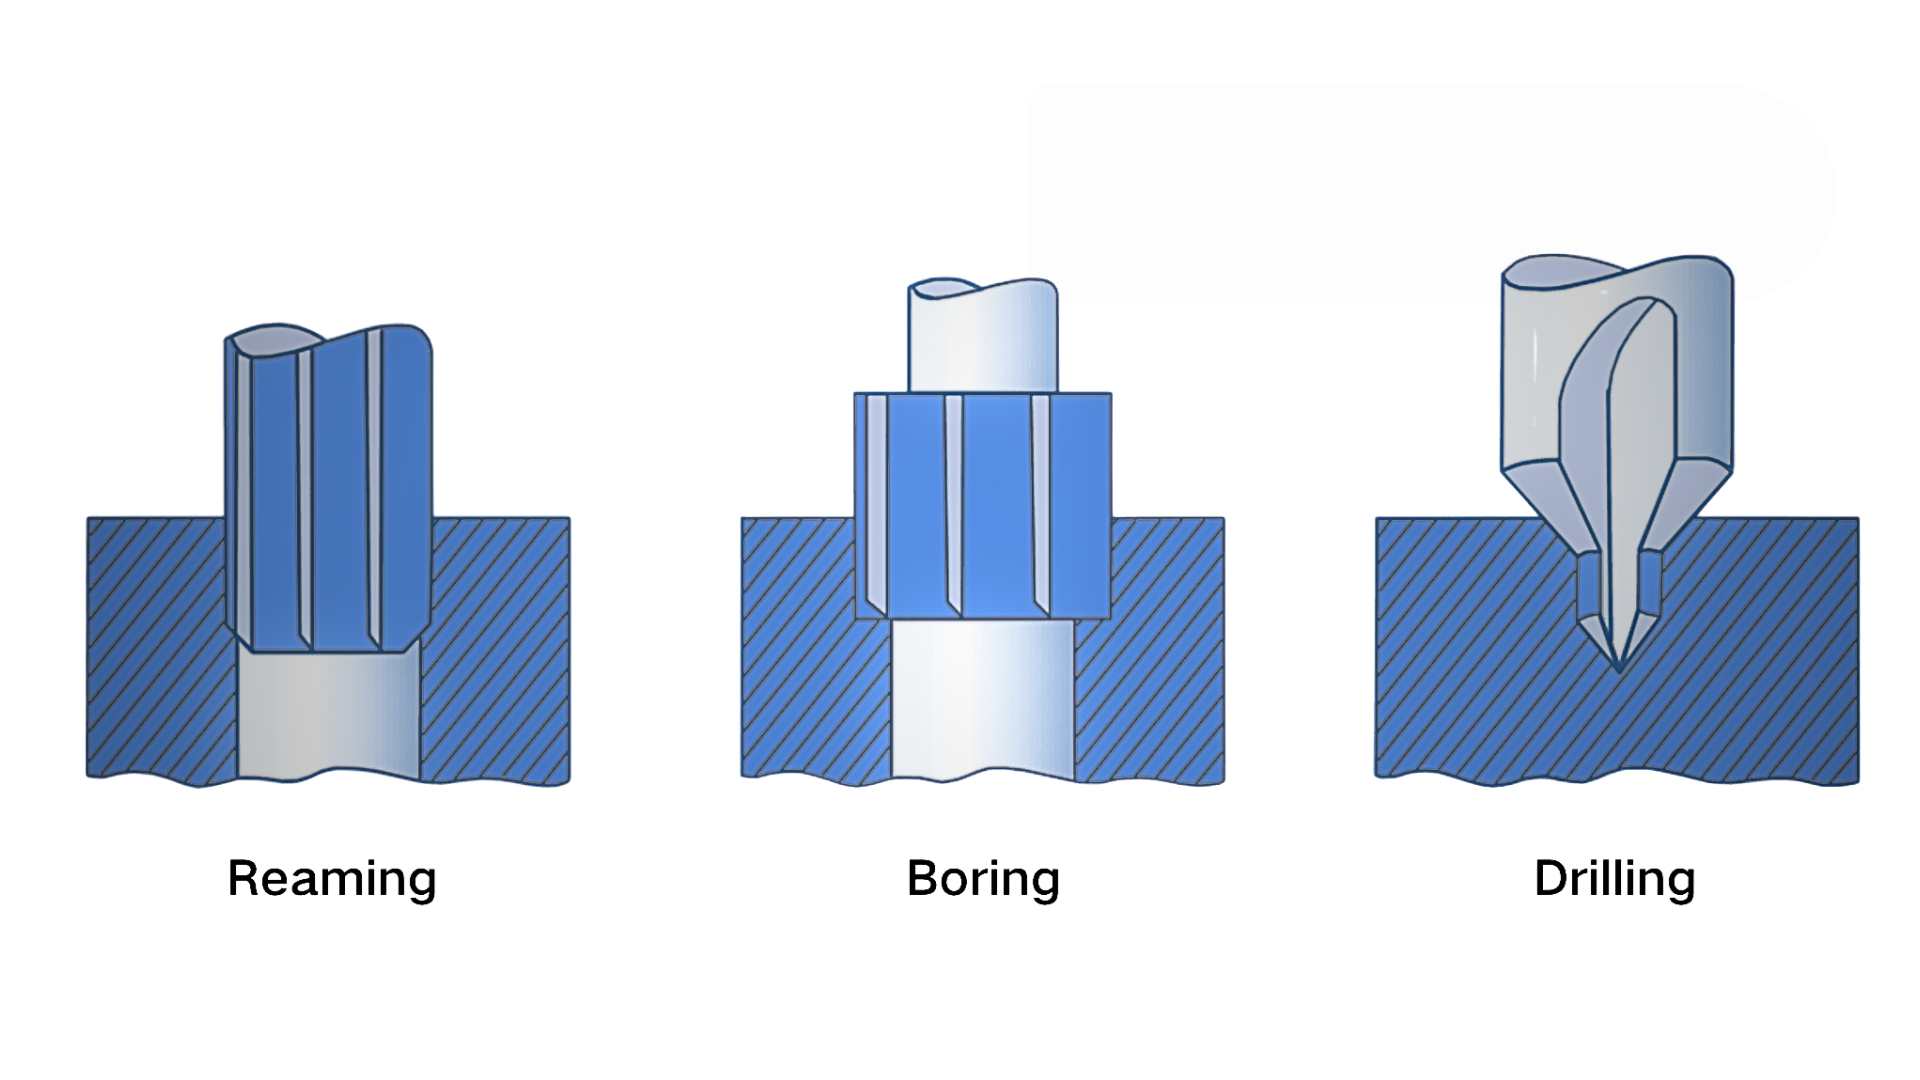
機械加工におけるドリル加工、中ぐり加工、リーマ加工の仕組みと違いを示す模式図。 出典: ultirapid.com
| 比較項目 | ドリル加工 | 中ぐり加工 | リーマ加工 |
|---|---|---|---|
| 主な目的 | 最初の穴をあける | 寸法と軸位置を修正する | 寸法と仕上げを改善する |
| 工具の種類 | ツイストドリル | 単刃のボーリングバー | 多刃のリーマ |
| 穴径の管理能力 | 低い~中程度 | 高い | 高い(調整範囲は限定的) |
| 位置の修正 | 不可 | 可能 | 不可 |
| 一般的な公差 | ±0.05 - 0.10 mm | ±0.005 - 0.01 mm | ±0.005 - 0.015 mm |
| 幾何精度の管理能力 | 限定的 | 優れている | 限定的 |
| 寸法の調整性 | 固定寸法 | 調整可能 | 固定寸法 |
ドリル加工は、最初の穴位置を形成します。中ぐり加工は、寸法、真直度、同心度を修正します。リーマ加工は、穴の幾何形状がすでに適正に近い場合に、主に寸法と表面仕上げを改善します。
中ぐり加工が重要な理由:公差・真円度・同心度
中ぐり加工は、穴の寸法、真円度、関連形状との軸の位置関係に厳しい要件がある場合に使用します。
中ぐり加工では、主に以下の重要な加工特性を管理します:
● 穴寸法(公差):工具補正と微調整によって穴径を管理します。ドリル径の制約を超えて、軸受、ブッシュ、軸に対する正確な嵌合を実現できます。
● 穴形状(真円度・真直度):ドリル穴には、振れや工具のたわみによって、テーパや真円度不良が生じる場合があります。ボーリングバーは主軸に沿って切削するため、穴形状を修正し、テーパや入口のラッパ状の広がりを除去するのに役立ちます。
● 穴の位置関係(同心度・位置):中ぐり加工は、元のドリル穴ではなく主軸中心線を基準に加工します。そのため、穴全体を削り直すための十分な取り代があれば、穴形状を修正し、相手部品の形状やデータムに対する位置関係を改善できます。
● 内面品質:安定した中ぐり加工では、びびりを抑えた均一な表面が得られます。これは、軸受座、シール溝、すきまばめの用途で重要です。
CNC中ぐり加工の種類
CNC中ぐり加工は、特に重要な穴において、寸法、軸位置、表面品質を管理するため、複数の段階に分けて行うことがよくあります。各段階では異なる除去量で材料を削り、次の工程に適した状態に整えます。
荒中ぐり加工
荒中ぐり加工は、ドリル加工や鋳造の後に行う最初の中ぐり加工です。主な目的は、余分な材料を除去し、後工程に必要な程度まで穴の真直度を整えることです。
荒中ぐり加工では:
● 切込み量を比較的大きく設定します
● 送り速度を高く設定します
● 表面仕上げよりも工具剛性を重視します
● 真直度を損なわず、十分な仕上げ代を残せる場合は、軽微な振動が許容されることがあります
荒中ぐり加工は、不均一な穴形状を整え、酸化スケールを除去し、均一な仕上げ代を残すために使用します。代表的な用途には、鋳造ハウジング、鍛造部品、ガス切断した素材などがあります。
中仕上げ中ぐり加工
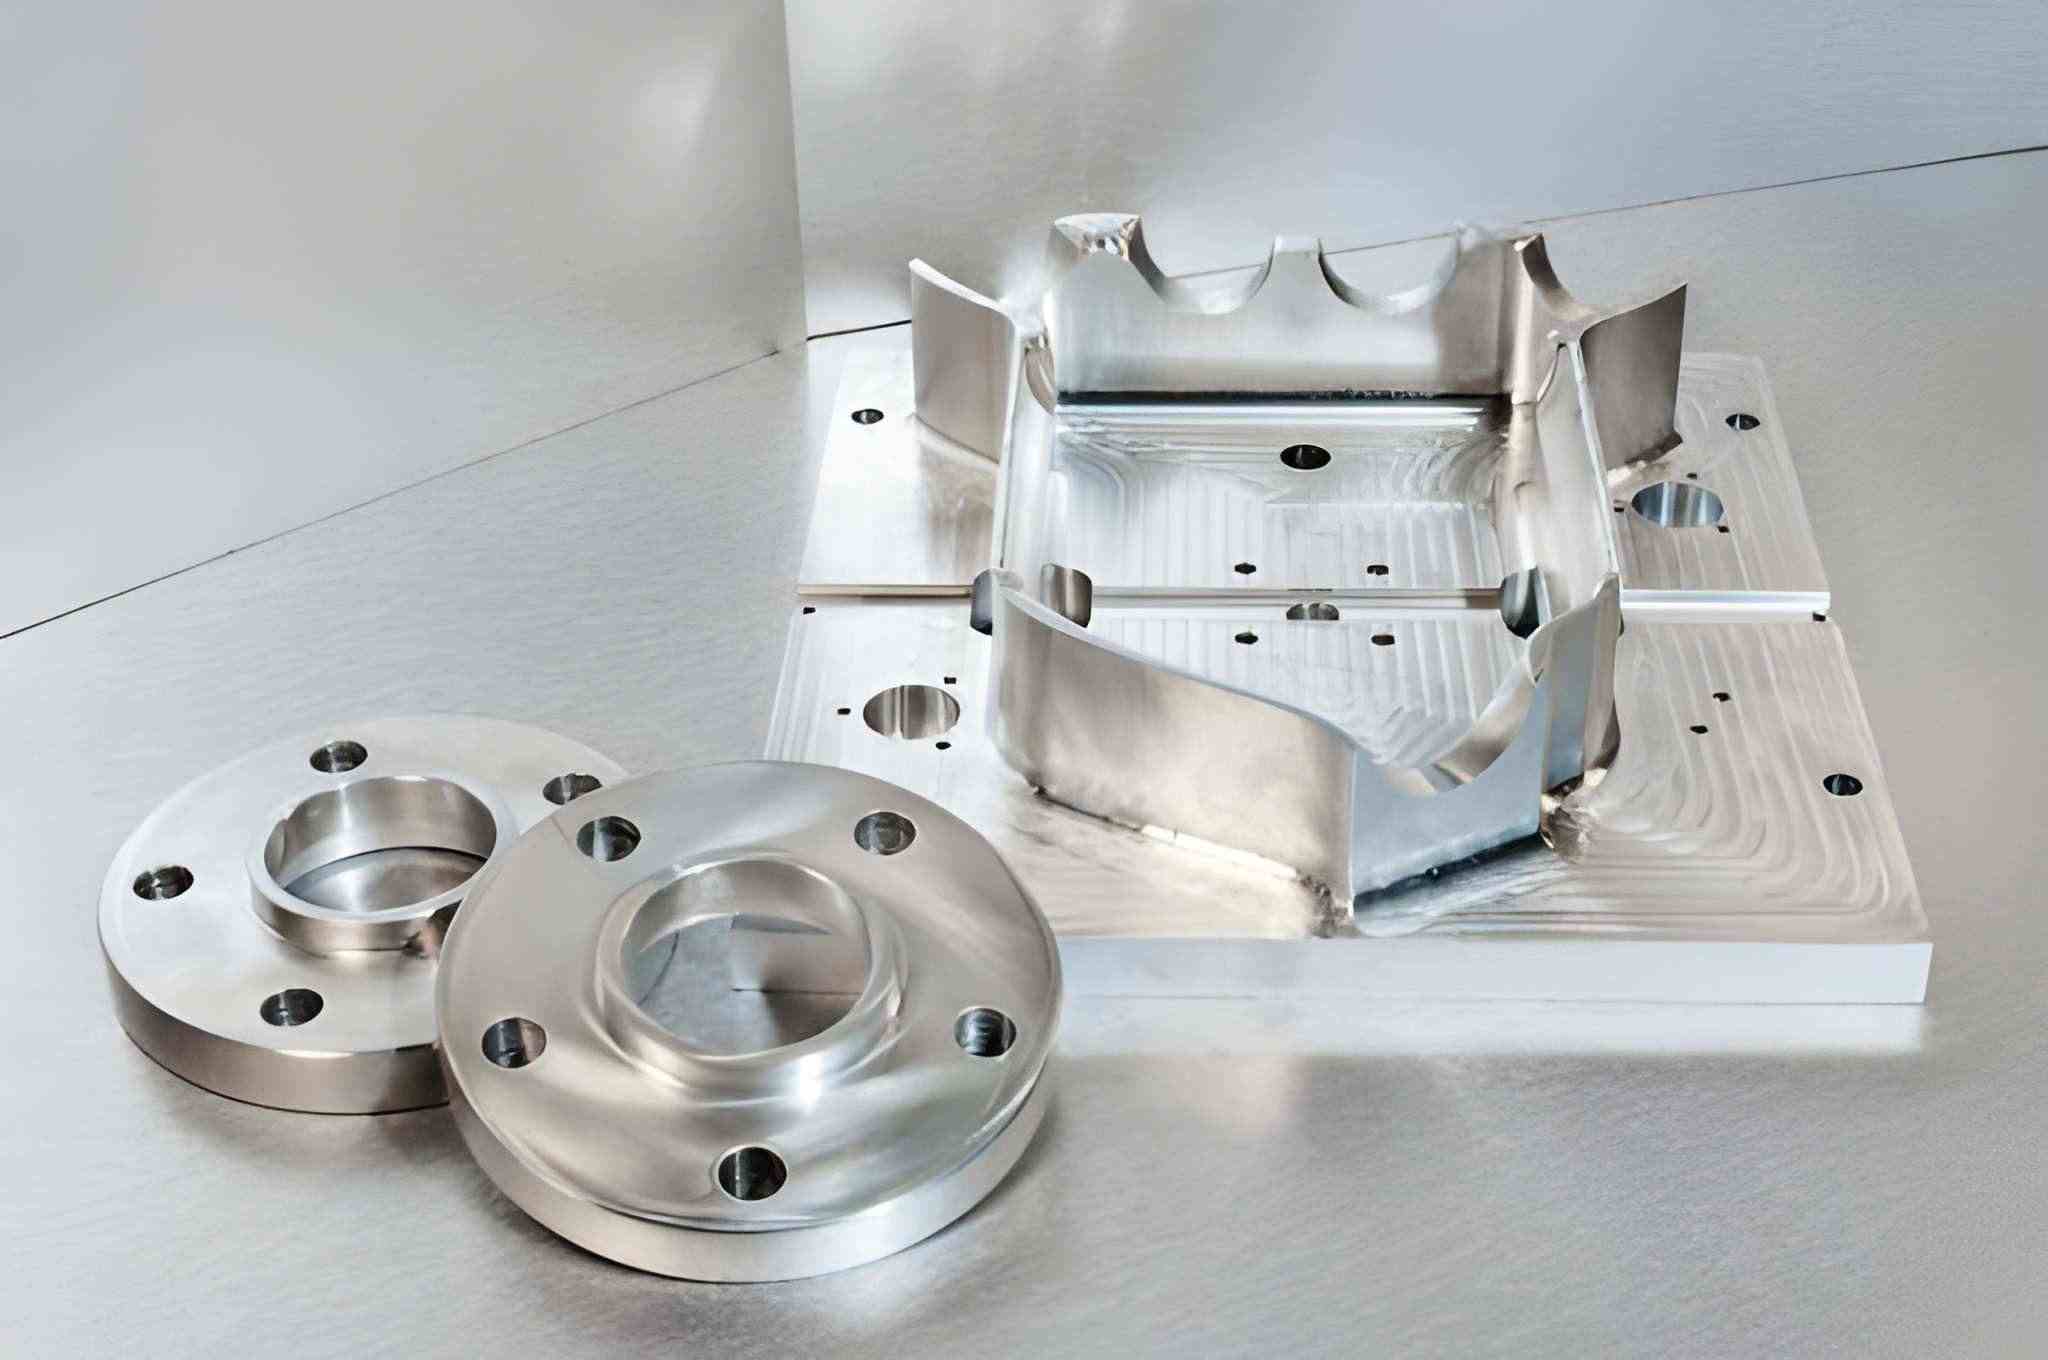
中心穴に荒中ぐり加工を施した、半加工状態の鋼製素材とフランジ。 出典: iStock
中仕上げ中ぐり加工は、最終寸法に仕上げる前に、穴の状態を安定させるために行います。この段階で幾何精度を改善し、精密切削に適した状態に整えます。
この加工では:
● 材料除去量を中程度に設定します
● 送りと切削速度を下げます
● 真円度と真直度を改善します
● 工具のたわみを最小限に抑えます
中仕上げ中ぐり加工は、厳しい公差が求められる場合に重要です。最終パスの切削負荷を低減し、寸法の繰返し精度を向上させます。ギヤボックスのハウジング、軸受座、油圧ブロックなどで一般的に行われます。
仕上げ・精密中ぐり加工
仕上げ中ぐり加工は、最終寸法を決める工程です。必要な穴径、軸の位置関係、表面品質を実現することを目的とします。
この段階では:
● 切込み量を非常に小さく設定します
● 送りを慎重に管理します
● 工具補正値を精密に調整します
● 振動を防ぐ必要があります
仕上げ中ぐり加工は、以下のような重要な嵌合部に使用します:
● 軸受穴
● 軸支持部
● シールハウジング
● 位置合わせ用の穴
この段階で加工が不安定になると、寸法の公差外れ、表面仕上げ不良、軸位置の誤差が直ちに生じ、部品の合否や組立品質に影響します。
CNC中ぐり加工の工程比較
| 加工段階 | 取り代 | 精度上の目標 | 代表的な用途 |
|---|---|---|---|
| 荒中ぐり加工 | 片側0.3 - 1.0 mm | 鋳造・鍛造による形状誤差と軸のずれを除去 | 粗い穴、鋳造品、溶接部品に対する最初の修正加工 |
| 中仕上げ中ぐり加工 | 片側0.05 - 0.2 mm | 真直度、真円度、寸法安定性を管理 | 軸受座、油圧ブロック、ギヤボックスのハウジング |
| 仕上げ・精密中ぐり加工 | 片側0.01 - 0.03 mm | 最終公差、同心度、表面仕上げを実現 | 圧入穴、主軸ハウジング、精密アセンブリ |
中ぐり加工の精度に影響する主な要因
CNC中ぐり加工の寸法精度は、主に工具剛性、主軸の状態、熱的安定性によって決まります。穴径や幾何精度の誤差の多くは、段取りの品質、工作機械の状態、切削条件の選定に起因します。
工具選定とボーリングバーの剛性
ボーリングバーの剛性は、穴の真直度と寸法の繰返し精度を直接左右します。
一般的な加工では:
● 実務上の初期検討の目安として:
● 突き出し長さと直径の比が4:1程度以上の場合は、超硬ソリッドのボーリングバーを使用します。
● この比が6:1程度以上の場合は、防振ボーリングバーを検討します。
● 鋼製ボーリングバーは、主に突き出し量が短く、切削負荷が小さい加工、特に仕上げ加工で使用します。
バー径は、可能な限り大きくします。同じ到達長さであれば、直径20 mmのバーは、直径16 mmのバーよりも大幅に安定します。
インサートの選定は、切削抵抗に影響します:
● アルミニウムやステンレス鋼には、正のすくい角を持つインサートを使用します
● 仕上げパスには、鋭利な刃先のインサートを使用します
● 小径穴では、ノーズ半径が大きいインサートを避けます
工具は、高い剛性で保持する必要があります:
● 仕上げ加工には、油圧チャックや焼ばめホルダを優先します
● 精密中ぐり加工では、摩耗したERコレットを使用しないようにします
● 段取りのたびに、主軸テーパとホルダのテーパを清掃します
ダイヤルゲージで工具先端の径方向振れを確認し、切削前に最小限に抑えます。
主軸の安定性と工作機械のアライメント
主軸と各軸の状態が、真円度と同心度を左右します。
主軸の状態の確認項目:
● テストバーを使用して主軸の振れを測定します
● ダイヤルゲージで軸方向の遊びを確認します
● 高速回転中の振動を監視します
主軸軸受の摩耗は、以下の原因になる場合があります:
● 穴の楕円化
● 表面仕上げのばらつき
● 回転速度による寸法変化
工作機械のアライメント確認:
● 石製直角定規で、主軸とテーブルの直角度を確認します
● レーザーアライメント測定器で、リニアガイドの平行度を確認します
● ボールねじのバックラッシと予圧状態を点検します
多軸での中ぐり加工や補間加工では:
● 回転軸を定期的に校正します
● ボールバー試験で各軸の位置決め精度を確認します
● サーボパラメータを調整し、追従誤差を低減します
治具の位置合わせも同様に重要です:
● ワークの基準面をダイヤルゲージで確認します
● 穴軸を主軸と一致させます
● 部品を変形させる不均一なクランプを避けます
切削条件、材料の挙動、熱の影響
切削条件は、工具剛性と材料の挙動に適合させる必要があります。
一般的な中ぐり加工の条件設定:
● 荒加工:高めの送り、中程度の切込み量
● 仕上げ加工:低い送り、浅い切込み、一定の主軸回転速度
● 補正を行わないスプリングパスは避けます
送り速度は、表面仕上げと寸法の両方に影響します:
● 送りが高すぎると、工具のたわみが増加し、テーパが生じる場合があります。
● 送りが低すぎると、工具が適切に切削せずに表面をこすり、寸法変動や仕上げ不良を引き起こす場合があります。
材料ごとの挙動:
アルミニウム:
● 過度な発熱によって、急速に膨張します
● 鋭利な工具と安定したクーラント供給が必要です
● 長時間の加工サイクルで寸法が変化します
ステンレス鋼:
● 加工硬化します
● 一定の送りが必要です
● ドウェルによる加工痕を避けます
チタン:
● 発熱します
● 低い切削速度が必要です
● 工具の熱膨張が穴径に影響します
鋳鉄:
● 寸法が安定しています
● 工具摩耗が大きくなります
● 頻繁な工具点検が必要です
熱管理の実践方法:
● 主軸の暖機運転プログラムを実行します
● クーラント温度を一定に維持します
● 荒加工と仕上げ加工の間に、長い待機時間を設けないようにします
● 重要な穴は、熱的に安定してから仕上げます
厳しい公差が求められる加工では、工具の熱膨張を考慮する必要があります。高精度加工では、工作機械と部品が熱的に安定してから工具補正値を調整します。材料別の加工のポイントについては、CNC加工材料ガイドをご覧ください。
CNC中ぐり加工の実践指針
安定した中ぐり加工には、工具のたわみの制御、切削工程の再現性の確保、熱的・機械的条件の一貫性の維持が必要です。穴品質の問題の多くは、過大な突き出し量、不適切な補正値管理、不安定な切削条件、段取りのばらつきに起因します。
振動と工具のたわみの制御
振動とたわみの主な原因は、長い工具突き出し量、バーの剛性不足、不安定な切削抵抗です。
ボーリングバーは、できる限り短くします。工具長は、部品との干渉を避けるために必要な長さだけに設定します。突き出し量が1 mm増えるごとに、たわみのリスクが高まります。
到達長さに合わせてバーの種類を選びます:
● 鋼製バーは、短い穴にのみ使用します
● 中程度の到達長さには、超硬ソリッドバーを使用します
● 深穴には、防振バーを使用します
切削抵抗が小さい形状のインサートを選定します。正のすくい角と鋭利な刃先によって、バーにかかる径方向荷重を低減し、曲がりを抑えます。
びびりが発生した場合は、切削条件を調整します:
● 最初に主軸回転速度を下げます
● 送りをわずかに増やして切削を安定させます
● 仕上げパスの切込み量を小さくします
周速一定制御は、工作機械とバーが安定している場合にのみ使用します。剛性の低い段取りでは、主軸回転速度を固定したほうが、加工結果が安定することがよくあります。
工具の締付けトルクとホルダの状態を必ず確認します。ホルダが緩んでいると、剛性の高い工作機械でも振動が増幅されます。
穴径と真円度の一貫性を維持する
穴径を一定に保つには、安定した補正値、予測可能な工具摩耗、管理された熱的挙動が必要です。端材や試験部で試し削りを行い、工具補正値を設定します。インサートの公称寸法だけに頼らないようにします。
アルミニウムや薄肉部品では、荒中ぐり加工後に部品を冷却してから仕上げます。荒加工中の熱膨張によって、最終寸法が変わる場合があります。荒中ぐりと仕上げ中ぐりには、それぞれ別の工具を使用します。摩耗した荒加工用インサートで仕上げると、寸法変動の原因になります。
摩耗の状態を監視します:
● 逃げ面摩耗は、穴径の段階的な拡大を引き起こします
● 構成刃先は、不規則な寸法変動を引き起こします
● チッピングは、穴の楕円化を引き起こします
推定工具寿命ではなく、部品の実測値に基づいて補正値を調整します。高精度の穴では、常に同じ切削方向から最終寸法に仕上げます。仕上げ加工中に、ダウンカットとアップカットを交互に切り替えないようにします。
シリンダーゲージを使用し、複数の深さで真円度を確認します。穴の入口、中央、底部の寸法は、ほぼ一致している必要があります。差がある場合は、通常、たわみやアライメント誤差を示します。
精密中ぐり加工の表面仕上げを改善する
表面仕上げは、インサートの状態、送り速度、振動の大きさ、クーラント供給によって決まります。小径穴には、研磨された刃先と小さなノーズ半径を持つ仕上げ用インサートを使用します。ノーズ半径が大きいと切削抵抗が増し、仕上がりが悪化する場合があります。
仕上げ送りは、慎重に設定します:
● 高すぎると、目立つ送りマークが残りやすくなります
● 低すぎると、こすれやむしれにつながる場合があります
● 中程度で安定した送りにすると、良好な加工面が得られます
クーラントを刃先に直接供給します。供給位置が不適切だと、急激な温度上昇や構成刃先が生じます。
深穴では、可能な限り工具内部給油を使用します。切りくずの排出性が向上し、加工面の擦り傷を低減できます。
穴底でのドウェルは避けます。ドウェルは、局所的な発熱や円周状の加工痕を生じさせ、仕上がりに影響します。
最終パスの前に:
● 摩耗したインサートを交換します
● 穴内部の切りくずを除去します
● 工具の振れを確認します
● 補正値を再確認します
重要な仕上げ面では、工具の安定性と測定方法を確認したうえで、軽いスプリングパスを使用します。スプリングパスは、剛性や正しい補正値の代わりにはならないため、測定で明確な効果が確認できない限り、繰り返さないようにします。
中ぐり加工の利点と代表的な用途
中ぐり加工は、主に、ドリル加工やリーマ加工では得られない厳しい精度で、穴の寸法、位置、軸の位置関係を管理する必要がある場合に使用します。新たに穴をあける加工ではなく、既存穴を修正・仕上げする加工です。
精密穴に中ぐり加工を使用する理由
● 工具を交換せずに、工具補正によって穴径を調整できます
● ドリルの振れ、工具の曲がり進み、穴の偏心を修正できます
● 深い穴や長い穴の真円度と真直度を改善します
● 1回の段取りで、複数の穴の同心度を維持できます
● 圧入や軸受の嵌合に必要な公差を安定して実現できます
● 断続切削や鋳肌の加工では、リーマ加工よりも適しています
● 特殊寸法のリーマへの依存を減らせます
● ロット生産を通じて、穴形状の一貫性を維持できます
CNC中ぐり加工の代表的な用途
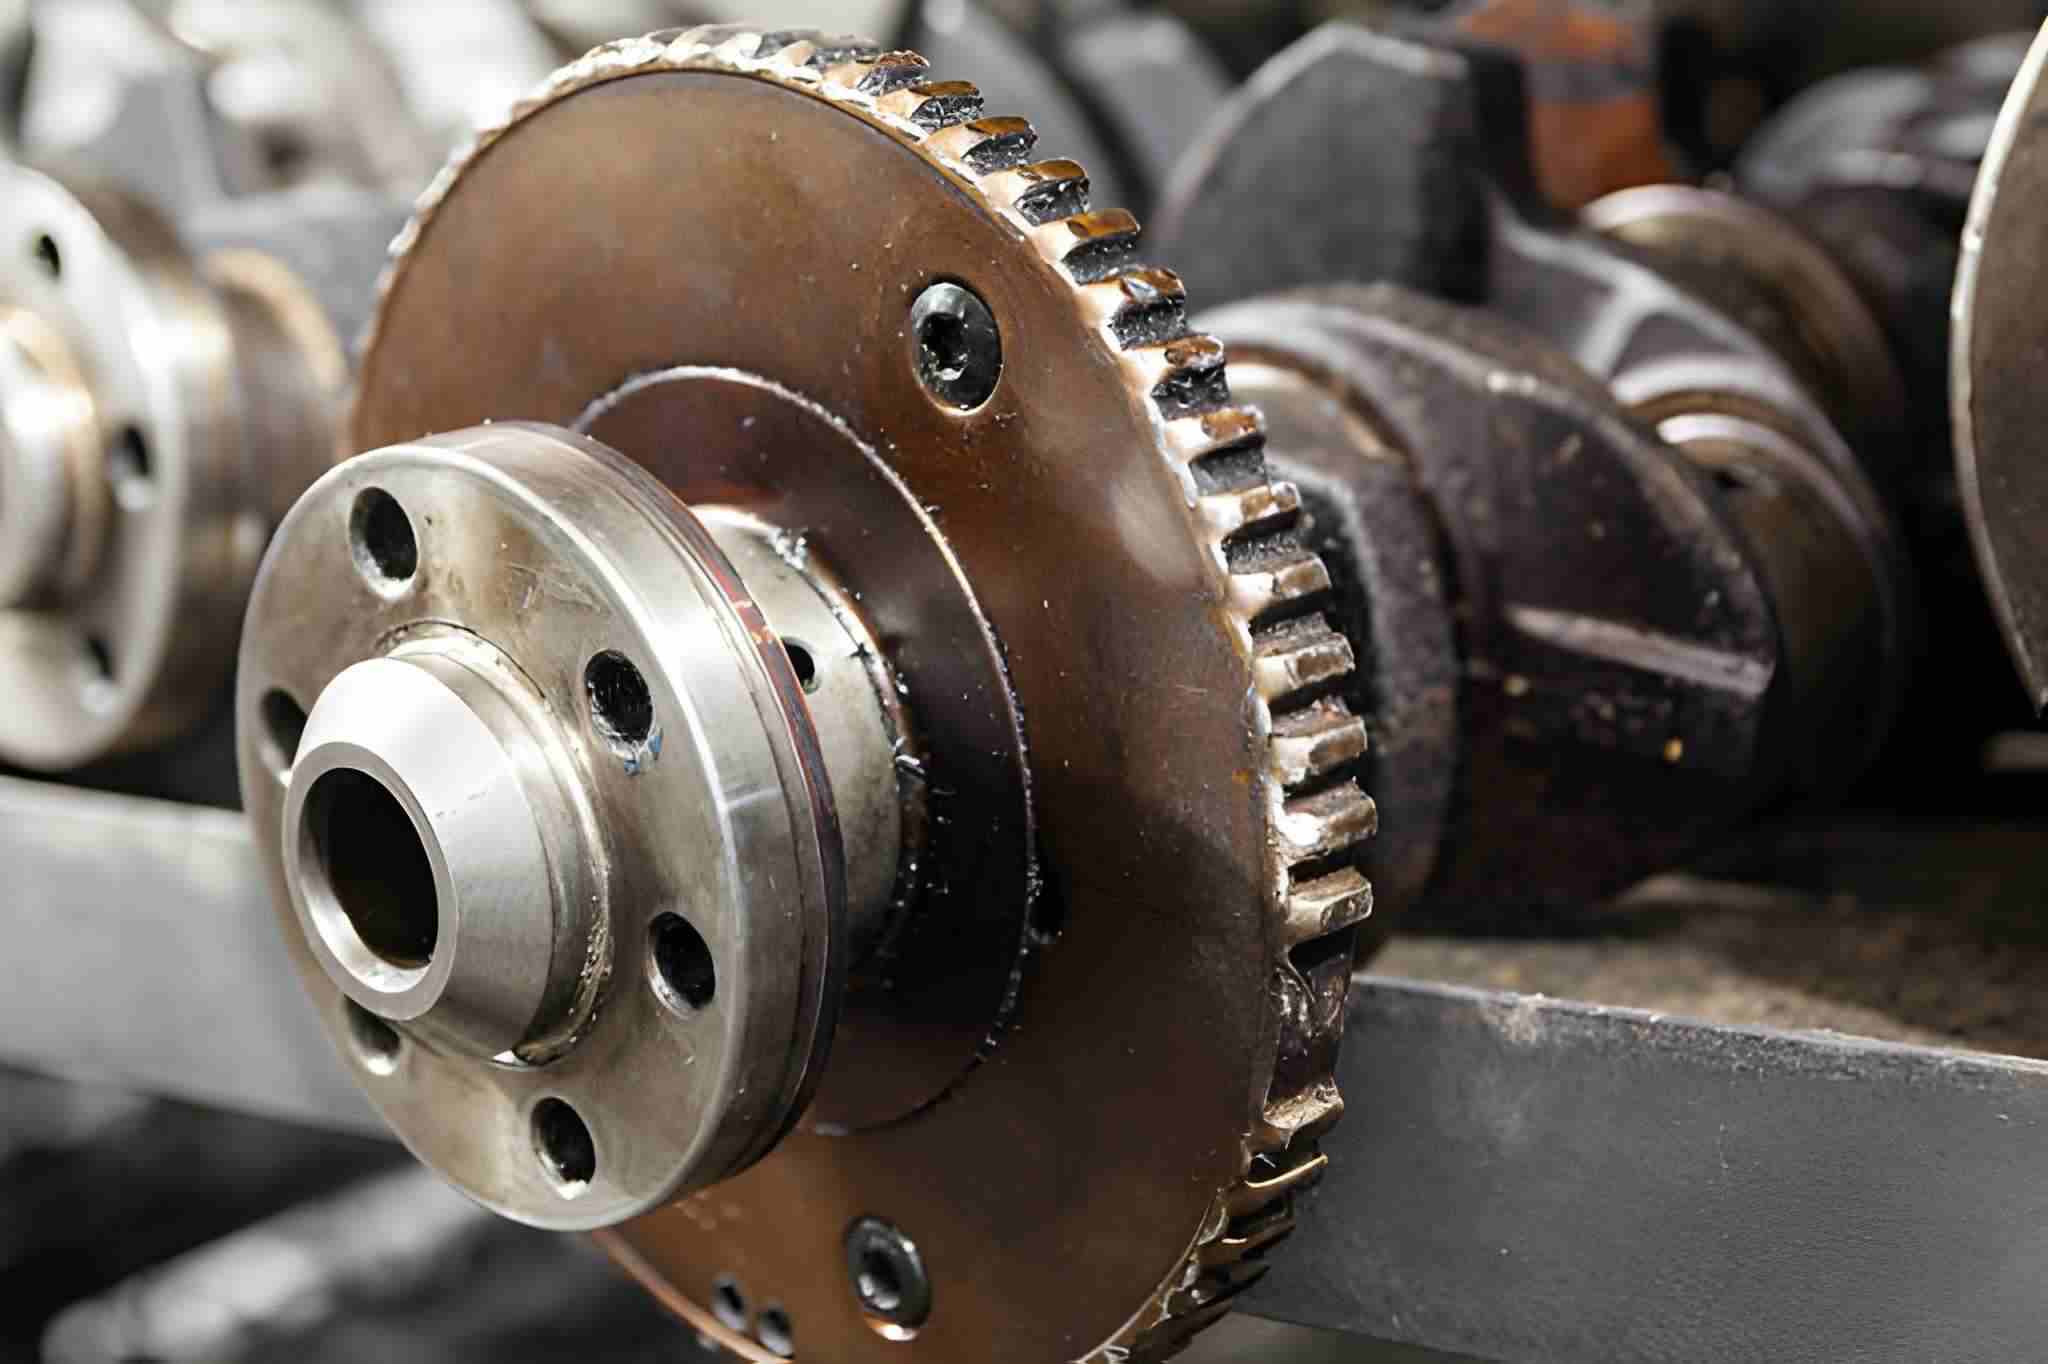
滑らかな内径面と一体の歯車部を持つエンジン部品。 出典: iStock
● ハウジングやギヤボックスの軸受座
● 主軸や軸の取付穴
● 油圧シリンダーやピストン用の穴
● バルブブロックや流体マニホールド
● モーターやポンプのハウジング
● エンジンブロックやトランスミッションケース
● モールドベースやダイセット
● 精密治具プレートやツーリングプレート
● ダウエルピンやガイドピンの位置合わせ用穴
● リーマの対応範囲を超える大径穴
CNC中ぐり加工が最適ではない場合
CNC中ぐり加工は、より単純な加工方法では必要な穴精度、軸の位置関係、幾何形状を実現できない場合に使用します。公差が緩い場合や、大量生産で専用工具が有利な場合、中ぐり加工は機能の改善につながらず、コストだけを増加させる可能性があります。
中ぐり加工が不要なコストを増やす状況
● 穴の公差が緩く、ドリル加工だけで容易に満たせる場合
● 穴が単なる通し穴で、位置合わせや軸受の嵌合に使用されない場合
● 表面仕上げが機能上重要ではない場合
● 他の形状との同心度が求められない場合
● 大ロット生産で、より高速な専用工具が有利な場合
● 穴が浅く、標準ドリルで安定して加工できる場合
● 中ぐり加工のためだけに、追加の段取りが必要になる場合
● 工具交換や段取りに要する時間が、品質向上の効果に見合わない場合
CNC中ぐり加工の代替方法
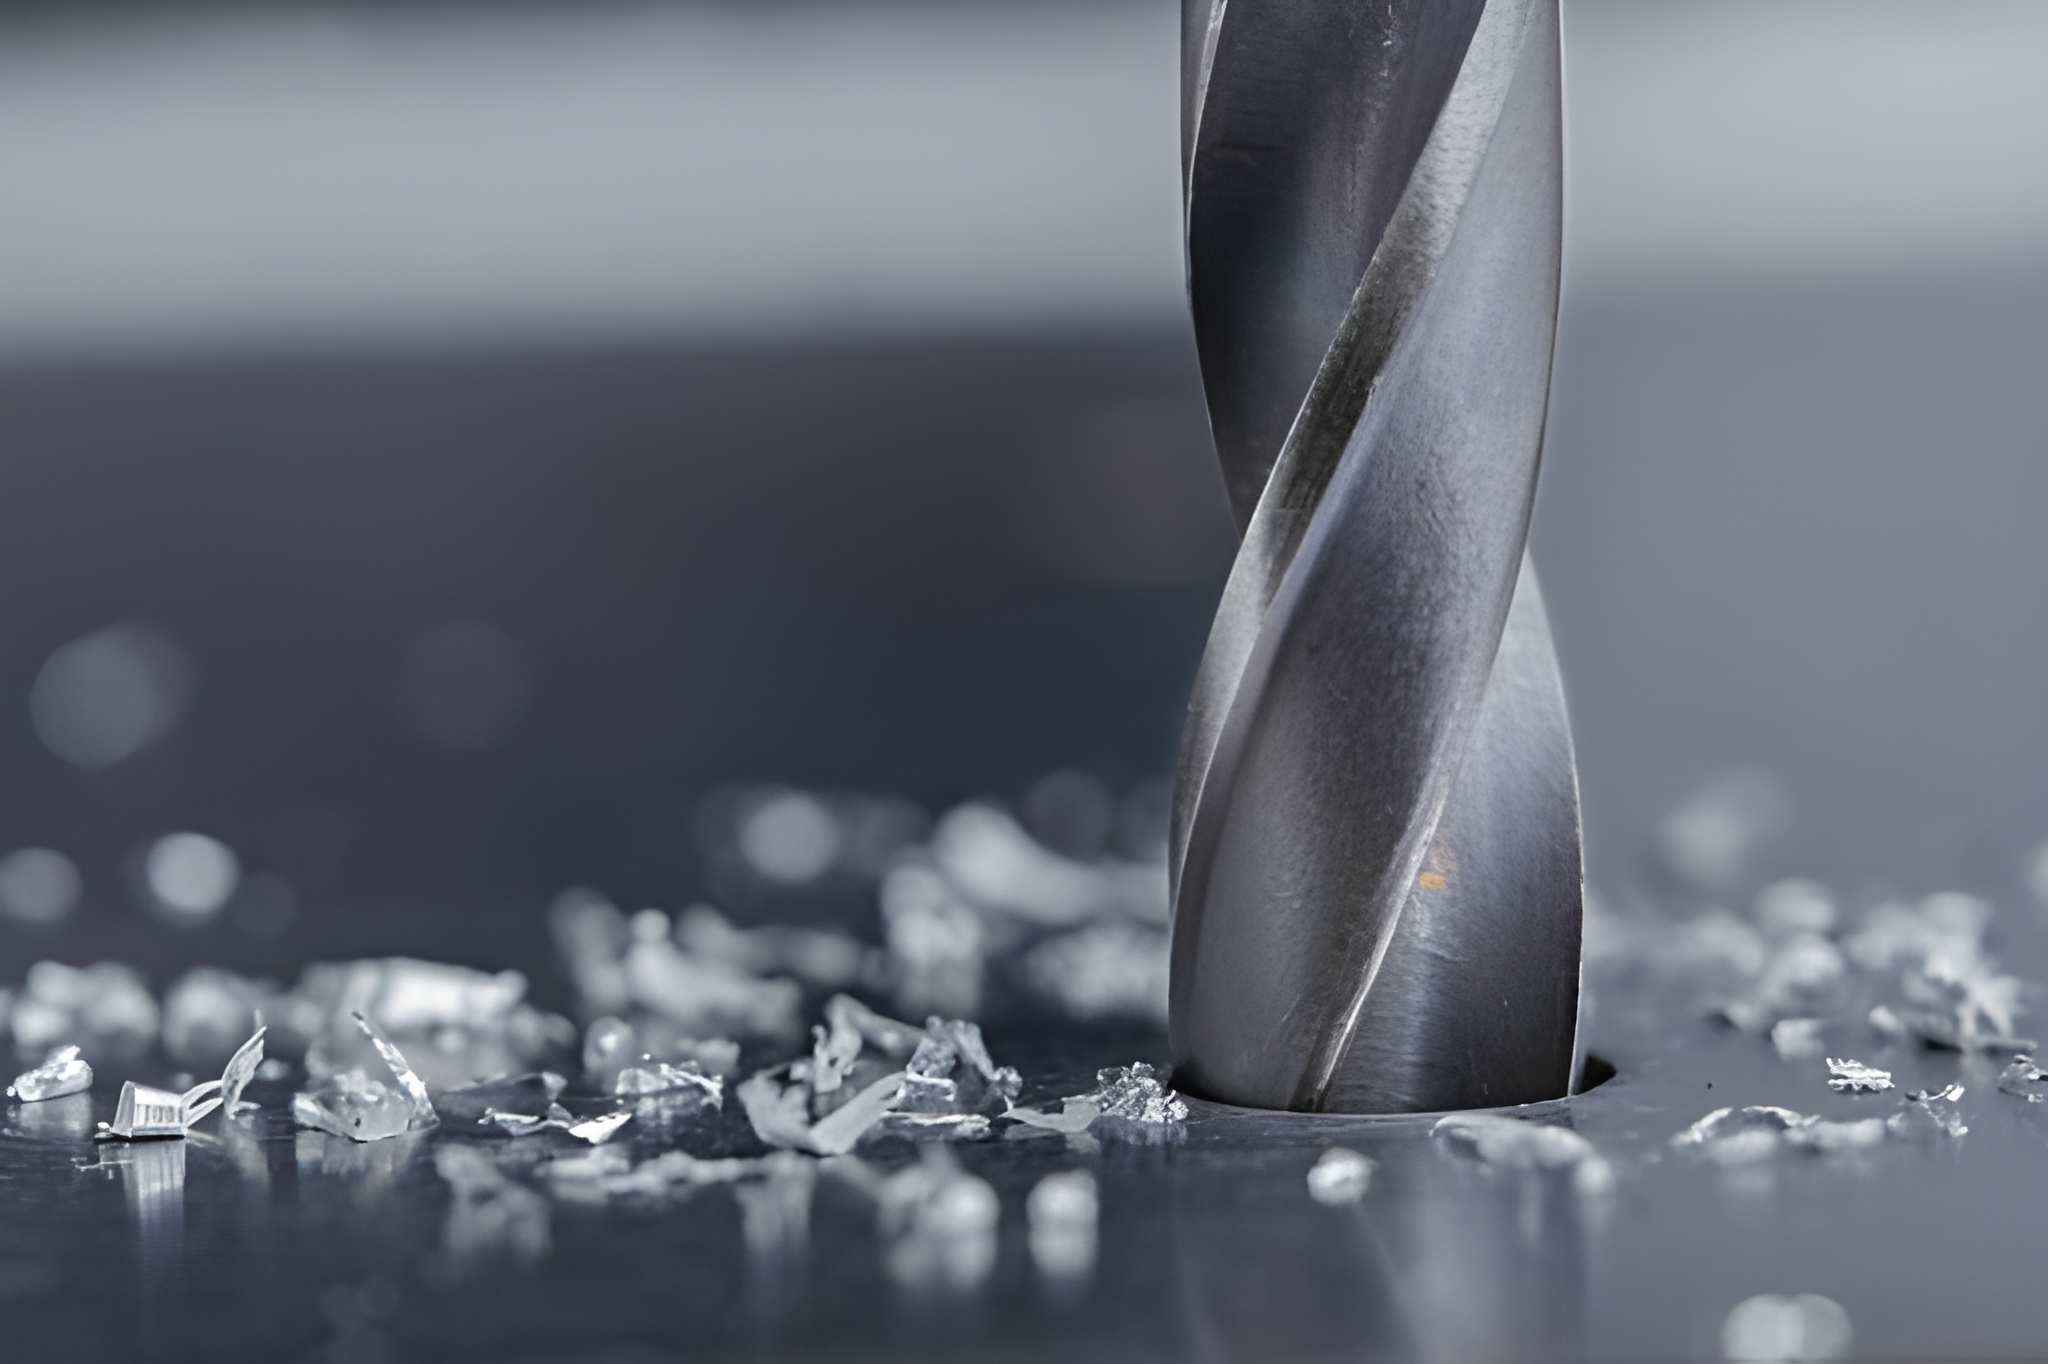
工業用ボール盤で、金属用ドリルが切りくずを出しながら鋼製素材に穴をあけている様子。出典: iStock
● ドリル加工: 位置公差と寸法公差が中程度で、修正が不要な場合に使用します。
● リーマ加工:ドリル穴がすでに真っすぐで、寸法と仕上げをわずかに改善するだけでよい場合に適用します。
● 補間フライス加工(ヘリカルボーリング):ヘリカル加工は、専用の中ぐり工具を使用せずに、中程度の精度の穴をCNCフライス盤で加工する場合に使用します。
● コアドリル加工・リーマ加工: 鋳抜き穴や鍛造穴の状態が安定している量産部品に適しています。
● ホーニング加工: 油圧部品やエンジン部品で、非常に良好な表面仕上げと高い円筒度が必要な場合に選択します。
● ブローチ加工: 円形の穴ではなく、内面の異形輪郭やスプラインが必要な場合に使用します。
よくある質問
機械加工における中ぐり加工とは何ですか?なぜ必要なのですか?
中ぐり加工は、既存穴の形状や寸法を修正するために使用します。ドリル穴が真っすぐでない場合、中心がずれている場合、軸受、軸、圧入に必要な精度を満たしていない場合に適用します。
CNC中ぐり加工の振動を抑えるには、どうすればよいですか?
ボーリングバーをできるだけ短くします。深穴には、超硬バーや防振バーを使用します。びびりが発生した場合は、最初に主軸回転速度を下げます。また、部品が確実にクランプされ、ツールホルダがしっかり固定されていることを確認します。
精密中ぐり加工では、どの程度の公差を実現できますか?
安定したCNC工作機械では厳しい公差を維持できますが、結果は工具、段取り、熱的安定性によって異なります。多くの量産部品では、±0.01 mmが現実的な目標です。精密ボーリングヘッドと良好な熱管理によって、さらに厳しい公差を実現できる場合もあります。
中ぐり加工は、リーマ加工やドリル加工とどのように異なりますか?
ドリル加工は穴をあける加工です。リーマ加工は寸法をわずかに改善します。中ぐり加工は、穴の軸位置を合わせ、真円度を確保し、他の形状に対して正しい位置に仕上げる必要がある場合に使用します。
CNC中ぐり加工が推奨されないのは、どのような場合ですか?
ドリル加工ですでに図面要件を満たしている場合、中ぐり加工は通常不要です。また、非常に小さい穴、高速大量生産、精度が重要でない単純な通し穴にも適していません。
学び続ける
形彫り放電加工:加工工程・加工能力・適用場面
形彫り放電加工中の銅電極 形彫り放電加工とは 形彫り放電加工は、所定の形状に加工した電極と制御された放電を用い、導電性ワークから材料を除去する非接触加工です。主に、深いキャビティや複雑な内部形状の加工に使用されます。英語では、sinker EDMのほか、die sinking EDM、ram EDM、plunge EDMとも呼ばれます。CNC切削加工では工具が届かない、または複雑な内部形状の精度を維持できない場合に広く使用されます。 形彫り放電加工は、代表的な放電加工方式の一つです。3種類の放電加工の解説では、ワイヤ放電加工や細穴放電加工との違いを紹介しています。 形彫り放電加工の仕組みとCNC切削加工との違い (AI生成)形彫り放電加工の作動原理図 焼入れ工具鋼のブロックに角穴を加工する場合、通常、CNCフライス加工では実用的な対応が難しくなります。小径エンドミルが折損したり、コーナーに入った瞬間に工具がたわんだりするためです。このような場面で、材料除去の方法を放電による除去へ切り替えます。 形彫り放電加工では、最初に所定の形状の電極を製作し、制御された放電によって、その形状をワークへ転写します......
EDM加工の3つの種類とその違い
放電加工とは何か、なぜ使用するのか EDM(放電加工)は、特に難削材や複雑な形状の切断が困難な材料を扱う際に、従来の機械加工法の代替として機能します。ワイヤーEDMでは、他の方法では達成できない公差での精密な切断が可能になり、穴あけEDMは精密な直径と真円度の実現に優れています。 全体として、EDMは卓越した精度と極めて低いRaレベルを実現し、高品質な表面仕上げをもたらします。この特性により、広範な後処理の必要性が減少し、製造が困難な部品の製造コストを最終的に削減できます。 技術1:穴あけEDM 穴あけEDMは、EDM穴あけまたはEDMマイクロドリリングとも呼ばれ、放電加工(EDM)の特殊な変種です。金属や合金を含むさまざまな材料に精密かつ正確な穴を開けるために特別に設計されています。 穴あけEDMでは、通常は回転する真鍮または銅の管である小径電極を使用して、一連の急速な放電を発生させます。これらの放電は電極とワークピースの間で発生し、制御された侵食を生み出し、材料に徐々に穴を開けていきます。 このプロセスでは、脱イオン水などの誘電体流体を電極を通してフラッシングし、切りくずを洗い流し、ワークピー......
CNC加工は他の製造方法と比べてどの程度精密なのか?
CNC加工は他の製造方法と比べてどの程度精密なのか? 簡単な回答:CNC加工は一般的に、成形、鋳造、およびほとんどの積層造形プロセスよりも厳しい公差を維持できます。これは、収縮、スプリングバック、または層の堆積に依存するのではなく、材料を直接除去するためです。ただし、「どの程度精密か」は、特定のプロセス変種、材料、形状、および検査方法によって異なります。プロセスカテゴリ全体に当てはまる単一の数値は存在しません。 部品仕様が±0.05mmの公差を要求している場合、実際に重要な問いは「CNC加工は精密なのか」ではなく、「何と比較して精密なのか、そしてそもそもこの部品に適したプロセスなのか」です。精密さは製造全体に一律に当てはまる単一の数値ではありません。プロセスによって大きく異なり、CNCが代替手段と比べて実際にどこに位置するかを知ることは、「非常に精密」という曖昧な主張よりもはるかに有用です。 精密CNC加工サービス プロフェッショナルな製造、迅速な納品、品質保証。即時見積もりを取得 公差、精度、精密さは同じものではない これら3つの用語は日常会話では同じ意味で使われますが、それぞれ異なるものを表し......
ウォータージェット vs レーザー切断:あなたに適しているのはどちら?
これは加工の現場でよくある質問であり、工場の現場でもオンラインフォーラムでも多くの議論を巻き起こすテーマです:ウォータージェットかレーザー切断か?板金をどのように切断すれば、最もきれいな切断面、最高のコストパフォーマンス、あるいは最速の納期が得られるのか? ここがポイントです:必ずしも明確な答えがあるわけではありません。 ウォータージェットとレーザー切断はどちらも板金加工の世界における精密加工の強力な手段です。それぞれに独自の強み、特性、最適な使用シナリオがあります。レーザーの鮮明な精度を必要とするプロジェクトもあれば、高圧水の冷たい研磨力を必要とするものもあり、時には両方を組み合わせることで適切に作業が完了することもあります。 このブログでは、ウォータージェットとレーザー切断の違いについて、各方法の仕組みから最適な材料、コストと速度への影響、そして次の案件にどのプロセスが最も適しているかまで詳しく解説します。これら2つの切断技術の間で迷ったことがあるなら、ここで整理しましょう。無駄な話は抜きにして、事実だけをお伝えします。 それでは始めましょう。 ウォータージェットとレーザー切断の類似点 違いに......
EDMワイヤーカットの仕組み:精密CNCワイヤーカットの完全ガイド
電気で金属を切断する? 高精度製造の世界にいるなら、EDMワイヤカットという言葉を聞いたことがあるでしょう。これは放電加工(ワイヤEDM)の略称です。これは一般的な金属切断方法ではありません。回転する刃、ドリル、エンドミルはありません。代わりに、電気火花で金属を切断し、比類のない精度と制御を提供します。 しかし、EDMワイヤカットはどのように機能するのでしょうか?なぜ航空宇宙、金型製作、医療機器業界でこれほど人気があるのでしょうか?また、従来のCNC切断方法と比較してどこに位置するのでしょうか?これらの質問すべてにお答えします。 ワイヤEDM切断とは何ですか? ワイヤEDM切断、または単にワイヤカットは、細いワイヤを電極として使用して導電性ワークピースから材料を侵食する放電加工の一種です。物理的な接触の代わりに、高電圧の放電(火花)に依存して複雑な形状や厳しい公差(多くの場合±0.001mm程度の細かさ)を切断します。 見た目はきれいですが、実際には微視的レベルでの制御された侵食です。それが信じられないほどの精度をもたらします。 ワイヤEDMの仕組み:プロセスの説明 ワイヤEDMがどのように機能す......
EDM穴あけ加工と従来の穴あけ加工:精度と用途の比較
穴あけ加工は単純に思えますが、極めて高い精度が求められる場合、硬化材料への加工、あるいは微細な深さへの加工となると、そうはいきません。そんな時に、EDM穴あけ加工と従来のCNCドリル加工を並べて比較し始めるのです。どちらも穴をあけるために設計されていますが、その技術、能力、そして理想的な用途はまったく異なります。 では、次のプロジェクトではどちらの方法を選ぶべきでしょうか?詳しく見ていきましょう。 EDM穴あけ加工とは? EDM(放電加工)穴あけ加工は、ホールポッピングEDMやEDM深穴加工とも呼ばれ、電気火花を利用して材料を侵食します。回転するドリルビットの代わりに、管状電極と誘電体流体を使用し、高周波放電によって金属を除去します。 これは非接触プロセスであり、加工中にツールが材料と直接物理的に接触しないことを意味します。その結果は?硬化鋼、超硬合金、特殊合金であっても、極めて精密でバリのない穴をあけることができます。 従来のCNC穴あけ加工とは? CNC穴あけ加工は、ツイストドリルやエンドミルなどの回転切削工具を使用して材料を切削します。穴加工と聞いてほとんどの人が思い浮かべるのがこれでしょう......