歯車加工:CNC歯切り工程・精度管理・産業用途
1 min
- 歯車加工とは?
- 歯車の製造工程全体における加工方法
- CNC歯車加工の工程
- 歯車加工精度に影響する主な要因
- CNC歯車加工の代表的な用途
- CNC歯車加工が最適ではない場合
- CNC歯車加工の重要ポイント
- よくある質問
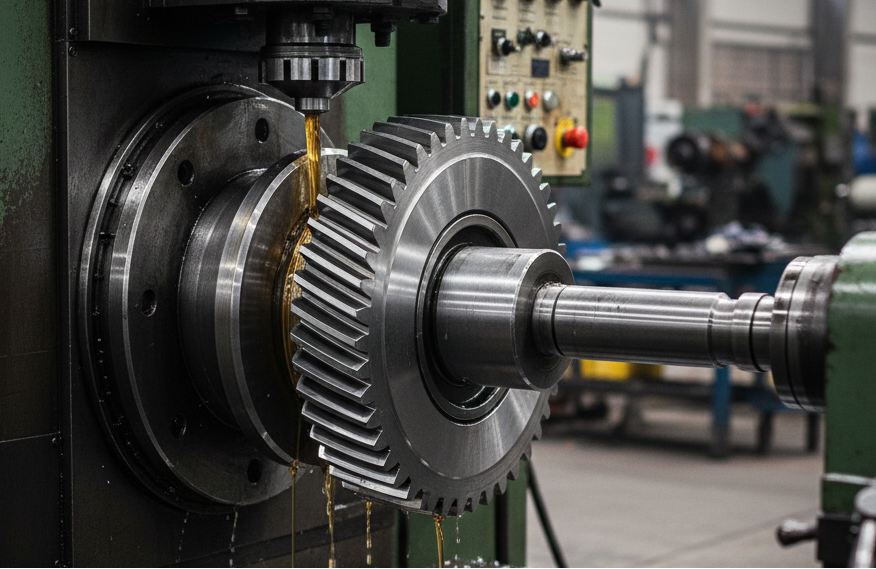
(AI生成)CNCホブ盤を使用し、鋼製歯車ブランクに歯を創成するホブ切り加工
歯車には、公称寸法を満たすだけでは不十分です。数百万回の負荷サイクルにわたって、摩耗や損傷を加速させることなく、高速回転時にも滑らかに荷重を伝達し、静かに動作する必要があります。
歯車加工は、歯の幾何形状を切削、修整、仕上げによって形成する精密製造工程です。機械システムにおいて、予測可能な荷重伝達、管理された精度、長期的な運動の信頼性を確保します。
歯車加工とは?
歯車加工とは、複数の切削・仕上げ工程を通じて、歯の幾何形状、荷重伝達特性、運動精度を管理するCNCを活用した加工工程全体を指します。
歯車加工は、単一の加工ではありません。最終的なアセンブリで設計どおりに機能するまで、歯の幾何形状を形成し、修整・補正する一連の工程です。
歯車加工では、以下の重要な特性を管理します:
● 歯形精度:歯幅方向に荷重がどれだけ均等に分担されるかを左右します
● ピッチと歯間隔の均一性:振動と騒音に直接影響します
● 表面仕上げ:摩耗速度と発熱に影響します
● 歯当たり:静かに運転できるか、使用とともに損傷が進むかを左右します
このため、軽負荷用途を除けば、歯切りだけで十分な場合はほとんどありません。歯車ブランクを加工し、公称寸法を満たす歯を切削できても、運転中に過大な騒音、不均一な摩耗、早期故障が生じる場合があります。こうした問題は、検査時には現れず、数時間の運転後に明らかになることがよくあります。
機能面から見ると、歯車加工は、回転部品を通じた力の伝達を管理することです。歯の幾何形状がわずかにずれているだけでも、荷重は分散されずに集中します。その結果、局所的な応力集中と発熱が増加し、時間とともに歯面のピッチングや歯の折損につながります。高速運転や連続運転のシステムでは、こうした誤差は重大な損傷に至る前に、騒音として現れます。
CNC歯車加工が重要なのは、これらの変動要因を一貫して管理できるためです。適切に加工されたCNC歯車は、CADモデルに一致するだけでなく、部品ごとに同じ歯当たり特性を再現します。この再現性が、実験的な試作品と、生産現場で信頼して使用できる歯車を分けます。機能する歯車を一つ作ることは比較的容易ですが、大量生産で性能を一定に保つことは、はるかに難しくなります。騒音、発熱、効率は、最終的に歯形の精度に行き着きます。
加工条件が適切に調整されていれば、ギヤボックスは騒音と振動を最小限に抑え、長年にわたって稼働します。わずかなずれでも、摩耗の増加、騒音の増大、長期的な運用コストの上昇、部品の早期交換といった、進行性の不具合につながる場合があります。歯車の使用期間を通じて安定した予測可能な性能を確保し、回転運動の不確実性を低減することが、精密歯車加工の基本的な目的です。
歯車の製造工程全体における加工方法
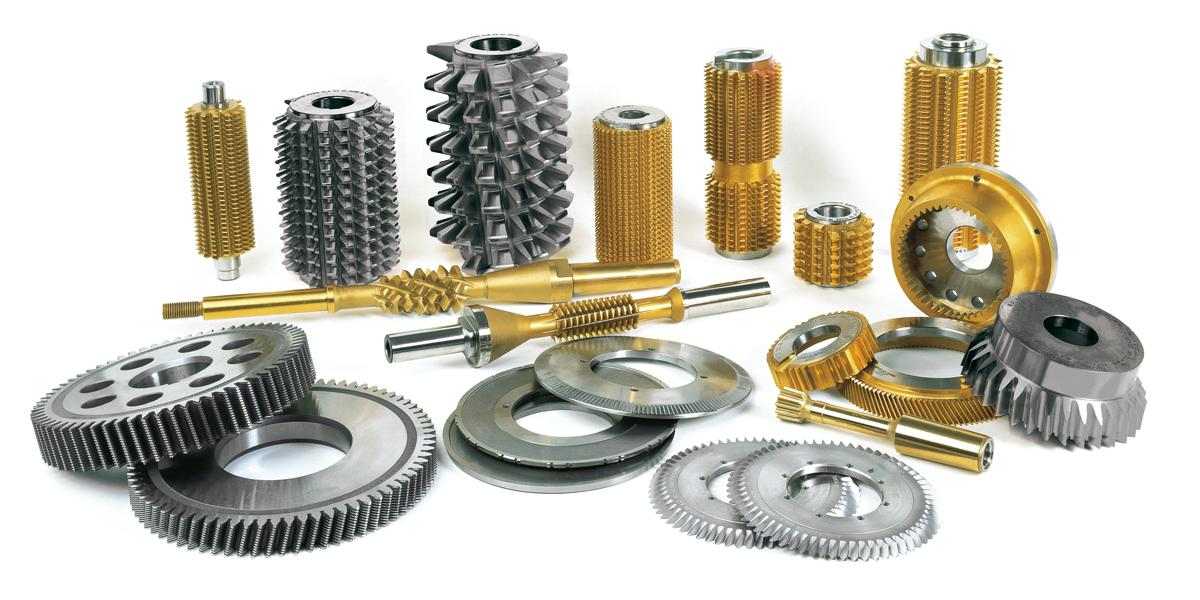
(Star Su)歯切りから歯面仕上げまで、歯車加工の各段階にある鋼製歯車
歯車の品質は、一台の工作機械や一つの加工だけで決まるものではありません。製造工程全体を通じて、歯切り、修整、関連するCNC加工をどのように組み合わせるかによって決まります。各段階は異なる課題に対応しており、いずれかを省略したり、適用を誤ったりすると、後になって騒音、摩耗、性能のばらつきとして現れることが一般的です。
歯切り加工
歯切りは、歯の幾何形状を最初に形成する工程です。歯数、歯間隔、基本的な歯形を決めますが、最終精度まで決めるものではありません。歯切りで目標形状に近づけ、修整工程で要求精度に仕上げます。
歯切り精度は、工具の状態、工作機械の剛性、工具の動作が意図した歯形にどれだけ正確に対応しているかに左右されます。この段階で生じた誤差は後工程に引き継がれるため、仕上げ工程を行う場合でも、歯切り戦略は重要です。
歯形の創成(主な歯切り加工)
主な創成加工では、固定された輪郭を単純に削り出すのではなく、工具とワークの動きを同期させて歯形を形成します。
●ホブ切りは、歯車の量産で最も広く使用される方法です。ホブがブランクに連続的に切り込み、均一な歯間隔と良好なピッチ精度を実現します。効率と柔軟性に優れていますが、最終精度は工作機械の剛性とホブの状態に大きく左右されます。
●歯車形削りは、往復運動する工具を使用し、歯溝を順次創成します。ホブ切りより低速ですが、ホブ切りでは対応できない内歯車や、段部によって工具の逃げが制限される形状を加工できます。形状上の制約から他の方法を使用できない特注歯車の加工で、よく選ばれます。
●ブローチ加工は、切れ刃が段階的に配置された工具を使用し、1回の通過ですべての歯を形成します。精度が高く、サイクルタイムも短い一方、工具費が高くなります。大量生産で、厳密に管理された用途に適した方法です。
歯面の修整(精度・表面品質の改善)
修整工程は、歯切りだけでは完全に管理できない誤差を補正するために行います。この工程で、騒音特性、歯当たり、荷重分担を調整します。
●歯車シェービングは、熱処理前に少量の材料を除去し、歯形と歯間隔を改善します。高速で費用対効果に優れていますが、比較的軟らかい材料に限られます。
●歯車ホーニングは、熱処理後に表面性状と微小な形状誤差を改善します。自動車のトランスミッションなど、騒音低減が重要な用途で広く使用されます。
●歯車研削は、最も高精度な修整方法です。熱処理による変形を補正し、歯形、歯すじ、表面仕上げを厳しい公差に収めます。加工速度が低く、コストも高くなりますが、高精度なCNC歯車用途では不可欠です。
特注歯車加工を支える関連CNC加工
歯の加工前後に行う関連CNC加工は、歯車が実際にアセンブリ内で機能するかどうかを左右します。
旋削では、歯車ブランクの同心度、歯幅、取付面を形成します。この段階で生じた振れは、歯のかみ合いに直接影響します。そのため、歯切りの前から精密CNC旋削が重要です。
フライス加工は、歯車を軸やハウジングに組み込むためのキー溝、ハブ、軽量化形状、複雑な接続部の加工に使用します。多軸CNCフライス加工が、最終アセンブリで歯車が適切に収まり、機能するかどうかを左右することもよくあります。
穴あけとタップ加工では、取付けや抜け止めのための形状を追加します。歯に対して厳しい位置精度が求められることもあります。
特注歯車加工では、これらの関連加工も、歯切りそのものと同じくらい重要です。完璧な歯形でも、穴の軸ずれやハブの変形を補うことはできません。
歯車加工全体では、個々の工具以上に、工程の順序が重要です。精度、騒音性能、寿命は、単独の工程ではなく、各段階が前工程の結果をどのように引き継ぐかによって決まります。
CNC歯車加工の工程
(AI生成)製造現場で、CNC歯車加工に向けて準備された鋼製歯車ブランク
CNC歯車加工には基本的な流れがありますが、順序が固定されているわけではありません。工程の順序と各段階での判断が、精度、コスト、使用時に設計どおりの性能を発揮できるかどうかに直接影響します。
最初の工程は、ブランクの準備です。素材を旋削し、内径、端面、外径を形成します。この段階では同心度が重要です。内径と歯形の間に振れがあると、歯切りの品質がどれだけ高くても、後に不均一な歯当たりや騒音として現れます。
ブランクの状態が整ったら、一次歯形加工に進みます。歯車の種類、生産数量、形状に応じて、ホブ切り、歯車形削り、ブローチ加工を選択します。この段階の目的は、最終的な表面仕上げではなく、再現性のある歯間隔と均一な基本歯形を得ることです。サイクルタイムと、後工程で必要になる補正量のバランスを考慮して判断します。
熱処理が必要な歯車では、通常、最初の歯切り後に実施します。熱処理は強度と耐摩耗性を向上させる一方、部品を変形させます。適切な工程計画では、熱処理後に対処するのではなく、あらかじめ変形を見込んでおきます。前工程で取り代を確保し、修整工程で公差内に戻せるようにします。
熱処理後には、歯面の修整を行います。シェービング、ホーニング、研削によって、歯形誤差の補正、表面仕上げの改善、歯当たりの調整を行います。この工程によって、歯車は「寸法上の合格品」から、機械的に信頼できる部品へと仕上がります。
キー溝のフライス加工、穴あけ、ハブの仕上げなどの関連CNC加工は、歯の加工との前後関係を慎重に設定します。治具による保持や位置合わせに影響する形状は、新たな振れを生じさせないよう、通常、最終的な歯面仕上げの前に完成させます。
最後に、検査と検証を行います。歯形、歯すじ、ピッチ、振れを仕様に照らして確認します。汎用測定器ではなく、歯車専用測定機を使用することもよくあります。この工程では、寸法だけでなく、実際の運転条件で滑らかに荷重を伝達できるかどうかも検証します。
適切なCNC歯車加工の工程設計では、単に工程数を増やすのではなく、必要な工程を正しい順序で行います。最後の工程で無理に精度を出すのではなく、段階的に精度を管理することが重要です。この工程順序が、特注歯車や高精度歯車の製造において、効率的な生産と高額な再加工を分けます。
歯車加工精度に影響する主な要因
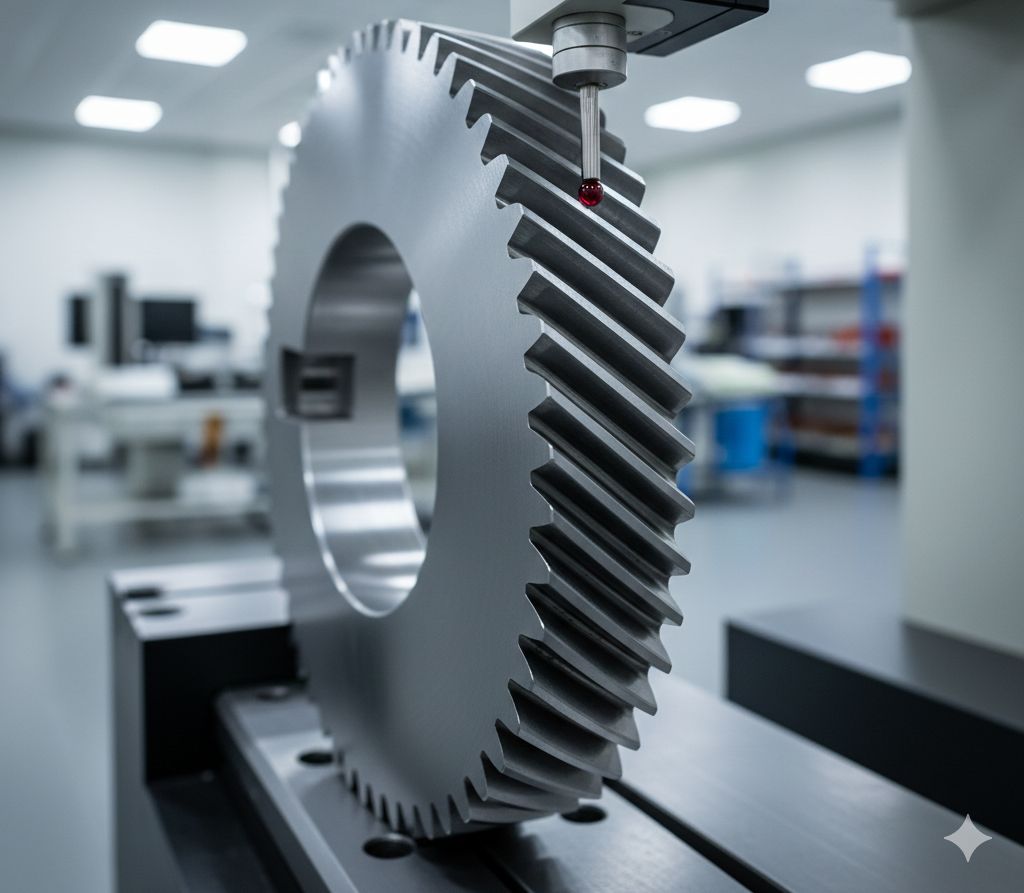
(AI生成)加工精度を検証するため、精密測定機器で歯車の歯形を検査している様子
歯車精度は、一台の工作機械や一つの加工だけで管理されるものではありません。設計意図、工作機械の挙動、加工工程全体での材料の反応が組み合わさった結果です。
歯の幾何形状と歯形の管理
インボリュート歯形は、歯車の荷重伝達の仕組みを規定します。わずかな誤差でも、以下に影響します:
● かみ合い率
● 騒音の発生
● 荷重集中
歯車加工精度は、以下によって決まります:
● 工具形状の一貫性
● CNC補間精度
● 適切な歯面修整(クラウニング、歯先修整)
ここでは設計意図が重要です。現実的な製造公差を考慮していない歯車設計では、後工程で妥協が必要になり、性能が低下することがあります。
工作機械の剛性とCNC制御能力
歯車加工は、たわみや制御遅れの影響を非常に受けやすい加工です。
主な影響要因:
● 切削負荷が作用したときの主軸剛性
● 各軸のバックラッシと熱的安定性
● 回転軸と直線軸の同期精度
制御性能が標準的でも剛性の高い工作機械は、工程の安定性が低い高性能CNC工作機械を上回る結果を出す場合があります。小ピッチの歯車や焼入れ歯車では、マイクロメートル単位のたわみでも歯当たりに現れます。
材料の挙動と熱処理の影響
材料の選択は、加工のすべての段階に影響します。
検討要因には、以下があります:
● 焼入れ前の被削性
● 熱処理中の変形傾向
● 焼入れ後の被研削性
例えば:
● 表面硬化鋼では、精密な取り代計画が必要です
● 全体焼入れ材では、熱処理後の修正が制限されます
● 粉末冶金製の歯車は、鍛鋼製の歯車とは大きく異なる挙動を示します
材料の挙動を理解することで、技術者は、不具合への事後対応だけでなく、工程そのものを設計できます。
CNC歯車加工の代表的な用途
産業機械と動力伝達システム
産業機器は、連続運転や多数の負荷サイクルに対応する必要があり、歯車精度に特に厳しい要求が課されます。
一般的な用途:
● コンベヤー、破砕機、混合機、押出機のギヤボックス
● 製造ラインの減速機
● 高負荷用ポンプやコンプレッサー
CNC加工が求められる機能要件:
● 均一な歯当たりによる高い負荷容量で、局所的な応力を防止
● 安定したピッチ精度で、運転速度における振動を抑制
● 管理された歯すじ・歯形修整で、軸のミスアライメントやハウジングのたわみに対応
これらのシステムでは、歯車が停止せずに数千時間稼働することもよくあります。CNC加工された歯車では、実際の運転条件を補正するために、クラウニング、歯先修整、歯すじ修整を意図的に施すことができます。公差が緩い工程や再現性のない工程では、こうした対応はできません。
自動車・モーションコントロール部品
自動車やモーションコントロールの用途では、精度、効率、騒音低減のバランスが求められ、多くの場合、非常に大きな生産数量にも対応する必要があります。
代表的な部品:
● トランスミッションやディファレンシャルの歯車
● ステアリングシステムの歯車
● サーボ駆動やアクチュエーターの歯車
主な機能要件:
● 低い騒音・振動・ハーシュネス(NVH)
● 高い位置決め精度と繰返し精度
● 厳密なバックラッシ管理による滑らかな応答
モーションコントロールシステムでは、わずかな歯形誤差でも、位置決め誤差、ハンチング、共振に直接つながります。CNC歯車加工では、歯の幾何形状と表面仕上げを細かく管理できるため、サーボ駆動軸や精密自動化設備で重要な役割を果たします。
自動車の駆動系では、精密加工がユーザーの感じる品質に直接影響します。歯車のうなり音や振動は、数マイクロメートルの形状誤差に起因することもあります。
試作・少量生産向けの特注歯車
すべての歯車が数千個単位で製造されるわけではありません。試作、研究開発、専用機械では、非標準形状の単品または少量の歯車が必要になることがよくあります。
代表的な用途:
● 試作トランスミッションやギヤボックス
● 旧式設備用の交換歯車
● 特殊なロボットや試験装置
CNC加工が重要な理由:
● 歯車形状への柔軟な対応が、専用工具なしで可能
● 設計検証時の迅速な試作・改良
● 複雑な歯形や非標準歯形を加工できる能力
多軸CNCフライス加工やパワースカイビングでは、ホブやピニオンカッターの製作費と納期をかけずに、機能する歯車を製作できます。単価は高くなりますが、早期に適合性、機能、荷重伝達特性を検証できることで、後工程の時間と費用を大幅に削減できる場合があります。
この段階で、多くの歯車プロジェクトでは加工の役割が分かれます。
歯には専用の歯切り加工が必要でも、ハブ、ハウジング、軸、キャリアなどの周辺部品には、引き続き厳しい公差と良好な仕上げが求められます。
そこで、多くの加工を担うのが高精度なCNCフライス加工と旋削です。複雑な形状に対応する多軸フライス加工、同心形状に対応する複合旋削加工、管理された表面仕上げは、歯車そのものと同じくらい重要になることがあります。
実際のアセンブリを検討しており、設計を確定する前に製造性やコストの妥当性を確認したい場合は、専門のCNC加工業者から迅速な見積もりを取得することが、現実的な数値を把握するための最も速い方法になることが一般的です。
試作や少量生産の歯車プロジェクトにおける最大のリスクは、コストではなく、機能上の問題の発見が遅れることです。
歯の幾何形状と関連する精密加工の両方を理解するCNC加工業者と連携することで、検証期間を短縮し、再設計のリスクを低減できます。
JLCCNCは、特注のCNC歯車加工と高精度なフライス加工・旋削に対応し、生産規模を拡大する前に、適合性、機能、製造性を検証できるよう技術者を支援します。
CNC歯車加工が最適ではない場合
CNC歯車加工は有力な方法ですが、万能ではありません。実際の機能上の利点をもたらさずに、コスト、時間、複雑さだけを増やす場合も多くあります。不可欠な場合を知るのと同じくらい、使用しないほうがよい場合を知ることも重要です。
大量生産される標準歯車
標準化された形状の歯車を非常に大量に生産する場合、CNC加工は経済的に適切な選択ではないことがあります。
代表例:
● 家電製品の歯車
● 消費者向け製品の歯車列
● 自動車の標準的な補機用歯車
CNC加工が不利になる理由:
● 部品当たりのサイクルタイムが長すぎるため、専用工程に及びません
● 工具費の償却面で専用設備が有利であり、ホブ切りラインや成形加工に優位性があります
● 形状が固定されているため、柔軟性が利点になりません
これらの場合、生産数量が十分に多くなれば、専用ホブ盤、多軸自動盤、さらにはプラスチックの射出成形によって、部品当たりのコストを大幅に下げられます。CNC加工は、柔軟性が特に求められる場面で強みを発揮します。
公差が緩い用途や荷重を負担しない用途
すべての歯車にマイクロメートル単位の管理が必要なわけではありません。負荷が小さく、運動精度が重要でない場合、CNC加工の精度は不要になることがあります。
一般的な例:
● 軽負荷のタイミング機構
● 手動調整機構
● 装飾用部品や割出し部品
CNC加工が過剰になる理由:
● 歯形精度が機能に影響しない
● 騒音と効率が重要な性能指標ではない
● 単純な切削方法ですでに要件を満たせる
これらの用途では、基本的な歯切り加工、薄い歯車のレーザー切断、プレス加工でも十分な場合があります。より厳しい公差に費用をかけても、性能は向上せず、コストが増えるだけです。
検討すべき代替製造方法
生産数量、材料、性能要件によっては、CNC歯車加工より適した方法があります。
一般的な選択肢:
● ホブ切り:標準歯車の大量生産向け
● 歯車形削り:内歯車や、段部によって加工が制限される形状向け
● 粉末冶金:中負荷の歯車の大量生産向け
● 鍛造後の仕上げ加工:高強度が求められる用途向け
● プラスチック成形:低負荷で静音性が求められるシステム向け
各方法では、柔軟性と効率の間にトレードオフがあります。CNC歯車加工は、形状に変化がある場合、公差が重要な場合、生産数量が少量~中量の場合に最も強みを発揮します。
歯車加工は、機能するシステムを構成する一要素にすぎません。実際の製作では、精密にフライス加工されたポケット、正確に旋削された軸、良好な接合面、使用条件に耐える仕上げなど、歯車の周囲にある要素によって性能とコストが決まることがよくあります。
図面がすでにある場合や、製作の実現性を確認したい場合は、時間と予算を投入する前に見積もりを依頼することで、現実的に対応できる内容を把握しやすくなります。
CNC歯車加工の重要ポイント
● 歯車加工は、歯切りだけでなく、修整、仕上げ、検査までを含む、多段階の精度管理工程です。
● 歯の幾何形状の小さな誤差は、使用とともに影響が蓄積し、騒音、発熱、摩耗の増加につながります。
● 熱処理は歯車の強度と耐久性を高めますが、変形を生じさせるため、あらかじめ見込んで加工中に補正する必要があります。
● 最終的な機能性能は、歯切りだけではなく、主にホーニングや研削などの修整工程によって決まります。
● CNC歯車加工は、柔軟性と精度が重要な少量~中量生産や特注歯車の用途で、特に有効です。
よくある質問
歯車加工と歯切りの違いは何ですか?
歯切りは、歯車加工の一部です。歯切りは歯を形成する工程を指すのに対し、歯車加工は、ブランクの準備、歯形の形成、修整、仕上げ、検査を含む工程全体を指します。歯車加工の目的は、単に歯を作ることではなく、必要な機能性能を実現することです。
歯車加工には、どのCNC加工方法が最適ですか?
一律に「最適」といえる方法はありません。選択は、歯車の種類、精度等級、生産数量によって異なります。外歯車にはホブ切りが効率的で、内歯車には歯車形削りが適しています。試作や特注歯車加工では、多軸CNCフライス加工がよく使用されます。最適な工程とは、後工程での修正を最小限に抑えながら、公差と表面要件を満たせる工程です。
CNC歯車加工では、どの程度の精度を実現できますか?
適切な工作機械の能力と工程管理があれば、CNC歯車加工では、歯切りだけでISO精度等級6~8級を実現でき、さらに研削やホーニングを行うことで、より高い精度等級に対応できます。実際の結果は、材料、熱処理、検査方法によって異なります。
歯切り後に歯車研削が必要になるのは、どのような場合ですか?
一般に、騒音や振動の許容値が厳しい場合、高速運転によって歯形誤差の影響が増幅される場合、熱処理による変形を補正する必要がある場合に、歯車研削が必要になります。
特注歯車を少量でCNC加工することはできますか?
はい。少量生産は、CNC歯車加工が強みを発揮する用途です。試作品、交換歯車、小ロット生産では、CNC加工の柔軟性、専用工具を最小限に抑えられる点、迅速な試作・改良が利点になります。少量の特注歯車では、CNC加工が最も実用的で経済的な選択肢になることがよくあります。
学び続ける
形彫り放電加工:加工工程・加工能力・適用場面
形彫り放電加工中の銅電極 形彫り放電加工とは 形彫り放電加工は、所定の形状に加工した電極と制御された放電を用い、導電性ワークから材料を除去する非接触加工です。主に、深いキャビティや複雑な内部形状の加工に使用されます。英語では、sinker EDMのほか、die sinking EDM、ram EDM、plunge EDMとも呼ばれます。CNC切削加工では工具が届かない、または複雑な内部形状の精度を維持できない場合に広く使用されます。 形彫り放電加工は、代表的な放電加工方式の一つです。3種類の放電加工の解説では、ワイヤ放電加工や細穴放電加工との違いを紹介しています。 形彫り放電加工の仕組みとCNC切削加工との違い (AI生成)形彫り放電加工の作動原理図 焼入れ工具鋼のブロックに角穴を加工する場合、通常、CNCフライス加工では実用的な対応が難しくなります。小径エンドミルが折損したり、コーナーに入った瞬間に工具がたわんだりするためです。このような場面で、材料除去の方法を放電による除去へ切り替えます。 形彫り放電加工では、最初に所定の形状の電極を製作し、制御された放電によって、その形状をワークへ転写します......
EDM加工の3つの種類とその違い
放電加工とは何か、なぜ使用するのか EDM(放電加工)は、特に難削材や複雑な形状の切断が困難な材料を扱う際に、従来の機械加工法の代替として機能します。ワイヤーEDMでは、他の方法では達成できない公差での精密な切断が可能になり、穴あけEDMは精密な直径と真円度の実現に優れています。 全体として、EDMは卓越した精度と極めて低いRaレベルを実現し、高品質な表面仕上げをもたらします。この特性により、広範な後処理の必要性が減少し、製造が困難な部品の製造コストを最終的に削減できます。 技術1:穴あけEDM 穴あけEDMは、EDM穴あけまたはEDMマイクロドリリングとも呼ばれ、放電加工(EDM)の特殊な変種です。金属や合金を含むさまざまな材料に精密かつ正確な穴を開けるために特別に設計されています。 穴あけEDMでは、通常は回転する真鍮または銅の管である小径電極を使用して、一連の急速な放電を発生させます。これらの放電は電極とワークピースの間で発生し、制御された侵食を生み出し、材料に徐々に穴を開けていきます。 このプロセスでは、脱イオン水などの誘電体流体を電極を通してフラッシングし、切りくずを洗い流し、ワークピー......
CNC加工は他の製造方法と比べてどの程度精密なのか?
CNC加工は他の製造方法と比べてどの程度精密なのか? 簡単な回答:CNC加工は一般的に、成形、鋳造、およびほとんどの積層造形プロセスよりも厳しい公差を維持できます。これは、収縮、スプリングバック、または層の堆積に依存するのではなく、材料を直接除去するためです。ただし、「どの程度精密か」は、特定のプロセス変種、材料、形状、および検査方法によって異なります。プロセスカテゴリ全体に当てはまる単一の数値は存在しません。 部品仕様が±0.05mmの公差を要求している場合、実際に重要な問いは「CNC加工は精密なのか」ではなく、「何と比較して精密なのか、そしてそもそもこの部品に適したプロセスなのか」です。精密さは製造全体に一律に当てはまる単一の数値ではありません。プロセスによって大きく異なり、CNCが代替手段と比べて実際にどこに位置するかを知ることは、「非常に精密」という曖昧な主張よりもはるかに有用です。 精密CNC加工サービス プロフェッショナルな製造、迅速な納品、品質保証。即時見積もりを取得 公差、精度、精密さは同じものではない これら3つの用語は日常会話では同じ意味で使われますが、それぞれ異なるものを表し......
ウォータージェット vs レーザー切断:あなたに適しているのはどちら?
これは加工の現場でよくある質問であり、工場の現場でもオンラインフォーラムでも多くの議論を巻き起こすテーマです:ウォータージェットかレーザー切断か?板金をどのように切断すれば、最もきれいな切断面、最高のコストパフォーマンス、あるいは最速の納期が得られるのか? ここがポイントです:必ずしも明確な答えがあるわけではありません。 ウォータージェットとレーザー切断はどちらも板金加工の世界における精密加工の強力な手段です。それぞれに独自の強み、特性、最適な使用シナリオがあります。レーザーの鮮明な精度を必要とするプロジェクトもあれば、高圧水の冷たい研磨力を必要とするものもあり、時には両方を組み合わせることで適切に作業が完了することもあります。 このブログでは、ウォータージェットとレーザー切断の違いについて、各方法の仕組みから最適な材料、コストと速度への影響、そして次の案件にどのプロセスが最も適しているかまで詳しく解説します。これら2つの切断技術の間で迷ったことがあるなら、ここで整理しましょう。無駄な話は抜きにして、事実だけをお伝えします。 それでは始めましょう。 ウォータージェットとレーザー切断の類似点 違いに......
EDMワイヤーカットの仕組み:精密CNCワイヤーカットの完全ガイド
電気で金属を切断する? 高精度製造の世界にいるなら、EDMワイヤカットという言葉を聞いたことがあるでしょう。これは放電加工(ワイヤEDM)の略称です。これは一般的な金属切断方法ではありません。回転する刃、ドリル、エンドミルはありません。代わりに、電気火花で金属を切断し、比類のない精度と制御を提供します。 しかし、EDMワイヤカットはどのように機能するのでしょうか?なぜ航空宇宙、金型製作、医療機器業界でこれほど人気があるのでしょうか?また、従来のCNC切断方法と比較してどこに位置するのでしょうか?これらの質問すべてにお答えします。 ワイヤEDM切断とは何ですか? ワイヤEDM切断、または単にワイヤカットは、細いワイヤを電極として使用して導電性ワークピースから材料を侵食する放電加工の一種です。物理的な接触の代わりに、高電圧の放電(火花)に依存して複雑な形状や厳しい公差(多くの場合±0.001mm程度の細かさ)を切断します。 見た目はきれいですが、実際には微視的レベルでの制御された侵食です。それが信じられないほどの精度をもたらします。 ワイヤEDMの仕組み:プロセスの説明 ワイヤEDMがどのように機能す......
EDM穴あけ加工と従来の穴あけ加工:精度と用途の比較
穴あけ加工は単純に思えますが、極めて高い精度が求められる場合、硬化材料への加工、あるいは微細な深さへの加工となると、そうはいきません。そんな時に、EDM穴あけ加工と従来のCNCドリル加工を並べて比較し始めるのです。どちらも穴をあけるために設計されていますが、その技術、能力、そして理想的な用途はまったく異なります。 では、次のプロジェクトではどちらの方法を選ぶべきでしょうか?詳しく見ていきましょう。 EDM穴あけ加工とは? EDM(放電加工)穴あけ加工は、ホールポッピングEDMやEDM深穴加工とも呼ばれ、電気火花を利用して材料を侵食します。回転するドリルビットの代わりに、管状電極と誘電体流体を使用し、高周波放電によって金属を除去します。 これは非接触プロセスであり、加工中にツールが材料と直接物理的に接触しないことを意味します。その結果は?硬化鋼、超硬合金、特殊合金であっても、極めて精密でバリのない穴をあけることができます。 従来のCNC穴あけ加工とは? CNC穴あけ加工は、ツイストドリルやエンドミルなどの回転切削工具を使用して材料を切削します。穴加工と聞いてほとんどの人が思い浮かべるのがこれでしょう......