CNC加工におけるポケット加工:定義・工具経路・最適な加工方法
1 min
- ポケット加工とは?
- ポケット加工の種類
- ポケット加工の工具経路と加工戦略
- ポケット加工の工具と加工条件の選定
- 高度なポケット加工技術
- ポケット加工でよくある課題とその対策
- よくある質問
(AI生成)作業場の作業台に置かれた、高精度のポケット形状を持つCNC加工金属部品。
多くの機械加工現場では、さまざまな部品に類似したポケット形状が見られます。板状の素材をフライス盤にセットすると、数分後には、きれいで高精度なキャビティが加工されています。このキャビティは、電子部品の収納、軽量化、軸受の収容、あるいは単に不要な材料の除去を目的として設けられます。
この加工がポケット加工です。一見単純に見えますが、加工戦略、工具経路の選択、適切な加工管理が特に重要になる加工の一つです。CNCポケット加工は、くぼみや内部形状を形成するために、CNCフライス加工で広く使用されています。
不適切なポケット加工戦略は、何時間もの加工時間の浪費、工具の折損、再加工が必要な底面の仕上げ不良につながります。一方、適切に計画されたポケット加工では、工具摩耗を抑えて高い寸法精度を維持しながら、効率的に材料を除去できます。
このガイドでは、ポケット加工の基本、使用される場面、部品精度と生産性を両立させるための加工の進め方を解説します。
ポケット加工とは?
ポケット加工は、指定した境界の内側から材料を除去し、部品内部にくぼみを形成するCNC加工です。外周や外形に沿って切削するのではなく、工具を材料の内側で移動させ、内部領域の材料を除去します。
ポケット加工は、航空宇宙向けの軽量部品から電子機器の筐体、金型のキャビティまで、幅広い用途で使用されています。
CNCポケット加工の主な特徴:
● 内部キャビティやくぼみを形成する加工であり、部品の外周を切削する加工とは異なります
● 制御された工具経路を使用し、寸法精度を維持しながら段階的に材料を除去します
● 平底ポケット、段付きポケット、曲面ポケットなど、設計に応じた形状に対応します
● 荒加工と仕上げ加工を組み合わせることが多く、加工速度と表面品質を両立させます
● 一般的な機械加工材料に幅広く対応し、以下の材料などに適用できます:
○ アルミニウム合金
○ ステンレス鋼
○ 炭素鋼
○ 黄銅および銅
○ ナイロンやPOMなどのエンジニアリングプラスチック
つまり、部品設計に明確な側壁と底面を持つくぼみが含まれている場合、その形状を実現する加工方法として、通常はポケット加工が使用されます。
ポケット加工の種類
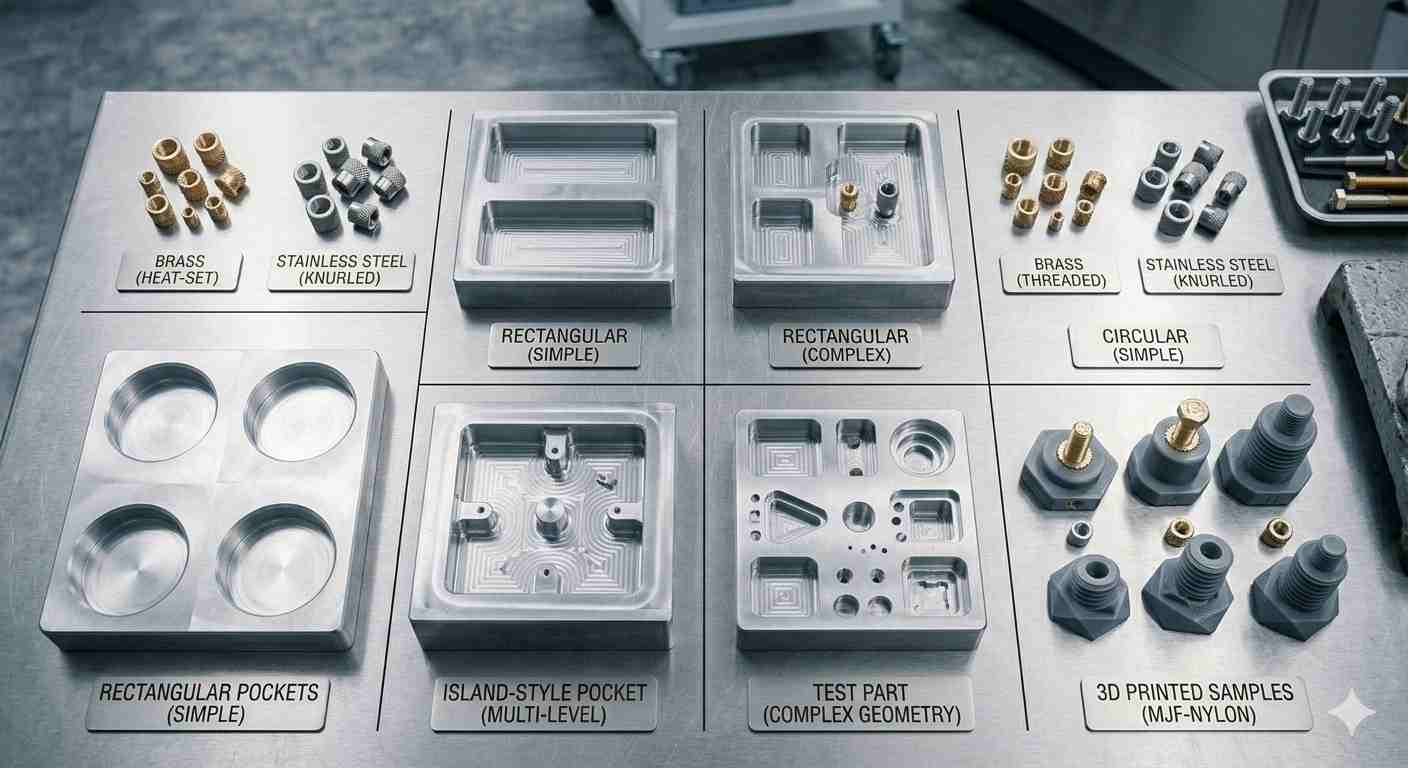
(AI生成)作業台に並べられた、長方形、円形、島付き形状の各種CNCポケット加工サンプル。
ポケット加工は通常、ワークに対してポケットの境界がどのように配置されているかによって分類されます。
この境界によって、CAMソフトウェアが生成する工具経路や、工具が材料に進入する方法が決まります。
実際には、CNCポケットの大半は、閉じたポケット、開いたポケット、島付きポケットの3種類に分類されます。
閉じたポケット
閉じたポケットは、全周が材料に囲まれたポケットです。ポケットの境界全体が部品の内側に位置します。
CNCフライス加工で最も一般的なポケット形状です。代表例として、ハウジングのくぼみ、取付用キャビティ、電子機器の筐体などがあります。
特徴:
● ポケットのすべての側壁が部品の内側にあります
● 工具は、ランピング、ヘリカル補間、または下穴を利用して進入する必要があります
● 深いキャビティでは、切りくずの排出が難しくなる場合があります
● 通常、荒加工と仕上げ加工が必要です
閉じたポケットは、以下の用途でよく使用されます:
● 電子機器の筐体
● 治具プレート
● 金型のキャビティ
● 軽量構造部品
境界が完全に閉じているため、CAMシステムはこれを閉じた加工領域として認識し、ポケット内部の材料を除去する工具経路を生成します。
開いたポケット
開いたポケットは、少なくとも一辺がワークの外周に達しているポケットです。
キャビティ全体が囲まれているのではなく、一部が部品の外側に開放されています。多くの設計では、一般的なキャビティというよりも、一段低くなった段差や棚状の形状に見えます。
代表例には、以下があります:
● 軽量化用の切欠き
● 側面に開口する溝
● 開放溝や段付き形状
開いたポケットでは、加工時に次のような違いがあります:
● キャビティが開放されているため、切りくずを排出しやすくなります
● 工具は、上方からランピングで進入する代わりに、側方から進入できる場合が多くあります
● 開放された境界付近で、工具の切削関与量が急変する場合があります
このため、CAMソフトウェアは、進入時の工具負荷を抑えるために、部品の外側から内側へ向かう工具経路を生成することがよくあります。
島付きポケット
島付きポケットには、削り取らずに残す必要がある内部形状が含まれます。
島とは、キャビティ内部に残る突出形状です。ポケット加工では、この内部領域を残しながら、その周囲の材料を除去する必要があります。
代表的な島形状には、以下があります:
● 取付ねじ用のボス
● 位置決め用の突起
● ハウジング内部の補強リブ
島付きポケットでは、工具に次の動作が求められるため、工具経路の計画がより複雑になります:
● 複数の境界の周囲で材料を除去する
● 島形状との衝突を回避する
● 工具の切削関与量を一定に維持する
最新のCAMシステムは、閉じた内部領域を自動的に検出して島として扱い、その内部形状を回避しながら周囲の材料を除去する工具経路を生成します。
複雑な部品では、一つのポケットに複数の島が含まれる場合や、島の内部にさらに小さなポケットが設けられる場合もあります。
基本的な形状のバリエーション
これらの構造分類の中でも、ポケットには次のようなさまざまな幾何形状があります:
● 長方形ポケット
● 円形ポケット
● 不規則形状または自由曲面のキャビティ
長方形や円形などの規則的な形状は手動でプログラムしやすい一方、不規則な形状のポケットでは、通常、CAMで生成した工具経路を使用します。
現在のCNC加工では、キャビティの具体的な形状よりも、ポケットの構造(開放、閉鎖、島付き)のほうが、加工戦略に大きな影響を与えます。
ポケット加工の工具経路と加工戦略
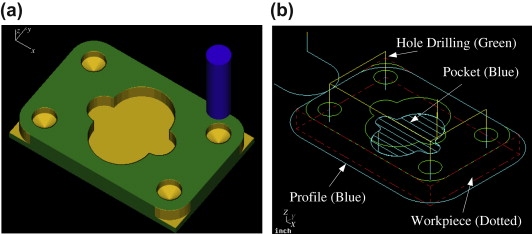
板状ワークに加工されたポケットと工具経路を示すCNCポケット加工の例。(出典: ScienceDirect)
ポケット形状だけでは、加工の全体像は決まりません。工具経路の戦略によって、材料除去の効率と工具にかかる負荷が決まります。
まったく同じポケットを加工する二つのプログラムでも、CAMソフトウェアによる経路の生成方法次第で、サイクルタイムは大きく異なります。速度を優先する戦略もあれば、工具寿命や表面仕上げを優先する戦略もあります。
適切なCNCポケット加工では、通常、一つのパスだけに頼らず、複数の戦略を組み合わせます。
荒加工経路と仕上げ加工経路
CNCポケット加工は、ほとんどの場合、荒加工と仕上げ加工の2段階で行われます。
荒加工では、材料の大部分を除去します。目的は最終精度を出すことではなく、仕上げ代を少量残しながら、余分な材料を迅速に除去することです。
荒加工では通常、ポケットの側壁と底面に0.2~0.5 mmの仕上げ代を残します。この残した材料により、仕上げ加工時に工具が表面をこするだけでなく、確実に切削できるようになります。
その後、仕上げ加工を行います。軽い切込みで残りの材料を除去し、最終的な表面品質と寸法精度を得ます。
適切な仕上げパスを設けないと、ポケット側壁に目立つ工具痕や寸法のばらつきが残りやすくなります。
一般的な工具経路の方式
最新のCAMシステムには、加工条件に応じて選択できる複数のCNCポケット加工戦略が用意されています。
等高線ポケット加工は、上から下へ層ごとに材料を除去します。単純で加工状態を予測しやすい一方、コーナーで工具の切削関与量が急増する場合があります。
スパイラルポケット加工は、連続した経路で工具を徐々に内側または外側へ移動させます。急激な方向転換を抑え、表面仕上げの改善につながることがよくあります。
トロコイド加工も高度なポケット加工戦略の一つです。工具が円弧状のループを描く経路をたどることで、切削関与量を一定に保ち、工具負荷を低減します。
アダプティブ荒加工(ダイナミック加工とも呼ばれます)は、加工全体を通して工具の切削関与量を一定に保ちます。工具は急激に方向を変える代わりに、滑らかで連続的な経路を移動し、切削抵抗を安定させます。
現在、多くの加工現場では、荒加工にアダプティブ戦略を使用し、その後、軽い輪郭加工パスでポケット側壁を仕上げています。
複雑なポケット形状を安定した公差で加工する必要がある技術者向けに、JLCCNCは、3軸から5軸までの加工能力と短納期生産に対応したオンラインCNCフライス加工を提供しています。
オンラインCNCプラットフォームでは、以下をご利用いただけます:
● CADファイルをアップロードして、加工見積もりを即座に取得
● アルミニウム、鋼、黄銅、エンジニアリングプラスチックから材料を選択
● 3軸から同時5軸までのCNCフライス加工で複雑なポケットを製作
● 最短数日で試作部品をお届け
● 対応可能な設計では、±0.05 mmの公差を実現
● 迅速な試作と小ロット生産の両方に対応
深いキャビティ、内部ポケット、複数段のポケット加工が含まれる設計でも、試作から小ロット生産まで、安定した公差で対応できます。
ポケット加工の工具と加工条件の選定
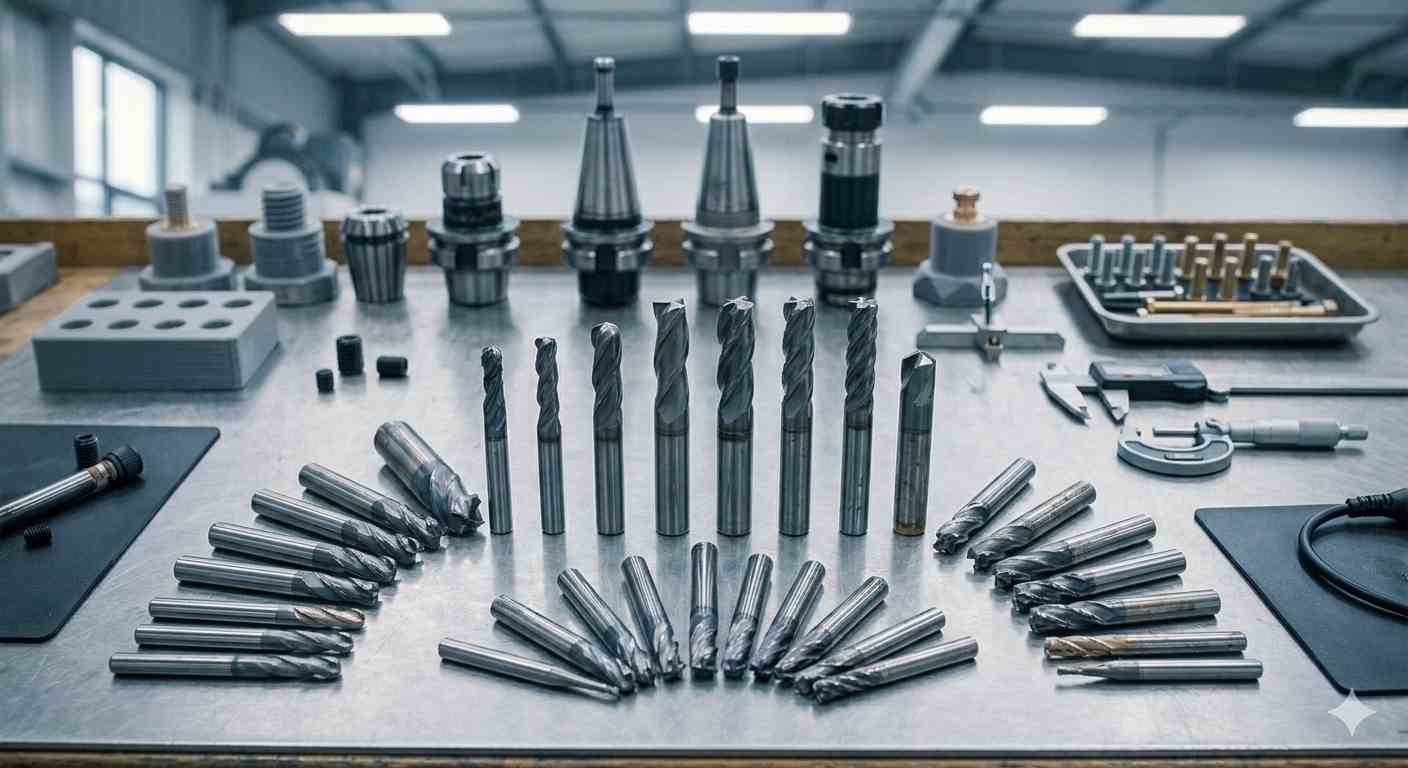
(AI生成)工具選定のため、作業場の作業台に並べられたCNC用エンドミルと加工工具。
CNCポケットの形状が決まった後、実際の加工性能を左右するのは工具と切削条件です。同じ工作機械で同じポケットを加工しても、工具の選択や送り、切削関与量の設定次第で、プログラマーによってサイクルタイムが大きく異なる場合があります。
CNCポケット加工では、工具に継続的な横方向の荷重がかかります。工具、切削速度、切削関与量のバランスが適切でないと、びびり痕、工具摩耗、ポケット寸法のばらつきが発生します。適切な条件設定では、速度だけでなく安定性が重要です。
ポケット加工の工具選定
大半のポケットはフラットエンドミルで加工しますが、具体的な工具形状は材料とポケット深さによって大きく変わります。適切なエンドミルやカッターの選び方をより広く把握したい場合は、このガイドで、ポケット加工にも直接適用できる刃数、コーティング、選定基準を確認できます。
アルミニウムには、2枚刃または3枚刃の超硬エンドミルがよく使用されます。切りくずの排出性に優れ、ポケット内部で切りくずを詰まらせずに、高い送り速度を設定できます。
鋼や高靱性合金では、刃数の増加によって剛性が高まり、仕上げ加工時の表面仕上げも向上するため、4枚刃の超硬工具がより一般的です。
深いポケットでは、工具の到達長さという別の制約が加わります。工具の突き出し量が増えると、剛性は急激に低下します。多くのプログラマーが採用する目安は、工具の突き出し長さと直径の比を、可能な限り4:1未満に抑えることです。これを超えると、びびりの抑制が大幅に難しくなります。
コーナー半径も重要です。ポケットの内側コーナーの半径が小さい場合、工具径を最小半径に合わせる必要があります。適合しない工具では、その形状まで加工できません。
送りと切削速度の最適化
送り速度と切削速度によって、滑らかに切削できるか、振動が問題になるかが決まります。
ポケット加工では、無理に材料除去量を増やすのではなく、安定した切りくず生成を目指します。送りが低すぎると、工具が切削せずに表面をこするため、摩耗が加速します。高すぎると、コーナー付近で切削関与量が急増した際に、工具が過負荷になります。
多くのプログラマーは、工具メーカーの推奨条件を出発点とし、以下に応じて調整します:
● 主軸出力
● 工作機械の剛性
● ポケットの深さ
● 材料の硬さ
アルミニウムのポケットは、特に小径の超硬エンドミルを使用する場合、鋼よりも高い主軸回転速度で加工することがよくあります。一方、鋼のポケットでは、通常、主軸回転速度を低く設定しますが、切削抵抗は大きくなります。
クーラントも重要な役割を果たします。深いポケットでは、主軸出力よりも切りくずの排出能力が制約になることがよくあります。
ステップダウンとステップオーバーのバランス
ポケット加工の効率は、主にステップダウン(軸方向切込み量)とステップオーバー(径方向切込み量)の二つの値で決まります。
| 加工条件 | 一般的な範囲 |
|---|---|
| ステップオーバー | 工具径の30~50% |
| ステップダウン | 工具径の0.5~1倍 |
| 仕上げパス | 工具径に対する切込み率5~10% |
これらの範囲は、従来型のポケット加工で条件設定の目安としてよく使用されます。ただし、実際の値は、材料、工具径、工作機械の剛性、ポケット深さによって異なります。
ステップダウンを大きくすると、深さ方向の材料除去を速められますが、切削負荷が増加します。ステップオーバーを大きくすると、工具にかかる径方向の力が増し、びびりの原因になりやすくなります。
従来型のポケット加工では、ステップオーバーを工具径の30~50%に設定することがよくあります。仕上げパスははるかに軽く、側壁を仕上げるために、切込み率を5~10%程度に抑える場合もあります。
重要なのはバランスです。条件を控えめにしすぎると、サイクルタイムが長くなります。負荷をかけすぎると、加工中に工具が長時間振動することになります。
高度なポケット加工技術
(AI生成)工場内で、クーラントミストを使用しながらポケット加工を行うCNC工作機械。
最新のCAMソフトウェアによって、ポケットの加工方法は変化しています。単純な往復パスではなく、工具負荷を一定に保つことを重視した新しい戦略が採用されています。これにより、材料除去の高速化、工具寿命の延長、加工中の予期しない問題の低減が可能になります。
高速ポケット加工(HSM)
高速加工では、従来の方法とは異なる考え方でポケットを加工します。深く大きな切込みではなく、高い主軸回転速度、制御された径方向切込み量、連続した工具経路を活用し、切削抵抗を安定させながら迅速に材料を除去します。
工具経路は通常、より滑らかで連続的になり、びびりの原因となる急激な方向転換を避けやすくなります。
この戦略は、過度な工具摩耗を生じさせずに高回転を維持できるアルミニウムや比較的軟らかい合金で、特に効果を発揮します。
アダプティブポケット加工
アダプティブ荒加工は、多くのCAMシステムで標準的な荒加工戦略になっています。
工具は、ポケットを横切る直線パスで加工する代わりに、切削関与量を一定に保つ動的な経路をたどります。一度に過大な量の材料へ急に切り込むことがないため、負荷の急増を大幅に抑えられます。
その結果、アダプティブ工具経路では、次のような効果が期待できます:
● より大きなステップダウン
● より高い送り速度
● 工具寿命の延長
実際に、アダプティブ戦略は、従来のポケッティング工具経路や従来型のポケットフライス加工経路と比べて、荒加工時間を大幅に短縮できる場合があります。
多軸ポケット加工
複雑なポケットでは、工具を単純に垂直方向から進入させるだけでは対応できない場合があります。多軸加工では、工具を傾けたり、異なる角度から進入させたりすることで、いくつかの問題を解決できます。
まず、深いポケットや傾斜したポケットへの工具の到達性が向上します。また、内部曲面を加工する際に、最適な工具姿勢を維持しやすくなります。
多軸ポケット加工は、航空宇宙や金型製造などの分野で広く使用されています。これらの分野の内部キャビティには、標準的な3軸加工では効率よく加工しにくい複雑な形状が含まれることがよくあります。
ポケット加工でよくある課題とその対策
ポケット加工は、CAMシミュレーションでは単純に見えますが、実際の加工では、いくつかの問題が繰り返し発生します。その多くは、工具剛性、切りくず排出、不適切な切削条件に起因します。
これらの原因を理解すれば、問題を防ぎやすくなります。
工具のたわみとびびり
深いポケットに使用する長い工具は、たわみが発生しやすくなります。切削負荷によって工具がわずかに曲がると振動が始まり、ポケット側壁に目立つびびり痕が残ります。
これは通常、次のような場合に発生します:
● 工具の突き出し量が長すぎる
● 径方向切込み量が大きすぎる
● 送りと切削速度のバランスが適切でない
ステップオーバーを小さくする、工具の突き出し長さを短くする、工具径を大きくするなどの対策で、問題を解消できることがよくあります。
表面仕上げ不良
● ポケット側壁の粗い仕上がりは、高負荷の荒加工パスを、そのまま仕上げパスとして使用することが主な原因です。
● 仕上げ切削は、軽く一定の切込みで行い、少量の材料だけを除去してポケット側壁を整えます。
● 径方向切込み量を小さく設定した専用の仕上げパスを使用すると、表面品質が大幅に改善することがよくあります。
● 工具摩耗も影響します。摩耗した工具では、加工条件が適切でも、不均一な工具痕が残ります。
ポケット寸法の過小・過大
CAMプログラムで仕上げ代が正しく設定されていないと、荒加工後に寸法精度の問題が顕在化することがよくあります。
ポケットが小さすぎる場合は、仕上げパスで十分な材料が除去されていない可能性があります。大きすぎる場合は、切削中に工具がたわんだ可能性があります。
熱膨張、工具摩耗、工作機械の校正状態は、いずれも最終的なポケット寸法に影響します。多くの加工担当者は、追加の切込みを与えずに同じ仕上げ経路をもう一度たどるスプリングパスを実施し、ポケット側壁を正確に仕上げます。
効率的なポケット加工戦略の設計は、作業の半分にすぎません。もう半分は、その戦略を正確に実行できる適切な加工パートナーを選ぶことです。
JLCCNCでは、全面的にデジタル化された製造ワークフローを通じて、CADデータから製作へ迅速に移行できます。
よくある質問
ポケット加工と溝加工の違いは何ですか?
ポケット加工は、閉じた領域の内側から材料を除去してキャビティを形成します。外部表面を成形することが多い一般的なフライス加工とは異なります。溝加工は細い溝を切削する加工で、通常、工具の全幅が連続して材料に接触する割合が高くなります。
ポケット加工に最適な工具経路の戦略は何ですか?
アダプティブ荒加工は、工具の切削関与量をより一定に維持し、工具負荷を低減できるため、ポケットの荒加工に最適な戦略となることがよくあります。通常、その後に仕上げパスを追加し、寸法精度と表面品質を確保します。
ポケット加工にはどのような工具を使用しますか?
多くのCNCポケット加工では、フラットエンドミルや超硬エンドミルを使用します。
ポケット加工に適したカッターは、どのように選びますか?
ポケット形状、材料の種類、必要な加工深さ、工具のたわみを防ぐために必要な剛性に基づいて、エンドミルを選定します。
焼入れ材にもポケット加工を適用できますか?
はい。適切な超硬工具とコーティングを使用し、切削条件を最適化すれば、焼入れ材にもポケット加工を適用できます。
ポケットの深さや大きさには、どのような制約がありますか?
ポケットの深さは通常、工具の長さと直径の比、工作機械の剛性、切りくずの排出能力によって制限されます。
ポケット加工には、どのようなCNC工作機械が適していますか?
主軸の安定性が高く、剛性に優れた3軸または多軸のCNCマシニングセンタが、ポケット加工に最も適しています。
材料に応じてポケット加工を最適化するには、どうすればよいですか?
加工する材料に応じて、工具形状、送り速度、主軸回転速度、冷却方法を調整することで、ポケット加工を最適化できます。
学び続ける
形彫り放電加工:加工工程・加工能力・適用場面
形彫り放電加工中の銅電極 形彫り放電加工とは 形彫り放電加工は、所定の形状に加工した電極と制御された放電を用い、導電性ワークから材料を除去する非接触加工です。主に、深いキャビティや複雑な内部形状の加工に使用されます。英語では、sinker EDMのほか、die sinking EDM、ram EDM、plunge EDMとも呼ばれます。CNC切削加工では工具が届かない、または複雑な内部形状の精度を維持できない場合に広く使用されます。 形彫り放電加工は、代表的な放電加工方式の一つです。3種類の放電加工の解説では、ワイヤ放電加工や細穴放電加工との違いを紹介しています。 形彫り放電加工の仕組みとCNC切削加工との違い (AI生成)形彫り放電加工の作動原理図 焼入れ工具鋼のブロックに角穴を加工する場合、通常、CNCフライス加工では実用的な対応が難しくなります。小径エンドミルが折損したり、コーナーに入った瞬間に工具がたわんだりするためです。このような場面で、材料除去の方法を放電による除去へ切り替えます。 形彫り放電加工では、最初に所定の形状の電極を製作し、制御された放電によって、その形状をワークへ転写します......
EDM加工の3つの種類とその違い
放電加工とは何か、なぜ使用するのか EDM(放電加工)は、特に難削材や複雑な形状の切断が困難な材料を扱う際に、従来の機械加工法の代替として機能します。ワイヤーEDMでは、他の方法では達成できない公差での精密な切断が可能になり、穴あけEDMは精密な直径と真円度の実現に優れています。 全体として、EDMは卓越した精度と極めて低いRaレベルを実現し、高品質な表面仕上げをもたらします。この特性により、広範な後処理の必要性が減少し、製造が困難な部品の製造コストを最終的に削減できます。 技術1:穴あけEDM 穴あけEDMは、EDM穴あけまたはEDMマイクロドリリングとも呼ばれ、放電加工(EDM)の特殊な変種です。金属や合金を含むさまざまな材料に精密かつ正確な穴を開けるために特別に設計されています。 穴あけEDMでは、通常は回転する真鍮または銅の管である小径電極を使用して、一連の急速な放電を発生させます。これらの放電は電極とワークピースの間で発生し、制御された侵食を生み出し、材料に徐々に穴を開けていきます。 このプロセスでは、脱イオン水などの誘電体流体を電極を通してフラッシングし、切りくずを洗い流し、ワークピー......
CNC加工は他の製造方法と比べてどの程度精密なのか?
CNC加工は他の製造方法と比べてどの程度精密なのか? 簡単な回答:CNC加工は一般的に、成形、鋳造、およびほとんどの積層造形プロセスよりも厳しい公差を維持できます。これは、収縮、スプリングバック、または層の堆積に依存するのではなく、材料を直接除去するためです。ただし、「どの程度精密か」は、特定のプロセス変種、材料、形状、および検査方法によって異なります。プロセスカテゴリ全体に当てはまる単一の数値は存在しません。 部品仕様が±0.05mmの公差を要求している場合、実際に重要な問いは「CNC加工は精密なのか」ではなく、「何と比較して精密なのか、そしてそもそもこの部品に適したプロセスなのか」です。精密さは製造全体に一律に当てはまる単一の数値ではありません。プロセスによって大きく異なり、CNCが代替手段と比べて実際にどこに位置するかを知ることは、「非常に精密」という曖昧な主張よりもはるかに有用です。 精密CNC加工サービス プロフェッショナルな製造、迅速な納品、品質保証。即時見積もりを取得 公差、精度、精密さは同じものではない これら3つの用語は日常会話では同じ意味で使われますが、それぞれ異なるものを表し......
ウォータージェット vs レーザー切断:あなたに適しているのはどちら?
これは加工の現場でよくある質問であり、工場の現場でもオンラインフォーラムでも多くの議論を巻き起こすテーマです:ウォータージェットかレーザー切断か?板金をどのように切断すれば、最もきれいな切断面、最高のコストパフォーマンス、あるいは最速の納期が得られるのか? ここがポイントです:必ずしも明確な答えがあるわけではありません。 ウォータージェットとレーザー切断はどちらも板金加工の世界における精密加工の強力な手段です。それぞれに独自の強み、特性、最適な使用シナリオがあります。レーザーの鮮明な精度を必要とするプロジェクトもあれば、高圧水の冷たい研磨力を必要とするものもあり、時には両方を組み合わせることで適切に作業が完了することもあります。 このブログでは、ウォータージェットとレーザー切断の違いについて、各方法の仕組みから最適な材料、コストと速度への影響、そして次の案件にどのプロセスが最も適しているかまで詳しく解説します。これら2つの切断技術の間で迷ったことがあるなら、ここで整理しましょう。無駄な話は抜きにして、事実だけをお伝えします。 それでは始めましょう。 ウォータージェットとレーザー切断の類似点 違いに......
EDMワイヤーカットの仕組み:精密CNCワイヤーカットの完全ガイド
電気で金属を切断する? 高精度製造の世界にいるなら、EDMワイヤカットという言葉を聞いたことがあるでしょう。これは放電加工(ワイヤEDM)の略称です。これは一般的な金属切断方法ではありません。回転する刃、ドリル、エンドミルはありません。代わりに、電気火花で金属を切断し、比類のない精度と制御を提供します。 しかし、EDMワイヤカットはどのように機能するのでしょうか?なぜ航空宇宙、金型製作、医療機器業界でこれほど人気があるのでしょうか?また、従来のCNC切断方法と比較してどこに位置するのでしょうか?これらの質問すべてにお答えします。 ワイヤEDM切断とは何ですか? ワイヤEDM切断、または単にワイヤカットは、細いワイヤを電極として使用して導電性ワークピースから材料を侵食する放電加工の一種です。物理的な接触の代わりに、高電圧の放電(火花)に依存して複雑な形状や厳しい公差(多くの場合±0.001mm程度の細かさ)を切断します。 見た目はきれいですが、実際には微視的レベルでの制御された侵食です。それが信じられないほどの精度をもたらします。 ワイヤEDMの仕組み:プロセスの説明 ワイヤEDMがどのように機能す......
EDM穴あけ加工と従来の穴あけ加工:精度と用途の比較
穴あけ加工は単純に思えますが、極めて高い精度が求められる場合、硬化材料への加工、あるいは微細な深さへの加工となると、そうはいきません。そんな時に、EDM穴あけ加工と従来のCNCドリル加工を並べて比較し始めるのです。どちらも穴をあけるために設計されていますが、その技術、能力、そして理想的な用途はまったく異なります。 では、次のプロジェクトではどちらの方法を選ぶべきでしょうか?詳しく見ていきましょう。 EDM穴あけ加工とは? EDM(放電加工)穴あけ加工は、ホールポッピングEDMやEDM深穴加工とも呼ばれ、電気火花を利用して材料を侵食します。回転するドリルビットの代わりに、管状電極と誘電体流体を使用し、高周波放電によって金属を除去します。 これは非接触プロセスであり、加工中にツールが材料と直接物理的に接触しないことを意味します。その結果は?硬化鋼、超硬合金、特殊合金であっても、極めて精密でバリのない穴をあけることができます。 従来のCNC穴あけ加工とは? CNC穴あけ加工は、ツイストドリルやエンドミルなどの回転切削工具を使用して材料を切削します。穴加工と聞いてほとんどの人が思い浮かべるのがこれでしょう......