CNC加工のワーク保持:治具と位置決め方法の選び方
1 min
- CNC加工におけるワーク保持とは?
- 効果的なCNCワーク保持を支える設計原理
- 機能と用途に応じたCNCワーク保持方法
- 適切なCNCワーク保持方法の選び方
- CNC加工におけるワーク保持の課題
- CNCワーク保持を実施する際の実践指針
CNC加工におけるワーク保持とは、加工中に部品を位置決めし、固定するための方法を指します。部品の寸法、位置関係、表面仕上げに直接影響します。
実際の加工では、工具経路だけが加工誤差の原因になることはまれです。多くの場合、不適切な位置決め、不均一なクランプ、切削抵抗による材料の変形に起因します。
±0.01 mmのような厳しい公差が求められる加工では、安定した適切なワーク保持の設計が、工作機械の主軸精度と同じくらい重要です。
この記事では、以下を解説します:
● CNC加工のワーク保持方法によって、精度と部品の安定性を維持する仕組み。
● 部品形状、 公差要件、生産数量などに基づき、技術者が適切な保持方法を選定する方法。
CNC加工におけるワーク保持とは?
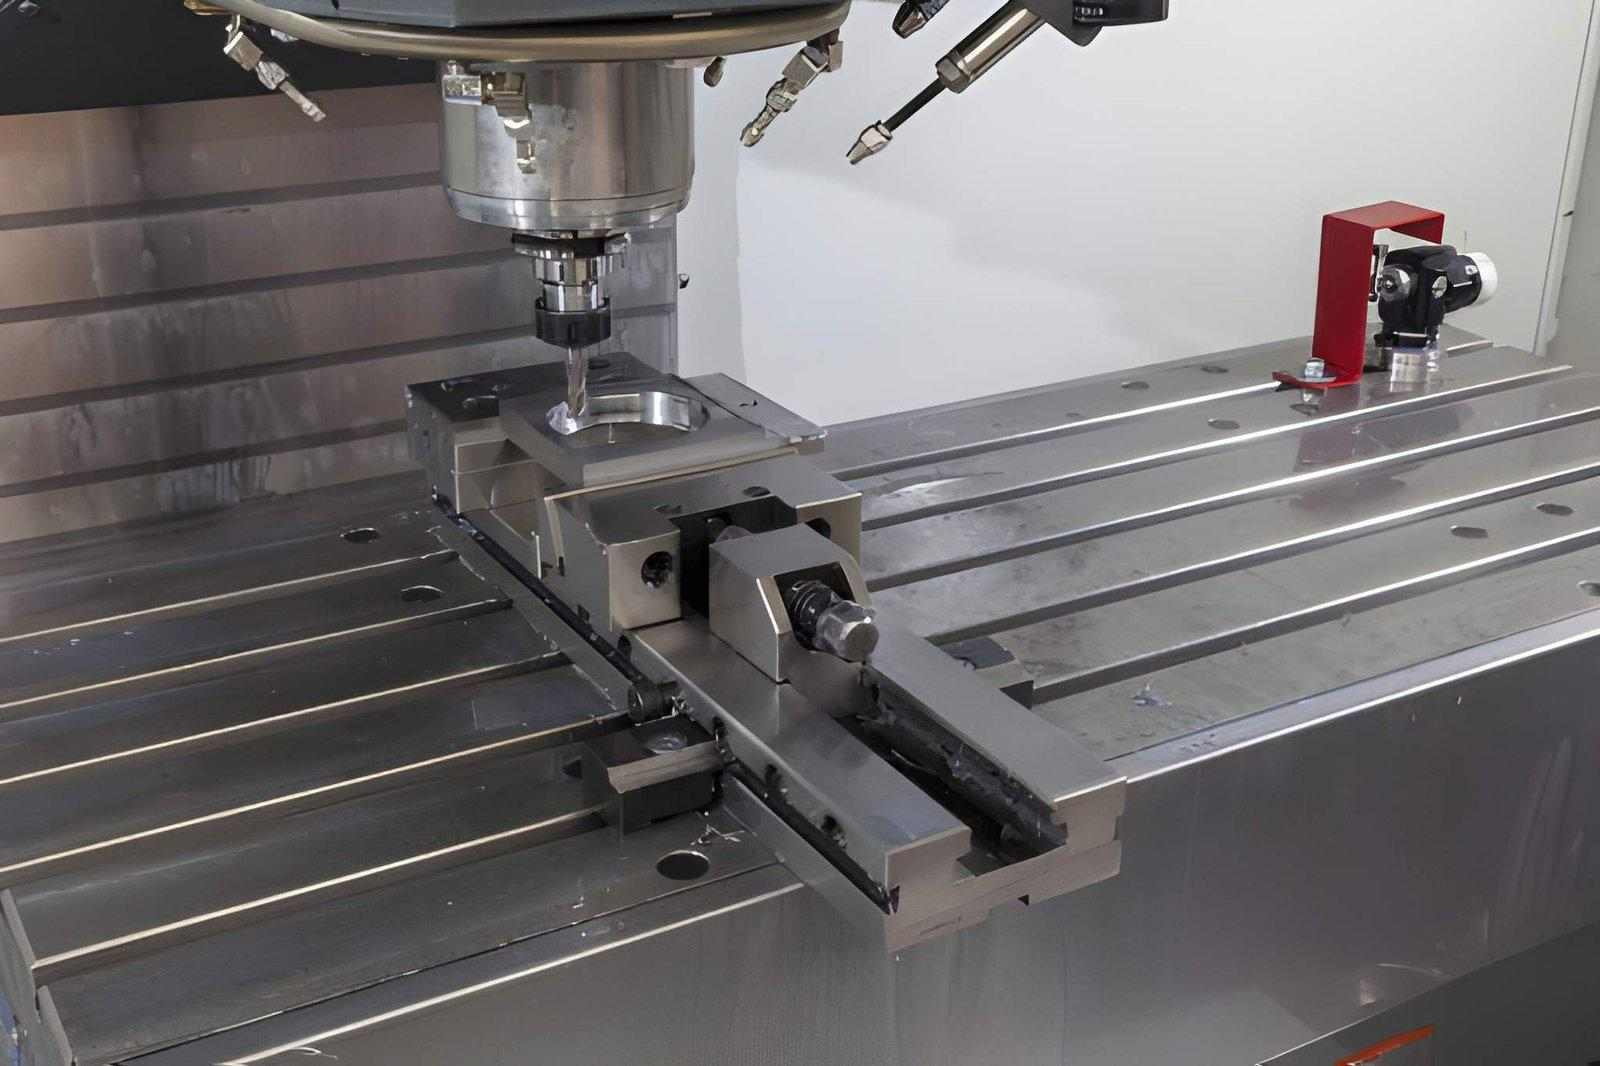
CNC工作機械のテーブルに取り付けられた治具に、金属部品を確実に固定して加工している様子。(出典: iStock)
CNC加工におけるワーク保持は、加工中の部品を位置決めして固定し、高い精度、繰返し精度、安全性を確保します。単にクランプするだけではありません。
効果的なワーク保持は、起こり得るあらゆる動きを制御します。部品と工作機械の各軸、切削工具との位置関係を維持します。わずかな位置ずれでも、寸法、位置関係、表面品質を損なう可能性があります。
効果的なワーク保持には、三つの重要な要素があります:
● 部品の位置決め: 基準を設定して自由度を拘束し、部品の予期しない動きを防ぎます。
● 切削抵抗への耐性:切削抵抗に対して部品を保持し、浮き上がりや滑りを防ぎます。
● 振動の抑制: びびりや微小な動きを低減します。
ワーク保持が「単なる付属要素」ではない理由
ワーク保持は、工具やプログラミングより優先度が低いものとして扱われがちです。しかし、部品精度に大きな影響を与えます。クランプ圧力で部品が曲がってしまえば、剛性の高いエンドミルでも解決できません。治具が部品の動きを許してしまえば、完璧な工具経路でも役に立ちません。厳しい公差が求められる場合や、複数の段取り間で加工面の位置関係を合わせる必要がある場合、部品が実際に仕様を満たせるかどうかはワーク保持によって決まります。
多くの場合、寸法誤差の原因は主軸ではなく、治具にあります。
効果的なCNCワーク保持を支える設計原理
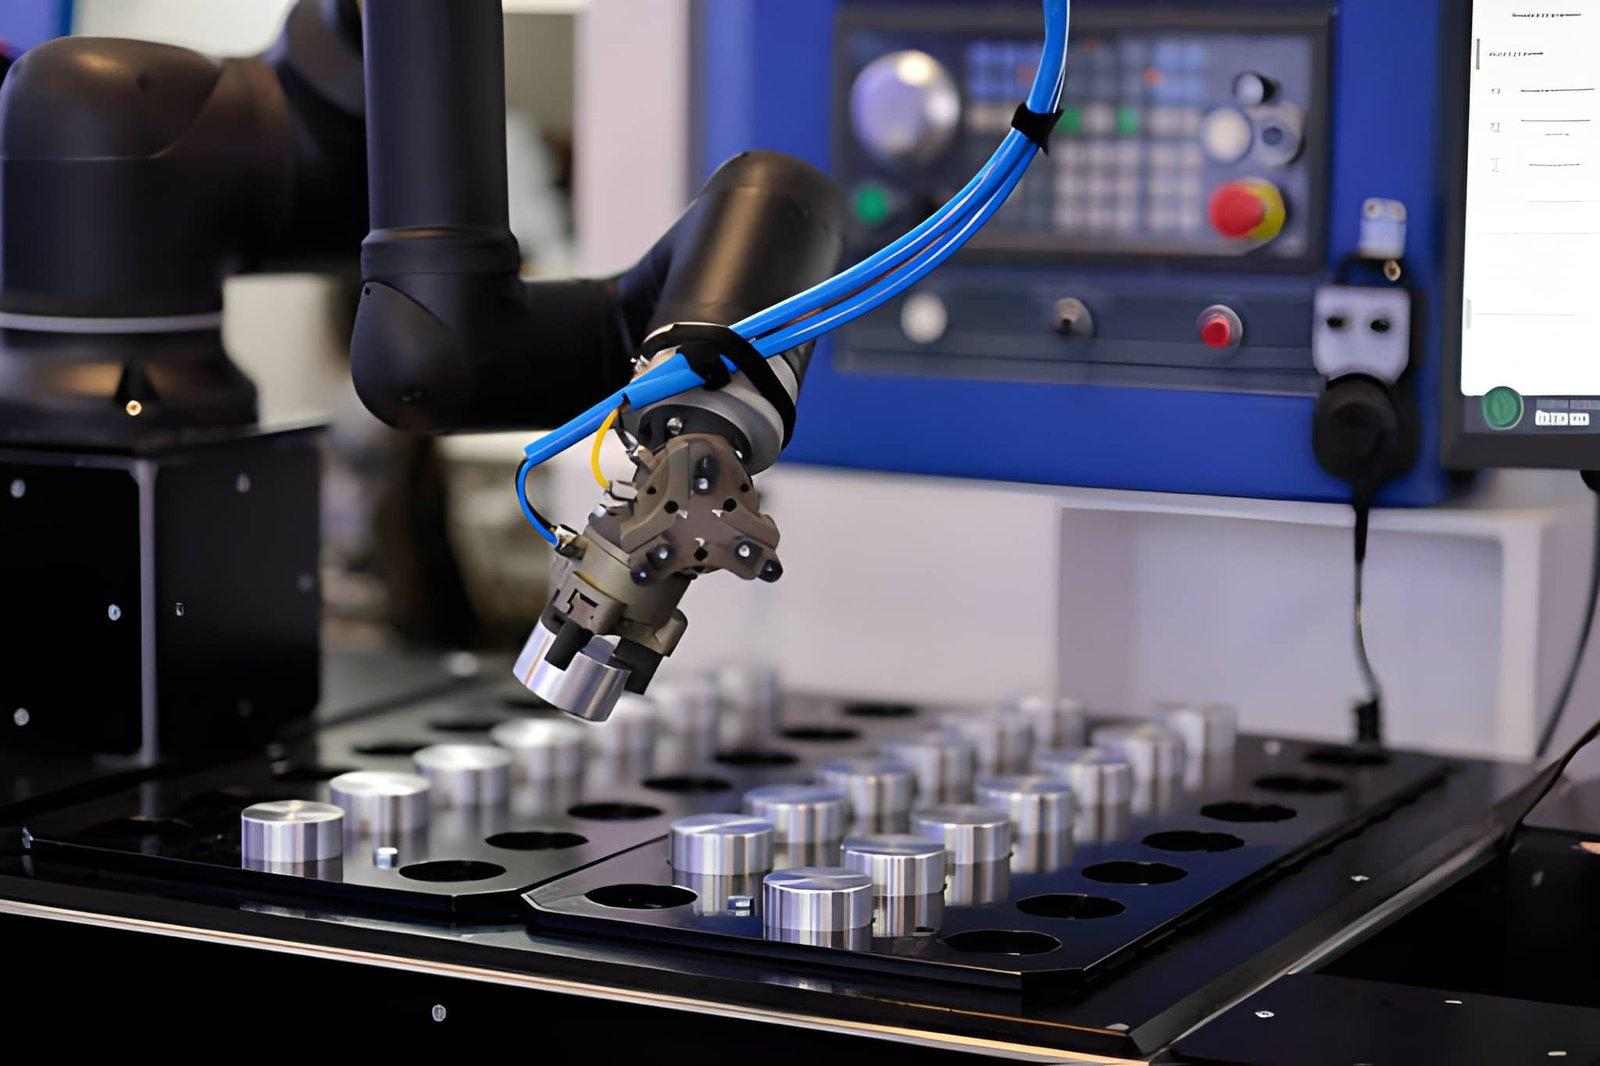
ワーク保持の自動化の一環として、ロボットアームがCNC工作機械にワークを自動搬入している様子。(出典: iStock)
CNC加工では、安定したワーク保持によって、切削抵抗に対する部品の動きを拘束します。これにより、形状の一貫性と公差の再現性を確保できます。
位置決めとクランプの違い(自由度の制御)
空間内の剛体には、三つの並進運動と三つの回転運動からなる六つの自由度があります。ワーク保持では、そのすべてを制御する必要があります:
位置決めは、空間内で部品を配置する位置を定めます。基準と基準面が重要です。
クランプは、部品を過度に拘束して変形させることなく、切削抵抗に対してその位置を維持します。
CNC治具設計における3-2-1位置決めの原則
六つの自由度を制御するために広く用いられる設計手法が、3-2-1位置決めの原則です。
その考え方は、以下のとおりです:
● 3点で第一基準面を設定します
この3点によって、Z軸方向の移動と、X軸・Y軸回りの回転を拘束します。
● 2点で第二基準面を定めます
この2点によって、水平方向の一方向への移動と、Z軸回りの回転を拘束します。
● 1点で最後の自由度を拘束します
これにより、残る横方向の移動を防ぎます。
これら六つの接触点を組み合わせることで、過拘束を避けながら部品を完全に拘束します。
ワークを過度に拘束すると、内部応力、変形、切削中の不安定性が生じる場合があります。3-2-1方式は、形状を安定させるために必要な拘束だけを与えることで、この問題を防ぎます。
適切な3-2-1位置決めには、以下の効果があります:
● 繰返し精度の向上
● 複数の段取りを伴う加工での、再クランプ時の位置の一貫性確保
● 寸法変動の低減
● 治具の信頼性向上
位置決めが不十分、または不適切な場合、小さな切削抵抗でも微小な動きが生じ、公差と表面仕上げに直接影響します。
切削抵抗に対する安定性
加工中は、さまざまな方向に切削荷重が作用します。部品を安定させるには、以下を実施します:
● 部品を完全に拘束し、動きを防ぎます。
● 主な切削抵抗を受け止められる位置に、クランプと位置決め要素を配置します。
● 突き出し量を短くし、たわみを低減します。
● 厳しい公差を維持するため、治具の剛性を確保します。
変形のリスク
薄い部品やたわみやすい部品をクランプする場合は、変形を防ぐため、荷重を均一に分散させます:
● 広い面積に力を分散させます。
● 生爪や支持具を使用して、部品を安定させます。
● ねじれや曲がりを防ぐため、均等に力を加えます。
工具の接近性と工具経路のクリアランス
ワーク保持具が工具の動きを妨げてはいけません。例えば、以下に注意します:
● クランプ、バイス、治具ピンが、エンドミル、ドリル、プローブと干渉しないようにします。
● 適切な工具の進入方法、経路、主軸回転速度を設定します。
● 深いポケットや複雑な形状への工具の接近性を確保するため、モジュール式治具や調整式治具を使用します。
工具のクリアランスが限られる場合、作業者は送り、回転速度、進入角度を変更して加工を完了させることがあります。こうした変更は安定性に影響し、振動や寸法変化を引き起こす可能性があります。
機能と用途に応じたCNCワーク保持方法
CNC加工のワーク保持では、変形を生じさせずに部品を確実に固定する必要があります。一般に、治具の選定は以下によって決まります:
● 部品形状
● 材料特性
● 生産要件
以下に、機能と用途の観点から、一般的なワーク保持方法を紹介します。
機械式ワーク保持(バイス、爪、クランプ)
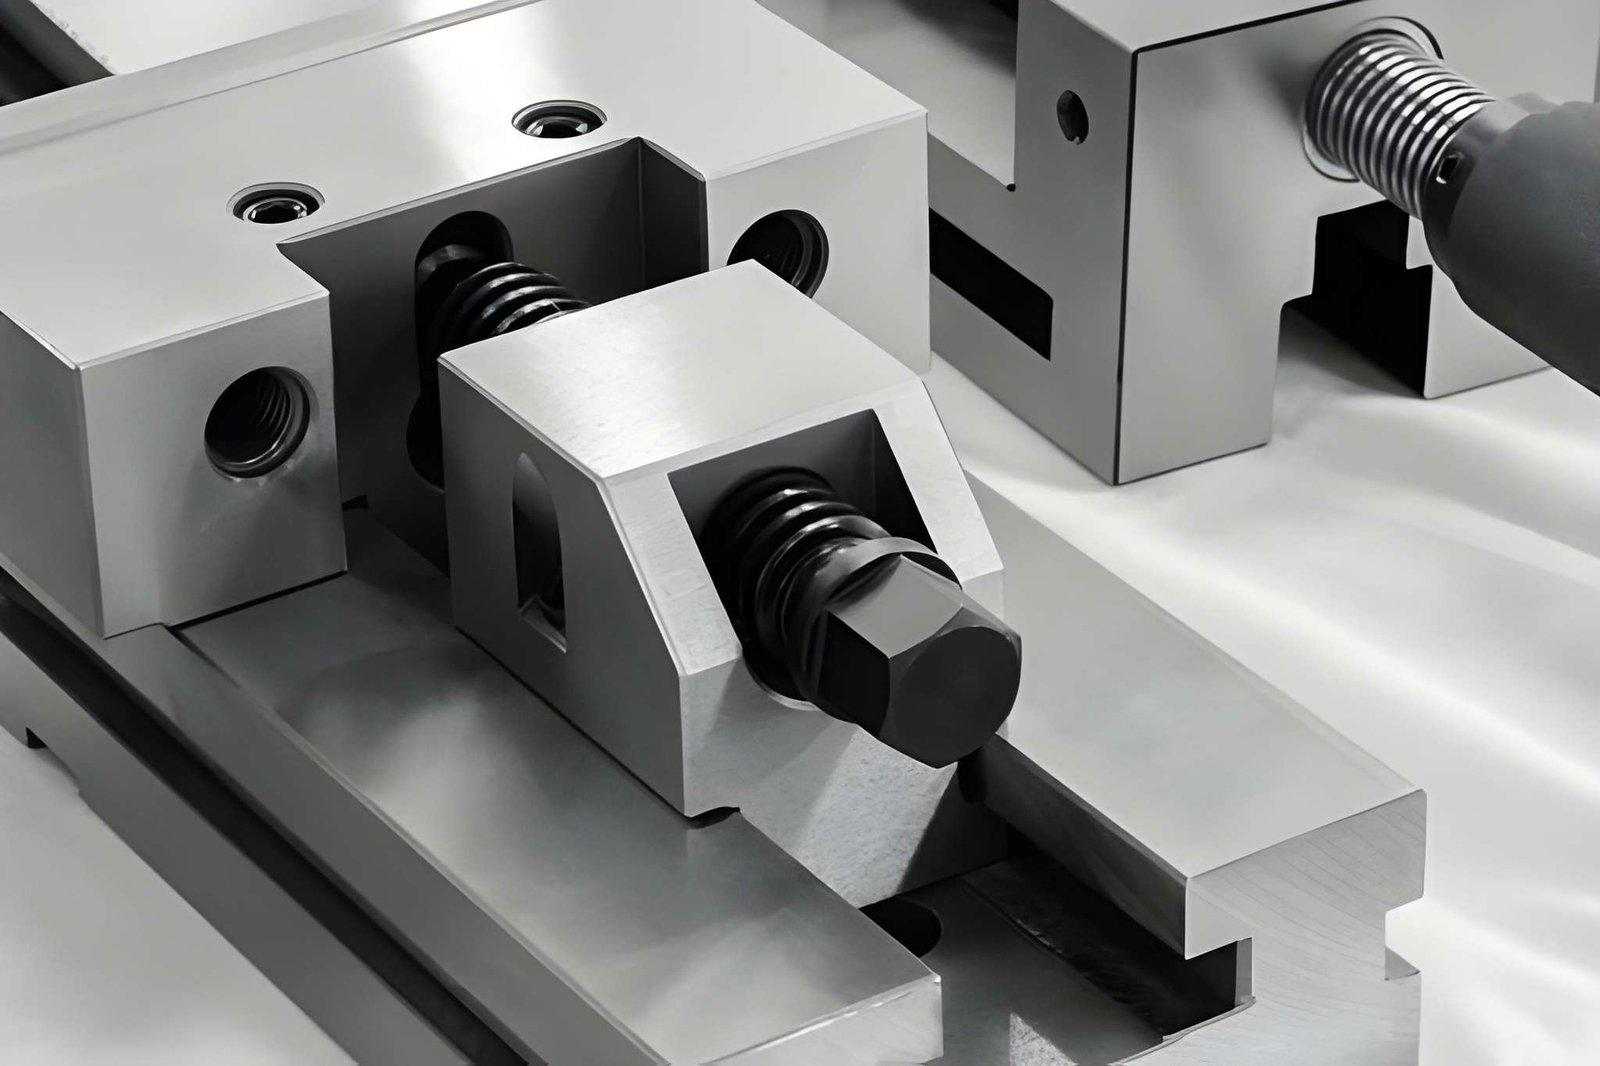
金属部品を保持するための治具。(出典: iStock)
機械式の保持システムは、基本となる剛性と汎用性を備えています。以下のような部品に適しています:
● 標準的な位置決めと、横方向・垂直方向の切削抵抗に対する高い保持力が必要な部品。
● 一般的なクランプ箇所で保持しても、変形のリスクがない部品。
● 迅速な段取りと頻繁な段取り替えが必要な部品。
機械式ワーク保持は、少量~中量生産の中型部品に適しています。高い剛性を確保でき、加工時の工具の接近性にも優れています。
治具によるワーク保持(専用治具・モジュール式治具)
治具システムは、部品を固定し、繰り返しの段取りを可能にします。特に、中量・大量生産で有効です。以下の利点があります:
● 部品を常に一定の位置に配置できます。
● 繰り返し行う加工の段取り時間を短縮します。
● 標準的なクランプでは保持できない複雑な形状を支持できます。
モジュール式治具は、さまざまな部品に合わせて構成を変更できるため、小ロット生産や製品の切替えが多い生産に使用できます。一方、専用治具は、一種類の部品だけを対象に設計されますが、最適な剛性とサイクルタイムの短縮を実現できます。
真空保持と磁気保持
真空式および磁気式の保持システムは、薄い部品、損傷しやすい部品、表面を傷つけられない部品に適しています。以下のような課題に対応します:
● 変形や表面の傷を生じさせずに保持する。
● 十分な強度を持つクランプ箇所がない部品を固定する。
● 干渉を最小限に抑えながら、高速加工を可能にする。
これらの保持方法は、板金、複合材料、仕上げ済み表面を持つ部品など、損傷しやすい部品に有効です。
専用加工によるワーク保持ソリューション
複雑な形状や、厳しい公差が重要な場合には、専用のワーク保持具が必要になります。標準的な設備では対応できない状況に合わせて設計します。一般に、以下を実現します:
● 不規則な形状や複雑な形状の支持。
● 複数軸にわたる精度の維持。
● 薄肉部品やたわみやすい部品の変形低減。
CNCワーク保持方法の技術的比較
| 保持方法 | 剛性 | 段取りの速さ | 適した用途 | 制約 |
|---|---|---|---|---|
| 機械式バイス・クランプ | 高い | 速い | 一般的な機械加工、剛性の高い部品 | 薄肉壁を変形させる場合がある |
| モジュール式治具 | 中~高 | 中程度 | 多品種の部品生産 | 剛性が若干低下する場合がある |
| 専用治具 | 非常に高い | 非常に速い(初期段取り後) | 大量生産 | 初期費用が高い |
| 真空保持 | 低~中 | 速い | 薄板、仕上げ面を持つ部品 | 切削抵抗に対する保持力に限界がある |
| 磁気保持 | 中程度 | 速い | 鉄系の平板部品 | 非鉄材料には適さない |
適切な保持方法は、剛性、変形リスク、段取り効率、生産数量のバランスによって決まります。
適切なCNCワーク保持方法の選び方
テーブルに並べられた各種旋盤用チャックとツールホルダ。(出典: iStock)
適切なワーク保持方法は、部品形状、材料特性、公差要件、生産数量、予定する加工計画によって異なります。理想的な工具と最適化されたCAMプログラムを使用しても、ワーク保持の選択が不適切だと、たわみ、振動、不良品の発生につながります。
材料と部品形状による制約
ワーク保持の要件は、部品形状と材料の挙動によって決まります。
● 細長い部品、たわみやすい部品、薄い部品は、締め付けすぎると曲がりや反りが発生する可能性があるため、分散した支持が必要です。
● 不規則な形状や深い部分は、一般的なバイスでは支持できない場合があるため、専用の位置決め具や加工製作した支持具が適していることがあります。
● 厚く剛性の高い部品は、一般にクランプしやすくなります。ただし、不均一なクランプによって、重要な面が変形する可能性はあります。
● リブ、ボス、ポケットによって、切削に干渉せず安全にクランプできる位置が制限されることがよくあります。
精度と繰返し精度
公差要件によって、治具の選定が決まります:
● 厳しい公差(+/-0.01-0.05 mm)には、剛性の高い治具、精密な位置決め、管理されたクランプ力が必要です。
● 一貫した加工が必要な部位は、毎回同じ方法で位置決めする必要があります。この目的には、一般的なバイスよりも、モジュール式治具や専用治具が適しています。
● 工具経路と主軸性能に問題がなくても、クランプのばらつきや不適切な基準設定が、不良品の主な原因になることがあります。
生産数量と段取り効率
生産数量によって、剛性と柔軟性のどちらを優先するかが変わります:
● 大量生産では、専用治具の利点を活用できます。段取り時間を短縮し、繰返し精度を高め、作業者によるばらつきを抑えられます。
● 少量~中量生産では、機械式バイス、モジュール式治具、調整式クランプがよく使用されます。柔軟に対応できますが、慎重な段取りが必要です。
● 手動調整を減らすことで、段取り間の寸法ばらつきを最小限に抑えられます。
コスト、柔軟性、段取り替え
治具の選定では、性能と経済性のバランスを保つ必要があります:
● 専用治具は初期費用が高くなりますが、部品当たりのサイクルタイムと段取りのばらつきを低減します。
● モジュール式治具は複数の部品種類に柔軟に対応できますが、剛性が一部低下する場合があります。
● 機械式クランプは低コストで汎用性に優れています。ただし、複雑な部品や精密部品では、ばらつきが生じる場合があります。
● 専用治具の製作は、標準的な方法では必要な公差、安定性、工具の接近性を確保できない場合に合理的な選択となります。
CNC加工戦略との統合
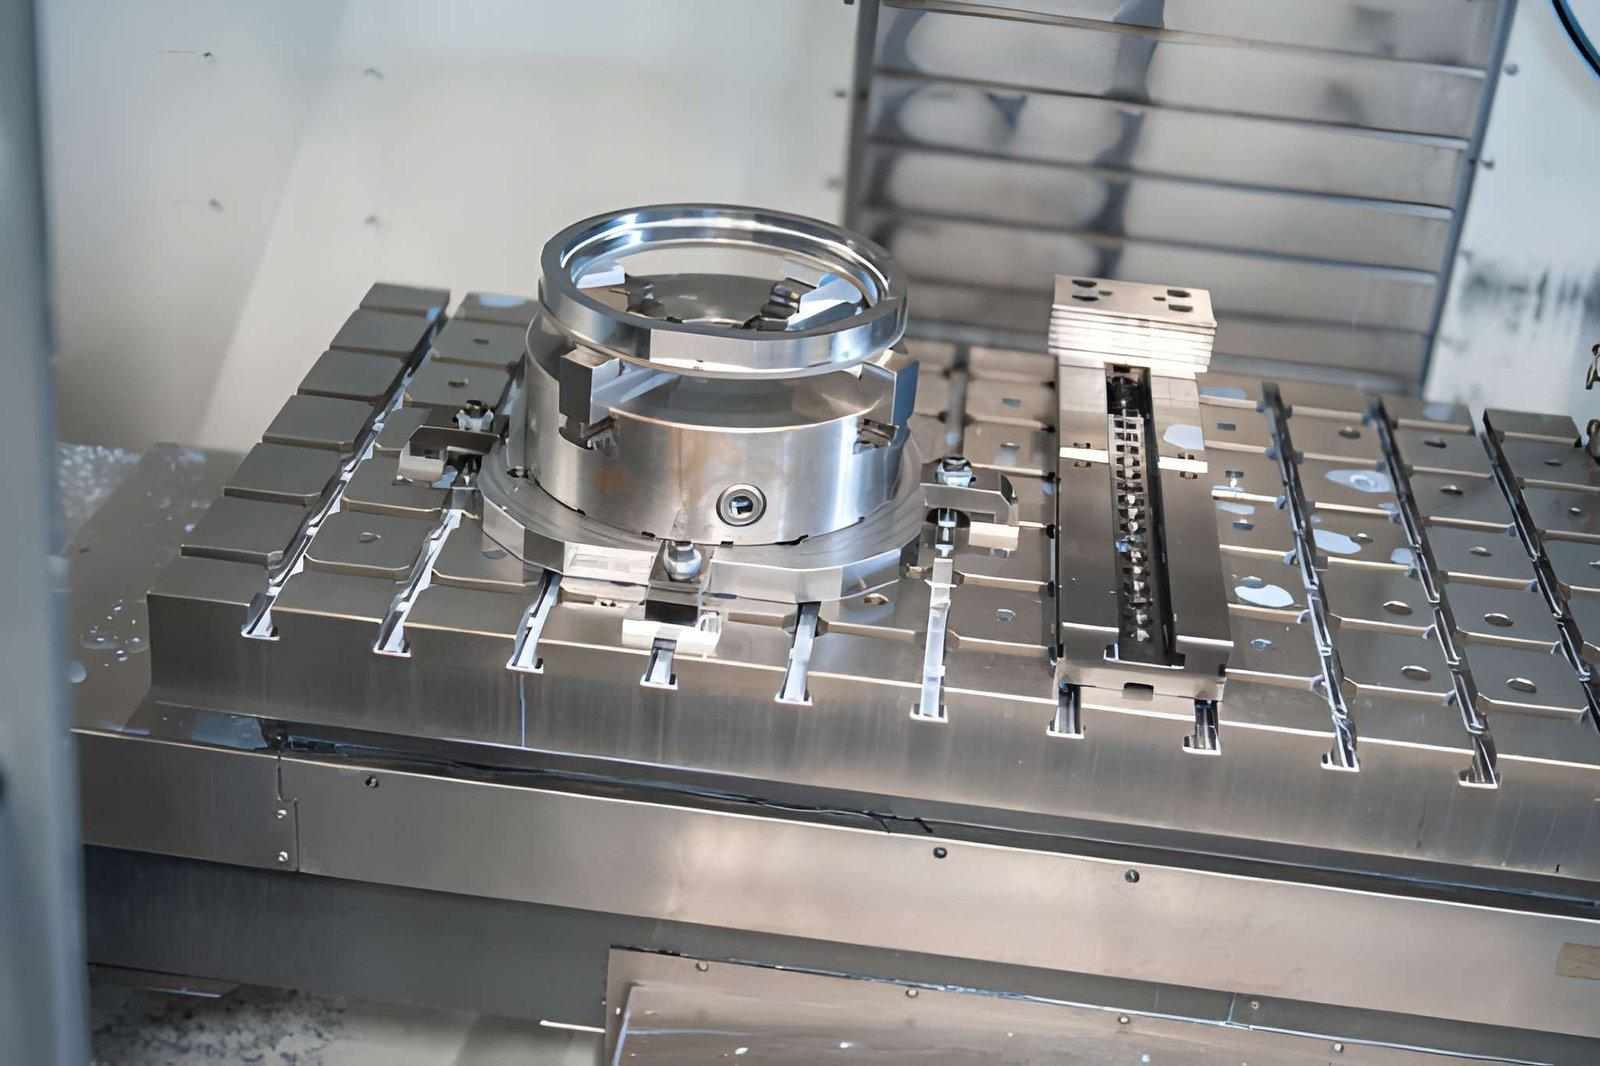
精密加工のため、フライス盤のテーブルに段取りされた金属部品。(出典: iStock)
ワーク保持は、加工計画に適合させる必要があります:
● 深いポケットや、3軸以上を使用する経路でも、クランプと位置決め要素が工具の接近を妨げないようにします。
● たわみや振動を防ぐため、突き出し量、主軸の進入角度、切削方向を考慮します。
● 手戻りを防ぐため、CAMプログラミングの前に治具設計を完了させる必要があります。
● 特に長い部品、薄い部品、軟らかい部品では、熱の影響と切削抵抗を考慮する必要があります。
CNC加工におけるワーク保持の課題
高品質な工作機械と最適化された工具経路を使用しても、部品の位置ずれ、曲がり、振動を補いきれない場合があります。公差に関する問題の多くは、治具に起因します。一般的なワーク保持の問題を把握することで、不良を減らし、効率的な生産を実現できます。
薄肉部品とたわみやすい部品
薄肉部は、クランプ力や切削抵抗によって曲がったり振動したりします。
● 爪を締め付けすぎると、壁やリブが曲がる場合があります。
● 支持されていない細長い部分では、CNCフライス加工や穴あけ加工中にびびりが発生します。
● 軟らかい材料は、クランプによって動いたり圧縮されたりし、穴や端面の位置がずれる場合があります。
対策:
● 生爪、分散した支持、真空式・磁気式の保持具を使用し、部品を保護します。
● 安定性を確保するため、剛性と強度が最も高い方向に沿ってクランプを配置します。
● 突き出し量を最小限に抑え、薄肉部やたわみやすい形状への集中荷重を避けます。
複数の段取りと再割出しの精度
複数の段取りが必要な部品では、同じ位置に戻せないことが不良の原因になりがちです。
● 再クランプのたびに、わずかな位置ずれが生じます。
● 基準の不一致によって、軸や穴の同心度および位置合わせの誤差が生じます。
● 回転テーブルや多軸加工の段取りでは、位置決め点の配置が不適切だと、リスクが高まります。
対策:
● キネマティック方式の位置決め具、加工した基準面、専用治具を使用します。また、段取りのたびに位置合わせを必ず確認します。
● 部品を位置決めする際は、治具によって生じる変形も考慮します。
ロット生産での繰返し精度
小さな段取りの違いでも、ロット全体では影響が積み重なります:
● 爪の位置、クランプの締付けトルク、治具の摩耗状態が、部品ごとに変化します。
● 長時間の連続加工では、熱膨張によって寸法がわずかに変化します。
● これらの小さな誤差が、特に穴や平面で、公差外れにつながる場合があります。
対策:
● 締付けトルクとクランプ位置を標準化します。
● 治具を定期的に点検します。
● 専用治具やモジュール式治具を使用し、部品の位置決めを一定に保ちます。
クランプ力の過大・不足
クランプ力が過大でも不足していても、明らかな不具合から見つけにくい不具合まで、さまざまな問題が生じます。例えば、以下があります:
● 過大な力は、薄肉壁を曲げたり、穴を変形させたり、材料にひずみを生じさせたりします。
● 力が不足すると、部品が浮き上がったり動いたりします。その結果、びびり、テーパ、加工面の傷が発生します。
● どちらの場合も、寸法、位置関係、表面仕上げ、工具寿命に影響します。
対策:
● 材料、肉厚、切削荷重に合わせて、クランプ力を設定します。
● トルク管理式クランプと、校正された治具を使用します。
CNCワーク保持を実施する際の実践指針
公差の管理は、ワーク保持システムの安定性に大きく左右されます。部品が動いたり、曲がったり、振動したりすれば、CAMや工具選定を最適化しても解決できません。そのため、適切な取り組みは最初の切削前から始まります。
CAMの前にワーク保持を計画する
● プログラミングの前に、部品の保持方法を決定します。
● すべての基準と、支持が必要な面を特定します。
● クランプと位置決め要素が、主軸や工具を妨げないことを確認します。
● 複数の段取りが必要な部品では、再クランプの回数が少ないほど、誤差のリスクが小さくなります。
● 治具の計画時に、切削抵抗と部品の突き出し量を考慮します。
ポイント:
● CAMが完了するまで保持方法を検討しないと、工具の接近性か部品精度のどちらかを妥協することになります。
生爪と専用治具を使用する
標準的なバイスだけでは、十分に対応できない場合があります。
● 生爪は不規則な形状に合わせられ、薄肉部や損傷しやすい形状を保護します。
● 専用に加工した治具は、長い部品やたわみやすい部品を支持し、曲がりを防ぎます。
● 加工製作した位置決め具によって、複数の段取りでも位置の再現性を確保できます。
ポイント:
● わずかなミリメートル未満の位置ずれでもロット全体を不良にする可能性があるため、切削前に必ず部品を仮合わせします。
クランプ力と安定性を確認する
クランプは、単に「強く締める」のではなく、部品に適合させる必要があります。
● 手作業による締付けのばらつきは部品の位置ずれを招くため、段取りのたびにトルクを測定します。
● クランプ後に、部品の曲がりや浮き上がりがないか確認します。
● 最初に軽い試し切削を行い、振動の有無を確認します。
● 段取りの再現性を高めるため、トルク管理式クランプや油圧クランプを検討します。
ポイント:
● 力が大きすぎると部品が曲がり、小さすぎると滑ります。どちらも公差に影響します。
ワーク保持を考慮して設計する
● 部品は、保持方法を考慮して設計する必要があります。
● 平坦で接近しやすい面があると、
学び続ける
形彫り放電加工:加工工程・加工能力・適用場面
形彫り放電加工中の銅電極 形彫り放電加工とは 形彫り放電加工は、所定の形状に加工した電極と制御された放電を用い、導電性ワークから材料を除去する非接触加工です。主に、深いキャビティや複雑な内部形状の加工に使用されます。英語では、sinker EDMのほか、die sinking EDM、ram EDM、plunge EDMとも呼ばれます。CNC切削加工では工具が届かない、または複雑な内部形状の精度を維持できない場合に広く使用されます。 形彫り放電加工は、代表的な放電加工方式の一つです。3種類の放電加工の解説では、ワイヤ放電加工や細穴放電加工との違いを紹介しています。 形彫り放電加工の仕組みとCNC切削加工との違い (AI生成)形彫り放電加工の作動原理図 焼入れ工具鋼のブロックに角穴を加工する場合、通常、CNCフライス加工では実用的な対応が難しくなります。小径エンドミルが折損したり、コーナーに入った瞬間に工具がたわんだりするためです。このような場面で、材料除去の方法を放電による除去へ切り替えます。 形彫り放電加工では、最初に所定の形状の電極を製作し、制御された放電によって、その形状をワークへ転写します......
EDM加工の3つの種類とその違い
放電加工とは何か、なぜ使用するのか EDM(放電加工)は、特に難削材や複雑な形状の切断が困難な材料を扱う際に、従来の機械加工法の代替として機能します。ワイヤーEDMでは、他の方法では達成できない公差での精密な切断が可能になり、穴あけEDMは精密な直径と真円度の実現に優れています。 全体として、EDMは卓越した精度と極めて低いRaレベルを実現し、高品質な表面仕上げをもたらします。この特性により、広範な後処理の必要性が減少し、製造が困難な部品の製造コストを最終的に削減できます。 技術1:穴あけEDM 穴あけEDMは、EDM穴あけまたはEDMマイクロドリリングとも呼ばれ、放電加工(EDM)の特殊な変種です。金属や合金を含むさまざまな材料に精密かつ正確な穴を開けるために特別に設計されています。 穴あけEDMでは、通常は回転する真鍮または銅の管である小径電極を使用して、一連の急速な放電を発生させます。これらの放電は電極とワークピースの間で発生し、制御された侵食を生み出し、材料に徐々に穴を開けていきます。 このプロセスでは、脱イオン水などの誘電体流体を電極を通してフラッシングし、切りくずを洗い流し、ワークピー......
CNC加工は他の製造方法と比べてどの程度精密なのか?
CNC加工は他の製造方法と比べてどの程度精密なのか? 簡単な回答:CNC加工は一般的に、成形、鋳造、およびほとんどの積層造形プロセスよりも厳しい公差を維持できます。これは、収縮、スプリングバック、または層の堆積に依存するのではなく、材料を直接除去するためです。ただし、「どの程度精密か」は、特定のプロセス変種、材料、形状、および検査方法によって異なります。プロセスカテゴリ全体に当てはまる単一の数値は存在しません。 部品仕様が±0.05mmの公差を要求している場合、実際に重要な問いは「CNC加工は精密なのか」ではなく、「何と比較して精密なのか、そしてそもそもこの部品に適したプロセスなのか」です。精密さは製造全体に一律に当てはまる単一の数値ではありません。プロセスによって大きく異なり、CNCが代替手段と比べて実際にどこに位置するかを知ることは、「非常に精密」という曖昧な主張よりもはるかに有用です。 精密CNC加工サービス プロフェッショナルな製造、迅速な納品、品質保証。即時見積もりを取得 公差、精度、精密さは同じものではない これら3つの用語は日常会話では同じ意味で使われますが、それぞれ異なるものを表し......
ウォータージェット vs レーザー切断:あなたに適しているのはどちら?
これは加工の現場でよくある質問であり、工場の現場でもオンラインフォーラムでも多くの議論を巻き起こすテーマです:ウォータージェットかレーザー切断か?板金をどのように切断すれば、最もきれいな切断面、最高のコストパフォーマンス、あるいは最速の納期が得られるのか? ここがポイントです:必ずしも明確な答えがあるわけではありません。 ウォータージェットとレーザー切断はどちらも板金加工の世界における精密加工の強力な手段です。それぞれに独自の強み、特性、最適な使用シナリオがあります。レーザーの鮮明な精度を必要とするプロジェクトもあれば、高圧水の冷たい研磨力を必要とするものもあり、時には両方を組み合わせることで適切に作業が完了することもあります。 このブログでは、ウォータージェットとレーザー切断の違いについて、各方法の仕組みから最適な材料、コストと速度への影響、そして次の案件にどのプロセスが最も適しているかまで詳しく解説します。これら2つの切断技術の間で迷ったことがあるなら、ここで整理しましょう。無駄な話は抜きにして、事実だけをお伝えします。 それでは始めましょう。 ウォータージェットとレーザー切断の類似点 違いに......
EDMワイヤーカットの仕組み:精密CNCワイヤーカットの完全ガイド
電気で金属を切断する? 高精度製造の世界にいるなら、EDMワイヤカットという言葉を聞いたことがあるでしょう。これは放電加工(ワイヤEDM)の略称です。これは一般的な金属切断方法ではありません。回転する刃、ドリル、エンドミルはありません。代わりに、電気火花で金属を切断し、比類のない精度と制御を提供します。 しかし、EDMワイヤカットはどのように機能するのでしょうか?なぜ航空宇宙、金型製作、医療機器業界でこれほど人気があるのでしょうか?また、従来のCNC切断方法と比較してどこに位置するのでしょうか?これらの質問すべてにお答えします。 ワイヤEDM切断とは何ですか? ワイヤEDM切断、または単にワイヤカットは、細いワイヤを電極として使用して導電性ワークピースから材料を侵食する放電加工の一種です。物理的な接触の代わりに、高電圧の放電(火花)に依存して複雑な形状や厳しい公差(多くの場合±0.001mm程度の細かさ)を切断します。 見た目はきれいですが、実際には微視的レベルでの制御された侵食です。それが信じられないほどの精度をもたらします。 ワイヤEDMの仕組み:プロセスの説明 ワイヤEDMがどのように機能す......
EDM穴あけ加工と従来の穴あけ加工:精度と用途の比較
穴あけ加工は単純に思えますが、極めて高い精度が求められる場合、硬化材料への加工、あるいは微細な深さへの加工となると、そうはいきません。そんな時に、EDM穴あけ加工と従来のCNCドリル加工を並べて比較し始めるのです。どちらも穴をあけるために設計されていますが、その技術、能力、そして理想的な用途はまったく異なります。 では、次のプロジェクトではどちらの方法を選ぶべきでしょうか?詳しく見ていきましょう。 EDM穴あけ加工とは? EDM(放電加工)穴あけ加工は、ホールポッピングEDMやEDM深穴加工とも呼ばれ、電気火花を利用して材料を侵食します。回転するドリルビットの代わりに、管状電極と誘電体流体を使用し、高周波放電によって金属を除去します。 これは非接触プロセスであり、加工中にツールが材料と直接物理的に接触しないことを意味します。その結果は?硬化鋼、超硬合金、特殊合金であっても、極めて精密でバリのない穴をあけることができます。 従来のCNC穴あけ加工とは? CNC穴あけ加工は、ツイストドリルやエンドミルなどの回転切削工具を使用して材料を切削します。穴加工と聞いてほとんどの人が思い浮かべるのがこれでしょう......