アクリル板の切断:加工方法・工具・作業のポイント
1 min
- プレキシガラスとは?
- アクリル板に適した切断方法
- アクリル板の切断手順
- アクリル板の切断に使う5種類の工具・設備
- 鋸でアクリル板を切断する方法
- アクリル板の割れを防ぐ方法
- CNC加工とレーザーによるアクリル切断
- アクリル切断でよくある誤り
- アクリル切断の安全上の注意点
- アクリル切断に関するよくある質問
要点
- アクリル板の適切な切断方法は、板厚、切断面の要求品質、生産数量によって異なります。
- 薄いアクリル板の直線切断には、専用のアクリルカッターで溝を付けて折る方法が使用できます。適用できる板厚は、材料と工具の仕様を確認します。
- 12 mm程度までの中厚板には、適した細目の鋸刃と適切な速度を用いた切断が有効です。
- 12 mmを超える厚板や複雑な形状では、CNCルーターやCO₂レーザーなどを、設備の対応板厚に応じて検討します。
- 割れを抑えるには、切断線の近くを適切に支持し、材料に適した刃と送り速度を使用します。支持位置は、板厚や工具条件に合わせて決めます。
- CNC加工とレーザー切断は、数量が多い部品や精密加工で有力な選択肢です。
- 保護フィルムを早く剥がすと、表面傷やマーキング不良のリスクが高まります。ただし、レーザー加工ではフィルムの適合性を別途確認します。
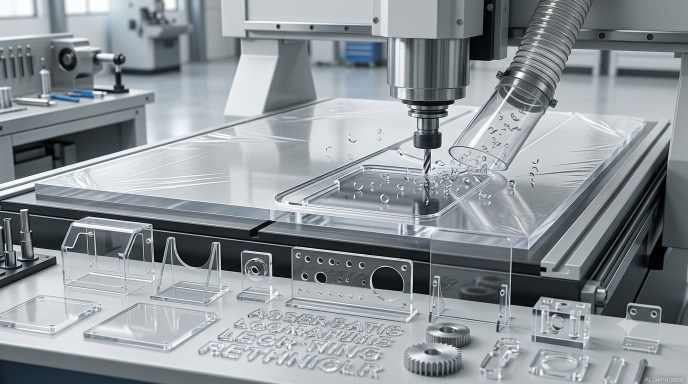
CNCルーターによるアクリル板の切断
プレキシガラス(アクリル板、PMMA)は、適切な工具と方法を用いることで、きれいに切断できます。軽量で透明性が高く、扱いやすい材料ですが、工具選定、切断速度、支持方法が不適切だと、割れ、欠け、切断面の溶融が発生します。切断線から端部に広がった亀裂は修復が難しいため、加工前の条件確認が重要です。
アクリル板を適切に切断するには、刃の形状、熱の管理、材料の支持、切断速度を理解する必要があります。これらを適切に管理すれば、欠けの少ない切断面を得られます。条件が合わないと、板が割れたり、切断部が溶けて粗い面になったりする場合があります。
プレキシガラスとは?
プレキシガラスは、アクリル板を指す呼称として広く使用される名称です。材料は、ポリメタクリル酸メチル(PMMA)からなる透明な熱可塑性樹脂です。製造・加工の文脈では、プレキシガラスとアクリルは同じ材料を指すことが多くあります。
アクリル板は、高い透明性、軽量性、良好な耐候性を備え、ディスプレイ、保護カバー、看板、機械の安全カバー、透明部品などに広く使用されます。
切断では、適切な工具選定、熱の管理、加工中の支持といった、アクリル加工の基本原則が適用されます。
アクリル板に適した切断方法
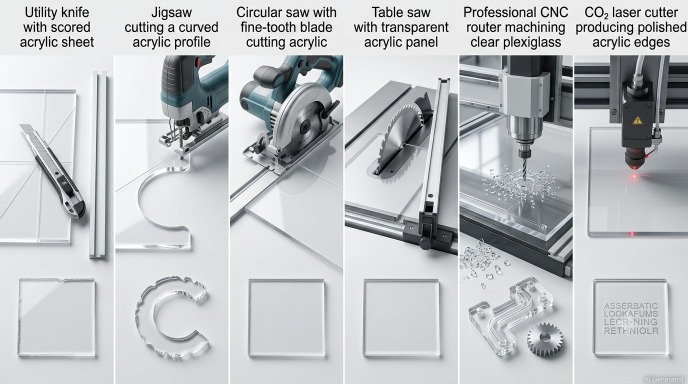 アクリル板の切断方法の比較
すべての用途に共通する最適な切断方法はありません。板厚、切断面の要求品質、形状の複雑さ、使用できる設備によって選びます。
薄板の直線切断では、溝を付けて折る方法が簡便です。一方、15 mmの厚板や曲線形状に同じ方法を適用すると、割れや材料の無駄につながります。条件に合った方法を選ぶことが、きれいな加工結果を得るための基本です。
寸法と切断面の品質を安定させる必要がある生産部品では、手作業よりCNC加工が適している場合があります。JLCCNCは、アクリルやその他のエンジニアリングプラスチックのCNC加工サービスを提供し、生産前に製造基準に基づく確認を行います。

高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
切断品質に影響する要因
最も重要な要因は板厚です。3 mm未満の薄板では、溝を付けて折る方法が有効な場合があります。3~12 mmでは、適切な刃を使用した電動鋸が適しています。12 mmを超える厚板や曲線・複雑形状では、CNCルーターや、対応する出力のレーザー切断機が、手作業より安定した結果を得やすくなります。
切断面の要求品質も重要です。外から見えない端面であれば、鋸切断で十分な場合があります。ディスプレイなどで透明な端面が必要な場合、レーザー切断は光沢のある切断面を得やすい方法です。CNCルーターで加工した端面は、必要に応じて研磨などの後処理を行います。光学用途では、外観だけでなく要求性能を確認します。
生産数量によって費用対効果も変わります。単品製作では手作業が合理的な場合がありますが、CNC加工やレーザー切断は、量産で安定した再現性を得るのに適しています。
適切な切断方法の選び方
| 板厚・加工条件 | 適した切断方法 | 切断面の品質 | 加工速度 |
|---|---|---|---|
| 3 mm未満 | 溝を付けて折る方法 | 良好 | 非常に速い |
| 3~6 mm | 専用アクリルカッター(適用板厚内)、ジグソー、丸鋸 | 良好~非常に良好 | 速い |
| 6~12 mm | 丸鋸、テーブルソー、ジグソー | 良好 | 中程度 |
| 12~25 mm | テーブルソー、CNCルーター | 非常に良好 | 中程度 |
| 複雑な形状(設備の対応板厚内) | CNCルーター、レーザー切断機 | 優れる | 速い(生産加工) |
| 透明感のある端面が必要(設備の対応板厚内) | CO₂レーザー切断機 | 優れる(光沢のある仕上がり) | 中程度~速い |
適切な方法は、単品のカスタム切断、繰り返し生産、透明感の高い端面のどれを重視するかによって異なります。
簡単なDIYや小規模な製作には手工具が適しています。品質の安定性を重視する繰り返し生産や複雑な部品には、CNC加工が有力です。光沢のある切断面を求める用途では、レーザー切断が広く選ばれます。
CNCルーターによるアクリル板の切断
CNCルーター加工は、再現性、複雑形状、寸法精度を必要とするアクリル加工で広く用いられます。手作業とは異なり、デジタルの工具経路に沿って加工するため、試作から生産部品まで安定した品質を得やすくなります。
Oフルート形状のルータービットなど、アクリルに適した工具を使用すると、切りくずの排出性を高め、端面品質を維持しやすくなります。
ディスプレイ、機械カバー、筐体、カスタム透明部品などのアクリル製品でも、CNC加工が広く用いられています。
アクリル板の切断手順
使用する工具が異なっても、基本的な手順は「準備、マーキング、固定、切断、仕上げ」です。必要な工程を省略すると、材料損傷の原因になります。
手順1:アクリル板を準備する
機械切断では、可能な限り保護フィルムを残して加工します。クランプ、作業台、切りくずによる傷を防ぎ、鉛筆やマーカーで切断線を描く面としても使用できます。レーザー加工では、フィルムの材質と設備メーカーの指示を確認してください。
加工前に既存の亀裂を確認します。目立たない細い亀裂でも、板に負荷がかかると広がる場合があります。切断線付近の損傷を見落として、その近くを加工すると、部品が割れるおそれがあります。
手順2:マーキングと材料の固定
鉛筆や細いマーカーで、保護フィルム上に切断線を描きます。直線には定規、曲線には型紙やコンパスを使用します。この段階での正確なマーキングが、切断精度に影響します。
切断前にアクリル板を作業台へ固定します。切断線の両側を近接した位置で支持し、たわみを抑えます。50~100 mm程度を目安に検討できますが、必要な支持距離は板厚や工具条件によって異なります。支持が不十分だと、切削力で板がたわみ、切断線のずれや割れにつながります。傷を防ぐ軟質パッド付きクランプや、丸鋸・ジグソー使用時のMDFによる挟み込みを検討します。
手順3:切断と端面仕上げ
適切で安定した送り速度を保ち、滑らかに切断します。刃を同じ位置に長く留めると、熱が集中して溶融や面荒れが生じます。切断終端では、欠けを抑えるために、過度な滞留を避けながら送りを慎重に調整します。CNC加工では、工具と板厚に応じて複数パスが必要な場合があります。
切断後は、平やすりや研磨紙で欠けや小さな凹凸を整えます。必要に応じて120番から始め、220~400番へ段階的に細かくします。透明感のある端面には、さらに細かい研磨やアクリル用研磨剤を使用します。火炎研磨や溶剤処理は、残留応力やクラックに影響するため、材料と工程に適した条件を確認して実施します。一般的な研磨剤による研磨と、溶剤研磨は別の処理です。
アクリル板の切断に使う5種類の工具・設備
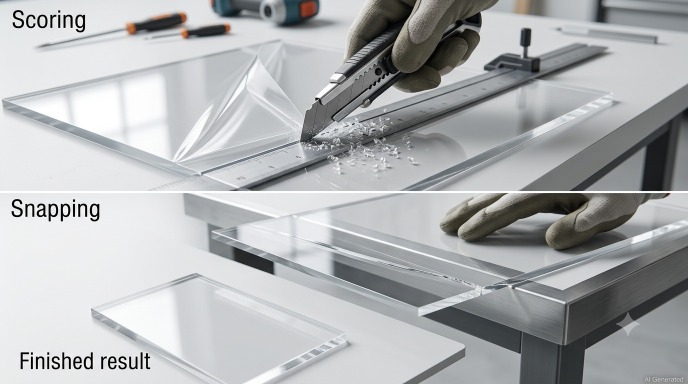
アクリルカッターによる溝入れ
1. アクリルカッター
薄板の直線切断には、アクリル専用の溝入れカッターが有効です。板を完全に切り抜くのではなく、溝を付けて折ります。金属定規に沿って複数回溝を入れ、加工した線を作業台などの直線的な縁に合わせて折ります。適用板厚と溝入れ回数は、材料・工具メーカーの指示に従います。一般的なカッターナイフで厚さ6 mmまで一律に対応できるわけではありません。
この方法は、鋸切断に比べて熱や切りくずの発生が少なく、薄板の直線切断に簡便です。ただし、折る際の鋭い破片や切断面に注意してください。
2. ジグソー
ジグソーは、約3~15 mmの板の曲線や不規則な形状に使用できますが、対応厚さは工具と刃によって異なります。アクリル・プラスチック用の適切な刃を選びます。一般的な粗い木工用刃では、刃の形状が合わず、欠けや割れを生じる場合があります。
ストローク速度を材料と刃の仕様に合わせ、適度で一定の速度で送ります。過度な摩擦や滞留は発熱を招き、無理な送りは欠けにつながります。必要に応じてオービタル機構を無効にします。
3. 丸鋸
丸鋸は、中厚板から厚板の直線切断に適した汎用的な工具です。一般に、プラスチックや非鉄金属の切断に対応した、細目の超硬チップソーを選びます。刃の適用材料と推奨条件を確認してください。
刃の突出量は、板厚に対して必要最小限に設定します。過大な突出を抑えることで、振動や欠けの低減に役立ちます。一定の適度な速度で送り、ガイドレールや固定した直線ガイドを使用すると、切断線の精度を高められます。
4. テーブルソー
テーブルソーは、同じ幅の直線切断を繰り返す生産加工に適しています。固定フェンスで幅を管理し、安定した送りで複数の部品を加工します。鋸径に適したプラスチック用の刃を選びます。直径約184 mmの刃では60~80刃が一つの目安ですが、異なる刃径にそのまま適用せず、メーカーの推奨を確認します。
フェンスと切断条件を設定すれば、同じ寸法の部品を繰り返し製作できます。単品加工では、丸鋸やジグソーに比べて段取り時間が多くなる場合があります。
5. CO₂レーザー切断機
透明感のある端面や複雑形状には、CO₂レーザー切断が広く用いられます。切断線に沿って材料を溶融・蒸発させ、光沢のある端面を形成します。適切な条件では、後仕上げの必要性を減らせます。ただし、火炎研磨を行う工程とは異なります。
適切に調整された設備では、約±0.1~0.2 mmの加工精度を得られる場合がありますが、板厚、材質、設備、形状によって異なります。ディスプレイ、看板、精密な輪郭形状などに有効です。光学部品では、加工精度に加えて端面の要求品質も評価してください。
鋸でアクリル板を切断する方法
鋸は、作業場や生産現場で直線切断に広く使用されます。良好な結果を得るには、材料に適した刃を選び、回転速度と送り速度を管理します。
適切な鋸刃の選定
鋸切断では、刃の選定が重要です。代表的な検討項目を示します。
| 刃の特性 | アクリル用の目安 |
|---|---|
| 刃数(直径7.25インチの丸鋸) | 60~80刃 |
| 刃先形状 | 台形刃と平刃を組み合わせたTCGなど、アクリルに適した形状 |
| 刃の材質 | 超硬チップ付き |
| すくい角 | 0°または小さい負角を目安に、メーカーの仕様を確認 |
| 適用材料の表示 | アクリル、プラスチック、非鉄金属 |
大きな正のすくい角を持つ木工用刃は、材料に食い込み、端面の欠けを生じる場合があります。0°や負のすくい角は、食い込みを抑えるのに有効です。TCGは、台形刃と平刃を組み合わせて負荷を分散し、きれいな切断面を得やすい形状です。
欠損した刃は使用しないでください。1か所の損傷でも、端面に繰り返し欠けが生じる原因になります。
推奨する切断速度
丸鋸・テーブルソーの回転速度は、工具と刃のメーカーが指定する範囲に設定します。原文の3,000~5,000 min⁻¹は一例であり、すべての刃径や設備に共通する設定ではありません。送りが遅すぎると摩擦熱が増え、速すぎると欠けや過負荷が発生するため、両者のバランスを取ります。
例えば、厚さ6 mmの板をテーブルソーで切る場合、材料を無理に押し込まず、滑らかに送れる速度を維持します。工具に過大な負荷がかかる音、溶融した切りくず、粗い端面がある場合は条件を見直します。
滑らかな鋸切断のためのポイント
ジグソーや丸鋸では、板をMDFや薄い合板で挟むと、切断線の周囲を支持でき、たわみによる欠けを抑えられる場合があります。刃の進路と固定具の位置を確認して使用します。
機械切断では、適合する保護フィルムを残すことで表面傷を抑えられます。フィルムを潤滑剤として扱わず、必要な潤滑・冷却は別途、材料と工具に適した方法で行います。
刃が材料から抜ける側の切断線にマスキングテープを貼ると、欠けを抑える補助になります。抜け側は、刃の回転方向やジグソー刃の仕様によって異なるため、機械と刃の動きを確認します。
アクリル板の割れを防ぐ方法
切断時の割れは、支持不足による応力集中、発熱による熱応力、材料に適さない刃の形状などで生じます。原因を理解すると、適切な対策を選びやすくなります。
端面の割れを防ぐ
刃が材料から抜ける終端では、支持が不足すると局部的な負荷がかかり、亀裂が広がる場合があります。次の点を確認します。
当て板や捨て材で終端を支持し、必要に応じてテープを併用します。終端では送りを慎重に調整しますが、刃を同じ位置に留めないようにします。滞留による熱と応力の集中は、割れの原因になります。
鋭利な刃を維持します。摩耗した刃は、材料をきれいに切れず、押し付ける力を増やして亀裂を生じる場合があります。
熱の蓄積を抑える
発熱は、アクリル切断の主要な不具合要因です。端面の溶融、煙、切断線付近の割れは、過熱を示す場合があります。刃との摩擦や切りくずの再溶着によって熱が増えます。切りくずが排出前に溶けて溝へ付着すると、工具がその材料を再び削ることになります。
切りくずを排出しやすいOフルート工具などを選び、回転速度と送りを適切に組み合わせます。必要に応じてエアブローやPMMAに適合する冷却方法を使用します。レーザーでは、出力と速度を調整し、切断性と熱影響を両立させます。回転速度を単に高くすればよいわけではありません。
板を適切に支持する
支持がない板は、切削力でたわみ、切断線に応力が集中して割れる場合があります。切断中は、切断線の両側をできるだけ近い位置で支持します。50~100 mm程度という目安に固定せず、板厚、突出し量、工具に応じて支持を調整します。
長い直線切断では、テーブルソーの延長テーブルなどで材料を継続的に支持します。ジグソーでは、刃の進路を確保しながら突出し量を最小限にして固定します。CNCルーターでは、真空テーブルなどで板を平坦かつ確実に保持します。
CNC加工とレーザーによるアクリル切断
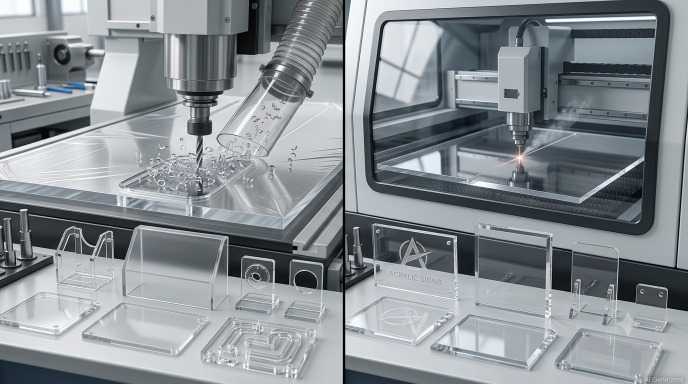
CNCルーター加工とレーザー切断の比較
生産数量が多い場合、複雑形状や高い精度が必要な場合は、CNCルーターやレーザー切断が、手作業や携帯電動工具より安定した結果を得やすくなります。
CNCルーター加工の利点
デジタルデータに基づいて工具経路を制御し、対応できる形状を安定した精度で繰り返し加工できます。アクリル用のOフルート工具などを適切に使用すると、後処理の少ない端面を得られ、必要に応じて透明感を高める研磨も可能です。
設備と工具によっては、3~50 mm、またはそれ以上の厚さに対応できます。基本的な切断工具では難しい三次元形状、面取り、表面彫刻、曲線輪郭も加工できます。ただし、対応板厚と加工深さは、工具長や機械の剛性に応じて確認します。
レーザー切断の利点
CO₂レーザーは、透明感のある端面や細かい形状に適しています。CNCルーターの工具径による制約を受ける細部や小さな内角も、レーザーでは小さい切断幅で加工できる場合があります。看板、ディスプレイ、装飾品など、端面の外観が重要な用途で有力な方法です。
適切に調整した設備では、良好な寸法精度を得られます。刃が材料に接触しないため、工具接触による傷を抑えやすくなりますが、搬送、保持、熱影響による損傷への配慮は必要です。
アクリル切断でよくある誤り
不適切な刃の使用
刃数が少なく、粗い歯と大きなすくい角を持つ木工用刃は、アクリルに欠けや割れを生じる場合があります。刃径に合ったアクリル・プラスチック用の刃を選びます。直径約184 mmでは60~80刃が一つの目安ですが、刃先形状と推奨条件も確認してください。
CNCルーターでも、工具の切りくず排出性や刃先形状が適していないと、再溶着や溶融した端面が生じる場合があります。アクリル用Oフルート工具などを、加工条件に合わせて選定します。2枚刃工具が必ず不適切というわけではありません。
過大な送り速度
送りが速すぎると、工具負荷や端部への力が増え、欠けや排出不良につながります。逆に遅すぎても摩擦熱が増えるため、切りくずと端面の状態を確認して、回転速度と送りを調整します。適度で安定した送りが、割れの低減に役立ちます。
保護フィルムを早く剥がす
アクリル板は、両面に保護フィルムが付いていることが多くあります。機械切断前に剥がすと、クランプ、作業台、切りくずによる傷がつきやすくなります。適したフィルムは加工後まで残します。ただし、レーザー加工では使用できるフィルムか確認し、設備・材料メーカーの指示に従って除去します。
フィルムには、アクリル表面を直接汚したり傷つけたりせず、切断線を描ける利点もあります。フィルム上にマーキングし、加工後に剥がします。
アクリル切断の安全上の注意点
CNC加工したアクリル部品
個人用保護具
電動工具での切断では、保護メガネやゴーグルを使用します。鋸切断やCNCルーター加工で飛散する切りくずから、目を保護してください。
丸鋸やテーブルソーを継続使用する場合は、聴覚保護具も使用します。切断後の鋭い端面の取り扱いには、機械を停止してから適切な手袋を使います。回転工具の操作中は、巻き込まれるおそれのある手袋を使用しないでください。レーザーでは、ビームを直視せず、カバーとインターロックが機能していることを確認します。
安全な機械操作
工具を起動する前に材料を確実に固定します。切断中に動くと、加工不良や飛散の原因になります。テーブルソーで手が刃に近づく狭幅加工には、押し棒などを使用します。キックバックの経路を避け、機械メーカーの安全指示に従って作業します。
CNCルーターでは、真空テーブル、クランプ、固定ねじなどで材料が確実に保持されていることを、主軸を近づける前に確認します。高速回転する主軸の下で板が外れると、重大な危険につながります。
作業環境の整備
切りくず、粉じん、加工時の煙を適切に排出します。CNCルーターでは、主軸付近で集じんし、堆積を防ぎます。レーザー切断では、対応する排気・集煙設備を接続し、加工時の煙が作業環境に漏れないようにします。
レーザーの加工範囲や周辺に、不要な可燃物を置かないでください。焦点や材料位置のずれにより、発熱や発火につながる場合があります。加工中は設備の監視とメーカー指定の防火対策を行います。
アクリル切断に関するよくある質問
Q:アクリル板に最適な切断方法は何ですか?
板厚、形状の複雑さ、切断面の要求品質によって異なります。薄板の直線切断には、溝を付けて折る方法が適する場合があります。厚板や複雑な形状には、鋸、CNCルーター、対応するCO₂レーザー切断機などを検討します。
Q:カッターでアクリル板を切れますか?
薄板の直線切断なら、専用のアクリルカッターで溝を付けて折る方法を使用できます。金属定規に沿って溝を入れ、作業台の縁などに合わせて折ります。適用板厚と材料の種類は、工具・材料メーカーの指示を確認してください。普通のカッターナイフで、厚さ6 mmまで一律に切断できるとは限りません。
Q:アクリル切断にはどの鋸が適していますか?
直線には、適した超硬チップソーを装着した丸鋸やテーブルソーが有効です。TCGなどのプラスチックに適した刃先形状を選びます。刃数は刃径に応じて決め、曲線にはアクリル用の刃を装着したジグソーを検討します。
Q:アクリル板を割らずに切るにはどうすればよいですか?
切断線の両側を適切に支持し、アクリルに合った刃を使い、回転速度と送りを安定させます。刃を同じ位置に留めず、発熱を抑えます。機械切断では適した保護フィルムを残し、支持方法と刃の選定を重点的に確認します。
Q:アクリル板はCNC加工やレーザーで切断できますか?
はい。アクリル板(PMMA)は、CNC加工やCO₂レーザー切断で加工できます。再現性や複雑な立体形状にはCNC加工、透明感のある端面や細かな輪郭にはレーザー切断が適する場合があります。材料と設備の対応条件を確認して選定します。
学び続ける
CNC加工における工具オフセットとは?種類・設定方法・ベストプラクティス
CNC工具オフセット設定と測定表示 重要ポイント CNCオフセットは、プログラム上の指令と実際の工具位置を正確につなぐ重要な設定です。 工具長データはZ軸方向の加工深さ制御に使用されます。 工具径データは輪郭加工時の寸法精度を維持します。 ジオメトリ値は工具の測定基準となる基本データを定義します。 摩耗補正値は量産加工中の微調整に利用されます。 正確なデータ確認により、本加工前の不良リスクを低減できます。 適切なオフセット管理は、工具・治具・加工部品を保護します。 CNC加工 において、工具オフセットはプログラムされた加工経路を高精度な部品へ変換するための重要な設定要素です。 送り速度、主軸回転速度、加工時間を検討する前に、CNC制御装置は工具刃先の正確な位置情報を必要とします。 正確な工具データが設定されていることで、設計図面で要求された位置へ工具エッジを正しく配置できます。 CNC加工における工具オフセットとは? 工具オフセットとは、CNC制御装置内に保存される補正値であり、取り付けられた工具の刃先または先端位置をプログラム上の基準位置に対して補正するためのデータです。 なぜCNC加工機にはオ......
加工におけるびびり振動:原因・影響・低減方法
CNCフライス加工中に発生したびびり痕 びびり振動 簡易診断チェックリスト 症状 主な原因 最初に行う対策 高音の異常音が発生する 再生びびり振動 主軸回転速度を±15%変更する 深いポケット加工時のみ発生する 工具突き出し量が大きすぎる 工具長を短くする 薄肉部品で発生する ワーク剛性不足 固定方法を改善する 工具交換後に発生する 振れ量またはホルダーの問題 工具ホルダーを確認する 仕上げ加工時のみ発生する 切込み不足による擦れ加工 送り速度または回転速度を調整する 最初は小さな振動音でした。 しかし、次第に高音の異常音へ変化し、前回の加工ではRa 0.8μmだった表面が、今回は波状のびびり痕だらけになっている。 工具寿命も大幅に低下し、良品加工から何が変わったのか分からない――。 加工におけるびびり振動は、経験豊富な加工技術者であれば音だけで判断できる一方、初心者にとっては原因特定に時間がかかる代表的な問題です。 しかし、びびり振動は偶然発生するものではありません。 切削力、工具、ワーク固定、加工条件が相互作用することで発生する、物理的に予測可能な現象です。 単純に加工条件を変更して試行錯誤す......
CNC加工におけるチップシンニング:計算式・送り速度・計算ツール
ポイントまとめ チップシンニングは、ラジアル切込み量が小さい場合に実際の切りくず厚さを低下させる現象です。 目標とする切削負荷を維持するには、1刃あたり送り量を調整する必要があります。 計算式では、工具径、ステップオーバー、工具の切削接触角度を考慮します。 チップシンニング計算ツールを使用することで、送り速度補正を加工前に算出できます。 この方法は、フルスロット加工ではなく、部分的な切削幅を使用する加工に適しています。 チップシンニングとは、工具のステップオーバー(横方向切込み)が小さい場合に発生する現象で、設定された1刃あたり送り量よりも実際の切りくず厚さが薄くなることを指します。 この現象を理解することで、プログラマーは適切な送り速度を設定し、目標となる切削負荷を維持できます。 低ラジアル切込みによる薄い切りくずを伴うCNCフライス加工 チップシンニングとは? チップシンニングとは、ラジアル方向の切込み量が制限されることで、実際の未変形切りくず厚さがプログラムされた1刃あたり送り量より小さくなる現象です。 工具回転時の切りくず厚さ 各切削刃は円弧状の軌跡を描きながら材料を除去します。 その接触......
GD&Tにおける面輪郭度(Profile of a Surface):記号・公差・実例
要点まとめ 面輪郭度は、面の形状を制御する幾何公差であり、データムを指定することで面の方向や位置も管理できます。 面輪郭度記号は、三次元形状に対する幾何的な管理範囲を示します。 基準寸法は、理論上正確な輪郭形状を定義します。 データム参照は、管理対象となる領域の方向や位置を決定します。 検査では、加工された面形状を理論形状と比較して評価します。 加工部品の面輪郭度を三次元測定機で検査 面輪郭度の要求事項を理解することで、設計者は複雑な形状を1つのGD&T指示で定義でき、設計意図と製造・検証工程を効果的につなげることができます。 GD&Tにおける面輪郭度とは? GD&T(幾何寸法公差)における面輪郭度とは、理論上正確な輪郭形状を基準として、その周囲に設定される三次元の公差域を定義する幾何公差です。 加工後の形状が設計上の理論輪郭からどの程度ずれることが許容されるかを管理します。 面輪郭度で管理できる項目 データム参照の有無によって、面輪郭度は形状のみを管理する場合と、面の方向や位置まで管理する場合があります。 そのため、曲面、滑らかな接続部、自由曲面など複雑な形状の管理に適しています。 面輪郭度記号......
アクリル板の切断:加工方法・工具・作業のポイント
要点 アクリル板の適切な切断方法は、板厚、切断面の要求品質、生産数量によって異なります。 薄いアクリル板の直線切断には、専用のアクリルカッターで溝を付けて折る方法が使用できます。適用できる板厚は、材料と工具の仕様を確認します。 12 mm程度までの中厚板には、適した細目の鋸刃と適切な速度を用いた切断が有効です。 12 mmを超える厚板や複雑な形状では、CNCルーターやCO₂レーザーなどを、設備の対応板厚に応じて検討します。 割れを抑えるには、切断線の近くを適切に支持し、材料に適した刃と送り速度を使用します。支持位置は、板厚や工具条件に合わせて決めます。 CNC加工とレーザー切断は、数量が多い部品や精密加工で有力な選択肢です。 保護フィルムを早く剥がすと、表面傷やマーキング不良のリスクが高まります。ただし、レーザー加工ではフィルムの適合性を別途確認します。 CNCルーターによるアクリル板の切断 プレキシガラス(アクリル板、PMMA)は、適切な工具と方法を用いることで、きれいに切断できます。軽量で透明性が高く、扱いやすい材料ですが、工具選定、切断速度、支持方法が不適切だと、割れ、欠け、切断面の溶融が発......
スポットフェイスと深座ぐりの違い:用途と選定ガイド
スポットフェイスと深座ぐりの比較早見表 スポットフェイスと深座ぐりは、いずれも穴の周囲に設ける加工形状です。スポットフェイスは、ボルトや座金のための平坦な座面を形成します。一方、深座ぐりは、ねじ頭部を部品表面と面一、または表面より低い位置に収めるための円筒状のくぼみを形成します。 両者の主な違いを、次の表に示します。 比較項目 スポットフェイス(座面加工) 深座ぐり(カウンターボア) 主な目的 平坦な座面を形成する 締結部品の頭部を収める平底のくぼみを形成する 加工深さ 浅い 通常、スポットフェイスより深い 材料除去量 座面を形成するための必要最小限 頭部を収めるために必要な量 締結部品の位置 頭部は部品表面より上に残る 頭部を表面と面一、または表面より低く収める 代表的な締結部品 ボルト、ナット、座金 六角穴付きボルトなど 主な用途 鋳物、鍛造品、粗い表面 精密組立品、機械部品 加工時間 比較的短い 切削深さが大きいため、比較的長い 代表的な図面指示 スポットフェイス(SF) 深座ぐり(⌴) 図面では、座ぐり記号に略号「SF」を組み合わせ、浅い座面加工のみが必要であることを示す場合があります。適......