第一角法と第三角法の違い:正投影法の基礎をわかりやすく解説
1 min
- 正投影法とは
- 第一角法とは
- 第三角法とは
- 第一角法と第三角法の違い
- 第一角法と第三角法の投影法記号
- CNC製造における第一角法と第三角法
- 投影法に関する製図規格
- 第一角法と第三角法に関するよくある質問
要点
- 正投影法とは、3D形状の部品を正面図、平面図、側面図など、複数の2D投影図で表現する方法です。
- 第一角法と第三角法は、各投影図を配置するための代表的な2つの方式であり、対象物に対する投影図の配置が互いに逆になります。
- 第一角法はISO規格で広く採用されており、欧州、インド、中国、ロシアなど、多くのISO準拠地域で使用されています。
- 第三角法は、米国、カナダ、日本などで一般的に使用され、ASME規格でも標準方式として採用されています。
- 第一角法と第三角法の違いは、観察者、対象物、投影面の位置関係にあります。
- CNC加工図面で第一角法と第三角法を取り違えると、投影図を左右または上下逆に解釈することになり、異なる製図規格を使用する地域間では重大な加工ミスにつながる可能性があります。
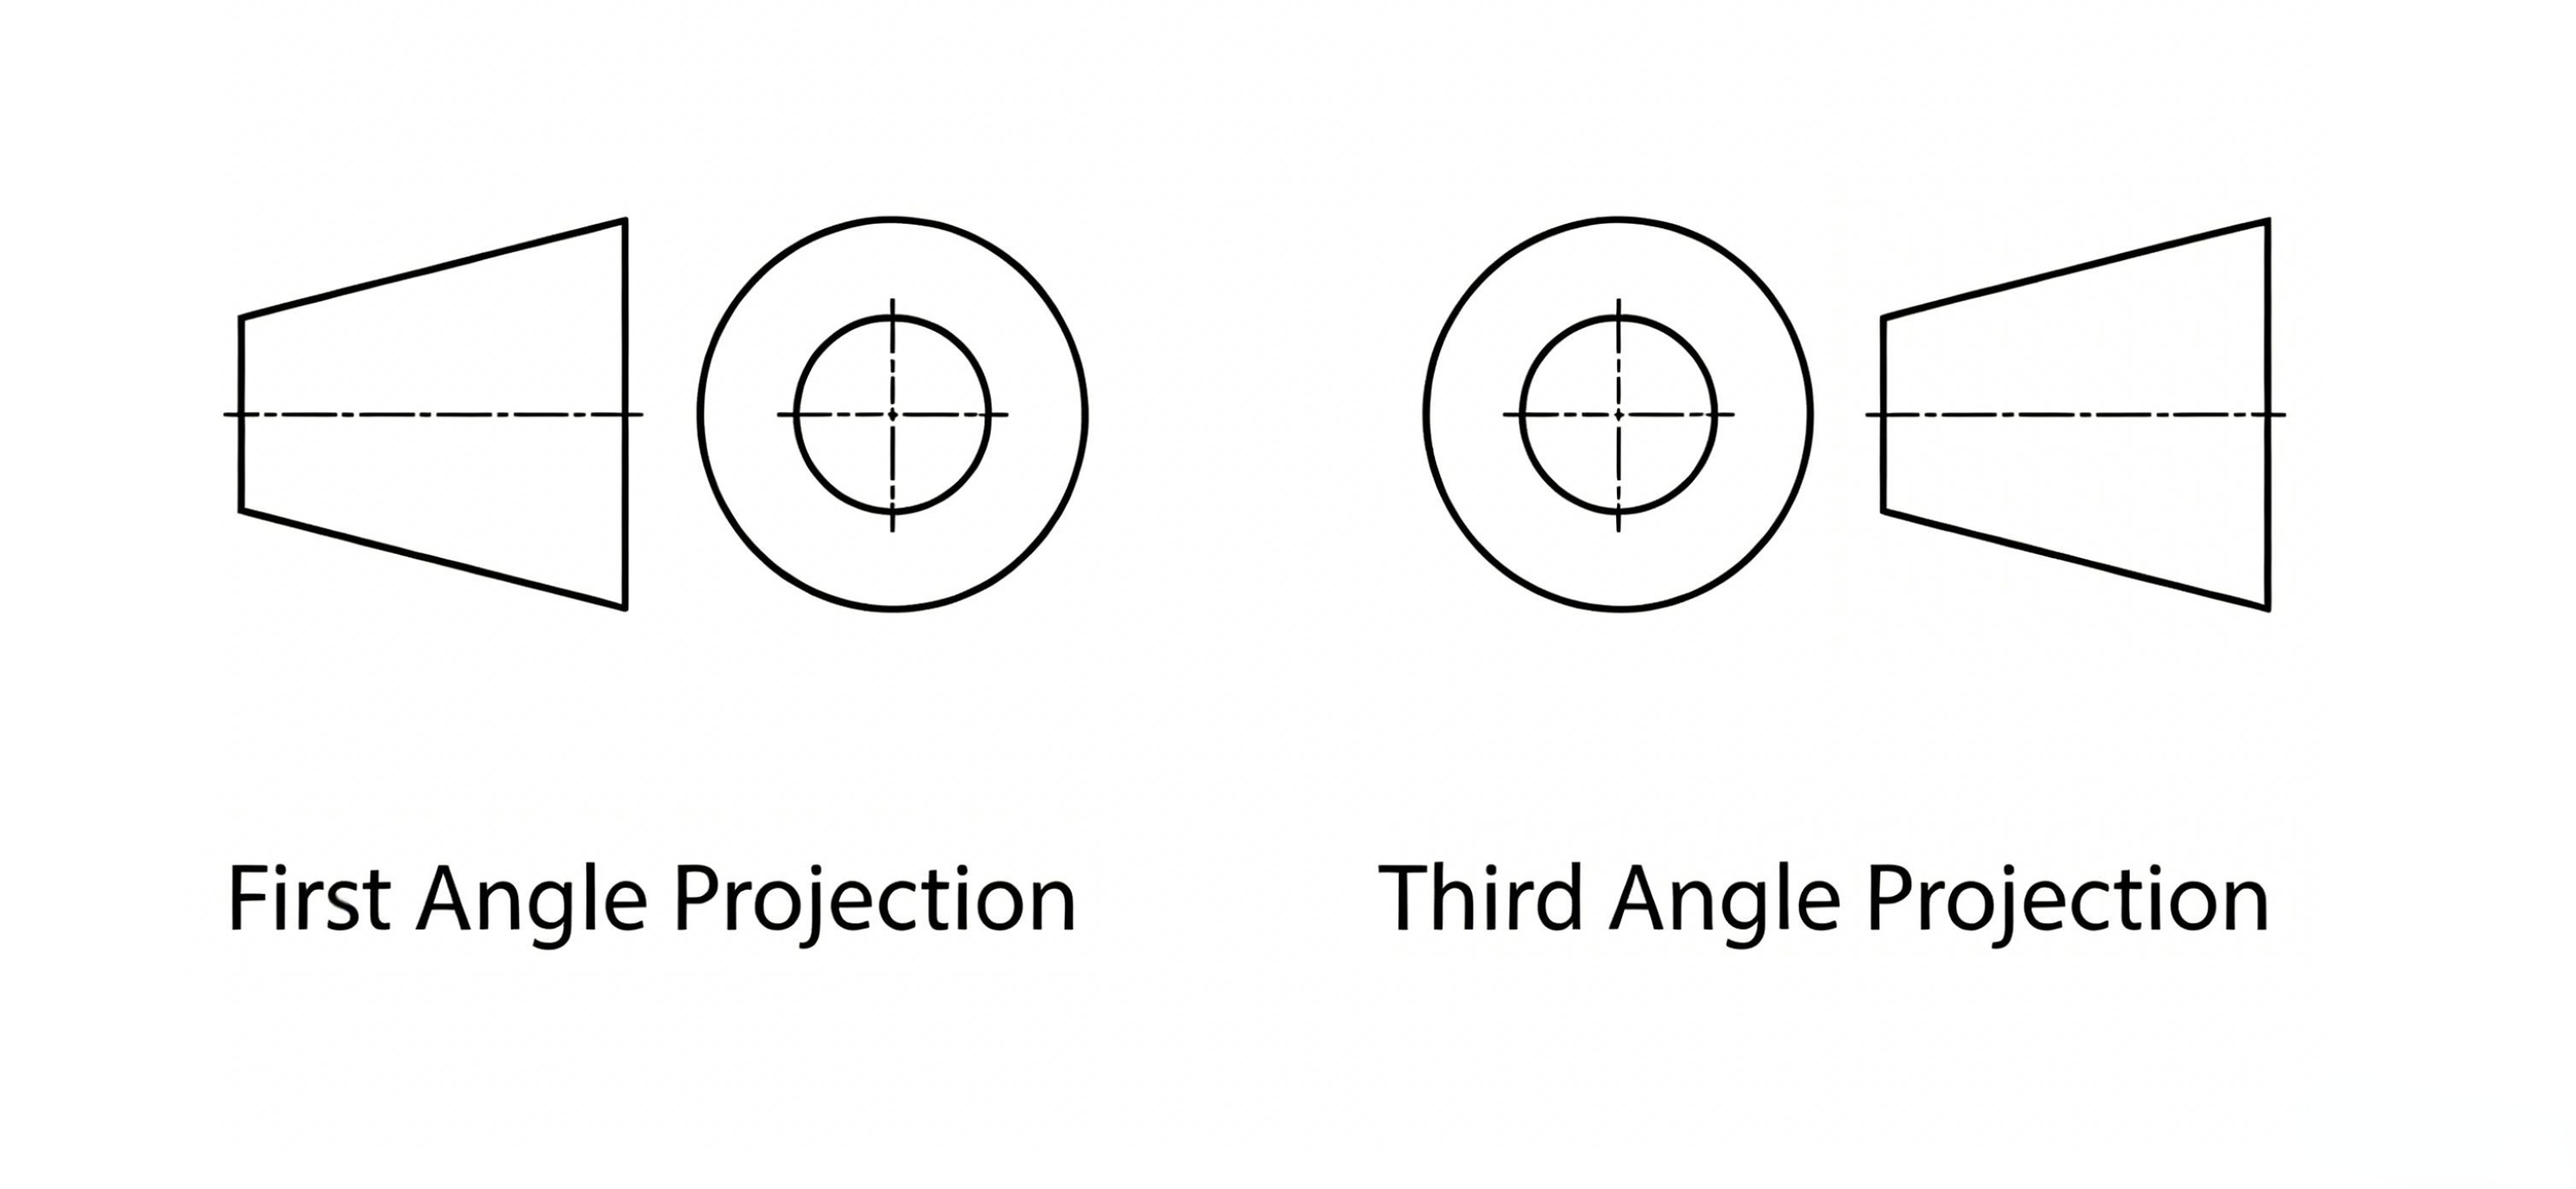
第一角法と第三角法の違いを示す図
海外から届いた図面を受け取った加工会社が、記載どおりに部品を加工したにもかかわらず、完成品の形状が間違っていたとします。原因は寸法の読み間違いではなく、その図面が第一角法と第三角法のどちらで描かれているかを確認しなかったことかもしれません。この2つの方式では投影図が互いに反対の位置へ配置されるため、取り違えると設計意図とは鏡像関係にある部品が製作される可能性があります。
このような誤りは、考えられているほど珍しくありません。本ガイドでは、第一角法と第三角法の仕組み、簡単な見分け方、国や地域をまたいで図面を取り扱う際に両者の区別が重要となる理由を解説します。
JLCCNCでは、加工開始前に投影法や投影図の明瞭性を含め、図面が生産規格に適合しているかを確認します。これにより、第一角法と第三角法を使用する地域間で図面を受け渡す際に発生しやすい製造ミスを防止します。

高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
正投影法とは
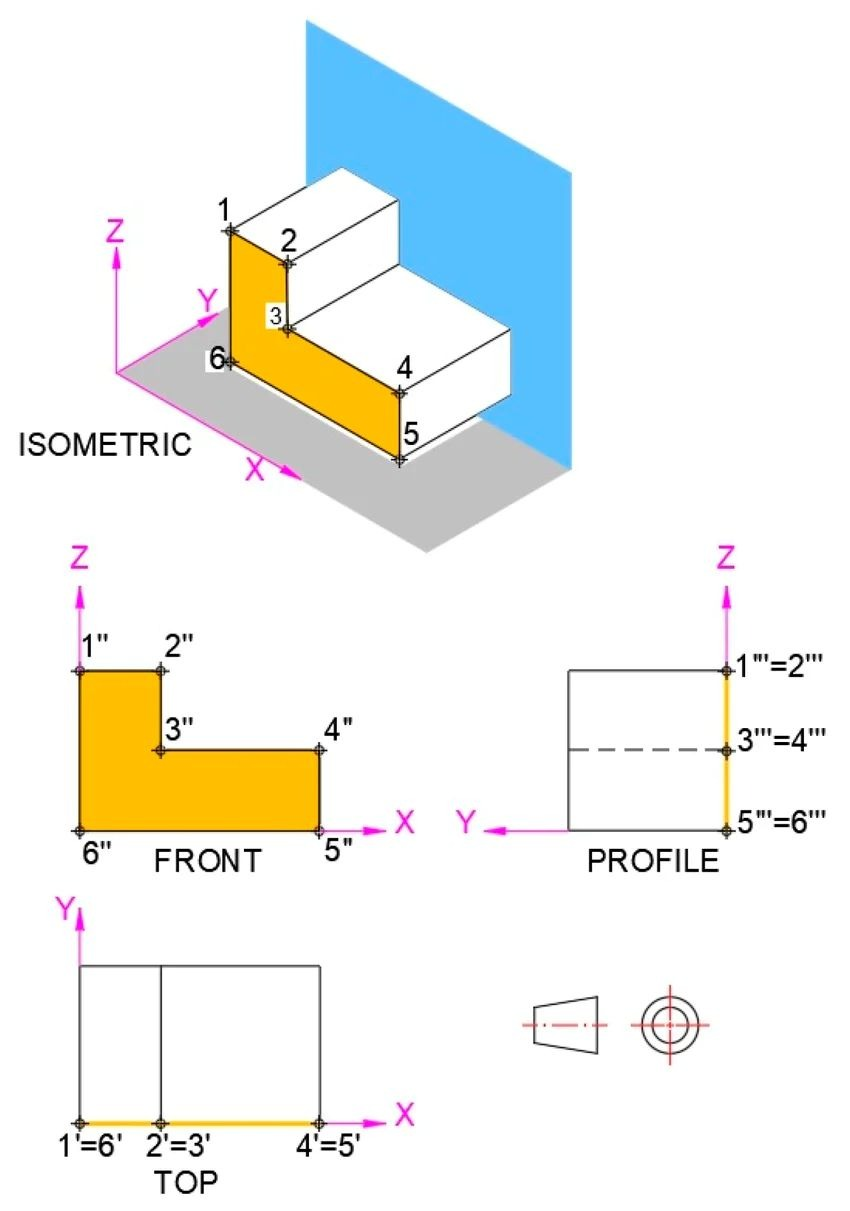
正投影法(ResearchGate)
正投影法の定義
正投影法とは、3次元の対象物を複数の2次元投影図で表現する方法です。正面、上面、側面、必要に応じてその他の方向から対象物を垂直に見た形状を描きます。すべての投射線は互いに平行で、投影面に対して垂直になります。
機械製図で正投影法が使用される理由
3次元の対象物を1枚の2D画像だけで表現すると、多くの形状情報が失われます。1方向から撮影した写真では、背面、底面、側面の形状を確認できません。正投影法では、それぞれ異なる形状情報を示す複数の平面図を使用することで、この問題を解決します。各投影図を組み合わせることで、部品形状を明確かつ完全に伝えることができます。
このため、正投影法はあらゆる機械製図の基礎となっています。第一角法と第三角法のどちらを使用する場合でも、基本的な考え方は同じです。対象物の各面を複数の平面図で示し、規格化された配置に従って並べることで、その規格を理解している人が部品形状を正確に読み取れるようにします。
第一角法とは
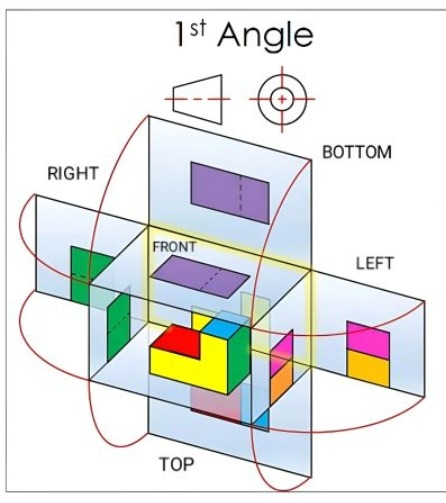
第一角法(Cube CAD Academy)
第一角法の仕組み
第一角法では、観察者と投影面の間に対象物を配置します。対象物の背後に平面があり、観察者が対象物を通してその平面を見る状態をイメージしてください。対象物が観察者と投影面の間にあるため、投影図は直感的に予想される位置とは反対側に配置されます。
その結果、第一角法では平面図を正面図の下側に配置し、右側面図を正面図の左側に配置します。第三角法に慣れている人には逆向きに感じられるため、図面を読み始める前に使用されている投影法を確認することが重要です。
第一角法における投影図の配置
第一角法では、正面図を中央に配置します。平面図は、対象物の上面を下方向へ展開したように、正面図の真下へ配置します。対象物を右側から見た右側面図は正面図の左側に、左側から見た左側面図は正面図の右側に配置します。
この配置は最初は直感に反するように感じられますが、対象物が観察者と投影面の間にあるという幾何学的な関係に基づいています。そのため、それぞれの投影図は観察方向とは反対側に配置されます。
第三角法とは
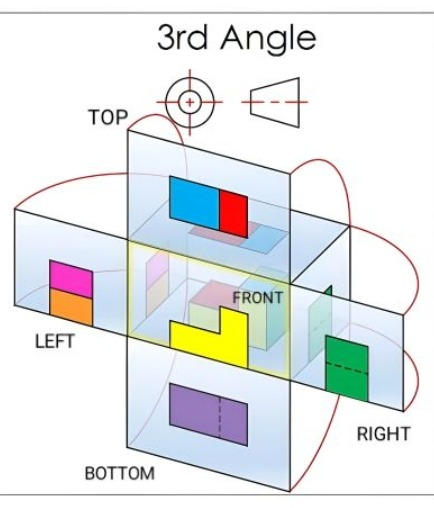
第三角法(Cube CAD Academy)
第三角法の仕組み
第三角法では、観察者と対象物の間に投影面を配置します。観察者が透明な投影面を通して、その奥にある対象物を見ている状態をイメージしてください。投影面が対象物より観察者に近いため、各投影図は観察方向と一致する、より直感的な位置に配置されます。
その結果、第三角法では平面図を正面図の上側に、右側面図を正面図の右側に配置します。上から見た投影図が上に、右側から見た投影図が右に配置されるため、多くの人が直感的に理解しやすい方式です。
第三角法における投影図の配置
第三角法では、正面図を中央に配置します。平面図は、対象物の上面を上方向へ展開したように、正面図の真上へ配置します。対象物を右側から見た右側面図は正面図の右側に、左側から見た左側面図は正面図の左側に配置します。
各投影図の紙面上の位置が対象物を観察する方向と一致するため、第三角法は直感的な配置であるといわれます。対象物の右側から見た形状は、図面上でも正面図の右側に表示されます。
第一角法と第三角法の違い
投影図の配置の違い
第一角法と第三角法の最も重要な違いは、各投影図を正面図に対してどこへ配置するかです。第一角法では平面図を正面図の下側に、右側面図を正面図の左側に配置します。第三角法では平面図を正面図の上側に、右側面図を正面図の右側に配置します。標準的な六面図のその他の投影図も同様に、両方式で互いに反対の位置へ配置されます。
| 投影図 | 第一角法 | 第三角法 |
|---|---|---|
| 平面図 | 正面図の下側 | 正面図の上側 |
| 下面図 | 正面図の上側 | 正面図の下側 |
| 右側面図 | 正面図の左側 | 正面図の右側 |
| 左側面図 | 正面図の右側 | 正面図の左側 |
| 背面図 | 通常は左側面図の右側 | 通常は右側面図の右側 |
投影面の考え方の比較
両方式の概念的な違いは、観察者、対象物、投影面の位置関係にあります。第一角法では「観察者 → 対象物 → 投影面」の順に並び、対象物が観察者と像を形成する投影面の間にあります。第三角法では「観察者 → 投影面 → 対象物」の順に並び、窓越しに対象物を見るように、投影面が観察者と対象物の間にあります。
この位置関係の違いが、両方式におけるすべての投影図配置の違いを生み出します。投影面が対象物のどちら側にあるかを理解すれば、それぞれの投影法における投影図の配置を論理的に判断できます。
図面を誤読する主な原因
最も多い間違いは、図面を読み始める前に使用されている投影法を確認しないことです。第三角法に慣れた加工担当者が第一角法の図面を受け取った場合、平面図を下面図として、下面図を平面図として誤読する可能性があります。対称形状の部品では気付かないこともありますが、非対称部品では設計意図とは鏡像関係にある形状を製作してしまいます。
図面の作成国だけで投影法を判断することも、よくある間違いです。多くの地域では第一角法、北米では第三角法が一般的ですが、特に多国籍企業では、所在地に関係なく独自の社内規格を指定している場合があります。
第一角法と第三角法の主な相違点
| 比較項目 | 第一角法 | 第三角法 |
|---|---|---|
| 観察者・対象物・投影面の順序 | 観察者 → 対象物 → 投影面 | 観察者 → 投影面 → 対象物 |
| 平面図の位置 | 正面図の下側 | 正面図の上側 |
| 右側面図の位置 | 正面図の左側 | 正面図の右側 |
| 左側面図の位置 | 正面図の右側 | 正面図の左側 |
| 下面図の位置 | 正面図の上側 | 正面図の下側 |
| 背面図の位置 | 通常は左側面図の右側 | 通常は右側面図の右側 |
| 代表的な規格・地域 | ISO(欧州、インド、中国、ロシア、アジアの多くの地域) | ASME Y14.3(米国、カナダ)、JIS(日本) |
| 投影法記号 | 第一角法の配置に従った円すい台記号 | 同じ形状を左右反対に配置した記号 |
第一角法と第三角法の投影法記号
第一角法と第三角法の記号には、いずれも円すい台または切頭円すいを表す同じ基本形状が使用されますが、左右の向きが反対です。投影法記号は通常、図面の表題欄またはその周辺に表示され、その図面が採用している投影法を明確に示します。両方の記号を理解していれば、一目で判別できます。
技術図面で投影法を確認する方法
投影法を確認する最も簡単な方法は、表題欄に記載された投影法記号を見ることです。記号がない場合は、表題欄に記載された製図規格を確認します。一般にISO規格では第一角法、ASME規格では第三角法が標準です。ただし、日本のJIS製図では第三角法が一般的です。
記号も規格も記載されていない場合は、実際の投影図の配置を確認します。平面図が正面図の下側にあれば第一角法、上側にあれば第三角法です。この幾何学的な確認方法は、投影法記号や適用規格の記載がない場合でも利用できます。
CNC製造における第一角法と第三角法
CNC加工図面に求められる要件
CNC加工において、図面は設計意図と実際の部品を結び付ける重要な契約文書です。第一角法と第三角法のどちらを使用しても、同じ部品形状を完全に表現できます。異なるのは紙面上の配置であり、CNCプログラマーは工具経路を作成する前に、各投影図から3D形状を正しく復元しなければなりません。
複数の面に形状を持つ部品では、一方の面に座ぐり穴、別の面にポケット、特定の投影図でしか明確に理解できない段差形状などが存在します。第一角法を第三角法として、または第三角法を第一角法として読み違えると、まったく異なる面に形状を加工してしまう可能性があります。
製造ミスを防止する方法
投影法の誤認を防ぐ方法は明確です。図面の作成地域にかかわらず、プログラミング前に必ず投影法記号を確認します。海外顧客に対応する加工会社では、両方の投影法を日常的に扱います。単位、公差、材料とともに、投影法記号の確認を図面レビューの標準手順に組み込むことで、材料を加工する前に問題を発見できます。
特に非対称部品では、図面上の投影図配置が、表示された投影法記号から想定される配置と一致しているかを確認します。たとえば、平面図の位置と投影法記号が示す方式に矛盾がある場合は、加工開始前に必ず設計者へ確認する必要があります。
設計者と製造者のコミュニケーション
異なる地域から図面を受け取る場合は、見積もり時の図面確認やDFMフィードバックで投影法を確認すると、生産開始前に曖昧さを解消できます。「本図面は第一角法を使用していると理解しています。弊社の解釈が設計意図と一致しているかご確認ください」といった短い確認だけでも、海外調達における初品不合格の代表的な原因を防止できます。
投影法に関する製図規格
ISO規格と第一角法
ISO 128および関連規格では、第一角法が標準的な投影方式として採用されています。欧州やアジアの多くの地域でISO規格に基づいて作成される図面は、特別な指定がない限り第一角法を使用します。欧州やアジアの顧客を主に扱う製造会社にとって、第一角法の理解は基本的な図面読解能力の1つです。
ASME規格と第三角法
ASME Y14.3は、米国規格における多面図および断面図を規定し、第三角法を標準方式として採用しています。ASME規格に準拠する北米のメーカーや顧客は、一般に第三角法の図面を作成します。第三角法は、北米の技術・工学教育でも基本方式として広く教えられています。
世界の機械製図慣行
世界では第一角法と第三角法の両方が日常的に使用されており、技術的に一方が他方より優れているわけではありません。どちらの方式でも、あらゆる形状を正確に表現できます。製造で重要なのは一貫性と明確性です。投影法記号を記載し、その記号と実際の投影図配置を一致させ、図面を読む側も推測せずに必ず確認する必要があります。
第一角法と第三角法に関するよくある質問
Q:第一角法と第三角法の違いは何ですか?
観察者と対象物に対して、投影面がどこに位置するかが異なります。第一角法では対象物が観察者と投影面の間にあり、平面図を正面図の下側、右側面図を正面図の左側に配置します。第三角法では投影面が観察者と対象物の間にあり、平面図を正面図の上側、右側面図を正面図の右側に配置します。どちらも同じ形状を完全に表現できますが、投影図の配置が互いに反対になります。
Q:第一角法を使用している国はどこですか?
第一角法はISO製図規格で広く採用されており、欧州、インド、中国、ロシア、アジアの多くの地域で使用されています。ISO 128および関連する国際規格に基づく図面では第一角法が一般的ですが、地域の慣例にかかわらず、企業が独自に別の方式を指定する場合もあります。
Q:第三角法を使用している国はどこですか?
第三角法はASME Y14.3で標準方式として採用されており、米国とカナダで広く使用されています。日本でもJISに基づく機械製図では第三角法が一般的です。また、北米の技術・工学教育でも基本的な投影方式として広く教えられています。
Q:図面で投影法を確認するにはどうすればよいですか?
まず、表題欄にある円すい台を用いた投影法記号を確認します。第一角法と第三角法では、記号の向きが左右反対です。記号がない場合は、記載されている製図規格を確認します。一般にISOは第一角法、ASMEは第三角法を示します。最後に、正面図に対する平面図の位置を確認してください。平面図が下側なら第一角法、上側なら第三角法です。
Q:CNC製造で正投影法が重要なのはなぜですか?
正投影法は、3D部品の形状を2D図面で伝えるための基本的な方法です。CNC加工では、図面を正しく読み取り、工具経路へ反映する必要があります。第一角法と第三角法のどちらを使用しても部品形状自体は変わりませんが、投影法を読み違えると形状を誤った面へ割り当ててしまいます。その結果、各寸法を正しく読んでいても、設計意図とは鏡像関係にある部品が加工される可能性があります。
Q:CNC加工サービスでは、第一角法と第三角法の両方に対応できますか?
はい。どちらの方式も広く使用されています。重要なのは、加工前に投影法記号と適用される製図規格を確認し、投影図の配置が設計意図と一致していることを確かめることです。
学び続ける
精密加工における段付き旋削工程とCNC軸加工
この記事のポイント 段付き旋削は、1回の段取りで軸に複数の外径を加工するCNC旋削加工です。軸受のはめあい部、歯車の取付部、組立時の逃げ部など、機械用軸に必要な段付き形状を形成します。 軸方向に各部の外径を順次加工し、外径が変わる位置に肩面を設けることで、複数の径を持つ軸を製作します。 各段の同軸精度を確保するには、加工中に回転中心を一定に保つ必要があります。そのため、切削条件と同様に、ワークの保持方法や芯出しが重要です。 工具やワークのたわみによる誤差を抑えながら寸法公差を満たすには、荒旋削、肩面加工、仕上げ旋削を適切な順序で組み合わせる必要があります。 各段の表面粗さと肩面の直角度は、外観上の品質だけでなく、軸受の正しい着座や部品の正確な軸方向位置決めを左右する機能上の重要項目です。 (AI生成画像)CNC旋盤による鋼製段付き軸の加工 機械用軸は、全長にわたって外径が一定とは限りません。軸受ジャーナル、歯車の取付部、ねじ端部、干渉を避けるための逃げ部など、それぞれの機能に応じて複数の外径が必要になります。CNCによる段付き旋削は、こうした異径部を加工し、各部の同軸精度、幾何精度、肩面の直角度を......
CNC・旋盤加工におけるテーパ旋削:加工方法・角度管理・加工安定性
テーパ旋削の重要ポイント テーパ旋削は、回転するワークの軸線に対して所定の角度で切削工具を送り、軸方向に外径または内径が連続的に変化する形状を加工する方法です。 適切な加工方法は、部品の形状や加工条件によって異なります。短いテーパには刃物台の旋回による加工が適し、長いテーパではテーパ削り装置やCNC補間制御が加工の安定性と繰返し精度の向上に役立ちます。 テーパ角度の精度を確保するには、テーパ面全体に対する寸法公差の指定方法と検査方法も重要です。 長尺部品や細長い部品では、支持状態が不安定だと、びびり、たわみ、加工中の寸法変動が生じる場合があります。 テーパ面は、芯合わせや接触状態の安定化に有効なため、ツールホルダ、主軸との接合部、シール部、回転機構などに広く使用されています。 CNC旋盤による金属軸のテーパ加工 テーパ旋削とは テーパ旋削とは、ワークの回転軸に対して工具を斜めに送り、軸方向に直径が徐々に変化する形状を形成する旋盤加工です。 加工経路に沿って直径が連続的に変化するため、加工全体を通じて、芯合わせ、切削の安定性、寸法の確認が重要になります。 ストレート旋削との形状の違い ストレート旋削......
精密部品におけるアングルミリング加工とCNC角度フライス加工
要点 CNCアングルミリング(角度フライス加工)は、3軸加工機による単純なエッジ面取りから、5軸加工機による複合角度面の加工まで幅広く対応します。 面取り加工は主に鋭利なエッジの除去や組立性の向上を目的とし、ベベル加工は溶接開先や機能性を持つ傾斜面の形成に使用されます。 角度精度は、工具形状、段取り精度、ワークの位置決め、および回転軸の校正状態に大きく左右されます。 傾斜面は平面よりも測定が難しいため、検査方法を工程設計の段階から組み込むことが重要です。 部品に傾斜面、組立用の面取り、溶接用の開先、角度付きポケット、またはアリ溝が必要な場合、アングルミリングは極めて重要な加工工程となります。 アングルミリングでは、切削工具、ワーク、またはその両方を所定の角度に設定し、設計図面で指定された傾斜面を形成します。単純な45°面取りから、航空宇宙部品に見られる高精度な複合角度面まで、幅広い形状に対応できます。 ただし、傾斜面の加工では、工具の実効径、切削負荷、工具の突出し量、ワーク保持、機械の回転軸精度などを慎重に管理しなければなりません。 JLCCNCでは、部品形状、材料、公差、表面粗さの要件に応じて、......
鋼の焼なましと焼ならし:違い、材料特性、被削性、用途
焼なましと焼ならしの比較 焼なましと焼ならしの概要 製造上の比較項目 焼なまし 焼ならし 冷却方法 炉内で徐冷する 炉から取り出し、空気中で冷却する 一般的な処理結果 鋼が軟化し、内部応力が低減する 鋼の強度が向上し、結晶粒組織がより均一になる CNC加工時の特性 切削抵抗が小さく、切りくずを形成しやすい 切削抵抗はやや大きいが、材料特性の均一性に優れる 加工時の工具寿命 硬さが低いため、一般に長くなりやすい 鋼種によっては、やや短くなる場合がある 加工中の寸法変化 量産前に残留応力が十分に除去されていれば、加工中の変形を抑えやすい 未処理鋼より安定しているが、焼なまし材より多くの応力が残る場合がある 重荒加工への適性 非常に優れる 良好 厳しい公差を持つ部品への適性 変形管理が重要な場合によく選定される 強度要件をより重視する場合に使用される 表面品質 一般に良好な仕上げ面を得やすい 良好。ただし、硬さと合金成分によって異なる 熱処理後の強度 低い 高い 延性 高い 焼なまし鋼より低い 一般的な製造用途 機械加工用ブロック、金型、鋳造品、鍛造品、応力除去部品 シャフト、歯車、構造部品、鍛造品、溶......
精密製造のためのGD&T真直度記号・公差ガイド
要点 GD&Tの真直度は、線要素または軸線が理想的な直線からどの程度ずれてよいかを規制する形状公差です。 真直度記号は、幾何公差記入枠内に水平な直線として示され、データムは参照しません。真直度は他の形体との関係ではなく、対象形体そのものを管理するためです。 表面の真直度は、表面上の個々の線要素を管理します。 軸線の真直度は、円筒形体の導出中心線を管理します。最大実体公差方式(MMC)を適用すれば、ボーナス公差を利用できます。 真直度の公差域は、表面の場合は2本の平行線で構成され、軸線の場合は円筒で構成されます。管理対象の線要素または軸線全体が、その公差域内に収まる必要があります。 製造時の真直度誤差は、工具たわみ、熱変形、残留応力の解放、治具の不安定性などによって発生します。寸法上は合格していても、真直度要件を満たさない部品が生じる可能性があります。 (GD&Tの基礎)真直度の説明図 シャフトは、すべての断面で正しい直径を満たしていても、長手方向に湾曲していれば組立時に不具合が発生します。機械加工された面も、厚さ検査に合格していても、定盤上でがたつく場合があります。 寸法公差は大きさを規制しますが......
CNC加工における切込み深さ:定義、計算方法、工程最適化
切込み深さに関する要点 切込み深さは、工具が1パスで除去する材料量を規定し、加工工程の能率を左右します。 軸方向切込みと半径方向切込みの組み合わせによって工具接触量が決まり、工具負荷と部品精度に影響します。 材料硬度、壁厚、形状によって、適用できる切込み深さが異なります。 切込みが深すぎても浅すぎても、工具摩耗、加工面の傷、サイクルタイムの増加を招く可能性があります。 量産前に試し加工とCADデータの確認を行うことで、部品ごとに適切な切込み深さを検証できます。 金属部品に対する切込み深さを示すCNCフライス工具 CNC加工において、切込み深さは加工工程全体を左右する重要な切削条件の一つです。切込みが深すぎると、工具、工作機械、ワークに問題が発生します。反対に、慎重になりすぎて切込みを浅くすると、生産時間が長くなります。 切込み深さは、材料、工具、段取り、要求表面品質に合わせて設定する必要があります。適切な値を選定することで、生産性と安定した加工結果のバランスを取ることができます。 CNC加工における切込み深さとは 切込み深さとは、CNC工具が1回の加工パスで、加工前の表面より下へ除去する材料の深さ......