この記事のポイント
- 初回製品検査(FAI)は、初回生産品が所定の要求事項に適合しているかを確認する検査です。
- 検証対象には、寸法、材料、製造工程、関連記録などが含まれます。
- 新規部品の生産や生産条件の変更に伴い、FAIが必要になる場合があります。
- 検査報告書には、製品の適合性を示す客観的な証拠を記録します。
- CNC加工部品では、幾何公差(GD&T)、表面性状、材料、寸法などの検証が求められる場合があります。
- 航空宇宙分野では、AS9102に基づいてFAIの記録を作成する場合があります。
初回製品検査が求められる場合は、初回生産品を対象に、適用される設計・製造要求事項への適合性を評価します。その結果を踏まえ、予定する生産への適用可否を判断します。具体的な実施時期と検証範囲は、顧客要求、契約条件、業界の要求事項、品質マネジメントシステムによって異なります。
初回製品検査(FAI)とは?
初回製品検査(First Article Inspection:FAI)とは、生産品が、適用される設計図面、仕様書、材料・工程の要求事項、顧客要求に適合していることを、正式な手順に従って検証し、文書化する活動です。初品検査(First-Piece Inspection)が段取り確認や寸法確認に限定される場合があるのに対し、FAIでは、適用される設計特性と、それに関連する製品要求事項への適合性を文書で確認します。結果は初回製品検査報告書(First Article Inspection Report:FAIR)に記録し、検証した各特性について追跡可能な証拠を残します。
FAIが必要なCNC加工部品については、JLCCNCで加工前に図面と検査要求事項を確認し、適切な検査範囲と提出書類を明確にすることができます。

精密CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
製造において初回製品検査が重要な理由
FAIにより、図面の解釈、工具・治具、段取り、製造方法などに関する問題を、生産数量が増える前に発見できます。これにより、回避可能な不良品の発生、手直し、生産遅延のリスクを低減できます。また、通常生産へ移行する前に、設計、品質保証、製造、顧客の各担当者が、客観的な情報に基づいて判断するための根拠にもなります。
初回製品検査が必要になるのはどのような場合?
新規部品の生産・新たな製造工程の導入
新規部品では、顧客要求、契約条件、業界の要求事項、適用される品質マネジメントシステムに応じて、通常生産に移行する前にFAIが求められる場合があります。
設計・製造工程・工具や治具の変更
設計変更、製造工程の変更、工具・治具の変更、材料の変更など、検証済みの製品特性に影響を与える変更があった場合は、全項目を対象とするFAIまたは部分FAIが必要になることがあります。必要な検証範囲は、適用される顧客要求および品質要求事項に基づいて決定します。航空宇宙分野では、適用されるFAI手順に従い、全項目のFAIまたは部分FAIのどちらが必要か、どの特性を再評価すべきかを判断します。
生産体制の変更・顧客が指定する実施条件
適用される要求事項によっては、製造委託先や製造拠点の変更、長期間の生産中断、顧客からの再検証の要請なども、FAIを実施する契機となります。これらの状況に一律に適用される共通ルールがあるわけではありません。各案件の契約、仕様書、品質管理手順を最終的な判断基準とします。
初回製品検査の実施手順
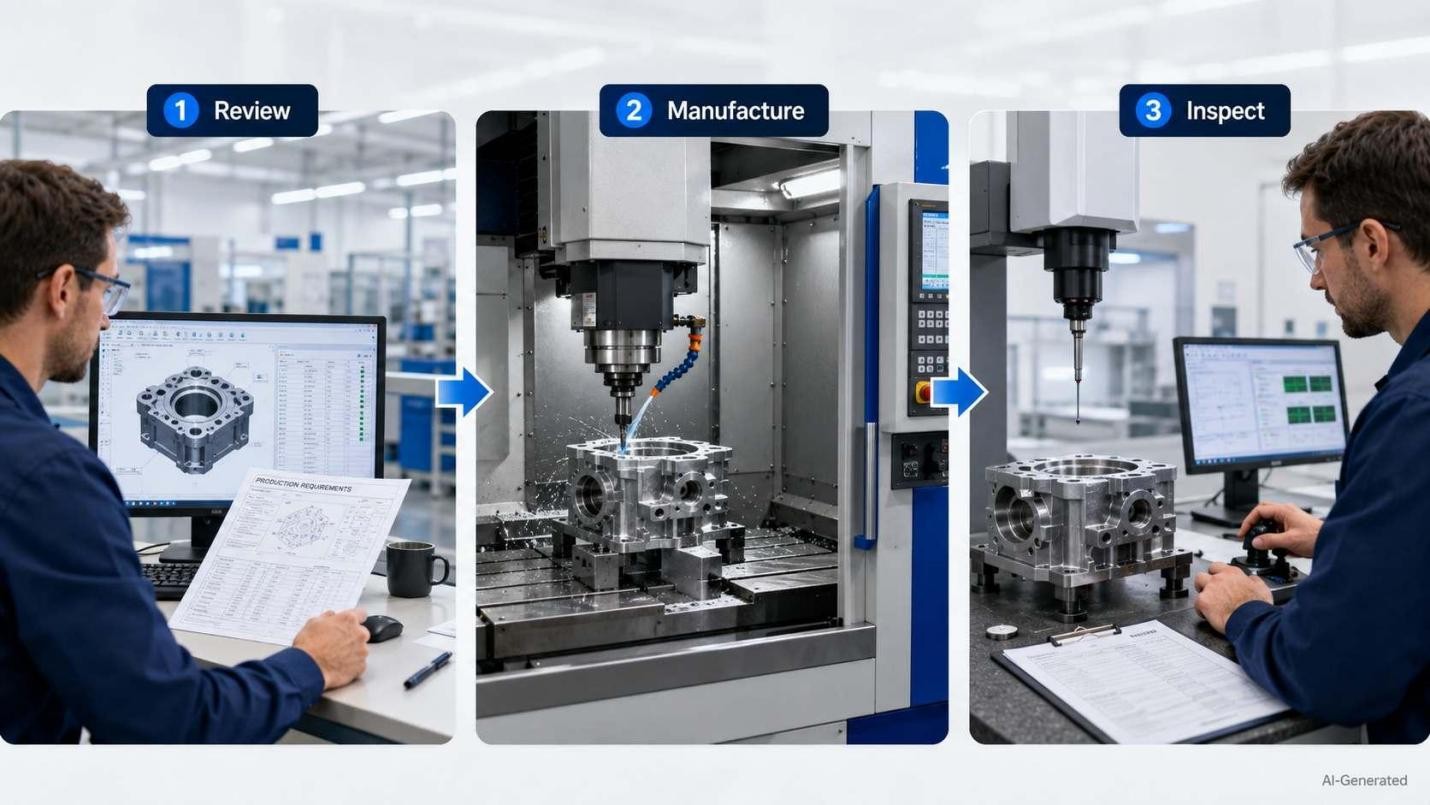
図面と製造要求事項の確認
まず、最新版の図面、仕様書、発注条件、材料要求事項、製造指示書を収集します。検査担当者は、最新版の図面またはデジタル製品定義に示された設計特性を特定します。一般的には、各検査項目に番号を付したバルーン図面、または同等の特性番号管理方式を使用します。各特性には参照番号を付け、要求事項、検査方法、記録した結果を対応付けます。航空宇宙分野のFAIに関しては、SAEが2023年6月28日にAS9102を改訂し、改訂Cを発行しました。
実際の生産条件で初回製品を製造
初回製品は、実際の生産で使用する予定の製造工程、設備、工具・治具、材料、作業指示書に従って製造します。これにより、検査結果が、検査用に特別に設定した条件ではなく、実際の製造工程を代表するものとなります。
検査・結果の記録・レビュー
部品の製造後、要求される各特性を検査し、適用手順で求められる裏付け資料とともに、結果を初回製品検査報告書に記録します。品質担当者は一式の記録をレビューし、不適合があれば対応したうえで、FAIを完了する前に追加措置や再検査が必要かどうかを判断します。
初回製品検査報告書に記載する内容
部品・図面の識別情報
報告書には、部品番号、部品名称、製造番号、図面番号、改訂番号、関連する組立・製造情報などを記載します。これにより、検査対象品と評価対象の正確な製品構成を対応付け、検査結果が誤った改訂版に紐付けられることを防ぎます。AS9102Cの様式1には、部品の識別情報、改訂情報、製造関連情報、FAIの実施状況、承認情報などを記載する、番号付きの26項目があります。
材料・工程・裏付け資料
FAI報告書には、適用される材料仕様、証明書、特殊工程、必要な機能試験の参照情報も記録します。裏付け資料には、材料証明書、工程承認記録、試験機関の試験結果などが含まれる場合があります。具体的な書式は、顧客の指示、契約条件、適用規格によって異なります。
寸法検査・その他の検査結果
対象となる各特性について、要求事項、検査結果、適用手順で求められるその他のトレーサビリティ情報を記録します。特性に応じて、検査方法、適格性が確認された検査用工具・治具、不適合記録への参照などを記載する場合があります。これにより、レビュー担当者は、適合状況と追加対応が必要な不適合を確認できます。
CNC加工部品におけるFAIの適用
例えば、CNC加工によるハウジングのFAIでは、重要な内径、穴位置、データムとの関係、材料証明書、表面に関する要求事項などを、図面上の各特性に対応付けて管理します。すべての寸法に同じ測定器を使用するのではなく、検査対象の特性と公差に応じて測定方法を選定します。
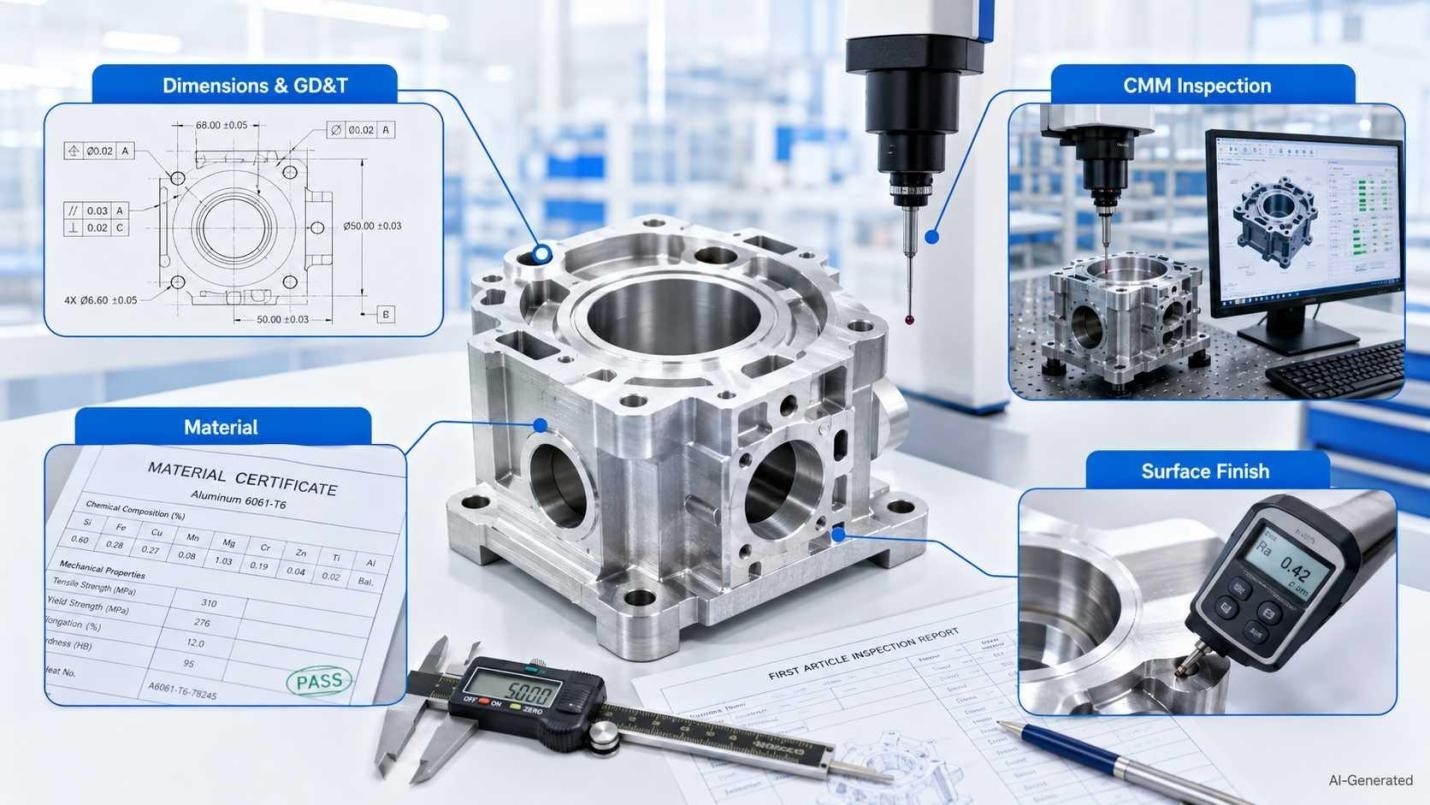
寸法・公差・幾何公差(GD&T)
CNC加工部品のFAIでは、通常、重要な穴位置、内径、厚さ、データムとの関係、GD&Tの指示など、図面で定義された寸法特性および幾何特性を検証します。検査結果は、対応する図面上の各特性に紐付けて記録します。
GD&T(Geometric Dimensioning and Tolerancing:幾何公差による寸法・公差指示)には、形状、姿勢、位置、輪郭度、振れに関する要求事項が含まれ、必要に応じて指定されたデータムを基準に評価します。ASME Y14.5-2018は2024年に再確認され、規格番号はY14.5-2018(R2024)と表記されています。
材料・表面性状に関する要求事項
製造におけるFAIでは、寸法の適合性だけを確認すればよいわけではありません。材料の材質・グレードや状態については、証明書類によって裏付けることができます。指定された表面性状については、表面粗さ測定機などによる測定が必要になる場合があります。表面に関する要求事項は、技術文書に記載されたパラメータと記号に従って確認します。
重要特性と測定方法
はめあい、機能、組立に影響する特性には、FAIにおいて特に注意が必要です。例えば、精密な内径、ねじ、データム面、穴群の配置、シール面、厳しい位置公差が指定された箇所などが該当します。検査方法は、対象の特性と公差に適したものを選びます。形状や必要な測定内容に応じて、マイクロメータ、シリンダゲージ、ねじゲージ、光学測定機、三次元測定機(CMM)などを使用します。
三次元測定機(CMM)は、複雑な形状や複数の形体間の関係を測定する際に有効です。特に、共通のデータム参照枠に基づいて評価する場合に適しています。一方、ねじや表面性状などの検査では、専用ゲージやその他の測定器のほうが適している場合があります。
FAIとその他の製造検査の違い
| 比較項目 | 初回製品検査(FAI) | 初品検査 | 最終検査 | 定期検査・工程内検査 |
|---|---|---|---|---|
| 主な目的 | 初回生産品が適用される製品要求事項に適合し、必要な生産上の裏付け情報が文書化されていることを確認します。 | 生産開始時の部品を検査し、段取り後に適合品を製造できていることを確認します。 | 製品の引き渡しや出荷の前に、完成品が所定の合格判定基準を満たしていることを確認します。 | 生産中に選定した特性を監視し、対象部品が後工程や最終的な出荷判定に進む前に変動を検出します。 |
| 一般的な実施時期 | 初回生産時、およびFAIの実施対象となる変更があった後。 | 生産ロットの開始時、段取り時、生産条件の変更時。 | 製造工程が完了した後。 | 生産中の所定の工程・タイミング。 |
| 検証範囲 | 適用される設計特性と、生産に関する裏付け情報を含む広い範囲を対象とします。必要な範囲は、適用される要求事項によって決まります。 | 生産開始に関係する、選定された寸法、形状、段取り確認項目に限定されます。 | 最終的な製品検証に割り当てられた合格判定基準を対象とします。 | 重要寸法など、継続的な工程管理のために選定された特性や、管理対象の工程出力を確認します。 |
| 記録・文書 | 所定の構成による正式なFAIRが求められる場合があります。9102を適用する航空宇宙分野では、文書化の要求事項が定められています。 | 検査票、段取り記録、社内の品質管理文書などに記録します。 | 最終検査結果、出荷承認記録、その他の必要な品質記録を作成します。 | 検査記録、コントロールプランの記録、統計的な工程データなどを作成します。 |
| 用語に関する注意点 | 顧客要求、契約、業界規格、社内の品質マネジメントシステムによって意味が定義される場合があります。 | 初品検査と初回製品検査を明確に区別する企業もあれば、厳密に区別せず使用する企業もあります。 | 対象範囲や名称は、メーカーや業界によって異なる場合があります。 | 品質マネジメントシステムによって、工程内検査、巡回検査、工程別検査、定期検査などの名称で関連する活動を表す場合があります。 |
AS9102とは?FAIとの関係
AS9102によるFAIの実施・文書化の体系
AS9102Cは、FAIの実施と文書化に関する要求事項を定めた航空宇宙分野の規格です。FAIが検証活動そのものを指すのに対し、AS9102Cは、適用対象となる航空宇宙サプライチェーンにおいて、その活動をどのように実施し、記録するかを定めています。
AS9102の様式1・2・3とは?
AS9102Cでは、FAIの記録を3つの様式に分けて整理します。各様式は、対象品や特性の識別・追跡、および検証記録の異なる側面を扱います。
| AS9102Cの様式 | 主な記載内容 |
|---|---|
| 様式1(Form 1) | 部品番号に関する識別・追跡情報(Part Number Accountability) |
| 様式2(Form 2) | 製品に関する裏付け情報:材料、特殊工程、機能試験(Product Accountability — Materials, Special Processes, and Functional Testing) |
| 様式3(Form 3) | 特性の識別・追跡、検証、整合性評価(Characteristic Accountability, Verification, and Compatibility Evaluation) |
FAIにAS9102が適用される場合
AS9102は、主に航空・宇宙・防衛関連製品で使用されます。これらの分野以外でも、顧客要求や社内要求として採用される場合があります。AS9102が適用される場合、その要求事項は、顧客要求、契約上の要求事項、法令・規制上の要求事項を補足するものであり、それらに代わるものではありません。
FAIに関するよくある質問
FAIは何の略ですか?
FAIはFirst Article Inspectionの略で、初回製品検査を意味します。初回生産品が適用される要求事項に適合しているかを検証し、その結果を文書化する活動です。
FAI報告書とは何ですか?
FAI報告書はFAIRとも呼ばれ、検査対象品の識別情報、適用される要求事項、検査の証拠、測定結果、裏付け資料などを記録する文書です。
生産開始前にFAIの承認を受ける必要がありますか?
すべての場合に必要とは限りません。承認の要否は、顧客要求、契約条件、発注条件、適用される業界の要求事項、社内の品質管理手順によって決まります。
すべての新規部品にFAIが必要ですか?
すべての新規部品にFAIを義務付ける一律のルールはありません。必要性は、契約条件、顧客の要求、適用規格、組織の品質マネジメントシステムによって異なります。
FAIには何個の部品が必要ですか?
必要な数量は、適用される顧客要求や品質要求事項によって決まります。生産を代表する1個の部品を使用することが一般的ですが、製品、工程、顧客仕様によっては、追加のサンプルが求められる場合があります。
初回製品検査で不適合が見つかった場合はどうなりますか?
不適合となった特性を記録し、適用される不適合管理手順に従って修正します。変更内容や是正処置によっては、影響を受ける特性を再検証するため、部分FAIまたは全項目のFAIが必要になる場合があります。
まとめ:製造における初回製品検査の役割
FAIは、初回生産品が適用される図面と製造要求事項に適合しているかを示す、文書化された証拠を提供します。CNC加工では、検査記録によって図面上の各特性と測定結果を対応付け、レビューに必要なトレーサビリティを確保できます。必要な検証範囲は、顧客要求、契約条件、適用される品質要求事項によって決まります。
精密CNC加工サービス
FAIが必要なCNC加工部品については、JLCCNCに図面をアップロードし、加工内容と検査要件の確認をご依頼ください。