軸加工:加工工程・加工方法・精密製造ガイド
1 min
- 軸とは?機能と作動原理
- 軸加工とは?加工工程の定義
- CNC軸加工と従来の機械加工の比較
- 産業用軸の主な種類
- 軸加工の工程
- 軸の主な形状と構造
- 軸加工でよく使用される材料
- 軸加工の主な方法
- CNC軸加工とは?
- 精密軸加工とは?
- 長尺軸加工の課題と高度な加工技術
- 加工例:段付き軸の製造工程
- 軸加工の品質に影響する要因
- 軸加工のコストを左右する要因
- 軸加工の代表的な用途
- 製造に適した軸設計の最適化
- 軸加工サプライヤーの選び方
- 軸加工に関するよくある質問
重要ポイント
• 軸加工は、精密な直径、段差、軸受取付部、トルク伝達形状を備えた回転部品を製造する加工です。
• CNC軸加工は、厳しい公差、複雑な形状、再現性の高いバッチ生産が求められる場合に適しています。
• 精密軸加工では、公差、振れ、同軸性、表面仕上げを一体的に管理する必要があります。
• 旋削が軸加工の中心となり、各種形状の加工や精度向上のために、フライス加工、穴あけ、ねじ加工、研削を組み合わせます。
• 材料、形状、軸長、熱処理は、加工の難易度、品質、コストに直接影響します。
• 長尺軸は、長さと直径の比が大きくなるほど、たわみと振動が増加するため、加工が難しくなります。
• 優れた軸加工サプライヤーには、幾何精度の管理、公差の検証、生産全体での一貫性の維持が求められます。
軸とは?機能と作動原理
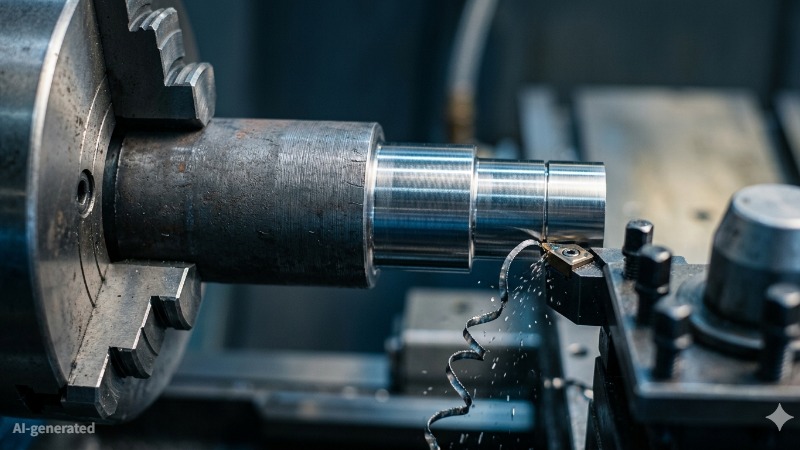
(AI生成)CNC旋盤で一部を加工した鋼製軸
軸加工は、旋削、フライス加工、穴あけ、研削、仕上げ加工によって、円筒状の回転部品を製造する工程です。軸径、軸受とのはめあい、振れ、表面仕上げ、キー溝・ねじ・肩部などの機能形状を管理するために行います。
基本的な考え方
軸は、通常、回転するように設計された円筒状の機械部品で、トルクの伝達、回転要素の支持、またはその両方を担います。
入力側:モーターやエンジンが一端を回転させます。
出力側:もう一端に、歯車、車輪、ファンなどを取り付けます。
軸:その両者をつなぐ役割を果たします。
軸に作用する荷重:ねじり・曲げ・振動
軸が単に回転する棒であれば、設計も加工も容易です。しかし、機械の運転中、軸には大きな応力が作用します。
軸は回転するだけだと思われがちですが、実際には、常にねじりを受ける長いばねのように振る舞います。モーターの起動時には、軸がその衝撃を受けます。トルクが大きいと、鋼製軸も実際にねじれます。このねじれが過大になると、動作タイミングがずれ、金属疲労が進行します。
ただし、通常はねじりだけではありません。重いプーリーや歯車が取り付けられていることが多く、その重量は常に軸を曲げようとします。そのため、回転する鋼の各部には、毎分数千回もの圧縮と引張りが繰り返されます。適切な直径や熱処理を採用していなければ、この繰返しによって、最終的にき裂が生じます。
高速回転時に、軸の各段部の中心が一致していないと、ハンマーのように振動を発生させます。その結果、ハウジング内のシールが損傷したり、歯車が摩耗したりします。
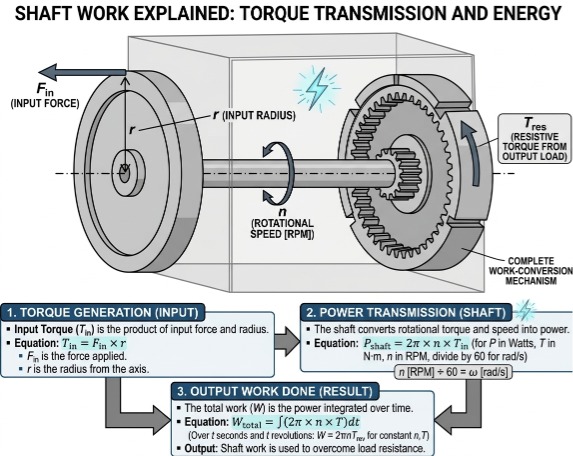
(AI生成)軸の作動原理を示す図
軸設計で精度が重要な理由
軸は単純な金属棒に見えますが、精密加工の公差は、工場内でも特に厳しい部類に入ります。重要な軸受取付部では、わずかな偏差でも、はめあい、振動、寿命に影響します。緩すぎれば振動するはめあいになり、圧入がきつすぎれば、機械を運転する前から軸受寿命を損なうことになります。
同軸性とバランス 軸が高速回転すると、同軸性の不足が振動の問題に変わります。異なる直径の部分、つまり軸の各段部が同じ中心線上に正確に並んでいないと、回転する偏心質量のように機械へ力を加えます。このため、CNC旋削と研削が標準的な加工方法になっています。すべての部分の中心を一致させるには、この水準の管理が必要です。
表面仕上げと摩擦 軸の表面仕上げは、寸法と同じくらい重要です。シールや軸受と接触する部分の表面が粗いと、研磨紙のように作用します。シールを摩耗させて油漏れを招いたり、摩擦が増大してブッシュと焼き付いたりする場合があります。高性能な軸の多くは、旋盤加工後に円筒研削を行い、長い寿命に必要な鏡面状の仕上げを得ます。
軸加工は、管理の確実さに左右されます。段取り状態が変動すると、公差の積み重ねがすぐに問題になります。JLCCNCでは、粗加工から最終検査まで厳密に工程を管理し、精密軸加工に対応しています。図面上の要件だけでなく、実際の荷重条件に対応する、均一な形状と安定した振れ精度を備えた部品を提供します。

精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
軸加工とは?加工工程の定義
軸が動力を伝える橋だとすれば、軸加工は、モーターの起動直後にその橋が破損、振動、焼付きを起こさないようにする工程です。
未加工の鋼製棒材は、単なる金属素材です。軸加工によって、高精度な機能部品へと変わります。
軸加工で最も重要なのは公差です。これは、寸法に許容される誤差の範囲を意味します。多くの機械では、その範囲は人の髪の毛の太さより小さくなります。
軸受取付部:軸受は、軸を滑らかに回転させる部品です。軸をわずかに小さく加工しすぎると、軸受が軸上で滑って回転し、発熱して焼き付く場合があります。大きすぎると、無理に取り付ける際に軸受を破損させるおそれがあります。
シール接触面:軸が変速機に入る場合、内部の油を保持するためにゴム製シールが必要です。加工面が研磨紙のように粗ければ、短時間でゴムを摩耗させます。軸加工では、こうした特定の箇所を鏡面状に仕上げます。
機能形状の追加
未加工の棒材だけでは、歯車を適切に保持できません。加工によって、前述のキー用形状や肩部を追加します。
CNC旋削 旋盤で金属を高速回転させ、鋭利な切削工具で異なる直径の部分、つまり段部を形成します。これにより、全体の同軸性を確保し、曲がった自転車の車輪のような振れを防ぎます。
キー溝のフライス加工 円筒形状を加工したら、フライス盤でキー溝やスプラインの溝を切削します。この段階では、溝のコーナーに適切な丸み、つまりRを設けることが重要です。鋭いコーナーを残すと、荷重下でその部分が破断の起点になります。
研削 特に重要な軸では、旋削だけでは精度が不足します。砥石で金属を微小な層ごとに除去し、ガラスのように滑らかな表面と、ミクロン単位の寸法精度を得ます。
CNC軸加工と従来の機械加工の比較
| 比較項目 | CNC軸加工 | 従来の機械加工 |
|---|---|---|
| 精度 | 高く、安定している。直径、肩部、各形状にわたり、±0.005 mm以下の厳しい公差を、少ないばらつきで維持できる。 | 作業者に依存する。熟練者は良好な精度を実現できるが、部品や段取りによって一貫性が変わる。 |
| 繰返し精度 | 優れている。プログラム後は各部品が同じ工具経路で加工され、バッチ全体で同じ寸法を維持する。 | 限定的。手動操作、工具摩耗、段取りの違いによって、部品ごとにわずかな差が生じる場合がある。 |
| コスト | プログラミングや段取りの初期費用は高いが、数量が増えると、作業工数と不良品の削減によって部品単価が下がる。 | 単純な部品や単品では初期費用が低いが、人手がかかるため、大きなバッチでは高コストになる。 |
| 生産規模の拡張性 | 高い。少ない追加負担でバッチ生産や長時間の生産に対応できる。 | 低い。生産速度が作業者の作業時間に依存するため、大量生産では非効率になる。 |
CNC軸加工は、精度、繰返し精度、生産規模の拡張性に優れ、精密部品やバッチ生産に適しています。従来の機械加工も、単純な軸や単品加工には有効ですが、形状の複雑さ、公差の厳しさ、生産数量が増すほど、効率と一貫性が低下します。
産業用軸の主な種類
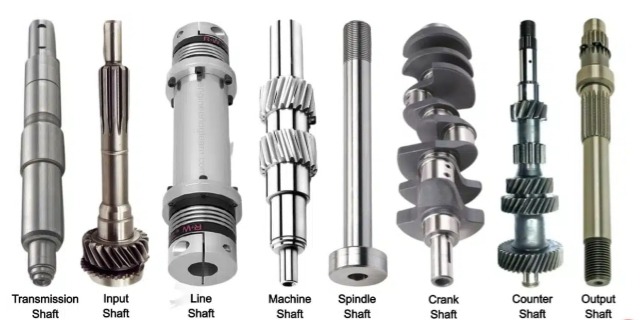
(Engineeringlearn)軸の種類
分類は明確な方が理解しやすいものですが、実際はそれほど単純ではありません。
実機の軸は、教科書上の分類よりも、実際に果たす役割によって呼ばれます。同じ形状でも、用途が違えば課題も変わります。
分類を暗記するよりも、荷重、回転速度、取り付ける部品を基に考えることが重要です。
伝動軸・機械軸・支持軸
| 種類 | 実際の用途での意味 | 使用箇所 | 重視する点 |
|---|---|---|---|
| 伝動軸 | ある箇所から別の箇所へトルクを伝達する | 従来型のラインシャフト、歯車列、ベルト機構 | ねじりと軸の位置合わせ。過大なねじれや振れは、後段の機構全体に影響する |
| 機械軸 | 単なる接続部品ではなく、機械自体を構成する | ポンプ軸、旋盤の軸、圧縮機の内部 | はめあい、振れ、表面仕上げ。公差不良の影響が直ちに現れる |
| 支持軸 | 主に回転体を支持する | ローラー、ガイド、遊び軸 | 真直度と基本的な耐久性。荷重は作用するが、比較的穏やか |
多くの記事では、この点が見落とされています。
機械軸と伝動軸では、不具合の現れ方が異なります。
一方では振動や仕上げ不良が生じ、
もう一方では軸受の損傷が進んだり、荷重下でせん断破壊が起きたりします。
モーター軸・駆動軸・中間軸・主軸
| 種類 | 実際の役割 | 使用箇所 | 重要な要素 |
|---|---|---|---|
| モーター軸 | トルクの最初の出力点となる | 電動モーター | 同軸性とバランス。ここに誤差があると、システム全体へ引き継がれる |
| 駆動軸 | 多くの場合、動的荷重を受けながら、離れた箇所へ動力を伝達する | 自動車、産業用駆動装置 | 疲労。図面上の強度だけでなく、実際の繰返し荷重への対応 |
| 中間軸 | 動力を受け取り、伝達方向を変える | 変速機、フライス盤 | 各形状間の位置合わせ。管理が不十分だと誤差が累積する |
| 主軸 | 高速・高精度の回転 | CNC工作機械 | 振れ、熱伸び、表面仕上げ、剛性など、すべての要素 |
軸加工の工程
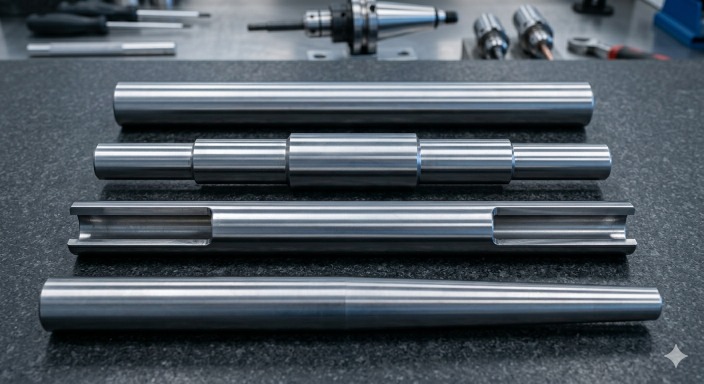
(AI生成)さまざまな種類の産業用軸
軸は、1回の加工で完成するわけではありません。複数の工程を順に経て製造され、その順序は、公差の厳しさと形状の複雑さによって変わります。
軸製造の一般的な手順
多くの軸は、共通する流れで製造されます。完全に同一ではありませんが、基本的なパターンは次のとおりです。
| 工程 | 実際の作業 | 重要な理由 |
|---|---|---|
| 素材準備 | 棒材を所定の長さに切断 | 素材の真直度や品質の問題が、後の部品品質に現れる |
| 粗旋削 | 初期加工で大部分の材料を除去 | 基本形状を形成するが、この段階の精度は比較的粗い |
| 中仕上げ | 各部の直径を最終寸法に近づける | 仕上げ工具の負荷を低減する |
| 機能形状の加工 | 溝、キー溝、ねじ、穴を加工 | 形状の複雑さがサイクルタイムに影響し始める |
| 熱処理(必要な場合) | 焼入れや応力除去 | 材料の挙動が大きく変わる |
| 仕上げ旋削/研削 | 最終寸法と表面仕上げを実現 | 実際に公差を達成する工程 |
| 検査 | 振れ、直径、表面仕上げを確認 | 組立時に問題が現れる前に検出する |
見落とされがちなのは、熱処理を行う場合、実質的に部品を二段階で加工することです。熱処理前は形状の準備、熱処理後は精度の確保が中心になります。
軸形状と精度要件による工程の変化
ここからは、一律の「標準工程」では対応できなくなります。
公差が緩い単純なストレート軸であれば、旋削して必要な形状を追加すれば完成します。
厳密な軸受はめあいが必要な段付き軸では、振れ、表面仕上げ、段差部のR形状を管理します。通常、追加の加工パス、より適した工具、場合によっては研削が必要です。
長く細い軸では、工程が大きく変わります。たわみに対応するため、送りを下げ、心押台や振れ止めで支持し、真直度を維持するために加工を分割する場合もあります。
主軸のような高精度軸は、旋削だけでは製造しません。実際の条件下では、旋削だけでミクロン単位の公差を安定して達成することが難しいため、通常は研削を行います。
工程は固定ではなく、次の3つの条件に合わせて組み立てます。
• 形状(単純形状、段付き形状、細長い形状)
• 材料(軟質状態、焼入れ状態)
• 公差(緩いはめあい、厳しいはめあい)
どれか一つでも見落とすと、加工の途中で問題が生じます。
軸の主な形状と構造
| 形状 | 採用する理由 | 実務上の課題 |
|---|---|---|
| ストレート軸 | 低コストで迅速に旋削できる。 | 部品の軸方向移動を止める形状がないため、止めねじやカラーに依存する。 |
| 段付き軸 | 軸受や歯車を着座させる肩部を形成できる。 | 段差の鋭いコーナーは切欠きとして働き、適切なRを設けないと破断の起点になる。 |
| 中空軸 | 軽量化でき、高速回転時の振動にも対応しやすい。 | 肉厚を厳密に管理する必要がある。薄すぎると、プーリーの荷重でつぶれるおそれがある。 |
| テーパ軸 | 自動的に中心が合い、交換しやすい(フライス盤の主軸など)。 | 段取り角度が0.5度ずれるだけでも、適合を損なう。振れや固着につながる。 |
トルク伝達に関わる機械的形状
| 形状 | 適した用途 | トレードオフ |
|---|---|---|
| キー溝 | 標準的で低コストなトルク伝達。 | コーナー部は応力集中が生じやすいため、適切な形状設計と加工管理が必要。 |
| スプライン | 高トルクや大きな衝撃荷重(車軸、変速機など)。 | 加工費が高い。公差が緩すぎると、歯同士の衝撃によって損傷が進行する。 |
| ねじ | 部品を軸方向に固定する。 | トルク伝達には使用しない。締まり続けて破断したり、緩んで脱落したりするおそれがある。 |
軸加工でよく使用される材料
| 材料 | 加工・使用上の特性 | 一般的な用途 |
|---|---|---|
| 炭素鋼 | 低コストで切削しやすいが、さびや摩耗が生じやすい。 | 汎用ロッド、低荷重の駆動軸。 |
| 合金鋼 | 靭性と耐疲労性に優れるが、工具摩耗が大きく、熱処理が必要。 | 高負荷の自動車用・産業用動力伝達軸。 |
| ステンレス鋼 | 耐食性に優れるが、粘りがある。切削速度が不適切だと、加工硬化やむしれが生じる。 | 食品、医療、海洋環境。 |
| アルミニウム | 軽量で旋削しやすいが、同じ形状では鋼より剛性とトルク許容能力が低い。 | 高速・低荷重の電子機器や玩具。 |
| 黄銅 | 鋼より腐食しにくく、切削しやすいが、大きな荷重を支えるには軟らかすぎる。 | 小型精密機器、時計機構。 |
軸加工の主な方法
各加工方法には、それぞれ役割があります。ほかの方法では適切に対応できない、特定の課題を解決します。
旋削・フライス加工・穴あけ・研削・ねじ加工
| 加工方法 | 主な役割 | 軸への適用箇所 | 注意点 |
|---|---|---|---|
| 旋削 | 外径形状の形成 | 軸の本体部分 | 長尺部品のたわみ |
| フライス加工 | 平面、キー溝、溝の切削 | トルク伝達形状 | 軸線との位置合わせ |
| 穴あけ | 軸方向・径方向の穴の形成 | 油路、取付け穴 | 深穴の切りくず排出 |
| 研削 | 厳しい公差内で寸法と表面を仕上げる | 軸受取付部、精密面 | 発熱と研削焼けのリスク |
| ねじ加工 | 部品固定用のねじの形成 | 端部や特定の区間 | 局所的な断面強度の低下 |
形状の大部分は旋削で加工し、ほかの工程がそれを補完します。
精密な軸形状のための二次加工
この段階で、コストが増加します。
主加工の後、機能要件を満たすために、次のような二次加工が必要になることがあります。
• 軸受とのはめあいを確保する研削
• 非常に滑らかな表面を得るホーニングやラッピング
• 内部形状を形成するブローチ加工や形削り
• 高速回転軸のバランス調整
これらの追加工程によって、軸が実際のアセンブリ内で必要な機能を発揮します。
例えば、旋削後の軸受取付部は良好に見えても、研削を行わないと、運転中に早期摩耗や振動が生じる場合があります。
旋削が軸加工の中心となる理由
ほぼすべての軸加工が旋盤から始まるのには、理由があります。
軸は本質的に回転体です。旋削は、その形状に適合します。部品を回転させ、保持した工具で切削することで、1回の段取りで直径、同軸性、表面仕上げを管理できます。
これは効率的であり、それ以上に安定しています。
軸を主にフライス加工で製造しようとすると、加工が遅く、円形部分の精度も低くなり、管理も難しくなります。
ただし、旋削も万能ではありません。
部品が長い、細い、機能形状が多いといった場合、旋削だけでは安定性を維持できません。その場合は、支持を追加し、二次加工を組み合わせ、必要に応じて別の機械を使用します。
それでも、軸加工の基本は、まず旋削を行い、その後にほかの加工を組み合わせることです。
CNC軸加工とは?
(AI生成)完成した精密軸の測定
CNC軸加工は、同じ軸加工を数値制御によって実施するものです。その違いは、一貫性にあります。
手動調整に依存せず、機械がプログラムされた経路に従うことで、各部品を同じ形状と公差に合わせて加工します。
CNC技術が軸加工精度を向上させる仕組み
CNC軸加工の大きな利点は、繰返し精度です。
各パスが同じ経路をたどるため、直径、段差位置、接続部形状が部品間で一定に保たれます。わずかなばらつきでも組立不良につながるバッチ生産では、これが重要です。
切削条件も厳密に管理できるため、表面仕上げを維持し、工具挙動に起因するばらつきを低減できます。
CNC軸加工が最適な場合
一貫性と公差が重要になった時点で、CNCが適切な選択肢になります。
複雑な形状、複数の加工形状、厳しいはめあいが必要な場合、CNC軸加工は工程を予測可能に保ちます。また、製造工程に複数の段階や二次加工が含まれる場合も、不良品を減らせます。
単純な軸では、手動加工も有効です。しかし、生産数量を増やしたり、公差を厳しくしたりする場合は、CNCが工程管理を支えます。
精密軸加工とは?
精密軸加工は、単に「形を作る」のではなく、測定可能な限界値の中で軸を製造する加工です。軸が機能するには、公差、軸の整合、表面特性のすべてを厳しい範囲内に保つ必要があるため、同時に管理します。
公差・同軸性・表面仕上げの要件
| 管理項目 | 精密軸加工における意味 | 実際の使用で重要な理由 |
|---|---|---|
| 公差 | 寸法を設計値にどれだけ近づけて維持できるか | 数ミクロンのずれでも、軸受とのはめあい不良を招く場合がある |
| 同軸性 | 各直径部分が、どれだけ同じ中心軸を共有しているか | 軸のずれは振動や偏摩耗につながる |
| 表面仕上げ | 加工面の滑らかさ(Ra値) | 摩擦、発熱、疲労寿命に直接影響する |
精密軸加工では、これらを別々には扱いません。相互に影響するためです。直径が公差内でも、同軸性や表面仕上げが不適切であれば、軸は正常に機能しない場合があります。
そのため、精密軸加工は単なる切削ではなく、複数要素の管理が中心となる加工です。
長尺軸加工の課題と高度な加工技術
長尺軸加工では、形状形成以上に安定性の管理が重要になります。軸が長くなるほど、剛体ではなく、たわみやすい梁のように振る舞います。
長尺軸加工でよくある問題
| 問題 | 実際に起こる現象 | 加工結果への影響 |
|---|---|---|
| たわみ | 切削力によって軸が曲がる | 外径のテーパ、精度低下 |
| 振動 | 工具とワークが共振する | 表面仕上げ不良、びびり痕 |
| 熱膨張 | 加工中の熱によって軸長が変化する | 部品全体の寸法変動 |
| 工具にかかる力の変動 | 長い切削区間で負荷が不均一になる | 軸方向の形状のばらつき |
軸加工の工程計画では、長尺軸が最も早く従来の前提から外れます。短く剛性の高い部品と同じようには扱えません。
支持・安定化・工程管理の技術
長尺軸加工を管理するには、力を増やすのではなく、不安定要因を減らします。
振れ止めや心押台によって軸の位置を保ち、切削中の曲がりを抑えます。工具の切削関与量も管理し、たわみを引き起こす急激な負荷増大を防ぎます。
送り速度は、軸の長手方向に沿って動的に調整することがあります。累積誤差を減らすため、粗加工と仕上げを別の段取りに分ける場合もあります。
CNC軸加工では、シミュレーションと工具経路の管理によって、切削開始前から振動の低減を図ることもできます。
目標は、加工後に修正することではなく、加工中に軸の整合を維持することです。
加工例:段付き軸の製造工程
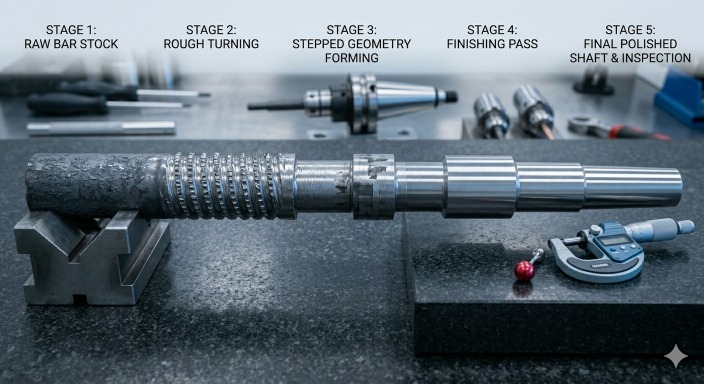
(AI生成)段階的なCNC加工による段付き軸の製造工程
段付き軸は単純に見えますが、その製造には複数の工程があります。各段階は前の工程を基に進むため、早期に管理しなかった誤差は後工程へ引き継がれます。
段付き軸のCNC旋削手順
まず、素材を切断して取り付けます。最初の旋削で基準となる直径を形成し、部品が軸線に対して振れなく回転することを確認します。
次に、粗旋削で余分な材料を除去し、最終精度を追い込まずに、基本的な段付き形状を形成します。
その後、中仕上げで応力とたわみを管理しながら、各段部を目標寸法に近づけます。
仕上げ旋削で、各部の正確な直径と段部間の接続形状を決めます。公差が厳しい場合は、軸受取付部や重要面に研削を追加します。
工程全体を通じて、軸の整合を継続的に確認します。ずれが生じると、その後のすべての工程に影響するためです。
工程内での重要な品質確認
精密軸加工の品質管理は、生産後ではなく、生産中に行います。
初期旋削後に振れを確認し、軸線が安定していることを検証します。中仕上げ後には直径を測定し、寸法変動が進行していないことを確認します。
表面仕上げは摩擦と耐摩耗性に直接影響するため、最終段階で確認します。場合によっては、段部間の同軸性を測定し、軸全長にわたる整合を確認します。
これらが初期段階で許容範囲を外れた場合、後工程で自然に回復することはありません。直ちに修正するか、不良品として処理します。
軸加工の品質に影響する要因
軸加工の品質は、一つの設定では決まりません。切削中に、材料、工具、工程条件がどのように相互作用するかによって決まります。
材料・工具・切削条件
材料が基本条件を決めます。硬い鋼は工具摩耗を増やし、工程の安定性を低下させます。軟らかい材料は加工しやすい一方、荷重で変形する場合があります。
工具は切削状態を左右します。工具形状、刃先の鋭さ、コーティングは、切りくず生成と熱の蓄積に直接影響します。わずかに摩耗した工具でも切削はできますが、気付かないうちに表面仕上げと精度を低下させます。
切削条件は安定性を決めます。送り速度、主軸回転数、切込み深さのバランスを保つ必要があります。条件を高めすぎるとたわみが増え、控えめにしすぎると発熱やこすれが増加します。
軸加工では、これらの要素のわずかな変化が、直径の一貫性と表面品質にすぐに現れます。
振れ・表面仕上げ・寸法管理
振れは、見落とされやすい最初の問題です。軸線がずれていると、すべての形状が誤った中心線を基準に加工されます。この誤差が各段部へ広がります。
表面仕上げは、外観だけに関わるものではありません。粗い表面は、特にモーター軸や駆動軸などの回転アセンブリで、摩擦と摩耗を増加させます。
寸法管理は、これらを一体的に結び付けます。各段部が個別に公差内でも、形状間の累積誤差によって、組立不良が生じる場合があります。
そのため、精密軸加工では、3つを個別ではなく、同時に管理する必要があります。
軸加工のコストを左右する要因
(AI生成)軸加工のコスト要因を示すCNC加工の段取り
軸加工のコストは、単純に比例して増えるものではありません。形状、材料、公差の要件が標準的な旋削の範囲を超えると、急激に増加します。
軸長と直径:L/D比
長く細い軸は、安定させることが難しくなります。L/D比が大きいほどたわみのリスクが増え、送りを下げ、支持を追加し、場合によっては複数回の段取りが必要になります。
短く太い軸は加工しやすい一方、材料除去量が多くなり、加工時間が増える場合があります。
材料の種類と熱処理
快削鋼は良好に切削でき、工具寿命も長くなるため、コストを抑えられます。合金鋼や焼入れ材は、加工時間と工具摩耗を増加させます。
熱処理を行う軸には、さらに別の工程が加わります。事前の硬化処理や加工後の熱処理では、研削などの仕上げが必要になることが多く、コストが増えます。
公差と表面仕上げの要件
厳しい公差は検査時間を増やし、加工速度を下げます。ミクロン単位の精度を達成するには、仕上げパスの追加が必要になることがよくあります。
表面仕上げ要件も重要です。粗い仕上げの産業用軸は迅速に製造できますが、軸受に適した面を得るには、送りを下げ、場合によっては研削を行う必要があります。
加工時間と段取りの複雑さ
複数の段部、キー溝、各種形状を持つ複雑な軸では、工具交換と再位置決めが増えます。段取りを追加するたびに、時間と誤差要因が増加します。
精密軸加工では、長い段取り時間が、実際の切削時間以上のコストになる場合があります。
バッチ数量と生産方針
小ロットでは、段取り時間を少ない数量に配分するため、部品単価が高くなります。
大きなバッチでは軸1本当たりのコストを下げられますが、生産全体で一貫性を維持するため、安定した工程が必要です。
軸加工の代表的な用途
| 分類 | 用途 | 機能・要件 |
|---|---|---|
| 自動車 | 駆動系の軸 | トルク伝達、耐振動性 |
| 航空宇宙 | 回転アセンブリ | 軽量性、耐疲労性 |
| 産業機器 | ポンプ、コンベヤ、歯車機構 | 連続運転での信頼性、安定した軸の整合 |
| 動力伝達 | 長尺軸 | 離れた箇所への動力伝達、軸の位置合わせ管理 |
| モーター軸 | 電動モーター | 高い同軸性、滑らかな回転 |
| 駆動軸 | 車両・機械システム | トルク伝達、繰返し荷重への対応 |
| 段付き軸 | 複数の直径を持つ部品 | 軸方向に並ぶ複数の構成部品の位置決め |
| 精密回転部品 | 主軸、高速回転軸 | 小さな振れ、良好な表面仕上げ、安定性 |
製造に適した軸設計の最適化
適切な軸設計は、部品が機械に取り付けられる前の段階で、加工時間を短縮し、一貫性を高め、コストを低減します。
直径の変化・公差計画・機能形状の設計
急激な直径変化は、応力集中と加工の難しさを生みます。適切なRを設けた滑らかな接続形状によって、工具負荷を低減し、疲労寿命を改善できます。
厳しい公差は、機能上必要な面に限定します。重要でない形状へ過剰に厳しい公差を指定しても、性能は向上せず、コストが増えるだけです。
機能形状の設計も重要です。単純なキー溝や標準溝は、複数の段取りが必要な複雑形状や専用形状より速く加工できます。
製造性を高め、生産コストを減らす方法
コスト低減には、切削速度を無理に高めるよりも、工程数を減らすことが有効です。
不要に厳しい公差を避け、可能な範囲で直径を標準化します。フライス加工や追加段取りを必要とする形状を増やすのではなく、旋削に適した形状を設計します。
軸形状が単純になるほど加工工程は安定し、総生産コストを低く保ちやすくなります。
軸加工サプライヤーの選び方
軸加工サプライヤーは、価格だけで選ぶべきではありません。形状を維持し、同じ品質で繰り返し製造し、それを測定で証明できるかに基づいて選びます。
長尺軸加工と精密加工の能力
長尺軸では、段取りの弱点がすぐに現れます。長い部品のたわみと振動を管理できなければ、テーパ、びびり痕、直径のばらつきが生じます。
精密軸加工の能力は、複数の段部にわたる同軸性の管理方法に現れます。単一工程だけでなく、粗加工から仕上げまで、全長にわたる安定性が重要です。
設備:CNC旋削・研削・多軸加工
CNC旋削は、軸製造の中心です。安定した旋削能力がなければ、ほかの工程も成立しません。
厳しい公差域や軸受面が必要な場合は、研削が必要になります。最終精度を決める工程です。
キー溝、横穴、軸線から外れた形状を含む軸では、多軸加工機が重要になります。これらの設備がなければ、段取りが増え、誤差も増加します。
公差管理と検査能力
サプライヤーの品質は、その測定体制によって裏付けられます。
軸形状と公差要件に応じて、マイクロメータ、ダイヤルゲージ、振れ測定装置、三次元測定機による検査を組み合わせ、寸法を管理する必要があります。
一貫した検査報告書を提示できなければ、バッチ間の繰返し精度も信頼できません。
納期とコストの考慮事項
短納期が価値を持つのは、品質が安定している場合です。
管理が不十分な高速加工は、不良品と手直しを増やします。その結果、実際のコストが見積価格より高くなります。
安定したサプライヤーは、精度を犠牲にせず、段取り時間、加工時間、検査のバランスを取ります。
コストや公差リスクを明確にしたうえで、精密軸を調達したい場合は、JLCCNCへ設計データをお送りください。安定した再現性の高い加工によって、構想から生産までを支援します。
精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
軸加工に関するよくある質問
Q: 軸加工とは何ですか?
軸加工は、旋削、フライス加工、研削、仕上げ加工によって、軸などの回転する機械部品を形成する工程です。
Q: 機械工学における軸とは何ですか?
軸は、機械部品の間でトルクと回転運動を伝達する回転機械要素です。
Q: 軸はどのように機能しますか?
軸は、軸の整合と荷重バランスを維持しながら、駆動源から被駆動部品へ回転エネルギーを伝達します。
Q: 軸加工でよく使用される材料は何ですか?
必要な強度と耐食性に応じて、炭素鋼、合金鋼、ステンレス鋼、アルミニウム、黄銅などを使用します。
Q: 軸加工には、どのような工程がありますか?
旋削、機能形状の切削、必要に応じた熱処理、精度を確保するための最終研削や仕上げ加工などがあります。
Q: CNC軸加工とは何ですか?
CNC軸加工は、コンピューター制御の工作機械を使用し、生産全体にわたって高い精度、繰返し精度、管理された公差で軸を製造する加工です。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......