精密加工における段付き旋削工程とCNC軸加工
2 min
- 段付き旋削とは
- 段部の形状と段付き軸の設計
- 段付き旋削の加工工程
- CNC段付き旋削の加工方法と技術
- CNC旋削工程における段付き旋削の位置づけ
- 軸旋削・段付き軸加工の主な用途
- CNC段付き旋削に使用される材料
- 段付き旋削のメリットと制約
- 段付き旋削とほかのCNC旋削加工の比較
- 精密部品向けCNC段付き旋削の最適化
- 段付き旋削に関するよくある質問
この記事のポイント
- 段付き旋削は、1回の段取りで軸に複数の外径を加工するCNC旋削加工です。軸受のはめあい部、歯車の取付部、組立時の逃げ部など、機械用軸に必要な段付き形状を形成します。
- 軸方向に各部の外径を順次加工し、外径が変わる位置に肩面を設けることで、複数の径を持つ軸を製作します。
- 各段の同軸精度を確保するには、加工中に回転中心を一定に保つ必要があります。そのため、切削条件と同様に、ワークの保持方法や芯出しが重要です。
- 工具やワークのたわみによる誤差を抑えながら寸法公差を満たすには、荒旋削、肩面加工、仕上げ旋削を適切な順序で組み合わせる必要があります。
- 各段の表面粗さと肩面の直角度は、外観上の品質だけでなく、軸受の正しい着座や部品の正確な軸方向位置決めを左右する機能上の重要項目です。
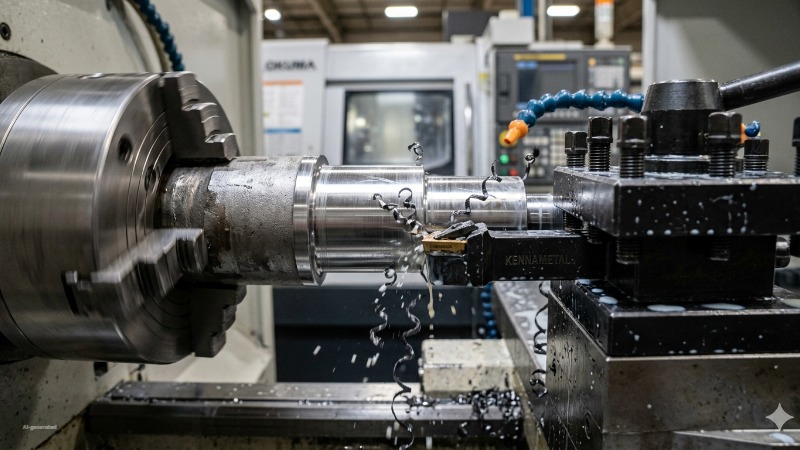
(AI生成画像)CNC旋盤による鋼製段付き軸の加工
機械用軸は、全長にわたって外径が一定とは限りません。軸受ジャーナル、歯車の取付部、ねじ端部、干渉を避けるための逃げ部など、それぞれの機能に応じて複数の外径が必要になります。CNCによる段付き旋削は、こうした異径部を加工し、各部の同軸精度、幾何精度、肩面の直角度を確保するための基本的な加工方法です。
ただし、工具の選定、肩部の形状、加工順序、仕上げ方法によって、完成した軸が要求どおりに機能するか、追加工が必要になるかが決まります。
段付き旋削とは
段付き旋削の定義
段付き旋削とは、回転するワークを軸方向の区間ごとに異なる外径へ削り、複数の円筒部と、その境界に位置する肩面を形成するCNC旋盤加工です。
段付き旋削の仕組み
ワークはチャックまたは両センタで保持され、回転します。切削工具は回転軸と平行に移動し、指定された長さの範囲をプログラムで設定した外径まで加工します。続いて、軸に対して直角方向の送りで肩面を加工し、次の外径部へ移ります。この工程を各区間で繰り返すことで、最終的な段付き形状が得られます。
各段では、それぞれに指定された外径と肩面位置を加工します。外径が変わる位置の肩部は、軸受、歯車、止め輪などの部品を軸方向に位置決めする役割を担います。
CNC加工で段付き旋削が使われる理由
多くの機械用軸には、用途の異なる複数の外径部と位置決め用の肩部が必要です。外径が一定のモーター軸では、肩部による軸受の軸方向位置決めやスラスト荷重の受け止めができません。また、変速機の軸では、歯車取付部、精密ジャーナル部、シール摺動部に、それぞれ異なる寸法や仕上げが求められます。段付き軸加工は、こうした各接合部に必要な公差を満たし、単なる円筒素材を機能的な精密部品に仕上げる加工です。
肩部による位置決めの代わりに、スペーサー、カラー、止め輪などを組み合わせる方法もあります。軽荷重の用途や単純な組立構造では有効ですが、肩部の負荷能力、同軸精度、寸法精度が重視される場合には、一体構造の段付き軸が有力な選択肢となります。
JLCCNCは、炭素鋼、ステンレス鋼、アルミニウム、黄銅、エンジニアリングプラスチックなどに対応し、カスタム段付き軸、精密ジャーナル、ねじ付き軸、複数の外径を持つ部品のCNC旋削・軸加工サービスを提供しています。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質管理。
段部の形状と段付き軸の設計
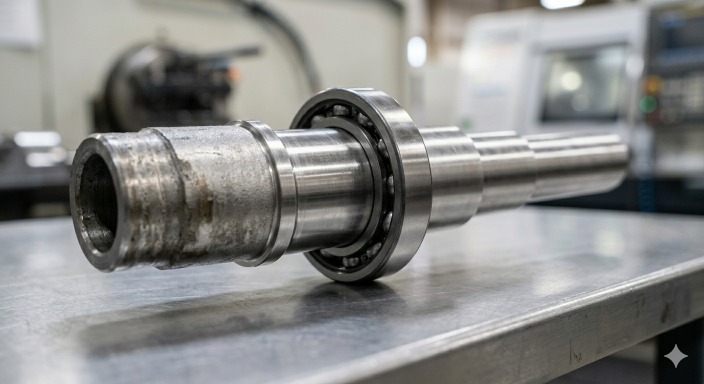
(AI生成画像)精密段付き軸
外径の変化と肩部の役割
段付き軸の各段は、円筒部の外径と、その境界にある肩面によって決まります。肩面は、軸受、歯車、スペーサーなどの取付部品を軸方向に位置決めします。肩面が軸に対して直角でなければ、部品が傾いて着座する原因になります。また、肩面の軸方向位置がずれると、組立全体の位置関係にも影響します。
各段の外径公差は、必要なはめあいに応じて設定します。軸受内輪のクリープを防ぐためにしまりばめを採用する場合は、荷重条件や軸径に応じてk5、m5などの軸公差域を検討します。歯車の取付部ではh6やjs6、すきまを必要とするジャーナル部ではf7などが候補になります。ただし、適切な公差域は相手穴の公差や使用条件によって異なるため、各部について個別に指定・管理する必要があります。
各段の長さと外径の関係
各段の長さ、すなわち同じ外径が続く軸方向の距離は、その部分に取り付けられる部品の寸法を決定します。軸受取付部には軸受幅と必要な逃げを考慮した長さが、歯車取付部にはハブの有効かみ合い長さが必要です。段の長さが不適切だと、組立が完了しない、部品が取付面からはみ出す、軸がハウジングに収まらないといった問題が生じます。
段付き旋削では、肩面の位置を指定する工具のZ軸座標によって、各段の長さを制御します。工具は肩面位置まで軸方向に移動し、肩面を加工してから次の区間へ移ります。増分指令を連続して使用すると、座標設定の誤りが後続の肩面位置へ波及する可能性があります。軸方向の精度が重要な場合は、共通の基準から絶対座標で各肩面位置を指定することで、寸法関係を管理しやすくなります。
直角の肩部とR付き肩部
外径面と肩面が90°で交わる形状は、CAD上では明快で、プログラムも比較的簡単です。しかし、実際の軸では、肩部の隅に応力が集中します。曲げやねじりを繰り返し受けると、この部分を起点として疲労き裂が発生・進展するおそれがあります。軽荷重用途では許容できる場合もありますが、疲労強度や加工性の観点からは、一般に隅Rを設けた形状が適しています。
R付き肩部では、外径差や負荷条件に応じて、例えば0.5~3 mm程度の隅Rを設け、肩部の応力集中を緩和します。応力集中係数は大径と小径の比、隅Rと軸径の比、負荷の種類によって変わります。疲労寿命への効果も材料や表面状態に左右されるため、具体的な値は設計資料や解析に基づいて確認する必要があります。
加工では、指定された肩部の隅R以下のノーズRを持つ工具を選定します。工具のノーズRが大きすぎると、指定形状まで削り込めません。小さい工具で輪郭を加工する場合は、工具形状を考慮した経路と刃先R補正が必要です。一般的な旋削インサートのノーズRには、0.4、0.8、1.2、1.6 mmなどがあります。
クリアランスと組立性への配慮
段付き軸に取り付ける軸受、歯車、カップリングなどは、取付位置に到達するまでに通過する軸部と干渉しないようにする必要があります。例えば、内径40 mmの軸受を、外径45 mmの軸部を越えて外径40 mmの取付部へ挿入することはできません。
組立経路上の各軸部について、部品の内径と通過可能な外径の関係を確認します。必要に応じて反対側から組み付ける、部品の組付け順序を変更する、軸形状を見直すなどの対応を行います。CNC旋盤で加工できる形状であっても、実際に組み立てられるとは限らないため、設計段階での確認が欠かせません。
段付き旋削の加工工程
(工程解説図)CNC段付き旋削の加工工程
ワークの保持と回転中心の調整
段付き軸の各外径部の同軸精度は、加工全体を通してワークが一定の回転中心を維持できるかどうかに左右されます。工程間でのワークのずれ、チャックの振れ、長い軸に対する支持不足、心押しセンタの押付け力の不適切な設定は、測定時や組付け後の振れにつながります。
長さと直径の比(L/D)が3~4程度以下の比較的短い軸では、十分なつかみ長さを確保した三つ爪チャックやコレットチャックが使われます。長い軸では心押し台による支持を検討し、L/Dが8~10を超えるような細長い軸では、切削力によるたわみを抑えるため、振れ止めが必要になる場合があります。これらは目安であり、実際の支持方法は材質、外径、切削力、要求精度によって決定します。長尺軸の振れを抑えたい場合には、両センタで加工軸を定め、回し金などで駆動する両センタ加工が有効です。
複数の外径部の荒旋削
まず荒旋削によって各部の余肉を除去し、仕上げ代を残した状態まで加工します。仕上げ代の目安として0.3~1.0 mm程度が用いられることがありますが、直径当たりか片側当たりかを明確にし、後工程に合わせて設定する必要があります。鋼の荒加工では、例えば1~4 mm程度の切込みと、仕上げ加工より大きな送りを用いて複数回切削します。目的は、寸法精度や表面粗さの確保よりも、効率的な材料除去です。
荒加工の順序は、軸形状と保持方法に応じて決めます。初期の加工では支持剛性を確保できる断面をできるだけ残し、細く支持の弱い部分を早い段階で長く作らないことが重要です。自由端側の小径部からチャック側の大径部へ進める方法もあります。各部の外径と長さをおおよその寸法まで加工し、肩面にも仕上げ加工用の取り代を残します。
肩面と外径の切替部の加工
肩面加工では、外径旋削時の軸方向送りから、端面加工時の半径方向送りへ切り替えます。工具をZ軸方向に肩面位置まで送り、続いてX軸方向に移動させることで、軸に直角な平面を形成します。
肩面の表面粗さは、端面加工時の送り量に影響されます。送りが大きすぎると、明瞭な渦巻き状の送り目が残ります。仕上げ端面加工では、例えば0.05~0.15 mm/rev程度が検討範囲になります。軸方向荷重を受ける肩面では、粗い面による接触の偏りや摩耗を防ぐため、適切な表面粗さを確保する必要があります。
肩部の直角形状、隅R、逃げ溝なども、この工程で加工します。軸受内輪などを肩面へ確実に密着させる必要がある場合には、隅Rとの干渉を避けるため、肩部の根元に逃げ溝を設けることがあります。
仕上げ旋削と表面の形成
各外径部と肩面の荒加工後、仕上げ旋削によって最終寸法と要求される表面粗さに仕上げます。一般に、荒加工よりも小さな切込み、適切に高めた切削速度、小さな送りを使用します。切込みの例は0.1~0.5 mm程度で、材料除去量よりも寸法精度と表面品質を優先します。
厳しい寸法公差やRa 0.8 µm未満の表面粗さが求められる部位では、仕上げ旋削後に円筒研削を追加する場合があります。例えば、最終寸法に対して0.02~0.05 mm程度の研削代を残し、研削で要求公差と表面粗さに仕上げます。研削代は直径当たりか片側当たりかを明示し、軸径、熱処理、変形量に応じて決定します。
最終測定と検査
段付き軸の検査は、図面上の要求に従って行います。重要な外径部は外側マイクロメータやエアゲージなどで測定し、肩面の軸方向位置、軸受ジャーナルの振れ、ジャーナル面やシール摺動面の表面粗さも確認します。振れは、指定された基準に合わせてセンタやVブロック、ダイヤルゲージ、三次元測定機などを使って評価します。
加工途中に測定する機上計測・工程内測定は、完成後だけの検査に比べて不良の早期発見に有効です。計測機能を備えたCNC旋盤では、仕上げパス後に外径を測定し、次の加工に進む前に工具補正値を修正できます。工程内測定がなければ、工具摩耗や補正値の誤りを見逃したまま、後続の部位や製品まで加工してしまう可能性があります。
CNC段付き旋削の加工方法と技術
荒旋削と仕上げ旋削の比較
| 比較項目 | 荒旋削 | 仕上げ旋削 |
|---|---|---|
| 主な目的 | 材料除去能率の向上 | 寸法精度と表面粗さの確保 |
| 切込みの目安 | 1.0~4.0 mm | 0.1~0.5 mm |
| 送り量の目安 | 0.2~0.5 mm/rev | 0.05~0.15 mm/rev |
| 切削速度 | 中程度 | 一般に荒加工より高め |
| 得られる表面粗さの目安 | Ra 3.2~12.5 µm | Ra 0.4~1.6 µm |
| 次工程への取り代 | 例:片側0.3~1.0 mm。形状と工程に応じて設定 | 最終寸法まで加工、または研削代として0.02~0.05 mm程度を確保。寸法の基準を明示 |
| 工具摩耗の管理 | 切削能率と刃先の耐久性を重視 | 寸法の安定性を確保するため、摩耗を厳しく管理 |
| 切削油剤 | フラッド給油など | 材料に応じてフラッド給油やミスト給油など |
| 切削回数 | 複数回 | 通常1~2回 |
表中の数値は一般的な検討用の目安です。実際の条件は、被削材、工具材種、機械剛性、保持方法、要求精度に合わせて設定してください。
段付き旋削に適した工具の選定
旋削インサートは、各工程に必要な機能に合わせて選定します。荒加工では、肩部付近での切削負荷の変化に耐えられる、刃先強度の高いネガティブインサートが適しています。鋼用では、例えばISO P25~P35相当の適用領域を持つ超硬材種が候補になります。80°ひし形のC形インサートと、アプローチ角93°程度のホルダの組合せは、刃先強度と肩部への接近性を両立しやすい構成です。
肩面加工では、工具が肩面に干渉せず接近できる必要があります。アプローチ角91°または93°程度の外径・端面兼用ホルダを使用すると、同じ工具で外径と肩面を加工できます。量産加工では、工具交換回数の削減がサイクルタイムの短縮につながります。
軸外径の仕上げには、切れ味のよいポジティブインサートや仕上げ用材種を使用し、軸受ジャーナルに必要な表面粗さと寸法安定性を確保します。ワイパーインサートは、刃先に設けたさらい刃形状によって、通常のインサートより大きな送りでも良好な仕上げ面を得やすく、長い軸部の仕上げに有効です。
切削速度・送り量・切込み
切削速度は、被削材と工具材種に合わせて設定します。超硬工具を用いる場合の検討範囲として、軟鋼で150~250 m/min、ステンレス鋼で80~150 m/min、アルミニウムで300~600 m/minなどが挙げられます。アルミニウムには、切れ味のよいノンコートまたはDLCコーティングのインサートが用いられます。いずれも工具メーカーの推奨条件を基準に調整します。
送り量は、表面粗さと切りくず厚さに影響します。理想的な旋削面では、送り量を小さくし、ノーズRを大きくすると、幾何学的な表面粗さは小さくなります。近似式Ra ≈ f² / (32r)を用いると、ノーズRが0.8 mm、送り量が0.15 mm/revの場合、理論上のRaは約0.88 µmです。送り量を0.30 mm/revにすると、理論値は約3.52 µmとなります。実際の表面粗さには、振動、構成刃先、工具摩耗なども影響します。
切込みは切削力を変化させ、軸のたわみに影響します。チャックだけで保持された長い軸の先端側で切込みを大きくすると、ワークが工具から逃げ、実際の外径が指令値より大きくなる場合があります。支持の弱い部分では切込みを小さくして切削回数を増やすほか、心押し台や振れ止めを用いて、たわみによる寸法誤差を抑えます。
CNC旋削工程における段付き旋削の位置づけ
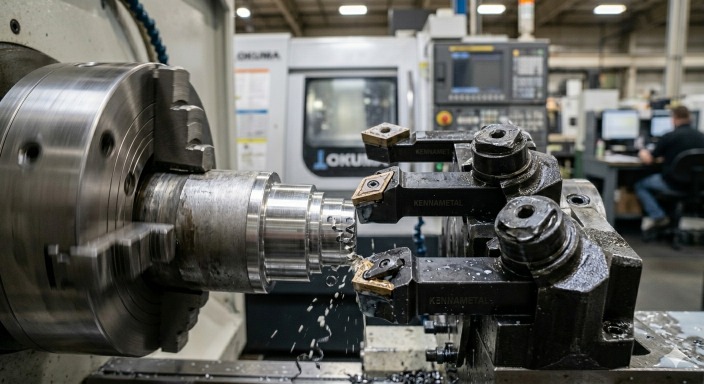
(AI生成画像)CNC旋盤の工具セットアップ
軸加工で使用される旋削工程
軸の製作が段付き旋削だけで完結することは多くありません。主要な外径形状を作る段付き旋削に加えて、端面加工、溝入れ、ねじ切り、必要に応じて穴あけや中ぐりを組み合わせます。これらを1回の段取り、または相互に整合した複数の段取りで実施して、軸を完成させます。
端面加工では軸端を回転軸に対して直角に仕上げ、長さの基準面を作ります。段付き旋削では各外径部と肩部を形成します。溝入れでは、所定の軸方向位置に逃げ溝、止め輪溝、油溝などを加工します。ねじ切りでは、軸端やフランジ部におねじ・めねじを形成します。それぞれの工程が、段付き旋削だけでは得られない機能を追加します。
旋盤加工全体における役割
段付き旋削は、軸の主要形状を定める中心的な工程です。その形状に対して、ほかの加工が必要な機能を付加します。回転工具を備えたCNC旋盤では、キー溝、横穴、平面部などのフライス加工も、段取りを変えずに実施できる場合があります。
例えば変速機の入力軸では、両端面を加工して全長を決め、両センタ支持用のセンタ穴を加工します。続いて、各外径部を荒旋削し、重要な外径部を仕上げます。その後、止め輪溝、軸受固定ナット用のねじ、必要な面取りなどを加工します。一般的なタレット式CNC旋盤では、両端からの加工を含む2~3回程度の段取りで進める構成が考えられます。
この一連の工程のうち、軸の主要な外径部と肩部を形成するのが段付き旋削です。
軸旋削・段付き軸加工の主な用途
モーター軸と駆動軸
モーター軸は、段付き旋削の代表的な用途です。一般的なACモーター軸には、両端の軸受取付部、負荷側へ突出する軸端部、シール摺動部、ローター取付部などがあり、それぞれに外径、公差、表面粗さが指定されます。可能な範囲を同一の保持状態で加工すると、再チャッキングによる芯ずれを抑え、各部の同軸精度を確保しやすくなります。
変速機、コンベヤー、動力伝達装置に使用される駆動軸も同様です。歯車取付部、カップリング取付部、シール摺動部などを、軸受や歯車の設計条件に応じた位置と公差で加工します。
軸受・歯車・カップリングの取付部
軸受取付部の寸法公差と表面粗さは、軸受メーカーの推奨条件に従って設定します。深溝玉軸受の内輪を取り付ける軸では、荷重の方向や大きさに応じてk5、m5などの公差域が選ばれる場合があります。ただし、これらは一律に適用できる条件ではなく、公差域も単純な±公差ではありません。例えば外径40 mmの軸であっても、必要な寸法許容差、真円度、表面粗さは、使用条件に基づいて個別に確認します。重要なジャーナル部では、仕上げ旋削後に円筒研削を追加する場合があります。
段付き軸の歯車取付部には、歯車ハブに適したしまりばめまたはすきまばめ、軸方向位置決め用の肩部、トルク伝達用のキー溝などが必要です。段付き旋削では外径と肩部を形成し、キー溝は後工程のフライス加工で形成します。旋盤に回転工具機能があれば、同じ段取りで加工できる場合もあります。
航空宇宙・自動車向けの軸部品
航空宇宙分野のタービン関連軸、変速機軸、アクチュエータ軸などには、厳しい寸法公差、低い振れ、高品位な仕上げ面が求められます。こうした要求には、CNC旋削、工程内測定、円筒研削などを組み合わせて対応します。
自動車分野では、変速機の入力軸やディファレンシャルのピニオン軸などに段付き軸加工が使われます。クランクシャフトやカムシャフトの同軸円筒部にも関連する旋削工程が適用されますが、偏心部やカム形状には専用の加工が必要です。量産では、自動搬送、工程内測定、工具寿命管理などを活用し、精度とサイクルタイムを両立させます。
CNC段付き旋削に使用される材料
| 材料 | 被削性 | 主な用途 | 加工上の留意点 |
|---|---|---|---|
| 1045炭素鋼 | 良好 | 一般機械用軸、モーター軸 | 焼ならし材や焼なまし材など、材料の供給状態を確認 |
| 4140合金鋼 | 中程度 | 高強度軸、変速機軸 | 熱処理前に荒加工し、熱処理後に仕上げる工程が一般的 |
| 4340合金鋼 | 中程度~難 | 航空宇宙用軸、高荷重用途 | 熱処理状態に合わせた工具選定と切削条件の管理が必要 |
| 17-4PHステンレス鋼 | 難 | 耐食性を必要とする精密軸 | 時効処理状態と加工硬化を考慮し、安定した送りを維持 |
| 303ステンレス鋼 | 良好 | 一般的な耐食軸 | 快削性に優れ、旋削に適する。耐食性の要求も確認 |
| 316Lステンレス鋼 | 中程度 | 船舶、化学設備、医療機器向けの軸 | 加工硬化しやすいため、切れ味のよい工具と適切な切削条件が必要 |
| 6061-T6アルミニウム合金 | 非常に良好 | 軽量軸、航空宇宙関連部品 | 高速切削に適し、切れ味のよいノンコートまたはDLC工具が候補 |
| 7075-T6アルミニウム合金 | 非常に良好 | 高強度・軽量軸 | 6061より高強度で、良好な被削性を持つ |
| チタン合金 Grade 5 | 難 | 航空宇宙・医療用途の軸 | 熱伝導率が低く、刃先に熱が集中しやすい |
| 黄銅 C360 | 非常に良好 | 軸受関連部品、計測機器用軸 | 快削性に優れ、高い切削速度を適用しやすい |
| POM(デルリンなど) | 非常に良好 | 軽荷重用の樹脂軸 | 切れ味のよい工具を使用し、発熱と変形を抑制。乾式加工が可能な場合もある |
| PEEK | 中程度 | 高温環境用のエンジニアリングプラスチック軸 | 充填材の有無を確認。ガラス繊維・炭素繊維入りグレードでは工具摩耗に注意 |
段付き旋削のメリットと制約
高精度と繰返し性
CNC段付き旋削では、設備や材料、形状が適切であれば、量産時に±0.010~0.025 mm程度の外径公差が検討範囲になります。工程内測定と工具補正を組み合わせることで、重要部位に±0.005~0.010 mm程度の公差を適用できる場合もあります。ただし、実際の工程能力は試加工と測定によって確認する必要があります。CNCによる工具経路と切削条件の再現性は、製品間のばらつきを抑えるうえで有効です。
この繰返し性は、軸受や歯車のはめあいなど、寸法ばらつきが組立性に影響する部位で特に重要です。例えば、軸受取付部の寸法が狭い範囲で安定していれば、組立条件をそろえやすくなります。一方、ばらつきが大きいと、個々の部品を測定して組み合わせる選択組立が必要になり、コストと管理負担が増加します。
効率的な軸製造
形状と設備条件が許せば、段付き旋削により、1回の段取りで複数の外径部を加工できます。一体の素材から加工するため、複数部品を接合する構造と比較して、接合部に起因する芯ずれや組立工程を減らせる可能性があります。
荒加工、仕上げ、溝入れ、ねじ切り用の工具を備えたCNCターニングセンタでは、多くの工程を連続して実施できます。棒材供給装置や背面加工機能などを組み合わせることで、素材から完成品までを自動化しやすくなり、量産時の加工費低減につながります。
加工上の課題と工具摩耗
長い段付き軸は切削力によってたわみやすく、特にチャックや心押しセンタから離れた部分で寸法誤差が発生しやすくなります。ワークが工具から逃げると、実際の外径は指令値より大きくなります。支持方法や切削条件を改善したうえで、必要に応じて工程内測定と工具補正を組み合わせます。
工具摩耗も、加工の進行に伴って寸法精度へ影響します。外径旋削では、刃先摩耗によって削り残しが増え、外径が大きくなる場合があります。加工個数や切削時間を基準とする工具寿命管理と、測定結果に基づく補正を行うことで、量産中の寸法を安定させます。数µm単位の公差を管理する加工では、わずかな刃先摩耗も無視できません。
段付き旋削とほかのCNC旋削加工の比較
| 比較項目 | 段付き旋削 | ストレート旋削 | テーパ旋削 | 輪郭旋削 |
|---|---|---|---|---|
| 加工する形状 | 肩面を持つ複数の外径部 | 外径が一定の円筒 | 円すい状のテーパ | 曲線を含む複雑な輪郭 |
| 主な軸移動 | Z軸方向の切削と、各段でのX軸方向の移動 | 主にZ軸方向 | X軸とZ軸の同時制御 | 輪郭に沿ったX軸とZ軸の協調制御 |
| 外径の構成 | 2種類以上の外径 | 1種類の外径 | 軸方向に連続して変化 | 輪郭に応じて変化 |
| 肩部 | 外径が変わる位置に形成 | 基本形状には含まれない | 基本形状には含まれない | 輪郭による |
| 主な用途 | 軸受・歯車取付部を持つ軸 | 単純な円筒、ピン | モールステーパシャンク、テーパ座 | 複雑な回転体形状 |
| プログラムの複雑さ | 中程度 | 低い | 低い~中程度 | 高い |
| 段取り上の要点 | 軸全体の形状と加工長さに適した保持・支持 | 加工長さに応じた保持 | CNC補間、または汎用旋盤での刃物台角度設定など | 輪郭に適した工具と制御方法 |
| 公差の参考例 | 各外径で±0.010~0.025 mm | ±0.010~0.025 mm | 直径:±0.015~0.030 mm 角度:±5′程度 |
±0.025~0.040 mm |
| 工具構成 | 荒加工・仕上げ・肩部形状に応じて選定 | 通常1~2種類 | 通常1~2種類 | 輪郭への接近性に応じて複数の工具を使用する場合がある |
| 代表的な部品 | モーター軸、変速機軸 | ピン、ブッシュ、単純な丸棒部品 | 工具シャンク、バルブシート | 複雑な輪郭を持つ機械部品 |
公差の数値は加工方法そのものの保証値ではありません。実際の達成精度は、形状、材料、設備、工具、測定方法によって異なります。
精密部品向けCNC段付き旋削の最適化
工具経路の最適化
工具経路と加工順序は、サイクルタイムと寸法精度の両方に影響します。各段を荒加工・仕上げ加工の順に個別に完成させる方法に対し、全体の荒加工をまとめてから仕上げる方法は、工具交換の削減に有効です。また、荒加工後の温度変化や応力解放を考慮したうえで仕上げに移れる利点があります。
細長い軸では、自由端側からチャック側へ仕上げを進め、チャック側の断面をできるだけ残す方法が有効な場合があります。ただし、心押し支持の有無や段の配置によって最適な順序は異なるため、加工中に残る断面剛性を確認して決定します。
外径差の大きな軸では、周速一定制御(CSS)が有効です。切削速度を一定に保つため、外径に合わせて主軸回転速度を自動調整します。例えば、外径80 mmと20 mmで同じ切削速度を得るには、20 mmの部分で4倍の回転速度が必要です。CSSを利用すると、各部で切りくずの生成状態と仕上げ面を安定させやすくなります。小径部や端面中心付近で回転速度が過大にならないよう、最高回転速度も設定します。
振動とびびりの低減
段付き旋削でびびりが発生すると、加工面に周期的な波状の模様が現れます。主な原因は、ワークや工具の剛性不足、不安定な切削条件、長い軸部の支持不足などです。
細長い軸でびびりが続く場合は、保持・支持方法の見直しが必要です。適切な位置に振れ止めを追加するとワークの変位を抑えられます。また、工具の突き出しを短くすると、工具側の剛性が向上します。切込み角も切削力の方向に影響しますが、角度の定義に注意が必要です。工具メーカーの定義を確認し、ワークを半径方向へ押す力を抑えられる工具形状を選定します。
厳しい公差の維持
段付き軸の厳しい公差を維持するには、プログラムだけでなく、加工全体の工程管理が必要です。まず重要なのが熱的な安定性です。主軸、工具、ワークは温度上昇によって膨張するため、始動直後と連続稼働後では寸法状態が変化します。暖機運転や温度管理、工程内測定による補正を組み合わせて、熱変位の影響を抑えます。
次に、工具補正値を適切に管理します。CNC装置は、各工具の位置を補正するために設定値を使用しますが、工具摩耗に応じてその値を更新する必要があります。例えば±0.008 mmの外径公差を管理する場合、0.010 mmの補正誤差は許容できません。初品で各外径を確認し、必要な補正を行ってから量産を継続することが重要です。
切削油剤と測定温度の管理も寸法精度に影響します。十分な給油は、工具とワークの温度変動を抑えるのに役立ちます。加工直後の温かい部品は、温度が安定した状態より大きく測定される場合があります。測定時の温度条件を統一し、必要に応じて温度補正を行うか、部品を基準温度付近で十分に安定させてから検査します。
段付き旋削に関するよくある質問
Q:段付き旋削は、段付き軸だけに使われますか?
いいえ。軸以外にも、肩部、軸受取付部、ねじ部につながる異径部など、複数の外径を持つ円筒部品に使用されます。
Q:段付き旋削後の肩部は、どのように測定しますか?
測定項目と要求公差に応じて、ノギス、マイクロメータ、デプスゲージ、三次元測定機などを使用します。肩面の軸方向位置に加え、必要に応じて直角度や端面振れも確認します。
Q:CNC旋盤では、1回の段取りで複数の軸外径を加工できますか?
はい。工具が接近でき、適切な保持・支持が可能な範囲であれば、1回の段取りで複数の外径部と肩部を加工できます。
Q:軸の旋削中にびびりが発生する原因は何ですか?
主な原因は、剛性不足、工具の過大な突き出し、不適切な送り量や切削速度、長い軸に対する支持不足などです。
Q:段付き旋削と溝入れの違いは何ですか?
段付き旋削は、軸方向に複数の外径部と肩部を形成する加工です。一方、溝入れは、部品の表面に幅の狭い凹状の溝を加工する方法です。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......