精密部品におけるアングルミリング加工とCNC角度フライス加工
1 min
- アングルミリングとは?
- 角度形状とフライス加工の方向
- CNC加工部品におけるアングルミリング工程
- CNCアングルミリング用工具と切削技術
- 複雑なCNC部品における角度加工
- 材料別のアングルミリング
- アングルミリングでよく発生する問題
- アングルミリングのメリットと制約
- アングルミリングとその他のフライス加工の違い
- アングルミリングを最適化する方法
- アングルミリングに関するよくある質問
要点
- CNCアングルミリング(角度フライス加工)は、3軸加工機による単純なエッジ面取りから、5軸加工機による複合角度面の加工まで幅広く対応します。
- 面取り加工は主に鋭利なエッジの除去や組立性の向上を目的とし、ベベル加工は溶接開先や機能性を持つ傾斜面の形成に使用されます。
- 角度精度は、工具形状、段取り精度、ワークの位置決め、および回転軸の校正状態に大きく左右されます。
- 傾斜面は平面よりも測定が難しいため、検査方法を工程設計の段階から組み込むことが重要です。
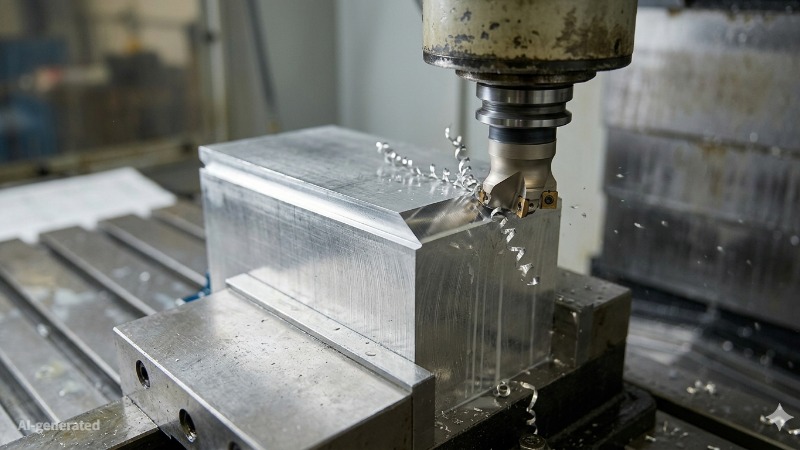
部品に傾斜面、組立用の面取り、溶接用の開先、角度付きポケット、またはアリ溝が必要な場合、アングルミリングは極めて重要な加工工程となります。
アングルミリングでは、切削工具、ワーク、またはその両方を所定の角度に設定し、設計図面で指定された傾斜面を形成します。単純な45°面取りから、航空宇宙部品に見られる高精度な複合角度面まで、幅広い形状に対応できます。
ただし、傾斜面の加工では、工具の実効径、切削負荷、工具の突出し量、ワーク保持、機械の回転軸精度などを慎重に管理しなければなりません。
JLCCNCでは、部品形状、材料、公差、表面粗さの要件に応じて、3軸、4軸、5軸CNC加工を活用し、さまざまな角度形状を高精度に加工しています。

高精度CNC加工サービス
複雑な角度形状、面取り、開先、傾斜面を備えたCNC部品を迅速に製造します。
アングルミリングとは?
アングルミリングとは、ワーク表面に対して切削工具またはワークを傾斜させ、所定の角度を持つ平面、溝、面取り、開先などを形成するフライス加工方法です。
一般的な正面フライス加工や側面フライス加工では、工具軸は加工面に対して垂直または平行に配置されます。一方、アングルミリングでは、工具軸、ワーク面、または機械の回転軸を意図的に傾けることで、傾斜した形状を加工します。
アングルミリングの仕組み
CNC加工におけるアングルミリングには、主に次の3つの方法があります。
- 3軸加工機で角度付き工具を使用する方法:面取りカッター、アングルカッター、アリ溝カッターなど、工具自体の形状を利用して所定の角度を形成します。
- ワークを傾斜させる方法:アングルプレート、サインプレート、傾斜治具などを使用し、加工面が工具軸に対して適切な向きになるようワークを固定します。
- 4軸または5軸加工を使用する方法:回転軸を制御して工具またはワークの姿勢を変化させ、単純角度から複合角度まで高精度に加工します。
アングルミリングが使用される理由
アングルミリングは、次のような形状や用途に使用されます。
- 溶接部のV形開先およびJ形開先
- 鋭利なエッジを除去する面取り
- 組立部品の挿入を容易にするリードイン形状
- アリ溝やT溝などの角度付き溝
- 航空宇宙部品や自動車部品の傾斜面
- 皿ねじ用の皿もみ形状
- バルブシートやシール面などの機能性傾斜面
日常的なCNC加工では、45°のエッジ面取りが最も一般的な角度加工の一つです。ただし、溶接、組立、流体制御、空力性能などの機能要件によっては、より厳密な角度管理が必要になります。
角度形状とフライス加工の方向
傾斜面、面取り、開先の形状
角度付き形状は、一般的に次のカテゴリーに分類できます。
- エッジ面取り: 通常は幅0.5~3mm、角度30~60°程度の小さな傾斜面です。鋭利なエッジの除去、バリ取り、組立性の向上、安全性の確保を目的とします。
- ベベル面・開先面: 面取りよりも幅が広く、一般的には30~45°の角度で加工されます。溶接開先、荷重伝達面、シール面などに使用されます。
- 角度付きポケットおよび溝: ポケットの側壁や底面が傾斜している形状です。アリ溝、T溝、ガイド形状などが含まれます。
- 複合角度面: 2方向以上に傾斜した面です。例えば、X方向に15°、Y方向に8°傾斜した面が該当します。このような形状には、通常5軸加工または専用治具が必要です。
切削角度と加工面角度の違い
切削角度と完成面の角度は、必ずしも同一ではありません。工具の刃先形状、工具軸の傾斜角度、工具接触位置によって、最終的に形成される面の角度が決まります。
例えば、90°の面取りカッターは、通常、工具軸に対して45°の面を形成します。これは工具の先端角が90°であり、その半角が45°になるためです。
工具姿勢とワーク位置決め
角度精度を確保するには、工具姿勢とワーク位置決めの両方を管理する必要があります。ワークを傾斜させる場合は、治具角度、基準面、固定力が重要です。多軸加工では、回転軸中心、工具長補正、機械座標系の校正精度が加工結果に直接影響します。
CNC加工部品におけるアングルミリング工程
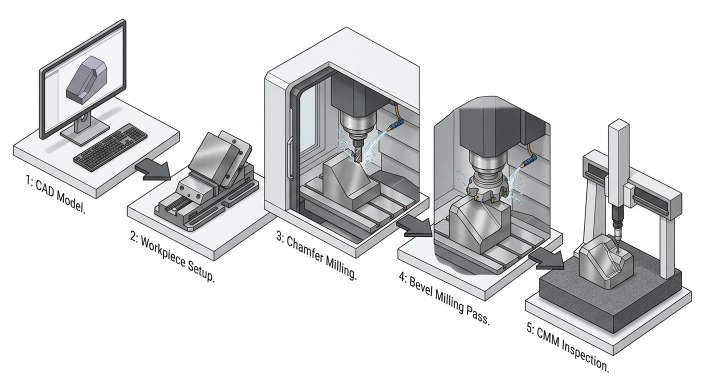
段取りと精度管理
アングルミリングでは、基準面、治具、機械座標系を正しく設定する必要があります。わずかな位置決め誤差でも、面取り幅や傾斜面の角度に大きなばらつきが生じる可能性があります。
3軸加工機で角度付き工具を使用する場合は、工具の先端位置、実効径、工具長補正を正確に設定します。ワークを傾斜させる場合は、アングルプレート、サインプレート、サインバーなどを使用して角度を設定し、固定後に基準位置を再測定します。
4軸または5軸加工では、回転軸の中心位置、バックラッシ、幾何学誤差、熱安定性が重要です。特に厳しい角度公差が要求される場合は、加工前に機械の回転軸を校正する必要があります。
量産では、初品検査だけでなく、工具摩耗と機械の熱変位による工程変動も監視します。
ツールパスと角度切削工程
小さな面取りでは、輪郭に沿って面取り工具を1回走らせるツールパスが一般的です。例えば、90°の面取りカッターを理論上0.5mmの深さまで切り込むと、約0.5×0.5mmの45°面取りが形成されます。
幅の広い開先やベベル面では、切削負荷を抑えるために複数回に分けて加工することがあります。ボールエンドミルやフラットエンドミルを使用する場合は、ピックフィードを小さく設定し、表面に残るカスプ高さを管理します。
多軸加工では、CAMソフトウェアによって工具姿勢を連続的に制御します。ただし、工具ベクトルだけでなく、回転中心に対する部品位置も正確でなければなりません。
角度と面取り寸法の検査
小さな面取りは、面取りゲージ、工具顕微鏡、画像測定機などで測定できます。皿もみ穴には、専用の皿もみゲージや深さゲージを使用します。
幅の広いベベル面や開先面には、角度ゲージ、プロファイルテンプレート、光学コンパレーター、三次元測定機(CMM)が適しています。複合角度面や厳しい位置公差が指定された形状では、CMMによる測定が一般的です。
工程能力を維持するには、角度そのものだけでなく、面取り幅、基準位置、表面粗さ、工具摩耗による変化も確認する必要があります。
一般的な角度加工面ではRa 0.8~3.2µm程度、精密な機能面ではRa 0.4~1.6µm程度の表面粗さが要求されることがあります。
CNCアングルミリング用工具と切削技術
エンドミルと傾斜ツールパス
フラットエンドミルやボールエンドミルは、ワークまたは工具軸を傾斜させることで角度面の加工に使用できます。比較的大きな傾斜面や自由曲面では、複数のツールパスを重ねて所定の形状を形成します。
ボールエンドミルは複合曲面に適していますが、工具先端付近では切削速度が低下するため、工具姿勢を調整して先端部での切削を避けることが重要です。
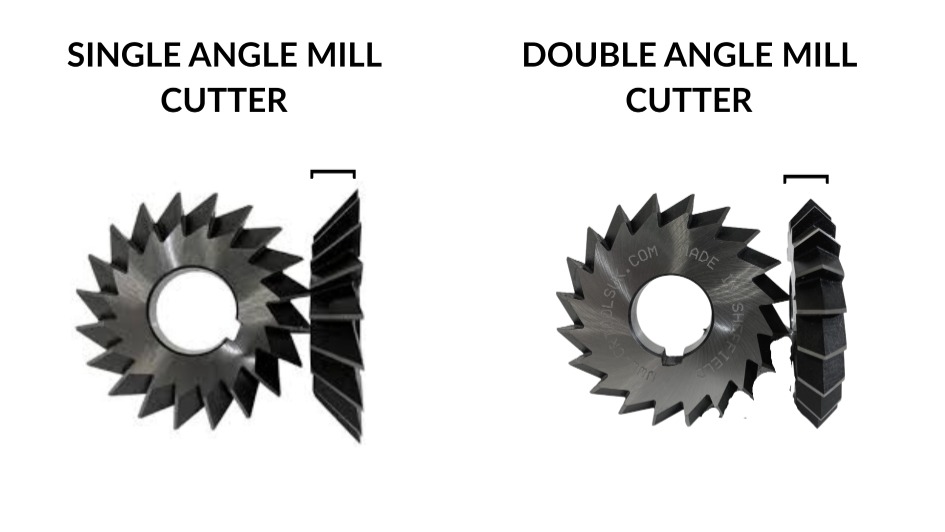
面取りカッターとベベルカッター
面取りカッターやベベルカッターは、一定角度のエッジや開先を効率的に加工するための専用工具です。一般的な工具の先端角には、60°、90°、120°などがあります。
- 90°工具:一般的な45°エッジ面取りに使用されます。
- 60°工具:溶接開先や片側30°のベベル形状に適しています。
- 120°工具:浅く幅の広い傾斜面や特殊な皿もみ形状に使用されます。
切削速度、送り速度、角度に関する注意点
面取り工具の実効切削径は、切込み深さによって変化します。そのため、プログラム上の工具径ではなく、実際に材料と接触している位置の直径を基準に切削速度を検討する必要があります。
工具先端付近では周速が低いため、発熱、溶着、異常摩耗が発生しやすくなります。また、工具の接触量が増えるほど切削抵抗も増加するため、一般的な側面加工より送り速度を低く設定する場合があります。
| 用途 | 加工方法 | 推奨工具 | 角度要件 | 主な注意点 |
|---|---|---|---|---|
| エッジのバリ取り | 面取り加工 | 90°面取りカッター | 通常45°、±2°程度 | 加工速度と最小除去量 |
| ドリル穴入口 | 面取り加工 | 90°皿もみ・面取りカッター | 45~90° | 切込み深さの管理 |
| V形溶接開先 | ベベル加工 | 60°ベベルカッター/面取りカッター | 片側30°、±0.5°程度 | ルート面の幅と開先角度 |
| J形開先 | ベベル加工+R加工 | 面取りカッター+ボールエンドミル | 複合形状 | 複数工程による加工 |
| アリ溝 | 角度付き溝加工 | 45°または60°アリ溝カッター | 工具固有の角度 | 左右対称性と溝幅 |
| T溝 | 角度付き溝加工 | T溝カッター | 工具固有の角度 | 工具逃げと干渉 |
| 組立用リードイン | 面取り加工 | 面取りカッター | 15~45° | 面取り寸法の均一性 |
| 皿ねじ座 | 皿もみ加工 | 82°または90°皿もみカッター | 規格で指定された固定角度 | ねじ頭の面一性 |
| 航空宇宙部品のベベル面 | ベベル加工 | 専用角度工具 | ±0.1°またはそれ以上の高精度 | CMMによる検査 |
| 自動車パネルのエッジ | CNC角度加工 | 面取りカッター/傾斜エンドミル | 30~45° | 外観面の品質 |
| バルブシート | 角度面加工 | 総形工具/アングルカッター | ±0.05°程度 | シール性能 |
| 歯車の歯先面取り | 面取り加工 | 小径面取りカッター | 45°、面取り幅は厳密に管理 | 歯形を損傷せずにバリを除去 |
複雑なCNC部品における角度加工
複数方向に傾斜した面、深いポケット内の面取り、工具干渉が発生しやすい形状では、4軸または5軸CNC加工が有効です。
5軸加工では、工具軸を加工面に対して最適な姿勢に維持できるため、工具の突出し量を短くし、剛性を高め、表面品質を改善できます。また、複数の角度面を1回の段取りで加工できるため、再固定による累積誤差も低減できます。
一方で、多軸角度加工には、正確なCAMプログラミング、工具干渉の確認、回転軸の校正、ポストプロセッサの検証が必要です。
詳細については、5軸CNCフライス加工のガイドをご覧ください。
材料別のアングルミリング
アルミニウムおよび軽合金
6061-T6や7075-T6などのアルミニウム合金は、比較的高い切削速度で加工できます。超硬工具では、条件に応じて300~500m/min程度の切削速度が使用されます。
アルミニウムは溶着しやすいため、鋭利な刃先、適切な切りくず排出、アルミニウム用コーティングまたはノンコート工具が有効です。面取り加工では、エッジに二次バリが残らないよう、切削方向と工具の抜け方にも注意します。
ステンレス鋼および焼入れ鋼
ステンレス鋼は加工硬化しやすいため、工具を加工面上でこすらせず、一定の切りくず厚さを維持することが重要です。TiAlN系コーティング工具では、材質や工具径に応じて80~120m/min程度の切削速度が使用される場合があります。
50HRCを超える焼入れ鋼では、CBN工具やセラミック工具が選択されることがあります。工具先端に切削負荷が集中しないよう、複数回に分けた切込みや適切な工具姿勢が必要です。
エンジニアリングプラスチックおよび複合材料
POM、ナイロン、アクリルなどのエンジニアリングプラスチックでは、切削熱による溶融や変形を避ける必要があります。鋭利な工具、高い切削速度、低い切削抵抗、十分な切りくず排出が重要です。
CFRPなどの複合材料では、層間剥離や繊維の毛羽立ちが問題になります。ダイヤモンドコーティング工具、PCD工具、コンプレッションタイプの工具を使用し、材料の積層方向に合わせて切削方向を選定します。
アングルミリングでよく発生する問題
| 問題 | 主な原因 | 加工への影響 | 対策 |
|---|---|---|---|
| 角度誤差 | 工具形状の誤差、治具の傾き、回転軸の校正不良 | 組立不良、シール不良、溶接品質の低下 | 工具形状、治具角度、回転軸精度を確認する |
| 面取り幅のばらつき | 部品高さの変動、工具振れ、基準面の不一致 | 外観不良、組立性の低下 | 部品高さ、工具長補正、基準面を統一する |
| 長いベベル面での工具たわみ | 工具の突出し量が長い、切削負荷が大きい | 角度誤差、うねり、表面粗さの悪化 | 短い工具を使用し、切込み量を分割する |
| 工具出口側のバリ | 不適切な切削方向、鈍化した刃先 | 追加のバリ取り工程が必要 | 切削方向を変更し、鋭利な工具を使用する |
| びびり振動 | 剛性不足、工具の突出し過大、切削条件の不適合 | 加工面の振動痕、工具寿命の低下 | 保持剛性を高め、突出し量と切削条件を最適化する |
| 表面品質の低下 | ピックフィード過大、工具摩耗、切りくずの再切削 | 粗い加工面、カスプ痕 | ピックフィードを小さくし、切りくず排出を改善する |
| 複合角度の誤差 | 部品位置の誤差、CAM設定の誤り、機械運動誤差 | 3次元形状の不一致 | CMM測定、機上計測、回転中心校正を実施する |
| 面取り寸法が小さい | 切込み不足、工具先端位置の設定誤差 | バリが残る、組立性が低下する | 工具長補正と切込み深さを調整する |
| 面取り寸法が大きい | 切込み過大、工具径補正の誤り | エッジ強度の低下、外観不良 | 実効工具径と加工深さを再確認する |
| 複合材料の層間剥離 | 工具摩耗、不適切な切削方向、過大な切削負荷 | エッジ損傷、強度低下 | PCD工具やコンプレッション工具を使用する |
アングルミリングのメリットと制約
高い角度精度と優れた表面品質
適切な工具、治具、加工条件を使用することで、アングルミリングは高い角度精度と安定した表面品質を実現できます。多軸加工では、工具姿勢を最適化することで、Ra 0.8~1.6µm程度の仕上げ面を得られる場合があります。
また、CNC制御によって面取り幅や角度を繰り返し再現できるため、量産部品でも安定した品質を維持できます。
効率的な加工と工程集約
面取りや傾斜面をCNC加工工程に組み込むことで、手作業によるバリ取りや二次加工を削減できます。
例えば、手作業で1個あたり8秒かかる面取り作業を、CNC加工中に3秒で完了できれば、1万個の生産で約19時間の作業時間を削減できます。
工具摩耗と段取り上の課題
面取りカッターでは、切削に使用される刃先の一部分に摩耗が集中します。特に工具先端付近は切削速度が低く、最初に摩耗しやすい部分です。
また、±0.05°程度の厳しい角度公差を保証する場合、機械校正、初品検査、工程内測定などの追加作業が必要になり、加工準備時間と検査コストが増加します。
アングルミリングとその他のフライス加工の違い
| 比較項目 | アングルミリング | 正面フライス加工 | 輪郭フライス加工 | 溝フライス加工 |
|---|---|---|---|---|
| 主な加工面 | 傾斜面、面取り、開先 | 広い平面 | 外周・内周輪郭 | 直線溝、キー溝、ポケット |
| 代表的な工具 | 面取りカッター、アングルカッター、エンドミル | 正面フライス | エンドミル | エンドミル、溝フライス |
| 軸の動き | 3~5軸、傾斜姿勢を含む | 主に3軸 | 主に2~3軸同時制御 | 主に直線移動 |
| 角度加工能力 | 高い | 限定的 | 工具姿勢により対応可能 | 専用工具使用時のみ可能 |
| 一般的な表面粗さ | Ra 0.8~3.2µm | Ra 0.8~3.2µm | Ra 0.8~3.2µm | Ra 1.6~6.3µm |
| 代表的な公差 | 角度公差と面取り幅公差 | 平面度と平行度 | 輪郭度と位置度 | 溝幅、深さ、位置度 |
| 段取りの難易度 | 中~高 | 低 | 中 | 低~中 |
| 主な検査方法 | 角度ゲージ、画像測定機、CMM | 定盤、ダイヤルゲージ、CMM | 輪郭測定機、CMM | ノギス、ピンゲージ、CMM |
| 加工速度 | 形状と角度に依存 | 一般的に高速 | 中程度 | 中程度 |
| 多軸加工との適合性 | 非常に高い | 通常は不要 | 複雑形状では有効 | 通常は不要 |
| 主な用途 | 面取り、溶接開先、傾斜面、複合角度面 | 基準面、取付面、広い平面 | 外形、キャビティ、自由曲面 | キー溝、T溝、ポケット |
アングルミリングを最適化する方法
ツールパスの最適化
複数の面取り箇所がある場合は、隣接する輪郭を連続したツールパスで結ぶことで、非切削時間を短縮できます。ただし、急激な方向転換によって面取り幅が変化しないよう、コーナー部の送り速度を調整する必要があります。
可能な場合は、ダウンカットを使用することで、切削抵抗を安定させ、バリと表面粗さを低減できます。工具出口側にバリが発生する場合は、ツールパスの方向を変更するか、仕上げパスを追加します。
5軸加工では、工具ベクトルを加工面の法線方向に対して適切に傾け、工具先端での切削やホルダー干渉を避けます。工具姿勢を滑らかに変化させることで、回転軸の急激な動きによる加工痕も抑制できます。
アングルミリングに関するよくある質問
アングルミリングとは何ですか?
アングルミリングとは、切削工具またはワークを傾斜させ、所定の角度を持つ面、溝、面取り、開先などを形成するフライス加工方法です。3軸加工機では角度付き工具や傾斜治具を使用し、4軸・5軸加工機では回転軸によって工具またはワークの姿勢を制御します。
面取り加工とベベル加工の違いは何ですか?
面取り加工は、主に鋭利なエッジの除去、バリ取り、組立性の向上を目的とした比較的小さな傾斜面を形成する加工です。ベベル加工は、溶接開先、シール面、荷重伝達面など、機能を持つ比較的大きな傾斜面を形成する加工です。
アングルミリングにはどのような工具を使用しますか?
面取りカッター、ベベルカッター、片角フライス、両角フライス、アリ溝カッター、T溝カッター、フラットエンドミル、ボールエンドミルなどが使用されます。最適な工具は、加工角度、面幅、材料、表面粗さ、公差によって異なります。
高精度な角度加工を実現するにはどうすればよいですか?
工具形状、工具振れ、ワーク基準面、治具角度、機械座標、回転軸中心を正確に管理する必要があります。厳しい角度公差が要求される場合は、機械校正、機上計測、初品検査、CMM測定を組み合わせることが効果的です。
「角度フライス加工」と「アングルミリング」に違いはありますか?
実務上、この2つの用語はほぼ同じ意味で使用されます。どちらも、角度を持つ面や溝を形成するフライス加工を指します。ただし、「アングルミリング」はアングルカッターを使用する加工を指す場合があり、「角度フライス加工」はより広く、面取り、開先、多軸による傾斜面加工などを含む表現として使われることがあります。
学び続ける
精密部品におけるアングルミリング加工とCNC角度フライス加工
要点 CNCアングルミリング(角度フライス加工)は、3軸加工機による単純なエッジ面取りから、5軸加工機による複合角度面の加工まで幅広く対応します。 面取り加工は主に鋭利なエッジの除去や組立性の向上を目的とし、ベベル加工は溶接開先や機能性を持つ傾斜面の形成に使用されます。 角度精度は、工具形状、段取り精度、ワークの位置決め、および回転軸の校正状態に大きく左右されます。 傾斜面は平面よりも測定が難しいため、検査方法を工程設計の段階から組み込むことが重要です。 部品に傾斜面、組立用の面取り、溶接用の開先、角度付きポケット、またはアリ溝が必要な場合、アングルミリングは極めて重要な加工工程となります。 アングルミリングでは、切削工具、ワーク、またはその両方を所定の角度に設定し、設計図面で指定された傾斜面を形成します。単純な45°面取りから、航空宇宙部品に見られる高精度な複合角度面まで、幅広い形状に対応できます。 ただし、傾斜面の加工では、工具の実効径、切削負荷、工具の突出し量、ワーク保持、機械の回転軸精度などを慎重に管理しなければなりません。 JLCCNCでは、部品形状、材料、公差、表面粗さの要件に応じて、......
鋼の焼なましと焼ならし:違い、材料特性、被削性、用途
焼なましと焼ならしの比較 焼なましと焼ならしの概要 製造上の比較項目 焼なまし 焼ならし 冷却方法 炉内で徐冷する 炉から取り出し、空気中で冷却する 一般的な処理結果 鋼が軟化し、内部応力が低減する 鋼の強度が向上し、結晶粒組織がより均一になる CNC加工時の特性 切削抵抗が小さく、切りくずを形成しやすい 切削抵抗はやや大きいが、材料特性の均一性に優れる 加工時の工具寿命 硬さが低いため、一般に長くなりやすい 鋼種によっては、やや短くなる場合がある 加工中の寸法変化 量産前に残留応力が十分に除去されていれば、加工中の変形を抑えやすい 未処理鋼より安定しているが、焼なまし材より多くの応力が残る場合がある 重荒加工への適性 非常に優れる 良好 厳しい公差を持つ部品への適性 変形管理が重要な場合によく選定される 強度要件をより重視する場合に使用される 表面品質 一般に良好な仕上げ面を得やすい 良好。ただし、硬さと合金成分によって異なる 熱処理後の強度 低い 高い 延性 高い 焼なまし鋼より低い 一般的な製造用途 機械加工用ブロック、金型、鋳造品、鍛造品、応力除去部品 シャフト、歯車、構造部品、鍛造品、溶......
精密製造のためのGD&T真直度記号・公差ガイド
要点 GD&Tの真直度は、線要素または軸線が理想的な直線からどの程度ずれてよいかを規制する形状公差です。 真直度記号は、幾何公差記入枠内に水平な直線として示され、データムは参照しません。真直度は他の形体との関係ではなく、対象形体そのものを管理するためです。 表面の真直度は、表面上の個々の線要素を管理します。 軸線の真直度は、円筒形体の導出中心線を管理します。最大実体公差方式(MMC)を適用すれば、ボーナス公差を利用できます。 真直度の公差域は、表面の場合は2本の平行線で構成され、軸線の場合は円筒で構成されます。管理対象の線要素または軸線全体が、その公差域内に収まる必要があります。 製造時の真直度誤差は、工具たわみ、熱変形、残留応力の解放、治具の不安定性などによって発生します。寸法上は合格していても、真直度要件を満たさない部品が生じる可能性があります。 (GD&Tの基礎)真直度の説明図 シャフトは、すべての断面で正しい直径を満たしていても、長手方向に湾曲していれば組立時に不具合が発生します。機械加工された面も、厚さ検査に合格していても、定盤上でがたつく場合があります。 寸法公差は大きさを規制しますが......
CNC加工における切込み深さ:定義、計算方法、工程最適化
切込み深さに関する要点 切込み深さは、工具が1パスで除去する材料量を規定し、加工工程の能率を左右します。 軸方向切込みと半径方向切込みの組み合わせによって工具接触量が決まり、工具負荷と部品精度に影響します。 材料硬度、壁厚、形状によって、適用できる切込み深さが異なります。 切込みが深すぎても浅すぎても、工具摩耗、加工面の傷、サイクルタイムの増加を招く可能性があります。 量産前に試し加工とCADデータの確認を行うことで、部品ごとに適切な切込み深さを検証できます。 金属部品に対する切込み深さを示すCNCフライス工具 CNC加工において、切込み深さは加工工程全体を左右する重要な切削条件の一つです。切込みが深すぎると、工具、工作機械、ワークに問題が発生します。反対に、慎重になりすぎて切込みを浅くすると、生産時間が長くなります。 切込み深さは、材料、工具、段取り、要求表面品質に合わせて設定する必要があります。適切な値を選定することで、生産性と安定した加工結果のバランスを取ることができます。 CNC加工における切込み深さとは 切込み深さとは、CNC工具が1回の加工パスで、加工前の表面より下へ除去する材料の深さ......
CNCクランプ方式:種類、配置、加工安定性
CNCクランプの要点 CNCクランプは、切削抵抗に対してワークを確実に保持すると同時に、過度な締付けや不適切な配置による変形を防ぐ必要があります。 クランプの本数よりも、切削抵抗の方向に対するクランプ位置の方が重要です。 3-2-1位置決め原則は、ワークを過拘束することなく、安定性と再現性に優れたワーク保持を実現する理論的基礎です。 メカニカル、真空、マグネット、油圧などのクランプ方式は、それぞれ異なる材料、形状、生産数量に適しています。 一般的なクランプ不良の多くは、装置そのものではなく、最初の切削前に決定された配置と締付け順序に起因します。その影響は工程全体へ波及し、加工精度の低下につながります。 (AI生成)金属ワークを固定するCNCマシンバイス 機械加工で発生する問題の多くは、切削そのものではなく、CNCワーク保持から始まります。 クランプ力が不足すると、切削中にワークが移動します。反対に、強く締めすぎると、加工を開始する前からワークが変形する可能性があります。したがって、効果的なCNCクランプは、単に大きな保持力を加えることではありません。重要なのは、工具がワークへ接触し、切削負荷が増加......
コンターミリング:工具経路、曲面加工、CNCプログラミングのポイント
コンターミリングの概要と要点 CNC工作機械では、外周、内周、曲面、複雑形状のコンターミリングが可能です。 加工結果は、工具形状、工具経路、切削条件、プログラム検証の精度によって左右されます。 高い寸法精度を得るには、工具接触量、パス間隔、工具動作、段取りを適切に管理する必要があります。 平面形状、自由曲面、深い形状、多軸加工など、さまざまな加工へ適用できます。 材料特性、工具突出し量、振動、工具たわみ、サイクルタイムは加工の安定性に影響します。 金型、航空宇宙部品、医療部品、産業機器部品などに広く使用されています。 曲面金属ワークをコンターミリングするCNC工作機械 現代の機械部品では、大きさだけでなく、その形状によって性能が向上する場合があります。コンターミリングは、複数軸を協調制御した切削動作により、このような設計形状をCNC加工で実現します。 コンターミリングとは コンターミリングとは、カッターが指定された輪郭、境界、またはプログラムされた経路に沿って移動し、部品形状を形成するCNCフライス加工です。加工方法に応じて、二次元の輪郭、段差を持つ三次元形状、複数の工具動作によって形成する自由曲......