ダウンカットとアップカット:主な違いとCNC加工に適した方式の選び方
1 min
- 比較のポイント
- ダウンカットとは?その仕組み
- アップカットとは?その仕組み
- ダウンカットとアップカットの主な違い
- ダウンカットとアップカットの選び方
- ダウンカットとアップカットでよくある課題
- CNC加工でダウンカットとアップカットを最適化するための応用ポイント
- まとめ:ダウンカットとアップカットを使いこなし、CNC加工の品質を高める
- ダウンカットとアップカットに関するよくある質問
比較のポイント
● ダウンカットは、剛性の高いCNC工作機械で良好な表面仕上げと長い工具寿命を実現します。
● アップカットは、旧式の工作機械や荒加工で、より安全に適用できます。
● 切りくず厚さと切削抵抗の方向が、加工の安定性と発熱を左右します。
以下に、簡単な比較表を示します:
| 比較項目 | ダウンカット | アップカット |
|---|---|---|
| 切りくず厚さ | 厚い → 薄い | 薄い → 厚い |
| 力の方向 | ワークを引き込む | ワークを押し離す |
| 表面仕上げ | 良好 | 標準的 |
| 工具摩耗 | より均一 | 切削開始時の摩耗が大きい |
| 工作機械の要件 | 高い剛性 | バックラッシを許容しやすい |
| 適した用途 | 仕上げ加工 | 荒加工 |
以下で、詳しい仕組みと技術上の検討事項を解説します。
ダウンカットとアップカットは、工具がワークに切り込む方式が異なり、その違いが切削抵抗、発熱、表面仕上げに直接影響します。
ダウンカットでは、切りくず厚さが最大の状態で切削が始まり、ゼロになって終了します。切削抵抗によってワークが工具側へ、さらに治具へ押し付けられる方向に引き込まれます。切削開始時のこすれが減るため、局所的な発熱を抑え、工具寿命を延ばせる場合があります。
● 工具摩耗は、工作機械の剛性が高く、CNC工作機械のバックラッシが適切に管理されている場合、均一になりやすい傾向があります。
アップカットでは、切りくず厚さが非常に薄い状態から切削が始まり、最大厚さになって終了します。切削開始時のこすれによって局所的な発熱が増え、軟らかい金属では構成刃先が発生する場合があります。切削抵抗はワークを工具から押し離す方向に作用するため、旧式の工作機械で加工を安定させやすくなります。ただし、加工面のむしれや切削インサートの不均一な摩耗が増える可能性もあります。
この記事では、以下を解説します:
● ダウンカットとアップカットにおける切削抵抗の作用。
● 工具摩耗の発生機構と、工作機械、材料、公差に応じて適切な加工方式を選ぶための実践的なポイント。
ダウンカットとは?その仕組み
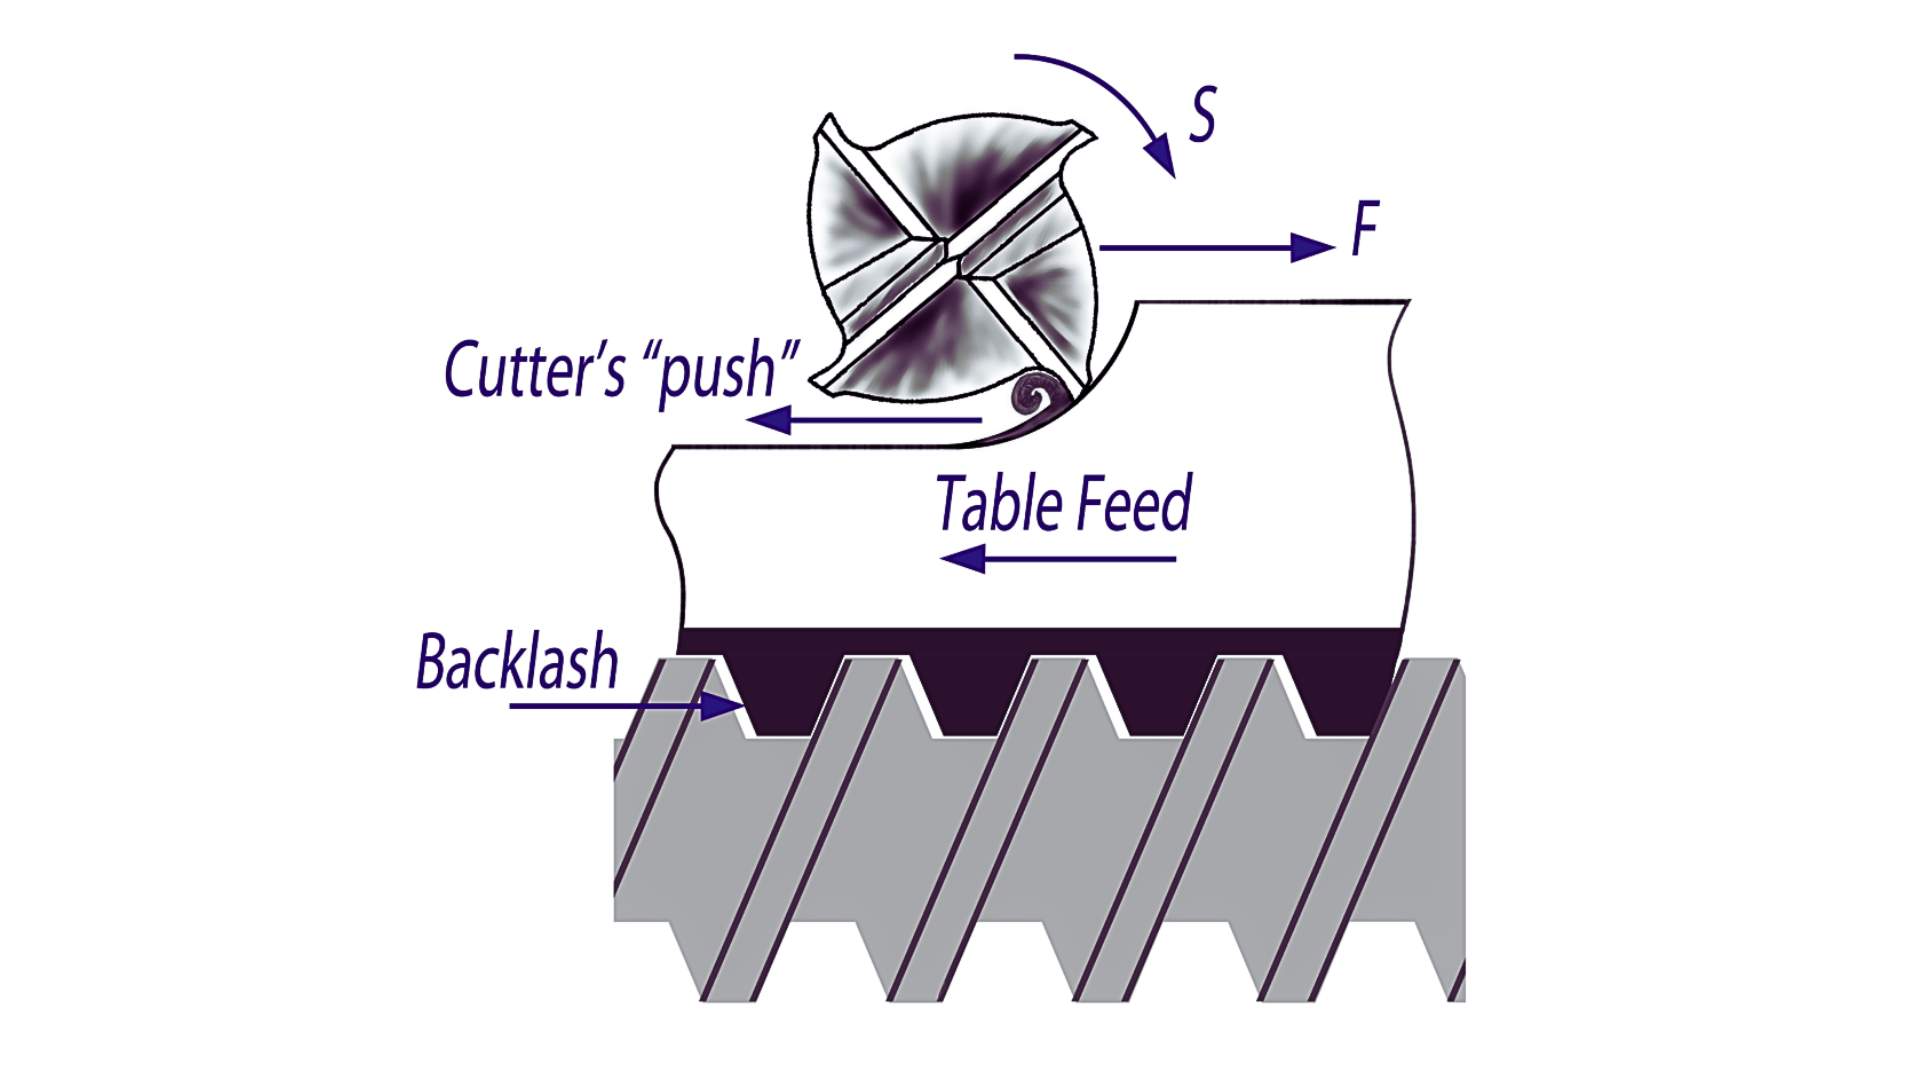
工具の回転方向とテーブルの移動方向を示すダウンカットの模式図。工作機械のバックラッシが切削に与える影響も示しています。(出典: cnc-seminars)
● ダウンカットは、ダウンミリングとも呼ばれます。工具とワークの接触点で、工具の回転方向とテーブルの送り方向が一致する加工方式です。ワークがX軸またはY軸方向に移動する一方、主軸はZ軸を中心に回転します。
● 刃先は切りくず厚さが最大の状態で材料に切り込み、厚さがゼロになって切削を終えます。これにより、下向きかつ工具側へ向かう力が発生します。この切込み方式は、切削開始時の摩擦を低減し、発熱を抑え、寸法精度を維持します。
ダウンカットの基本
ダウンカットとアップカットは、以下の点で異なります:
● ワークに対する工具の相対的な動き。
● 切りくずの生成機構。
ダウンカットの基本的な仕組みは、次のとおりです。
● ワークの送り方向(X軸またはY軸)と工具の回転方向(主軸のZ軸回り)が、接触点で一致します。
● 切りくずは切削開始時に厚く、切削終了時にゼロまで薄くなります。
● 切削抵抗は、ワークを工具側へ引き込み、下方の治具へ押し付ける方向に作用します。これにより、ワークの浮き上がりを抑えやすくなります。
ダウンカットでは、下向きの引込み力がテーブルや送りねじの遊びの影響を増幅する可能性があるため、工作機械の剛性とバックラッシ補正が重要です。
CNC加工におけるダウンカットの動作
CNCフライス盤でダウンカットを行う場合:
● 主軸がZ軸を中心に回転しながら、工具がX軸・Y軸方向に移動します。
● 工具は切りくず厚さが最大の状態で切り込み、直ちに材料をせん断します。
● 下向きかつ内向きの力は、治具と工作機械のベッドで受け止めます。
● 軸方向切込み量と径方向のステップオーバーによって、力の分布と表面品質を制御します。
● こすれが少ないため、発熱が減り、工具摩耗が安定します。
● びびりや主軸の過負荷を防ぐため、送り、主軸回転速度、切削関与量を適切に調整する必要があります。
ダウンカットの利点
● 工具が切削を滑らかに終え、むしれを抑えるため、より滑らかな表面が得られます。
● 切削開始時のこすれが少なく、切削インサートの摩耗を抑えます。構成刃先の防止にもつながります。
● 切削抵抗がワークを治具側へ引き付けるため、たわみを予測しやすくなり、安定して公差を満たしやすくなります。
アップカットとは?その仕組み
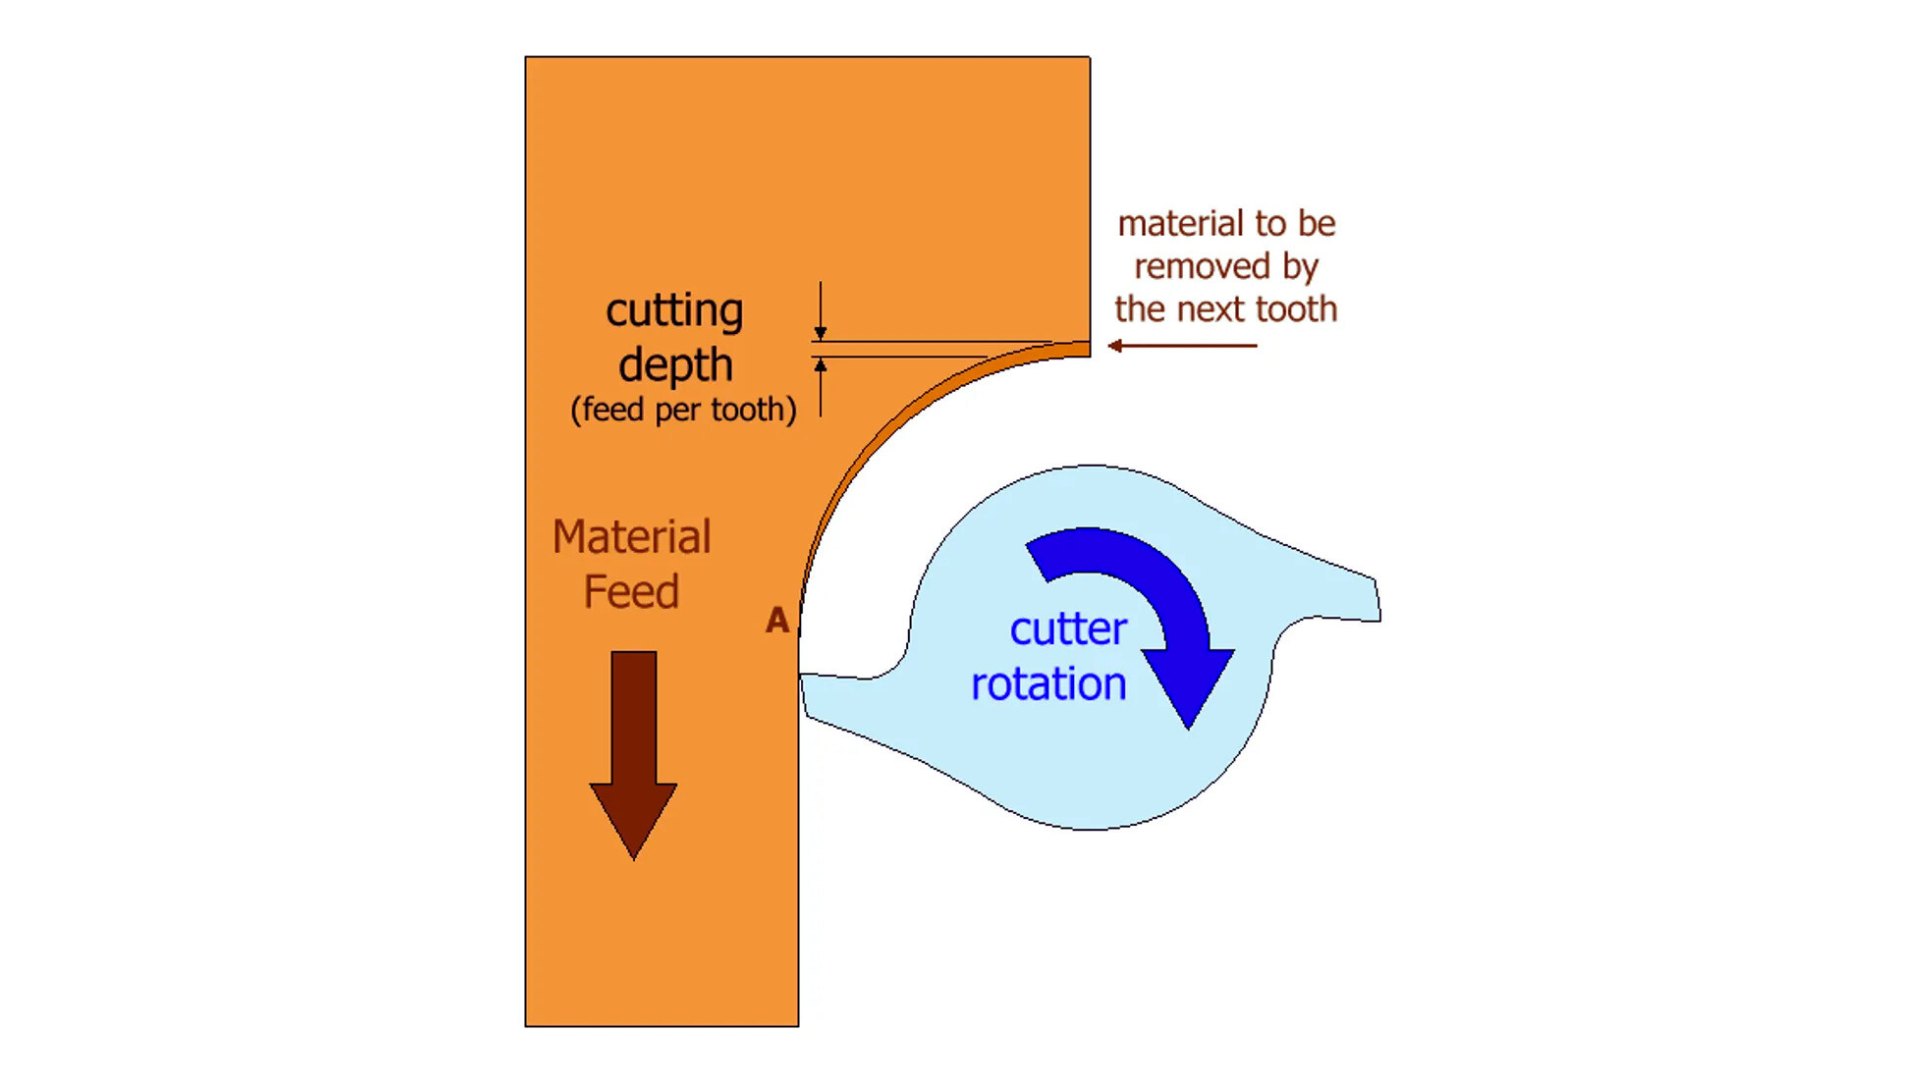
送り方向、工具の動き、切りくずの流れを示すアップカットの模式図。(出典: wevolver)
アップカットは、アップミリングとも呼ばれます。工具の回転方向は、テーブルの送り方向と逆になります。ワークがX軸またはY軸方向に移動する一方、切削接触部では工具が送り方向と反対向きに回転します。
切削は、切りくず厚さが非常に薄い状態から始まり、切削終了時に最大厚さになります。また、ワークを工具から押し離す方向に力が作用します。このため、切削開始時にこすれが生じます。さらに、ダウンカットと比べて発熱と工具摩耗が増加します。
一般に、以下の場合に使用されます:
● 工作機械や段取りの剛性が低い場合。
● ワークのクランプ力が小さい場合。
● 表面の酸化スケールを除去する必要がある場合。
アップカットの基本
アップカットとダウンカットは、以下の点で異なります:
● 切りくずの生成
● 切削抵抗の方向
アップカットの基本原理:
● 刃先の接触点で、ワークの送り方向(X軸・Y軸)と主軸の回転方向(Z軸回り)が逆になります。
● 切りくず厚さは、切削開始時にほぼゼロで、終了時に最大になります。
● 切削力は、ワークを工具から押し離し、わずかに持ち上げる方向に作用します。このため、摩擦が増え、刃先が材料を適切に切削せずにこする場合があります。
CNC加工におけるアップカットの動作
● アップカットでは、主軸の回転方向が、プログラムされたX軸・Y軸方向の送りと逆になります。
● 切削開始時の切りくずが薄いため、こすれが生じます。また、刃先の局所的な発熱と摩擦が増加します。
● 力のベクトルは、ワークを上方へ、かつ工具から離れる方向へ押します。これにより、バックラッシのある工作機械で、急激な引込みを抑えやすくなります。
● びびり、工具のたわみ、加工面のテーパを防ぐため、径方向切込み量と軸方向切込み量を慎重に管理する必要があります。
アップカットの利点
● 上向きの力により、バックラッシや送りねじの摩耗がある工作機械でも、ワークの挙動を制御しやすくなります。
● 切りくず厚さが徐々に増えるため、表面の酸化スケールや鋳肌の凹凸を安全に除去できます。
● クランプ力が小さいワークや、不安定なワークに適しています。
ダウンカットとアップカットの主な違い
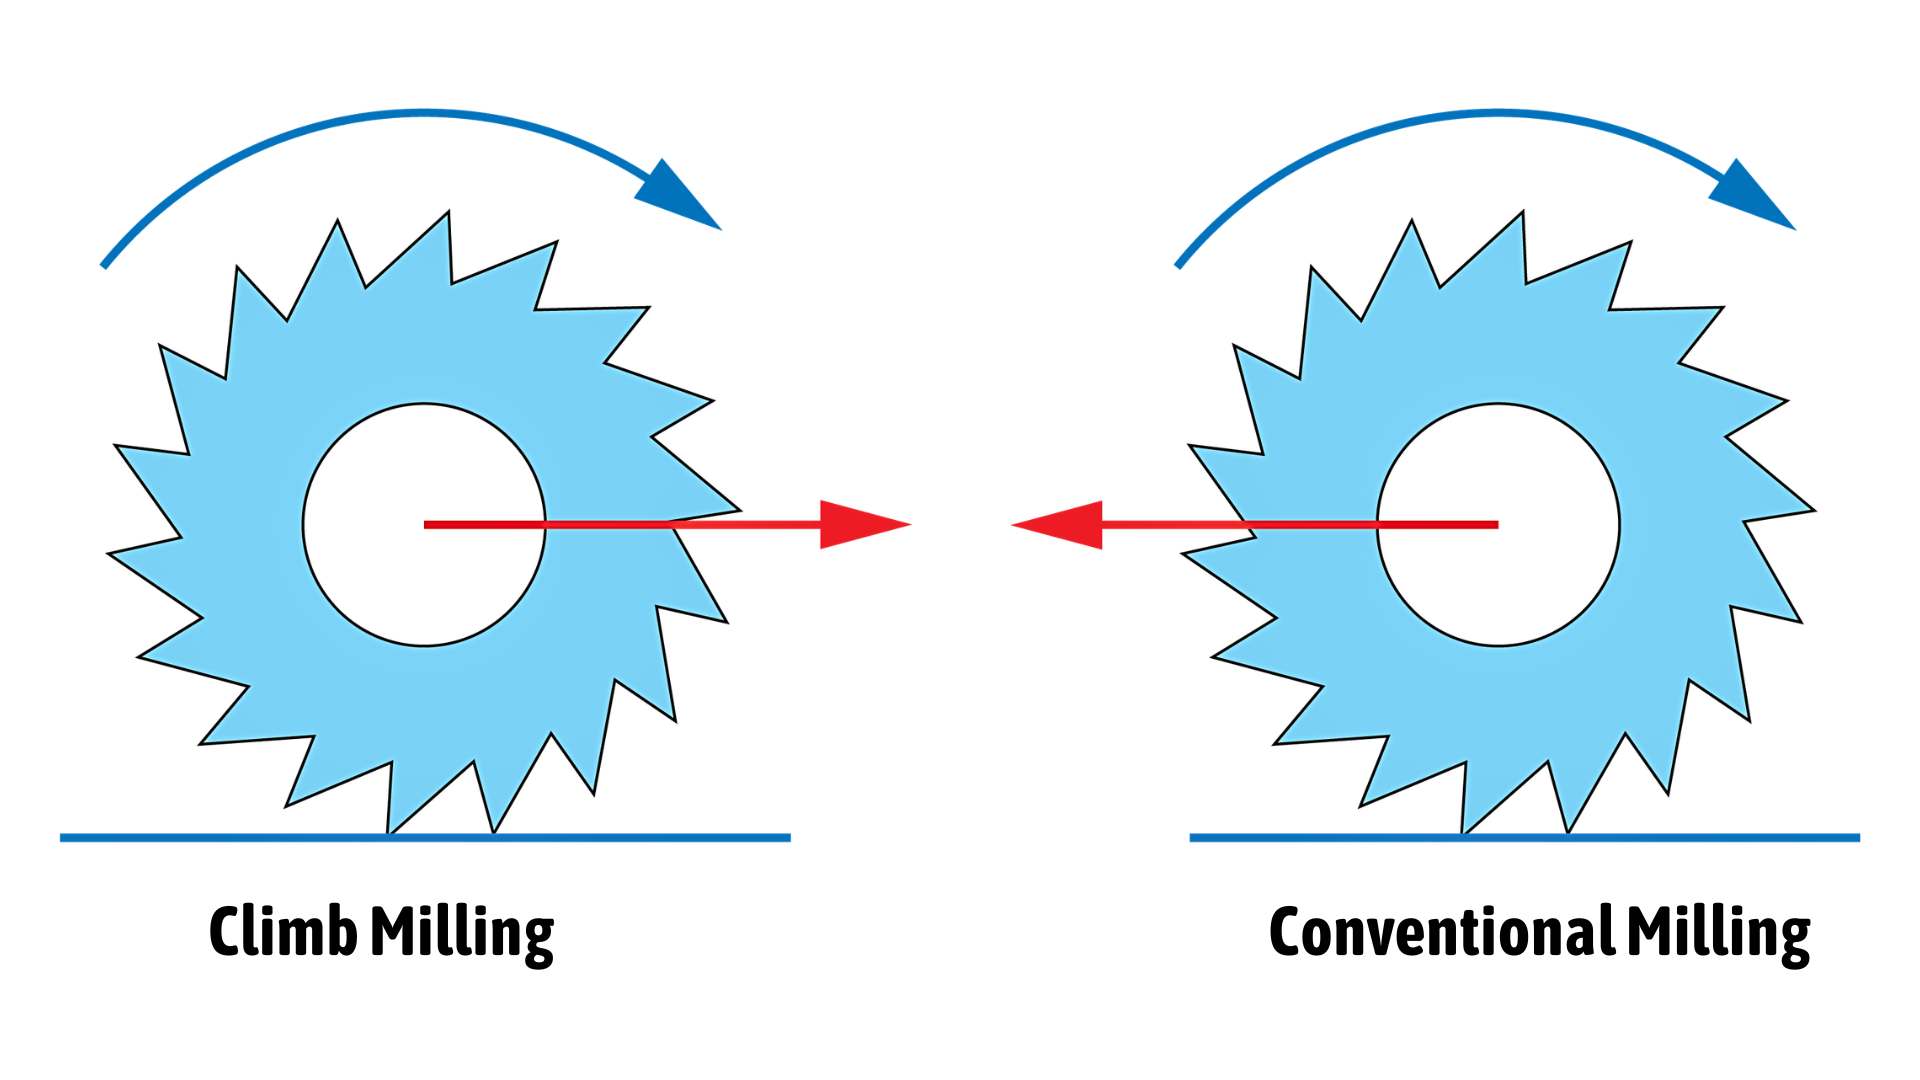
ダウンカットとアップカットの比較図。工具の移動方向と、工具がワークに切り込む仕組みを示しています。矢印は、それぞれの方式の切りくずの流れと切削抵抗の方向を表しています。(出典: SolidCAM)
前述のとおり、ダウンカットとアップカットは、切りくずの生成・制御方法と切削抵抗の方向が異なります。 適切な選択は、以下によって決まります:
● 工作機械の剛性
● 材料特性
● 公差要件
切削抵抗の比較
ダウンカット:
● 工具は切りくず厚さが最大の状態で切り込み、厚さがゼロになって切削を終えます。
● ワークには、下向きおよび送り軸方向(X軸・Y軸)の力が作用し、工具はZ軸を中心に回転します。
● 切削開始時からせん断が行われるため、こすれと摩擦熱が減少します。
● 工作機械には高い剛性と小さなバックラッシが求められます。これらが不足すると、ワークが動く可能性があります。
アップカット:
● 工具は切りくず厚さがほぼゼロの状態で切り込み、最大厚さになって切削を終えます。
● 切削抵抗は、ワークを上方へ、かつ工具から離れる方向へ押します。
● 切削開始時のこすれによって、局所的な発熱と工具摩耗が増加します。
● クランプ力が小さいワークや、バックラッシのある旧式の工作機械に適しています。
表面仕上げと工具寿命
ダウンカット:
● 良好なせん断作用により、表面仕上げが向上します。
● 逃げ面摩耗と構成刃先を低減します。
● 切削開始時の発熱を最小限に抑え、工具形状を維持します。
アップカット:
● 切削開始時のこすれにより、加工面に送りマークが残る場合があります。
● 切削開始部で刃先摩耗が集中します。
● 精度を維持するため、仕上げパスを慎重に設定する必要があります。
切削速度と送り速度の検討事項
ダウンカット:
● 一刃当たり送り量と切削速度を高く設定できます。
● 剛性の高い工作機械での仕上げパスや高速CNC加工に適しています。
● たわみを防ぐため、径方向のステップオーバーを適切に管理する必要があります。
アップカット:
● 送り速度を低くすることで、こすれと振動を低減します。
● 荒加工や剛性の低い工作機械でよく使用されます。
● 切込み量とステップオーバーを控えめに設定することで、安定性を確保します。
材料ごとの適性
ダウンカット:
● ステンレス鋼、軟質合金、アルミニウムなどの延性のある金属に適しています。
● 構成刃先を抑え、寸法の繰返し精度を向上させます。
アップカット:
● 硬い材料、鋳造品、酸化スケールのある表面に適しています。
● 切りくず厚さが徐々に増えるため、剛性の低い段取りでも衝撃を抑えられます。
比較表:ダウンカットとアップカット
| 比較項目 | ダウンカット(ダウンミリング) | アップカット(アップミリング) | 生産上の検討事項 |
|---|---|---|---|
| 切りくずの生成 | 切削開始時に最大厚さ → 終了時にゼロ | 切削開始時に最小厚さ → 終了時に最大 | 摩擦、発熱、工具の切込み状態に直接影響 |
| 切削抵抗の方向 | ワークを下方および工具側へ引き込む | ワークを上方および工具から離れる方向へ押す | ワーク保持、バックラッシの影響、部品の安定性に影響 |
| 切削開始時のこすれ | 最小限 | 大きい | ダウンカットでは、こすれが少ないため発熱と工具摩耗が減少 |
| 表面仕上げ | 優れた仕上がり、滑らかなせん断 | 送りマークや軽微なむしれが生じる場合がある | 仕上げパスにはダウンカットが推奨される |
| 工具摩耗 | 逃げ面摩耗がより均一で、構成刃先のリスクが低い | 切削開始部に集中し、チッピングや構成刃先のリスクが高い | インサートの種類と材料が摩耗形態に影響 |
| 送り速度 | 一刃当たり送り量を高く設定可能 | こすれを抑えるため、中程度~低めに設定 | 剛性の高い工作機械では、ダウンカットにより生産速度を向上可能 |
| 主軸負荷 | 工作機械のバックラッシが管理されていれば、より安定 | 変動し、切削開始時に高い | 旧式の工作機械では、アップカットによって引込みを抑えられる場合がある |
| 工作機械に必要な剛性 | 高い剛性が必要 | 比較的低い剛性でも適用可能 | ダウンカットは、バックラッシの問題を増幅する場合がある |
| 適した材料 | 延性のある金属: ● アルミニウム ● ステンレス鋼 ● 黄銅 ● 軟質合金 | 比較的硬い金属、鋳造品、酸化スケールのある表面 | 熱膨張とワークの安定性を考慮 |
| 代表的な用途 | 仕上げパス、高速加工、精密な加工面 | 荒加工、旧式の工作機械、保持剛性の低い部品 | 最適な結果を得るため、両方式を組み合わせることが多い |
ダウンカットとアップカットの選び方
ダウンカットとアップカットを選択する際は、以下を確認する必要があります:
● 工作機械の状態
● 部品形状
● 材料の挙動
● 工程の要件
適切に選択することで、工具寿命の延長、表面仕上げの改善、寸法の安定化、振動や部品のたわみの低減につながります。
選択に影響する要因
工作機械のバックラッシと剛性
● ダウンカットは、ワークを工具側へ引き込みます。送りねじやテーブルにバックラッシがあると、寸法誤差やびびりが発生する場合があります。
● アップカットでは、ワークを工具から押し離す方向に力が作用します。このため、旧式の工作機械や、小さなバックラッシが残る設備で、より安全に加工しやすい利点があります。
ワーク保持と治具
● 剛性が高く、確実にクランプされたワークには、ダウンカットが適しています。
● 薄肉部品や軟質材料の部品では、引込み力を抑えて変形を防ぐために、アップカットが必要になる場合があります。
材料の種類と状態
● アルミニウム、黄銅、軟質のステンレス鋼など、塑性変形しやすい材料では、ダウンカットによって構成刃先を抑え、表面仕上げを向上させやすくなります。
● 難削性の高い金属、表面に酸化スケールのある鋳造品、びびりが発生しやすい材料では、アップカットのほうが実用的な場合があります。
加工段階(荒加工・仕上げ加工)
● ダウンカットは、良好なせん断作用と均一な逃げ面摩耗が得られるため、厳しい公差が求められる仕上げパスに最も適しています。
● 荒加工や材料除去量の多い加工では、安定性と段階的な切込みを重視し、アップカットが選ばれることがよくあります。
工具形状と工具の突き出し量
● たわみを最小限に抑える必要があり、突き出し量の長い工具をダウンカットで使用する場合は、慎重な段取りが必要です。
● アップカットは引込み力を低減するため、工具の突き出し量が長い場合や、支持されていない部分が長い場合にも対応しやすくなります。
アップカットとダウンカットの代表的な用途
以下の用途は、ダウンカットまたはアップカットを選ぶ際の一般的な目安です。実際の選択は、工作機械の剛性、ワーク保持、材料特性、加工段階によって異なります。部品や業界によっては、製造工程の段階ごとに両方の加工戦略を使い分ける場合があります。
| 用途・業界 | 一般的な使い方 | 備考 |
|---|---|---|
| 精密ハウジング | ダウンカット(仕上げ)/アップカット(荒加工) | 高い表面品質にはダウンカットが適し、大量の材料除去にはアップカットを使用する場合があります。 |
| 金型加工 | ダウンカット(精密キャビティ)/アップカット(荒加工) | 微細形状ではダウンカットが必要になることが多く、荒加工ではアップカットによって安定性を高めます。 |
| アルミニウム製構造プレート | ダウンカット(高速仕上げ)/アップカット(厚肉部の荒加工) | 板厚と治具に応じて、速度と安定性を両立させます。 |
| 高速仕上げ | ダウンカット | 剛性の高い工作機械に適し、滑らかな表面と安定した工具摩耗が得られます。 |
| 航空宇宙部品 | ダウンカット(延性材料の薄肉部品)/アップカット(硬い部分や粗い部分) | 材料の硬さと治具の安定性によって、加工方式を選択します。 |
| 自動車部品 | 両方 | 大量の材料除去にはアップカット、精密な加工面にはダウンカットが必要になる場合があります。 |
| 一般機械加工・重工業 | アップカット | 剛性の低い工作機械、大型部品、材料除去量の多い加工に適しています。 |
| 薄肉部品や変形しやすい部品 | アップカット(基本)/確実に保持できる場合はダウンカット | 変形を防ぎます。ダウンカットは、治具の剛性が非常に高い場合に限って適用します。 |
ダウンカットとアップカットでよくある課題
ダウンカットとアップカットには、それぞれ固有の課題があります。選択を誤ると工具摩耗が進み、工具の使用寿命、表面品質、部品精度に影響します。これらのリスクを理解し、適切に段取りを行うことで、不良品を防ぎ、円滑な生産を維持できます。
工具の摩耗と損傷
● ダウンカット:
○ 逃げ面摩耗はより均一になりますが、工作機械のバックラッシの影響を受けやすくなります。
○ 切削関与量を大きくしすぎると、長い工具や剛性の低い工具が過負荷になる場合があります。
○ 延性材料では、送りが低すぎると、ダウンカットでも構成刃先が発生する場合があります。
● アップカット:
白い背景に並べられた、アップカットに使用するフライス工具。(出典: iStock)
○ 切削開始時のこすれによって、切削開始部に摩耗が集中します。
○ 摩擦が大きくなるため、チッピングや熱損傷のリスクが高まります。
○ 長時間の切削では、切削インサートを慎重に選定し、状態を監視する必要があります。
対策: 剛性の高い工具を使用し、突き出し量を短くし、材料に適したインサートを選定するとともに、主軸回転速度と送りを管理します。
表面欠陥と品質上の問題
● ダウンカット:
○ 工作機械の剛性が不足すると、びびりによって加工面にうねりが生じる場合があります。
○ 薄肉部品やクランプ力が小さい部品では、過大な引込み力によって加工面が変形する場合があります。
● アップカット:
○ 切削開始時のこすれによって、加工面のむしれや送りマークが生じる場合があります。
○ 延性金属の構成刃先によって、仕上がりと寸法精度が低下する場合があります。
対策: 送り、切削速度、径方向のステップオーバーを適切に最適化します。また、確実なワーク保持を行い、必要に応じて仕上げパスを設けます。
工作機械の段取りと校正
● どちらの方式でも、主軸、各軸、治具の適切な芯出しが重要です。
● 工作機械のアライメントが不適切だと、テーパ、穴の真円度不良、表面仕上げの不均一が生じる場合があります。
● 送りねじの摩耗、バックラッシ、熱膨張を補正する必要があります。
対策:
● 主軸の振れと各軸の直角度を確認します。
● ダイヤルゲージ、レーザー測定器、ボールバーを使用して校正します。
● ワークの基準を正しく合わせ、クランプ圧力を均一にします。
CNC加工でダウンカットとアップカットを最適化するための応用ポイント
フライス加工を最適化するには、切削抵抗、工具剛性、ワークの安定性を管理する必要があります。目的は、効率を最大限に高め、厳しい公差を維持し、工具摩耗を低減することです。
ダウンカットの段取りにおける実践指針
● 工作機械のバックラッシを確実に除去します。下向きの引込み力によって、クランプが不十分な部品が動く場合があります。
● 剛性の高い治具を使用し、突き出し量を最小限に抑えて、たわみを防ぎます。
● 延性材料には、構成刃先を抑えるために、正のすくい角を持つインサートを選定します。
● ステップオーバーと切込み量は、工具および工作機械の剛性が許容する範囲内に設定します。
● 主軸とツールホルダが安定していれば、一刃当たり送り量を高く設定できます。
アップカットの段取りにおける実践指針
● 荒加工やクランプ力が小さい部品に適用でき、工具は材料を押し離す方向に力を加えます。
● 切削開始時のこすれを防ぐため、送りを下げます。
● 硬い表面や摩耗性の高い表面には、耐久性の高いインサートを使用します。
● びびりを防ぐため、切込み量を一定に保ちます。
● テーパや仕上げ面の粗さを防ぐため、治具と位置決めを確認します。
ダウンカットとアップカットを組み合わせる方法
● 最初にアップカットで荒加工し、大部分の材料を安全に除去します。
● 仕上げパスではダウンカットに切り替え、表面品質と工具寿命を向上させます。
● 例:鋳造アルミニウムをアップカットで荒加工した後、重要な穴の内面をダウンカットで仕上げ、滑らかで高精度な表面を得ます。
● 安定性、仕上がり、生産効率を両立できます。
CNC加工の送り・回転速度の参考値
以下は参考値です。実際の加工条件は、工具径、コーティング、クーラントの使用条件、工作機械の剛性によって異なります。
| 材料 | 工具の種類 | 加工方式 | 主軸回転速度(RPM) | 一刃当たり送り量(mm/刃) | 切込み量(mm) | 備考 |
|---|---|---|---|---|---|---|
| アルミニウム | 超硬 | ダウンカット仕上げ | 8,000 - 12,000 | 0.05 - 0.15 | 0.5 - 2.0 | 正のすくい角、突き出し量を最小化 |
| アルミニウム | 超硬 | アップカット荒加工 | 5,000 - 8,000 | 0.08 - 0.18 | 2 - 4 | 治具の安定性を確保 |
| ステンレス鋼 | 超硬 | ダウンカット仕上げ | 3,000 - 6,000 | 0.02 - 0.08 | 0.3 - 1.0 | 鋭利な刃先のインサート、クーラントを使用 |
| ステンレス鋼 | 超硬 | アップカット荒加工 | 2,500 - 5,000 | 0.04 - 0.10 | 1 - 3 | こすれを避け、発熱を監視 |
| 鋳鉄 | 超硬 | ダウンカット仕上げ | 2,500 - 4,000 | 0.04–0.08 | 0.3 - 1.0 | 高剛性の段取り、振動を抑制 |
| 鋳鉄 | 超硬 | アップカット荒加工 | 2,000 - 3,500 | 0.05 - 0.12 | 1 - 3 | 表面の酸化スケールを確認、段階的に切込み |
実践的なポイント:
● 高速ダウンカットを行う前に、必ず主軸とテーブルの剛性を確認します。
● 工具の突き出し量を最小限に抑え、たわみとびびりを低減します。
● 刃先にクーラントを供給し、構成刃先を防ぐとともに、仕上がりを改善します。
● 異なる公差要件が混在する部品では、アップカットによる荒加工とダウンカットによる仕上げを組み合わせます。
● 工具寸法、CNC加工材料の選択、工作機械の状態に応じて、送りと回転速度を調整します。
まとめ:ダウンカットとアップカットを使いこなし、CNC加工の品質を高める
適切なフライス加工方式の選択と正しい段取りは、工具寿命、表面仕上げ、寸法精度に直接影響します。切削作用の仕組みを理解することで、安定した高品質の部品を製作できます。
適切なフライス加工方式を選ぶための最終確認項目
● 工作機械の剛性とバックラッシ: ダウンカットでは遊びを最小限に抑える必要があります。アップカットは、わずかなバックラッシを許容しやすい方式です。
● ワークの保持: 剛性が高く、確実にクランプされた部品にはダウンカットが適しています。薄肉部品や保持力が小さい部品では、アップカットが基本的な選択肢になります。
● 材料の種類: 延性金属(アルミニウム、黄銅、軟質のステンレス鋼)にはダウンカットが適しています。硬い金属や酸化スケールのある金属では、アップカットが必要になることがよくあります。
● 加工段階: 荒加工や余分な材料の除去にはアップカットを使用し、仕上げパスにはダウンカットを使用します。
● 工具の突き出し量: 工具の支持されていない部分が長いと、たわみのリスクが高まります。深い切込みでは、アップカットのほうが安全な場合があります。
● 公差と表面仕上げ: 厳しい公差や重要な仕上げ面では、一般にダウンカットが有利です。
CNC加工の効率と精度を高める
● アップカットによる荒加工とダウンカットによる仕上げを組み合わせ、安定性、切削負荷、表面品質を両立させます。
● 剛性の高い工具と適切なツールホルダを使用し、突き出し量を最小限に抑えて、びびりとたわみを低減します。
● 材料、工具形状、工作機械の能力に応じて、送り、主軸回転速度、切込み量を調整します。
● 主軸、各軸、治具を定期的に点検・校正し、安定した繰返し精度を確保します。
● 工具摩耗と表面仕上げを監視し、補正値の調整やインサートの交換を適時行って、加工結果の一貫性を維持します。
重要なポイント: CNCフライス加工の性能は、加工方式、材料、工作機械の状態を適切に組み合わせることで決まります。ダウンカットは、剛性の高い段取りで、優れた表面仕上げと均一な工具摩耗を実現します。一方、アップカットは、荒加工や保持剛性の低い段取りで安定性を確保しやすい方式です。
段取り、工具、加工条件を体系的に管理することで、高い効率、繰返し精度、安定した生産品質を実現できます。
ダウンカットとアップカットの違いを理解することは、加工品質の向上につながりますが、実際に正しく加工することも同じく重要です。
JLCCNCは、高度な5軸加工能力と±0.01 mmの公差に対応する精密CNC加工を提供しています。短納期、迅速な技術サポート、安定した生産工程により、高精度でばらつきの少ない部品の量産を支援します。
ダウンカットとアップカットに関するよくある質問
ダウンカットとアップカットの主な違いは何ですか?
ダウンカット(ダウンミリング)は、切りくず厚さが最大の状態で工具が切り込み、ワークを工具側へ引き込みます。アップカット(アップミリング)は、切りくず厚さが最小の状態から切削を始め、ワークを工具から押し離します。
硬い材料に適したCNCフライス加工方式は、ダウンカットとアップカットのどちらですか?
一般に、表面に酸化スケールや酸化被膜があるワーク、鋳肌や粗い表面を持つワーク、バックラッシが大きい工作機械では、アップカットが選ばれます。切りくず厚さが徐々に増えるため、急激な引込みを抑え、安定性を高められるためです。
同じCNC加工工程で、ダウンカットとアップカットを組み合わせることはできますか?
はい。荒加工にアップカットを使用し、その後の仕上げパスにダウンカットを使用することで、表面仕上げと工具寿命を向上させる方法がよく採用されます。
ダウンカットは、アップカットと比べて工具寿命にどのような影響を与えますか?
工作機械の剛性が高く、バックラッシが管理されていれば、ダウンカットでは摩耗がより均一になり、こすれも減少します。アップカットでは、切削開始時の刃先摩耗が増える場合があります。
CNC加工では、ダウンカットとアップカットをどのように使い分けますか?
剛性の高い工作機械で、仕上げ加工、厳しい公差、延性材料に対応する場合は、ダウンカットを使用します。荒加工、クランプ力が小さい部品、わずかなバックラッシがある工作機械では、アップカットを使用します。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......