この記事のポイント
- 三次元測定機(CMM)は、定義された座標系に基づいて、部品の各形体の三次元座標を測定します。
- データムに基づく座標系の設定と測定戦略によって、部品の評価基準と検証できる特性が決まります。
- CMMは、一般的なゲージでは検証が難しい幾何公差(GD&T)、複雑な形状、厳しい公差の確認に特に有効です。
- 部品の固定方法、温度、プローブの到達性、測定の不確かさは、いずれも検査結果の信頼性に影響します。
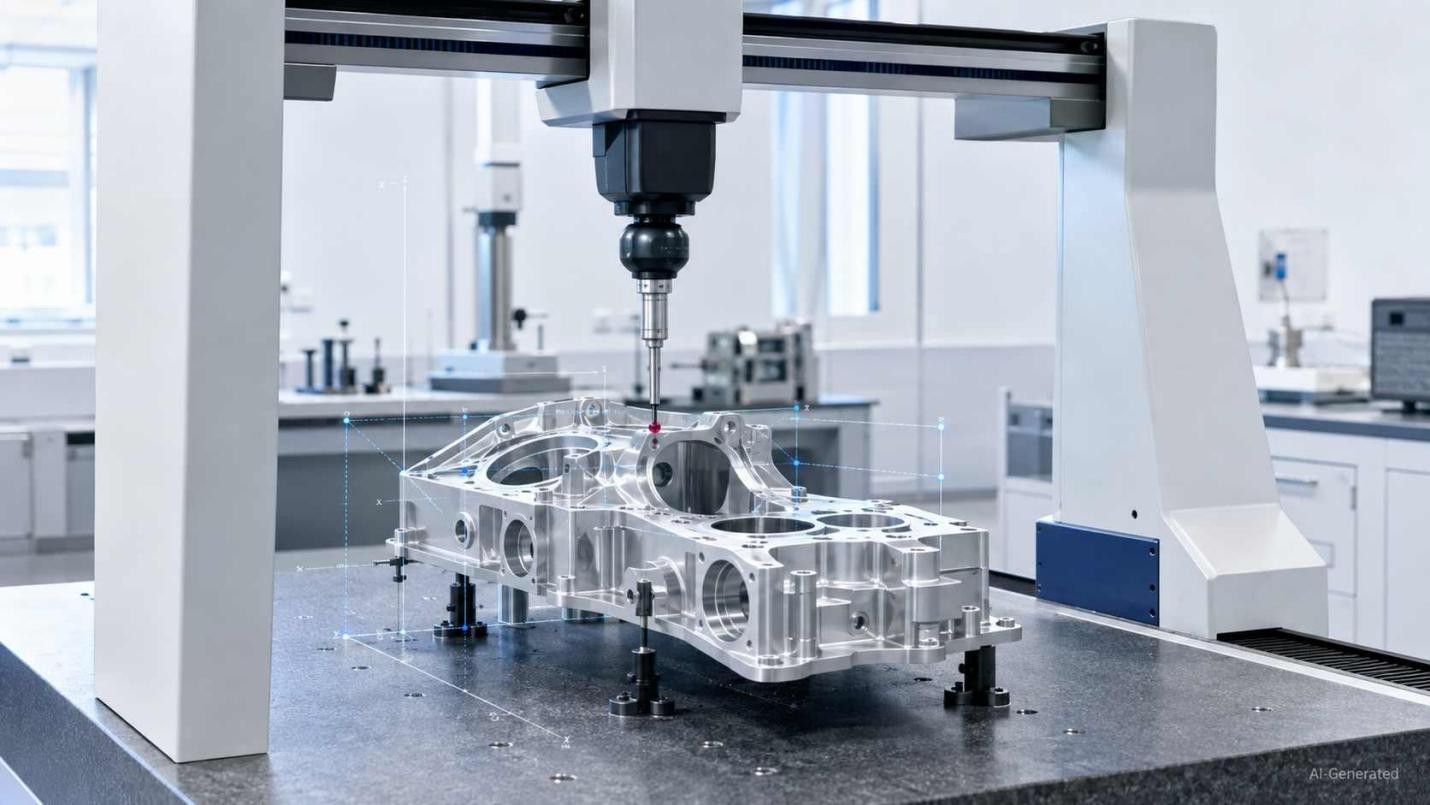
CMMによる検査では、測定した部品形状が、適用される図面と幾何公差の要求事項に適合しているかを確認します。CMM測定は、図面要求事項、CADの公称形状、幾何公差(GD&T)の指示に照らして評価するための、寸法および幾何特性に関する客観的な測定データを提供します。
CMMによる検査とは?
CMMによる検査は、三次元測定機を使用して、定義された座標系に対する部品の各形体の位置と形状を測定する、寸法検証の手法です。測定結果を、設計図面、CADの公称形状、幾何公差の要求事項、その他の指定公差と照合して評価します。
三次元測定機の種類
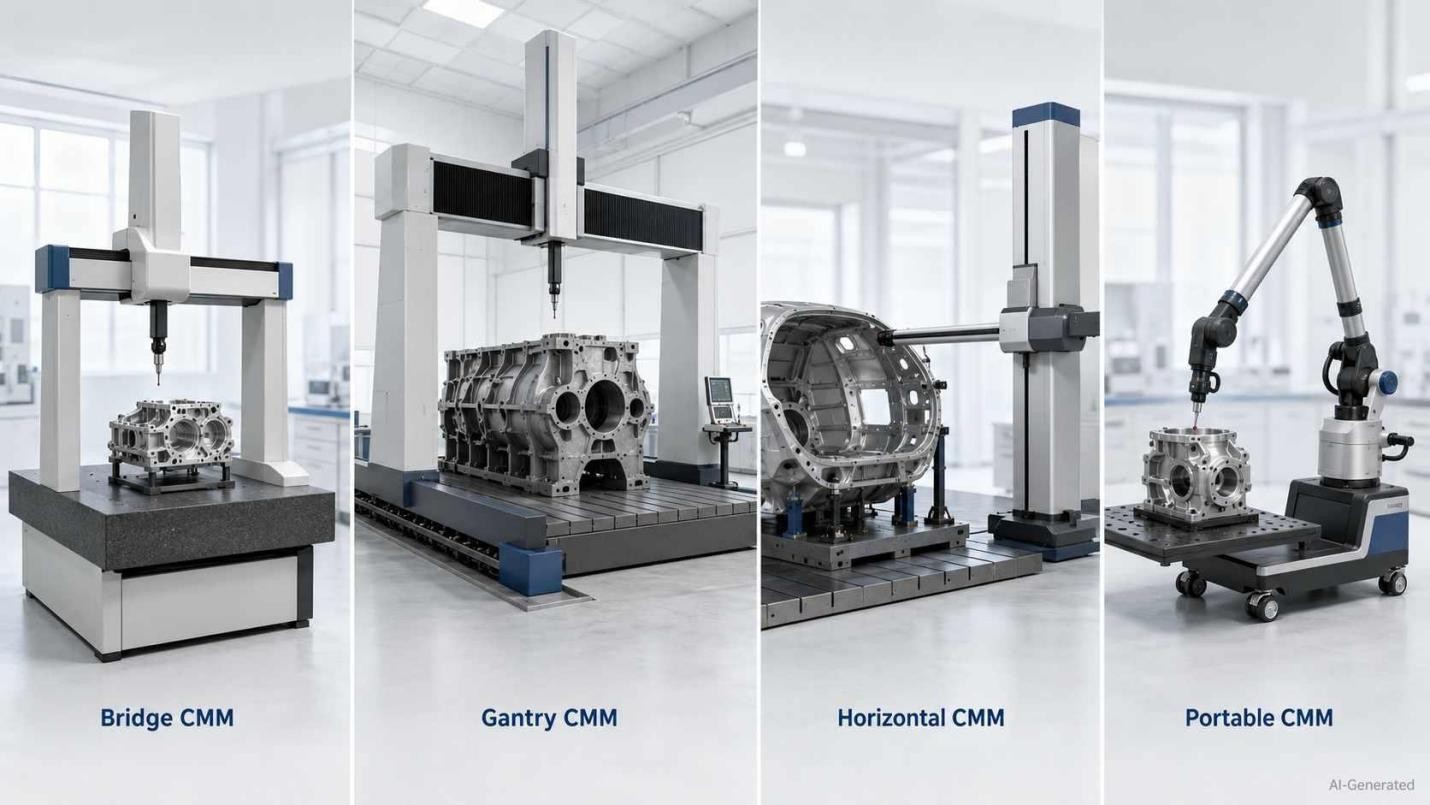
ブリッジ型三次元測定機
ブリッジ型三次元測定機は、固定された測定テーブルの上方で、プローブを直交する3軸方向に移動させます。剛性の高い構造と一定の測定範囲を備え、温度などが管理された測定環境で、精密加工部品を再現性よく検査する用途に適しています。
ガントリ型・水平アーム型三次元測定機
ガントリ型三次元測定機は、一般的なブリッジ型では収まらない大型部品、治具、組立品を測定できる、広い測定範囲を備えています。水平アーム型は、車体や長尺の組立品の側面にプローブを到達させやすい構造です。これらの方式は、ブリッジ型では対応が難しい場合に、工作物の搬入のしやすさと広い測定範囲を確保できます。
ポータブル型の三次元測定システム
ポータブル型の測定システムには、多関節アーム型三次元測定機やレーザートラッカーがあります。大型部品を専用の測定室へ移動しにくい場合に有効です。測定能力は、設置条件、作業者の測定技術、温度、測定対象への見通し、個々のシステム構成に大きく左右されます。
CMMによる検査の流れ
部品の固定とデータムに基づく座標系の設定
まず、部品を変形させないように固定し、指定された第一データム、第二データム、第三データムを設定するためのデータム形体を測定します。図面のデータム参照枠に従い、その優先順位に基づいて、部品座標系の原点、各軸の方向、回転方向の姿勢を定めます。
プロービングと形体の測定
製造現場でCMMを使用する際は、測定内容に適したセンサを選定します。タッチトリガプローブは個々の測定点を取得し、接触式スキャニングプローブは指定した経路に沿って連続的な測定データを収集します。光学センサを使用すれば、部品に接触せずに表面データを取得できます。
データ解析と検査報告書の作成
測定ソフトウェアが幾何特性や公称値に対する実測値の偏差を算出し、各特性が指定された公差域に適合するかを評価します。検査報告書には、合否判定、製造指示番号、製造番号、トレーサビリティ情報などを記載し、出荷承認や是正処置の判断に使用します。
CNC加工におけるCMM検査
CNC加工部品の精度確認
初品検査、工程内検査、最終検査において、CMM測定は、加工部品が適用される図面要求事項、寸法公差、幾何公差の指示、顧客の検査基準に適合しているかを確認します。その結果は、ロットの承認、加工機の補正値の誤りの特定、不適合品の次工程への移行を保留する判断などに活用できます。
厳しい公差と複雑な形状の検査
公差が厳しい場合や形状が複雑な場合、CMMでは、複合角度、深い穴、穴群の配置、自由曲面、面や軸同士の関係などを、1回の段取りで評価できます。技術者は、接合部や機能上重要な箇所を重点的に検査します。わずかな偏差でも、組立や性能に影響する可能性があるためです。
例えば、取付プレートの4つの穴に、3つのデータムを基準とする位置度公差が指定されている場合、穴径を測定するだけでは、位置度の要求事項を検証できません。CMMの測定プログラムでは、指定されたデータム参照枠を設定し、各穴の軸線を測定して、それぞれの位置が該当する公差域内にあるかを評価する必要があります。

精密CNC加工サービス
適切なCMM検査には、座標の取得だけでなく、要求事項に即した評価が必要です。厳しい公差や複雑な幾何公差が指定されたCNC加工部品について、JLCCNCは図面を確認し、製造工程に適した検査方法を検討できます。
CMM検査と品質管理
設計図面への適合性の確認
CMM検査では、各検査特性を、正式に発行された設計図面、公称値、公差、データムの構成、適用される実体公差方式の指示などに対応付けます。適合性は、指定された合否判定ルールに従って判断します。CADの表面形状に近いというだけでは、適合性の証明として十分ではありません。
寸法の変動を検出
連続して生産される部品をCMMで検査すると、個々の合否判定だけでは見えにくい、寸法の経時変化、ばらつき、特定箇所に現れる傾向を把握できます。測定値を加工機、切削工具、キャビティ、ロットなどの区分で整理することで、寸法が規格限界を超える前に、工具摩耗の進行、熱変位、工程の変化などを検出できる場合があります。
CMM検査報告書とトレーサビリティ
保管する記録には、測定値とともに、元の図面の改訂番号、測定プログラムの版、校正記録の参照情報、測定日、判定および処置結果を紐付けます。この履歴は、顧客への提出資料、リピート注文時の比較、不適合の調査、契約で定められた記録保存義務への対応に役立ちます。
CMM検査が必要となる場合
複雑な形体・幾何公差の要求事項
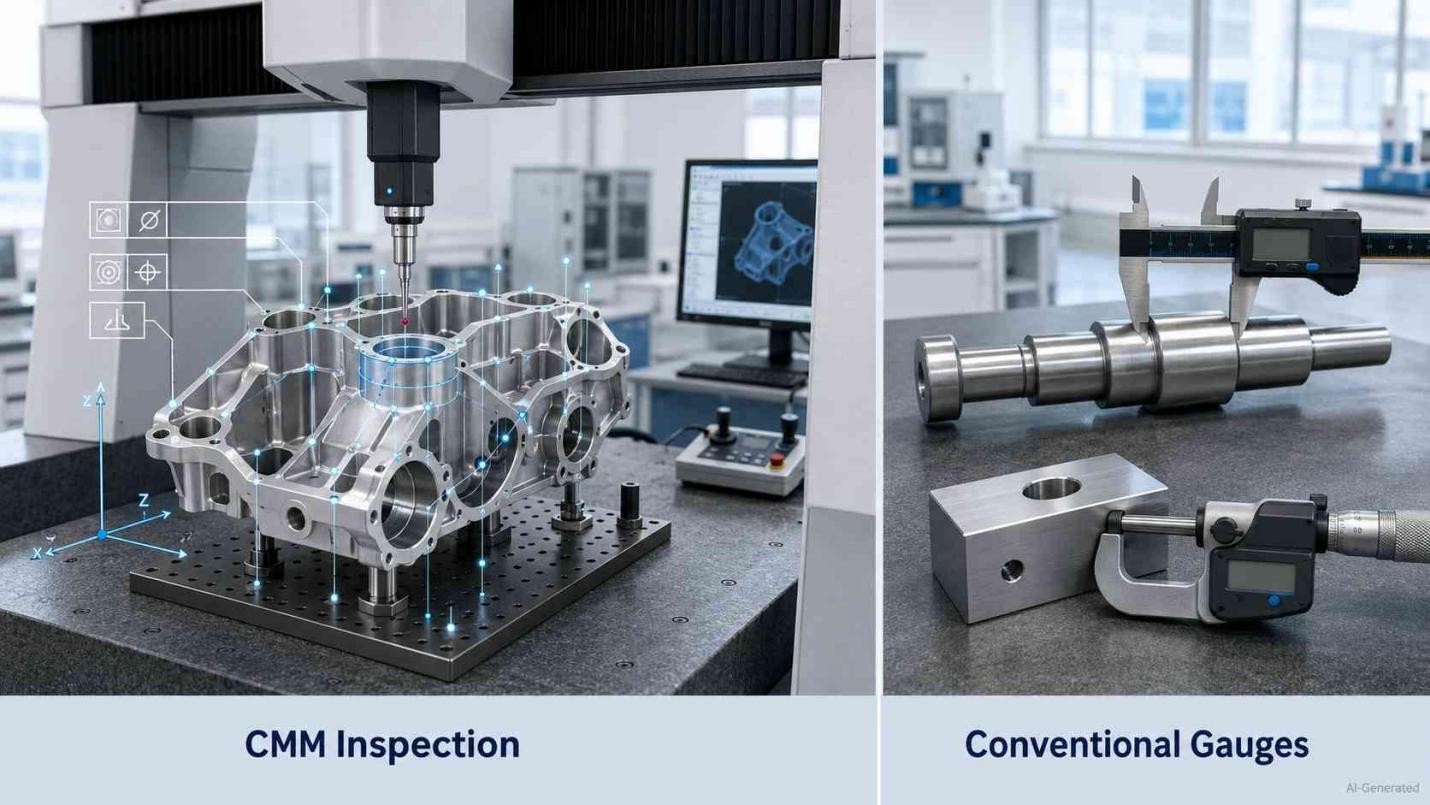
検査対象の要求事項を、部品の他の箇所との関係から切り離して評価できない場合、CMM検査が適しています。例えば、3つのデータムを基準とするボルト穴群の位置は、それらの空間的な関係によって決まるため、CMMによる検証が必要になる場合があります。単なる合否の確認ではなく、各幾何公差について定量的な証拠が必要な検査に適した方法です。
厳しい公差・重要特性
公差の厳しさも、検査方法を選定する際の重要な判断基準です。CMM測定が適切といえるのは、その測定作業に固有の不確かさを考慮しても、根拠のある合否判定を行うための十分な余裕がある場合です。代表的な対象には、軸受取付部同士の関係、シール接合面、位置合わせ用の穴、組立・動作・安全性に影響する寸法などがあります。CMMの適用可否は、測定機単体の精度だけでなく、具体的な検査における測定の不確かさと併せて判断する必要があります。
一般的な測定器・ゲージで十分な場合
測定箇所に容易にアクセスでき、他の形体との関係に依存しない寸法で、公差が測定器の能力に見合っていれば、一般的な測定器やゲージで十分に対応できます。例えば、厚さ、外径、溝幅、ねじの合否確認などです。空間的な関係の評価や正式な測定資料一式が不要な場合、校正済みのマイクロメータ、ノギス、ハイトゲージ、ピンゲージ、通り・止まりゲージのほうが効率的です。
CMMとその他の検査方法の比較
| 検査方法 | 測定方式 | 適した用途 | 得られる情報 | 主な制約 |
|---|---|---|---|---|
| 三次元測定機(CMM) | 接触式スタイラスを3軸方向に移動させ、個々の測定点または連続した経路上のデータを取得します。 | データムを基準とする幾何公差、相互に関連する三次元形状、精密な特性、顧客要求に基づく検証。 | 寸法の数値データと幾何特性の評価結果。 | 部品の固定、プローブの到達性、測定プログラム、安定した環境が必要。 |
| 画像測定機(VMM) | カメラでエッジや視認可能な境界を検出し、部品に接触せずに測定します。 | 薄い部品や繊細な部品、狭い穴間隔、鋭いエッジ、二次元形状。 | 画像から算出した座標と寸法値。 | 視認性、照明、コントラスト、エッジの明瞭さに左右される。 |
| 構造化光方式・レーザー方式の三次元スキャナ | 投影光を用いて、露出した表面から高密度の点群を取得します。 | 自由曲面、鋳物、板金部品、広範囲のCAD形状との偏差解析。 | 点群、メッシュ、偏差を色分けしたカラーマップ。 | 死角、反射率、半透明性、校正状態が測定の不確かさに影響する。 |
| マイクロメータ・ノギス・ハイトゲージ | アクセス可能な面に直接接触し、個別の測定値を取得します。 | 外径、厚さ、幅、深さ、段差。 | 各測定箇所の数値。一般に手動で記録します。 | 複数軸にまたがる関係や高度な幾何公差の評価には制約がある。 |
| 機能ゲージ・通り/止まりゲージ | ゲージの物理的な境界を用いて、対象形体が許容される境界条件を満たしているかを確認します。 | 寸法、最大実体状態、実効状態に関する量産時の繰り返し検査。 | 合格・不合格の判定。 | 実際の偏差量は得られず、専用ゲージが必要。 |
CMM検査の精度に影響する要因
部品の固定方法と測定の安定性
CMM検査では、プローブの接触力で部品が動かないように固定する一方、薄肉部を曲げたり、指定された検査状態を変えたりしないことが重要です。支持位置とクランプ荷重は、測定中を通じて安定している必要があります。滑りやたわみが生じると、測定機が捉える形状自体が変化します。
プローブの到達性と測定戦略
工作物の固定後は、測定箇所まで障害なく到達できること、スタイラスに十分な剛性があること、表面の法線方向に近い方向から接触できることが、測定の信頼性を左右します。測定点の数と空間的な分布は、評価する特性を適切に表す必要があります。測定点が少なすぎたり、一部に集中したりすると、形状誤差を見落とす可能性があります。
温度・校正・測定環境
ISO 1:2022では、幾何特性および寸法特性の仕様と検証に用いる標準参照温度を20 °Cと定めています。CMM、部品、周囲の空気の温度差は、熱膨張を通じて測定結果に影響します。温度勾配、振動、気流、粉じん、日光も、測定の安定性を損なう要因です。定期的な校正と中間点検によって、測定特性の変動を監視します。適用されるISO 10360の各部に基づく受入検査および再検証では、規定された最大許容誤差に対する測定機の性能を評価します。
CMM検査に関するよくある質問
CMMによる検査とは何ですか?
測定した部品形状を、適用される寸法および幾何特性の要求事項と比較し、その適合性の判定結果を記録する検査です。
三次元測定機とは何ですか?
座標系内の表面上の点を、接触式、画像式、またはそれらを組み合わせたセンサで取得する、プログラム制御可能な測定システムです。
CMMでは何を測定できますか?
取得した座標を基に、寸法、位置、姿勢、形状を算出できます。直径、距離、角度、平面度、真円度、真直度、球面の形状精度などが対象となります。
製造現場ではCMMをどのように使用しますか?
初回製品の承認、段取りの検証、工程内検査、最終的な合否判定、工具・治具の評価、工程能力の調査などに使用します。
すべてのCNC加工部品にCMM検査が必要ですか?
いいえ。必要性は、図面、顧客要求、検査計画、対象特性に関わるリスクによって決まります。
CMM検査報告書とは何ですか?
各検査特性の識別番号に、公称値、実測値、偏差、公差、合否判定を対応付け、部品と測定プログラムの識別情報とともに記録する報告書です。
CMMとVMMの違いは何ですか?
一般的な接触式CMMは、スタイラスを三次元の表面に接触させて測定します。VMMは、カメラ画像とエッジ検出を用いて非接触で測定し、主に小さな形状や平面的な形状に適しています。ただし、画像プローブを搭載した三次元測定機もあるため、両者の機能には重なる部分があります。
まとめ:CMM検査を適切に活用するために
適切なCMM検査には、座標を取得するだけでなく、設計意図、生産上のリスク、必要な証拠に即して検証することが求められます。検査方法は、指定された公差への適合性を判断するために十分な証拠を提供しつつ、合否判定に影響しない不要な測定を増やさないように選定します。次の精密加工案件に向けて、JLCCNCのCNC加工対応能力をご確認ください。
精密CNC加工サービス
CADファイルと設計図面をアップロードし、CNC加工内容と検査要件の確認をご依頼ください。JLCCNCは、生産前に部品形状、公差要求、幾何公差の指示、適切な検査方法を検討できます。