CNCルーターとCNCフライス盤の違い:主な用途と選び方
1 min
- CNCルーターとは?
- CNCフライス盤とは?
- CNCルーターとCNCフライス盤の違い
- 代表的な用途
- CNCルーターとCNCフライス盤の選び方
- CNCルーターとCNCフライス盤の利点と制約
- CNCフライス加工を外注すべきケース
- CNCルーターとCNCフライス盤に関するよくある質問
CNCルーターとCNCフライス盤の比較早見表
大型の板材、比較的軟らかい材料、高速な輪郭加工、広い加工エリアが必要な用途には、CNCルーターが適しています。一方、剛性の高いワーク固定、高負荷の金属切削、深い形状、硬い材料、厳しい寸法管理が必要な部品には、CNCフライス盤が適しています。ただし、これらは一般的な傾向であり、一律のルールではありません。産業用ルーターと高速フライス盤では、対応できる加工領域が大きく重なる場合もあります。
| 比較項目 | CNCルーター | CNCフライス盤 |
|---|---|---|
| 主な強み | 大型で比較的平坦なワークを高い送り速度で加工できる | 複雑な形状と寸法精度が求められる金属部品を加工できる |
| 機械構造 | リニアガイドで支持された移動式ガントリーと大型加工テーブル | 切削時のたわみを抑える、剛性の高いコラム、ベース、機械フレーム |
| 代表的な加工材料 | 木材、MDF、発泡材、プラスチック、複合材料、一部のアルミニウム加工 | アルミニウム、黄銅、鋼、ステンレス鋼、チタン、切削加工が可能な各種合金 |
| 加工の特徴 | 高速な輪郭加工、彫刻、ポケット加工、板材の切り出しに適する | 高負荷切削、深いポケット加工、穴あけ、タップ加工、複雑な形状加工に適する |
| 主軸の特性 | 高い回転速度と高速な軸移動を重視 | 低速域でより大きなトルクを確保でき、高い切削負荷に対応 |
| 加工範囲 | X・Y方向の加工範囲が広く、Z軸ストロークは比較的小さい | X・Y方向の加工範囲は比較的小さいが、Z軸ストロークが大きく、高さのある治具にも対応 |
| 切削負荷に対する剛性 | 軽量機や中級機では比較的低く、高負荷の金属切削に制約がある | 比較的高く、大径工具、深い切込み、加工負荷の高い材料に対応しやすい |
| 代表的な加工精度の目安 | 多くの産業用途で約±0.05~0.15 mm | 精密加工用途で約±0.005~0.05 mm |
| ワークの固定方法 | 捨て板、クランプ、ねじ、T溝、真空吸着システム | マシンバイス、T溝用クランプ、パレット、チャック、専用治具 |
| 費用の傾向 | モジュール式や入門機では、比較的低い費用で広い加工エリアを確保できる | 機械本体、カバー、クーラント設備、工具類、設置に、より大きな投資が必要 |
| 主な用途 | 家具、キャビネット、看板、型、模型、プラスチック部品、アルミニウムパネル | ブラケット、ハウジング、金型、エンジン部品、航空宇宙部品、精密試作品 |
| 選定に適した条件 | 高負荷の切削よりも、部品サイズと加工速度を重視する場合 | 剛性、材料の硬さ、加工深さ、寸法精度を重視する場合 |
CNCルーターとCNCフライス盤を選ぶ際は、両者に共通する3軸の動きよりも、材料、部品サイズ、切削力、形状、要求公差が重要です。機械構造が実際の加工性能にどう影響するかを理解することで、不要な能力への投資を避けつつ、部品を効率よく加工できる機械を選定できます。
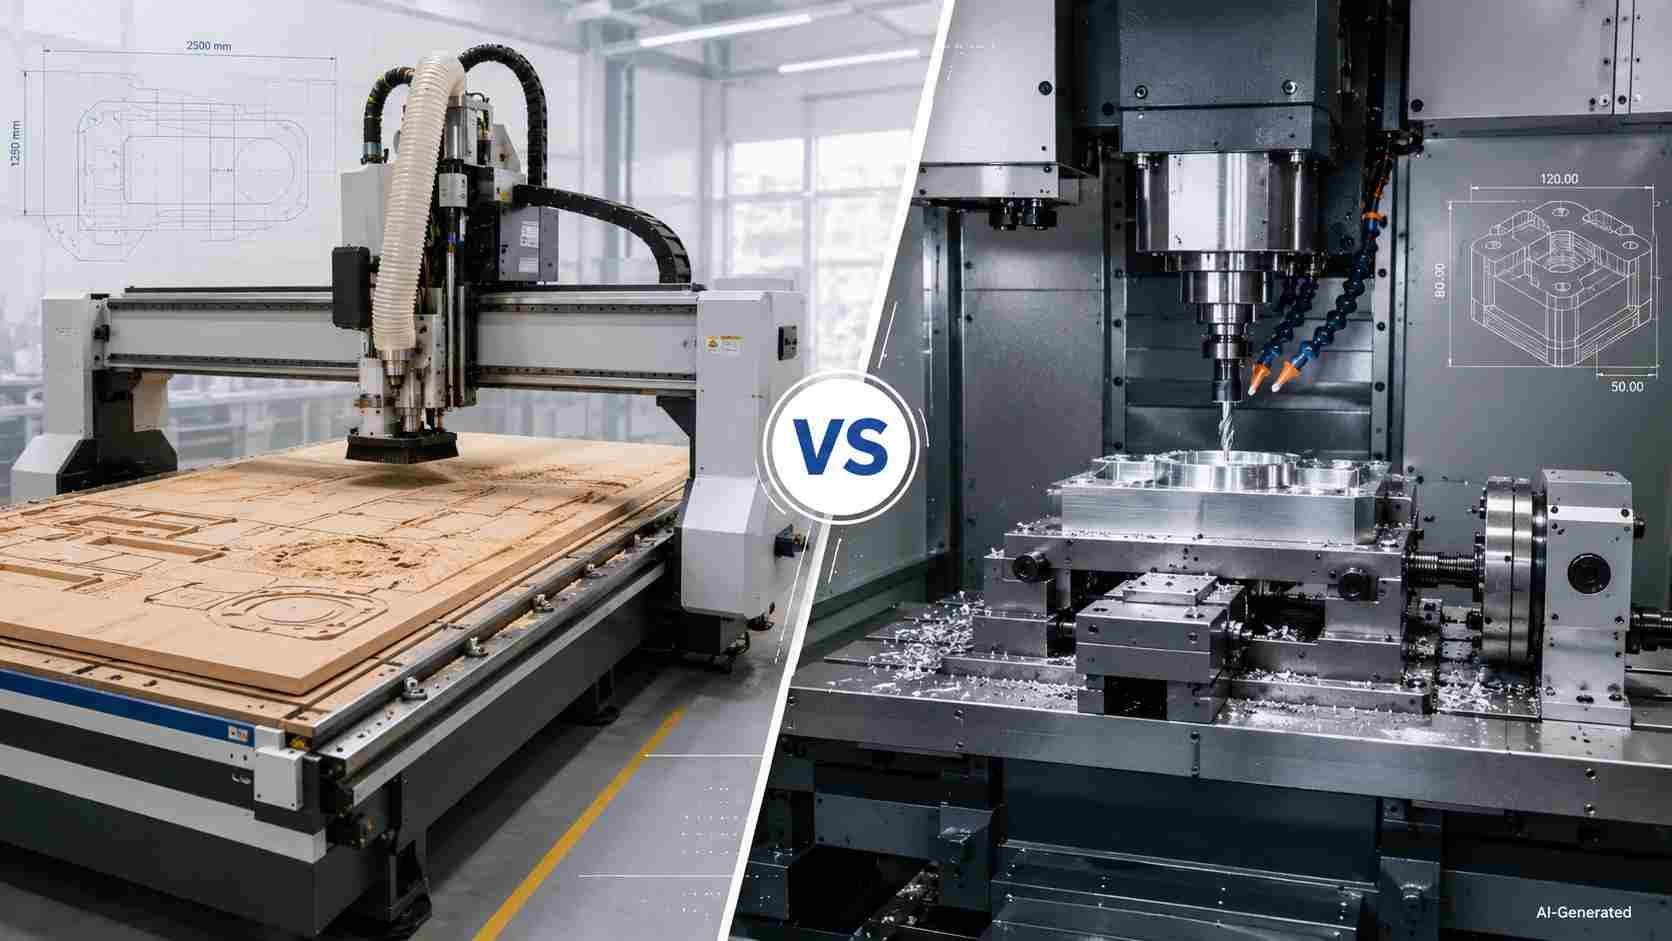
CNCルーターとCNCフライス盤の比較
CNCルーターとは?
CNCルーターは、回転する切削工具でワークから材料を除去する、コンピューター制御の加工機です。一般に、移動式ガントリー構造を採用しています。
加工は、CAD図面または3Dモデルの作成から始まります。CAMソフトウェアで工具経路とGコードを生成し、制御装置がその指令を主軸と各軸のモーターに送ります。これにより、再現性のある動作で立体彫刻、輪郭加工、ポケット加工、穴あけ、文字や模様の彫刻を行います。通常、ワークは大型の開放型テーブルに置かれ、主軸ユニットがガントリーに沿ってテーブル上を移動します。用途に応じて、捨て板、真空吸着システム、集じん装置を使用します。
移動式ガントリー構造により、CNCルーターは広く浅い形状の加工に対応できます。CNCフライス盤と比較すると、高負荷切削よりも、主軸回転速度、広い加工範囲、連続した工具移動を重視する構成といえます。
CNCフライス盤とは?
CNCフライス盤は、材料を精密に切削するための工作機械です。プログラムに従って各軸が動き、固定されたワークに対して、工具、テーブル、またはその両方の位置を制御します。
主軸には、エンドミル、ドリル、正面フライスなどを取り付けられます。1回の段取りで、穴、溝、ポケット、ねじ、傾斜面、曲面を加工できます。カバー付きの機種では、クーラント供給、切りくず排出、プローブ測定、自動工具交換などの機能を備える場合もあります。ルーターで一般的な幅広のガントリー構造に対し、フライス盤は、ベースとコラムを中心とした比較的コンパクトな構造内に加工領域を設けています。剛性の高い案内機構と確実なワーク固定により、深い切込み、厚い素材、難削材の加工に対応します。
この構造上の違いが、CNCルーターとCNCフライス盤の選定における重要なポイントです。テーブルの広さよりも、三次元形状、難削性のある合金、厳しい寸法管理を重視する場合は、一般にCNCフライス盤が適しています。
CNCフライス加工が必要な部品について、JLCCNCは金属・プラスチックのカスタム部品向け精密加工サービスを提供しています。CADファイルをアップロードして、製造性の確認とCNCフライス加工のお見積もりをご依頼ください。

高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
CNCルーターとCNCフライス盤の違い
機械構造と剛性
構造面で重要なのは、切削力が伝わる経路です。CNCルーターでは、広いスパンを持つガントリーが負荷を支えます。CNCフライス盤では、剛性の高い主軸と機械フレームを通して切削力を受け止めます。この力の伝達経路が短く、構造が重厚であるため、切削負荷が増しても振動やたわみを抑えやすくなります。
切削能力
両者の違いは、工具の切込み条件にも表れます。CNCルーターは、高い主軸回転速度と比較的浅い切込みを組み合わせ、板材、樹脂、発泡材、複合材料、アルミニウムを加工します。CNCフライス盤は、低い回転速度でも大きなトルクを確保でき、大径工具を使って加工負荷の高い合金から多くの材料を除去できます。
加工精度と表面仕上げ
加工精度は、工具からワークを支える機械構造全体の影響を受けます。案内機構の状態、ワーク固定、工具の突出し長さ、バックラッシ、熱変位、びびり振動はいずれも加工結果に影響します。剛性の高いCNCフライス盤は、一般に高負荷切削時のたわみが少なく、ポケット、穴、合わせ面で厳しい公差と安定した表面仕上げを得やすくなります。一方、CNCルーターは、ネスティング加工、トリミング、彫刻、広い範囲の輪郭加工に適しています。
加工サイズと費用
CNCルーターはX・Y軸のストロークが大きく、大判の板材や長いパネルを1台のテーブル上で加工できます。CNCフライス盤では、Z軸方向の加工能力、クーラント設備、カバー、切りくず処理設備、高精度な固定治具、大型の工具類などが必要になる場合があります。これらは導入費用や運用費用の増加につながります。ただし、最終的な費用は、機械サイズ、精度、出力、自動化の程度によっても異なります。
代表的な用途
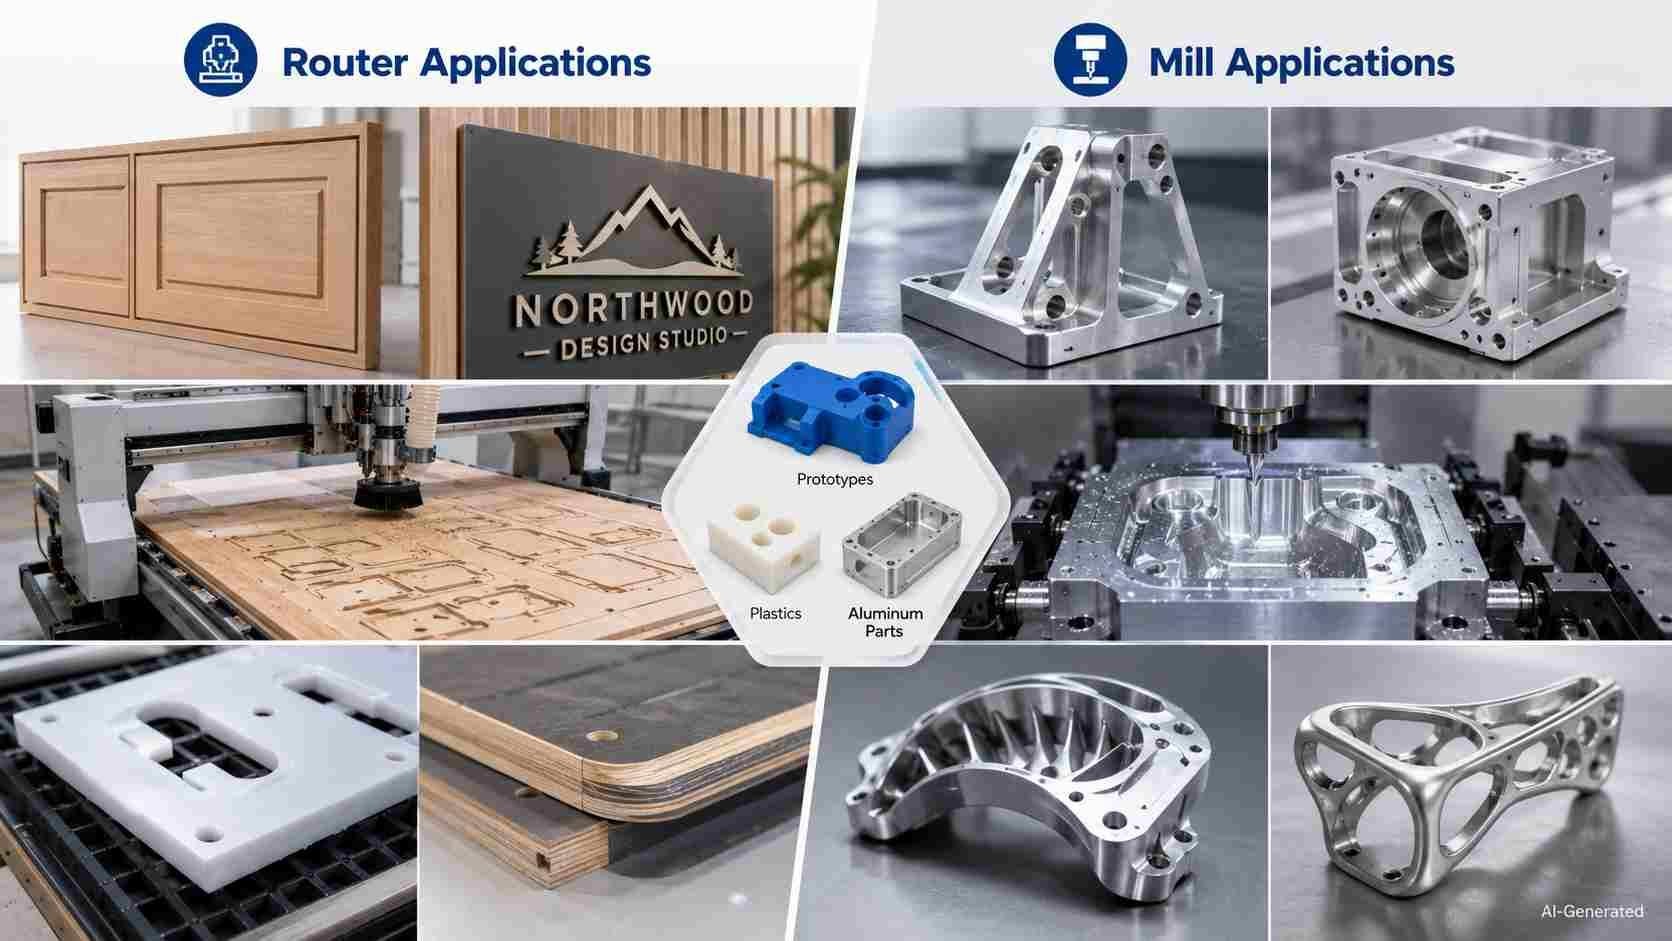
CNCルーターとCNCフライス盤の用途比較
CNCルーターの用途
CNCルーターは、キャビネット、家具、看板、展示什器、建築用木製部材、複合材料のトリミング、模型、大型の型の製作などに広く用いられます。広いテーブルは、板材のネスティング加工にも適しています。1枚の板材に複数の部品を配置することで、材料の無駄と搬送・取り扱いの負担を減らせます。
CNCフライス盤の用途
CNCフライス盤は、精密ブラケット、ハウジング、金型、金型入れ子、エンジン部品、医療機器、航空宇宙部品などの加工に用いられます。アルミニウム、プラスチック、複合材料、試作品、治工具の加工では、CNCルーターと対応領域が重なります。ただし、複数の面に複雑な形状を持つ部品や、厳しい寸法管理が必要な部品では、CNCフライス盤が適しています。
CNCルーターとCNCフライス盤の選び方
1加工材料を確認する
ワークは木材、MDF、発泡材、プラスチック、複合板材、またはその他の板材ですか?
→ はい:CNCルーターを選びます。
→ いいえ:次の条件を確認します。
鋼、ステンレス鋼、チタンなど、加工負荷の高い合金を日常的に加工しますか?
→ はい:CNCフライス盤を選びます。
→ いいえ。主にアルミニウムやエンジニアリングプラスチックを加工する場合:次の条件を確認します。
2部品形状を検討する
部品は幅広で平坦、または大判の板材から切り出す形状で、輪郭加工、彫刻、浅いポケット加工、大きな外形の加工が中心ですか?
→ はい:CNCルーターを選びます。
→ いいえ:次の条件を確認します。
深いポケット、高精度の穴、ねじ、厚い素材、複雑な三次元形状の加工が必要ですか?
→ はい:CNCフライス盤を選びます。
→ いいえ:次の条件を確認します。
3要求精度を確認する
厳しい公差が求められる合わせ面、軸受取付部、精密穴、または組立に重要な寸法がありますか?
→ はい:CNCフライス盤を選びます。
→ いいえ:次の条件を確認します。
4生産数量と加工方式を検討する
各板材に多数の平坦な部品を配置するネスティング加工が、生産の中心になりますか?
→ はい:CNCルーターを選びます。
→ いいえ。精密部品の繰り返し生産や多様な加工工程が中心の場合:CNCフライス盤を選びます。
5予算を比較する
初期投資を抑えながら、広い加工エリアを確保することを優先しますか?
→ はい:CNCルーターが適しています。
→ いいえ。重厚な設備、精密な固定治具、クーラント設備、工具類、切りくず処理に予算を確保できる場合:CNCフライス盤を選びます。
選定に迷った場合
→ 部品の要求事項のうち、最も厳しい条件を基準に選びます。板材のサイズが加工を左右する場合はルーターを、材料の加工負荷、形状の深さ、寸法管理が加工を左右する場合はフライス盤を検討してください。
CNCルーターとCNCフライス盤の利点と制約
CNCルーターは、広い加工エリアが必要な部品でよく選ばれます。板材を元のサイズのまま加工できるため、パネル、テンプレート、ネスティング加工に適しています。例えば、4 × 8フィートの板材は、加工前に小さく分割することなく、1回の段取りで加工できる場合があります。
広い加工範囲を実現するガントリー構造は、切削負荷への対応にも影響します。軽切削では、プラスチックやアルミニウム板材の切断面をきれいに仕上げられます。一方、金属の塊に深く切り込むと切削力が増し、特に軽量機では、振動や表面品質の低下が生じる場合があります。
CNCフライス盤は、より剛性の高い構造で切削工程を安定させます。主軸、コラム、ワークが短い力の伝達経路で支持されるため、高負荷の加工でも工具位置を維持しやすくなります。このため、精密穴、加工面、他の部品との位置合わせが必要な形状を持つ部品に広く用いられています。
CNCフライス盤の制約は、主に部品サイズと段取り時間に関係します。大きなプレートや大型部品は、機械の可動範囲に収まらない場合があります。また、加工前に専用治具を準備する必要がある場合もあります。
適切な機械は、機械の種類だけでなく、部品の要求事項に基づいて選びます。素材のサイズが加工工程を左右する場合はCNCルーターが適しています。加工そのものが機械構造に高い剛性を求める場合は、通常、CNCフライス盤が適しています。
CNCフライス加工を外注すべきケース
少量生産
フライス加工が必要でも、試作品、試験生産、まれに必要となる交換部品が中心であれば、外注することで、稼働率の低い設備への資金投入を避けられます。実績のある加工業者には、プログラミング、ワーク固定、保守、工具、検査に対応する体制があります。
高精度部品
厳しいはめあい公差、同時5軸加工、詳細な検査記録が求められる部品では、外注により、校正済みの設備、工程内測定、三次元測定機(CMM)による検査、熟練した担当者を活用できます。限られた数量の注文であれば、同等の設備を購入し、安定した生産工程を構築するよりも、費用を抑えられる場合があります。
難削材
チタンやニッケル基超合金の加工では、高い切削温度、大きな切削力、工具摩耗への対策が必要です。専門の加工業者は、適切な工具、クーラント供給方法、加工条件、工程監視を適用できます。これにより、加工条件の試行を減らし、過度な工具摩耗や不良品の発生を抑えやすくなります。
CNCルーターとCNCフライス盤に関するよくある質問
Q:CNCルーターとCNCフライス盤の違いは何ですか?
CNCルーターは、ガントリーと広いテーブルを使って広範囲の軸移動を実現します。一方、CNCフライス盤は、比較的コンパクトなコラムとテーブルを通して切削負荷を受け止めます。前者は大判の素材に、後者は加工負荷の高い金属や厳しい要求のある形状に適しています。
Q:CNCルーターでアルミニウムを切削できますか?
はい。フレーム、主軸、工具、ワーク固定、送り速度、切りくずの排出条件が適切であれば、CNCルーターでアルミニウムを加工できます。ただし、機種によって能力には大きな差があります。軽量機では、振動、発熱、切断面の品質が課題になる場合があります。
Q:CNCルーターでフライス加工はできますか?
CNCルーターでも、輪郭加工、ポケット加工、穴あけ、三次元曲面加工などのフライス加工を行えます。ただし、同じ加工ができることと、専用のCNCフライス盤と同等の負荷対応能力や加工安定性を備えていることは別です。
Q:どちらの機械のほうが高精度ですか?
一般に、CNCフライス盤は切削力が増しても高い精度を維持しやすい構造です。ただし、最終的な精度は、熱変位、工具摩耗、校正、治具による固定、機械の状態に左右されます。一部の産業用ルーターでも、適した部品であれば厳しい公差に対応できます。
Q:木工にはどちらが適していますか?
合板パネル、キャビネット、木材の接合部、看板、家具部品、彫刻などの木工には、一般にCNCルーターが適しています。テーブル構造も、大型の木製ワークや、板材上に部品を繰り返し配置する加工に対応しやすくなっています。
Q:金属加工にはどちらが適していますか?
鋼、ステンレス鋼、チタン、厚いアルミニウム素材、複雑な内部形状を持つ部品には、一般にCNCフライス盤が適しています。一方、十分な能力を備えたCNCルーターは、適度な切削負荷の範囲で、アルミニウム板材、黄銅、その他の非鉄金属の加工に使用できます。
Q:CNCルーターはCNCフライス盤より安価ですか?
多くの場合、特にX・Y方向の加工範囲が同程度の機械を比較すると、CNCルーターのほうが安価です。ただし、産業用ルーターが小型フライス盤より高価な場合もあります。総保有費用は、工具、集じん設備、クーラント設備、保守、検査、必要な設置スペースによっても変わります。
Q:CNCルーターでCNCフライス盤を代替できますか?
両者の対応可能な加工領域が重なる範囲では、代替できる場合があります。十分な能力を備えたルーターは、極めて厳しい公差を必要としない、平坦なアルミニウム、プラスチック、複合材料の部品でフライス盤を代替できる場合があります。ただし、大きな切削力、深いキャビティ、厳しい公差が求められる接合部の加工では、一般に剛性の高いCNCフライス盤を代替できません。
高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
CNCルーターとCNCフライス盤の比較:まとめ
CNCルーターとCNCフライス盤は、それぞれ異なる加工ニーズに対応します。適切な選択は、部品の設計、加工材料、生産時に必要な加工制御の水準によって決まります。
大型部品や板材には、CNCルーターが効率的な加工手段となります。高い剛性が求められる切削条件では、CNCフライス盤が精密加工に適した性能を発揮します。
JLCCNCは、金属・プラスチックのカスタム部品向けにCNCフライス加工サービスを提供しています。CADファイルをアップロードして、部品の要求事項に基づく製造性の確認とお見積もりをご依頼ください。
学び続ける
CNC加工における工具オフセットとは?種類・設定方法・ベストプラクティス
CNC工具オフセット設定と測定表示 重要ポイント CNCオフセットは、プログラム上の指令と実際の工具位置を正確につなぐ重要な設定です。 工具長データはZ軸方向の加工深さ制御に使用されます。 工具径データは輪郭加工時の寸法精度を維持します。 ジオメトリ値は工具の測定基準となる基本データを定義します。 摩耗補正値は量産加工中の微調整に利用されます。 正確なデータ確認により、本加工前の不良リスクを低減できます。 適切なオフセット管理は、工具・治具・加工部品を保護します。 CNC加工 において、工具オフセットはプログラムされた加工経路を高精度な部品へ変換するための重要な設定要素です。 送り速度、主軸回転速度、加工時間を検討する前に、CNC制御装置は工具刃先の正確な位置情報を必要とします。 正確な工具データが設定されていることで、設計図面で要求された位置へ工具エッジを正しく配置できます。 CNC加工における工具オフセットとは? 工具オフセットとは、CNC制御装置内に保存される補正値であり、取り付けられた工具の刃先または先端位置をプログラム上の基準位置に対して補正するためのデータです。 なぜCNC加工機にはオ......
加工におけるびびり振動:原因・影響・低減方法
CNCフライス加工中に発生したびびり痕 びびり振動 簡易診断チェックリスト 症状 主な原因 最初に行う対策 高音の異常音が発生する 再生びびり振動 主軸回転速度を±15%変更する 深いポケット加工時のみ発生する 工具突き出し量が大きすぎる 工具長を短くする 薄肉部品で発生する ワーク剛性不足 固定方法を改善する 工具交換後に発生する 振れ量またはホルダーの問題 工具ホルダーを確認する 仕上げ加工時のみ発生する 切込み不足による擦れ加工 送り速度または回転速度を調整する 最初は小さな振動音でした。 しかし、次第に高音の異常音へ変化し、前回の加工ではRa 0.8μmだった表面が、今回は波状のびびり痕だらけになっている。 工具寿命も大幅に低下し、良品加工から何が変わったのか分からない――。 加工におけるびびり振動は、経験豊富な加工技術者であれば音だけで判断できる一方、初心者にとっては原因特定に時間がかかる代表的な問題です。 しかし、びびり振動は偶然発生するものではありません。 切削力、工具、ワーク固定、加工条件が相互作用することで発生する、物理的に予測可能な現象です。 単純に加工条件を変更して試行錯誤す......
CNC加工におけるチップシンニング:計算式・送り速度・計算ツール
ポイントまとめ チップシンニングは、ラジアル切込み量が小さい場合に実際の切りくず厚さを低下させる現象です。 目標とする切削負荷を維持するには、1刃あたり送り量を調整する必要があります。 計算式では、工具径、ステップオーバー、工具の切削接触角度を考慮します。 チップシンニング計算ツールを使用することで、送り速度補正を加工前に算出できます。 この方法は、フルスロット加工ではなく、部分的な切削幅を使用する加工に適しています。 チップシンニングとは、工具のステップオーバー(横方向切込み)が小さい場合に発生する現象で、設定された1刃あたり送り量よりも実際の切りくず厚さが薄くなることを指します。 この現象を理解することで、プログラマーは適切な送り速度を設定し、目標となる切削負荷を維持できます。 低ラジアル切込みによる薄い切りくずを伴うCNCフライス加工 チップシンニングとは? チップシンニングとは、ラジアル方向の切込み量が制限されることで、実際の未変形切りくず厚さがプログラムされた1刃あたり送り量より小さくなる現象です。 工具回転時の切りくず厚さ 各切削刃は円弧状の軌跡を描きながら材料を除去します。 その接触......
GD&Tにおける面輪郭度(Profile of a Surface):記号・公差・実例
要点まとめ 面輪郭度は、面の形状を制御する幾何公差であり、データムを指定することで面の方向や位置も管理できます。 面輪郭度記号は、三次元形状に対する幾何的な管理範囲を示します。 基準寸法は、理論上正確な輪郭形状を定義します。 データム参照は、管理対象となる領域の方向や位置を決定します。 検査では、加工された面形状を理論形状と比較して評価します。 加工部品の面輪郭度を三次元測定機で検査 面輪郭度の要求事項を理解することで、設計者は複雑な形状を1つのGD&T指示で定義でき、設計意図と製造・検証工程を効果的につなげることができます。 GD&Tにおける面輪郭度とは? GD&T(幾何寸法公差)における面輪郭度とは、理論上正確な輪郭形状を基準として、その周囲に設定される三次元の公差域を定義する幾何公差です。 加工後の形状が設計上の理論輪郭からどの程度ずれることが許容されるかを管理します。 面輪郭度で管理できる項目 データム参照の有無によって、面輪郭度は形状のみを管理する場合と、面の方向や位置まで管理する場合があります。 そのため、曲面、滑らかな接続部、自由曲面など複雑な形状の管理に適しています。 面輪郭度記号......
アクリル板の切断:加工方法・工具・作業のポイント
要点 アクリル板の適切な切断方法は、板厚、切断面の要求品質、生産数量によって異なります。 薄いアクリル板の直線切断には、専用のアクリルカッターで溝を付けて折る方法が使用できます。適用できる板厚は、材料と工具の仕様を確認します。 12 mm程度までの中厚板には、適した細目の鋸刃と適切な速度を用いた切断が有効です。 12 mmを超える厚板や複雑な形状では、CNCルーターやCO₂レーザーなどを、設備の対応板厚に応じて検討します。 割れを抑えるには、切断線の近くを適切に支持し、材料に適した刃と送り速度を使用します。支持位置は、板厚や工具条件に合わせて決めます。 CNC加工とレーザー切断は、数量が多い部品や精密加工で有力な選択肢です。 保護フィルムを早く剥がすと、表面傷やマーキング不良のリスクが高まります。ただし、レーザー加工ではフィルムの適合性を別途確認します。 CNCルーターによるアクリル板の切断 プレキシガラス(アクリル板、PMMA)は、適切な工具と方法を用いることで、きれいに切断できます。軽量で透明性が高く、扱いやすい材料ですが、工具選定、切断速度、支持方法が不適切だと、割れ、欠け、切断面の溶融が発......
スポットフェイスと深座ぐりの違い:用途と選定ガイド
スポットフェイスと深座ぐりの比較早見表 スポットフェイスと深座ぐりは、いずれも穴の周囲に設ける加工形状です。スポットフェイスは、ボルトや座金のための平坦な座面を形成します。一方、深座ぐりは、ねじ頭部を部品表面と面一、または表面より低い位置に収めるための円筒状のくぼみを形成します。 両者の主な違いを、次の表に示します。 比較項目 スポットフェイス(座面加工) 深座ぐり(カウンターボア) 主な目的 平坦な座面を形成する 締結部品の頭部を収める平底のくぼみを形成する 加工深さ 浅い 通常、スポットフェイスより深い 材料除去量 座面を形成するための必要最小限 頭部を収めるために必要な量 締結部品の位置 頭部は部品表面より上に残る 頭部を表面と面一、または表面より低く収める 代表的な締結部品 ボルト、ナット、座金 六角穴付きボルトなど 主な用途 鋳物、鍛造品、粗い表面 精密組立品、機械部品 加工時間 比較的短い 切削深さが大きいため、比較的長い 代表的な図面指示 スポットフェイス(SF) 深座ぐり(⌴) 図面では、座ぐり記号に略号「SF」を組み合わせ、浅い座面加工のみが必要であることを示す場合があります。適......