皿穴:用途・記号・図面指示
1 min
- 皿穴とは?
- 皿穴と円筒座ぐり穴:機能に基づく選択
- CNC加工で皿穴を使用すべき場合
- 機械図面における皿穴記号
- 皿穴の図面指示と寸法記入
- 標準的な皿穴寸法と角度
- 皿穴の幾何公差(GD&T)に関する考慮事項
- CNC加工で皿穴を加工する方法:手順別の解説
- 皿穴が締結部品の適合と荷重分布に与える影響
- 皿穴を指定するための実務指針
- 皿穴に関するよくある質問
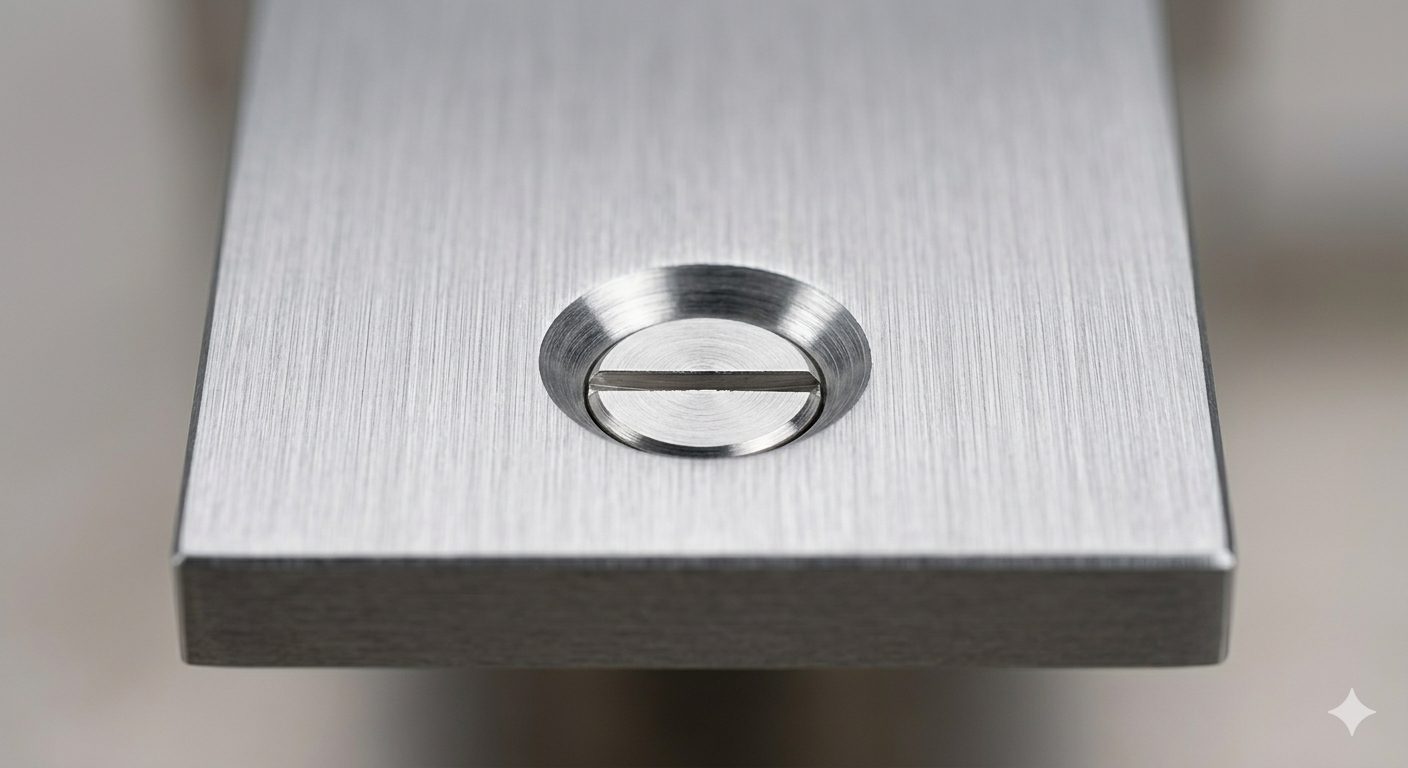
(AI生成)精密加工された皿穴に収まり、表面と面一になった皿ねじ
皿ねじを使用する機械図面には、ほぼ必ず皿穴が見られます。単純に見えますが、生産現場では必ずしもそうではありません。わずかな誤りが、後になってはめあい不良、締結部品の緩み、部品が面一に収まらないといった問題につながります。
皿穴のような形状を扱う場合、細部の違いによって、部品が円滑に組み立てられるか、後で問題が生じるかが決まります。JLCCNCでは、日々精密部品を加工しているため、図面のどの点が適切に機能し、どの点が生産上の問題につながるかを把握しています。本ガイドは、その実務を反映したものです。皿穴の図面指示が実際の加工にどう反映されるか、皿穴記号の読み方、現場での部品品質を左右する判断について解説します。
皿穴の重要ポイント
• 皿穴は締結部品を着座させるための形状であり、単なる面取りではありません。
• 皿穴記号は形状の種類を示しますが、ねじが実際に正しく着座するかどうかは、直径と角度によって決まります。
• 部品が検査に合格しても、組立時に皿穴の問題が現れる場合があります。
• 皿穴を使用する主な目的は、ねじ頭を表面と面一に収めることです。荷重支持がより重要な場合は、円筒座ぐり穴の方が適していることがよくあります。
• 皿穴の問題の多くは、切削の難しさよりも、図面上の思い込みに起因します。
皿穴とは?
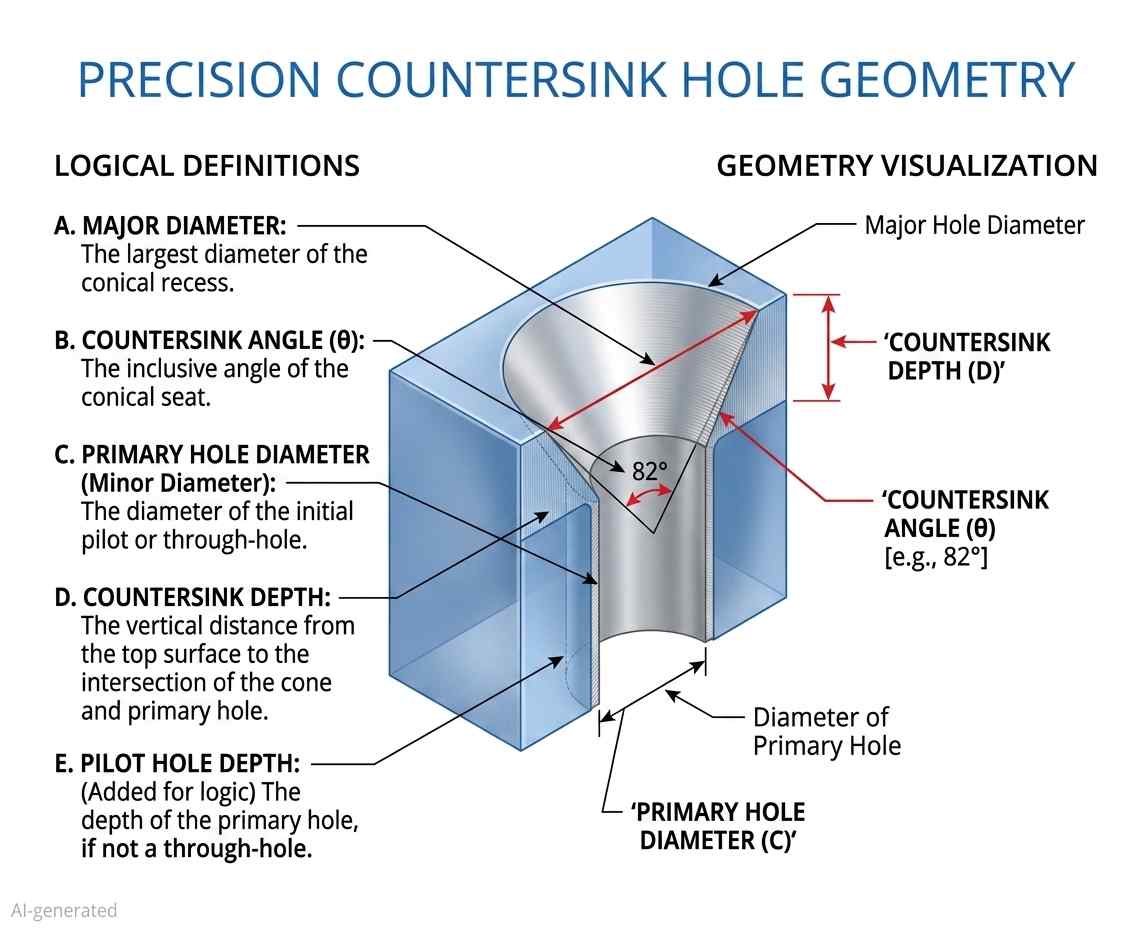
(AI生成)皿穴の説明図
皿穴は、皿ねじなどの締結部品の頭部を、表面と面一または表面より低い位置に収めるため、穴の入口に加工する円すい状のくぼみです。
これが基本的な定義です。実際には、単なる面取りとは異なります。面取りはエッジを落とすための加工です。皿穴は、特定のねじ頭に合うように寸法と角度を設定します。角度や直径が適切でないと、ねじは正しく着座しません。がたつき、すきま、応力集中が生じます。
皿穴加工は、エッジを仕上げる作業ではありません。締結部品と部品の間に、機能を持つ接触面を形成する作業です。
皿穴と円筒座ぐり穴:機能に基づく選択
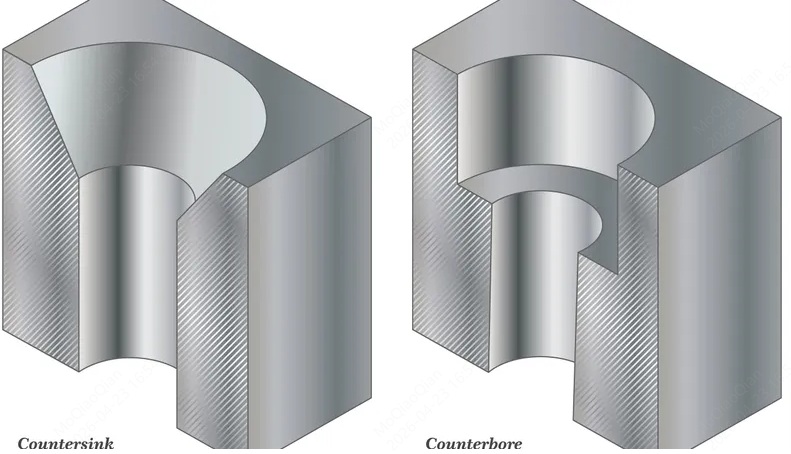
(AI生成)皿穴と円筒座ぐり穴の比較
締結部品をどのように着座させるか、荷重をどのように伝達するか、表面にどのような機能が必要かに基づいて選ぶ必要があります。
皿穴は、ねじ頭を面一に収め、表面の連続性を確保するために使用します。強度、繰返し精度、加工の安定性が重要な場合は、円筒座ぐり穴が適しています。
部品の設計や見積もりで比較すべき実務上の違いは、次のとおりです。
| 比較項目 | 皿穴 | 円筒座ぐり穴 |
|---|---|---|
| 締結部品の種類 | 皿ねじ | 六角穴付きボルト、六角ボルト、キャップスクリュー |
| 着座状態 | 表面と面一、または表面より低い位置 | 円筒状のくぼみの内部に頭部を収める |
| 接触面 | 円すい面で接触 | 平面で接触(荷重分散に優れる) |
| 構造強度 | 比較的低く、傾斜面に沿って荷重が伝達される | 比較的高く、平らな底面に荷重が分散される |
| 位置合わせへの敏感さ | 高い。角度の不一致が着座不良につながる | 低い。平らな座面は誤差を許容しやすい |
| 表面の要件 | 外観や空力上、面一の仕上がりが重要な場合に使用 | 突出が許容される、または外から見えない場合に使用 |
| 加工方法 | 指定角度の皿穴工具を使用 | ドリル+平底工具(エンドミルまたは座ぐりカッター) |
| 深さの管理 | 間接的(直径と角度によって決まる) | 直接的(深さを明確に寸法指定) |
| 公差への敏感さ | 角度と直径のばらつきに敏感 | より安定し、再現性が高い |
| よくある問題 | びびり、削りすぎ、着座状態のばらつき | 工具痕、底面の平面度不良 |
パネル、カバー、外観部品など、きれいな外面が必要な場合は、皿穴を選びます。このような用途では、面一であることが重要です。
部品が荷重を支える場合、特に構造物や機械アセンブリでは、通常、円筒座ぐり穴の方が確実な選択肢になります。良好な接触と締付け状態を得やすく、組立時の予期しない問題も減らせます。
選定の簡単な目安
次の場合は、皿穴を使用します。
- 締結部品を面一、または表面から突出しない状態に収めたい
- 表面の連続性が重要である
- 荷重が比較的小さい、または別の箇所に分散される
次の場合は、円筒座ぐり穴を使用します。
- 接合部が大きな荷重を支える
- 一定した締付け力が必要である
- 加工と検査を容易にしたい
CNC加工で皿穴を使用すべき場合
多くの設計では、皿穴が機能ではなく慣習によって選ばれており、荷重下での問題につながることがあります。不適切な形状は、荷重がかかると図面上の見た目とは異なる挙動を示します。選定の考え方を誤ると、組立はできても、期待どおりには機能しない部品になります。
皿ねじが必要な場合
まず、締結部品を確認します。設計で皿ねじが指定されている場合、その頭部形状に対応する皿穴が必要です。
皿ねじは、傾斜面との接触によって着座します。頭部が円すい面にくさび状に収まることで、ねじの中心が合い、部品同士が引き寄せられます。これが機能するには、皿穴の寸法指定が、通常82°または90°のねじ頭角度に合っている必要があります。角度が一致しないと、接触は部分的になります。規定トルクで締め付けても、荷重の偏り、締付け不良、目に見えるすきまが生じる場合があります。
そのため、適切な皿穴の図面指示が重要です。角度と直径を定義し、締結部品の規格に合わせる必要があります。
表面を面一にすることが重要な場合
締結部品だけに注目すると、実際に問題が生じる表面を見落とします。
突出部が問題になる場合に、皿穴を使用します。摺動部、空力面、シール面、人が触れたり目にしたりする部品などが該当します。
面一の表面は干渉を防ぎます。引っ掛かり、障害、突出した頭部による応力集中がなくなります。動きのあるアセンブリでは、わずかな突出でも、時間とともに摩耗や位置ずれにつながることがあります。
加工の観点では、より厳密な管理が必要になることも意味します。皿穴加工では、表面に対する締結部品の着座位置を管理します。加工上の都合ではなく、接合部の機能が基準です。頭部が突出すればクリアランスの問題となり、皿穴が深すぎれば強度の問題となります。
皿穴を使用すべきでない場合
多くの設計で問題になるのが、この点です。適していない場面でも、皿穴が標準的な選択肢として採用されます。
接合部が大きな荷重を支える場合、皿穴は平らな座面よりも荷重分散の効果が低くなる場合があります。荷重が傾斜面に沿って伝達されるため、平面接触と同じようには均等に分散されません。特に軟らかい材料では、時間とともに変形や緩みにつながることがあります。
厚肉部や硬い材料でも、皿穴は問題を生じる場合があります。表面側から多くの材料を除去することで、縁部を弱める可能性があるためです。脆い材料では、締付け時の割れのリスクが高まります。
加工も判断要素です。深い皿穴や大径の皿穴はサイクルタイムを増やし、適切に管理しないとびびりが生じます。機能上、頭部を面一にする必要がなければ、円筒座ぐり穴の方が、通常は安定し、検査しやすく、生産時のばらつきも許容しやすくなります。
したがって、判断基準は明確です。
締結部品と表面の要件が求める場合に、皿穴を使用します。
強度、耐久性、加工安定性を優先する場合は、使用を避けます。
機械図面における皿穴記号
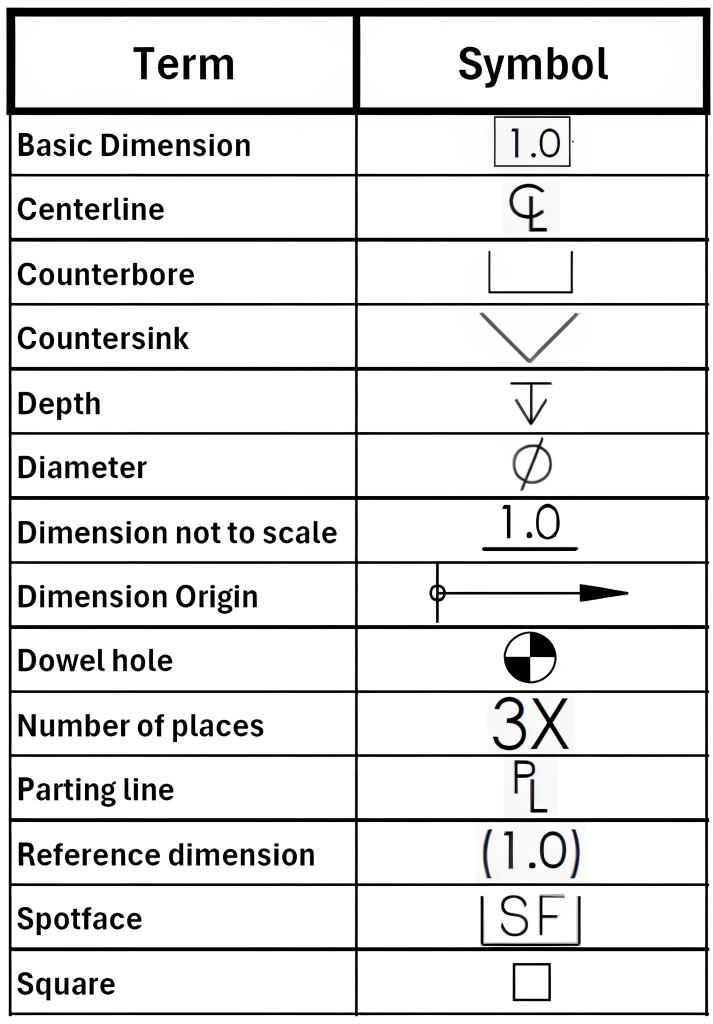
(出典:WisTech Open)技術図面用の皿穴記号一覧
皿穴記号を読めなければ、部品を正しく加工できません。機械は定義された形状に従って動作します。誤りの原因は、通常、不明確または不完全な仕様にあります。
ここで重要なのは、計算ではなく形状の識別です。図面を見て、どのような皿穴が指定されているかを、すぐに理解できる必要があります。
標準的な皿穴記号と表記の違い
標準的な皿穴記号は、V字に似た形です:⌵
通常は皿穴の図面指示の中で、直径と角度を組み合わせて使用します。代表的な指示は次のとおりです。
⌵ ⌀10 × 90°
これは、皿穴の大径と円すいの頂角を定義します。図面によっては、特に古いものでは、記号の代わりに「CSK」と表記されています。機能上の意味は同じです。
よくある誤りは、記号だけですべてが定義されると思い込むことです。記号が示すのは形状の種類だけです。実際の形状は、併記された数値によって決まります。
幾何公差(GD&T)を含む皿穴指示でも、記号の役割は同じです。対象形状を識別し、公差や位置の管理は、ほかの注記によって定義します。
皿穴記号が一般的に記載される箇所
皿穴記号は、ほとんどの場合、単独ではなく、穴の寸法指示に直接付けられます。
主に、次の3か所に記載されます。
第一に、通常の正投影図の穴寸法の横です。最も直接的で一般的な形式です。
第二に、円すい形状が見える断面図の中です。この場合、記号は図示された形状を明確にします。
第三に、穴一覧表と関連付けた詳細指示です。特に、複数種類の穴がある複雑な部品で使用されます。ここでは、ドリル穴、ねじ穴、皿穴を区別する役割を果たします。
図面を素早く確認するとき、記号は識別の手掛かりになります。単なるドリル穴ではなく、着座用の形状があることがすぐに分かります。
図面でよくある曖昧さと読み違い
実際のプロジェクトでは、ここで問題が生じます。
よくある誤りは、皿穴と面取りの混同です。特に図面が不明確な場合、断面では似て見えます。違いは目的です。面取りはエッジを落とすため、皿穴は締結部品を着座させるためのものです。記号⌵があれば、省略可能な処理ではなく、機能上必要な形状です。
角度の記載漏れも問題です。記号と直径だけを示し、角度を暗黙の前提とする図面もあります。ほかの箇所で規格が指定されていれば成立しますが、そうでなければ推測になります。この推測が、はめあい不良につながります。
一つの指示に複数の記号が並ぶと、混乱することもあります。例えば、ドリル加工、タップ加工、皿穴記号が一緒に示される場合です。順序を正しく読まないと、形状の一部しか加工しないおそれがあります。
最後に、記載位置も重要です。記号が誤った引出線や寸法に結び付いていると、別の穴に皿穴加工を行う可能性があります。特に情報量の多い図面では、こうした問題は想像以上に起こります。
皿穴記号は形状の種類を定義し、周囲の寸法が加工方法を示します。正しく加工するには、両方が必要です。
皿穴の図面指示が意図どおりに加工・組立されるか不安な場合は、CADファイルを JLCCNCへアップロードしてください。生産開始前に、角度、はめあい、製造性に関するDFMフィードバックを迅速に受けられます。

精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
皿穴の図面指示と寸法記入
皿穴の図面指示は、紙面では単純に見えても、実機では問題を起こしやすい細部の一つです。単に記号を読むのではなく、設計意図を、実際の締結部品と適合する形状へ変換する必要があります。
角度、直径、深さの関係を理解すれば、推測は不要になります。理解していなければ、見た目は良くても組立状態が悪い部品になってしまいます。
基本的な指示の構成
標準的な皿穴の図面指示は、穴径、皿穴径、角度の3つを組み合わせます。
一般的には、次のように表記します。
⌀5 THRU, ⌵ ⌀10 × 90°
これは、直径5 mmの貫通穴に、入口径10 mm、頂角90°の皿穴があることを示します。
重要なのは、皿穴が独立した形状ではなく、穴形状の一部として定義される点です。皿穴加工では、締結部品の頭部を正しく着座させるため、ドリル穴の上部を加工します。
より厳密に管理された図面、特に幾何公差を含む皿穴指示では、穴の軸線に位置度公差が適用される場合があります。皿穴はその軸線に従います。穴の位置がずれれば、着座位置もずれます。詳しくは、CNC加工における幾何公差をご覧ください。
角度・直径・深さの関係
ここは、実際に重要な要素を見失いやすい部分です。
皿穴は通常、直径と角度によって定義し、特に指定がなければ、その値から深さを求めます。深さは主な管理値ではなく、幾何学的な結果だからです。
入口径と頂角を指定すると、深さは幾何学的に決まります。3つすべてを独立に管理しようとすると、過剰な寸法拘束になります。
実務上重要なのは、締結部品の着座状態です。角度はねじ頭と一致し、直径は、底付きせずに適切に着座できる大きさである必要があります。
角度が誤っていると、全面接触ではなく、細い環状部や線で接触します。直径が小さすぎると、頭部が面一になりません。大きすぎると接触面積が減り、締付けの効果が低下します。
皿穴の寸法指定を読む際は、数値だけでなく、接触状態を考えることが重要です。
よくある図面指示の誤り
不明確な指示は、加工不良以上に多くの問題を引き起こします。
よくある誤りの一つは、直径の代わりに深さを指定することです。締結部品をどのように着座させるかを加工担当者が解釈しなければならず、ばらつきが生じます。
角度の記載漏れも問題です。角度のない皿穴記号は、何らかの規格を前提としますが、規格は地域や締結部品の種類によって82°、90°、100°などに分かれます。明記されていなければ、リスクになります。
皿穴径の寸法設定が小さすぎる図面もあります。その場合、ねじ頭が正しく着座する前に干渉します。反対に、直径を大きくしすぎると接触面積が減り、接合部が弱くなります。
複数の加工形状を重ねて指示する場合には、さらに分かりにくい問題が生じます。ドリル加工、タップ加工、皿穴指示が一つの穴に含まれる場合、順序が重要です。読み違えると、誤った加工につながります。
皿穴の図面指示が不明確、または非標準の場合、JLCCNCは生産前に図面を確認し、DFMフィードバックを提供できます。
機能と製造性を両立する寸法指定
適切な皿穴の寸法指定は、部品の機能要件と、工程で安定して実現できる範囲のバランスを取ります。
機能上の目的は明確です。締結部品が面一に着座し、自動的に中心が合い、滑りや表面変形を生じさせずに荷重を伝達することです。
加工上の目的は一貫性です。工具が、びびりやばらつきを生じさせず、毎回同じ直径と角度を形成する必要があります。
機能だけを重視して寸法を設定すると、厳しすぎる、または重複した拘束によって加工時間が長くなる場合があります。製造性だけを重視すると、締結部品の適合不良を招くおそれがあります。
適切な方法は、使用目的に基づいて形状を定義することです。角度を締結部品の規格に合わせ、直径を管理して着座を確保します。深さを固定する特別な理由がなければ、ほかの寸法から導きます。
皿穴加工は、単に形状を形成する作業ではありません。荷重下、組立時、長期使用時の接合部の挙動を定義する作業です。
標準的な皿穴寸法と角度
皿穴形状は任意に決めるものではありません。頂角は締結部品の規格と一致する必要があります。一致しないと、全面接触ではなく、細い環状部での接触になります。これは、締付け軸力の安定性と着座の一貫性に直接影響します。
82°・90°・100°の違い
この3つの角度で実用上の多くのケースに対応しますが、それぞれ異なる規格や用途に由来します。
- 82°
一般にインチ系の規格(ANSI/ユニファイ規格など)で使用され、米国の製造現場でよく見られます。
82°のねじを90°の皿穴に使用すると、接触が外縁側へ移ります。頭部が面一に見えても、荷重伝達は不均一になります。 - 90°
メートル系規格(ISO/DIN)の標準的な角度です。CNC加工で使用する汎用皿ねじの多くが、この角度に従います。
国際的な調達では、標準候補として最も適切なことが多い角度ですが、明示的な確認が必要です。 - 100°
航空宇宙や薄板の用途で使用されます。角度が大きいため、荷重を広い範囲に分散し、頭部高さを低くできます。
材料の厚さが限られる場合や、表面の応力集中を抑えたい場合に有効です。
わずかな角度差でも重要です。特に締付け時には、2~3°の不一致だけで接触面積が大幅に減少する場合があります。
締結部品に合わせた皿穴の選定
形状から考え始めるよりも、締結部品の仕様から決める方が、確実な場合が多くあります。
- メートル系皿ねじ → 通常90°
- ユニファイ系(インチ)皿ねじ → 通常82°
- 航空宇宙/NAS/MS規格 → 多くの場合100°
実務上の原則:
先に締結部品を定義し、それに合わせて皿穴を設定します。
両者を独立して定義すると、特に複数のサプライヤーをまたぐ場合に、不適合のリスクが高まります。
代表的な皿穴関連寸法(参考)
| ねじサイズ | 規格 | 皿穴角度 | 一般的な頭部径(mm) |
|---|---|---|---|
| M3 | ISO | 90° | 約5.6 – 6.0 |
| M4 | ISO | 90° | 約7.5 – 8.0 |
| M5 | ISO | 90° | 約9.2 – 10.0 |
| #6 | ANSI | 82° | 約6.9 – 7.3 |
| #8 | ANSI | 82° | 約8.7 – 9.1 |
| #10 | ANSI | 82° | 約10.5 – 11.0 |
| #8(航空宇宙用) | NAS/MS | 100° | 約9.0 – 9.5 |
注記:
- 数値は概算であり、規格やメーカーによって多少異なります。
- 皿穴径は、底付きせずに完全に着座できるように設定します。
- 大きすぎると接触面積が減少し、小さすぎると頭部が面一に収まりません。
加工現場で見られる実際の現象
生産現場では、角度の不一致が検査で見逃されることがあります。直径と位置が合格でも、組立時に締結部品が適切に機能しない場合があります。
よく見られる現象:
- 締付けトルクをかけると、頭部がわずかにぐらつく
- 締付け後の接触痕が不均一になる
- 振動環境で締付け軸力が通常より速く低下する
これらは偶発的な不良ではなく、角度の適合性に起因します。
皿穴は図面上では単純に見えても、実際には機能を持つ接触部です。角度は、見た目だけでなく、接合部の働きを決めます。
皿穴の幾何公差(GD&T)に関する考慮事項
皿穴は、小さな詳細形状に見えますが、そうではありません。形状は単純でも、締結部品は、着座位置、軸の整合、角度の維持に敏感です。皿穴に関係する組立不良の多くは、ねじを挿入するまで分からない小さな偏差によって生じます。
皿穴の位置管理
位置は円すい面ではなく、穴の軸線に対して定義します。これは重要な点です。
幾何公差を含む皿穴指示で位置度を適用する場合、基準に対するドリル穴の位置を管理します。皿穴は、その軸線に従います。穴の位置がずれると、締結部品も一緒にずれます。
実際の組立では、部品間の位置ずれとして現れます。ねじは入っても、着座する際に部品を横方向へ引っ張ります。これにより、設計で想定していない応力が生じます。複数穴の配置では問題がさらに大きくなり、一つの穴は正しく着座しても、別の穴では位置が合わない場合があります。
皿穴を検査する際は、円すい面だけを追うのではなく、軸線の位置を確認し、それに対応する皿穴形状を評価します。
同軸性が締結部品の着座に与える影響
皿穴とドリル穴は、同じ軸線を共有する必要があります。そうでなければ、締結部品は均等に着座しません。
重要なのは、厳しい同軸度を指定することだけでなく、両方の形状を同一段取りで加工できるよう工程を管理することです。適切な位置合わせをせず、別工程で皿穴を加工すると、着座面が傾く場合があります。
その場合、ねじ頭は片側に先に接触します。トルクが増すにつれて、無理に所定位置へ押し込まれます。その結果、荷重が偏り、表面やねじ頭が損傷する可能性があります。
検査では、深さが正しく見えても、不均一な接触痕や、均等に収まらない頭部として現れます。
角度偏差と組立不良の形態
角度は、不具合が生じるまで見落とされがちな要素です。
皿穴は、ねじ頭と円すい座面の全面接触を前提とします。角度がずれると、接触は細い環状部や一つの縁だけになります。
これによって荷重伝達が変わります。力が分散せず、集中します。時間とともに、座面の陥没、緩み、硬い材料での割れにつながります。
振動を受けるアセンブリでは、実際の故障要因になります。接触が安定していないため、締付け軸力がより速く低下します。
幾何公差の観点では、角度は通常、独立した公差指定よりも工具によって管理されます。ただし、その影響は機能に直結します。工具角度が締結部品の規格と一致しなければ、図面に明記されていなくても、実質的に仕様を満たさない部品になります。
CNC加工で皿穴を加工する方法:手順別の解説
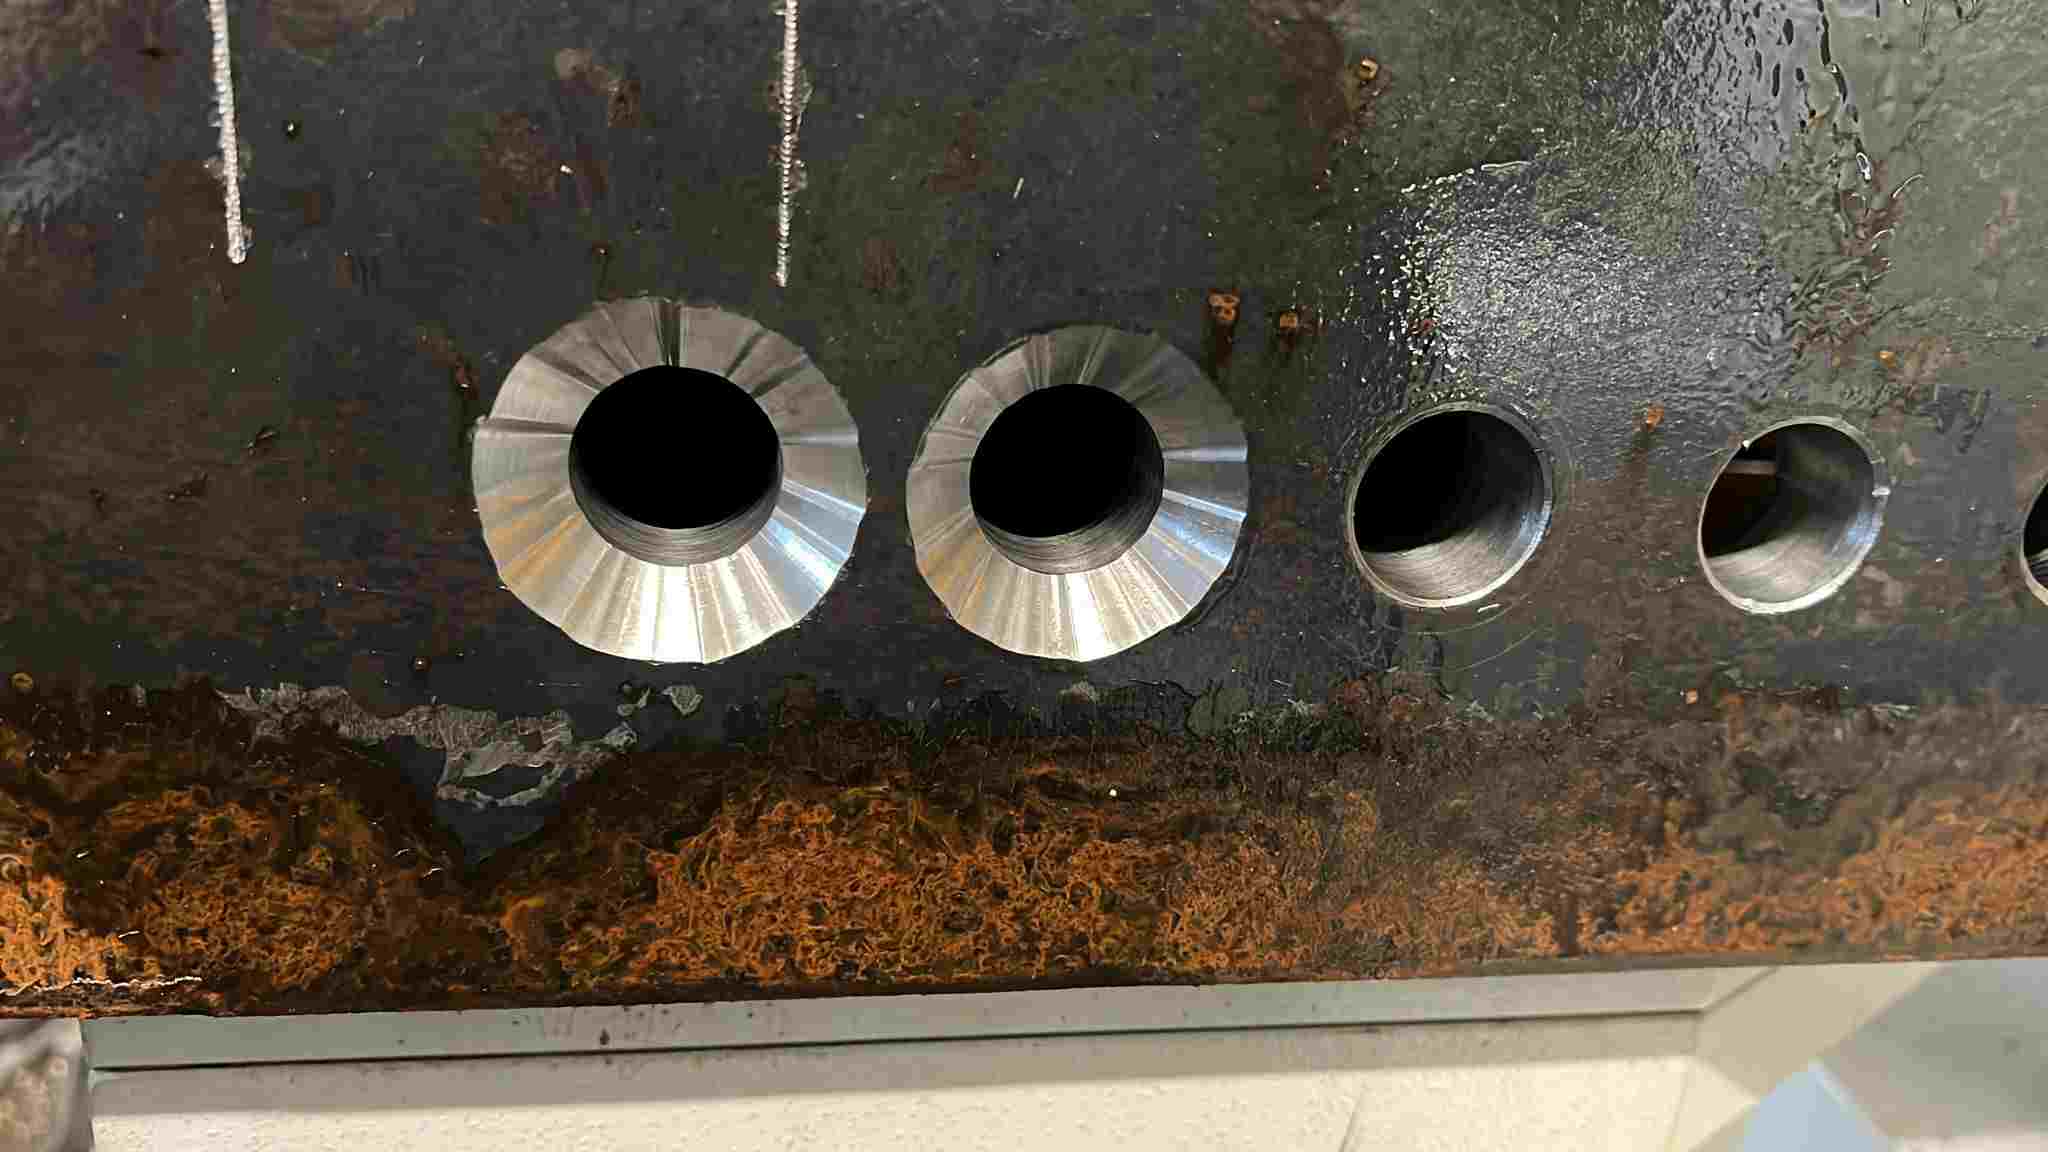
(出典:reddit)仕上げ状態が悪いCNC加工の皿穴
きれいな皿穴を加工するには、工具以上に工程順序が重要です。多くの問題は、工程を急いだり、単なる面取りとして扱ったりすることで生じます。
皿穴加工に必要な工具
特に重要なのは3点です。元となる穴を加工するドリル、正しい角度を持つ適切な皿穴工具、安定した機械の段取りです。
工具角度は締結部品に合わせる必要があります。90°の皿ねじを使う場合、皿穴工具も90°でなければなりません。当然に思えても、角度の不一致は少なくありません。
工具の切れ味も重要です。鈍化した工具は切削力を増加させ、びびりや表面仕上げ不良につながります。
皿穴加工の手順
まず、ドリルで穴を指定寸法に加工します。ここで軸線が決まるため、この精度が皿穴全体に引き継がれます。
次に皿穴工具へ交換し、同じ段取りで位置を合わせます。必要がなければ、ワークを再配置しません。工程間の位置合わせ誤差は、着座不良のよくある原因です。
工具をゆっくり穴へ送り込みます。この工程の材料除去量は限られるため、切削速度よりも寸法管理が重要です。加工中は直径を確認します。多くの皿穴の寸法指定では、管理すべき値は深さではなく直径です。
必要な直径に達したら、切削を停止します。可能であれば、実際の締結部品で適合状態を確認します。測定だけでは分からない情報が得られます。
材料別の加工特性
皿穴加工では、材料によって反応が異なります。
アルミニウムはきれいに切削できますが、工具が鋭利でないとバリが残る場合があります。鋼では、特に大径でびびりを防ぐため、より厳密な管理が必要です。樹脂は、速度が高すぎると溶融したり、材料が引き延ばされたりします。
硬い材料では、工具が切削する前に材料を押し付ける傾向があります。これが、振動痕や不均一な表面につながります。送りを下げ、高剛性の段取りを使用すると、切削を安定させやすくなります。
避けるべきよくある誤り
最も多い誤りは、皿穴を面取りと同じように扱うことです。直径を管理せず、深さを推測して加工することにつながります。
工具の回転速度が高すぎることも問題です。低送りで高速回転させると発熱が増え、表面品質が低下します。結果として座面が粗くなり、締結部品の接触に影響します。
ドリル加工と皿穴加工の芯ずれも問題です。工具が元の穴の中心に合っていないと、着座面が不均一になります。
削りすぎもよくあります。指定直径を超えると、元に戻せません。締結部品が深く沈み、接触面積が失われます。
皿穴が締結部品の適合と荷重分布に与える影響
皿穴は、実際には2回評価されます。最初は検査時、次は組立時です。問題が現れるのは、後者です。
接触面積と荷重分布
皿ねじは、表面の上に載るのではなく、くさび状に収まります。荷重は、ねじ頭と皿穴の円すい状接触面を通じて伝達されます。
角度と直径が正しければ、全面接触が得られます。荷重が均等に分散し、トルクを加えるとねじの中心が合います。これによって、安定した締付け軸力が得られます。
接触が部分的になると、状況が変わります。荷重が環状部や縁に集中し、局所応力が増加して、締付け状態の一貫性が低下します。その結果、接合部は想定より速く緩和します。
皿穴の寸法指定では、ねじが面一になるかどうかだけでなく、接触品質を考える必要があります。
検査に合格しても組立で不具合が生じる場合
これは、想像以上によく起こります。
皿穴の図面指示に対して寸法上は「公差内」でも、実際の使用で不具合が生じる場合があります。直径が正しく、穴位置が合格でも、角度がわずかにずれていたり、表面仕上げが悪かったりすると、締結部品は適切に着座しません。
面一に見えても、トルクをかけると不安定なねじや、締付け後に不均一な接触痕を残す頭部が見られます。
検査は形状を確認し、組立は実際の挙動を明らかにします。
この両者の隔たりに、皿穴の問題の多くがあります。
使用現場での問題:緩み・不適合・不均一な締付け軸力
部品が使用されると、小さな問題が実際の不具合へ発展します。
皿穴が均一な接触を提供しないと、締付け軸力が速く低下します。振動はその進行を加速させます。正しく締め付けたねじでも、緩み始めます。
相手部品間で穴位置や皿穴の軸が一致しないと、適合不良が生じます。締結部品が単に部品を締め付けるのではなく、無理に所定位置へ引き寄せます。これにより応力が加わり、アセンブリが変形する場合があります。
締付け軸力の不均一は、さらに検出が難しい問題です。着座状態のわずかな差によって、ある締結部品が別の締結部品より大きな荷重を受けます。時間とともに、この不均衡が疲労や接合部の破損につながります。
これらは加工不良ではなく、組立後に初めて現れる設計・仕様上の問題です。
元となる穴が軸の位置合わせを決めるため、まずドリル加工の精度を理解することが有効です。CNC穴あけ加工ガイドでは、穴品質が皿穴などの後工程の形状に与える影響を解説しています。
皿穴を指定するための実務指針
皿穴の問題の多くは、図面段階から始まります。指示が明確なら、加工は円滑に進みます。曖昧であれば、加工工場ごとに少しずつ解釈が異なります。
完全で曖昧さのない図面指示の条件
適切な皿穴の図面指示には、穴径、皿穴径、角度を含めます。この3つを明確に関連付ける必要があります。
角度を暗黙の前提にせず、特別な理由がなければ深さと直径を重複指定しません。また、皿穴を、対応する穴から切り離して指示しません。
明確な指示は、解釈の余地をなくします。加工担当者は何を加工するかを、検査担当者は何を確認するかを正確に理解できます。
形状指定よりも締結部品の仕様が確実な場合
多くの場合、形状を過剰に定義するよりも、締結部品を定義する方が適切です。
ねじの規格、頭部形状、サイズを指定すれば、それに基づいて皿穴を設定できます。この方法は、設計意図と実際の締結部品の不適合リスクを低減します。
変更にも対応しやすくなります。締結部品が変われば、皿穴の寸法指定全体を一から書き直さずに、それに合わせて形状を更新できます。
これは、図面上の厳密な形状管理以上に、一貫性を重視する生産現場でよく使われる方法です。
CNC製造での誤解を防ぐ
曖昧さは、小さいながらも重要な細部に現れることが多くあります。
角度の記載漏れ、緩すぎる公差、特定の穴との関連が不明確な皿穴記号などです。これらが、サプライヤー間のばらつきを生みます。
複数の穴がある場合は、各皿穴を明確に識別します。加工担当者が一律に同じ形状を適用すると考えてはいけません。
工程順序も考慮します。ドリル加工、タップ加工、皿穴加工の順に行う場合は、その関係が図面から明確に分かるようにします。順序の読み違いは、不適切な結果につながります。
非標準角度と特殊要件への対応
すべての皿穴が、82°や90°などの標準角度に従うわけではありません。
非標準角度の指定は、加工上の制約を追加することになります。工場は適切な工具を用意するか、補間加工で形状を形成する必要があり、コストと一貫性に影響します。
このような場合は、指示を明確にする必要があります。角度、直径、機能をすべて明示します。シールや位置合わせを目的とする形状であれば、その点も伝えます。
特殊要件自体は問題ではありません。問題なのは、要件が不明確なことです。
複数の皿穴や非標準の図面指示を含む部品では、加工前に設計を検証することが有効です。CADファイルをJLCCNCへアップロードし、皿穴形状が実際のCNC加工に適しているか確認してください。価格は1ドルから、最短3日の納期に対応した迅速な見積もりをご利用いただけます。
精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
皿穴に関するよくある質問
Q: ドリル加工後に皿穴を追加できますか?
はい。多くの場合、最初にドリル加工で軸線を定め、その後、二次加工として皿穴加工を行います。
Q: 皿穴の角度がねじと一致しないと、どうなりますか?
締結部品が部分的にしか接触せず、荷重分布の不良、着座の不安定化、長期使用での緩みにつながる可能性があります。
Q: 図面には、必ず皿穴の深さを指定する必要がありますか?
いいえ。標準的な皿穴の寸法指定では、直径と角度を使用します。特別な機能上の必要がなければ、深さは通常、これらから求めます。
Q: アルミニウムの皿穴加工でバリが発生するのはなぜですか?
アルミニウムは軟らかく、切削中に縁部が変形しやすいためです。特に、工具が鈍化している場合や送り速度が高すぎる場合に発生しやすくなります。
Q: 皿穴工具の代わりに面取り工具を使用できますか?
角度が一致し、高い精度が求められない場合に限られます。適切な皿穴形状と着座を確保するには、専用の皿穴工具が推奨されます。
Q: 標準的な皿穴の角度は何度ですか?
すべてに共通する単一の標準角度はありません。メートル系設計では90°、インチ系では82°がよく使われます。一部の航空宇宙用途では100°を使用します。適切な角度は、固定的な規則ではなく、締結部品の仕様によって決まります。
Q: 皿穴と面取りの違いは何ですか?
面取りは、主にエッジを落とし、バリを除去するための加工です。 皿穴は、皿ねじを着座させるために設計された機能形状です。
Q: 皿穴の深さは、どの程度にすればよいですか?
通常、深さを直接指定することはありません。ねじの適切な着座を基準に、穴径と頂角から深さが決まります。
Q:CNC工作機械で皿穴を自動加工できますか?
はい。CNC工作機械では、専用工具やプログラムされた工具経路を使用し、同一段取りで皿穴を加工できます。精度は、工具の状態と適切な角度の選定によって決まります。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......