CNC切削油剤:種類、機能、用途、選定ガイド
1 min
- 機械加工における切削油剤とは
- 機械加工における切削油剤の作用
- 切削油剤の種類と供給方式
- 製造現場におけるCNC切削油剤の用途
- 切削油剤が加工性能に与える影響
- CNC加工工程における切削油剤
- 最適な加工用クーラントの選び方
- 切削油剤の保守と管理
- CNC加工でよくある切削油剤の問題
- 切削油剤に関するよくある質問
要点
- 機械加工における切削油剤は、工具とワークの冷却、工具―切りくず界面の潤滑、切りくずの排出、工程間における加工面の防錆という4つの役割を同時に果たします。
- 加工方法によって重視すべき性能は異なります。アルミニウムの高速ミーリングでは凝着防止と切りくず排出、ねじ切りやタップ加工では高い潤滑性、研削では冷却性と精密ろ過が重要です。
- 切削油剤には、一般的な冷却に適した水溶性エマルションから、難しいねじ切りやブローチ加工で高い潤滑性を発揮する不水溶性切削油まで、さまざまな種類があります。
- 濃度管理、汚染監視、ろ過、廃液処理を含む油剤管理の良否が、クーラントシステムを生産性向上に役立てられるか、工程トラブルの原因にしてしまうかを左右します。
- 大量のCNCクーラントがかえって問題を招く材料や加工では、ドライ加工や極微量潤滑(MQL)も有効な選択肢です。
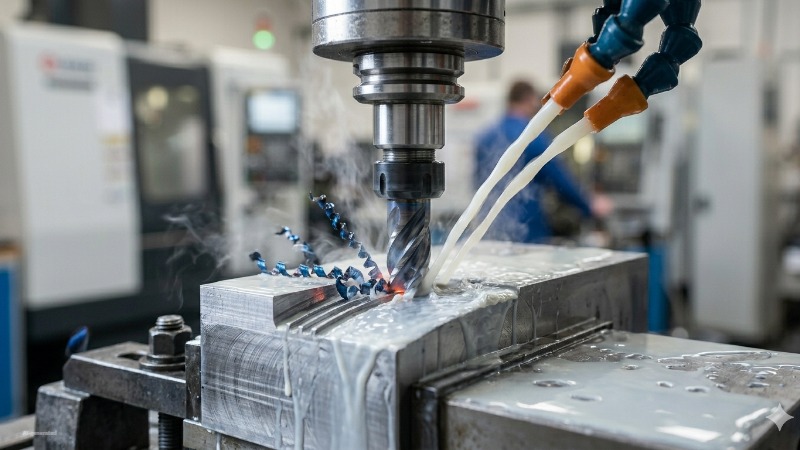
(AI生成)クーラントを供給しながら加工するCNCフライスカッター
CNC工作機械がクーラントに覆われているのを見て、なぜこれほど多くの液体が必要なのか疑問に思ったことがあるかもしれません。切削油剤の役割は冷却だけではありません。適切な切削油剤は、工具寿命、表面品質、加工速度、部品品質の安定性に直接影響します。CNC加工では、特に高速ミーリング、旋削、穴あけ、タップ加工において、切削領域に非常に大きな熱が発生します。
具体的には、CNC加工の切削領域では400~900℃の温度が発生することがあります。局所的な切削温度は、材料、切削速度、送り速度、工具形状によって400~900℃に達します。
有効な切削油剤がなければ、熱が工具刃先とワークに集中し、工具摩耗、熱変形、表面損傷が加速します。
切削油剤は、この熱と工具―切りくず界面で起こる現象を制御します。適切な油剤を選定し、正しく管理できるかどうかが、安定したCNC加工と、急速な工具摩耗、切りくず処理不良、部品品質のばらつきに悩まされる工程との分かれ目になります。
機械加工における切削油剤とは
切削油剤の定義
切削油剤とは、材料除去加工中に切削領域へ供給され、熱の制御、摩擦の低減、切りくずの除去、工具およびワークの保護を行う液体、ミスト、または気体です。
CNC加工で切削油剤を使用する理由
金属切削では、工具―切りくず界面に熱と機械的負荷が集中します。刃先で材料が分離するとき、切りくずの塑性変形、切りくずと工具すくい面の摩擦、工具逃げ面と加工面の摩擦によって熱が発生します。量産CNC加工の切削速度は、工具材種、コーティング、工作機械の剛性、加工方法により、鋼材では数十~数百m/min、アルミニウムでは数百~1,000m/min超に達することがあります。
切削油剤がなければ、この熱は工具に集中します。インサートの硬さが低下し、刃先形状が変化して、摩耗が急速に進行します。特に熱や構成刃先が主な摩耗要因となる加工では、クーラントを使用しないことで工具寿命が著しく短くなる場合があります。これは、その工程が経済的に成立するかどうかを左右する重要な違いです。
切削油剤の主な機能
切削油剤には、冷却、潤滑、切りくず排出、防錆という4つの主な機能があります。各機能の重要度は材料と加工方法によって異なります。高速ミーリングでは通常、冷却と切りくず除去が優先される一方、タップ加工やブローチ加工では、より高い潤滑性が求められます。
切削油剤と加工用クーラントの違い
現場では、「切削油剤」と「加工用クーラント」が同義で使われることも少なくありません。一般にクーラントは除熱機能を強調した呼称であり、切削油剤は冷却、潤滑、切りくず排出、防錆を含む、より広い概念です。タップ加工やブローチ加工に使用する不水溶性切削油も切削油剤ですが、主に冷却ではなく潤滑を目的として選定されます。
JLCCNCでは、安定した工具寿命と一貫した部品品質を実現するため、工程設計の段階から切削油剤の運用方法を組み込んでいます。材料や加工内容に適したクーラント方式がわからない場合は、加工開始前に当社のエンジニアが設計内容を確認いたします。
精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
機械加工における切削油剤の作用
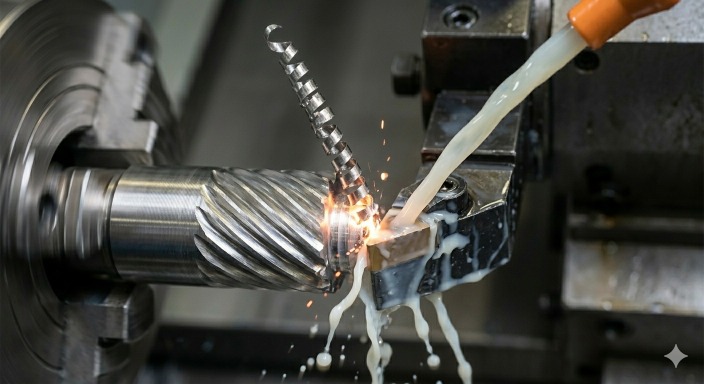
(AI生成)切削油剤の流れと切りくず生成
冷却機能と潤滑機能
冷却は発生した熱を除去する働きであり、潤滑は摩擦を低減して熱そのものの発生を抑える働きです。
| 機能 | 作用原理 | 主な効果 | 重視される加工 |
|---|---|---|---|
| 冷却 | 工具・ワークから油剤への対流および伝導による熱移動 | 工具寿命の延長、寸法安定性の確保 | 高速切削、研削、硬質材料 |
| 潤滑 | 工具―切りくず界面および工具―ワーク界面の摩擦を低減 | 切削抵抗の低減、表面品質の改善 | ねじ切り、タップ加工、ブローチ加工、低速切削 |
| 切りくず除去 | 油剤の流れによって切削領域から切りくずを物理的に排出 | 再切削を防ぎ、加工面を保護 | 穴あけ、深いポケット加工、溝加工 |
| 防錆 | 化学成分によって新生金属面の酸化を抑制 | ワーク表面品質の維持 | すべての湿式加工 |
工具―切りくず界面の摩擦低減
切削加工には2つの摩擦領域があります。一次領域は、切りくずが上方へ滑りながら湾曲して離れていく工具すくい面です。二次摩擦は、加工済み表面が工具逃げ面を通過する箇所で発生します。どちらも発熱要因であり、潤滑の影響を受けますが、その反応は異なります。
すくい面の摩擦領域では、一般的な流体潤滑膜が維持できないほど高い圧力が生じます。切りくずが強く押し付けられるため、潤滑膜の大部分が排除されるからです。ここで機能するのが境界潤滑です。切削油剤中の極性分子が金属表面に吸着し、高圧下でも凝着接触を抑えます。極圧(EP)添加剤は、高温時に金属表面と反応してせん断強度の低い皮膜を形成し、完全な油膜がない状態でも摩擦を低減します。
発熱と温度管理
多くの金属切削では、熱の約70~80%がせん断領域の塑性変形によって発生し、残りはすくい面と逃げ面の摩擦から生じるとされています。切削油剤は潤滑によって主に二次・三次の熱源を抑え、切りくずと工具を対流冷却することで、一次熱源の熱がワークへ拡散する前に除去します。
ワークへの熱影響は寸法安定性に直結します。加工中に周囲温度より20℃高くなった長さ200mmのアルミニウム部品は、約0.092mm膨張します。冷却後には元の寸法へ戻るため、測定値も変化します。加工中の寸法安定性が重要な高精度加工では、切削条件と同様に、切削油剤を適切に供給してワーク温度を制御することが重要です。
切りくず生成と排出挙動
切りくず排出は、切削油剤の効果を最も視覚的に確認できる機能の一つです。切削領域に残った切りくずは再切削され、表面品質の低下、温度上昇、工具摩耗の促進を招きます。
深穴加工で十分なクーラント流量がなく切りくずが詰まると、ドリルは金属を切るのではなく切りくずをすりつぶす状態となり、最終的に破損します。
工具内部を通して高圧の切削油剤を刃先から噴出するスルークーラント方式は、外部給油が届きにくい深穴の切りくず排出に有効です。約40~70barでは、ドリル先端を刃先で直接冷却しながら、深穴から切りくずを押し出せます。
切削油剤の種類と供給方式
(AI生成)各種加工用油剤
水溶性・エマルション系油剤
水溶性切削油剤は通常、原液を水で約3~10%に希釈し、量産CNC加工で広く使用されています。水は比熱と熱伝導率が高く、優れた熱媒体です。原液には潤滑添加剤、防錆剤、殺菌剤、油分を均一に分散させる乳化剤などが含まれます。
ソリュブル油とも呼ばれるエマルション系切削油剤は、鉱油、水、乳化剤を混合したものです。油分が潤滑を、水が冷却を担います。濃度管理は重要です。薄すぎる場合(3%未満)は潤滑性と防錆性が低下し、濃すぎる場合(12%超)は無駄が増え、部品に多くの残留物が付着して表面品質にも影響します。複数のクーラントタンクを運用する工場では、屈折計による濃度管理が標準的です。
合成系・セミシンセティック系油剤
合成切削油剤は鉱油を含まない水系溶液で、合成潤滑成分を配合し、通常3~8%の濃度で使用します。エマルションより清浄性が高く、オイルミストが少なく、部品洗浄も容易です。水分比率が高いため冷却性に優れ、油分の腐敗がないためタンク寿命も長くなります。一方、鉄系材料の重切削では潤滑性が不足する場合があります。
セミシンセティック油剤は、潤滑用の少量の鉱油、冷却用の多量の水、安定性を高める合成添加剤を組み合わせた中間的な油剤です。最大限の潤滑性または冷却性のいずれか一方を必要としない、汎用CNC加工に適しています。
不水溶性切削油・重切削用潤滑油
不水溶性切削油は、鉱油または植物油にEP添加剤を配合したものです。水を含まず、優れた潤滑性を持つ一方、冷却性は限定的です。
摩擦と構成刃先が主な問題となり、発熱を管理できるねじ切り、タップ加工、歯切り、ブローチ加工、深ねじ研削などに使用されます。
冷却性が低いため、熱管理が重要な高速切削には不向きです。たとえばアルミニウムの高速正面フライス加工では十分な除熱ができないため、一般に適しません。一方、構成刃先によってタップ寿命が低下しやすいステンレス鋼のタップ加工には、硫黄系EP添加剤入りの不水溶性切削油が適しており、エマルション系クーラントは適切とはいえません。
MQLとニアドライ加工
極微量潤滑(MQL)は、植物油またはエステル系潤滑剤を通常5~100mL/hという微量で正確に計量し、エアロゾルとして切削領域へ直接供給する方式です。大量給油方式の20~200L/hと比べ、使用量を大幅に削減できます。微小液滴は毛細管作用で切削領域へ浸透し、大量の冷却液を使わずに境界潤滑を実現します。
MQLは、潤滑が主な要求であり、切りくずが熱の大部分を持ち去れる加工に最適です。特に、切りくず排出が良好で、主な課題が大量除熱ではなく凝着防止となるアルミニウム加工に広く使用されています。一方、チタンは熱伝導率が低く、切りくずが熱を効率よく運び去れないため、MQLでは刃先に熱が蓄積しやすくなります。
ドライ加工とクーラントレス切削
材料と加工条件が許せば、切削油剤を使用しないドライ加工も可能です。鋳鉄加工では、エマルションと切りくずが混ざると研磨性の高いスラリーになるため、真空吸引を併用したドライ加工が適する場合があります。
アルミニウムの高速加工でも、鋭利な工具、適切なコーティング、強力なエアブローがあればドライ加工が可能な場合があります。ただし、多くのアルミニウム合金では、切りくずの溶着や構成刃先を防ぐためにMQLまたは少量のクーラントが有効です。55HRCを超える鋼をCBNインサートでハードターニングする場合は、高温の切りくずが熱の大部分を持ち去るため、クーラントを加えるとかえってCBNインサートに熱衝撃を与えることがあります。
ドライ加工は単なるコスト削減ではなく、明確な技術的根拠に基づいて選択する必要があります。技術的な裏付けなしに鋼材をドライ加工すれば、いずれ工具摩耗の問題が発生します。
製造現場におけるCNC切削油剤の用途
CNCミーリングでの切削油剤
鋼やステンレス鋼のCNCミーリングでは、大量給油が一般的です。切削領域へ大流量で供給することで、切りくずを排出し、工具とワークへの熱の蓄積を抑えます。重要なのは供給方向であり、テーブル周辺を濡らすのではなく、カッターとワークの接触部へ正確に向ける必要があります。難削材や深いポケットでは、20~70barの高圧クーラントにより、一般的な低圧給油より強力な切りくず排出が可能です。
アルミニウムの高速ミーリングでは、MQLまたは少量の大量給油が有効です。主な課題は熱ではなく、切りくずの凝着です。切削油剤は、アルミニウム切りくずがカッターのすくい面へ溶着して構成刃先となり、表面品質を悪化させるのを防ぎます。工具形状が鋭利で切りくず厚さが適切に管理されていれば、エアブローだけで十分な場合もあります。
CNC旋削での切削油剤
旋削は断続切削のミーリングと異なり連続切削であるため、より集中した持続的な熱が発生します。インサートは連続して切削に関与するため、熱負荷も安定して加わります。加工中にインサートへクーラントを途切れなく供給することで熱的安定性を維持できます。このため、量産旋削では工具ホルダにクーラント流路を内蔵したシステムが一般的です。
工具ホルダ内を通して刃先へ直接クーラントを供給するスルークーラント方式は、通常の外部給油より温度制御を大幅に改善します。インサート温度が工具寿命を左右するステンレス鋼、ニッケル合金、チタンなどの難削材では、40~70barの高圧スルークーラントにより、従来の大量給油と比べて工具寿命と工程安定性を大きく向上できる場合があります。
穴あけ・タップ加工での切削油剤
穴あけ加工は、切削油剤の供給方法が特に重要となる用途です。深穴では外部からの大量給油が刃先まで十分に届かず、切りくずも溝を通って排出しにくくなります。深さが直径の3~4倍を超える穴では、スルークーラント、または工具を周期的に引き戻して切りくずを排出するステップ加工が適切です。
タップ加工は、一般的な加工の中で最も潤滑性に敏感です。タップは進入時に切削し、戻り時に摩擦を受け、複数の切れ刃が同時にワークと接触します。タップに構成刃先が生じると、ねじ品質が低下し、トルクが増大して、最終的にタップが折損します。ステンレス鋼やニッケル合金では、加工入口に高性能EP油またはタッピングコンパウンドを塗布することで、切りくずの溶着と反転時の摩擦急増を防ぎ、タップ寿命を維持できます。
切削油剤が加工性能に与える影響
工具寿命と摩耗管理
切削油剤の供給と工具寿命には、直接的かつ大きな関係があります。多くの鋼材旋削では、特に熱が主な摩耗要因となる場合、大量給油を停止すると工具寿命が大幅に短くなる可能性があります。その原因は、高温によって超硬合金の結合相が軟化し、すくい面のクレータ摩耗が加速することです。安定した給油により、超硬合金が硬さを維持できる温度域にインサートを保ち、予測・管理しやすい工具寿命を実現できます。
クーラントを断続的または不均一に供給して生じる熱サイクルは、連続給油または完全なドライ加工よりも工具へ大きな損傷を与えます。加熱と冷却の繰り返しによって工具に熱応力が生じ、特に周期的な熱負荷を受ける断続切削では刃先の亀裂につながります。重要なのは単なる流量ではなく、安定した連続供給です。
表面品質と寸法安定性
切削油剤は2つの作用によって表面品質を改善します。工具―切りくず界面の摩擦を低減し、加工面を引き裂くことなく切りくずをきれいに分離させます。また切削温度を下げ、ワーク材料が刃先に擦り付いたり凝着したりした後、加工面へ再付着するのを抑えます。
加工中の寸法安定性は、ワーク温度を一定に保てるかどうかに左右されます。中央部が両端より高温になるなど、不均一に加熱された部品は、全体が均一に冷えて初めて正しく測定できます。ワーク全体を均一かつ継続的に冷却する加工液は、加工中の寸法安定性を維持します。このため、時折液をかけるだけでなく、系統的にクーラントを行き渡らせることが重要です。
切削速度と生産性
切削油剤を効果的に供給すれば、高速域でも熱収支を管理できるため、より高い切削速度が可能になります。その関係は線形ではなく、切削油剤による速度向上率を一律に示す係数はありません。実務上、熱が制約となる加工はクーラント供給を最適化することで高速化できる場合がありますが、その効果は材料、工具材種、圧力、切りくず処理によって異なります。
40~150barの高圧クーラントシステムでは、通常の大量給油では実現できない難削材の切削速度向上が可能です。たとえばインコネル718の旋削では、70m/min・高圧スルークーラントで、50m/min・通常給油と同等以上の工具寿命が得られる場合があります。工具寿命を維持したまま速度を上げられる生産性向上こそ、高圧クーラント設備へ投資する経済的な根拠です。
熱変形と加工精度
加工熱による変形は2つの面で精度へ影響します。第一に、ワークは加工中に膨張し、室温へ戻ると収縮します。高温状態で測定した値は、室温での寸法を表しません。またワークが不均一に膨張した場合、単純な熱膨張計算だけでは補正できない形状変化が生じます。
第二に、工作機械自体の熱的状態が影響します。長時間の連続生産では機械構造が温まり、治具に対する実効工具長や主軸位置が変化します。安定した切削油剤の供給は、加工領域の熱が機械構造へ伝わる前に除去し、機械温度の安定化に役立ちます。精密量産加工では、冷却液を一定温度に保つチラーを備えた大流量クーラントシステムが、最も効果的な熱管理を実現します。
大規模なCNC加工施設では、安定したクーラント温度を保つことが加工精度と設備性能に不可欠です。専門のプレート式熱交換器メーカーは、集中冷却システム向けのソリューションを提供し、独立した液体回路間で効率的に熱交換して、安定した運転温度を支援できます。
CNC加工工程における切削油剤
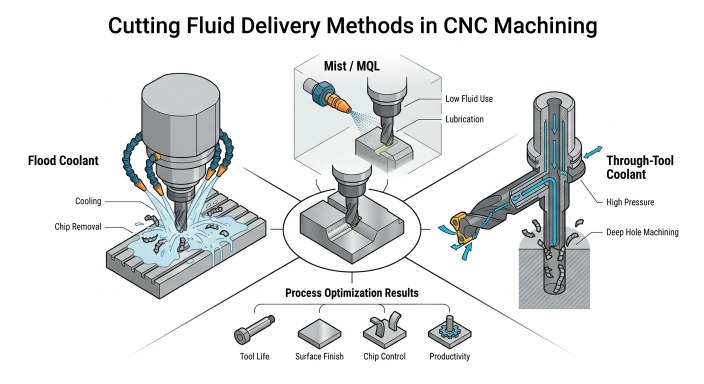
(AI生成)エンジニアリング・インフォグラフィック
供給方式:大量給油、ミスト、スルークーラント
固定ノズルまたは調整式ホースから大流量・低圧で供給する大量給油は、CNC加工で最も一般的な方式です。流量は機械の大きさや加工内容に応じて20~200L/min程度です。主な目的は切削領域からの除熱と部品表面の切りくず排出です。ノズル位置も重要で、ワーク表面ではなく切削領域へ向けることで、発熱点から効率よく熱を除去できます。
ミスト方式は、0.1~1L/h程度の少量の切削油剤を微細なエアロゾルにして供給します。油剤消費量を抑え、清掃を簡素化し、タンク管理が不要になる場合もあります。一方、密閉空間では浮遊ミストによる健康上の懸念があるため、労働衛生上の曝露限界を満たす密閉設備と排気装置が必要です。近年の新規設備では、より少ない油量で切削領域への浸透性に優れるMQLが、ミスト方式に代わって採用される傾向にあります。
スルークーラント方式は、工具本体の流路から刃先へ加圧した油剤を供給します。大量の液が切削領域へ届くことを期待するのではなく、最も効果を発揮する場所へ直接供給できます。難削材用の最新刃先交換式旋削工具、深穴加工用ドリル、外部給油が届きにくい内径形状などで広く利用されています。
切りくず排出と潤滑
高圧スルークーラントは、刃先へ直接潤滑剤を供給すると同時に、穴、溝、内部形状から切りくずを排出できます。ただし、特にステンレス鋼やアルミニウムで長く連続した切りくずが発生する場合、クーラントだけで不適切なチップブレーカ形状や切削条件を完全に補うことはできません。
クーラントによる工程最適化
切削油剤は単なる補助液ではなく、工程変数として扱う必要があります。油剤の種類、濃度、圧力、供給方法を変えると切削現象そのものが変化し、工具寿命、表面品質、実現可能な切削速度、切りくず形状にも影響します。切削油剤を考慮せず、切削速度、送り、切込み量だけを検討する工程最適化は不完全です。
最適な加工用クーラントの選び方
被削材別の考慮事項
アルミニウム:濃度5~8%の水溶性エマルション、または植物油エステルを使用したMQLが適しています。目的は、工具すくい面へのアルミニウムの凝着防止と、高速切削時の比較的軽い熱負荷の管理です。残留物がアルマイト品質に影響する可能性があるため、洗浄工程が検証されていない場合は、アルマイト処理前に重質油を使用しないでください。
鋼(炭素鋼・合金鋼):一般的なミーリングと旋削には、濃度5~8%の水溶性エマルションが適しています。深穴加工には高圧スルークーラントを使用します。鉄系材料の構成刃先が主な問題となるねじ切り、ブローチ加工、タップ加工には、高性能EP油または硫黄系不水溶性切削油が適します。
ステンレス鋼:濃度8~10%の水溶性合成油剤またはセミシンセティック油剤を使用し、高圧供給を推奨します。ステンレス鋼は加工硬化しやすく、刃先へ凝着する傾向があります。クーラントは冷却性と境界潤滑性の両方を重視し、構成刃先と凝着摩耗を抑える添加剤を選定します。オーステナイト系ステンレス鋼向けのEP添加剤は、インサートを損傷させる凝着の防止に有効です。
チタン:濃度8~10%の水溶性油剤を使用した40~70barの高圧給油、特にスルークーラントが適しています。チタンは熱伝導率が低く、強力な除熱が必要です。特に深切込みや高稼働率の量産では、一般的な給油では不十分な場合があります。この理由から、量産チタン加工にMQLは推奨されません。
最適な加工用クーラントは、材料、加工方法、供給方式という3つの要素で決まります。同じCNC工作機械を使用していても、ステンレス鋼のタップ加工とアルミニウムの高速ミーリングでは、必要な油剤が大きく異なる場合があります。
加工方法別の選定
高速ミーリング:冷却を優先し、中程度の濃度のエマルションまたは合成油剤を大流量で供給します。
ねじ切り・タップ加工:潤滑を優先し、EP油または高潤滑性セミシンセティック油剤を工具へ少量供給します。
深穴加工:切りくず排出を優先し、高圧スルークーラントを使用します。
研削:冷却を優先し、循環液中の研削くずが加工面を傷つけないよう精密ろ過を行います。
コストと保守の要因
油剤コストは原液の購入価格だけではありません。多くの地域で規制廃棄物に該当する水溶性切削油剤の処理費、濃度監視や殺菌剤添加の作業費、ろ過設備、油剤関連トラブルによる停止損失も含まれます。合成油剤は原液1L当たりの価格が高い傾向にありますが、タンク寿命が長く、年間廃液量はエマルションより少なくなる場合があります。
最適解は、利用可能な最も高機能な油剤ではなく、必要な性能を満たす中で最も経済的な油剤です。過剰仕様は、相応の効果を伴わない実質的なコスト増となります。
切削油剤の保守と管理
濃度管理
使用中のタンクでは、切削油剤の濃度が常に変化します。水分は蒸発し、部品が油剤をタンク外へ持ち出し、補給水によって原液が希釈されます。高稼働の現場では、当初6%だった濃度が1週間以内に3%へ低下することもあります。3%まで下がると防錆性が失われ、潤滑性が不足し、細菌の増殖が加速します。
屈折計による濃度測定は、1日わずか2分で行え、濃度が規定範囲から外れた際に起こる問題を予防できます。屈折計は濃度と相関する油剤の屈折率を測定します。測定値をメーカーの換算表と照合して実濃度を求め、原液を追加して目標範囲へ戻し、結果を記録します。
汚染と微生物の増殖
切削油剤タンクは温かく栄養分が豊富で、細菌や真菌が増殖しやすい環境です。細菌が増えると硫黄臭、いわゆる現場の「月曜朝の臭い」が生じ、殺菌剤が消耗します。また、pHを低下させる有機酸によって腐食が発生し、作業者の皮膚刺激につながることもあります。真菌はフィルタやクーラント配管を詰まらせます。
メーカー指定の間隔で承認済み殺菌剤を添加し、微生物数を問題のない水準に保ちます。pH監視は早期警告として有効です。水溶性切削油剤のpHが8.5を下回った場合は、生物活性または濃度変動が考えられ、いずれも直ちに対処する必要があります。油圧作動油、摺動面油、ギヤ油などがタンクへ漏れ込む混入油は細菌の主な栄養源となるため、タンク表面から定期的に除去してください。
ろ過と再利用
切削油剤は、加工のたびに切りくず、微粉、摩耗粉をタンクへ運び戻します。ろ過しなければ、これらの粒子が再循環して工具―切りくず界面で研磨材として働き、表面品質を低下させ、工具摩耗を促進します。沈殿槽は粗い切りくずを重力で分離し、磁気分離器は鉄系微粉を除去します。研削のように清浄な液が表面品質に不可欠な加工では、ペーパーバンドフィルタで微粒子を除去します。
高品質なろ過は、油剤の化学特性を劣化させ、細菌の栄養源となる有機物・金属汚染を除去してタンク寿命を延ばします。一定規模のCNC量産を行う工場では、適切なろ過設備への投資が、タンク寿命の延長、表面品質の向上、工具摩耗の低減によって回収できます。
油剤の交換と廃棄
適切に管理した切削油剤でも、添加剤が回復不能なほど消耗すれば交換が必要です。殺菌剤やEP添加剤は消耗し、乳化剤は分解し、ろ過できない汚染物がベース液に蓄積します。交換時期は固定日程ではなく、稼働率の高いタンクでは毎週、低稼働ではより長い間隔で試験して判断します。
水溶性切削油剤の廃棄は、多くの地域で産業排水として規制され、未処理での排水は通常違法です。専門の廃クーラント回収業者へ適切に委託してください。日常管理の改善と、適用可能な工程へのMQL導入によって廃液の発生量を減らせば、処理負担とコストも軽減できます。
CNC加工でよくある切削油剤の問題
| 問題 | 主な原因 | 加工への影響 | 対策 |
|---|---|---|---|
| 冷却不足、工具の熱損傷 | 流量不足、不適切な油剤、ノズル詰まり | 急速な工具摩耗、寸法変動、インサート割れ | 流量を増やし、ノズル方向と濃度を確認し、冷却性の高い油剤へ変更 |
| 構成刃先、潤滑不良 | 加工に不適切な油剤、EP添加剤の消耗、濃度不足 | 表面不良、工具への切りくず溶着、タップ折損 | ねじ切り・タップ加工にはEP油を使用し、濃度を上げるかEP添加剤を補給 |
| 発泡 | 空気の混入、不適切な油剤、過度の攪拌 | ポンプのキャビテーション、冷却効率低下、オーバーフロー | 消泡剤を使用し、ポンプの乱流を抑え、空気の吸込みを点検 |
| 細菌汚染 | 混入油、殺菌剤の消耗、30℃を超える液温 | 悪臭、腐食、皮膚刺激、フィルタ詰まり | 混入油を除去し、殺菌剤を添加し、可能であれば液温を下げる |
| 部品の腐食 | pHが8.0未満、濃度不足、材料に不適切な油剤 | 表面の変色、保管部品の寸法減少 | 濃度を調整し、pHを毎日確認し、防錆剤を添加 |
| アルミニウム表面の変色 | アルミニウムに不適合な油剤組成、高pH | 外観不良、アルマイト前の密着性問題 | アルミニウム対応油剤へ変更し、pHが9.5未満であることを確認 |
| 切削油剤ミスト | 開放型機械での高圧供給、不適切なノズル | 作業者の健康リスク、不水溶性油使用時の火災リスク | 機械を密閉し、圧力を下げ、スルークーラントへ変更 |
| 油圧油・摺動面油の混入 | シール摩耗、機械油の汚染 | 作動油の劣化、機械不具合 | 漏れを修理し、混入油を除去して機械油とクーラントを分離 |
| 週末後の腐敗臭 | 停止中のタンク内での細菌増殖 | 作業環境の悪化、油剤劣化の促進 | 週末も油剤を循環し、殺菌剤を添加し、混入油を減らす |
| 切りくず分断不良 | 粘度が切りくずカールに不適合、温度が低すぎる | 長い連続切りくずが切削領域に堆積 | 濃度を確認し、チップブレーカ形状を再検討 |
切削油剤に関するよくある質問
Q:機械加工における切削油剤とは何ですか?
切削油剤とは、加工中に切削領域を冷却し、摩擦を低減し、工具寿命を延ばし、切りくずの排出を助けるために使用する液体です。
Q:クーラントと切削油剤の違いは何ですか?
クーラントは主に熱を制御するものですが、切削油剤は冷却に加え、潤滑、防錆、切りくず排出の機能も担います。
Q:CNC切削油剤は何のために使用しますか?
CNC切削油剤は、工具摩耗の低減、表面品質の向上、温度管理、切削領域からの切りくず排出に使用します。
Q:切削油剤の主な種類は何ですか?
主な種類は、不水溶性切削油、ソリュブル油、セミシンセティック油剤、完全合成クーラントです。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......